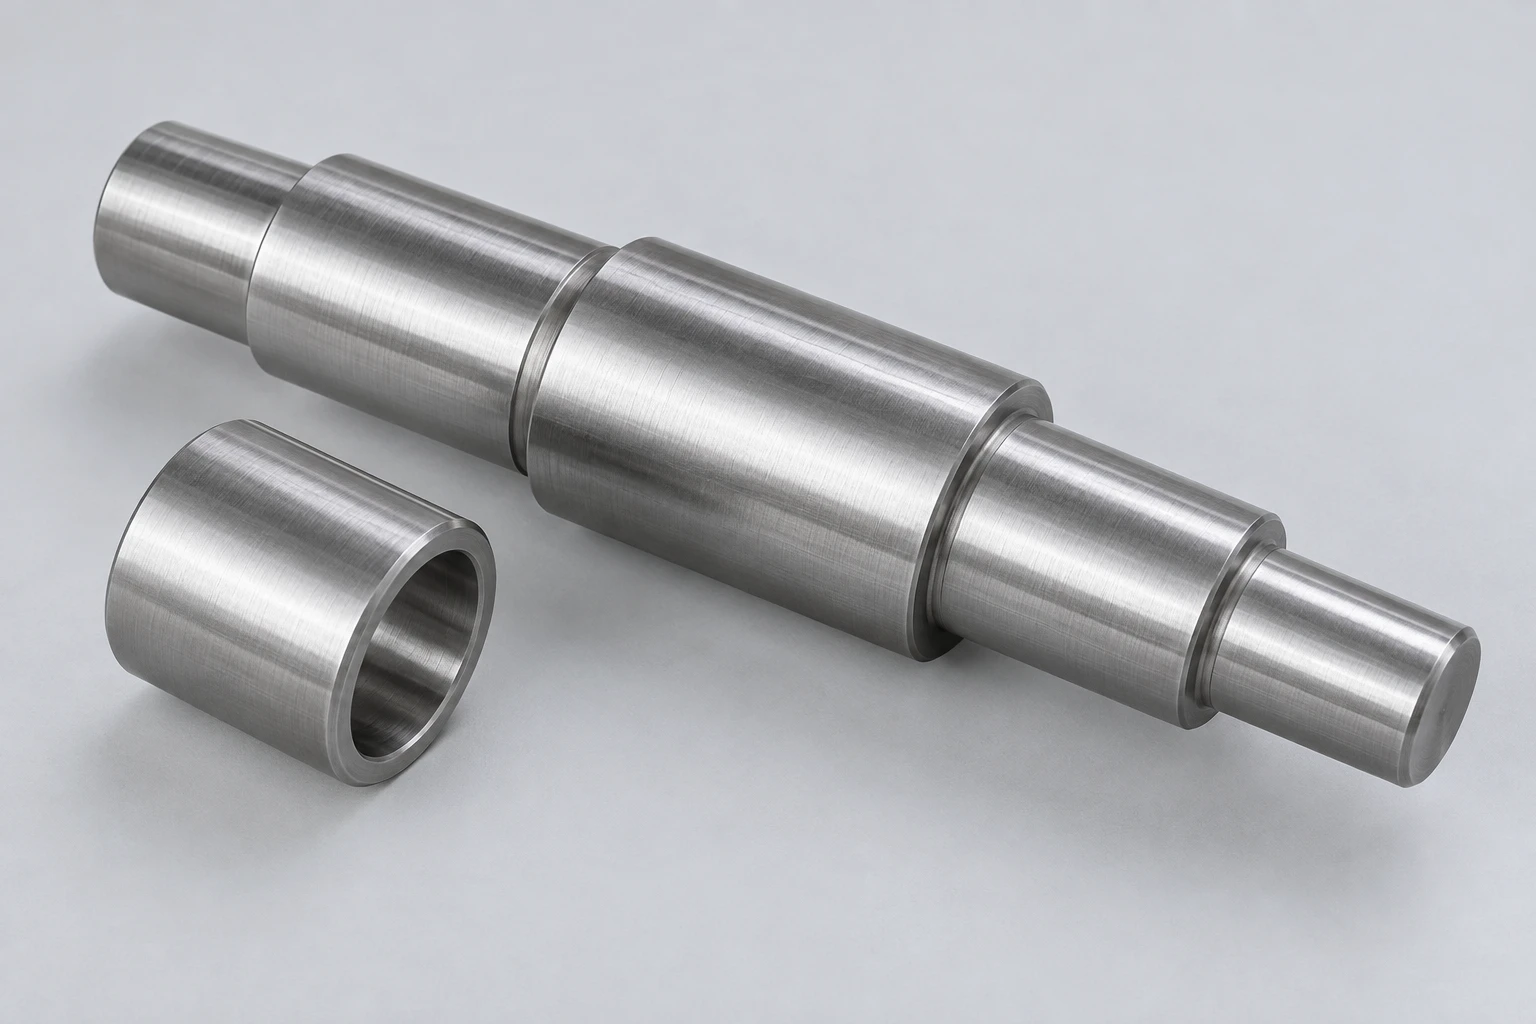
Stegaxlar och mantelrör
Svarvade axlar har lagerytor, axelskuldert och ändanslutningar längs en axel. Separata mantelrör eller mellanstycken fastställer de krävda sittlängderna inom en driv- eller lageranordning.
Diskutera denna axel
Vi bearbetar anpassade axlar, stift, bushingar, flänsar, lagerhöljen och bromsskivor för gruv- och mineralsorteringsutrustning. Vårt komponentarbete stödjer transportörsdrivningar, sikt- och matarutrustning samt pumpmonteringar i anläggningar.
Vi levererar enskilda mekaniska delar och relaterade reservkomponentsats till en godkänd ritning. Runda drivdelar, borrade stöd och monteringsdelar kan framställas med sina krävda sammanpassningsdetaljer och färdigbearbetade ytor.
Svarvade axlar har lagerytor, axelskuldert och ändanslutningar längs en axel. Separata mantelrör eller mellanstycken fastställer de krävda sittlängderna inom en driv- eller lageranordning.
Diskutera denna axel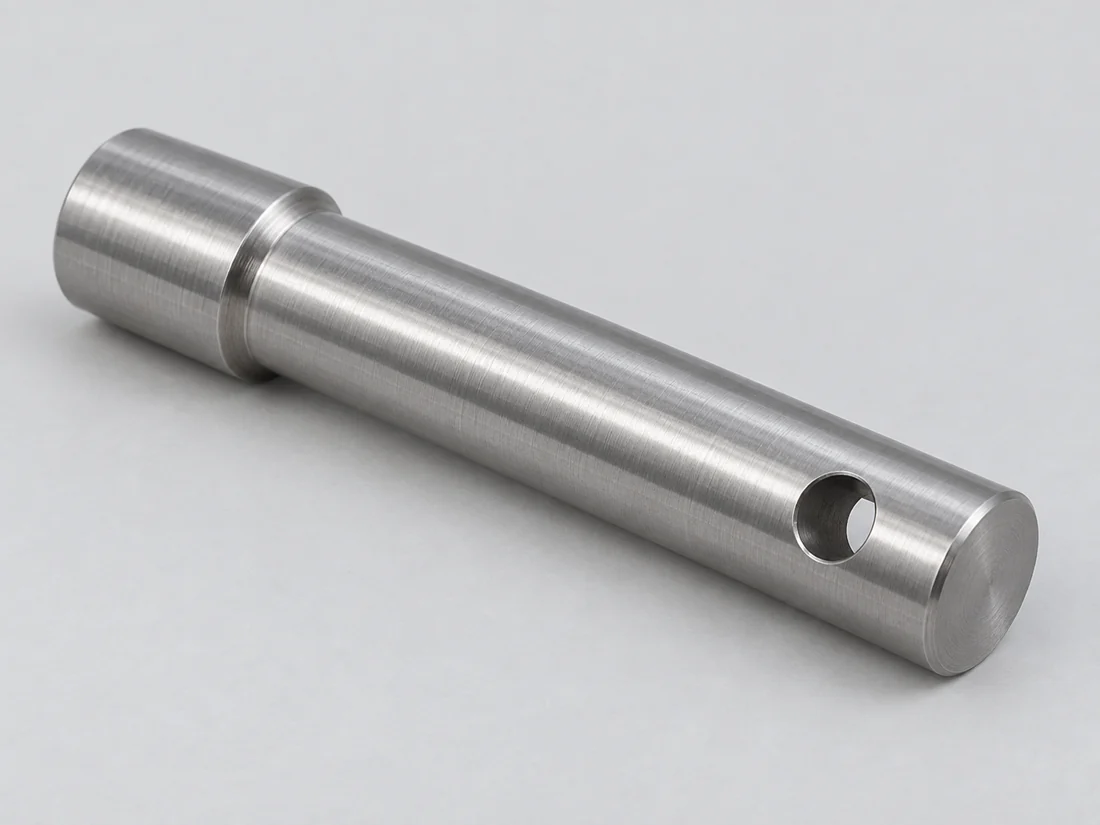
Huvudstift eller släta stift kopplar definierade maskindelar. Tvärborrningar, ändtrådar eller spår möjliggör montering av säkringsutrustningen vid den tillgängliga änden av förbindelsen.
Diskutera denna axelpinne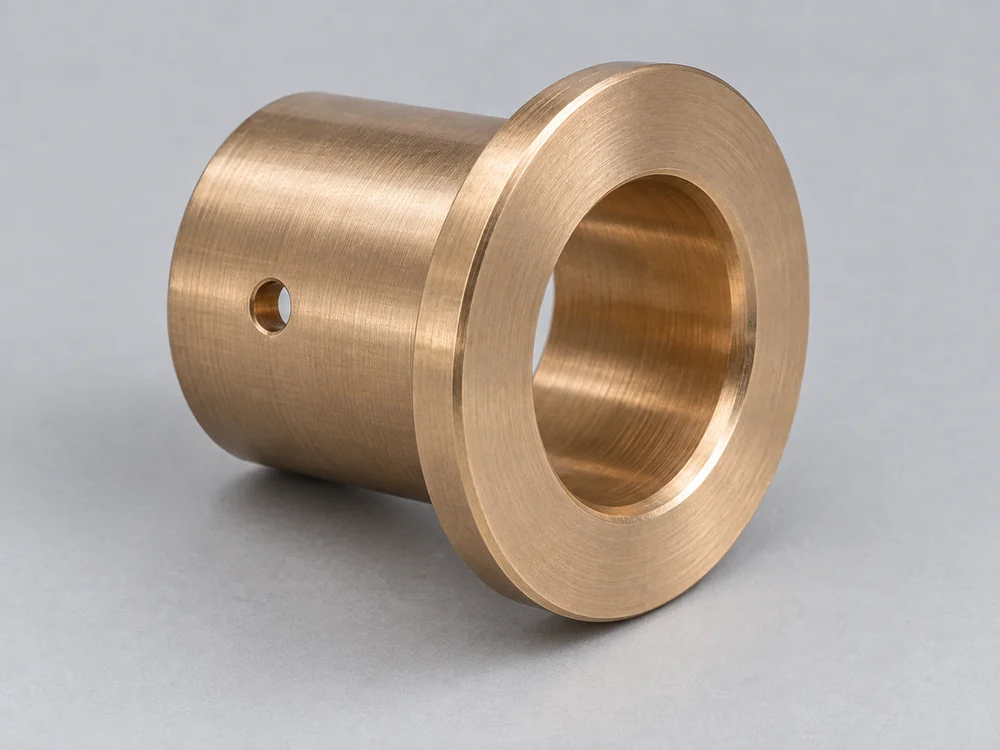
Raka och flänsade bushingar ger utbytbar mantelgeometri inom utrustningsförbindningar och stöd. Flänsytan, yttre sittytan och den inre arbetsyten följer var sin funktion i monteringen.
Diskutera denna lagerbrunna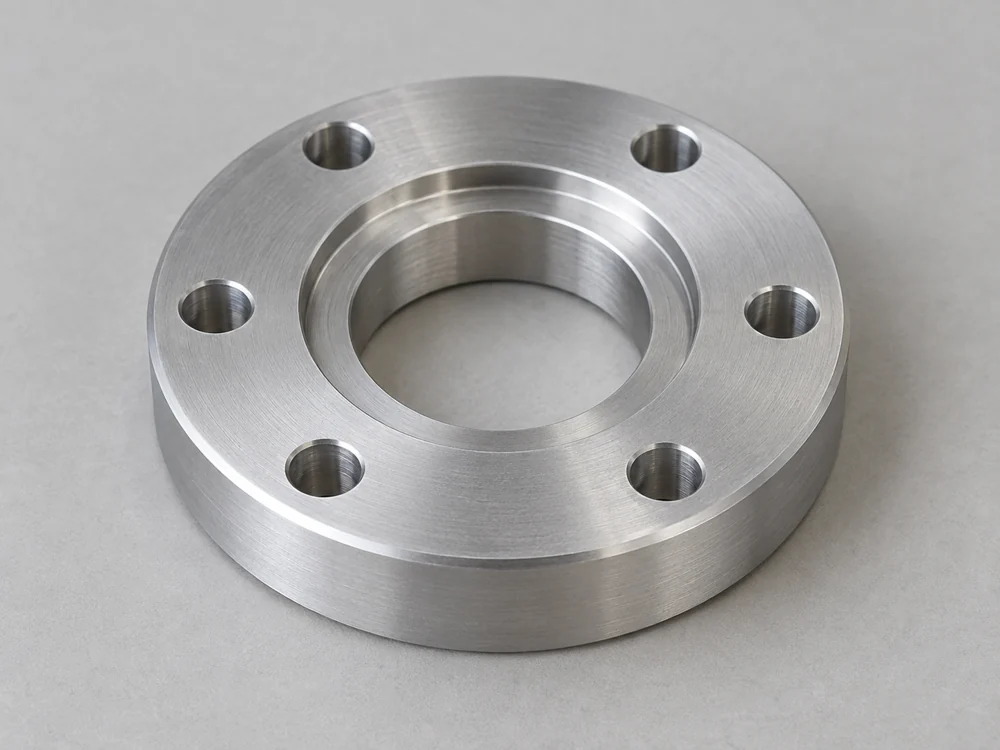
Ringformade adapter kombinerar en central centreringspinne, fästmönster och anslutningsyta. Urgrävningar eller steg kopplar samman komponenter med olika monteringsutrymmen samtidigt som den avsedda axiala positionen bevaras.
Diskutera denna fläns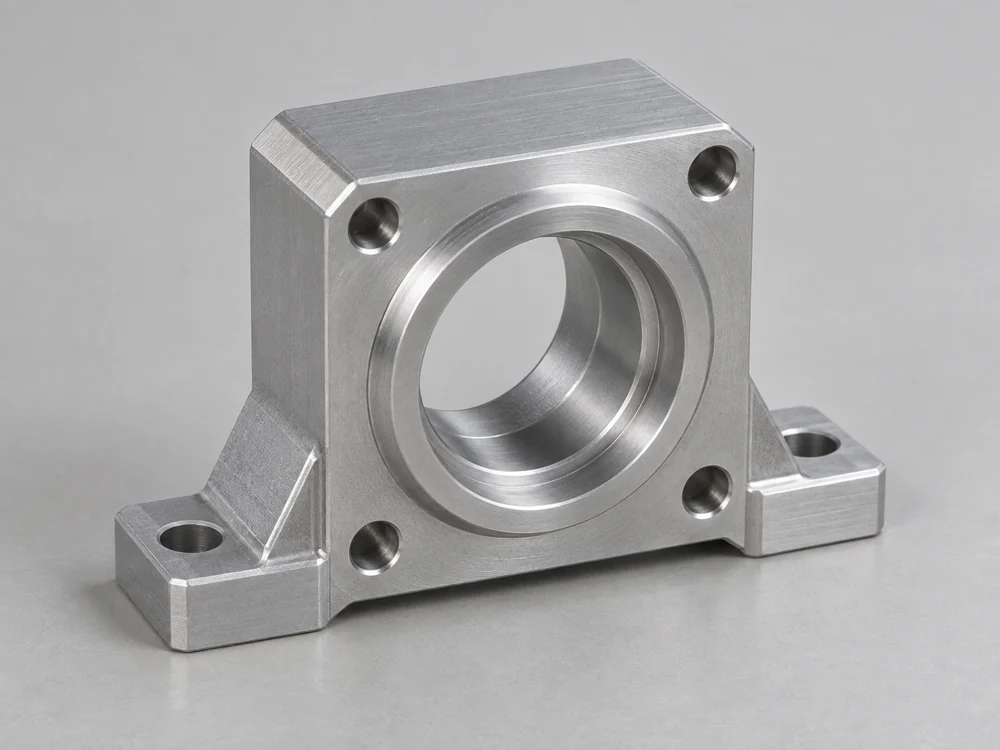
Maskinbearbetade tomma hus placerar det valda lagret eller drivkomponenten i förhållande till deras monteringsfötter. Hål, axelskultar, lockssäten och fästhål ingår i leveransen av huset.
Diskutera detta hölje
Fräsade konsoler och stöddelar ger stegformade ytor, fästmönster och lokal styvhetsgeometri. Integrerade ribbor eller förstärkningsplattor kan maskinbearbetas som en del av komponenten när ritningen definierar dem.
Diskutera denna bracketMineraltransport, materialklassificering och slamöverföring använder olika mekaniska arrangemang. Vi bearbetar komponentgränssnitten inom dessa monteringsgrupper, där varje del är kopplad till dess faktiska utrustningsfunktion.
Transportbandsdrivdelar kopplar ihop skivan eller kuggskivan med lagrings- och drivanordningen. En ersättningsaxel kan behålla den krävda skivpositionen samtidigt som den anpassas för separata lagersäten och drivändsutrustning.
En drivad axel för drivhjulsaxeln och en ledaxel har olika funktioner. Drivanslutningen och den stödda rotationen avgör vilka sitt- och ändfunktioner som ska finnas på komponenten.
Axelskullar, axelhylsor och ändfästen måste få plats inom utrymmet mellan transportbandramen, lagerstödet och drivaggregatet. Den tillgängliga stapellängden påverkar den färdiga komponentens geometri.
När hjulet behålls blir dess navsäte och axiella lokaliseringsytor sammanfallande referensytor för ersättningsaxeln. En komplett hjulmontering inkluderar dess egen kant, nav och anslutningsdefinition utöver den lösa axeln.
Bearbetade bromsar, adapterytor och monteringsdelar kopplar sikt- eller matningskomponenter till avsedd underbyggnad. En montering på den vibrerande anordningen har ett annat förhållande till närliggande hårdvara än en montering som är fastsatt på anläggningens konstruktion.
Stöd för siktar bärs av utrustningsspecifika statiska och dynamiska krafter. Vi tillverkar den frigivna komponentgeometrin; utrustningskonstruktionen fastställer dess tvärsnitt, styvhet och driftlastkrav.[1]
En broms eller fästhuvud nära en rörlig sikt kropp kräver det driftsutrymme som definieras av denna utrustningsanordning. Utrymme i stillastående tillstånd beskriver inte hela rörelseområdet.
Fästdetaljer och framträdande kanter måste ligga utanför det angivna mineralflödes- och fodertillvägagångssättet. Detta förhindrar att en monteringsändring introducerar en hindring i matnings- eller urladdningsområdet.
Anläggningspumpar kan använda direktmotordrivningar eller växellådsdrivningar. Axlar, avståndshylsor, monteringsadapter och tomma lagerhus följer den valda drivlayouten och dess mottagande komponenter.
Drivsidans hårdvara och slurrykontaktens våta ände har olika funktioner. Ett axelstöd eller en adapter definieras av sin egen position i denna anordning, även om den beställs under underhåll av den våta änden.
En korrosionsbeständig våt del och en lastbärande drivdel kräver var sin materialdefinition. Exponering för samma anläggningsmiljö gör inte en legering lämplig för alla komponenter.
Den valda borttagningsvägen för den våta änden kan gå nära axelstödet eller monteringsplattan. Komponentprojektioner måste bevara detta frigivna serviceutrymme utan att ändra drivanordningen.
Byggetappen avgör om den användbara utdata är en monteringskontroll, en färdig del för utrustningsevaluering eller återkommande reservdelar som tillverkats enligt samma definition.
En initial axel, ett hus eller en monteringsdel kan lösa säte, monteringsordning och tillträde i kundens utrustning. En passprovdel har en identifierad mellanliggande tillstånd om den levereras innan slutbehandling eller avslutande bearbetning.
Slutförda första prototyper sammanför det valda materialtillståndet, de slutgiltiga måtten och de sammanpassade delarna för kundens utrustningsevaluering. Överenskomna ändringar blir delrevisioner innan upprepad reservdelstillverkning.
En upprepad reservdelsbatch delar programmering och fixturberedning mellan identiska delar. Tung avtagning av material, långa hål, flera monteringsställningar, specificerad värmebehandling och utökad kontrollomfattning ökar fortfarande arbetsinsatsen för varje komponent.
Draghållfasthet och hårdhet beskriver olika aspekter av ett material. De angivna produktformerna nedan hjälper till att jämföra axelstål, en lagerbrons och korrosionsbeständigt plåtmaterial för komponentens definierade funktion.
| Material / tillstånd | Publicerad referens | Komponentfunktion |
|---|---|---|
| 42CrMo4 · Ovako 327A +QT | Rm 900–1100 MPa; 270–320 HB | Specificerade axel- och stiftkomponenter |
| C45 · Ovako 5081 +QT | Rm 630–780 MPa; 185–235 HB | Axlar, avståndshylsor och allmänna maskindelar |
| C93200 · kontinuerligt gjuten | Rm ≥241 MPa; 65 HB typiskt | Bearbetade lagerbushar och -hylsor |
| 316L / 1.4404 · lösningsglödgad | Rp0.2 ≥170 MPa; Rm ≥485 MPa | Plåtbaserade delar utsatta för korrosion |
Rm: draghållfasthet; Rp0,2: 0,2 % provhållfasthet. Ovakos värden gäller de namngivna +QT rundstavsvarianterna, 40 < rundstavsstockdiameter < 100 mm. C93200-värdena följer Wieland Concasts ASTM B505/B505M-23-data för kontinuerlig gjutning; HB 65 är typiskt vid en provbelastning på 500 kg. Outokumpus 316L-värden är minima enligt ASTM A240 för platta produkter vid 20 °C. Dessa materialreferenser fastställer inte komponentens lastkapacitet eller slitagelevnad.
Vi planerar skärningsbanan kring komponentens axel, monteringsdatum och tillträde till funktionselement. En rund axel, ett borrat hölje och en bygel med sidofunktioner kräver olika monteringsställningar.
Tjärning ger stegade diametrar, ringformiga fördjupningar och sätesytor. Relaterade diametrar och axelskuldert kan etableras från en gemensam rotationsreferens innan komponenten får sina sekundära funktioner.[3]
CNC-svarvningstjänsterFräsning skapar monteringsfötter, borrade stödgeometrier, ledande flänsmönster och förstyvade bygglister. Verktygets tillgänglighet runt ribbor och insänkta ytor påverkar hur delen kan spännas upp och färdigställas.
CNC-frästjänsterIndexerade eller sekundära operationer lägger till tvärhål, nyckelskåror och funktioner på flera ytor. Uppspännningen behåller ett definierat förhållande till den primära axelns rotationsaxel eller monteringsreferensen istället för att behandla varje yta separat.
5-axlig bearbetningsoptionerKomponenten måste kunna placera sig i förhållande till sin motdel, bibehålla den krävda rörelsen och stödja den valda tätningsanordningen. Fyra olika förhållanden definierar dessa funktioner.
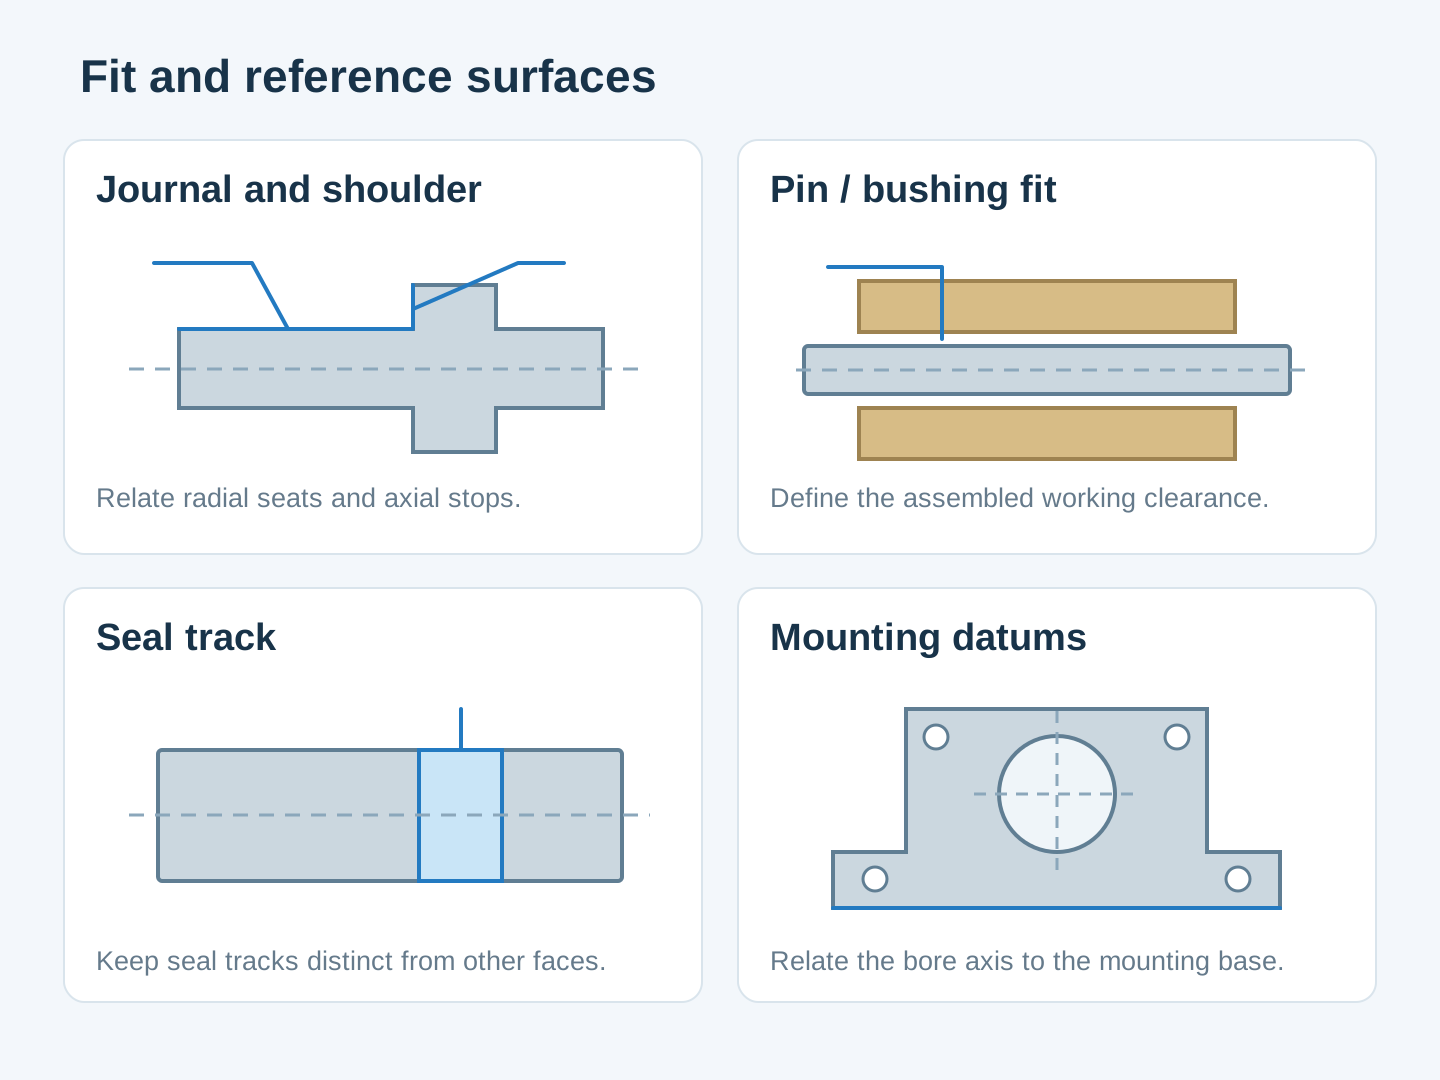
Journalen centrerar den valda roterande komponenten; dess axiella axelstopp bildas av axelskulan. Den angränsande radien och den matchande fasningen kräver spel så att komponenten sätts i kontakt med den avsedda ytan.[4]
Den funktionsdiametern och den omgivande bushmonteringsytan är separata gränsytor. Fixeringsdetaljerna måste även tillåta den rörelse som definieras av utrustningens koppling utan att klemma över denna rörelse.
En roterande tätningslip behöver den specificerade löpstrukturen över den faktiska lipkontaktzonen. En korrekt färdigställd bana i fel axial position placerar fortfarande lippen på en axelskuldervyta, en urholkning eller en outfärdigad yta.
Borrhålets axel är relaterad till monteringsytan och fästmönstret. Dessa förhållanden avgör var den stödda axeln sitter efter att höljet eller bygglistan är monterad på utrustningen.
Ritningen separerar funktionsytor från allmänna ytterytor. Vi kopplar bearbetningssekvensen och den slutliga ytkvaliteten till dessa funktioner.
Materialtillståndet med härdning och anlöpning samt eventuell specificerad lokal behandling ingår i deldefinitionen. Operationer som kan påverka en funktionsdiameter utförs innan dess slutliga dimensionsgodkännande.
Målning eller en annan specificerad skyddande beläggning kan täcka exponerade hus- och fästbyggnadsytor. Passningar, lokaliseringsytor och angivna kontaktytor behåller den krävda belagda eller maskerade tillståndet.[5]
Utmynningen av tvärhål och skärande funktioner kräver den specificerade burrfria kantförutsättningen. En oåtskild kantavfasning får inte ta bort en fasthållande kant eller ändra en definierad axelskuldervytovergång.
Vi kontrollerar ritningsdefinierade mått och referensförhållanden på axlar, bushningar, flänsar och housings. Slutliga passningar utvärderas efter de bearbetningsoperationer som påverkar dem.
Tabellen separerar dimensionsgränser, tätningsbanans ytkvalitet och materialtillstånd. Den valda lager-, tätning- och komponentritningen fastställer vilken referens som gäller.
| Del / egenskap | Tillämplig referens | Godkännandedetalj |
|---|---|---|
| Axeldiameter: >30–50 mm, h6 | −0,016 / 0 mm avvikelse | Slutlig diameter efter angiven behandling |
| Håldiameter: >30–50 mm, H7 | 0 / +0,025 mm avvikelse | Slutfört hål i sitt specificerade godkännandestadium |
| Radiell axeltätningsbana | Ra 0,2–0,8 µm, DIN-referens | Verklig läppkontaktzon enligt den valda tätnings-specifikationen |
| Housing eller fästplatta – position | Ritningsdefinierad position och runout | Hålaxel och fästmönster i förhållande till de angivna monteringsreferenserna |
| Värmebehandlad axel eller pinne | Specificerad kvalitet, tillstånd och hårdhet | Materialdokumentation och identifierad plats för krävd hårdhet |
Storleksavvikelser gäller den valda ISO 286-klassen i den nominella bandbredden >30 till 50 mm; de preskriver inte passningen för varje lager eller bush. Ra är SKF:s referens enligt DIN-kolumnen för motytan till en radial axeltätningshylsa; den valda tätningsbeskrivningen är avgörande. Geometri och materialgodkännande följer komponentritningen.
Komponentinspektion stödjer den godkända deldefinitionen. Skärms dynamik, drivutjustering, utmattningsslivslängd och fullständig maskingodkännande förblir separata utrustningsnivåkrav för godkännande.[6]
Reservkomponenter kan förvaras innan installation eller transporteras tillsammans med tyngre maskindelar. Vi skyddar de färdiga gränssnittena och säkerställer att den levererade tillståndet är identifierbart.
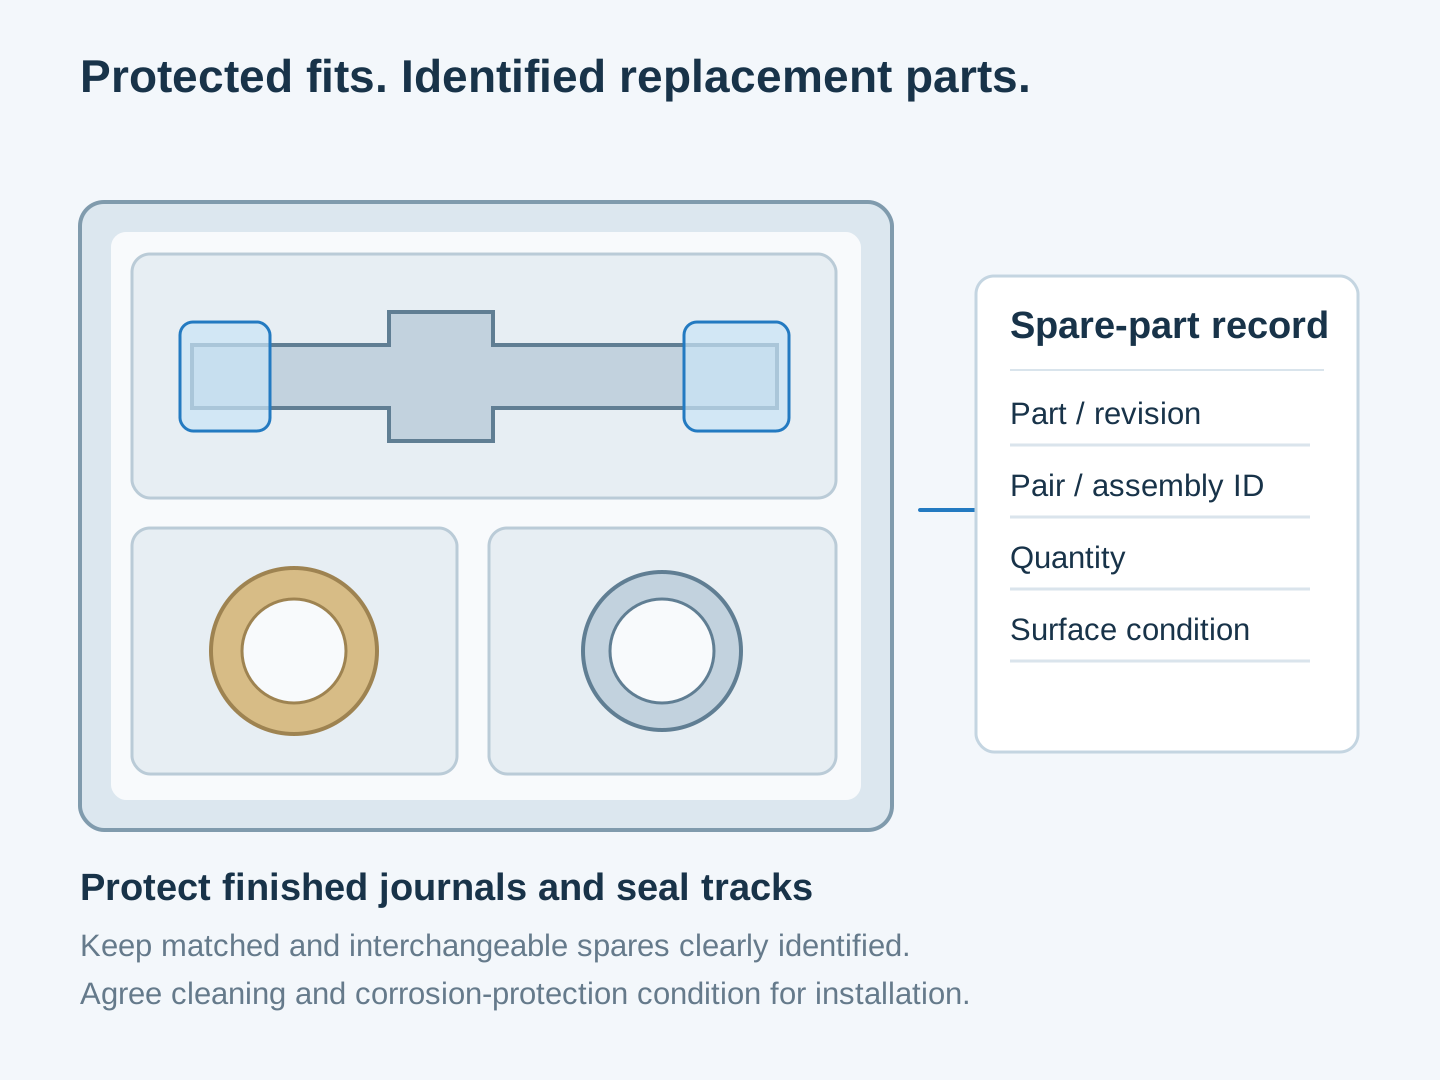
Separat förpackning begränsar kontakt mot axellager, tätningsbanor, bushhål och flänscenterstyren. Lokalt skydd förhindrar att dessa ytor blir bärande kontaktpunkter inuti förpackningen.
Artikelnr och revisioner skiljer åt axlar med olika änddetaljer, mantellängder eller monteringsmönster. Identifieringen följer varje komponent även när en blandad reservdelssats packas upp.
Det levererade tillståndet anger om komponenten är färdig för montering eller väntar på en överenskommen sekundäroperation. Tillfällig korrosionsskydd och eventuell borttagning innan montering anges i samband med detta tillstånd.
Den kan hjälpa till att identifiera delen, men slitage, tidigare omarbete eller deformation kan ha förändrat dess geometri. Den ursprungliga delreferensen och de godkända sammanpassningskraven fastställer de nya måtten. Att kopiera ett utvidgat hål eller en sliten pinndiameter skulle återskapa det slitna tillståndet snarare än avsedd ersättning.
Enbart hårdhet är inte en regel för ersättning. En slitageskyddsplåt som Hardox 400 har en annan produktspecifikation än en härdad och temprad axelstång. Tvärsnitt, hållfasthet, seghet och komponentens värmebehandlingskrav måste fortfarande stämma överens med axelkonstruktionen innan en annan materialgrad godkänns.
Ja, när lagerhuskonstruktionen använder matchade halvor. SKF:s SNL-riktlinjer använder matchningsidentifiering på locket och basen eftersom de monterade delarna fastställer lagerhusets hål. Ett ersättningslock kan inte antas vara utbytbart enbart därför att dess skruvmönster och yttre form ser likadana ut.
Nej. Spel beskriver geometrisk variation i förhållande till en axel; balans handlar om fördelningen av roterande massa. ISO 21940-11 behandlar återstående obalans för rotorer med styv beteende. En roterande samling som kräver balansering behöver därför sina egna definierade godkännandekriterier, utöver axelns dimensionskontroller.
Inte alltid. En separat vald slityta kan ge en ny motyta för en radiell axeltätning. Dess användning beror på axelns tillstånd, tillgängligt utrymme samt den valda slitytans och tätningsanordningens konstruktion. Detta repareringsalternativ är en annan komponentbeslut än tillverkning av en helt ny axel.
Nej. Den nycklade, splinade eller andra drivformen, ingreppslängden, axiella stopp och fästanordningen fastställer också anslutningen. En matchande ytterdiameter kan ändå leda till att en koppling inte kan ingripa eller sitta korrekt. Hela det godkända gränssnittet måste stämma överens med den valda drivanordningen.
Material, utrustningsgränssnitt och godkännandereferenser som används på denna sida.
Dela komponentritningen och ange dess position i transportband-, sikt-, matar- eller pumpmonteringen. Vi lämnar ett prisförslag för bearbetningen samt omfattningen av den färdiga leveransen.
Vi använder Google Analytics för att förstå hur webbplatsen används. Analyscookies sätts endast om du godkänner. Integritetspolicy
