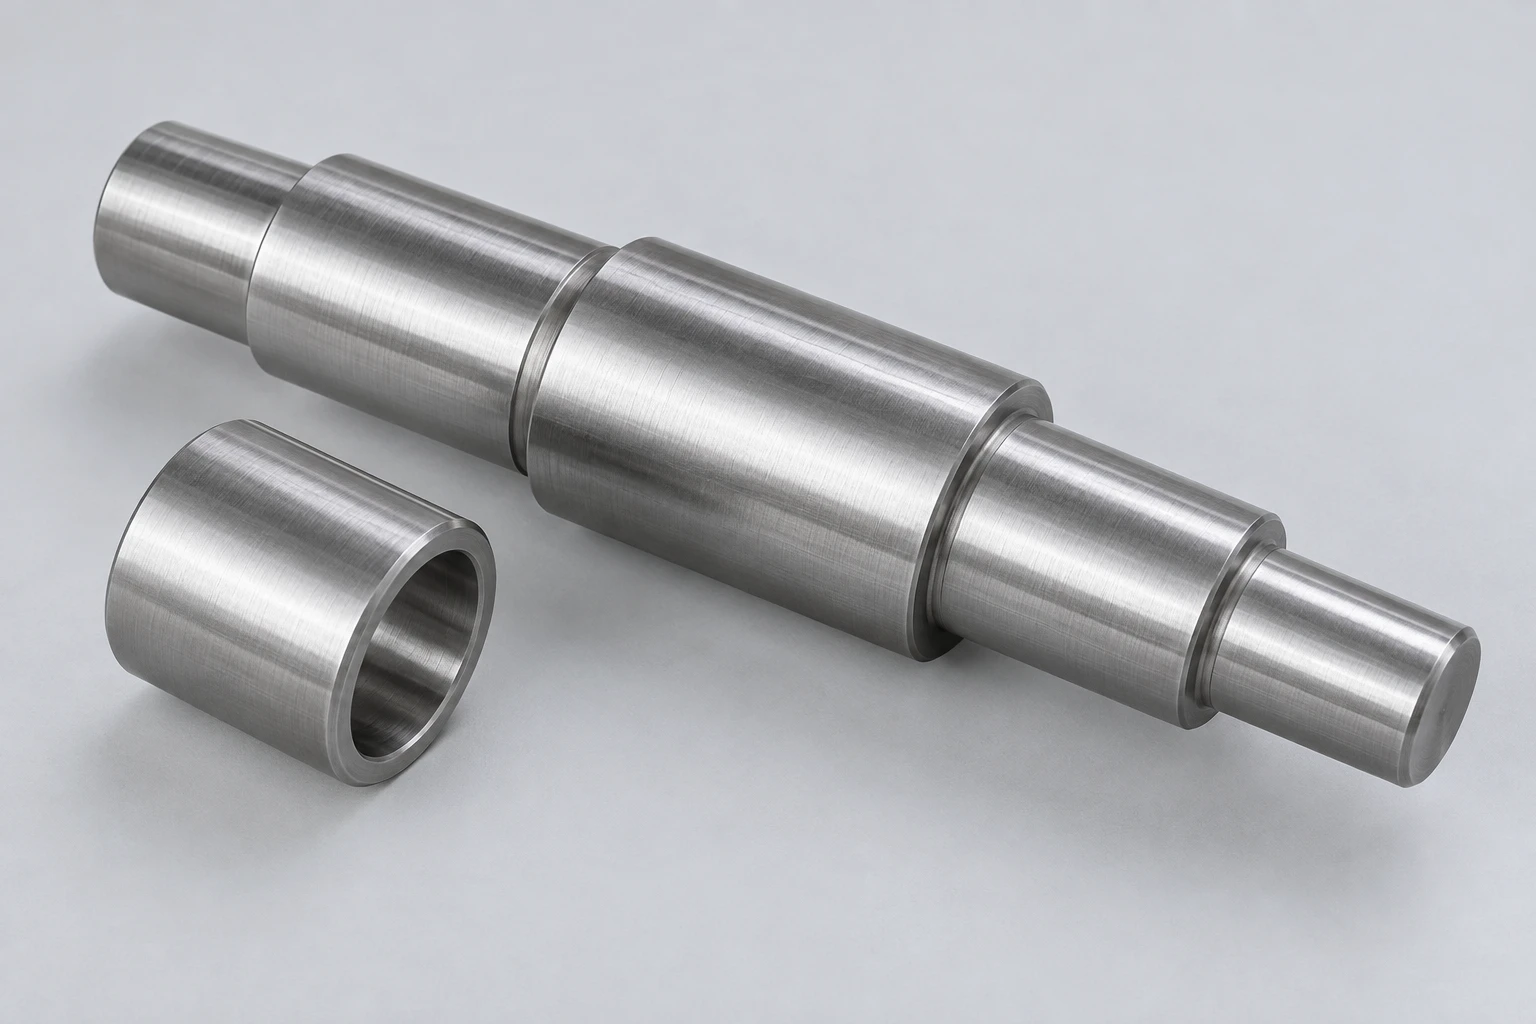
Wały stopniowe i tuleje
Wały toczone posiadają powierzchnie osiowe (journal), barki oraz połączenia końcowe wzdłuż jednej osi. Oddzielne tuleje lub dystansy ustalają wymagane długości osadzenia w układzie napędu lub łożyska.
Omów ten wał
Obrabiamy indywidualne wały, sworznie, tuleje, kołnierze, obudowy łożysk i wsporniki przeznaczone dla sprzętu górniczego i urządzeń do przetwarzania surowców mineralnych. Nasza obróbka komponentów obejmuje napędy taśmociągów, urządzenia do sortowania i dozowania oraz zespoły pomp zakładowych.
Dostarczamy pojedyncze części mechaniczne oraz zestawy powiązanych części zamiennych na podstawie zatwierdzonego rysunku. Części napędowe z walcem, podpory z otworami wytaczanymi oraz elementy montażowe mogą być wykonane z wymaganymi szczegółami dopasowania i gotowymi powierzchniami.
Wały toczone posiadają powierzchnie osiowe (journal), barki oraz połączenia końcowe wzdłuż jednej osi. Oddzielne tuleje lub dystansy ustalają wymagane długości osadzenia w układzie napędu lub łożyska.
Omów ten wał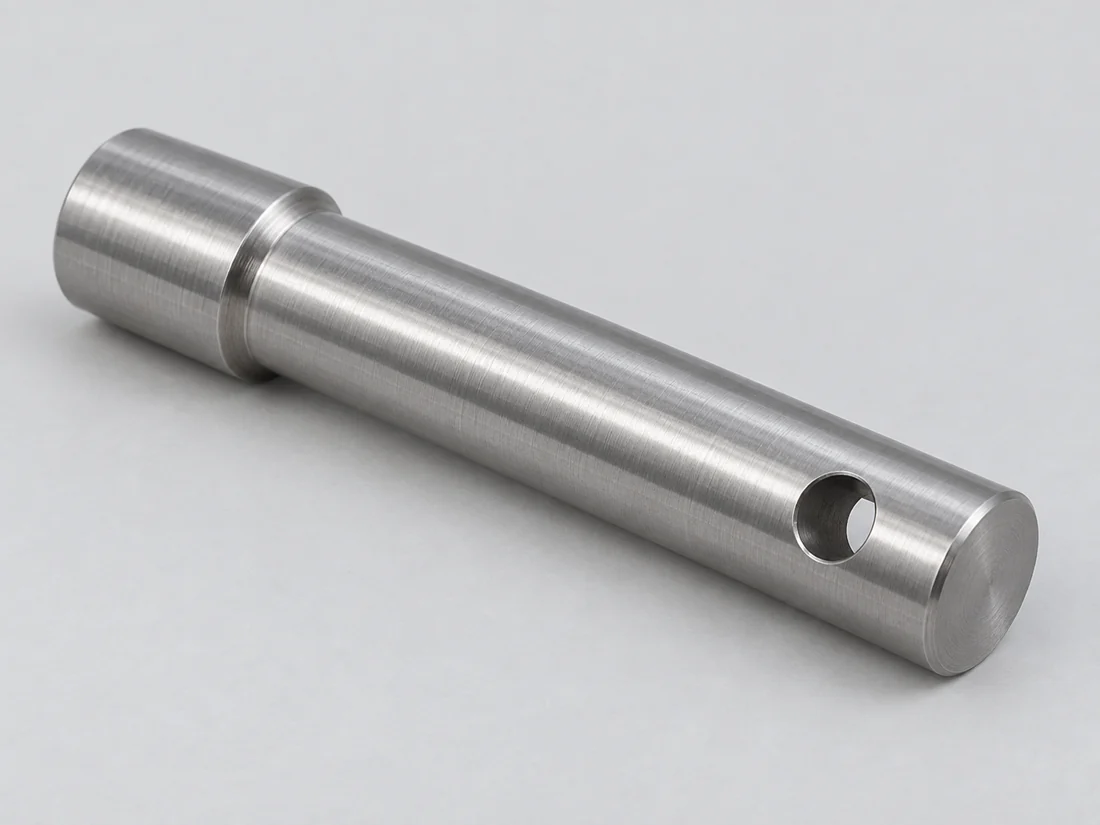
Sworznie z głową lub gładkie służą do łączenia określonych członów maszyny. Otworki poprzeczne, gwinty końcowe lub rowki pozwalają na umieszczenie elementów zabezpieczających na łatwo dostępnej stronie połączenia.
Omów ten sworzeń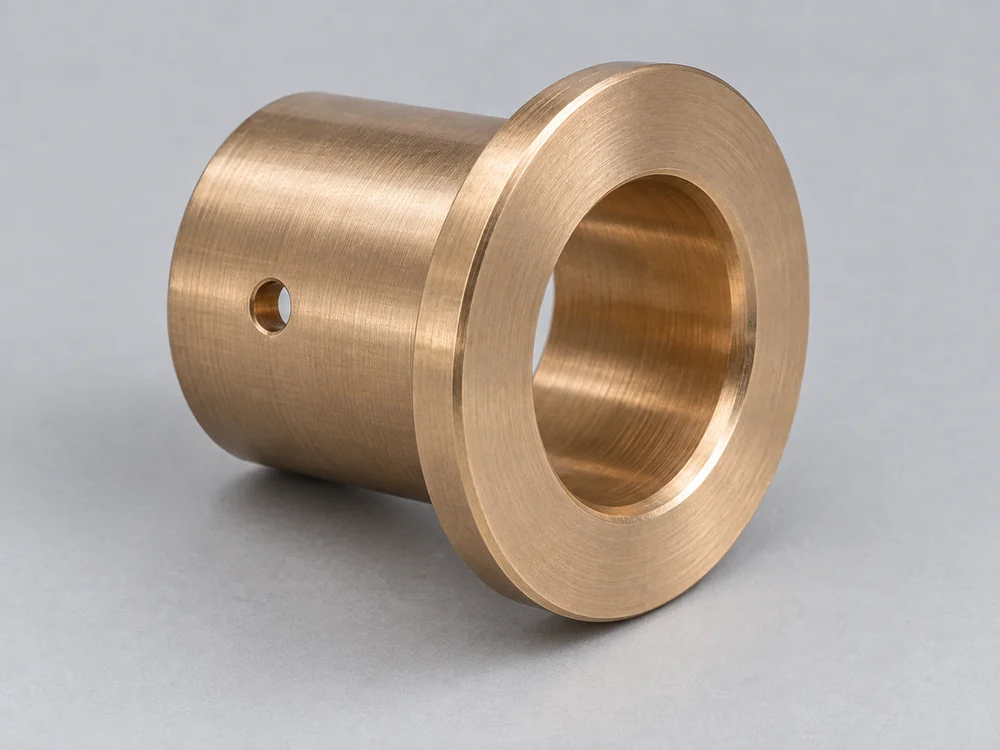
Proste i kołnierzowe tuleje zapewniają wymienialną geometrię tulei w połączeniach i podporach sprzętu. Powierzchnia czołowa kołnierza, zewnętrzna powierzchnia osadzenia oraz wewnętrzna powierzchnia robocza są projektowane zgodnie z ich funkcją w zespole.
Omów tę wkładkę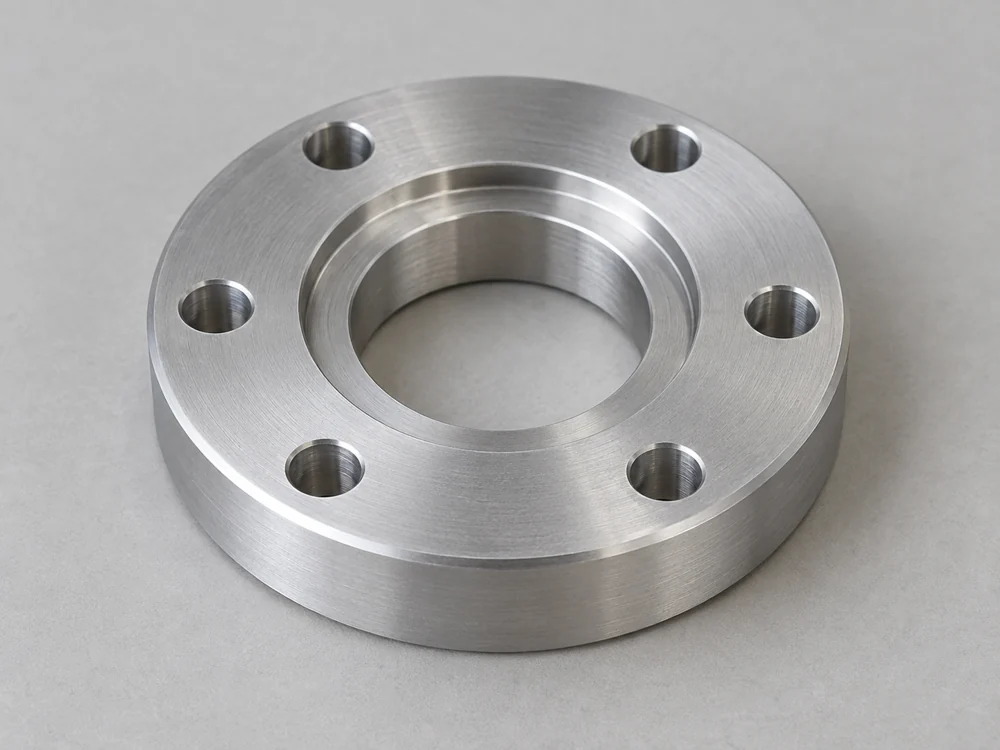
Adaptery pierścieniowe łączą centralny prowadnik, wzór mocowania oraz powierzchnię styku. Wklęsłości lub stopnie pozwalają połączyć komponenty o różnych gabarytach montażowych, zachowując przy tym zamierzona pozycję osiową.
Omów tę kołnierz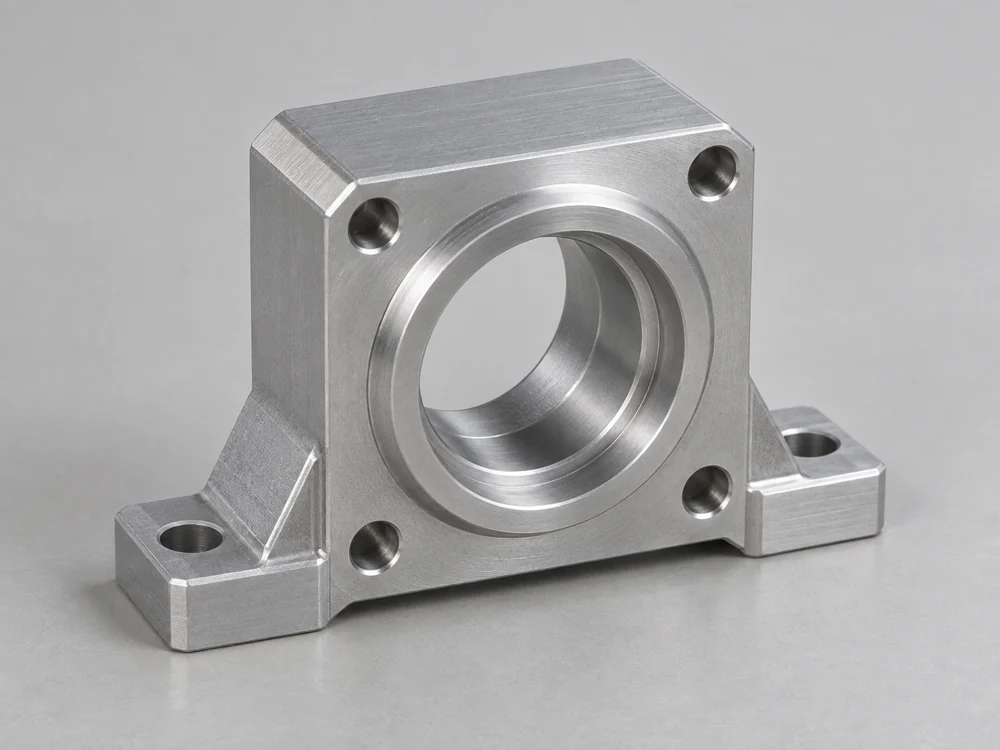
Obrabiane puste korpusy lokalizują wybrane łożysko lub komponent napędowy względem ich nóżek montażowych. Otwory walcowe, powierzchnie czołowe, gniazda pod pokrywę oraz otwory mocujące należą do dostawy korpusu.
Omów tę obudowę
Frezowane uchwyty i elementy wsporcze zapewniają stopniowane powierzchnie czołowe, wzory mocowania oraz lokalną geometrię wzmocnienia. Współintegralne żeberka lub skosy mogą zostać wykonane jako część komponentu, jeśli są zdefiniowane na rysunku.
Omów ten element wspornicowy.Transport surowców mineralnych, klasyfikacja materiałów oraz przesył zawiesin wymagają różnych układów mechanicznych. Obrabiamy interfejsy komponentów w tych zespolech, przy czym każdy element jest powiązany ze swoim rzeczywistym zastosowaniem w urządzeniu.
Części napędu taśmociągu łączą kołowrót lub zębatkę z układem łożysk i napędu. Zamiennik wału może zachować wymaganą pozycję kołowrotu, jednocześnie dopasowując się do oddzielnych gniazd łożysk oraz elementów mocujących na stronie napędowej.
Wał napędowego kołowrotu napędzanego i oś zwolniona pełnią różnych funkcji. Sposób połączenia napędowego oraz rodzaj wspieranej rotacji określają, które powierzchnie osadzania i cechy końcowe należy umieścić na danym elemencie.
Powierzchnie czołowe, tuleje oraz elementy mocujące końcowe muszą zmieścić się w przestrzeni pomiędzy ramą taśmociągu, podporą łożyska a jednostką napędową. Dostępna długość złożenia wpływa na końcową geometrię komponentu.
Jeśli kołowrót jest zachowywany, jego gniazdo w piaste oraz powierzchnie czołowe lokalizujące osiowo stają się powierzchniami styku dla zamiennika wału. Kompletna zespół kołowrotu obejmuje dodatkowo obręcz, piastę oraz definicję połączenia – poza samym luźnym wałem.
Obrabiane uchwyty, powierzchnie adapterów oraz elementy montażowe łączą komponenty sita lub dozownika z zamierzonymi podporami. Uchwyt zamontowany na zespole drgającym ma inną relację do sąsiednich elementów sprzętowych niż uchwyt przymocowany do konstrukcji zakładu.
Podpory sit przenoszą statyczne i dynamiczne siły specyficzne dla danego urządzenia. Produkujemy geometrię wydanej części; projekt urządzenia określa jej przekrój, sztywność oraz wymagania dotyczące obciążenia roboczego.[1]
Konsola lub głowica mocująca w pobliżu poruszającego się korpusu ekranu musi uwzględniać luz roboczy określony przez układ urządzenia. Luz w stanie spoczynku nie opisuje pełnego zakresu ruchu.
Szczegóły mocowania i wystające krawędzie pozostają poza określonym obszarem przepływu surowca mineralnego oraz osłoną (linerkami). Dzięki temu zmiana elementu montażowego nie wprowadza przeszkody w strefie dopływu ani odpływu.
Pompy elektrowni mogą być napędzane bezpośrednio silnikiem lub za pośrednictwem przekładni. Wały, tuleje dystansowe, adaptery montażowe oraz puste obudowy łożysk są dostosowane do wybranego układu napędu i jego komponentów odbiorczych.
Sprzęt po stronie napędu oraz mokra część („wet end”) stykająca się z zawiesiną pełnią różnych funkcji. Podpora wału lub adapter jest definiowana przez swoje położenie w tym układzie, nawet jeśli jest zamówiony podczas konserwacji mokrej części.
Korozjoodporny element stykający się ze środowiskiem pracy oraz nośny element napędu wymagają własnych definicji materiałowych. Narażenie na to samo środowisko zakładu nie oznacza, że jedna gatunkowość materiału nadaje się do wszystkich komponentów.
Wybrana ścieżka demontażu mokrej części może przebiegać w pobliżu podpory wału lub płyty montażowej. Wystające elementy komponentów muszą zachować ten wydany obszar serwisowy bez modyfikacji układu napędu.
Etapa produkcji określa, czy użytecznym wynikiem jest sprawdzenie złożenia, gotowa część do oceny w urządzeniu klienta, czy też powtarzane zapasy wykonane według tej samej definicji.
Początkowy wał, obudowa lub element montażowy mogą rozwiązać problemy związane z osadzeniem, kolejnością montażu oraz dostępem w urządzeniu klienta. Element do sprawdzenia pasowania ma określoną warunkową postać pośrednią, jeśli jest dostarczany przed końcową obróbką cieplną lub wykończeniem.
Gotowe pierwsze egzemplarze łączą wybraną postać materiałową, końcowe wymiary oraz współpracujące części w celu oceny przez klienta w jego urządzeniu. Uzgodnione zmiany stają się rewizjami części przed produkcją powtarzanych zapasów.
Partia powtarzanych części zapasowych wykorzystuje wspólne programowanie i przygotowanie uchwytów dla identycznych elementów. Intensywne usuwanie nadmiaru materiału, długa wiertnica, wiele ustawień, określona obróbka cieplna oraz rozszerzony zakres kontroli pomiarowej nadal zwiększają nakład pracy na każdy komponent.
Wytrzymałość i twardość opisują różne aspekty materiału. Poniższe nazwane formy produktowe ułatwiają porównanie stali wałowych, brązu łożyskowego oraz płaskownika korozjoodpornego, dobieranych zgodnie z określoną rolą komponentu.
| Materiał / stan | Opublikowane źródło | Rola komponentu |
|---|---|---|
| 42CrMo4 · Ovako 327A +QT | Rm 900–1100 MPa; 270–320 HB | Określone elementy wałowe i sworzniowe |
| C45 · Ovako 5081 +QT | Rm 630–780 MPa; 185–235 HB | Wały, dystansy i ogólne części maszynowe |
| C93200 · odlew ciągły | Rm ≥241 MPa; HB 65 typowe | Obrabiane tuleje łożyskowe i tuleje |
| 316L / 1.4404 · odpuszczony w roztworze | Rp0.2 ≥170 MPa; Rm ≥485 MPa | Części oparte na blachach narażone na korozję |
Rm: wytrzymałość na rozciąganie; Rp0.2: granica plastyczności przy 0,2 % odkształcenia permanentnego. Wartości Ovako dotyczą wskazanych wariantów prętów okrągłych w stanie hartowanym i odpuszczanym (+QT), przy średnicy pręta z zakresu 40 < średnica pręta okrągłego < 100 mm. Wartości stopu C93200 opierają się na danych ciągłego odlewania firmy Wieland Concast zgodnie ze standardem ASTM B505/B505M-23; twardość HB 65 jest typowa przy obciążeniu próbki 500 kg. Wartości stali nierdzewnej Outokumpu 316L to minimalne wartości dla wyrobów płaskich zgodnie ze standardem ASTM A240 przy temperaturze 20 °C. Te odniesienia materiałowe nie określają nośności obciążeniowej ani trwałości eksploatacyjnej komponentu.
Planujemy trasę skrawania wokół osi komponentu, punktów bazowych oraz dostępu do cech konstrukcyjnych. Okrągły wał, obudowa z wytaczanym otworem oraz wspornik z cechami bocznymi wymagają różnych ustawień.
Toczenie tworzy średnice stopniowane, wgłębienia pierścieniowe i powierzchnie oporowe. Powiązane średnice i barki mogą być wykonane względem wspólnego odniesienia obrotowego przed nadaniem części cech wtórnych.[3]
CNC usługi toczeniaFrezowanie tworzy nogi montażowe, geometrię wytaczaną do podparcia, wzory flanszowe z prowadzeniem i wzmocnione wsporniki. Dostęp narzędzia wokół żeber i zagłębionych powierzchni wpływa na sposób zamocowania i ukończenia detalu.
usługi frezowania CNCOperacje indeksowane lub wtórne dodają otwory poprzeczne, wpusty klucza oraz cechy na kilku powierzchniach. Ustawienie zachowuje określoną zależność względem głównej osi wału lub punktu bazowego montażowego, a nie traktuje każdej powierzchni niezależnie.
Opcje obróbki 5-osiowejKomponent musi prawidłowo pozycjonować swój partner montażowy, zapewniać wymaganą swobodę ruchu oraz obsługiwać wybrany układ uszczelnienia. Te funkcje definiują cztery różne zależności.
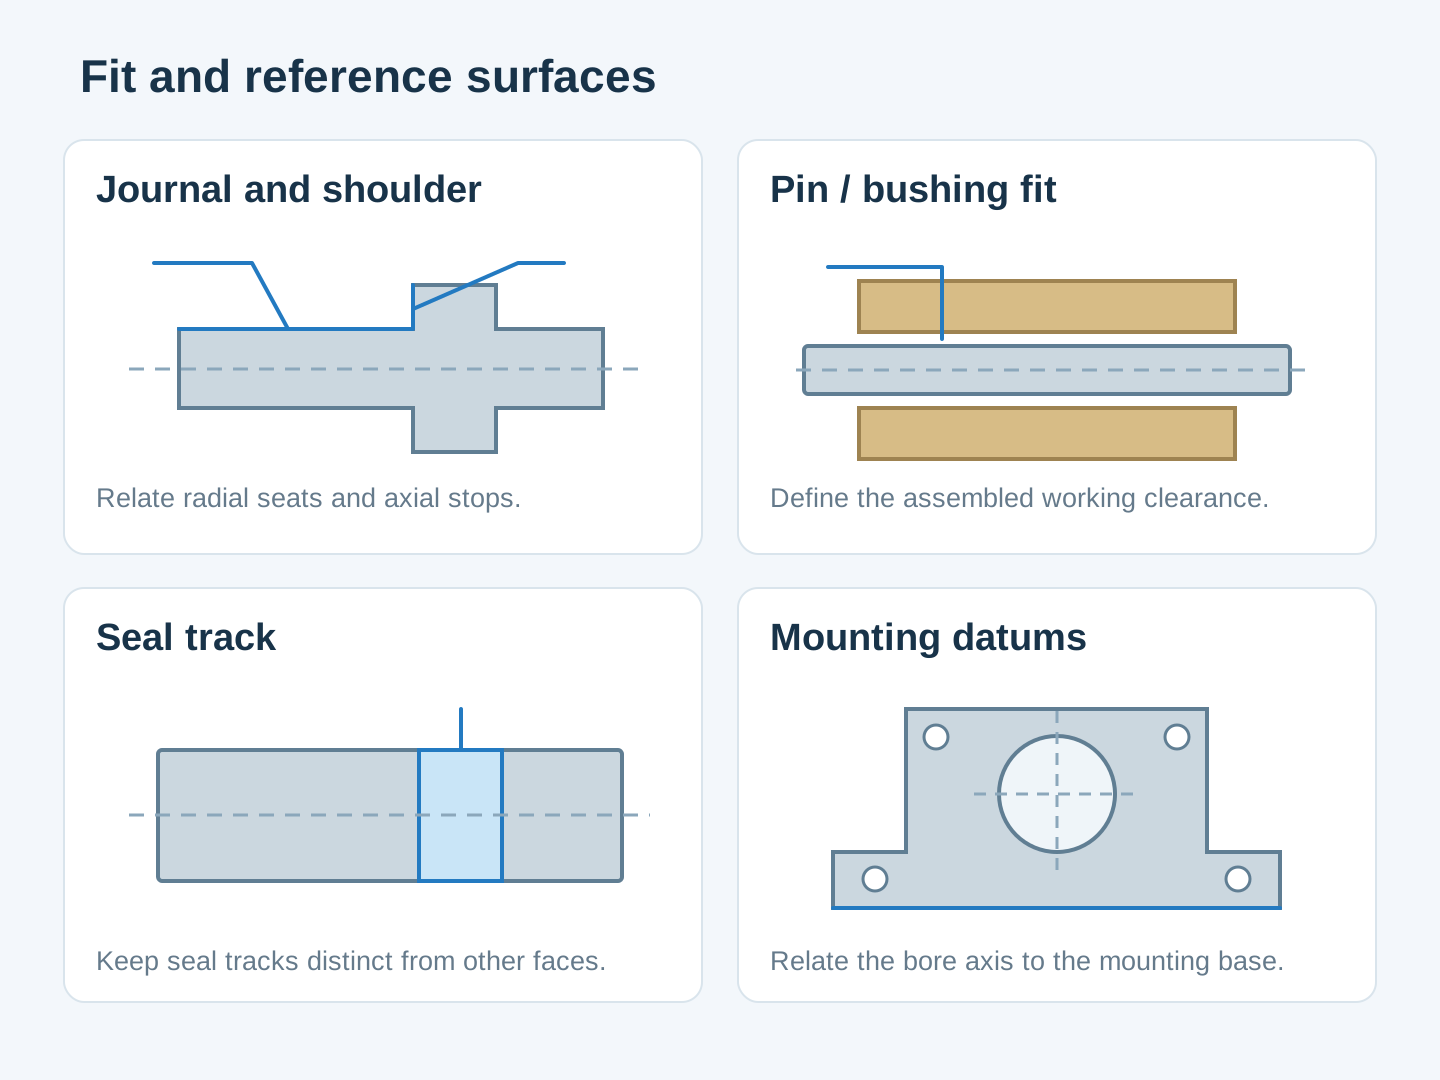
Powierzchnia osiowa (journal) centruje wybrany obracający się element; jego baraka stanowi ogranicznik osiowy. Sąsiadujący promień zaokrąglenia i odpowiadający mu fazowany brzeg muszą zapewniać luz, aby element mógł prawidłowo osadzić się na zamierzonej powierzchni oporowej.[4]
Średnica robocza oraz otwór wokół siedziby tulei stanowią oddzielne powierzchnie styku. Szczegóły zapewniające utrzymywanie części muszą również umożliwiać ruch określony przez połączenie w urządzeniu, bez blokowania tego ruchu przez zaciskanie.
Wirująca uszczelka wymaga określonego chropowatego wykończenia na rzeczywistym obszarze styku wargi uszczelkowej. Poprawnie wykonana ścieżka uszczelnienia w niewłaściwej pozycji osiowej nadal pozostawia wargę uszczelkową na barku, w rowku lub nieobrobionej powierzchni.
Oś otworu jest powiązana z powierzchnią montażową oraz wzorem otworów mocujących. Te zależności określają położenie osi wału po zamocowaniu obudowy lub wspornika do urządzenia.
Rysunek techniczny rozdziela powierzchnie robocze od ogólnych powierzchni zewnętrznych. Zachowujemy kolejność operacji obróbkowych oraz końcowy stan powierzchni w ściślej zależności od ich funkcji.
Stan materiału po hartowaniu i odpuszczaniu oraz wszelkie określone lokalne obróbki cieplne są częścią definicji elementu. Operacje mogące zmienić średnicę roboczą wykonywane są przed końcową akceptacją jej wymiarów.
Powierzchnie obudów i wsporników wystawione na działanie środowiska mogą być pokryte farbą lub innym określonym materiałem ochronnym. Pasowania, powierzchnie lokalizacyjne oraz wyznaczone strefy kontaktu zachowują wymagany stan po naniesieniu powłoki lub po zabezpieczeniu przed jej naniesieniem.[5]
Wyjścia otworków poprzecznych oraz cechy przecinające się wymagają określonego stanu krawędzi bez zadziorek. Niedyskryminujące zaokrąglenie krawędzi nie może usunąć krawędzi zatrzymującej ani zmienić określonego przejścia barkowego.
Kontrolujemy wymiary i zależności między bazami pomiarowymi zdefiniowane na rysunku technicznym dla wałów, tulei, kołnierzy i obudów. Gotowe pasowania oceniamy po zakończeniu wszystkich operacji wpływających na nie.
Tabela rozdziela limity wymiarowe, chropowatość ścieżki uszczelnienia oraz stan materiału. Wybrany łożysko, uszczelka oraz rysunek komponentu określają, który odnośnik ma zastosowanie.
| Część / cecha | Odnośnik stosowny | Szczegóły akceptacji |
|---|---|---|
| Średnica wału: >30–50 mm, pasowanie h6 | odchyłka −0.016 / 0 mm | Końcowa średnica po określonej obróbce cieplnej |
| Średnica otworu: >30–50 mm, pasowanie H7 | odchyłka 0 / +0.025 mm | Gotowy otwór w jego określonym stanie akceptacji |
| Ścieżka uszczelnienia wału promieniowego | Ra 0,2–0,8 µm, odniesienie według DIN | Rzeczywista strefa kontaktu wargi z wybraną specyfikacją uszczelki |
| Lokalizacja obudowy lub wspornika | Położenie i bicie zgodne z rysunkiem | Oś otworu i wzór mocowania względem określonych punktów odniesienia montażowych |
| Wał lub sworzeń po obróbce cieplnej | Określona gatunek, stan i twardość | Dokumentacja materiału oraz identyfikacja miejsca wymaganej twardości |
Odchyłki wymiarowe stosuje się do wybranej klasy tolerancji ISO 286 w zakresie średnic nominalnych >30 do 50 mm; nie określają one pasowania dla każdego łożyska ani tulei. Parametr Ra to wartość odniesienia kolumny DIN firmy SKF dla powierzchni przeciwnej uszczelki promieniowej na wale; decydujące znaczenie ma specyfikacja wybranej uszczelki. Akceptacja geometrii i materiału odbywa się zgodnie z rysunkiem wykonawczym komponentu.
Kontrola komponentów potwierdza zgodność z wydaną definicją części. Dynamika sit, dokładność montażu napędów, trwałość zmęczeniowa oraz kwalifikacja całej maszyny pozostają osobnymi wymaganiami akceptacji na poziomie całego urządzenia.[6]
Części zamienne mogą być przechowywane przed montażem lub przewożone razem z cięższymi elementami maszyn. Chronimy gotowe powierzchnie stykowe i zapewniamy rozpoznawalność dostarczonego stanu.
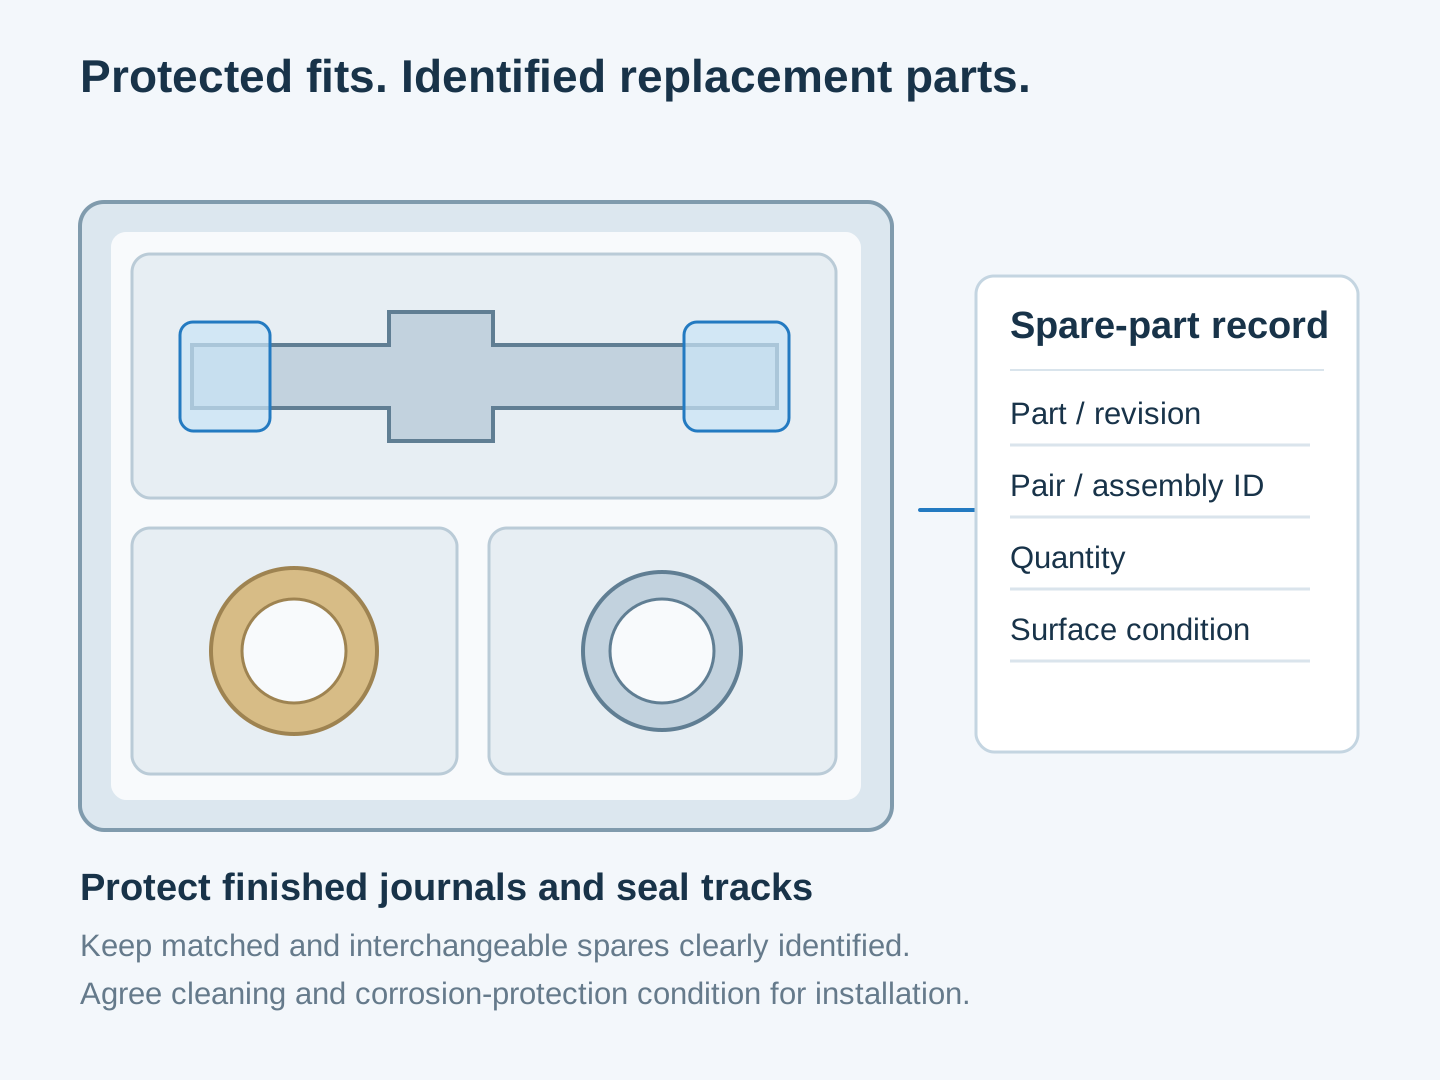
Oddzielne opakowanie ogranicza kontakt z powierzchniami wałów (journal), ścieżkami uszczelniającymi, otworami tulei oraz prowadnicami kołnierzowymi. Lokalna ochrona zapobiega temu, aby te powierzchnie stały się punktami kontaktu nośnego wewnątrz opakowania.
Numery części i rewizje pozwalają odróżnić wały o różnych szczegółach końcowych, długościach tulei lub wzorach mocowania. Identyfikacja pozostaje przy każdym komponencie nawet po rozpakowaniu zestawu części zamiennych zawierającego różne pozycje.
Dostarczony stan określa, czy komponent jest gotowy do montażu, czy wymaga umówionej operacji wtórnej. Tymczasowa ochrona przed korozją oraz konieczność jej usunięcia przed montażem są wyraźnie określone wraz ze stanem dostawy.
Może pomóc w identyfikacji części, ale zużycie, wcześniejsze przeróbki lub odkształcenia mogły zmienić jej geometrię. Oryginalny numer części oraz zatwierdzone wymagania dotyczące współpracujących elementów stanowią podstawę do ustalenia nowych wymiarów. Przepisanie powiększonego otworu lub zużytego średnicy sworznia odtworzyłoby stan używany, a nie zamierzony stan zastępczy.
Twardość sama w sobie nie stanowi reguły zastępczej. Płyta odporna na ścieranie, taka jak Hardox 400, ma inną specyfikację produktu niż pręt wałowy poddany hartowaniu i odpuszczaniu. Przekrój, wytrzymałość, odporność na pęknięcie oraz wymagania dotyczące obróbki cieplnej elementu nadal muszą być zgodne z projektem wału, zanim dopuszczone zostanie zastosowanie innej klasy stali.
Tak, gdy konstrukcja obudowy składa się z dopasowanych połówek. Wskazówki SKF dotyczące obudów serii SNL zakładają stosowanie identyfikacji dopasowanej na pokrywie i podstawie, ponieważ dopasowane części tworzą otwór obudowy. Nie można zakładać, że pokrywa zamienna jest wymienną wyłącznie na podstawie zgodności wzoru otworów pod śruby i kształtu zewnętrznego.
Nr. Bicie opisuje geometryczną zmienność względem osi; równoważenie dotyczy rozkładu masy obrotowej. Norma ISO 21940-11 określa pozostałą niezrównoważoność wirników o zachowaniu sztywnym. Zespół obrotowy wymagający równoważenia potrzebuje zatem własnego, osobno zdefiniowanego kryterium akceptacji oprócz kontrolnych sprawdzeń wymiarów wału.
Nie zawsze. Oddzielnie dobrana tuleja zużycia może zapewnić nową powierzchnię współpracy dla uszczelki wałkowej promieniowej. Jej zastosowanie zależy od stanu wału, dostępnej przestrzeni oraz wybranej konfiguracji tulei i uszczelki. Ta opcja naprawcza stanowi decyzję dotyczącą innego komponentu niż produkcja całkowicie nowego wału.
Nie. Forma napędu z wpustem, zębami lub inną, długość styku, ogranicznik osiowy oraz układ zabezpieczający również określają połączenie. Zgodny średnica zewnętrzna nie gwarantuje nadal możliwości założenia ani prawidłowego osadzenia sprzęgła. Cały wydany interfejs musi być zgodny z wybranym sprzętem napędowym.
Materiały, interfejsy wyposażenia oraz odniesienia do akceptacji wykorzystane na tej stronie.
Wyślij rysunek komponentu i wskaż jego położenie w zespole taśmy transportowej, sita, podajnika lub pompy. Wycenimy obróbkę skrawaniem oraz zakres dostawy gotowego wyrobu.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
