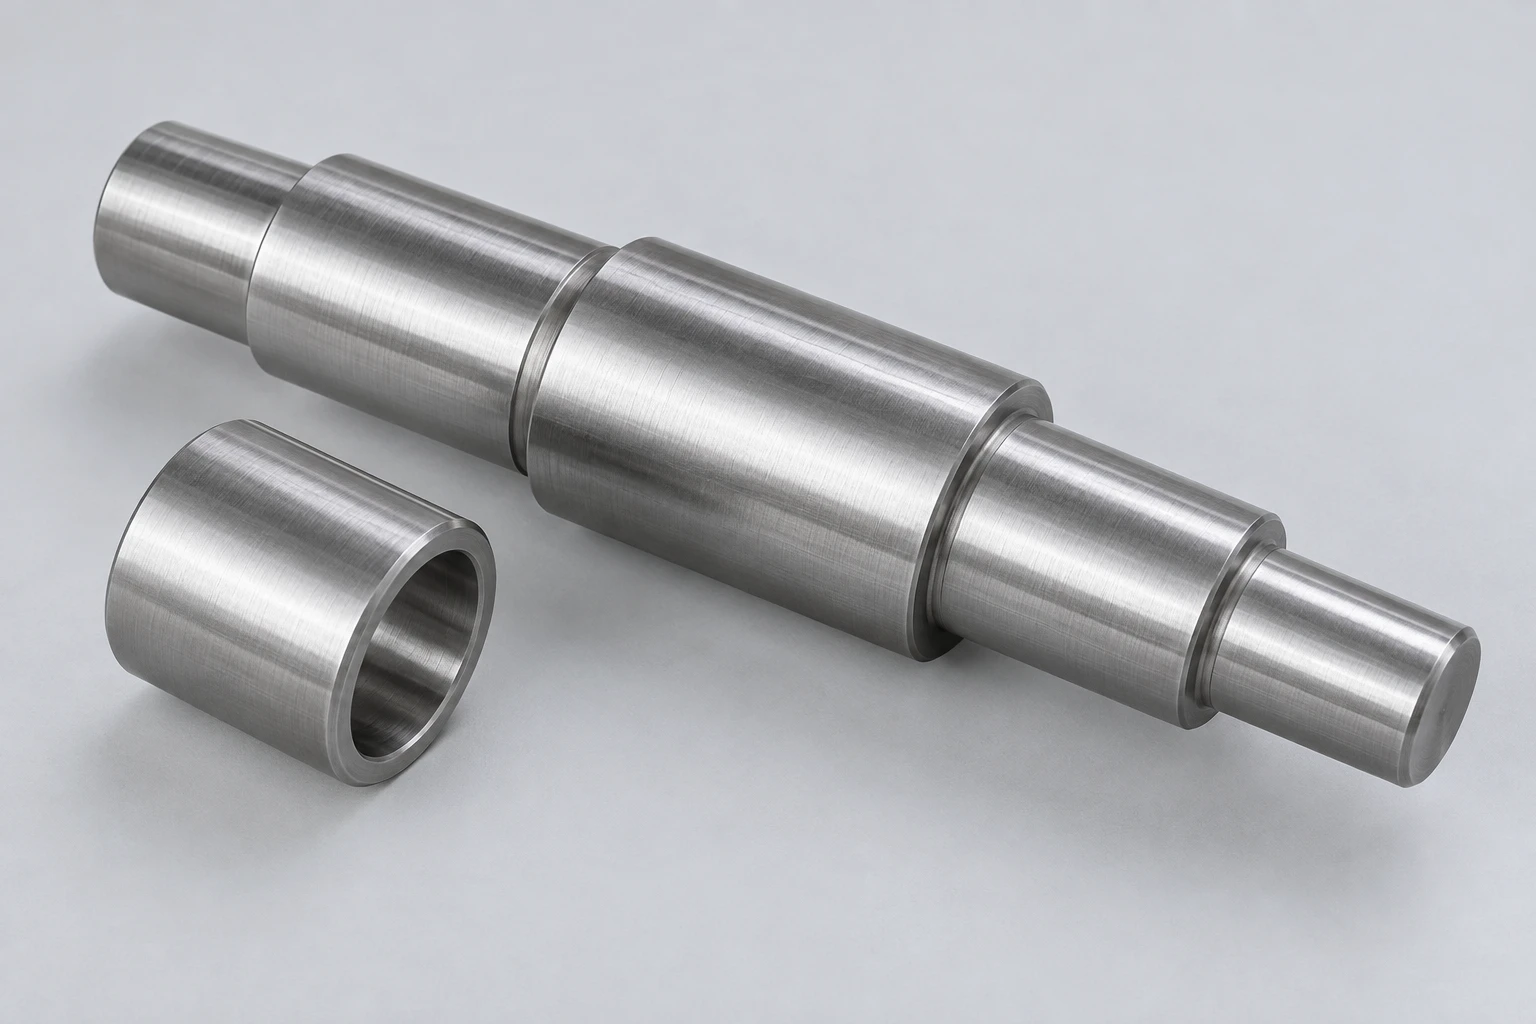
Assen met verloop en hulzen
Gedraaide assen hebben lagertappen, schouders en eindverbindingen langs één as. Afzonderlijke hulzen of afstandsstukken bepalen de vereiste aanliglengtes binnen een aandrijf- of lageropstelling.
Bespreek deze as
Wij bewerken op maat gemaakte assen, pennen, busjes, flenzen, lagerbehuizingen en steunplaten voor mijnbouw- en mineralenverwerkingsapparatuur. Onze onderdeelproductie ondersteunt aandrijvingen voor transportbanden, zeef- en doseerapparatuur, en assemblages voor installatiepompen.
Wij leveren afzonderlijke mechanische onderdelen en bijbehorende sets vervangende onderdelen op basis van een vrijgegeven tekening. Aandrijfassen met verloop, geboren steunen en montageonderdelen kunnen worden geproduceerd met hun vereiste passende details en afgewerkte oppervlakken.
Gedraaide assen hebben lagertappen, schouders en eindverbindingen langs één as. Afzonderlijke hulzen of afstandsstukken bepalen de vereiste aanliglengtes binnen een aandrijf- of lageropstelling.
Bespreek deze as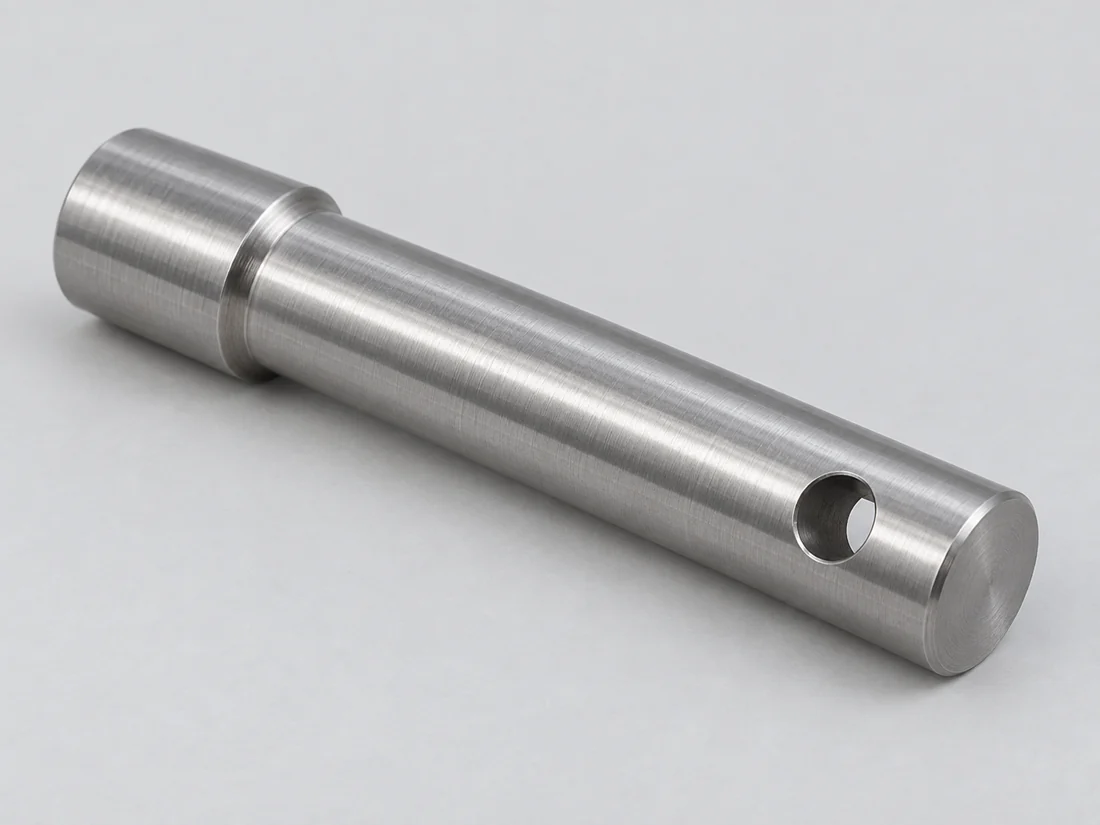
Gekopte of gladde pennen verbinden gedefinieerde machineonderdelen. Dwerggaten, einddraad of groeven bieden ruimte voor de vergrendelingshardware aan het toegankelijke uiteinde van de verbinding.
Bespreek deze pin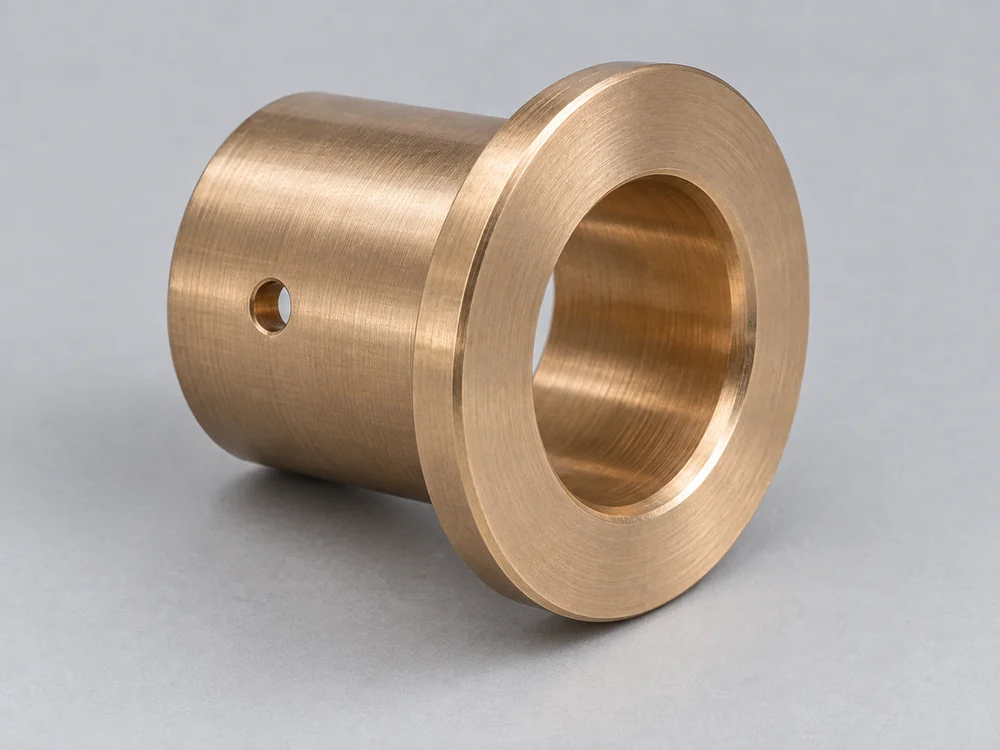
Rechte en geflenste busjes bieden vervangbare hulzengeometrie binnen apparatuurverbindingen en steunen. Het flensvlak, de buitenzit en het interne werkoppervlak zijn elk afgestemd op hun functie in de assemblage.
Bespreek deze bushing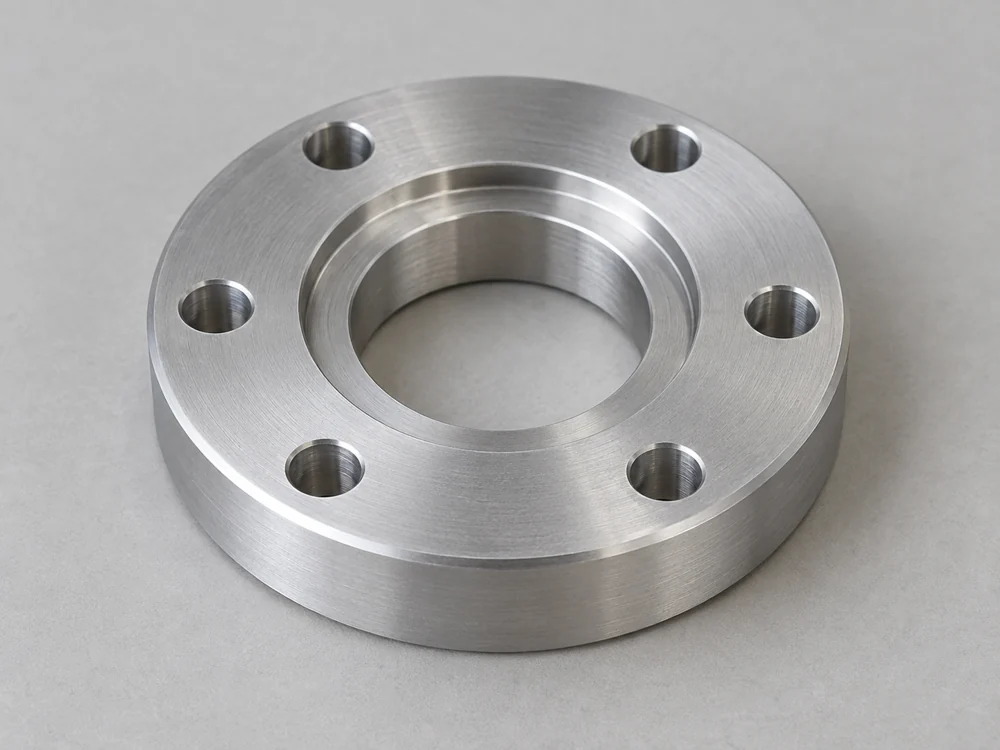
Ringvormige adapters combineren een centrale centreerpijl, bevestigingspatroon en aansluitvlak. Uitsparingen of trapvormige overgangen verbinden componenten met verschillende montageafmetingen terwijl de gewenste axiale positie behouden blijft.
Bespreek deze flens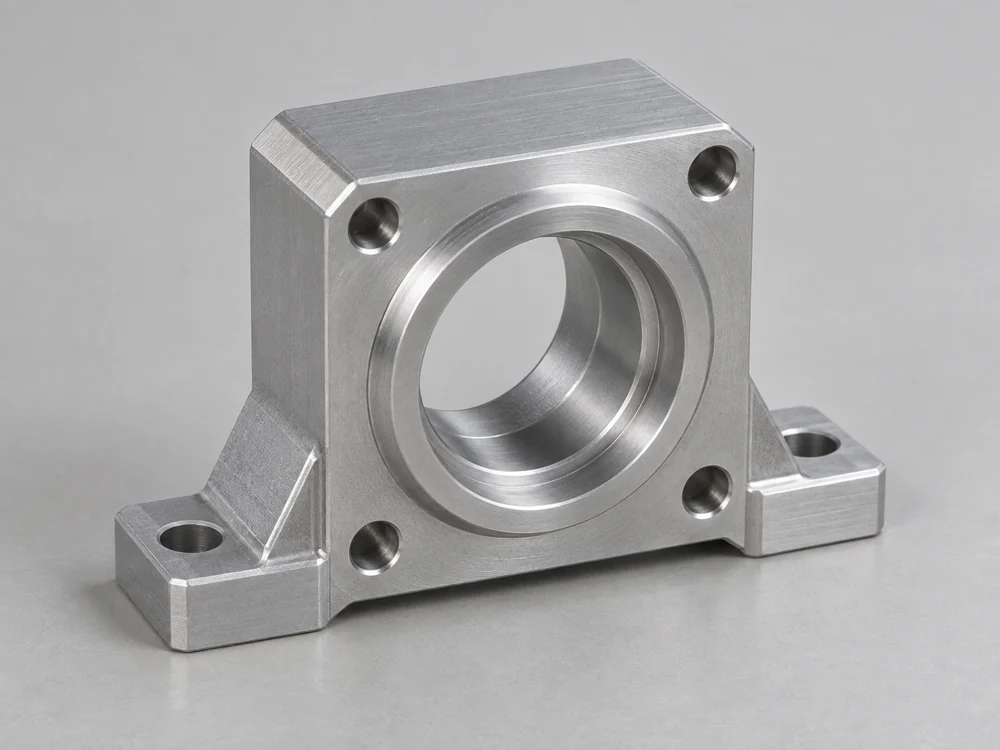
Gefreesde lege huisjes positioneren het geselecteerde lager of aandrijfcomponent ten opzichte van hun montagevoeten. Boringen, schouders, dekselzittingen en bevestigingsgaten maken deel uit van de levering van het huisje.
Bespreek deze behuizing
Gefreesde beugels en ondersteuningsdelen bieden trapvormige vlakken, bevestigingspatronen en lokale verstevigingsgeometrie. Integrale ribben of hoekverstevigingen kunnen als onderdeel van het component worden gefreesd wanneer deze in de tekening zijn gedefinieerd.
Bespreek deze beugelMineraaltransport, materiaalklassificatie en slurryoverdracht maken gebruik van verschillende mechanische opstellingen. Wij bewerken de componentinterfaces binnen die assemblages, waarbij elk onderdeel is gekoppeld aan zijn werkelijke functie in de installatie.
Onderdelen voor transportbandaandrijvingen verbinden de katrol of tandwiel met de lager- en aandrijfopstelling. Een vervangingsas kan de vereiste katrolpositie behouden terwijl hij afzonderlijke lagerzittingen en aandrijfzijdehardware toelaat.
Een aangedreven kopkatrolas en een loopas vervullen verschillende functies. De aandrijfverbinding en de ondersteunde rotatie bepalen welke zittingen en uiteinden op het component moeten worden aangebracht.
Schouders, hulzen en eindbevestigingen moeten passen binnen de ruimte tussen het transportbandframe, de lagerondersteuning en de aandrijfunit. Deze beschikbare stapellengte beïnvloedt de uiteindelijke componentgeometrie.
Wanneer de katrol wordt gehandhaafd, worden de navelzitting en axiale positioneringsvlakken hiervan aansluitreferenties voor de vervangingsas. Een complete katrolassemblage voegt naast de losse as nog een eigen velg, navel en verbindingdefinitie toe.
Gefreesde beugels, adaptervlakken en montageonderdelen verbinden zeef- of doseercomponenten met de bedoelde ondersteuning. Een montage op de trillende assemblage heeft een andere relatie tot aangrenzende hardware dan een montage die vast is gemaakt aan de installatiestructuur.
Steunconstructies voor zeven dragen statische en dynamische krachten die specifiek zijn voor de betreffende apparatuur. Wij vervaardigen de vrijgegeven componentgeometrie; het ontwerp van de apparatuur bepaalt de doorsnede, stijfheid en vereiste bedrijfsbelasting.[1]
Een steun of bevestigingskop in de buurt van een bewegende schermbehuizing vereist de bedrijfsvrijheid die is gedefinieerd door die apparaatopstelling. De vrijheid in rust beschrijft niet het volledige bewegingsbereik.
Bevestigingsdetails en uitstekende randen blijven buiten de gespecificeerde mineraalstromings- en voeringomvang. Dit voorkomt dat een montageverandering een obstakel introduceert in het toevoer- of afvoergebied.
Fabrieksinstallatiepompen kunnen directe motoraandrijving of versnellingsbakopstellingen gebruiken. Assen, afstandsbuizen, montageadapters en lege lagerhuizen volgen de gekozen aandrijfopstelling en de bijbehorende ontvangende onderdelen.
De hardware aan de aandrijfkant en het slurrycontact met het natte uiteinde vervullen verschillende functies. Een assteun of adapter wordt gedefinieerd door zijn eigen positie in die opstelling, zelfs wanneer deze tijdens onderhoud van het natte uiteinde wordt besteld.
Een corrosiebestendig nat onderdeel en een belastingdragend aandrijfonderdeel vereisen elk een eigen materiaaldefinitie. Blootstelling aan dezelfde fabrieksomgeving maakt één kwaliteit niet geschikt voor alle onderdelen.
Het gekozen verwijderingspad voor het natte uiteinde kan langs de assteun of montageplaat lopen. Uitstekende onderdelen moeten die vrijgegeven service-ruimte behouden zonder de aandrijfopstelling te wijzigen.
De bouwfase bepaalt of de nuttige output een assemblagecontrole is, een afgewerkt onderdeel voor apparatuurbeoordeling of herhaalreserveonderdelen die volgens dezelfde definitie worden vervaardigd.
Een initiële as, behuizing of montagestuk kan zitting, montagevolgorde en toegankelijkheid in de klantapparatuur oplossen. Een pascontrolestuk heeft een geïdentificeerde tussentoestand als het wordt geleverd vóór de definitieve warmtebehandeling of afwerking.
Afgewerkte eerste exemplaren brengen de gekozen materiaaltoestand, definitieve afmetingen en samenstellende onderdelen samen voor beoordeling door de klantapparatuur. Overeengekomen wijzigingen worden onderdeelherzieningen voordat herhaalreserveonderdelen worden geproduceerd.
Een herhaalde reservebatch deelt programmeer- en opspaninrichtingsvoorbereiding over identieke onderdelen. Zware materiaalafname, lange boringen, meervoudige opspanningen, gespecificeerde behandeling en uitgebreidere inspectiedekking verhogen nog steeds de werkbelasting per onderdeel.
Sterkte en hardheid beschrijven verschillende aspecten van een materiaal. De genoemde productvormen hieronder helpen bij het vergelijken van asstaal, een lagerbrons en corrosiebestendig vlak materiaal voor de gedefinieerde rol van het onderdeel.
| Materiaal / toestand | Gepubliceerde referentie. | Functie van het onderdeel |
|---|---|---|
| 42CrMo4 · Ovako 327A +QT | Rm 900–1100 MPa; 270–320 HB | Gespecificeerde as- en pinonderdelen |
| C45 · Ovako 5081 +QT | Rm 630–780 MPa; 185–235 HB | Assen, afstandhouders en algemene machineonderdelen |
| C93200 · continu gegoten | Rm ≥241 MPa; 65 HB typisch | Verspaande lagerbusjes en -mantels |
| 316L / 1.4404 · oplossingsgegloeid | Rp0.2 ≥170 MPa; Rm ≥485 MPa | Plaatvormige onderdelen blootgesteld aan corrosie |
Rm: treksterkte; Rp0.2: 0,2 % vloeigrens. De waarden van Ovako gelden voor de genoemde +QT rondstaven, 40 < diameter halffabrikaatstaaf < 100 mm. De waarden voor C93200 volgen de gegevens van Wieland Concast voor continu gegoten materiaal volgens ASTM B505/B505M-23; HB 65 is typisch bij een testlast van 500 kg. De waarden voor Outokumpu 316L zijn de minimumwaarden voor platte producten volgens ASTM A240 bij 20 °C. Deze materiaalverwijzingen bepalen niet de belastingscapaciteit of slijtagelevensduur van het onderdeel.
Wij plannen de snijroute rond de as van het onderdeel, de montagegegevens en de toegang tot de functies. Een ronde as, een geboren behuizing en een steun met zijdelingse functies vereisen verschillende opspanningen.
Draaien levert trapvormige diameters, ringvormige uitsparingen en aansluitvlakken op. Gerelateerde diameters en schouders kunnen worden gedefinieerd vanuit een gemeenschappelijk rotatiedatum voordat de component zijn secundaire kenmerken ontvangt.[3]
CNC-draaiservicesFresen levert montagevoeten, geboren ondersteuningsgeometrie, gevoerde flenspatronen en verstevigde steunen op. De toegang van het gereedschap rond ribben en ingezonken vlakken beïnvloedt hoe het onderdeel kan worden opgespannen en afgewerkt.
CNC-freesservicesGeïndexeerde of secundaire bewerkingen voegen dwarsgaten, sleufverbindingen en functies op meerdere vlakken toe. Bij de opspanning wordt een gedefinieerde relatie gehandhaafd ten opzichte van de primaire asas of het montagegegeven in plaats van elk vlak los te behandelen.
Opties voor 5-assige verspaningHet onderdeel moet zijn tegenhanger positioneren, de vereiste beweging behouden en de gekozen afdichtingsoplossing ondersteunen. Vier verschillende verhoudingen definiëren deze functies.
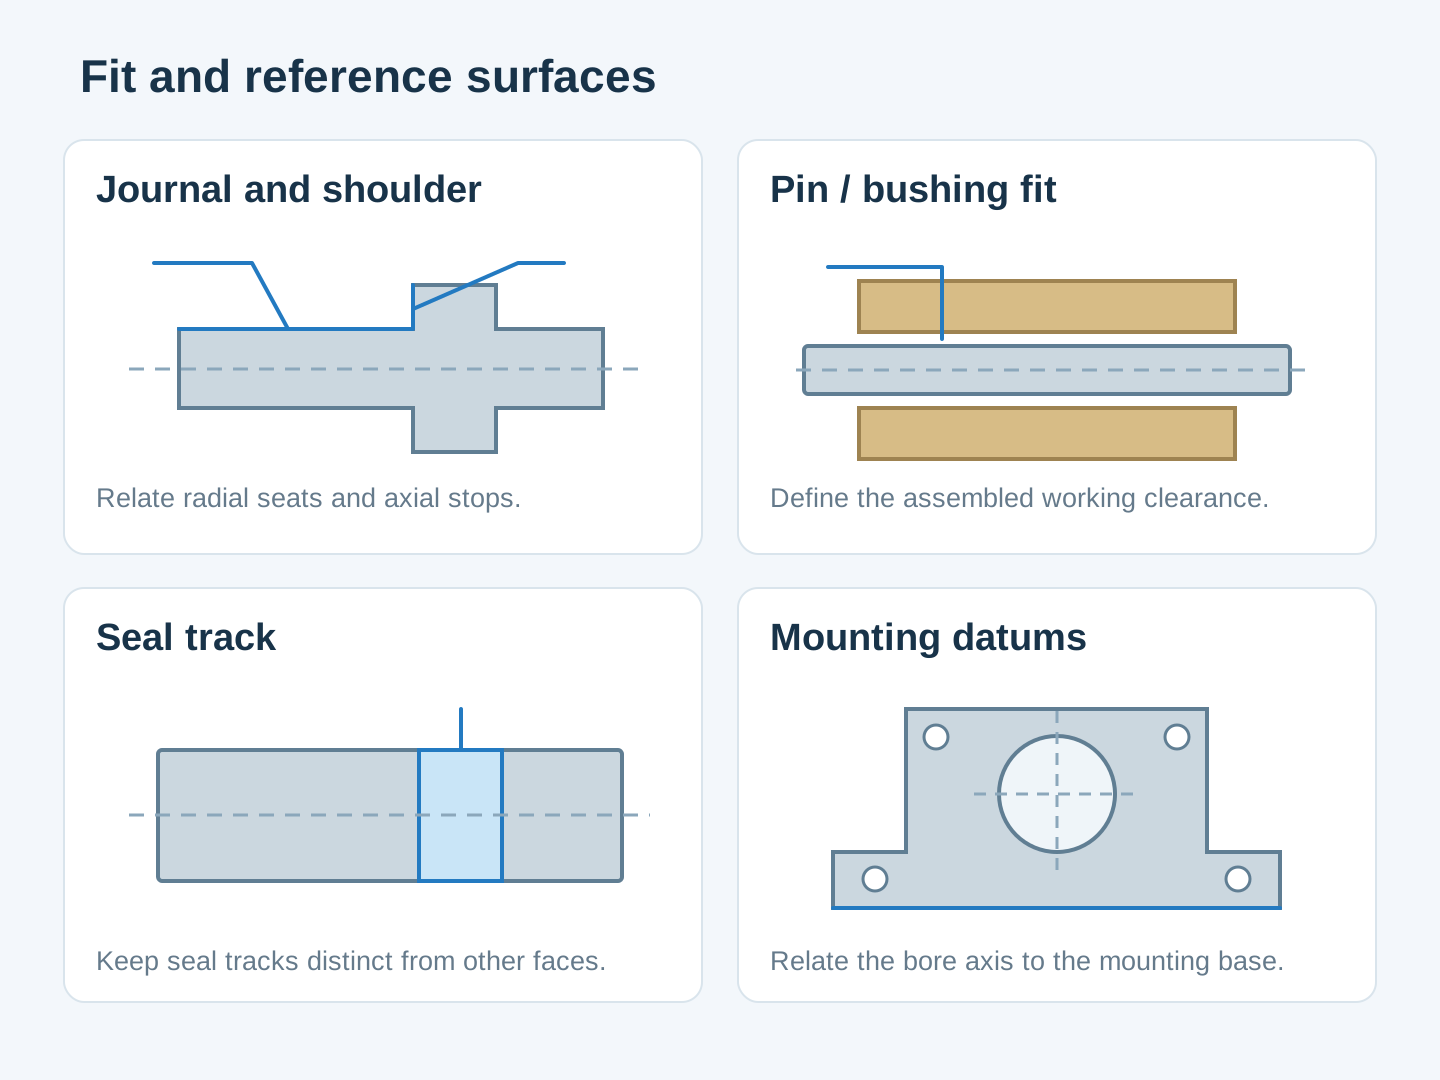
Het journal centreert het geselecteerde roterende onderdeel; de schouder vormt een axiale stop. De aansluitende radius en de tegenoverliggende afschuining moeten voldoende speling hebben zodat het onderdeel correct op het beoogde vlak komt te zitten.[4]
De werkende diameter en de omliggende buszitting zijn gescheiden interfaces. De bevestigingsdetails moeten ook de door de uitrusting verbonden verbinding gedefinieerde beweging toelaten, zonder dat deze beweging wordt geblokkeerd door klemming.
Een roterende afdichting vereist de opgegeven loopoppervlakstructuur over de werkelijke lip-contactzone. Een correct afgewerkt spoor in de verkeerde axiale positie laat de lip nog steeds op een schouder, groef of onafgewerkte oppervlakte rusten.
De boringas is gerelateerd aan het montagevlak en het bevestigingspatroon. Deze relaties bepalen waar de ondersteunde as zich bevindt nadat de behuizing of steunplaat aan de uitrusting is bevestigd.
De tekening onderscheidt werkende oppervlakken van algemene buitenvlakken. Wij koppelen de verspaningsvolgorde en de eindoppervlakstoestand aan die functies.
De geharde en getemperde materiaaltoestand en eventuele opgegeven lokale behandeling maken deel uit van de onderdeeldefinitie. Bewerkingen die de werkende diameter kunnen wijzigen, worden uitgevoerd vóór de definitieve dimensionele goedkeuring van die diameter.
Op zichtbare oppervlakken van behuizingen en steunplaten kan een beschermende coating zoals verf worden aangebracht. Pasvormen, locatievlakken en aangewezen contactoppervlakken behouden de vereiste gecoate of afgedekte toestand.[5]
Uitgangen van dwarsgaten en snijdende kenmerken vereisen de opgegeven vrije-afschuivingstoestand aan de rand. Een ongedifferentieerde randafschuiving mag geen vasthoudrand verwijderen of een gedefinieerde schouderovergang wijzigen.
Wij inspecteren de op de tekening gedefinieerde afmetingen en referentievlakrelaties op assen, bussen, flenzen en behuizingen. Afgewerkte passingen worden geëvalueerd na de bewerkingen die daarop van invloed zijn.
De tabel onderscheidt dimensionale grenzen, afdichtspoorstructuur en materiaaltoestand. De geselecteerde lager-, afdicht- en onderdeeltekening bepalen welke referentie van toepassing is.
| Onderdeel / functie | Toepasselijke referentie | Acceptatie-eis |
|---|---|---|
| Asdiameter: >30–50 mm, h6 | −0,016 / 0 mm afwijking | Einddiameter na de opgegeven behandeling |
| Boringdiameter: >30–50 mm, H7 | 0 / +0,025 mm afwijking | Afgewerkte boring in de opgegeven goedkeurtoestand |
| Spoor voor radiale asafdichting | Ra 0,2–0,8 µm, DIN-referentie | Daadwerkelijke lip-contactzone volgens de geselecteerde afdichtingspecificatie |
| Huis- of steunplaatpositie | Op de tekening gedefinieerde positie en rondloopafwijking | Boorgas en bevestigingspatroon ten opzichte van de aangewezen montagegegevens |
| Geëmailleerde as of pen | Gespecificeerde kwaliteit, toestand en hardheid | Materiaalregistratie en vereiste hardheidslocatie geïdentificeerd |
Afmetingsafwijkingen gelden voor de geselecteerde ISO 286-klasse in het nominale bereik >30 tot en met 50 mm; zij bepalen niet de passing voor elke lager- of busconstructie. Ra is de referentiewaarde van SKF uit de DIN-kolom voor een tegenoppervlak van een radiale asafdichting; de gekozen afdichtingspecificatie is bindend. Geometrie- en materiaalacceptatie volgen de tekening van het onderdeel.
Inspectie van onderdelen ondersteunt de vrijgegeven definitie van het onderdeel. Dynamiek van zeven, uitlijning van aandrijvingen, vermoeiingsleven en kwalificatie van de volledige machine blijven gescheiden, apparatuurniveau-acceptatievereisten.[6]
Vervangingsonderdelen kunnen worden opgeslagen vóór installatie of naast zwaardere machineonderdelen worden vervoerd. Wij beschermen de afgewerkte interfaces en houden de geleverde toestand herkenbaar.
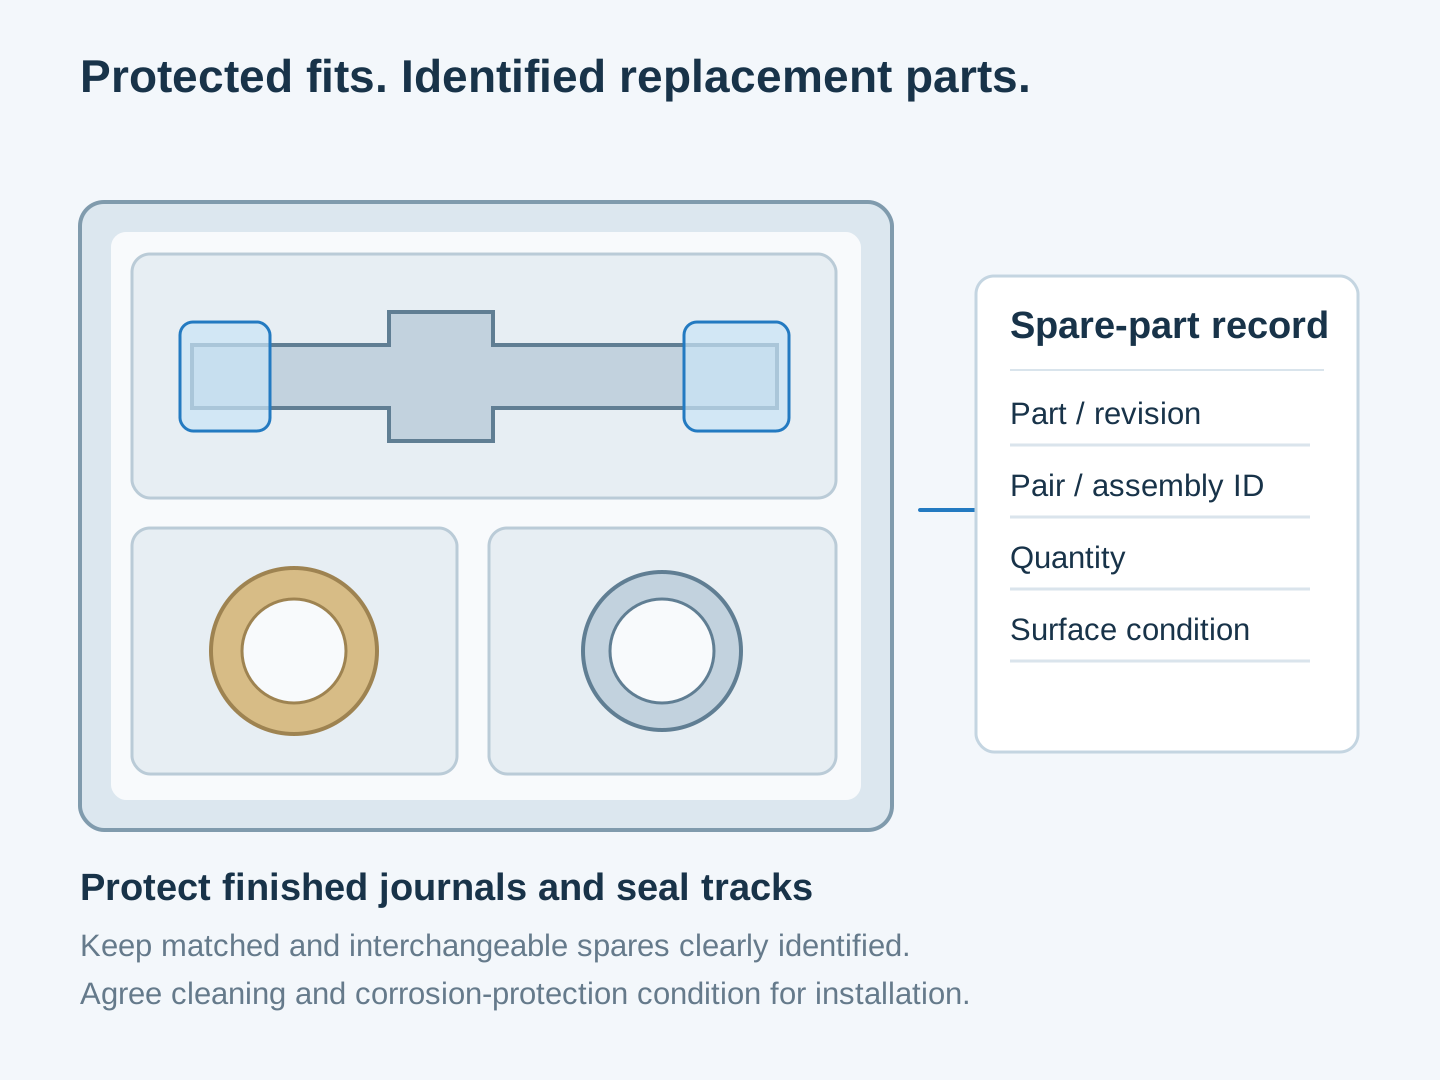
Afzonderlijke verpakking voorkomt contact met asgaten, afdichtsporen, bushboorgaten en flenscentreringen. Lokale bescherming voorkomt dat deze oppervlakken in de verpakking belastingsdragende contactpunten worden.
Onderdeelnummers en revisies onderscheiden assen met verschillende einddetails, mangselengtes of montagepatronen. De identificatie blijft bij elk onderdeel wanneer een gemengde set vervangingsonderdelen wordt uitgepakt.
De geleverde toestand geeft aan of het onderdeel gereed is voor montage of nog een overeengekomen secundaire bewerking vereist. Tijdelijke corrosiebescherming en eventuele verwijdering daarvan vóór montage worden samen met die toestand aangegeven.
Het kan helpen bij identificatie van het onderdeel, maar slijtage, eerdere nabewerking of vervorming kunnen de geometrie hebben gewijzigd. De oorspronkelijke onderdeelreferentie en de vrijgegeven samenwerkingsvereisten bepalen de nieuwe afmetingen. Het kopiëren van een vergrote boorgat- of versleten pindiameter zou de gebruikte toestand reproduceren in plaats van de bedoelde vervanging.
Hardheid alleen is geen vervangingsregel. Een slijtvaste plaat zoals Hardox 400 heeft een andere productspecificatie dan een gehard en getemperde asstaaf. Profiel, sterkte, taaiheid en de warmtebehandelingsvereisten van het onderdeel moeten nog steeds passen bij de asontwerp voordat een andere kwaliteit wordt vrijgegeven.
Ja, wanneer het behuizingontwerp bestaat uit afgestemde helften. De SNL-richtlijnen van SKF gebruiken overeenkomstige identificatie op de deksel en de basis, omdat de gemonteerde onderdelen de behuizingsboring bepalen. Een vervangende deksel mag niet zonder meer als uitwisselbaar worden beschouwd alleen op basis van een identieke boutpatroon en buitenzijde-vorm.
Nee. Rondloopafwijking beschrijft de geometrische variatie ten opzichte van een as; balans betreft de verdeling van de roterende massa. ISO 21940-11 behandelt de resterende onbalans voor rotoren met star gedrag. Een roterende assemblage die balansverificatie vereist, heeft daarom een eigen gedefinieerde acceptatiecriteria nodig, naast de dimensionele controles van de as.
Niet altijd. Een afzonderlijk geselecteerde slijtagebus kan een nieuwe tegenoppervlakte bieden voor een radiale asafdichting. Het gebruik ervan is afhankelijk van de toestand van de as, de beschikbare ruimte en de gekozen combinatie van bus en afdichting. Deze hersteloptie is een andere componentkeuze dan het fabriceren van een geheel nieuwe as.
Nee. De gekroonde, getande of andere aandrijfvorm, de ingreepslengte, de axiale aanslag en de bevestigingsoplossing bepalen eveneens de verbinding. Een overeenkomstige buitendiameter kan er nog steeds toe leiden dat een koppeling niet inengageert of niet correct op zijn plaats zit. De volledige vrijgegeven interface moet exact overeenkomen met de geselecteerde aandrijfhardware.
Materiaal, interface voor apparatuur en referenties voor acceptatie die op deze pagina worden gebruikt.
Deel de tekening van het onderdeel en geef aan welke positie het inneemt in de transportband-, zeef-, doseer- of pompconstructie. Wij verstrekken een offerte voor de verspaning en het vereiste eindleveringsbereik.
We gebruiken Google Analytics om te zien hoe deze site wordt gebruikt. Analytische cookies worden alleen geplaatst als u akkoord gaat. Privacybeleid
