Ir al contenido
VETCNCMECANIZADO CNC
Eje escalonado, casquillo bronceado con brida y carcasa de rodamiento vacía sobre una superficie de trabajo oscura

Mecanizado CNC para equipos mineros

Nosotros mecanizamos ejes, pasadores, casquillos, bridas, carcasas de rodamientos y soportes personalizados para equipos mineros y de procesamiento de minerales. Nuestro trabajo en componentes respalda los accionamientos de transportadores, equipos de cribado y alimentación, y conjuntos de bombas de planta.

  • Ejes, pasadores y casquillos
  • Carcasas y piezas de montaje
  • Desarrollo y repuestos repetitivos

Componentes mecanizados para equipos mineros

Suministramos piezas mecánicas individuales y conjuntos de repuestos relacionados según un plano aprobado. Las piezas de accionamiento cilíndricas, los soportes con agujeros pasantes y los componentes de montaje pueden fabricarse con sus respectivos detalles de acoplamiento requeridos y superficies acabadas.

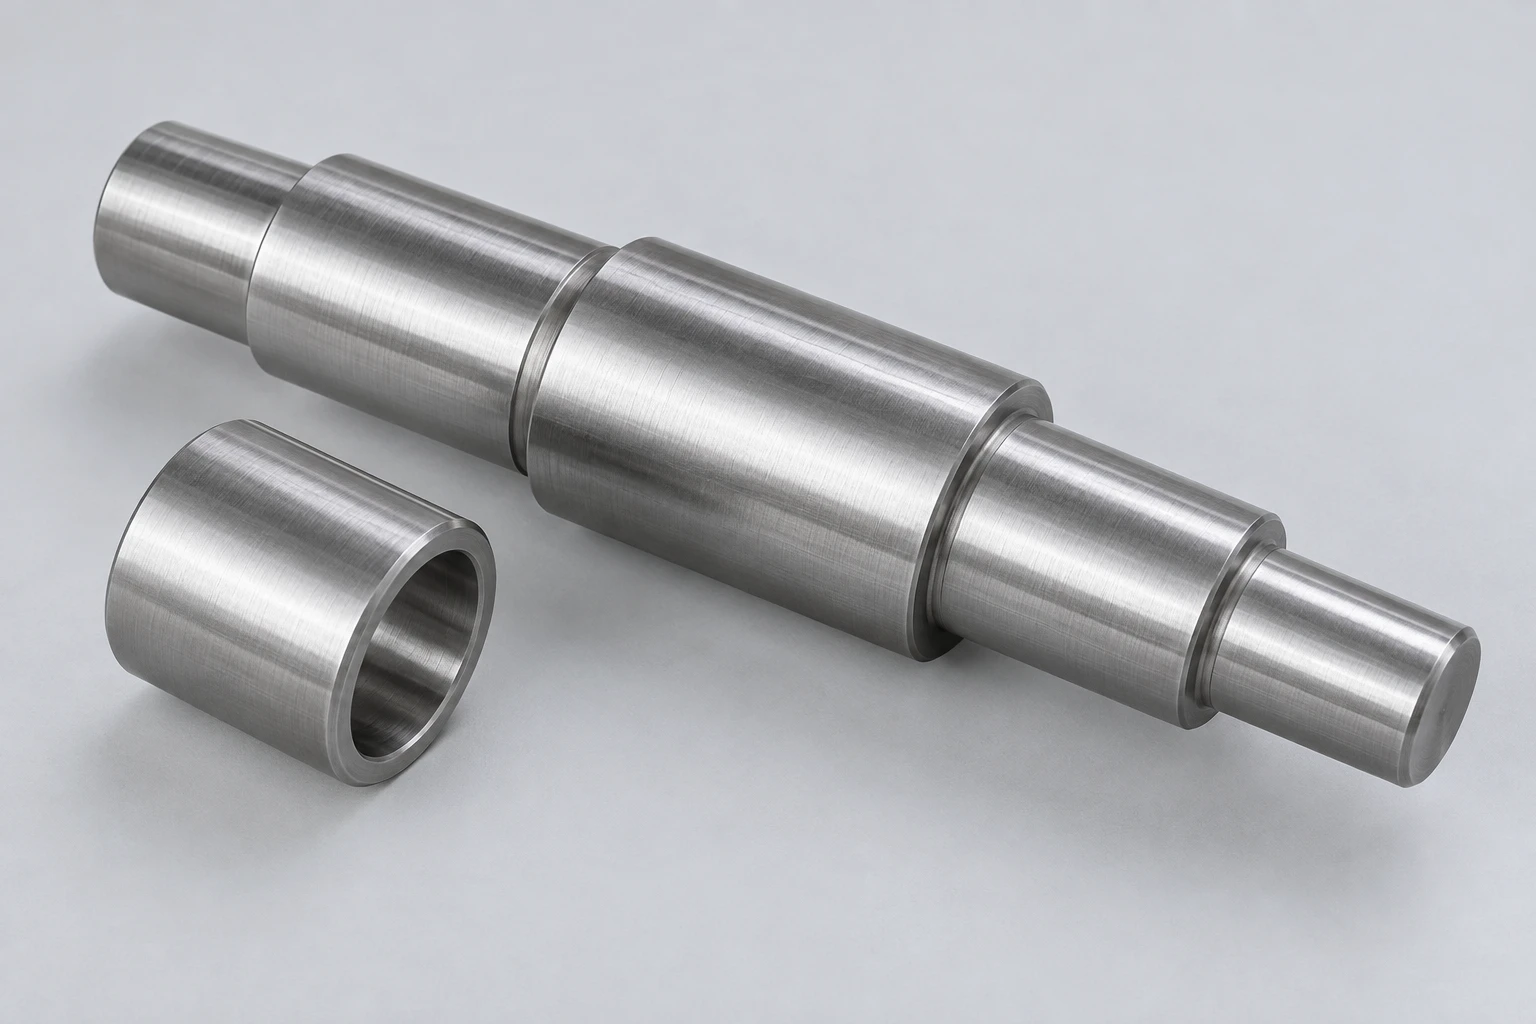
Eje escalonado plateado con varios asientos cilíndricos y una manga lisa separada

Ejes y manguitos escalonados

Los ejes torneados incorporan zonas de apoyo (journal), hombros y conexiones extremas a lo largo de un eje. Manguitos o espaciadores independientes establecen las longitudes de asiento requeridas dentro de un accionamiento o disposición de rodamientos.

  • Diámetros escalonados
  • Hombros de asiento
  • Manguitos independientes
Analizar este eje
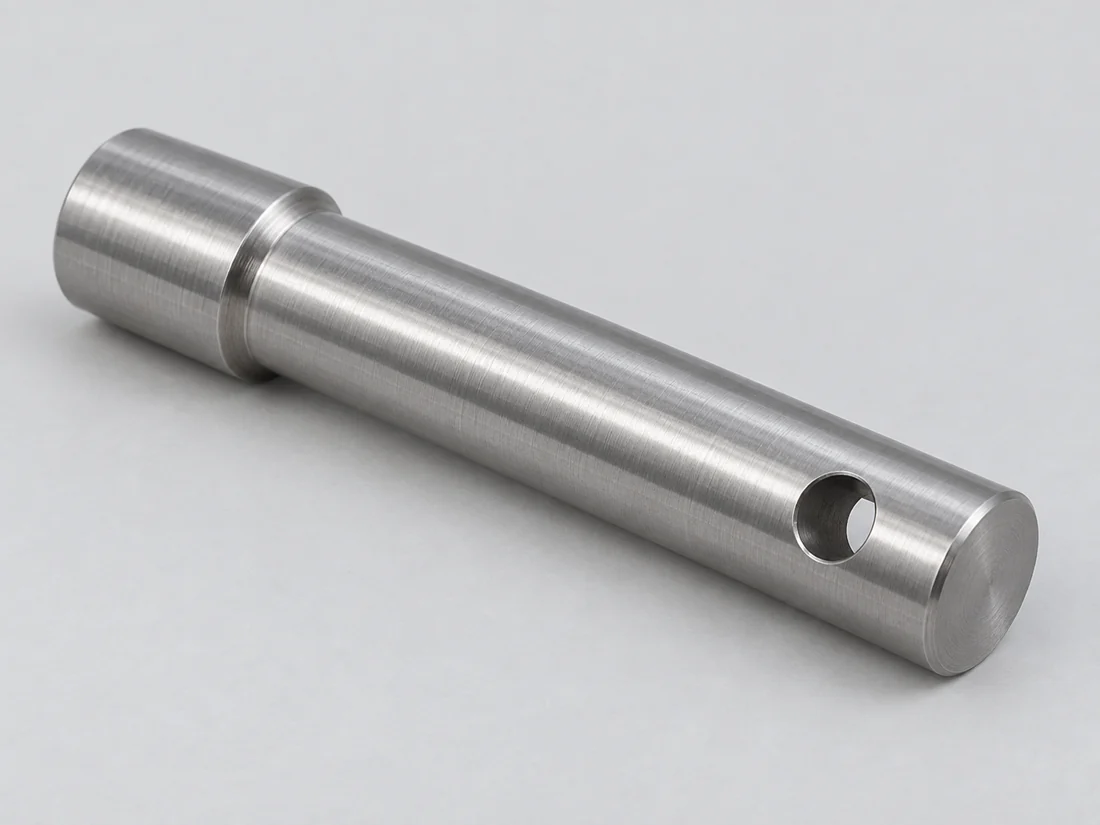
Pasador cilíndrico plateado con cabeza integral y un orificio transversal cerca de su extremo más pequeño

Pasadores y detalles de retención

Pasadores con cabeza o lisos conectan miembros definidos de la máquina. Agujeros transversales, roscas extremas o ranuras alojan los elementos de retención en el extremo accesible de la unión.

  • Cuerpos de pasador
  • Agujeros transversales
  • Características de retención
Hable sobre este pasador
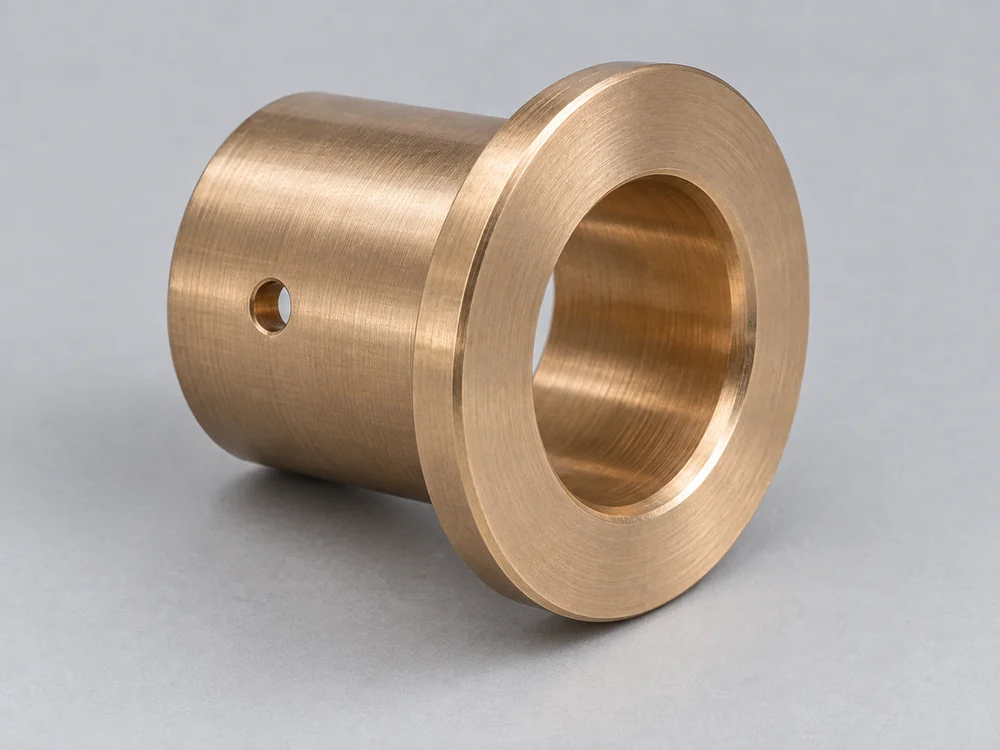
Casquillo bronceado con brida, con un orificio pasante y un orificio radial

Casquillos y manguitos de rodamiento

Casquillos rectos y con brida proporcionan geometrías de manguito reemplazables dentro de uniones y soportes de equipos. La cara de la brida, el asiento exterior y la superficie interna de trabajo cumplen cada una su función específica en el ensamblaje.

  • Agujeros pasantes de manguito
  • Extremos con brida
  • Asientos exteriores
Analizar este casquillo
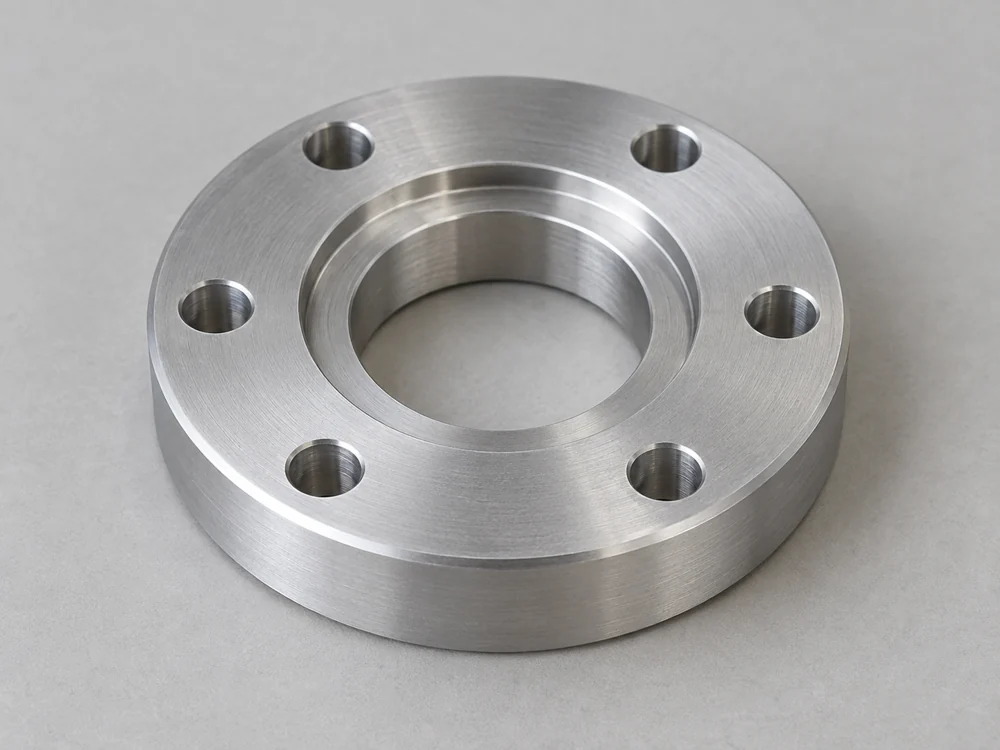
Adaptador de brida plateado con un orificio central escalonado y seis orificios de montaje circunferenciales

Bridas y adaptadores de montaje

Los adaptadores anulares combinan un piloto central, un patrón de fijación y una cara de acoplamiento. Los rebajes o escalones conectan componentes con distintos envolventes de montaje, manteniendo simultáneamente la posición axial prevista.

  • Pilotos centrales
  • Patrones de tornillos
  • Superficies de acoplamiento
Hable sobre esta brida
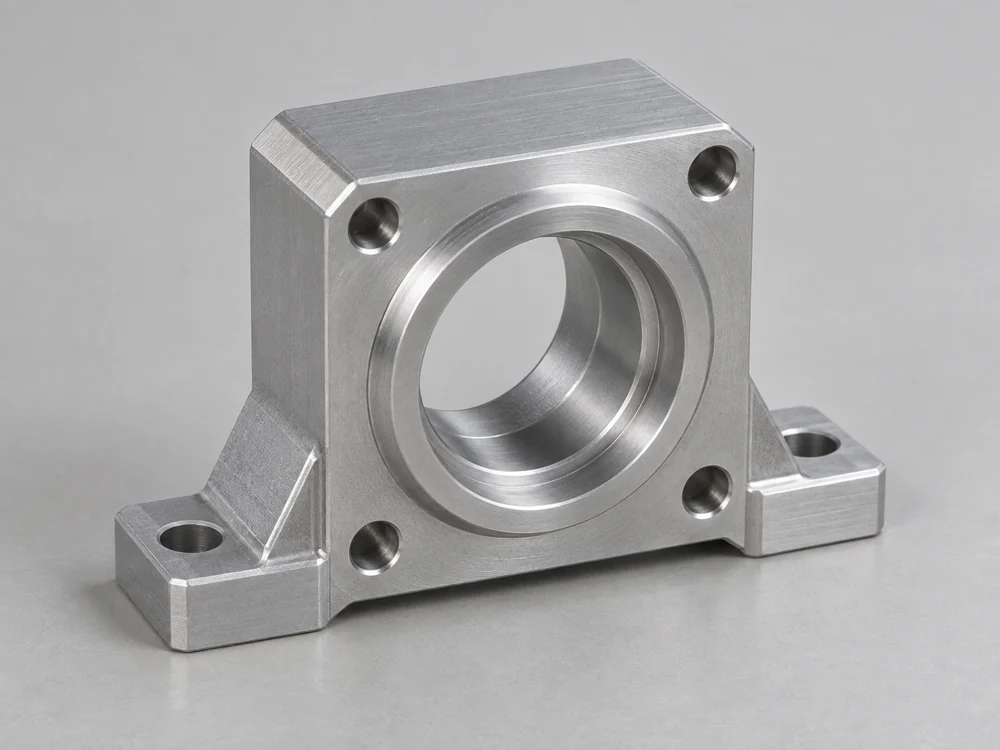
Carcasa de soporte para rodamiento plateada vacía, con un orificio central escalonado y dos patas de montaje

Carcasas para rodamientos y accionamientos

Las carcasas vacías mecanizadas posicionan el rodamiento o componente de accionamiento seleccionado respecto a sus patas de montaje. Los agujeros cilíndricos (bores), los hombros, los asientos para tapas y los orificios de fijación pertenecen al suministro de la carcasa.

  • Asientos mandrinados
  • Patas de montaje
  • Interfaces para tapas
Analizar esta carcasa
Soporte en ángulo recto plateado con un nervio central de refuerzo y cuatro orificios de montaje

Soportes y soportes de fijación

Los soportes y piezas de soporte fresados proporcionan caras escalonadas, patrones de fijación y geometría de rigidización local. Las nervaduras o cartelas integrales pueden mecanizarse como parte del componente cuando el plano lo especifica.

  • Caras de soporte
  • Patrones de fijación
  • Nervaduras integrales
Analizar este soporte

Componentes para transportadores, cribas y accionamientos de bombas

El transporte de minerales, la clasificación de materiales y la transferencia de pulpas requieren distintas disposiciones mecánicas. Nosotros mecanizamos las interfaces de los componentes dentro de dichos conjuntos, vinculando cada pieza a su función real en el equipo.

Eje escalonado plateado con varios asientos cilíndricos y una manga lisa separada

Componentes de eje para transportadores de minerales

Las piezas de accionamiento de transportadores conectan la polea o rueda dentada con el rodamiento y la disposición de accionamiento. Un eje de repuesto puede mantener la ubicación requerida de la polea mientras aloja asientos independientes para rodamientos y elementos de hardware en el extremo de accionamiento.

Un eje de polea motriz y un eje loco desempeñan funciones distintas. La conexión de accionamiento y la rotación soportada determinan qué asientos y características de extremo corresponden al componente.

Espacio en el lado de accionamiento

Los hombros, manguitos y elementos de fijación extremos deben ajustarse dentro del espacio existente entre el bastidor del transportador, el soporte del rodamiento y la unidad de accionamiento. Esta longitud disponible en pila influye en la geometría final del componente.

Eje o polea completa

Cuando se conserva la polea, su asiento de cubo y sus caras axiales de localización pasan a ser referencias de acoplamiento para el eje de repuesto. Un conjunto completo de polea incorpora además su propia llanta, cubo y definición de unión, más allá del eje suelto.

Soporte en ángulo recto plateado con un nervio central de refuerzo y cuatro orificios de montaje

Piezas de montaje para equipos de cribado y alimentación

Los soportes, caras de adaptador y piezas de montaje mecanizados conectan los componentes de criba o alimentador al soporte previsto. Un montaje en el conjunto vibratorio tiene una relación distinta con los elementos de hardware adyacentes que un montaje fijado a la estructura de la planta.

Los soportes de tamiz soportan fuerzas estáticas y dinámicas específicas del equipo. Fabricamos la geometría del componente aprobada; el diseño del equipo establece los requisitos de sección, rigidez y carga operativa.[1]

Conservar la holgura de movimiento

Un soporte o cabeza de fijación cerca del cuerpo móvil de la criba requiere la holgura operativa definida por esa disposición de equipo. La holgura en reposo no describe el volumen total de movimiento.

Mantener despejado el camino de alimentación

Los detalles de fijación y los bordes salientes permanecen fuera del volumen especificado de flujo de mineral y revestimiento. Esto evita que un cambio de montaje introduzca una obstrucción en el área de alimentación o descarga.

Carcasa de soporte para rodamiento plateada vacía, con un orificio central escalonado y dos patas de montaje

Componentes mecánicos para accionamientos de bombas en circuitos de molienda

Las bombas de planta pueden utilizar disposiciones de accionamiento directo mediante motor o reductor. Los ejes, las fundas espaciadoras, los adaptadores de montaje y las cajas de rodamientos vacías siguen la disposición de accionamiento seleccionada y sus componentes receptores.

El hardware del lado de accionamiento y el extremo húmedo en contacto con la pulpa cumplen funciones distintas. Un soporte de eje o adaptador se define por su propia posición en dicha disposición, incluso cuando se solicita durante el mantenimiento del extremo húmedo.

Materiales separados para el extremo húmedo y el accionamiento

Una pieza mojada resistente a la corrosión y una pieza de accionamiento portante requieren sus propias definiciones de material. La exposición al mismo entorno de planta no hace que un grado sea adecuado para todos los componentes.

Dejar abierto el volumen de servicio

La trayectoria seleccionada para la extracción del extremo húmedo puede pasar cerca del soporte de eje o de la placa de montaje. Las salientes de los componentes deben conservar ese espacio de servicio aprobado sin modificar la disposición de accionamiento.

Primeros artículos, piezas aprobadas y repuestos repetidos

La fase de fabricación determina si la salida útil es una verificación de ensamblaje, una pieza terminada para evaluación en el equipo del cliente o repuestos repetidos fabricados según la misma definición.

Componentes de primer artículo

Un eje, carcasa o pieza de montaje inicial puede resolver los ajustes, el orden de ensamblaje y el acceso en el equipo del cliente. Una pieza de verificación de ajuste presenta una condición intermedia identificada si se suministra antes del tratamiento final o del acabado.

Conjuntos de componentes aprobados

Los primeros artículos terminados integran la condición de material elegida, las dimensiones finales y las piezas acoplables para la evaluación del equipo por parte del cliente. Los cambios acordados se convierten en revisiones de pieza antes de la producción de repuestos repetidos.

Suministro repetido y costo de la pieza

Un lote repetido de repuestos comparte la programación y la preparación de dispositivos de sujeción entre piezas idénticas. Sin embargo, la eliminación masiva de material, los agujeros profundos, los múltiples montajes, el tratamiento especificado y la cobertura adicional de inspección siguen incrementando el trabajo requerido en cada componente.

Referencias de material para ejes, casquillos y piezas de montaje

La resistencia y la dureza describen aspectos diferentes de un material. Las formas de producto indicadas a continuación ayudan a comparar aceros para ejes, un bronce para rodamientos y una chapa plana resistente a la corrosión, según el rol definido del componente.

Referencias de materiales para componentes mineros
Material / estadoReferencia publicadaFunción del componente
42CrMo4 · Ovako 327A +QTRm 900–1100 MPa; 270–320 HBComponentes especificados de ejes y pasadores
C45 · Ovako 5081 +QTRm 630–780 MPa; 185–235 HBEjes, espaciadores y piezas mecánicas generales
C93200 · fundición continuaRm ≥241 MPa; 65 HB típicoBuchas y manguitos mecanizados para rodamientos
316L / 1.4404 · recocido en soluciónRp0.2 ≥170 MPa; Rm ≥485 MPaPiezas basadas en chapa expuestas a la corrosión

Rm: resistencia a la tracción; Rp0.2: límite elástico al 0,2 %. Los valores de Ovako corresponden a las variantes indicadas de barras redondas +QT, con 40 < diámetro de barra redonda en stock < 100 mm. Los valores de C93200 siguen los datos de fundición continua de Wieland Concast según ASTM B505/B505M-23; HB 65 es típico bajo una carga de ensayo de 500 kg. Los valores de Outokumpu 316L son los mínimos establecidos en la norma ASTM A240 para productos planos, medidos a 20 °C. Estas referencias de material no determinan la capacidad de carga ni la vida útil por desgaste del componente.

Mecanizado de la geometría funcional

Planificamos la trayectoria de corte en torno al eje del componente, los puntos de referencia de montaje y el acceso a las características. Un eje redondo, una carcasa mandrinada y un soporte con características laterales requieren configuraciones distintas.

Ajustes funcionales y relaciones de montaje

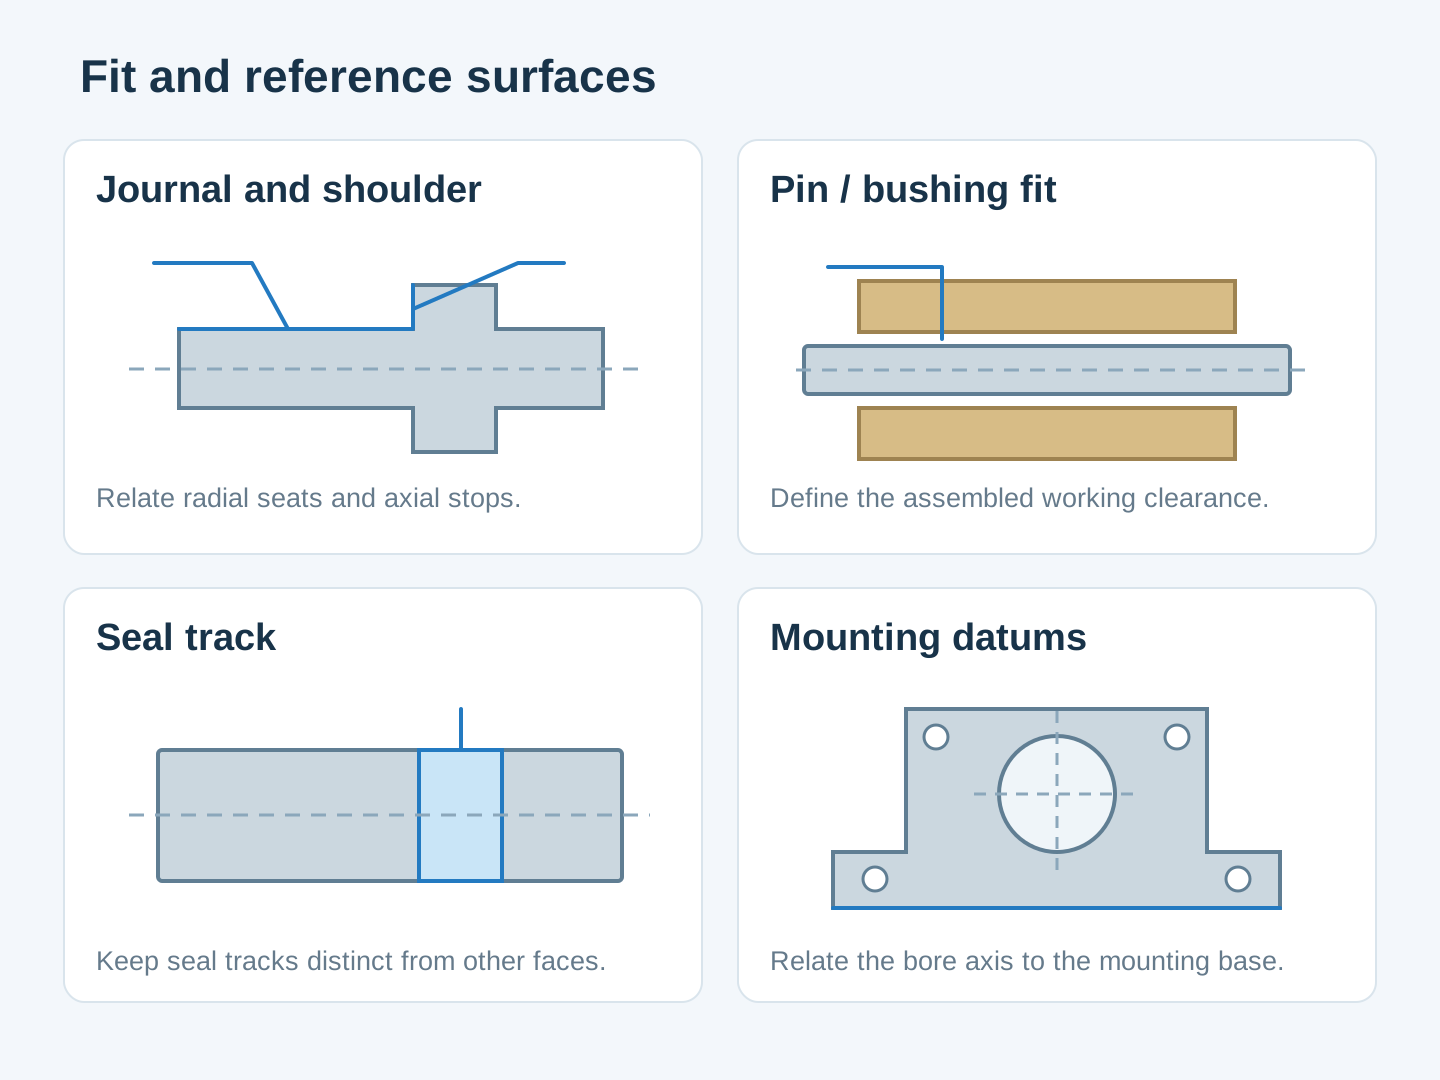
El componente debe ubicar su contraparte, mantener el movimiento requerido y soportar la disposición de sellos seleccionada. Cuatro relaciones diferentes definen esas funciones.

Cuatro diagramas que identifican un asiento y un hombro del eje, el ajuste entre pasador y casquillo, la pista de sellado y los puntos de referencia de montaje de la carcasa

Asiento del cilindro y del hombro

El muñón centra el componente rotativo seleccionado; su hombro establece un tope axial. El radio adyacente y el chaflán de acoplamiento requieren holgura para que el componente asiente correctamente sobre la cara prevista.[4]

Relación entre pasador y casquillo

El diámetro de trabajo y el asiento circundante del casquillo son interfaces independientes. Los detalles de retención también deben permitir el movimiento definido por la junta del equipo sin bloquearlo mediante sujeción transversal a dicho movimiento.

Pista de sellado y ubicación del sello

Un sello rotativo requiere su textura de funcionamiento especificada sobre la zona real de contacto con el labio. Una pista correctamente acabada, pero posicionada axialmente de forma incorrecta, sigue dejando el labio sobre un escalón, una ranura o una superficie sin acabar.

Referencias (datums) de la carcasa y del soporte

El eje del agujero está relacionado con la cara de montaje y el patrón de fijación. Estas relaciones determinan la posición final del eje soportado tras la fijación de la carcasa o del soporte al equipo.

Tratamiento, recubrimiento y bordes acabados

El plano separa las superficies de trabajo de las superficies exteriores generales. Mantenemos la secuencia de mecanizado y el estado final de la superficie vinculados a esas funciones.

Tratamiento previo a la aceptación final

La condición del material templado y revenido, así como cualquier tratamiento local especificado, forman parte de la definición de la pieza. Las operaciones que puedan alterar un diámetro de trabajo se realizan antes de su aceptación dimensional final.

Recubrimiento en superficies de acoplamiento

Una capa de pintura u otro recubrimiento protector especificado puede cubrir las superficies expuestas del alojamiento y los soportes. Los ajustes, las caras de localización y los contactos designados conservan la condición requerida de recubrimiento o protección con máscara.[5]

Taladros transversales, ranuras y transiciones

Las salidas de los taladros transversales y las características intersectantes requieren la condición especificada de borde libre de rebabas. Un chaflán indiscriminado no debe eliminar un borde de retención ni modificar una transición de escalón definida.

Inspección de componentes para equipos mineros

Inspeccionamos las dimensiones y las relaciones entre referencias (datums) definidas en el plano sobre ejes, casquillos, bridas y carcasas. Los ajustes acabados se evalúan tras las operaciones que los afectan.

La tabla separa los límites dimensionales, la textura de la pista de sellado y la condición del material. El rodamiento, el sello y el plano del componente seleccionados establecen qué referencia es aplicable.

Referencias para la aceptación de piezas y características
Pieza o característicaReferencia aplicableDetalle de aceptación
Diámetro del eje: >30–50 mm, tolerancia h6Desviación de −0.016 / 0 mmDiámetro final tras el tratamiento especificado
Diámetro del agujero: >30–50 mm, tolerancia H7Desviación de 0 / +0.025 mmAgujero acabado en su estado de aceptación especificado
Pista de sellado radial del ejeRa 0,2–0,8 µm, referencia DINZona real de contacto del labio según la especificación del sello seleccionado
Ubicación del alojamiento o soportePosición y desviación de giro definidas en el planoEje del agujero y patrón de fijación respecto a los datums de montaje designados
Eje o pasador tratado térmicamenteGrado, estado y dureza especificadosRegistro del material y ubicación de la dureza requerida identificados

Las desviaciones dimensionales se aplican a la clase ISO 286 seleccionada dentro de la banda nominal >30 hasta 50 mm; no especifican el ajuste para todos los rodamientos o casquillos. Ra es la referencia de la columna DIN de SKF para la superficie de contacto radial de un retenedor de labio; la especificación del retenedor seleccionado prevalece. La aceptación geométrica y de material sigue el plano del componente.

Aceptación específica del equipo

La inspección del componente respalda la definición del componente aprobado. La dinámica de los tamices, la alineación de las transmisiones, la vida útil a fatiga y la cualificación de la máquina completa siguen siendo requisitos independientes de aceptación a nivel de equipo.[6]

Interfaces terminadas protegidas para la entrega de piezas de repuesto

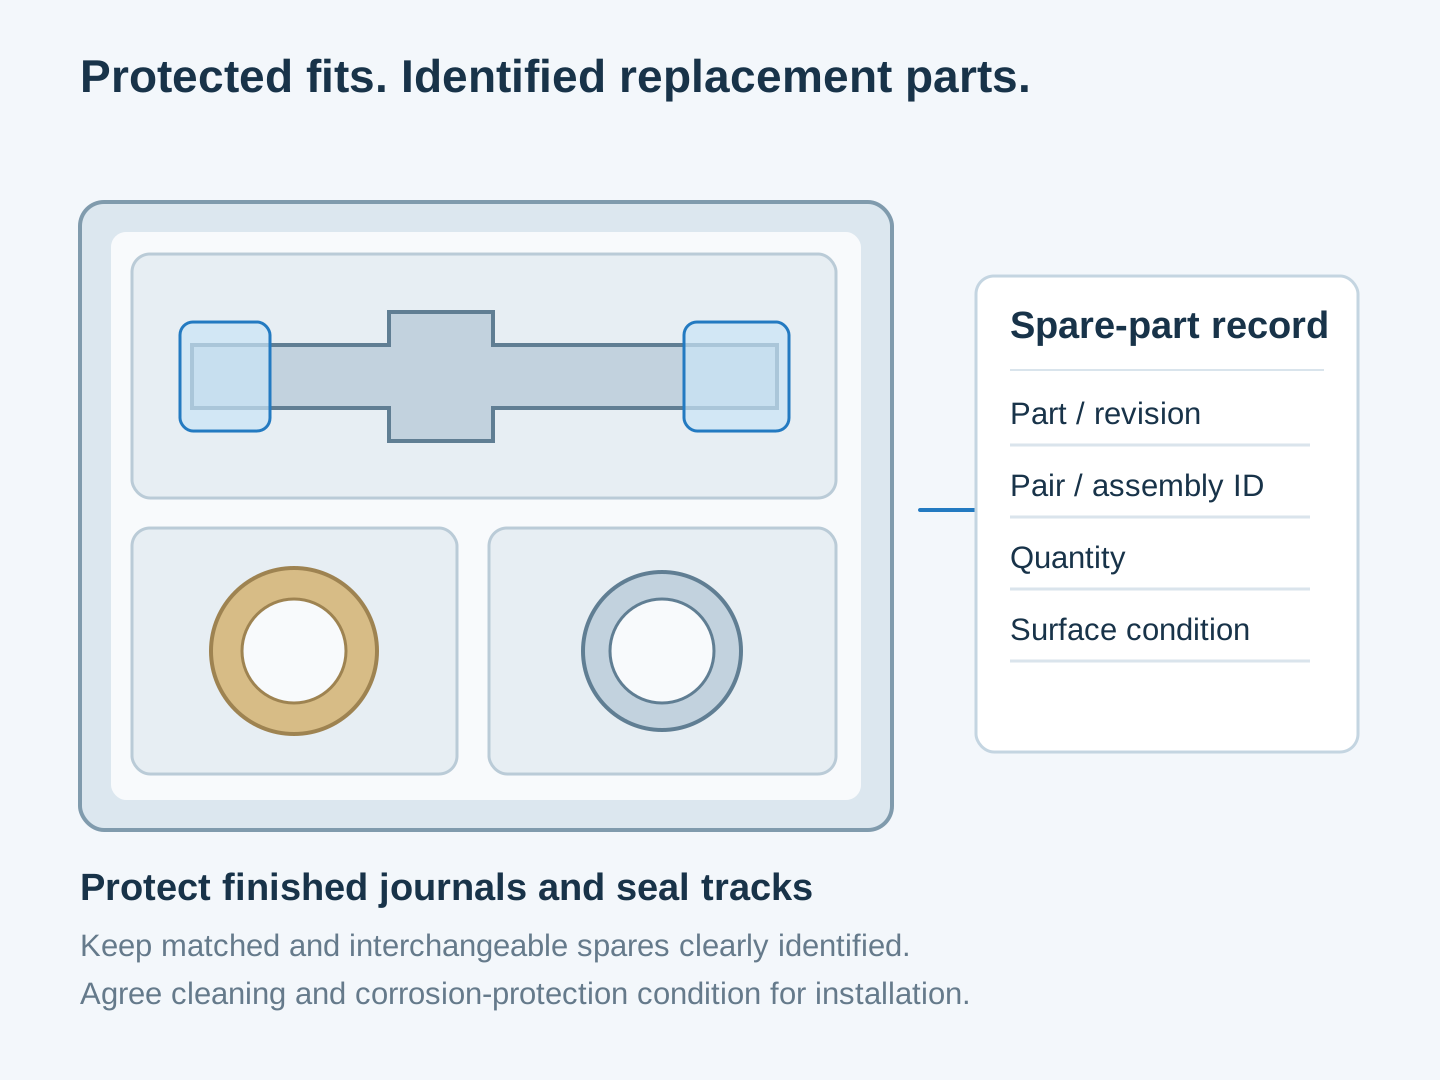
Las piezas de repuesto pueden almacenarse antes de la instalación o transportarse junto con componentes más pesados de la máquina. Protegemos las interfaces terminadas y mantenemos identificable el estado suministrado.

Eje, casquillo con brida y espaciador separados en compartimentos protectores junto a los campos de identificación de piezas de repuesto

Proteger las superficies de trabajo

El embalaje separado limita el contacto contra los muñones del eje, las pistas de sellado, los agujeros de los casquillos y los pilotos de brida. La protección local evita que dichas superficies se conviertan en puntos de contacto portantes dentro del embalaje.

Mantener identificables las piezas de repuesto similares

Los números de pieza y las revisiones distinguen ejes con diferentes detalles extremos, longitudes de manguito o patrones de montaje. La identificación permanece con cada componente cuando se desempaqueta un conjunto mixto de repuestos.

Identificar el estado de entrega

El estado suministrado indica si el componente está terminado para su ensamblaje o requiere una operación secundaria acordada. La protección temporal contra la corrosión y cualquier eliminación previa al ensamblaje se identifican junto con dicho estado.

Preguntas frecuentes sobre mecanizado CNC para minería

¿Puede una muestra desgastada definir las dimensiones de una nueva pieza de repuesto para minería?

Puede ayudar a identificar la pieza, pero el desgaste, trabajos previos de reacondicionamiento o deformaciones pueden haber modificado su geometría. La referencia original de la pieza y los requisitos aprobados de acoplamiento establecen las nuevas dimensiones. Copiar un agujero ampliado o un diámetro de pasador desgastado reproduciría la condición usada, no la sustitución prevista.

¿Puede un acero para placas resistentes a la abrasión sustituir al acero para ejes únicamente porque es más duro?

La dureza por sí sola no es una regla de sustitución. Una chapa resistente a la abrasión, como Hardox 400, tiene una especificación de producto distinta a la de una barra de eje templada y revenida. La sección, la resistencia, la tenacidad y los requisitos de tratamiento del componente aún deben cumplir con el diseño del eje antes de que se apruebe un grado diferente.

¿Deben pedirse la tapa y la base de una carcasa de rodamiento partido como un par?

Sí, cuando el diseño de la carcasa utiliza dos mitades acopladas. Las instrucciones de SKF para los soportes SNL emplean una identificación coincidente en la tapa y la base porque las piezas ensambladas definen el diámetro interior de la carcasa. No se puede asumir que una tapa de repuesto es intercambiable únicamente porque su patrón de tornillos y su forma exterior sean idénticos.

¿Establece el desviación de giro de un eje el equilibrado del rotor?

No. La desviación de giro describe la variación geométrica respecto a un eje; el equilibrado se refiere a la distribución de la masa en rotación. La norma ISO 21940-11 aborda el desequilibrio residual en rotores con comportamiento rígido. Por lo tanto, un conjunto giratorio que requiera equilibrado necesita su propio criterio de aceptación definido, además de las verificaciones dimensionales del eje.

¿Un eje con una pista de sellos desgastada siempre requiere un reemplazo completo del eje?

No siempre. Un manguito de desgaste seleccionado por separado puede proporcionar una nueva superficie de contacto para un retenedor axial. Su uso depende del estado del eje, del espacio disponible y de la disposición elegida entre el manguito y el retenedor. Esa opción de reparación constituye una decisión distinta respecto a la fabricación de un eje completamente nuevo.

¿Hace que una conexión de accionamiento de repuesto sea intercambiable el hecho de que el diámetro del eje coincida?

No. La forma de accionamiento con chaveta, estrías u otra, la longitud de acoplamiento, el tope axial y el sistema de retención también definen la conexión. Un diámetro exterior coincidente aún puede dejar una junta incapaz de acoplarse o asentarse correctamente. La interfaz completa aprobada debe coincidir con el hardware de accionamiento seleccionado.

SOPORTE PARA PROYECTOS

Analizar sus componentes para equipos de minería

Comparta el plano del componente e indique su posición en el conjunto de transportador, criba, alimentador o bomba. Presupuestaremos el mecanizado y el alcance de entrega final requerido.

VETCNCMECANIZADO CNC
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB