Zum Inhalt springen
VETCNCCNC FERTIGUNG
Stufenwelle in Bronzeoptik, flanschgeführte Buchse in Bronzeoptik und leeres Lagergehäuse auf einer dunklen Arbeitsfläche

CNC-Bearbeitung für Bergbaumaschinen

Wir fertigen kundenspezifische Wellen, Stifte, Buchsen, Flansche, Lagergehäuse und Halterungen für Bergbau- und Aufbereitungsmaschinen. Unsere Komponentenfertigung unterstützt Antriebe für Förderanlagen, Sieb- und Beschickungseinrichtungen sowie Pumpenaggregate für Industrieanlagen.

  • Wellen, Stifte und Buchsen
  • Gehäuse und Montageteile
  • Entwicklung und Nachfertigung von Ersatzteilen

Bearbeitete Komponenten für Bergbaumaschinen

Wir liefern einzelne mechanische Teile sowie zugehörige Ersatzteil-Sätze nach freigegebener Zeichnung. Rundlaufantriebsteile, aufgebohrte Träger und Montagekomponenten werden mit den erforderlichen Passmaßen und fertig bearbeiteten Oberflächen hergestellt.

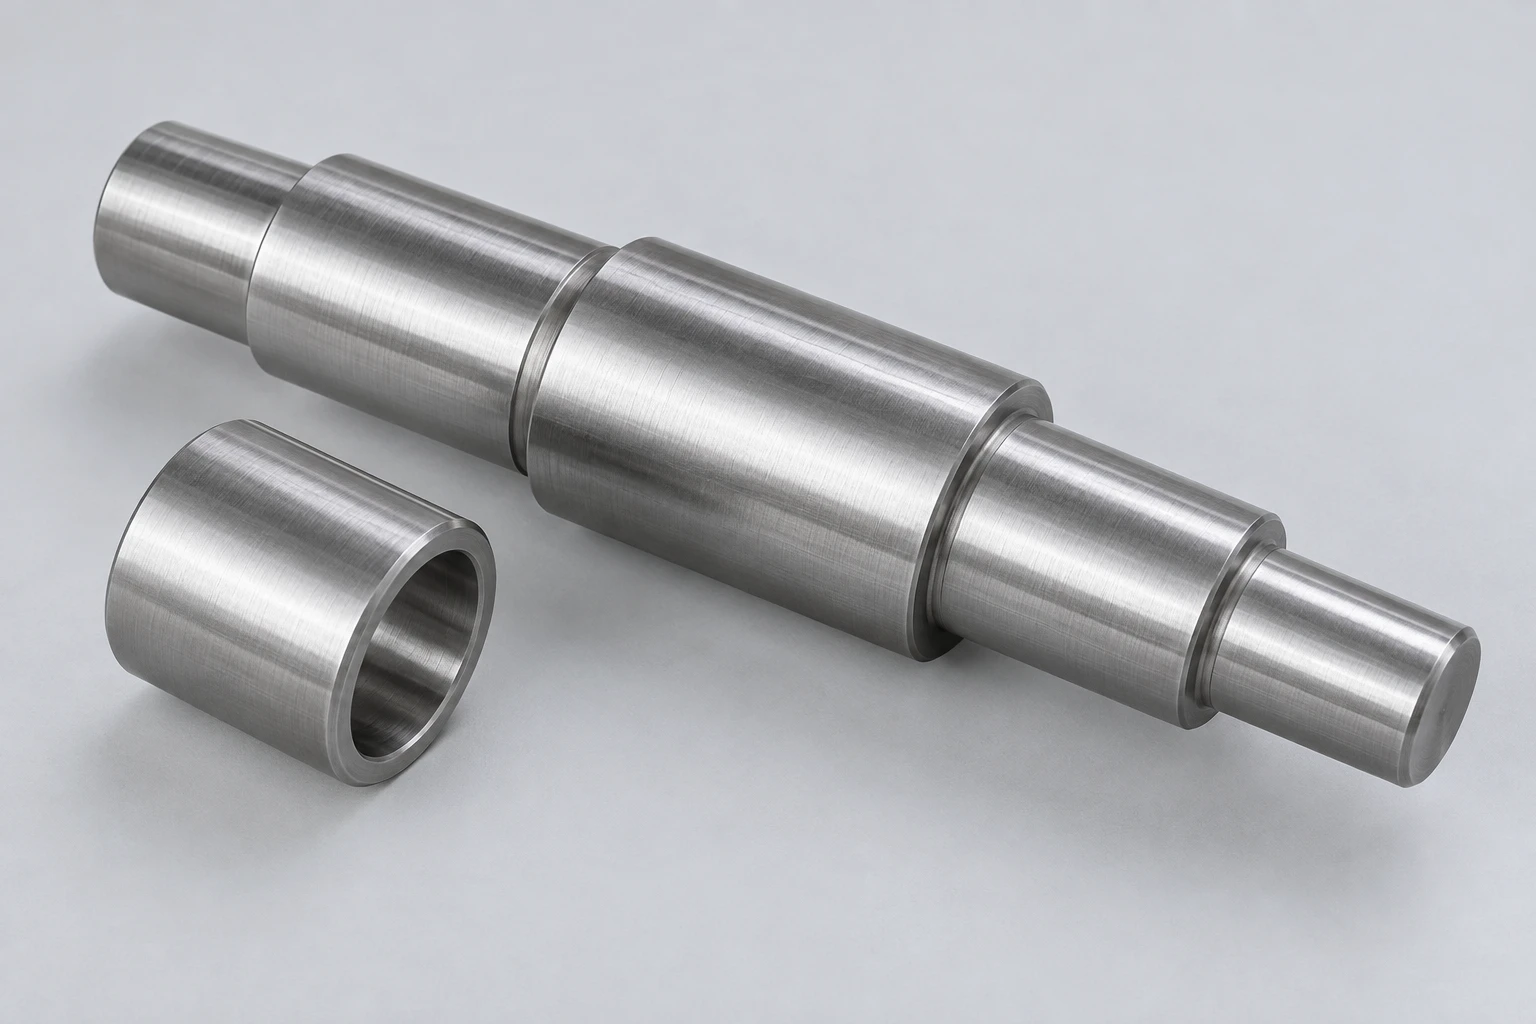
Silberfarbene Stufenwelle mit mehreren zylindrischen Wellenabschnitten (Journals) und einer separaten Gleitbuchse

Stufenwellen und Hülsen

Gedrehte Wellen weisen Lagerbuchsen, Absätze und Endverbindungen entlang einer Achse auf. Separate Hülsen oder Abstandshalter definieren die erforderlichen Sitzlängen innerhalb eines Antriebs- oder Lageraufbaus.

  • Stufendurchmesser
  • Anschlagflansche
  • Separate Hülsen
Besprechen Sie diese Welle
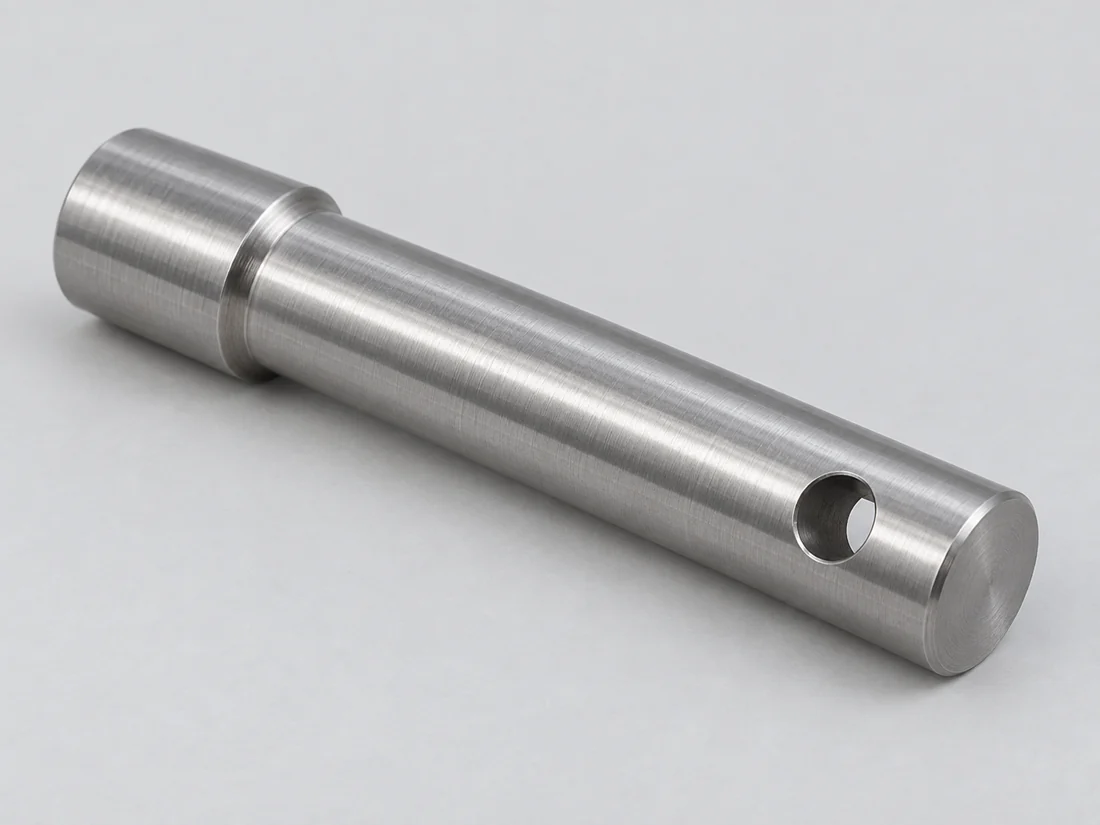
Silberfarbener zylindrischer Bolzen mit integriertem Kopf und einem quer verlaufenden Bohrung in der Nähe seines kleineren Endes

Stifte und Sicherungsdetails

Kopfstifte oder glatte Stifte verbinden definierte Maschinenelemente. Querbohrungen, Gewinde an den Enden oder Nuten ermöglichen die Aufnahme der Sicherungselemente am zugänglichen Ende der Verbindung.

  • Stiftkörper
  • Querbohrungen
  • Halteelemente
Besprechen Sie diesen Bolzen
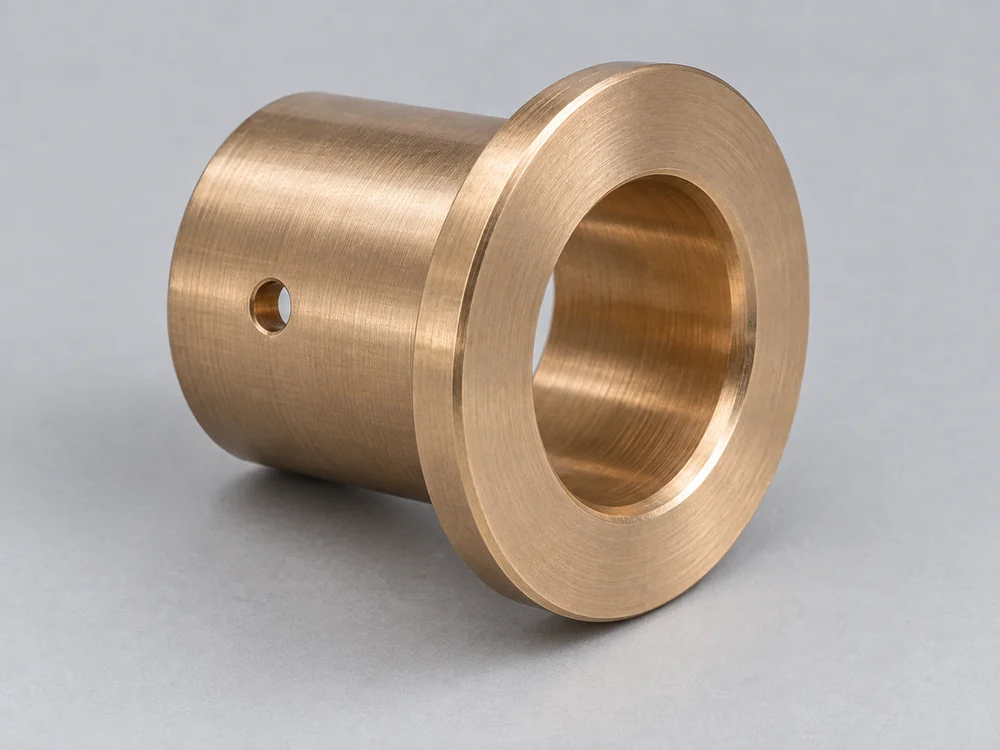
Bronzefarbene flanschgeführte Buchse mit offener Bohrung und einer radialen Bohrung

Buchsen und Lagerhülsen

Gerade und flanschbestückte Buchsen bieten austauschbare Hülsenformen innerhalb von Maschinenverbindungen und -lagern. Die Flanschfläche, die Außensitzfläche und die innere Arbeitsfläche erfüllen jeweils ihre spezifische Funktion im Zusammenbau.

  • Hülsenbohrungen
  • Flanschende
  • Außensitzflächen
Besprechen Sie diese Lagerbuchse
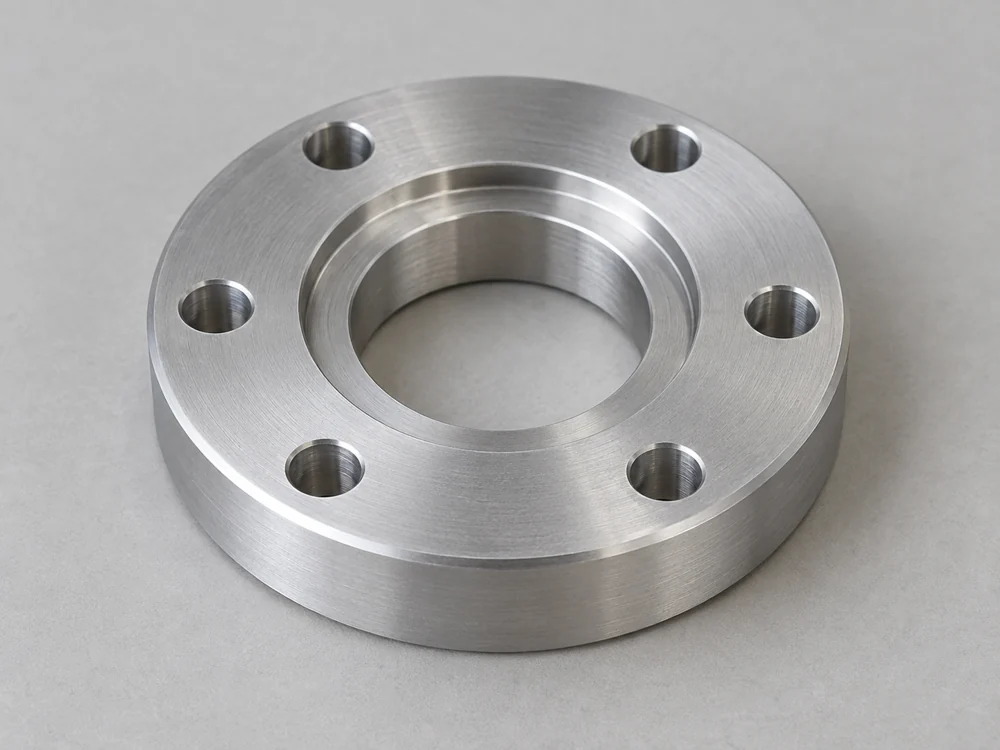
Silberfarbiger Flanschadapter mit gestufter zentraler Bohrung und sechs umlaufenden Montagebohrungen

Flansche und Montageadapter

Ringförmige Adapter kombinieren eine zentrale Zentrierbohrung, ein Befestigungsmuster und eine Anschlussfläche. Aussparungen oder Absätze verbinden Komponenten mit unterschiedlichen Montageumfängen, während die vorgesehene axiale Position erhalten bleibt.

  • Zentrierbohrungen
  • Schraubenmuster
  • Anschlussflächen
Besprechen Sie diese Flanschverbindung
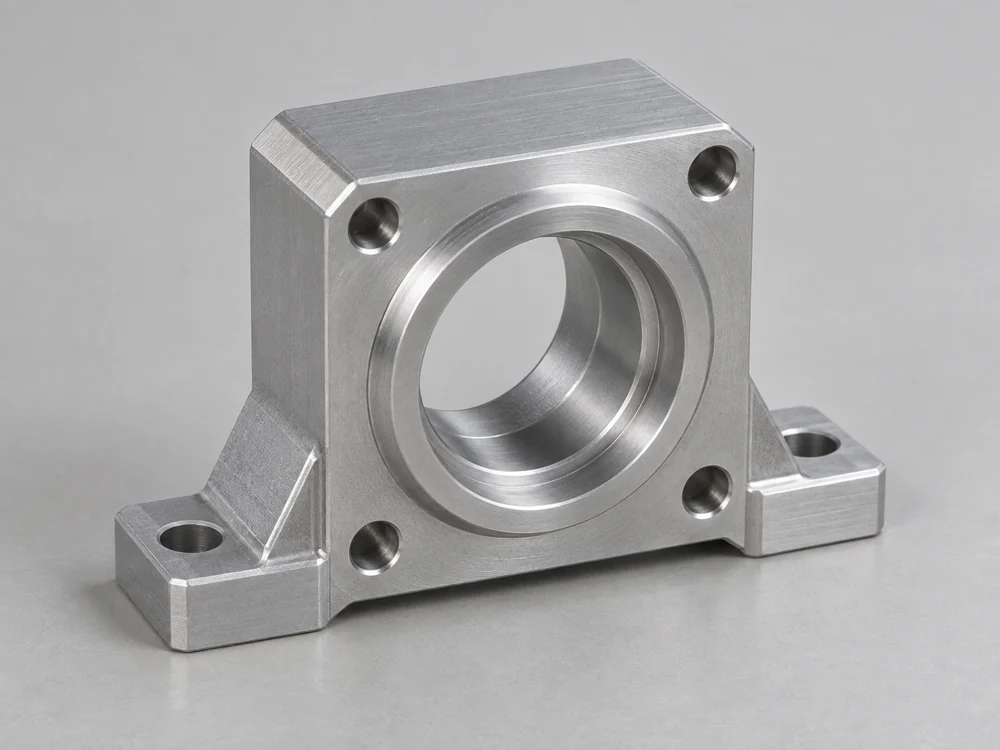
Leeres silberfarbenes Lagertraggehäuse mit gestufter zentraler Bohrung und zwei Montagefüßen

Lager- und Antriebshäuser

Gedrehte leere Häuser positionieren das ausgewählte Lager oder den Antriebskomponent relativ zu ihren Montagefüßen. Bohrungen, Absätze, Deckelsitze und Befestigungslöcher gehören zum Lieferumfang des Gehäuses.

  • Bohrsitze
  • Montagefüße
  • Deckelschnittstellen
Besprechen Sie dieses Gehäuse
Silberfarbige rechtwinklige Tragkonsole mit zentraler Versteifungsrippe und vier Montagebohrungen

Halterungen und Stützmontagen

Fräs-Halterungen und Stützteile bieten gestufte Flächen, Befestigungsmuster und lokale Versteifungsgeometrie. Integrierte Rippen oder Aussteifungen können als Teil der Komponente gefertigt werden, sofern sie in der Zeichnung definiert sind.

  • Stützflächen
  • Befestigungsmuster
  • Integrierte Rippen
Diesen Halter besprechen

Komponenten für Förderer, Siebanlagen und Pumpenantriebe

Der Transport von Mineralien, die Klassifizierung von Materialien und der Schlammtransport erfordern unterschiedliche mechanische Anordnungen. Wir fertigen die Komponentenschnittstellen innerhalb dieser Baugruppen, wobei jedes Teil seiner konkreten Gerätefunktion zugeordnet ist.

Silberfarbene Stufenwelle mit mehreren zylindrischen Wellenabschnitten (Journals) und einer separaten Gleitbuchse

Wellenkomponenten für Mineralienförderer

Fördererantriebsteile verbinden die Scheibe oder das Kettenrad mit der Lager- und Antriebsanordnung. Eine Ersatzwelle kann die erforderliche Scheibenposition beibehalten und gleichzeitig separate Lagerbohrungen sowie Antriebsend-Bauteile aufnehmen.

Eine angetriebene Kopfscheibenwelle und eine Umlenkachse erfüllen unterschiedliche Funktionen. Die Antriebsverbindung und die unterstützte Drehbewegung bestimmen, welche Zentrierflächen und Endmerkmale am Bauteil vorgesehen werden müssen.

Antriebsseitiger Raum

Absätze, Buchsen und Endbefestigungselemente müssen innerhalb des Raums zwischen Fördererrahmen, Lagertträger und Antriebseinheit Platz finden. Diese verfügbare Stapellänge beeinflusst die endgültige Geometrie des Bauteils.

Welle oder komplette Scheibe

Wenn die Scheibe beibehalten wird, werden ihre Nabenbohrung und axialen Positionierflächen zu Anschlussreferenzen für die Ersatzwelle. Eine komplette Scheibenbaugruppe umfasst zusätzlich ihre eigene Lauffläche, Nabe und Verbindungsausführung jenseits der losen Welle.

Silberfarbige rechtwinklige Tragkonsole mit zentraler Versteifungsrippe und vier Montagebohrungen

Montageteile für Sieb- und Beschickerausrüstung

Gefertigte Halterungen, Adapterflächen und Montageteile verbinden Sieb- oder Beschickerkomponenten mit der vorgesehenen Tragstruktur. Eine Montage an der schwingenden Baugruppe weist eine andere Beziehung zu benachbarten Komponenten auf als eine Montage, die fest am Anlagenrahmen befestigt ist.

Siebträger übernehmen gerätespezifische statische und dynamische Kräfte. Wir fertigen die freigegebene Komponentengeometrie; das Gerätedesign legt deren Querschnitt, Steifigkeit und Betriebslastanforderungen fest.[1]

Bewegungsfreiheit bewahren

Eine Halterung oder ein Befestigungskopf in der Nähe eines beweglichen Bildschirmkörpers muss den durch diese Geräteanordnung definierten Betriebsabstand berücksichtigen. Der Abstand im Ruhezustand beschreibt nicht die gesamte Bewegungszone.

Zuführweg freihalten

Befestigungsdetails und vorstehende Kanten liegen außerhalb des spezifizierten Mineralstrom- und Auskleidungsraums. Dadurch wird verhindert, dass bei einem Austausch der Montage eine Behinderung im Zuführ- oder Austrittsbereich entsteht.

Leeres silberfarbenes Lagertraggehäuse mit gestufter zentraler Bohrung und zwei Montagefüßen

Mechanische Komponenten für Pumpenantriebe in Mahlanlagen

Anlagenpumpen können direktmotorisch oder über Getriebe angetrieben werden. Wellen, Zwischenbuchsen, Montageadapter und leere Lagergehäuse folgen der gewählten Antriebsanordnung und ihren aufnehmenden Komponenten.

Die Hardware auf der Antriebsseite und das schlammberührende Nassende erfüllen unterschiedliche Funktionen. Eine Wellenlagerung oder ein Adapter wird durch ihre jeweilige Position innerhalb dieser Anordnung definiert – auch dann, wenn sie im Rahmen der Wartung am Nassende bestellt wird.

Getrennte Materialien für Nassende und Antrieb

Ein korrosionsbeständiges nasslaufendes Teil und ein lasttragendes Antriebsteil benötigen jeweils eigene Werkstoffdefinitionen. Die gemeinsame Exposition gegenüber derselben Anlagenumgebung macht eine Werkstoffsorte nicht automatisch für alle Komponenten geeignet.

Wartungsraum offen halten

Der gewählte Entfernungsweg für das Nassende kann nahe an der Wellenlagerung oder der Montageplatte vorbeiführen. Komponentenvorstehungen müssen diesen freigegebenen Wartungsraum bewahren, ohne die Antriebsanordnung zu verändern.

Erststücke, freigegebene Teile und wiederholte Ersatzteile

Die Fertigungsphase bestimmt, ob die nutzbare Ausgabe eine Montageprüfung, ein fertiges Teil zur Gerätebewertung oder wiederholt hergestellte Ersatzteile nach derselben Definition ist.

Erststück-Komponenten

Eine erste Welle, ein erstes Gehäuse oder ein erstes Montageteil kann Sitz, Montagereihenfolge und Zugänglichkeit in der Kundenausrüstung klären. Ein Passprobe-Teil weist einen identifizierten Zwischenzustand auf, falls es vor der endgültigen Wärmebehandlung oder Oberflächenbearbeitung geliefert wird.

Freigegebene Komponentensätze

Fertige Erststücke vereinen den gewählten Werkstoffzustand, die endgültigen Abmessungen und die zugehörigen Gegenstücke zur Bewertung durch den Kunden in dessen Ausrüstung. Vereinbarte Änderungen werden vor der Serienfertigung von Ersatzteilen als Teileüberarbeitungen umgesetzt.

Wiederholte Lieferung und Teilekosten

Bei einer wiederholten Ersatzteilcharge werden Programmierung und Spannmittelvorbereitung für identische Teile gemeinsam genutzt. Dennoch erhöhen starker Materialabtrag, lange Bohrungen, mehrere Spannungen, vorgeschriebene Wärmebehandlung sowie erweiterte Prüfumfänge den Arbeitsaufwand pro Komponente.

Werkstoffreferenzen für Wellen, Buchsen und Montageteile

Festigkeit und Härte beschreiben unterschiedliche Eigenschaften eines Werkstoffs. Die nachstehend genannten Produktformen unterstützen den Vergleich von Wellenstählen, einer Lagerbronze und korrosionsbeständigem Flachmaterial entsprechend der definierten Funktion des jeweiligen Bauteils.

Materialreferenzen für Bergbauteile
Werkstoff / LieferzustandVeröffentlichte ReferenzKomponentenfunktion
42CrMo4 · Ovako 327A +QTRm 900–1100 MPa; 270–320 HBSpezifizierte Wellen- und Stiftkomponenten
C45 · Ovako 5081 +QTRm 630–780 MPa; 185–235 HBWellen, Abstandshalter und allgemeine Maschinenteile
C93200 · StranggussRm ≥241 MPa; 65 HB typischBearbeitete Lagerbuchsen und -muffen
316L / 1.4404 · LösungsglühungRp0.2 ≥170 MPa; Rm ≥485 MPaKorrosionsbelastete plattenförmige Teile

Rm: Zugfestigkeit; Rp0.2: 0,2-%-Streckgrenze. Die Werte von Ovako gelten für die genannten +QT-Rundstahlvarianten mit einem Rundstahldurchmesser von 40 < Durchmesser < 100 mm. Die Werte für C93200 folgen den Angaben von Wieland Concast zu kontinuierlich gegossenen Werkstoffen gemäß ASTM B505/B505M-23; HB 65 ist typisch bei einer Prüflast von 500 kg. Die Werte für Outokumpu 316L entsprechen den Mindestwerten der ASTM A240 für Flachprodukte bei 20 °C. Diese Materialangaben begründen weder die zulässige Bauteillast noch die Verschleißlebensdauer.

Bearbeitung der funktionalen Geometrie

Wir planen die Zerspanungsroute entlang der Komponentenachse sowie unter Berücksichtigung der Aufspanndatums und des Zugangs zu den Merkmalen. Eine runde Welle, ein ausgebohrtes Gehäuse und eine Halterung mit seitlichen Merkmalen erfordern jeweils unterschiedliche Aufspannungen.

Funktionale Passungen und Montagebeziehungen

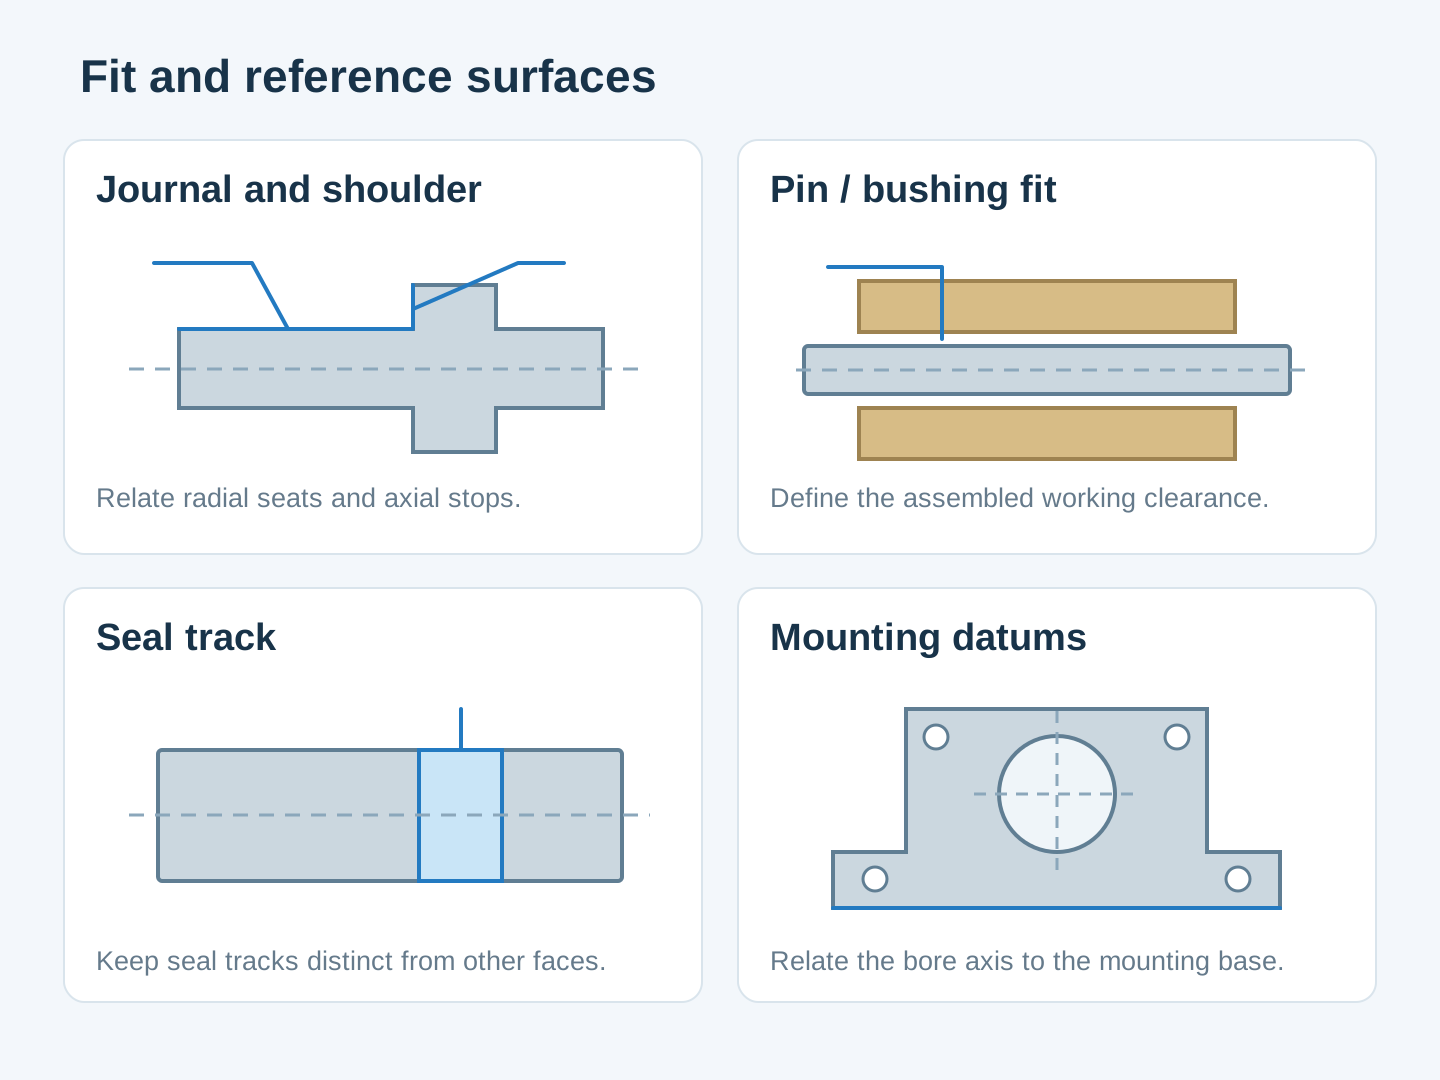
Das Bauteil muss sein Gegenstück exakt positionieren, die erforderliche Bewegung sicherstellen und die gewählte Dichtungsanordnung tragen. Vier unterschiedliche Beziehungen definieren diese Funktionen.

Vier Diagramme zur Kennzeichnung eines Wellenabschnitts (Journal) und einer Absatzschulter, des Passungsverhältnisses Bolzen–Buchse, der Dichtbahn (Seal track) und der Montagedatumsflächen am Gehäuse

Lager- und Schulteranlage

Der Lagerdurchmesser zentriert die ausgewählte rotierende Komponente; sein Absatz bildet eine axiale Anschlagfläche. Der angrenzende Radius und die gegenüberliegende Fase benötigen Spiel, damit die Komponente auf der vorgesehenen Anlagefläche sitzt.[4]

Beziehung zwischen Stift und Führungsbuchse

Der Arbeitsdurchmesser und die umgebende Buchsenaufnahme sind separate Schnittstellen. Die Sicherungsdetails müssen zudem die durch die Geräteverbindung definierte Bewegung zulassen, ohne diese Bewegung durch eine Klemmung zu behindern.

Dichtspur und Dichtposition

Eine rotierende Dichtung benötigt ihre vorgeschriebene Laufstruktur über der eigentlichen Lippenkontaktzone. Eine korrekt bearbeitete Spur in falscher axialer Position führt weiterhin dazu, dass die Dichtlippe auf einer Absatzkante, einer Nut oder einer unbearbeiteten Fläche aufliegt.

Bezugsflächen für Gehäuse und Halterung

Die Bohrungsachse steht in Bezug zur Montagefläche und zum Befestigungsmuster. Diese Beziehungen bestimmen die Lage der gestützten Welle nach dem Anbau des Gehäuses oder der Halterung am Gerät.

Wärmebehandlung, Beschichtung und fertige Kanten

Die Zeichnung unterscheidet funktionale Oberflächen von allgemeinen Außenflächen. Wir verknüpfen die Bearbeitungsfolge und den endgültigen Oberflächenzustand stets mit diesen Funktionen.

Behandlung vor der endgültigen Freigabe

Der vergütete Werkstoffzustand sowie jede spezifizierte lokale Behandlung gehören zur Teiledefinition. Bearbeitungsschritte, die einen Arbeitsdurchmesser verändern können, werden vor dessen endgültiger dimensionsbezogener Freigabe ausgeführt.

Beschichtung an Fügeflächen

Lack oder eine andere spezifizierte Schutzbeschichtung kann freiliegende Gehäuse- und Halterungsflächen abdecken. Passungen, Positionierflächen und festgelegte Kontaktstellen behalten den erforderlichen beschichteten oder abgedeckten Zustand bei.[5]

Querbohrungen, Nuten und Übergänge

Austrittsstellen von Querbohrungen und sich schneidende Merkmale erfordern den vorgeschriebenen gratfreien Kantenzustand. Ein pauschaler Kantenabrund darf keine Sicherungskante entfernen oder einen definierten Absatzübergang verändern.

Prüfung von Komponenten für Bergbaumaschinen

Wir prüfen die zeichnungsgemäßen Abmessungen und Bezugsflächenbeziehungen an Wellen, Buchsen, Flanschen und Gehäusen. Fertige Passungen werden nach allen sie beeinflussenden Bearbeitungsschritten bewertet.

Die Tabelle trennt Maßtoleranzen, Dichtspuroberflächenstruktur und Werkstoffzustand. Die ausgewählten Lager-, Dicht- und Komponentenzeichnung legen fest, welche Referenz zur Anwendung kommt.

Referenzen für die Teile- und Merkmalsabnahme
Teil / MerkmalAnwendbare ReferenzAkzeptanzkriterium
Wellendurchmesser: >30–50 mm, h6−0,016 / 0 mm AbweichungEnddurchmesser nach der spezifizierten Behandlung
Bohrungsdurchmesser: >30–50 mm, H70 / +0,025 mm AbweichungFertige Bohrung in ihrem spezifizierten Freigabestatus
RadialwellendichtringlaufbahnRa 0.2–0.8 µm, DIN-BezugsgrößeTatsächliche Lippen-Kontaktzone gemäß der ausgewählten Dichtungsspezifikation
Gehäuse- oder HalterungspositionZeichnungsgemäße Position und RundlaufabweichungBohrungsachse und Befestigungsmuster bezogen auf die festgelegten Montagebezugsebenen
Wärmebehandelter Wellen- oder StiftbolzenSpezifizierte Werkstoffgüte, Zustandsangabe und HärteWerkstoffnachweis und erforderlicher Härtebereich sind gekennzeichnet

Größenabweichungen gelten für die ausgewählte ISO 286-Klasse im Nennbereich >30 bis 50 mm; sie legen nicht die Passung für jedes Lager oder jede Buchse fest. Ra ist die DIN-Spaltenreferenz von SKF für eine radiale Wellendichtungs-Gegenfläche; die jeweilige Dichtungsspezifikation ist maßgebend. Geometrie und Materialabnahme erfolgen gemäß der Komponentenzeichnung.

Gerätespezifische Abnahme

Die Komponentenprüfung stützt die freigegebene Teiledefinition. Bildschirmdynamik, Antriebsausrichtung, Ermüdungslebensdauer und Gesamtmaschinen-Qualifizierung bleiben separate, geräteebenenbezogene Abnahmeanforderungen.[6]

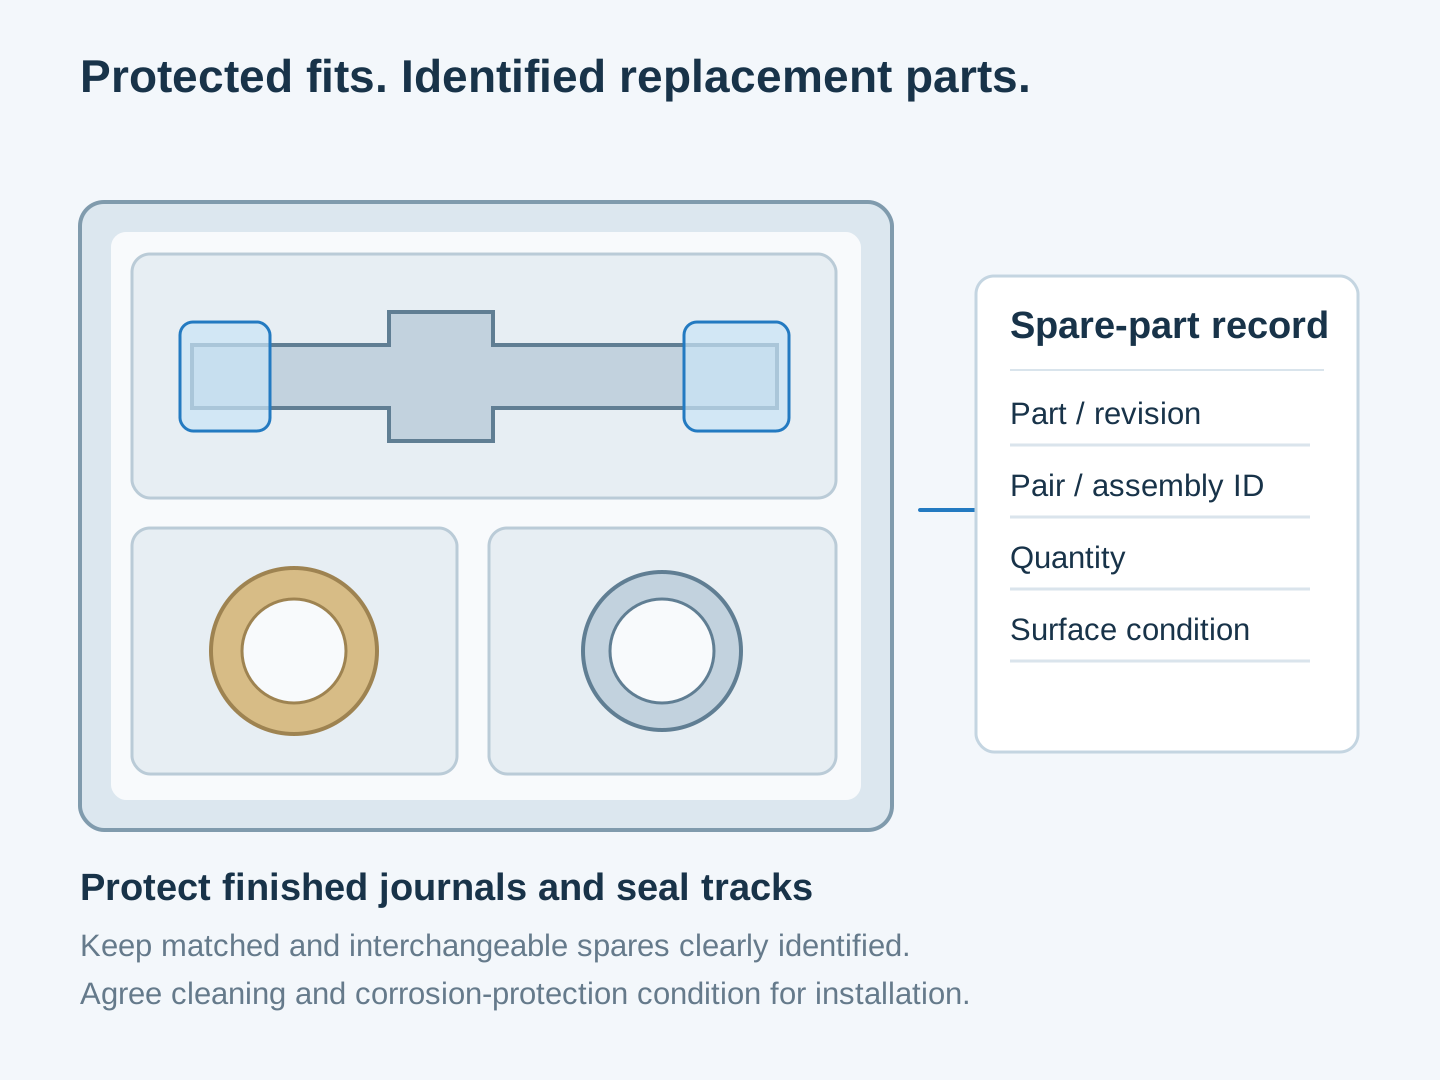
Fertig bearbeitete Schnittstellen, die für die Lieferung von Ersatzteilen geschützt sind

Ersatzkomponenten können vor der Montage gelagert oder zusammen mit schwereren Maschinenteilen transportiert werden. Wir schützen die fertigen Schnittstellen und stellen sicher, dass der vom Lieferanten angegebene Zustand erkennbar bleibt.

Welle, flanschgeführte Buchse und Abstandshalter getrennt in schützenden Fächern neben Feldern zur Kennzeichnung von Ersatzteilen

Schützen Sie die Bearbeitungsflächen

Separate Verpackungsgrenzen verhindern den Kontakt mit Wellenabsätzen, Dichtflächen, Buchsenbohrungen und Flanschzentrierungen. Lokaler Schutz verhindert, dass diese Flächen innerhalb der Verpackung zu lasttragenden Kontaktstellen werden.

Halten Sie ähnliche Ersatzteile identifizierbar

Teilenummern und Änderungsstände unterscheiden Wellen mit unterschiedlichen Endausführungen, Hülsenlängen oder Montagemustern. Die Identifikation bleibt bei jedem Bauteil erhalten, wenn ein gemischter Ersatzteilsatz ausgepackt wird.

Identifizieren Sie die Lieferbedingung

Die angegebene Zustandsangabe legt fest, ob das Bauteil für die Montage fertiggestellt ist oder einer vereinbarten Nachbearbeitung bedarf. Ein vorübergehender Korrosionsschutz sowie dessen eventuelle Entfernung vor der Montage werden in dieser Zustandsangabe gekennzeichnet.

FAQs zur CNC-Bearbeitung für den Bergbau

Kann eine abgenutzte Probe die Abmessungen eines neuen Ersatzteils für Bergbaumaschinen definieren?

Es kann bei der Identifizierung des Teils helfen, doch Verschleiß, frühere Nacharbeit oder Verformung können dessen Geometrie verändert haben. Die ursprüngliche Teile-Referenz und die freigegebenen Paarungsanforderungen legen die neuen Abmessungen fest. Das Kopieren einer vergrößerten Bohrung oder eines verschlissenen Stift-Durchmessers würde den Gebrauchszustand – nicht den vorgesehenen Ersatzzustand – reproduzieren.

Kann eine verschleißfeste Plattenqualität eine Wellenstahl-Sorte ersetzen, weil sie härter ist?

Die Härte allein ist keine Ersatzregel. Eine verschleißfeste Platte wie Hardox 400 weist eine andere Produktspezifikation auf als ein vergüteter Wellenstab. Profil, Festigkeit, Zähigkeit sowie die Wärmebehandlungsanforderungen des Bauteils müssen weiterhin der Wellenkonstruktion entsprechen, bevor eine andere Güte freigegeben wird.

Sollen die Kappe und die Basis eines geteilten Lagergehäuses als Paar bestellt werden?

Ja, wenn das Gehäusedesign aus passenden Hälften besteht. Die SKF-SNL-Richtlinien verwenden eine identische Kennzeichnung an Deckel und Basis, weil die montierten Teile die Gehäusebohrung bestimmen. Ein Ersatzdeckel darf nicht allein deshalb als austauschbar angesehen werden, weil sein Schraubenmuster und seine Außenform identisch erscheinen.

Stellt ein Wellen-Rundlauf eine Rotorgleichgewichtsprüfung dar?

Nr. Rundlauf beschreibt die geometrische Abweichung relativ zu einer Achse; Auswuchtung betrifft die Massenverteilung des rotierenden Körpers. ISO 21940-11 behandelt die verbleibende Unwucht bei Rotoren mit steifem Verhalten. Eine rotierende Baugruppe, die ausgewuchtet werden muss, erfordert daher eigene festgelegte Akzeptanzkriterien zusätzlich zu den dimensionsbezogenen Prüfungen der Welle.

Erfordert eine abgenutzte Dichtungslaufbahn immer einen vollständigen Austausch der Welle?

Nicht immer. Eine separat ausgewählte Verschleißhülse kann eine neue Gegenfläche für eine radiale Wellendichtung bereitstellen. Ihre Verwendung hängt vom Zustand der Welle, dem verfügbaren Bauraum sowie der gewählten Hülse und Dichtungsanordnung ab. Diese Reparaturvariante stellt eine andere Komponentenentscheidung dar als die Fertigung einer vollständig neuen Welle.

Macht die Übereinstimmung des Wellendurchmessers eine Ersatz-Antriebsverbindung austauschbar?

Nein. Die gekerbte, verzahnte oder andere Antriebsform, die Eingriffslänge, die axiale Anschlagfläche und die Haltevorrichtung bestimmen ebenfalls die Verbindung. Ein passender Außendurchmesser allein kann dennoch dazu führen, dass eine Kupplung nicht einrastet oder nicht korrekt sitzt. Die vollständig freigegebene Schnittstelle muss mit der ausgewählten Antriebshardware übereinstimmen.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponenten für Bergbaumaschinen

Teilen Sie die Zeichnung der Komponente mit und geben Sie deren Position in der Förderanlage, dem Sieb, dem Beschicker oder der Pumpe an. Wir erstellen ein Angebot für die Bearbeitung sowie den erforderlichen Umfang der fertigen Lieferung.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB