Tässä artikkelissa
Yhden mikrometrin tarkkuusvaatimus ei määritä koneistushintaa. Verrattavat tarjoukset lähtevät samoista ominaisuusvaatimuksista, valmiista tilasta, määrästä ja sovitusta hyväksyntäperusteesta. Jokaisen tarjouksen on myös selkeytettävä ehdotettu mittausmenetelmä ja sen epävarmuus. Lisäpinnankäsittely, mittaukseen valmistelu ja tarkastus voivat muuttaa työn laajuutta, vaikka kahdessa tarjouksessa olisi sama nimellinen tarkkuus.
Aloita erottamalla vaatimus toimintaan liittyvästä toimintatavasta. »Erittäin tarkka koneistus« on työn kuvaus; se ei ole täydellinen osanmäärittely eikä hintaluokka.
Tunnista tarkasti, missä kohtaa yhden mikrometrin vaatimus koskee
Yksi mikrometri eli mikroni on 0.001 mm. Halkaisijaksi määritelty arvo 10.000 ± 0.001 mm sallii 9.999–10.001 mm: kokonaishälyntävälin 2 µm. Halkaisijaksi rajoitettu arvo 10.000–10.001 mm sisältää kokonaishälyntävälin 1 µm. Selvitä tämä ero ennen hintojen vertailua.
Erota myös halkaisija pyöreydestä, tasaisuudesta, sijainnista tai pinnankarheudesta. Lyhyt ulkoinen akseli ja syvä poraus, jossa on viitepisteeseen liittyviä vaatimuksia, ovat erilaisia valmistus- ja mittaus tehtäviä. Merkitse vaadittava ominaisuus tarjouspyyntöön, mukaan lukien materiaalin tila ja vaihe, jossa raja-arvo on voimassa.

Jos käsittely tehdään koneistuksen jälkeen, tarjous on osoitettava vaadittuun lopulliseen tilaan. Hyväksytty esikäsittelyn mittaus ei vahvista toimitettua mittoja. Tämä on alueellinen kysymys ennen kuin se muuttuu yksikköhintaan liittyväksi kysymykseksi.
Hyväksyntäsääntö voi muuttaa käytettävissä olevaa mittausväliä.
Päätössääntö määrittelee, miten mittaus epävarmuus huomioidaan yhdenmukaisuuden arvioinnissa. Suojavyöhyke voi sijoittaa hyväksyntärajat piirustuksen rajojen sisälle. ILAC-G8:09/2019, ohje laboratorioiden yhdenmukaisuuslausumille, selittää, että sovellettava sääntö on määriteltävä ja sovittava työn aloittamisen edellä; yhtä ainoaa sääntöä ei ole olemassa, joka sopisi kaikkiin vaatimuksiin.
Tarkastellaan esimerkkinä halkaisijaa, jonka piirustuksen rajat ovat 10.0000–10.0010 mm. Oletetaan, että sovittu sääntö hyväksyy mitatun arvon vain silloin, kun sen koko laajennettu epävarmuusväli, y ± U, sijaitsee näiden rajojen sisällä. Tässä y on mitattu arvo ja U on laajennettu mittausepävarmuus; esimerkki olettaa peittokerroin 2 ja vakion U tällä kapealla alueella.
| Esimerkkinen mittausmenetelmä | Laajennettu epävarmuus U | Hyväksytyt mitatut arvot | Välin leveys |
|---|---|---|---|
| A | 0.0002 mm (0.2 µm) | 10.0002–10.0008 mm | 0.6 µm |
| B | 0.0004 mm (0.4 µm) | 10.0004–10.0006 mm | 0.2 µm |
Laskenta lisää arvon U alarajaan ja vähentää sen ylärajan arvosta. Menetelmä B jättää tällä säännöllä kapeamman välin hyväksytyille mittausarvoille. Arvo 10.0003 mm hyväksyttäisiin menetelmän A ilmoitetun epävarmuuden perusteella, mutta sitä ei hyväksyttäisi menetelmän B perusteella. Tämä ei todista, että fyysinen osa olisi muuttunut.
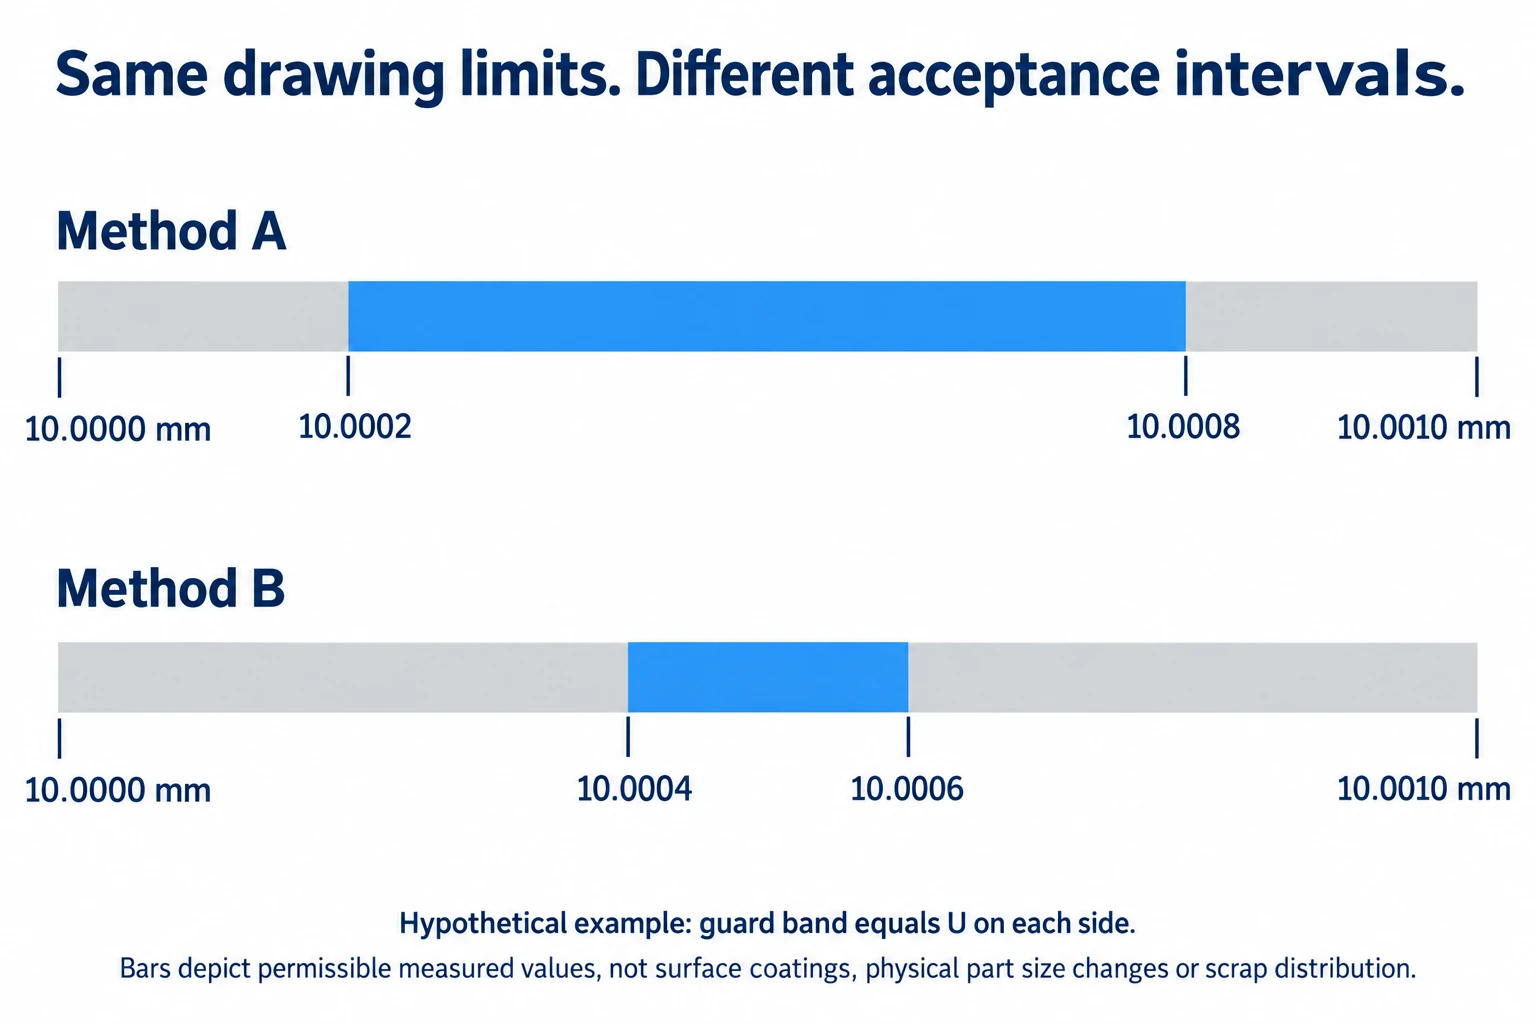
Tämä havainnollistaa varovaisesti hyväksyttyä lähestymistapaa, josta käydään keskustelua asiakirjassa JCGM 106:2012; kyseessä ei ole pakollinen turvavyöhyke tilauksellesi eikä se ennusta hylkäysastetta. Kumpikaan menetelmä ei edusta ilmoitettua VETCNC:n kykyä. Tarkkaa koneistusta koskevan arvioinnin (tarkkaa koneistusta käsittelevä tarkastelu) yhteydessä ehdotettu menetelmä vaatii epävarmuusarvioinnin todelliselle ominaisuudelle ja olosuhteille, mikä ei seuraa pelkästään tarkan näytön resoluutiosta.
Hinnoittele työ, joka vaaditaan hyväksyttyjen osien toimittamiseen.
Esimerkki selittää, miksi ilmaisu «tarkastus sisältyy» voi piilottaa merkittävän erotteen. Sovitun menetelmän vaatimat toimet voivat sisältää mittausohjelmoinnin, erityiset asennusviitteet, osien tuen, puhdistuksen ja lämpötilan vakauttamisen. Nämä toimet on sovitettava todelliseen valmistusreittiin; yksi CMM-nimi ei yksin määritä niitä.
Vertaa kolmea eri työlajia:
- Alkuvaiheen valmistelu: prosessin kehittäminen, työkalujen kiinnitys, mittausmenetelmän validointi ja kaikki sovitut kokeiluosat.
- Toistuva tuotanto: ehdotetut viimeistelytoimenpiteet, työkalujen hallinta ja määriteltyjen ominaisuuksien varmistamiseksi tarvittavat tarkastukset.
- Hyväksyntä ja toimitus: tarkastuksen kattavuus, asiakirjat, kriittisten pintojen suojaus ja vastuu osista, jotka eivät läpäise tarkastusta.
Kysy, tarkoittaako hinnoiteltu määrä hyväksyttyjä toimitettavia osia vai osia, joiden valmistus on aloitettu sovitun kehityskokeilun puitteissa. Selvitä, miten kokeilutyö, uudelleenmittaus ja korvaavat osat hinnoitellaan. Tämä tekee maksuperustan selkeäksi ilman, että oletetaan hylkäysosuutta tai vaaditaan toimittajaa paljastamaan sisäisiä kustannuksiaan.
Kun tekninen laajuus vastaa vaatimuksia, vertaa kokonaishintaa samalle tilaukselle ja toimitussuunnitelmalle. Lisää vain erikseen laskutettavat kohdat; älä laske tarkastusta tai kiinnittimiä kahdesti. Koneistuskustannukset ja tarjousvertailuopas käsittelee tätä laskutoimitusta. Pyydä kaikki ehdotetut lievennykset kriittisistä vaatimuksista erillisinä, suunnittelun hyväksyminen saaneina vaihtoehtoina.
Usein kysytyt kysymykset
Onko olemassa luotettavaa kustannuskerrointa, jolla tiukennetaan toleranssia yhdeksi mikrometriksi?
Ei pelkästään toleranssiluvusta. Muutos saattaa vaikuttaa vain yhteen viimeistelyoperaatioon, tai se saattaa vaatia eri valmistus- ja mittausmenetelmän. Vertaa tarjouksia samaan julkaistuun spesifikaatioon eikä kerro yleistä koneistushintaa.
Tekeekö pienempi mittausepävarmuus osasta halvemman?
Ei välttämättä. Se voi laajentaa hyväksyntäväliä esimerkin säännön mukaisesti, mutta kyseisen epävarmuuden saavuttaminen voi vaatia lisävarusteita tai työtä. Arvioi tuotanto ja tarkastus yhdessä; taulukko ei laske hintaa tai hyötyosuutta.
Voiko yksi hyvä näyte vahvistaa tuotantohinnan ja -kyvykkyyden?
Se tukee johtopäätöksiä kyseisen näytteen tarkastettujen ominaisuuksien osalta. Toistuvan tuotannon yhteydessä tarvitaan myös sovittu valmistusreitti, määrä, valvonta ja tarkastuksen laajuus. Yksittäinen onnistunut näyte ei yksinään varmista tulosten jakautumista myöhempissä erissä.
Tekniset viitteet
ILAC-G8:09/2019, Ohjeet päätössäännöistä ja vaatimustenmukaisuuslausunnoista, määritelmät, suojarajat ja sääntöjen dokumentointi. JCGM 106:2012, Mittausepävarmuuden rooli vaatimustenmukaisuuden arvioinnissa, kohdat 8–9. NIST/SEMATECH, Engineering Statistics Handbook, kohta 6.1.6, prosessikyvykkyys. Yllä mainitut mitat ja epävarmuusarvot ovat esimerkkiä ostotoiminnasta, eivätkä ne perustu toimittajan testitietoihin.



