Auf dieser Seite
Eine Toleranz von einem Mikrometer bestimmt nicht den Bearbeitungspreis. Vergleichbare Angebote basieren auf identischen Anforderungen an das Merkmal, den Endzustand, die Menge und die vereinbarte Akzeptanzgrundlage. Jedes Angebot muss zudem die vorgeschlagene Messmethode und deren Unsicherheit klar benennen. Zusätzliche Nachbearbeitung, Vorbereitung für die Messung sowie Prüfaufwand können den Arbeitsaufwand verändern – selbst wenn zwei Angebote dieselbe Nenn-Toleranz angeben.
Beginnen Sie damit, die Anforderung von der vom Lieferanten vorgeschlagenen Erfüllungsmethode zu trennen. „Ultra-Präzisionsbearbeitung“ beschreibt die Art der Arbeit; sie ist weder eine vollständige Teilespezifikation noch eine Preiskategorie.
Geben Sie genau an, wo die Forderung nach einer Toleranz von einem Mikrometer gilt.
Ein Mikrometer, oder Mikron, entspricht 0.001 mm. Ein Durchmesser mit der Angabe 10.000 ± 0.001 mm erlaubt 9.999–10.001 mm: ein Gesamtintervall von 2 µm. Ein Durchmesser begrenzt auf 10.000–10.001 mm hat ein Gesamtintervall von 1 µm. Klären Sie diesen Unterschied, bevor Sie Preise vergleichen.
Unterscheiden Sie außerdem Durchmesser von Rundheit, Ebenheit, Lage oder Oberflächenrauheit. Ein kurzer externer Zapfen und eine tiefe Bohrung mit bezugsbezogenen Anforderungen sind unterschiedliche Fertigungs- und Messaufgaben. Markieren Sie das betroffene Merkmal in der Fertigungs-RFQ zusammen mit seinem Werkstoffzustand und dem Zeitpunkt, zu dem die Grenze gilt.

Folgt auf die Bearbeitung eine Nachbehandlung, muss das Angebot den erforderlichen Endzustand berücksichtigen. Eine akzeptierte Messung vor der Nachbehandlung stellt die gelieferte Abmessung nicht sicher. Dies ist zunächst eine Frage des Leistungsumfangs – bevor sie zur Frage des Stückpreises wird.
Die Akzeptanzregel kann das nutzbare Messintervall verändern.
Eine Entscheidungsregel legt fest, wie mit der Messunsicherheit bei der Konformitätsentscheidung umgegangen wird. Eine Sicherheitsbandbreite („guard band“) kann die Akzeptanzgrenzen innerhalb der Zeichnungsgrenzen positionieren. ILAC-G8:09/2019, Leitfaden für Konformitätsaussagen von Laboratorien, erläutert, dass die anzuwendende Regel vor Arbeitsbeginn festgelegt und vereinbart werden muss; es gibt keine einzige Regel, die für alle Anforderungen geeignet ist.
Betrachten Sie einen hypothetischen Durchmesser mit Zeichnungsgrenzen von 10.0000–10.0010 mm. Nehmen Sie an, die vereinbarte Regel akzeptiert einen gemessenen Wert nur dann, wenn sein gesamtes erweitertes Unsicherheitsintervall y ± U vollständig innerhalb dieser Grenzen liegt. Hierbei ist y der gemessene Wert und U die erweiterte Messunsicherheit; das Beispiel geht von einem Abdeckungsfaktor von 2 und einer konstanten U über diesen engen Bereich aus.
| Hypothetische Messmethode | Erweiterte Messunsicherheit U | Akzeptierte Messwerte | Intervallbreite |
|---|---|---|---|
| Ein | 0.0002 mm (0.2 µm) | 10.0002–10.0008 mm | 0.6 µm |
| B | 0.0004 mm (0.4 µm) | 10.0004–10.0006 mm | 0.2 µm |
Die Berechnung addiert U zur unteren Grenze und subtrahiert sie von der oberen Grenze. Methode B führt nach dieser Regel zu einem schmaleren Intervall für akzeptierte Messwerte. Ein Ergebnis von 10.0003 mm würde bei der angegebenen Unsicherheit nach Methode A bestehen, jedoch nicht nach Methode B. Das beweist nicht, dass sich das physikalische Bauteil geändert hat.
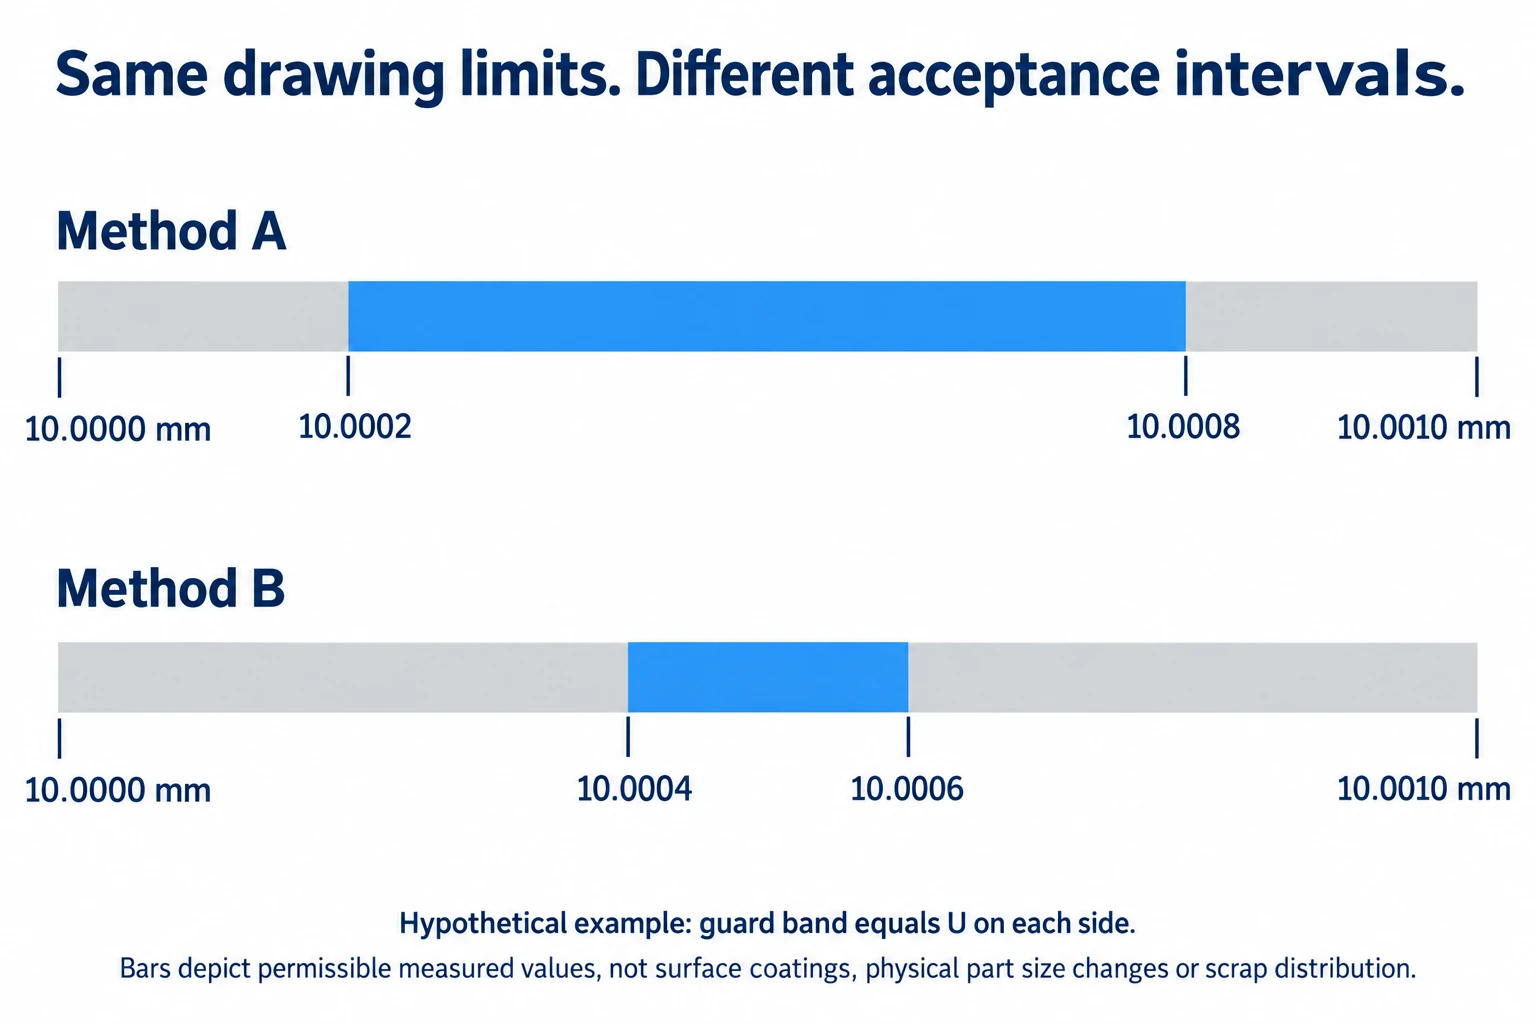
Dies veranschaulicht eine eingeschränkte Akzeptanz, wie in JCGM 106:2012 erläutert; es handelt sich weder um eine zwingende Sicherheitsbandbreite für Ihre Bestellung noch um eine Vorhersage der Ausschussrate. Keine der beiden Methoden stellt eine ausdrücklich von VETCNC angegebene Fähigkeit dar. Für eine Überprüfung der Präzisionsbearbeitung ist für das jeweilige Merkmal und die konkreten Bedingungen eine Unsicherheitsbewertung erforderlich – eine hohe Anzeigegenauigkeit allein liefert diese nicht.
Kalkulieren Sie den Aufwand für die Fertigung akzeptierter Teile.
Das Beispiel erläutert, warum „Prüfung inklusive“ einen materiellen Unterschied verschleiern kann. Eine geeignete Methode kann Programmierung der Messung, spezielle Einstellreferenzen, Bauteilunterstützung, Reinigung und Temperaturstabilisierung erfordern. Diese Tätigkeiten müssen in den tatsächlichen Fertigungsablauf integriert werden; ein CMM-Name allein definiert sie nicht.
Vergleichen Sie drei Arten von Arbeit:
- Erstvorbereitung: Prozessentwicklung, Spannmittelkonzept, Validierung der Messmethode sowie ggf. vereinbarte Versuchsteile.
- Wiederkehrende Fertigung: die vorgeschlagenen Endbearbeitungsschritte, Werkzeugüberwachung und Prüfungen, die für die spezifizierten Merkmale erforderlich sind.
- Abnahme und Lieferung: Umfang der Prüfung, Dokumentation, Schutz kritischer Oberflächen sowie Verantwortlichkeit für Teile, die die Abnahme nicht bestehen.
Fragen Sie, ob die angegebene Menge akzeptierte lieferfähige Teile oder bereits begonnene Einzelteile für einen vereinbarten Entwicklungsversuch umfasst. Klären Sie, wie Versuchsarbeiten, erneute Messungen und Ersatzteile in Rechnung gestellt werden. Dadurch wird die Zahlungsgrundlage eindeutig – ohne Annahme einer Ausschussrate oder der Notwendigkeit, dass der Lieferant seine internen Kosten offenlegt.
Sobald der technische Umfang übereinstimmt, vergleichen Sie die Gesamtkosten für denselben Auftrag und denselben Freigabeterminplan. Fügen Sie ausschließlich separat in Rechnung gestellte Positionen hinzu; führen Sie Inspektionen oder Spannvorrichtungen nicht doppelt. Die Kostenübersicht für die Bearbeitung und Richtlinie zum Angebotsvergleich enthält diese Berechnung. Fordern Sie jede vorgeschlagene Abschwächung der kritischen Anforderung als separate, konstruktionsseitig freigegebene Alternative an.
Häufig gestellte Fragen
Gibt es einen zuverlässigen Kostenfaktor für die Verschärfung einer Toleranz auf einen Mikrometer?
Nicht allein aus der Toleranzangabe. Die Änderung kann sich möglicherweise nur auf eine Endbearbeitungsoperation auswirken – oder aber einen vollständig anderen Fertigungs- und Messweg erfordern. Vergleichen Sie Angebote stets anhand derselben freigegebenen Spezifikation, statt einen allgemeinen Bearbeitungspreis zu vervielfachen.
Macht eine geringere Messunsicherheit das Teil günstiger?
Nicht zwangsläufig. Sie kann unter der Regel des Beispiels zwar das Akzeptanzintervall erweitern, doch die Erzielung dieser Unsicherheit kann zusätzliche Messtechnik oder Aufwand erfordern. Bewerten Sie Fertigung und Prüfung gemeinsam; die Tabelle berechnet weder Preis noch Ausbeute.
Kann ein einzelnes gutes Muster Preis und Fertigungsfähigkeit für die Serienproduktion festlegen?
Es stützt Schlussfolgerungen zu den geprüften Merkmalen dieses spezifischen Musters. Für die Wiederholungsfertigung ist zudem ein vereinbarter Fertigungsweg, eine definierte Menge sowie ein abgestimmter Steuerungs- und Prüfumfang erforderlich. Ein erfolgreiches Muster allein begründet nicht die Streuung der Ergebnisse über spätere Lose hinweg.
Technische Referenzen
ILAC-G8:09/2019, Leitlinien für Entscheidungsregeln und Konformitätsaussagen, Definitionen, Sicherheitsabstände („guard bands“) und Dokumentation der Regeln. JCGM 106:2012, Die Rolle der Messunsicherheit bei der Konformitätsbewertung, Abschnitte 8–9. NIST/SEMATECH, Engineering Statistics Handbook, Abschnitt 6.1.6, Prozessfähigkeit. Die oben genannten Abmessungen und Unsicherheitswerte stellen ein durchgerechnetes Beschaffungsbeispiel dar, keine Lieferantentestdaten.



