En esta página
Una tolerancia de un micrómetro no determina el precio del mecanizado. Las cotizaciones comparables parten de los mismos requisitos de característica, condición final, cantidad y base acordada de aceptación. Cada oferta debe especificar también claramente su método de medición propuesto y su incertidumbre asociada. Acabados adicionales, preparación para medición e inspección pueden modificar el trabajo requerido, incluso cuando dos ofertas indican la misma tolerancia nominal.
Comience separando el requisito de la forma propuesta por el proveedor para cumplirlo. «Mecanizado de ultra precisión» es una descripción del trabajo; no constituye una especificación completa de la pieza ni una categoría de precio.
Identifique exactamente dónde se aplica el requisito de un micrómetro
Un micrómetro, o micra, equivale a 0.001 mm. Un diámetro especificado como 10.000 ± 0.001 mm permite 9.999–10.001 mm: un intervalo total de 2 µm. Un diámetro limitado a 10.000–10.001 mm tiene un intervalo total de 1 µm. Resuelva esa diferencia antes de comparar precios.
Asimismo, distinga entre diámetro, redondez, planicidad, posición o rugosidad superficial. Un pequeño cilindro exterior y un agujero profundo con requisitos relacionados con el datum son tareas distintas tanto de fabricación como de medición. Marque la característica afectada en la RFQ de mecanizado, indicando su condición de material y la fase en la que se aplica el límite.

Si un tratamiento sigue al mecanizado, la cotización debe abordar la condición final requerida. Una medición aceptada previa al tratamiento no establece la dimensión entregada. Esto es una cuestión de alcance antes de convertirse en una cuestión de precio unitario.
La regla de aceptación puede modificar el intervalo de medición utilizable.
Una regla de decisión especifica cómo se gestiona la incertidumbre de medición al determinar la conformidad. Una banda de protección puede situar los límites de aceptación dentro de los límites del plano. ILAC-G8:09/2019, orientación para declaraciones de conformidad de laboratorios, explica que la regla aplicable debe definirse y acordarse antes de ejecutar el trabajo; no existe una única regla adecuada para cada requisito.
Considérese un diámetro hipotético con límites en el plano de 10.0000–10.0010 mm. Supóngase que la regla acordada acepta un valor medido únicamente cuando todo su intervalo de incertidumbre expandida, y ± U, queda dentro de dichos límites. Aquí, y es el valor medido y U es la incertidumbre expandida de medición; el ejemplo supone un factor de cobertura de 2 y una incertidumbre expandida U constante en este rango estrecho.
| Método hipotético de medición | Incertidumbre expandida U | Valores medidos aceptados | Anchura del intervalo |
|---|---|---|---|
| A | 0.0002 mm (0.2 µm) | 10.0002–10.0008 mm | 0.6 µm |
| B | 0.0004 mm (0.4 µm) | 10.0004–10.0006 mm | 0.2 µm |
El cálculo suma U al límite inferior y lo resta del límite superior. El método B deja un intervalo más estrecho para las lecturas aceptadas bajo esta regla. Un resultado de 10.0003 mm pasaría con la incertidumbre declarada en A, pero no pasaría con la de B. Eso no demuestra que la pieza física haya cambiado.
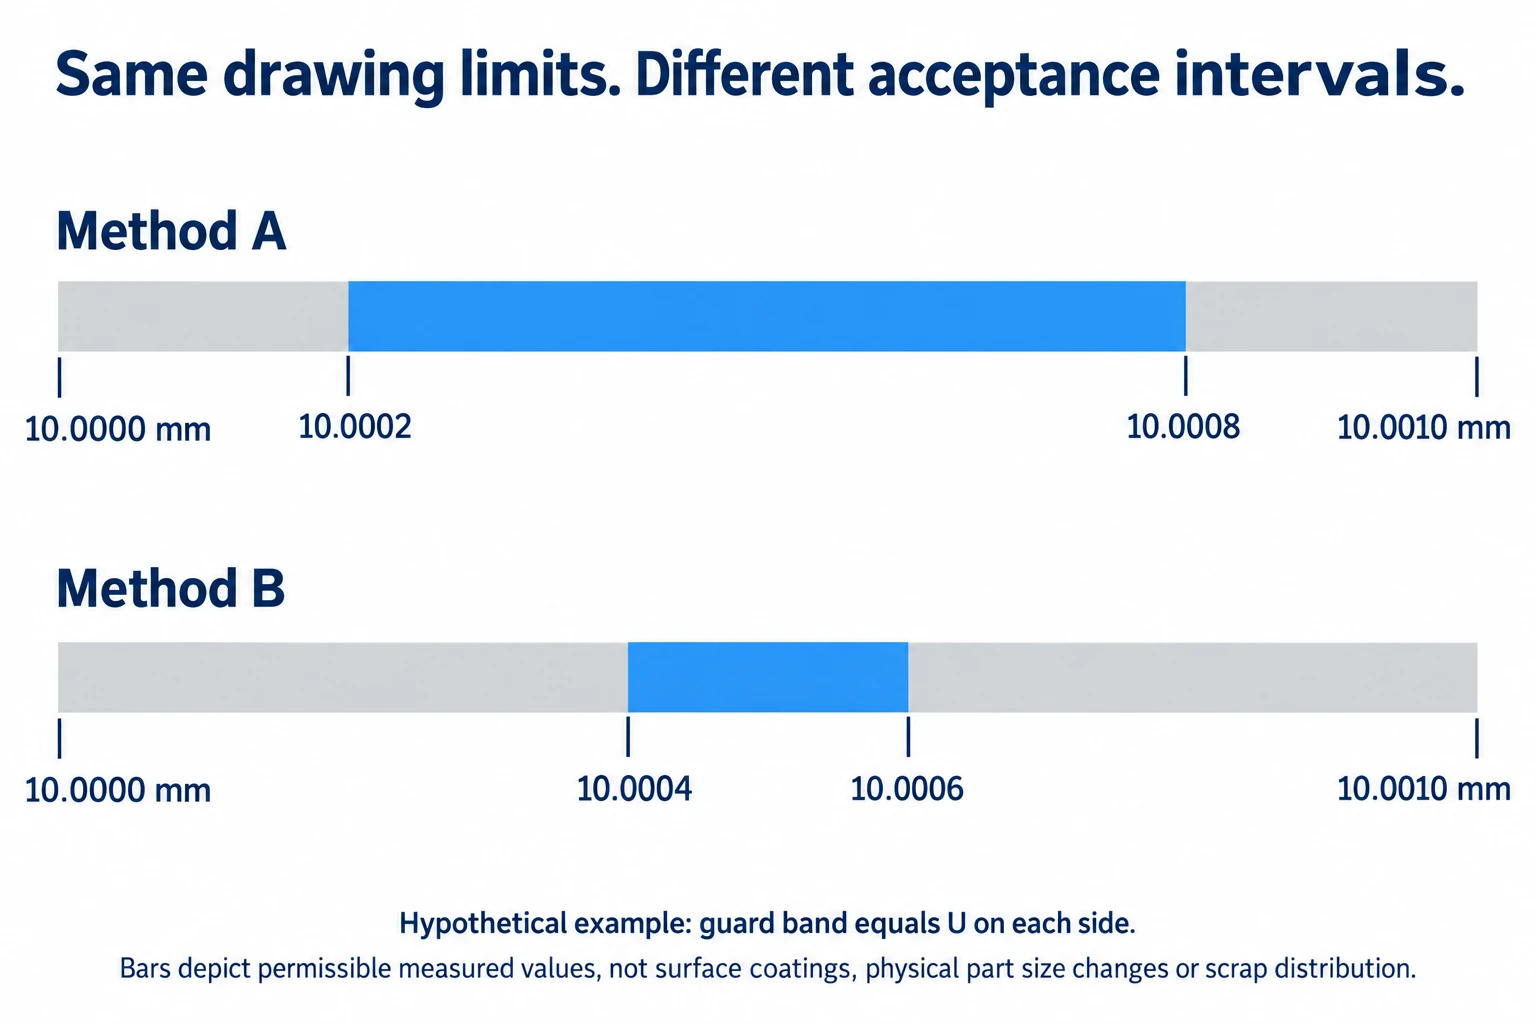
Esto ilustra la aceptación condicional, tratada en JCGM 106:2012; no constituye un margen de seguridad obligatorio para su pedido ni una predicción de la tasa de desechos. Ninguno de los dos métodos representa una capacidad declarada de VETCNC. Para una revisión de mecanizado de precisión, el método propuesto requiere una evaluación de incertidumbre para la característica y las condiciones reales, lo cual no proporciona una alta resolución de visualización.
Preciar el trabajo necesario para entregar piezas aceptadas
El ejemplo explica por qué «inspección incluida» puede ocultar una diferencia material. Un método adecuado puede requerir programación de mediciones, referencias de ajuste dedicadas, soporte de pieza, limpieza y estabilización térmica. Estas actividades deben integrarse en la ruta real; un nombre CMM por sí solo no las define.
Compare tres tipos de trabajo:
- Preparación inicial: desarrollo del proceso, sujeción de la pieza, validación del método de medición y cualquier pieza de prueba acordada.
- Producción recurrente: las operaciones de acabado propuestas, el control de herramientas y las verificaciones necesarias para las características especificadas.
- Aceptación y entrega: cobertura de inspección, registros, protección de superficies críticas y responsabilidad sobre las piezas que no aprueban la verificación.
Pregunte si la cantidad cotizada se refiere a piezas entregables aceptadas o a piezas iniciadas para una prueba de desarrollo acordada. Establezca cómo se facturan el trabajo de prueba, la remedición y las reposiciones. Esto aclara la base de pago sin asumir una tasa de rechazo ni exigir al proveedor que revele sus costos internos.
Una vez que el alcance técnico coincida, compare el total para el mismo pedido y el mismo plan de liberación. Incluya únicamente los ítems facturados por separado; no cuente dos veces la inspección ni los dispositivos de sujeción. La guía de costes de mecanizado y comparación de ofertas abarca dichos cálculos. Solicite cualquier relajación propuesta del requisito crítico como una alternativa distinta, aprobada por diseño.
Preguntas frecuentes
¿Existe un multiplicador fiable de coste para ajustar una tolerancia a un micrómetro?},{
No solo a partir del número de tolerancia. El cambio puede afectar únicamente una operación de acabado, o bien puede requerir una ruta distinta de fabricación y medición. Compare las cotizaciones frente a la misma especificación aprobada, en lugar de multiplicar un precio general de mecanizado.
¿Hace que la pieza sea más económica una menor incertidumbre de medición?
No necesariamente. Puede ampliar el intervalo de aceptación según la regla del ejemplo, pero lograr esa incertidumbre puede requerir equipos adicionales o trabajo extra. Evalúe conjuntamente la producción y la inspección; la tabla no calcula ni el precio ni el rendimiento.
¿Puede una sola muestra adecuada establecer el precio de producción y las capacidades?
Apoya conclusiones sobre las características inspeccionadas de esa muestra. La producción repetida también requiere una ruta, una cantidad, un control y un alcance de inspección acordados. Una muestra exitosa por sí sola no establece la distribución de los resultados en lotes posteriores.
Referencias técnicas
ILAC-G8:09/2019, Directrices sobre reglas de decisión y declaraciones de conformidad, definiciones, bandas de protección y documentación de reglas. JCGM 106:2012, El papel de la incertidumbre de medida en la evaluación de la conformidad, secciones 8–9. NIST/SEMATECH, Manual de estadística para ingeniería, sección 6.1.6, capacidad del proceso. Las dimensiones y los valores de incertidumbre anteriores constituyen un ejemplo práctico de compra, no datos de ensayo del proveedor.



