En esta página
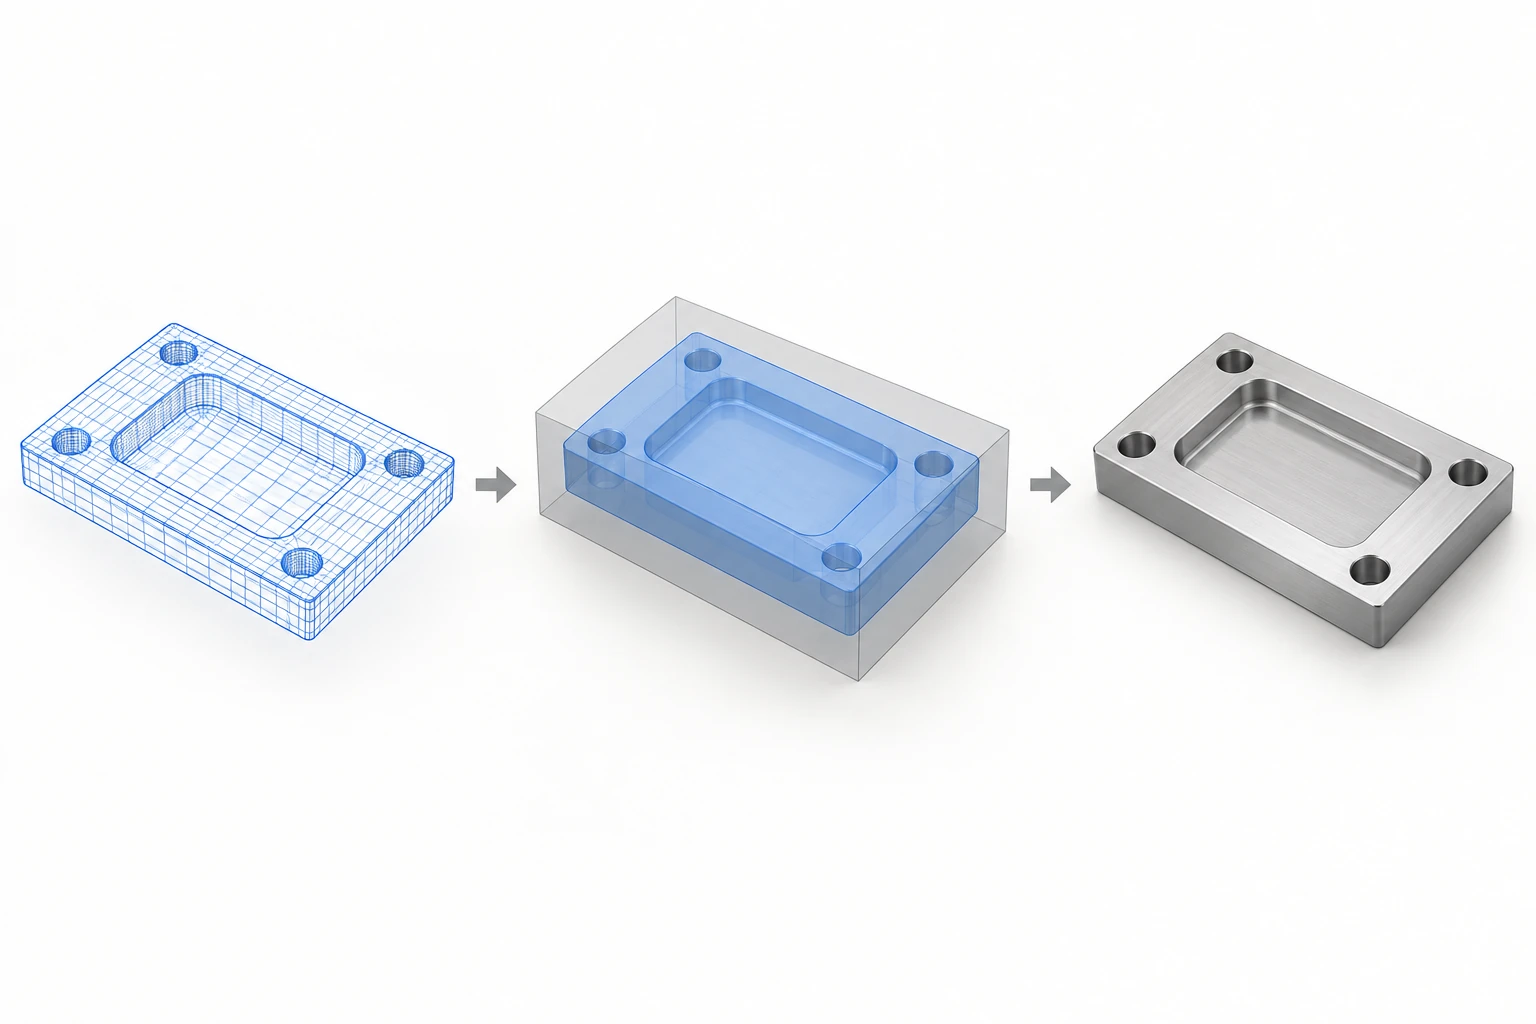
Un archivo CAD define la pieza que se va a fabricar. En un flujo de trabajo CAD/CAM, dicha definición debe convertirse en una secuencia factible de montajes, herramientas e instrucciones de máquina antes de iniciar el mecanizado. El taller comprueba la geometría y los requisitos recibidos, planifica cómo sujetar y acceder a la pieza, genera las trayectorias de herramienta, las verifica y prepara un programa para la máquina prevista.
Para un ingeniero o comprador, la pregunta útil es qué sigue sin decidirse una vez que el modelo se abre correctamente. Un rebaje puede ser visible en el CAD, aunque su tolerancia, el acceso de corte o el requisito de inspección aún necesiten aclaración. Los siguientes pasos explican esa brecha dentro del flujo de trabajo más amplio de mecanizado CNC.
Establecer qué definición de la pieza se fabricará.
El archivo recibido requiere una comprobación geométrica: unidades, tamaño total, caras faltantes, cuerpos previstos y revisión. Una forma reconocible por sí sola no garantiza una transferencia exitosa. Comparar una dimensión total conocida es un método útil para detectar un error de escala antes de la programación.
Luego, la geometría debe interpretarse junto con sus requisitos de fabricación. El material y su estado, las roscas, las tolerancias, los requisitos superficiales y los criterios de inspección pueden suministrarse mediante un plano, anotaciones del modelo o una combinación acordada. El trabajo del NIST sobre la definición basada en modelos enfatiza la conservación de la información necesaria para la fabricación y la inspección al pasar de planos a modelos.[1]
Si el plano y el modelo discrepan, identifique el conflicto y resuelva qué definición prevalece. No seleccione silenciosamente la dimensión más sencilla. Incluso una forma nominalmente inalterada puede adquirir una tolerancia más ajustada o un requisito distinto de acabado superficial; por tanto, la verificación de revisiones incluye tanto los requisitos como el sólido.
Agregue el material en bruto, el método de sujeción y las referencias de mecanizado
La preparación CAM describe la condición inicial alrededor de la pieza terminada. El programador define el material en bruto, la orientación de mecanizado, un origen de coordenadas y la geometría relevante del dispositivo de sujeción. Estos elementos son independientes del modelo CAD terminado. Por este motivo, la documentación de configuración de Autodesk distingue entre el modelo, el sistema de coordenadas de trabajo y el dispositivo de sujeción.[2]
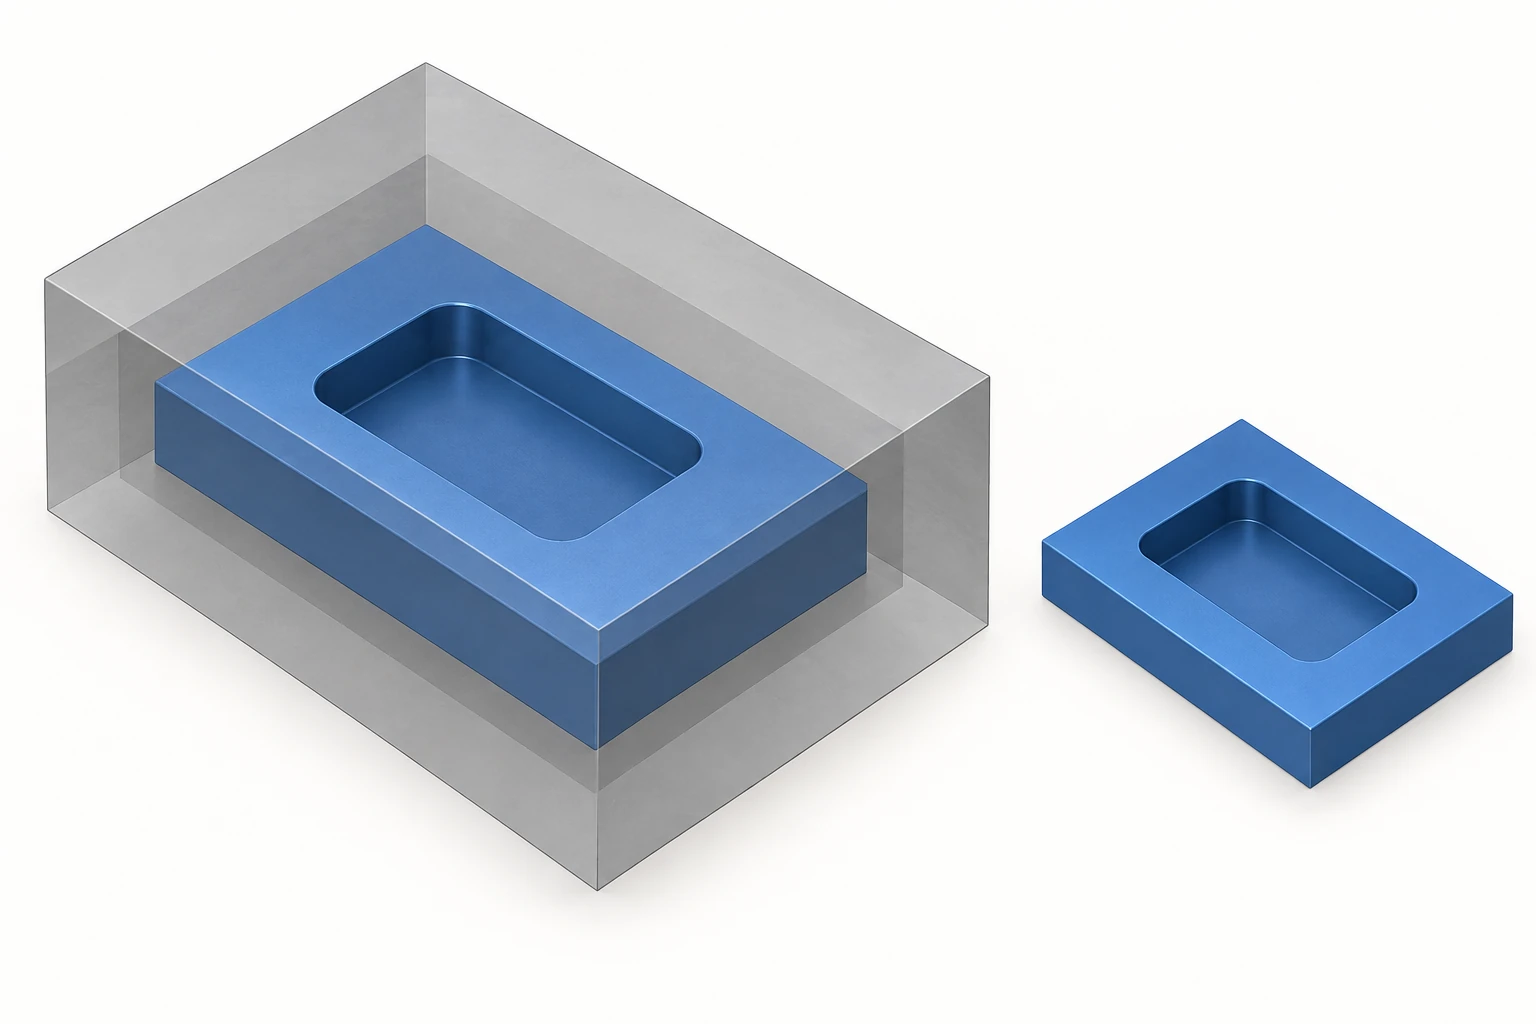
Considere una placa con cavidades que también requiere mecanizado en su cara inferior. En la primera operación, el dispositivo de sujeción debe fijar la placa dejando accesible la cavidad. En la segunda operación, se necesita un método para ubicar y soportar la pieza parcialmente mecanizada. Eliminar todas las superficies de sujeción convenientes durante la primera operación puede dificultar el control de la siguiente operación.
El origen de mecanizado es una referencia de programación. Debe corresponder a una referencia que pueda establecerse en la configuración real; no coincide automáticamente con el origen del modelo del diseñador ni con un datum del plano. Por lo tanto, la elección de los procesos de mecanizado y la secuencia de configuración se realizan antes de que el archivo se convierta en instrucciones ejecutables.
Por qué el modelo de fabricación puede tener un aspecto distinto
El programador puede crear un modelo de fabricación junto al diseño original. Esto puede incluir geometría de sujeción o superficies adicionales utilizadas para calcular una operación específica. Dichas adiciones describen cómo se fabricará la pieza; no modifican necesariamente lo que el cliente solicitó.
Por ejemplo, un parche de superficie virtual puede cubrir un agujero o una cavidad para que una trayectoria de mecanizado de superficie seleccionada no penetre en dicha abertura. Autodesk documenta esta técnica en un ejemplo de modelo de fabricación, manteniendo intactos los datos originales del diseño. La operación relevante debe incluir efectivamente las superficies añadidas en su cálculo; simplemente mostrarlas no es suficiente.[7]
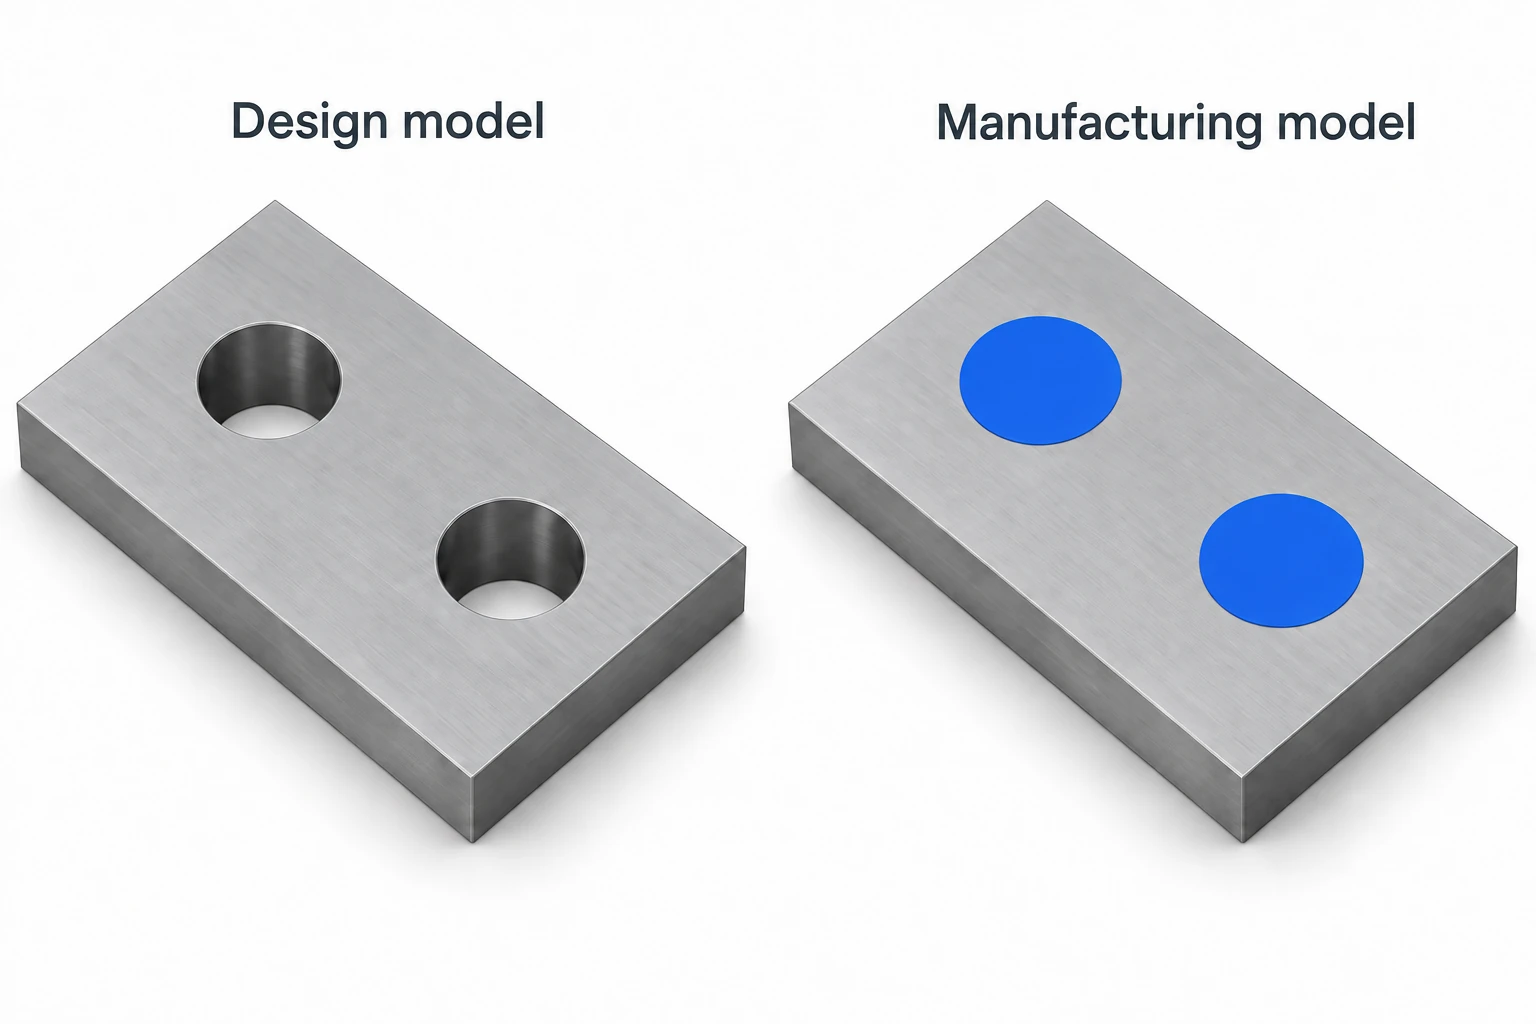
Esta distinción es importante al revisar una captura de pantalla de CAM. Una abertura cubierta puede ser una ayuda de programación y no una característica eliminada. Pregúntese si el modelo mostrado representa la pieza terminada o una operación intermedia de fabricación. Cualquier cambio propuesto en la geometría final sigue requiriendo resolución frente a la definición acordada de la pieza.
Convertir cada característica en operaciones adecuadas
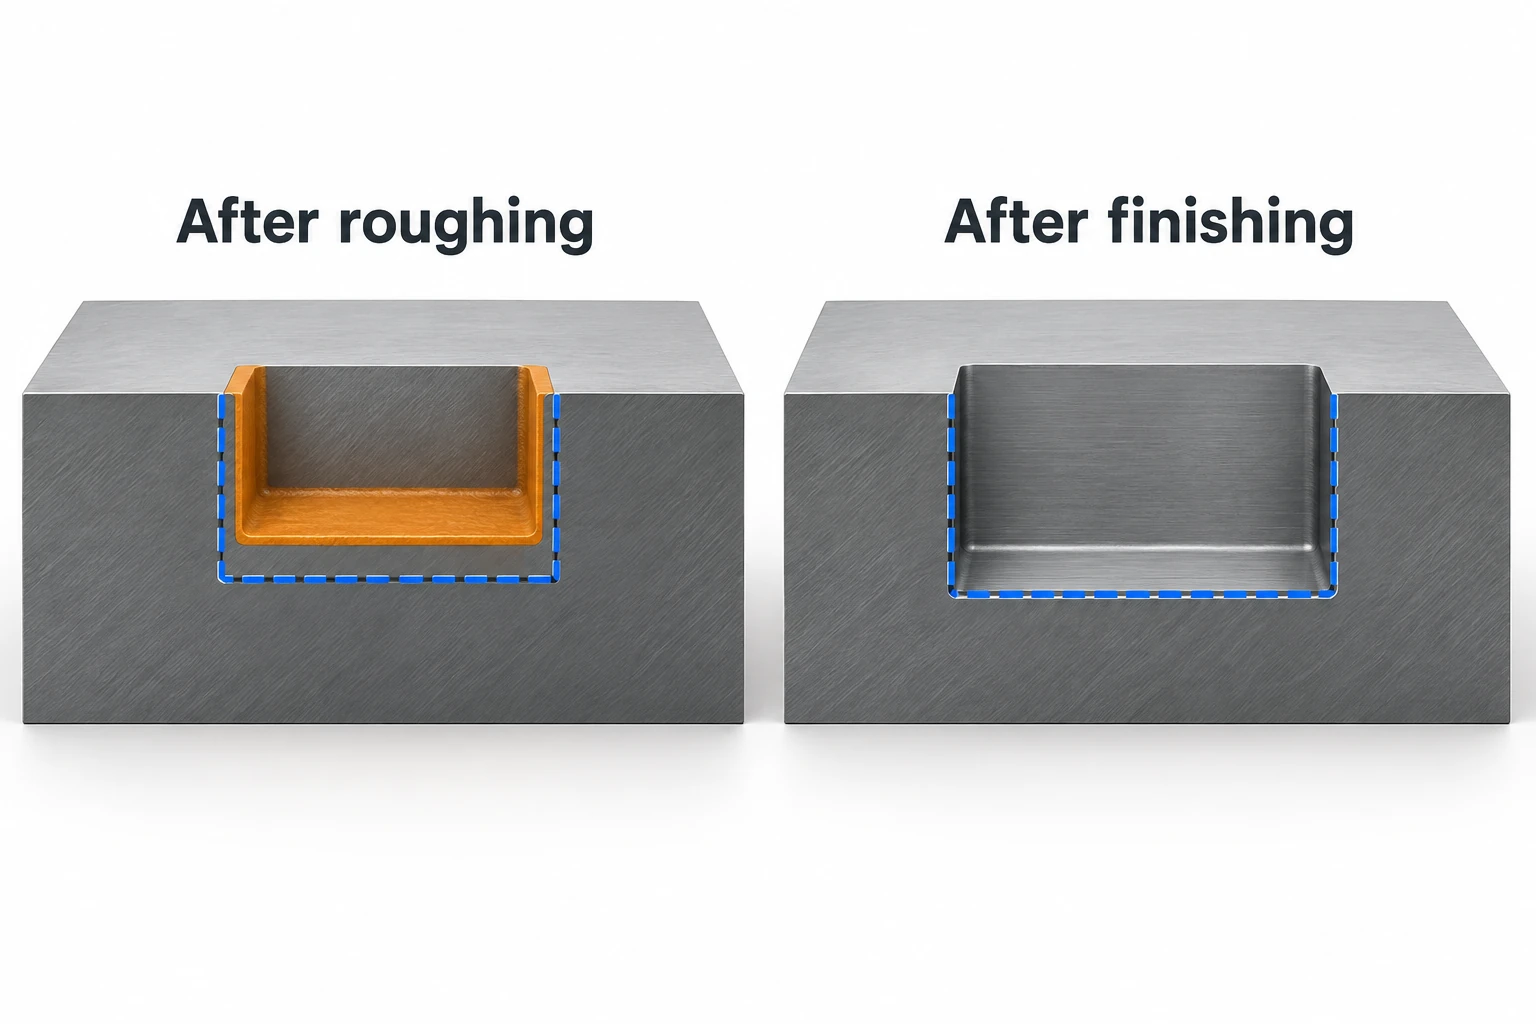
Una cavidad no especifica por sí misma la fresa, el movimiento de entrada, los pasos de desbaste ni la estrategia de acabado. Esas decisiones dependen del material, de las herramientas disponibles, de la geometría accesible, del sobrante restante y del resultado requerido. El software CAM calcula las trayectorias a partir de estas decisiones; no elimina la responsabilidad de tomarlas.
Para el ejemplo de la placa, una fresa más grande puede eliminar la mayor parte del material de la cavidad, mientras que una fresa más pequeña alcanza las esquinas restantes. El desbaste puede retener intencionalmente material en las paredes y el fondo para pasadas posteriores. Este sobreespesor de mecanizado forma parte del plan de fabricación; no modifica las dimensiones finales indicadas en el plano.[3]
El plano también tiene en cuenta operaciones que el modelo no describe únicamente por su forma, como la especificación de rosca requerida o un requisito de acabado en una cara de acoplamiento. La explicación de fresadoras, trayectorias de herramienta y características fresadas abarca cómo difieren esas acciones de corte.
Si el enfoque previsto no puede alcanzar una característica, el siguiente paso es formular una pregunta de ingeniería específica. En la placa con cavidad, eso podría ser determinar si se acepta un radio interno mayor o si la geometría debe permanecer inalterada y requerir otro enfoque. El diseñador aporta la restricción funcional; el taller evalúa las opciones de fabricación. Una respuesta útil identifica la característica afectada y su finalidad, en lugar de otorgar permiso general para modificar el modelo con el fin de facilitar el mecanizado.
Revise más que la información emergente.
La simulación puede revelar material sin mecanizar, contactos no deseados y movimientos problemáticos, pero su alcance es determinante. Una verificación que incluya únicamente la herramienta de corte y la pieza en bruto no representa todas las posibles interferencias con la máquina o los dispositivos de sujeción. Autodesk distingue la simulación con cinemática de máquina de la simulación más sencilla de herramienta y pieza en bruto.[4]
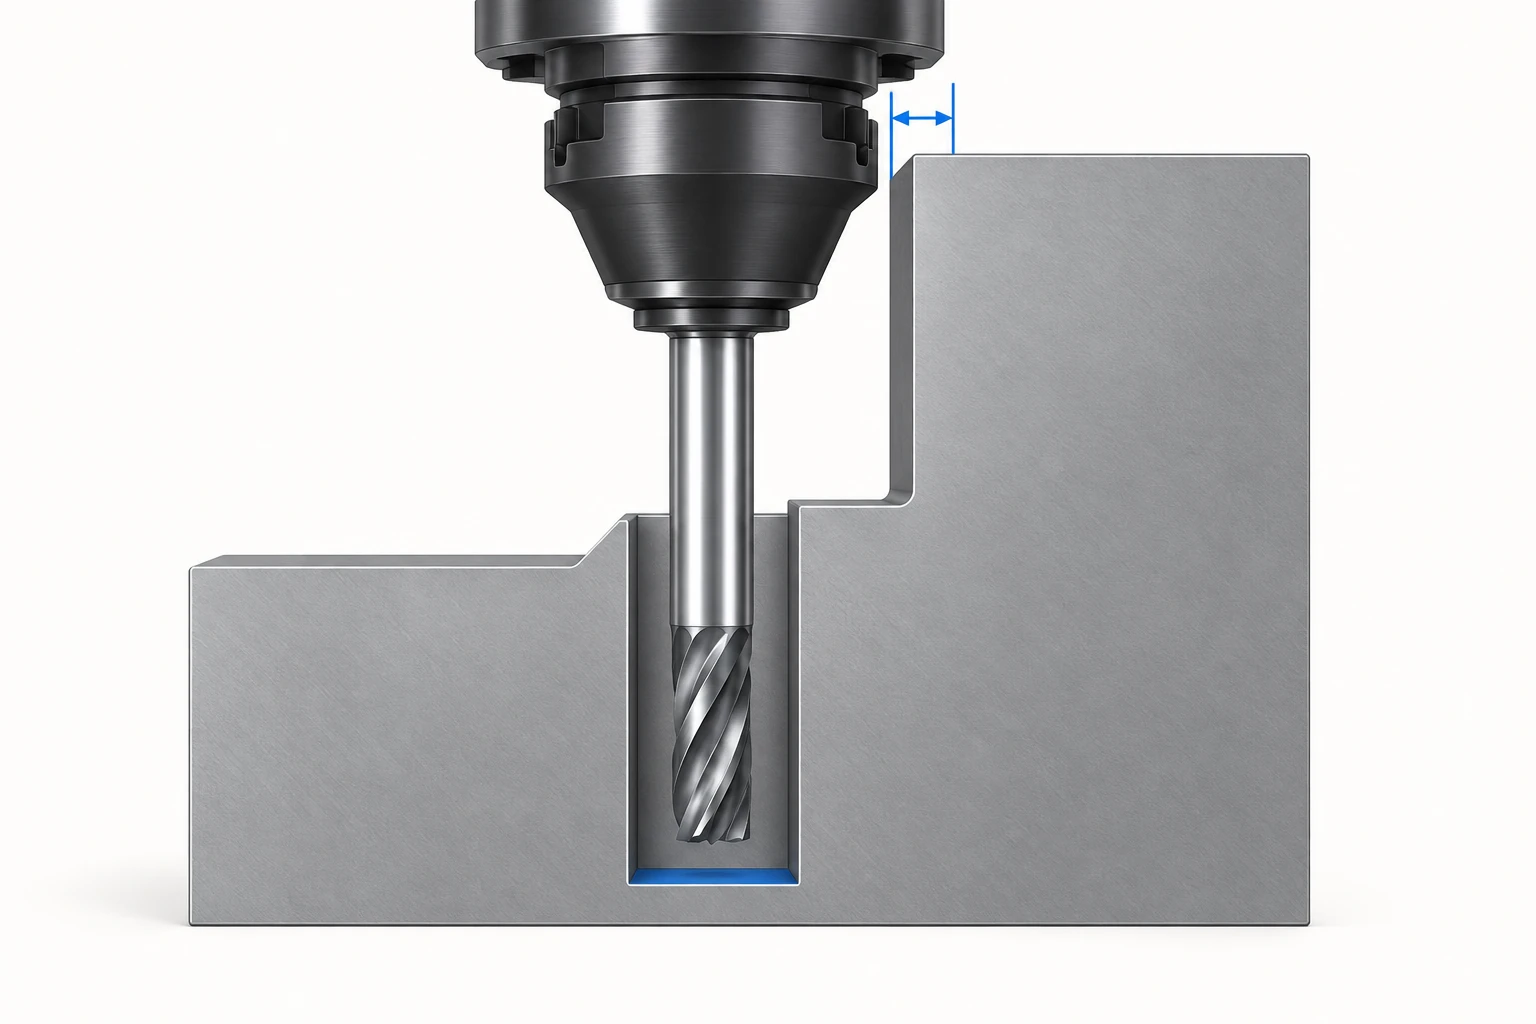
Incluya la geometría relevante para la verificación prevista: herramienta de corte, vástago, portaherramientas, pieza en bruto, dispositivos de sujeción y, cuando sea compatible, la máquina. Revise no solo los pasos de corte, sino también el enfoque, la retirada y los movimientos entre cortes. Un dispositivo de sujeción omitido del modelo no puede aportar su forma real a una verificación de colisiones.
La simulación verifica un proceso modelado. No establece, por sí sola, los desplazamientos reales, la condición de sujeción ni la aceptación dimensional de la pieza terminada. Un resultado limpio constituye una evidencia útil sobre el movimiento programado dentro de las condiciones modeladas.
Prepare el programa y ajústelo a la configuración física.
El postprocesamiento convierte los datos de la trayectoria de herramienta generada por CAM en instrucciones con formato compatible con la máquina y el control seleccionados. El material docente de Autodesk CAM alojado por Texas A&M separa este paso de la generación y verificación de las trayectorias.[5] El postprocesador y su configuración deben ser adecuados para la máquina prevista.
En la máquina, la pieza bruta física, el sistema de sujeción, las herramientas y los desplazamientos deben coincidir con la preparación realizada. Los desplazamientos de trabajo establecen el sistema de referencia de la pieza; los desplazamientos de herramienta tienen en cuenta la geometría correspondiente de cada herramienta. Haas documenta estos como partes distintas del montaje en fresadora.[6] Simplemente abrir un archivo CAD o cargar un programa no establece dichos desplazamientos.
El operador también necesita suficiente información para reproducir la configuración prevista. Una hoja de configuración CAM puede incluir una vista del modelo, la orientación y las dimensiones de la materia prima, la información de los sistemas de coordenadas de trabajo, las herramientas y los detalles de las operaciones. Autodesk enumera estos elementos como salidas de su función de hoja de configuración.[8] Esta hoja hace visibles para la persona que prepara la máquina las decisiones tomadas durante la programación.
Para la segunda configuración de la placa, una transmisión útil debe dejar clara qué cara se presenta ahora para mecanizado y cómo está orientada la pieza parcialmente mecanizada. Un nombre de programa por sí solo no puede comunicar dicha relación. La salida del programa, la información de configuración y la revisión de la pieza deben coincidir; de lo contrario, incluso un programa correctamente generado podría asociarse con una preparación incorrecta. Por esta razón, el cálculo CAM y la preparación de la máquina constituyen hitos separados.
Los requisitos de inspección también forman parte de esta preparación. Si la aceptación depende de la relación entre características mecanizadas en distintas configuraciones, verificar por separado las dimensiones de cada característica podría no satisfacer el requisito del plano. Identifique la característica a verificar, la referencia aplicable y el momento en que puede realizarse la verificación. Esto vincula la secuencia de fabricación con los criterios de aceptación acordados, sin asumir que una trayectoria de herramienta simulada demuestra la relación final entre las características.[1]
Una pequeña revisión puede afectar varios pasos de preparación
Un archivo revisado debe identificar qué cambió y reemplazar explícitamente la definición obsoleta. Las asociaciones CAM pueden ayudar a actualizar las trayectorias afectadas, pero los cambios siguen requiriendo revisión, verificación y nueva salida de máquina cuando corresponda. El código ya liberado no se vuelve vigente únicamente porque haya llegado un nuevo modelo.[5]
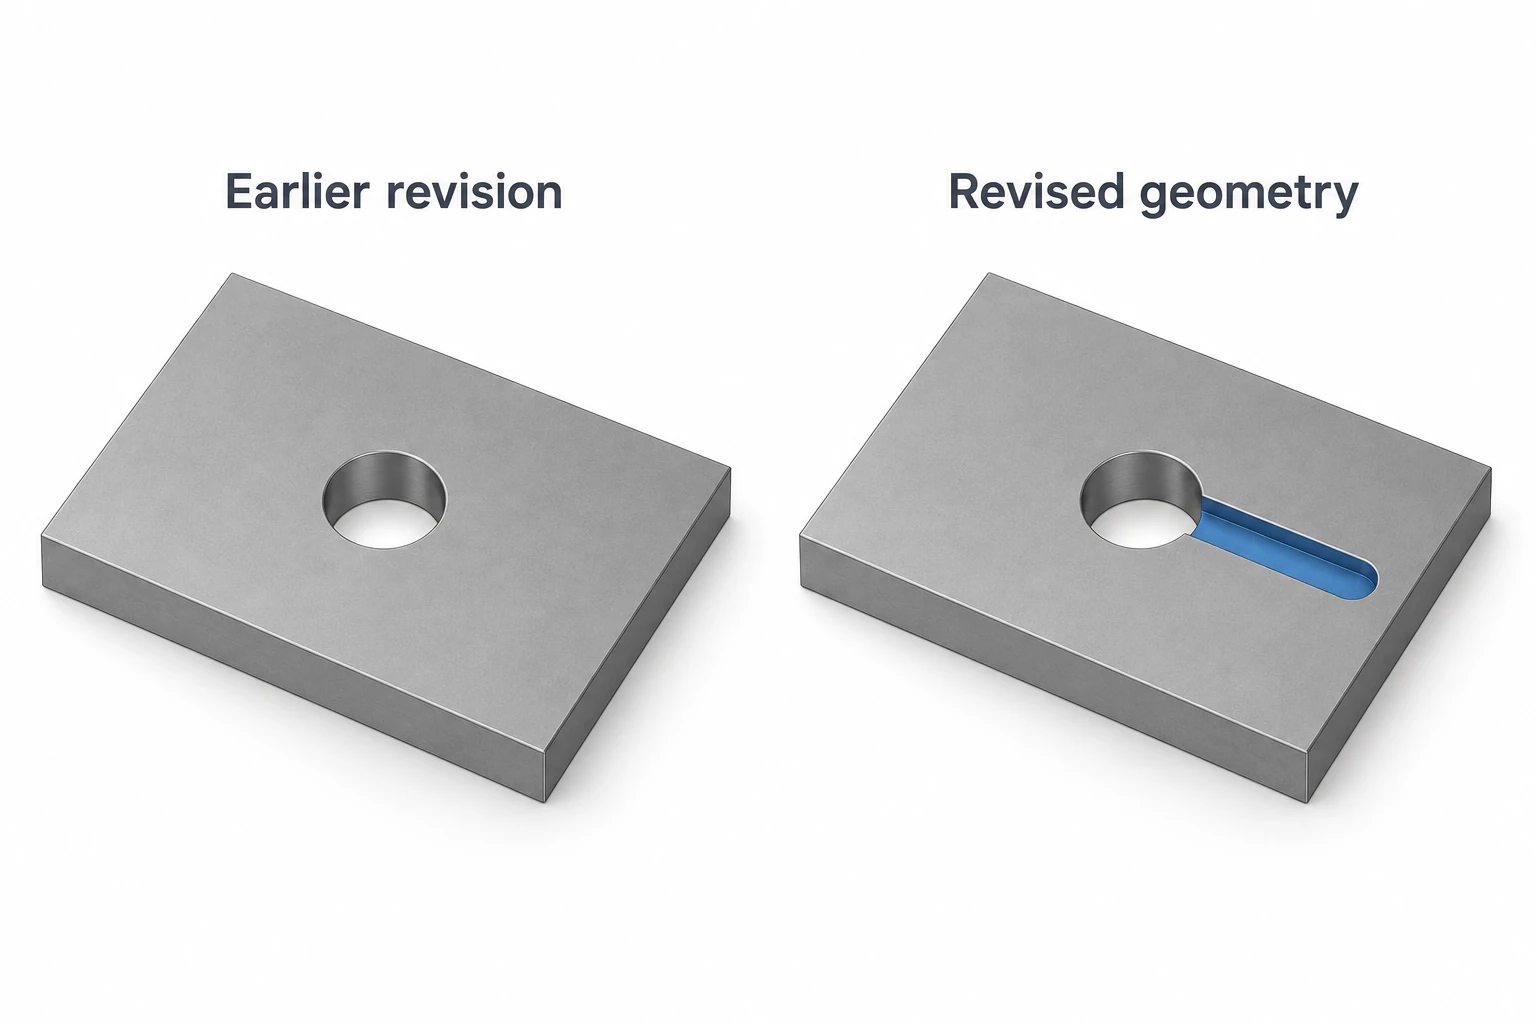
Diferentes revisiones afectan distintas partes de la preparación:
- Ranura más profunda: revisar el alcance de la herramienta, el despeje del portaherramientas, la eliminación de material en bruto y la geometría restante de las paredes o del fondo.
- Característica añadida en la cara inferior: revisar el acceso adicional requerido, la ubicación de la segunda operación y las superficies de sujeción disponibles.
- Misma geometría, tolerancia más ajustada: revisar el método de acabado y el plan de inspección, incluso si la trayectoria nominal de la herramienta puede reutilizarse.
- Condición distinta del material: revisar la selección de herramientas y los parámetros de corte, junto con la secuencia correspondiente de acabado o tratamiento.
¿Qué se puede reutilizar en un pedido repetido?
Una pieza repetida no requiere necesariamente volver a tomar todas las decisiones de programación. Un proyecto de CAM conservado, una secuencia de operaciones establecida o una plantilla de operaciones adecuada pueden servir como punto de partida. Por ejemplo, la biblioteca de plantillas de Autodesk crea operaciones en la configuración activa a partir de plantillas guardadas.[9] La reutilización conserva trabajo útil; sin embargo, sigue siendo necesario verificar que el trabajo actual coincida con las condiciones bajo las cuales se realizó dicho trabajo.
Comience con la revisión aprobada y los requisitos de fabricación, luego compare el material en bruto, la condición del material, la máquina prevista, las herramientas y la disposición de sujeción. Si estos siguen siendo aplicables, gran parte del plan existente puede mantenerse. Sin embargo, si ahora la placa llega con un espesor mayor de material en bruto, la definición del material en bruto y las operaciones de mecanizado afectadas merecen revisión, incluso cuando la forma final CAD es idéntica. Un cambio de máquina también puede afectar la salida del programa requerida y las suposiciones sobre la configuración.
Los cambios no invalidan siempre todo el proyecto. La tarea práctica consiste en identificar las operaciones afectadas y sus dependencias, regenerarlas cuando sea necesario y verificar el proceso resultante. En Fusion, un cambio puede dejar obsoleta una operación, lo que requiere su regeneración.[10] Eso permite actualizaciones dirigidas, pero el estado del software no puede confirmar que las condiciones no registradas en la planta hayan permanecido iguales.
Para una solicitud de mecanizado, envíe una revisión claramente identificada con los requisitos que determinan su aceptación. Señale los conflictos no resueltos y las superficies funcionales. Nuestra lista de comprobación para solicitudes de cotización (RFQ) CNC cubre esa entrega. El objetivo es una definición coherente a partir de la cual el taller pueda preparar el proceso y verificar la pieza resultante.
Fuentes técnicas
- NIST, Promoviendo la definición basada en modelos para establecer una definición completa del producto (2016), resumen. Utilizado para los requisitos de información de la definición basada en modelos.
- Ayuda de Autodesk Fusion, Referencia de la pestaña «Configuración» (fresado y corte). Definiciones del modelo, del dispositivo de sujeción y del sistema de coordenadas de trabajo.
- Ayuda de Autodesk Fusion, Referencia de «Roscado/terminado horizontal», «Material de sobremedida». Aquí no se presenta ningún valor predeterminado del software como tolerancia universal de mecanizado.
- Ayuda de Autodesk Fusion, Simulación para fabricación. Alcance de la simulación con y sin modelo de máquina.
- Autodesk, CAM, diapositivas docentes alojadas por la Universidad Texas A&M, diapositivas 10 y 15–19. Utilizadas para el flujo de trabajo general y la secuencia de revisiones, no para instrucciones de la interfaz actual del software.
- Haas, Manual del operador de fresadora, capítulo 8: Configuración de la pieza, secciones 8.3 y 8.5. Desplazamientos de herramienta y de pieza; los procedimientos específicos de la máquina siguen el manual aplicable.
- Ayuda de Autodesk Fusion, Ejemplo: agregar equipo de sujeción y reparar una superficie, «Reparar superficies para la generación de trayectorias de herramienta». Cambios en el modelo de fabricación y definición de diseño inalterada.
- Ayuda de Autodesk Fusion, Hojas de configuración. Documentación para el operador generada a partir de la configuración de mecanizado.
- Ayuda de Autodesk Fusion, Administrar la biblioteca de plantillas. Creación de operaciones a partir de plantillas guardadas.
- Ayuda de Autodesk Fusion, Generar operaciones en el espacio de trabajo Manufactura. Regeneración de las operaciones afectadas.



