Nesta página
Uma tolerância de um mícron não determina o preço da usinagem. Orçamentos comparáveis começam com os mesmos requisitos de característica, condição final, quantidade e base de aceitação acordada. Cada proposta deve também deixar clara sua metodologia de medição proposta e sua incerteza. Acabamentos adicionais, preparação para medição e inspeção podem alterar o volume de trabalho envolvido, mesmo quando duas propostas indicam a mesma tolerância nominal.
Comece separando o requisito da forma proposta pelo fornecedor para atendê-lo. “Usinagem ultra-precisa” é uma descrição do trabalho; não é uma especificação completa da peça nem uma categoria de preço.
Identifique exatamente onde se aplica o requisito de um mícron
Um micrômetro, ou mícron, é 0.001 mm. Um diâmetro especificado como 10.000 ± 0.001 mm permite 9.999–10.001 mm: um intervalo total de 2 µm. Um diâmetro limitado a 10.000–10.001 mm tem um intervalo total de 1 µm. Resolva essa diferença antes de comparar preços.
Distinga também diâmetro de redondez, planicidade, posição ou rugosidade superficial. Um pequeno furo externo e um furo profundo com requisitos relacionados ao datum são tarefas distintas de usinagem e medição. Indique a característica afetada na RFQ de usinagem, com sua condição de material e a fase em que o limite se aplica.

Se um tratamento seguir a usinagem, o orçamento deve abordar a condição final exigida. Uma medição pré-tratamento aceita não estabelece a dimensão entregue. Trata-se de uma questão de escopo antes de se tornar uma questão de preço unitário.
A regra de aceitação pode alterar o intervalo de medição utilizável.
Uma regra de decisão especifica como a incerteza de medição é tratada ao avaliar a conformidade. Uma faixa de proteção (guard band) pode posicionar os limites de aceitação no interior dos limites do desenho. ILAC-G8:09/2019, orientação para declarações de conformidade em laboratórios, explica que a regra aplicável deve ser definida e acordada antes da execução do trabalho; não existe uma única regra adequada para todos os requisitos.
Considere um diâmetro hipotético com limites no desenho de 10.0000–10.0010 mm. Suponha que a regra acordada aceite um valor medido apenas quando todo o seu intervalo de incerteza expandida, y ± U, estiver contido dentro desses limites. Neste caso, y é o valor medido e U é a incerteza expandida da medição; o exemplo assume um fator de abrangência de 2 e uma incerteza U constante nesta faixa estreita.
| Método hipotético de medição | Incerteza expandida U | Valores medidos aceitos | Largura do intervalo |
|---|---|---|---|
| A | 0.0002 mm (0.2 µm) | 10.0002–10.0008 mm | 0.6 µm |
| B | 0.0004 mm (0.4 µm) | 10.0004–10.0006 mm | 0.2 µm |
O cálculo adiciona U ao limite inferior e subtrai esse valor do limite superior. O Método B deixa um intervalo mais estreito para leituras aceitas sob esta regra. Um resultado de 10.0003 mm seria aprovado com a incerteza declarada no Método A, mas não seria aprovado com a incerteza do Método B. Isso não prova que a peça física tenha mudado.
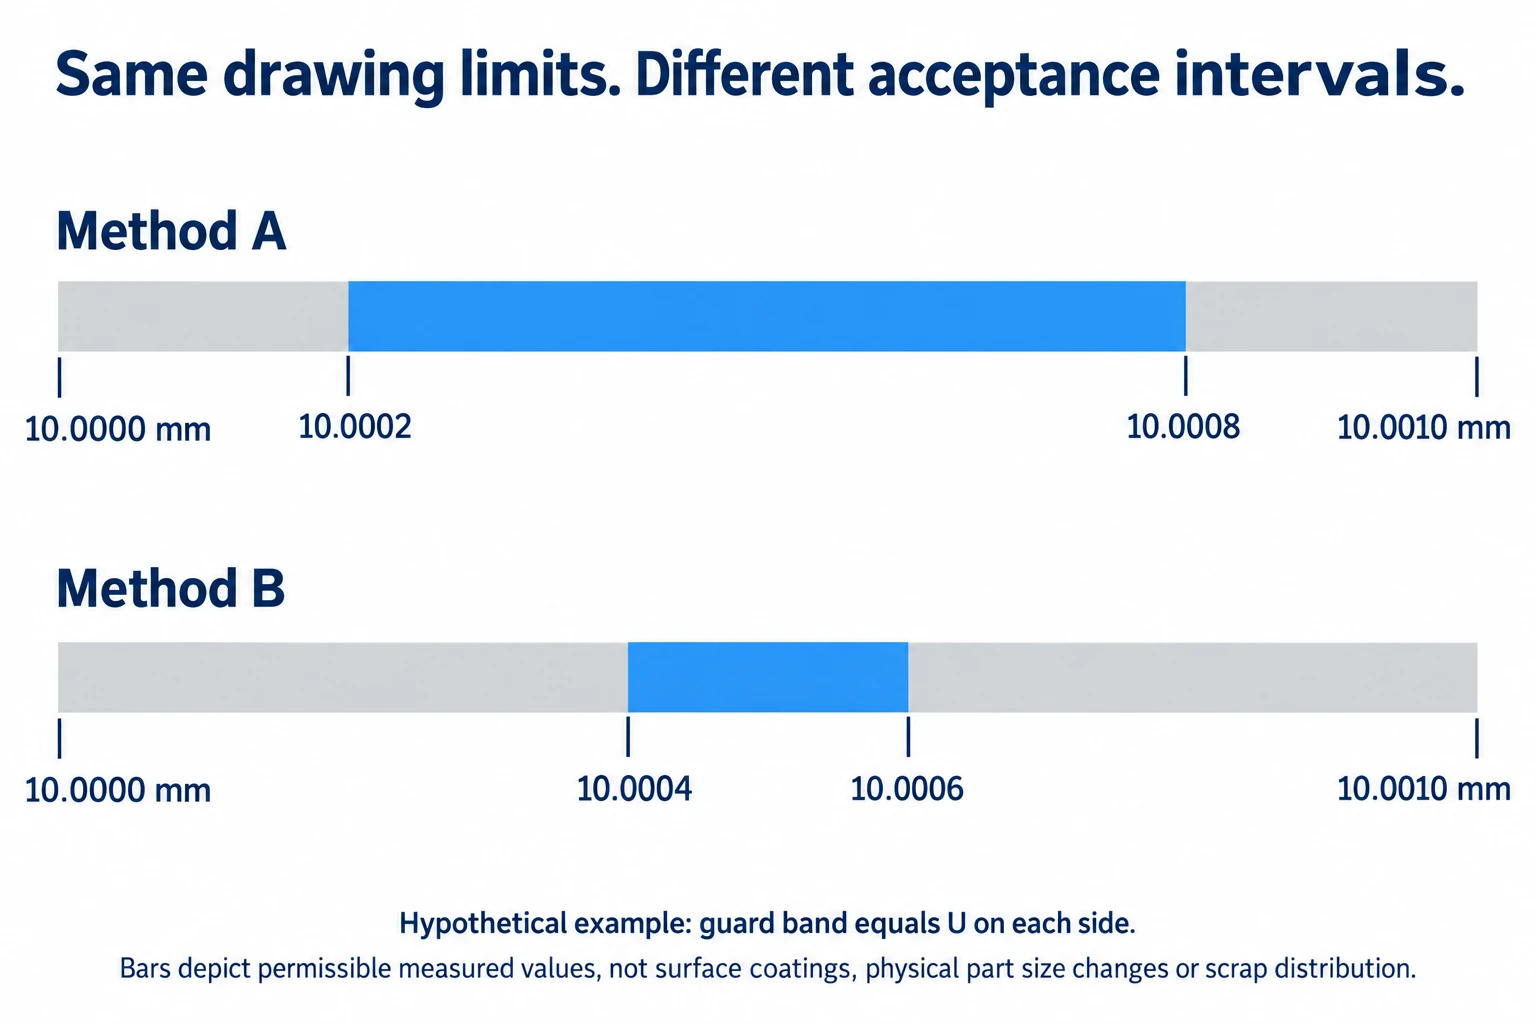
Isso ilustra a aceitação condicional, discutida na JCGM 106:2012; não constitui uma faixa de proteção obrigatória para o seu pedido nem uma previsão da taxa de refugo. Nenhum dos dois métodos representa uma capacidade declarada da VETCNC. Para uma revisão de usinagem de precisão, o método proposto exige uma avaliação de incerteza para a característica e as condições reais, o que uma alta resolução de exibição não fornece.
Cote o trabalho necessário para entregar peças aceitas
O exemplo explica por que a expressão “inspeção incluída” pode ocultar uma diferença material. Um método adequado pode exigir programação de medição, referências de ajuste dedicadas, suporte da peça, limpeza e estabilização térmica. Essas atividades devem integrar-se à rota real; o mero nome de um CMM não as define.
Compare três tipos de trabalho:
- Preparação inicial: desenvolvimento do processo, fixação da peça, validação do método de medição e quaisquer peças-prova acordadas.
- Produção recorrente: operações de acabamento propostas, controle de ferramentas e verificações necessárias para as características especificadas.
- Aceitação e entrega: cobertura da inspeção, registros, proteção de superfícies críticas e responsabilidade por peças que não forem aprovadas.
Pergunte se a quantidade cotada refere-se a peças entregues e aceitas ou a peças iniciadas para um ensaio de desenvolvimento acordado. Esclareça como são cobrados o trabalho experimental, a remedição (novas medições) e as substituições. Isso torna clara a base de pagamento, sem presumir uma taxa de rejeição nem exigir que o fornecedor revele seus custos internos.
Uma vez que o escopo técnico corresponda, compare o total para o mesmo pedido e plano de liberação. Adicione apenas os itens cobrados separadamente; não conte inspeção ou dispositivos duas vezes. O guia de custos de usinagem e comparação de cotações aborda esse cálculo. Solicite qualquer relaxamento proposto do requisito crítico como uma alternativa distinta, aprovada pelo projeto.
Perguntas frequentes
Existe um multiplicador de custo confiável para apertar uma tolerância para um mícron?
Não apenas com base no valor numérico da tolerância. Essa alteração pode afetar apenas uma operação de acabamento ou pode exigir uma rota distinta de fabricação e medição. Compare as cotações com base na mesma especificação liberada, em vez de multiplicar um preço geral de usinagem.
Uma menor incerteza de medição torna a peça mais barata?
Não necessariamente. Ela pode ampliar o intervalo de aceitação sob a regra do exemplo, mas atingir essa incerteza pode exigir equipamentos ou trabalho adicionais. Avalie produção e inspeção em conjunto; a tabela não calcula preço nem rendimento.
Uma única amostra satisfatória pode estabelecer preço e capacidade de produção?
Ela sustenta conclusões sobre as características inspecionadas dessa amostra. A produção em série também exige uma rota acordada, quantidade, controle e escopo de inspeção. Uma amostra bem-sucedida isoladamente não estabelece a distribuição dos resultados nas remessas posteriores.
Referências técnicas
ILAC-G8:09/2019, Orientações sobre Regras de Decisão e Declarações de Conformidade, definições, bandas de proteção e documentação das regras. JCGM 106:2012, O Papel da Incerteza de Medição na Avaliação de Conformidade, seções 8–9. NIST/SEMATECH, Manual Estatístico de Engenharia, seção 6.1.6, capacidade do processo. As dimensões e os valores de incerteza acima constituem um exemplo prático de compra, não dados de ensaio do fornecedor.



