Ir al contenido
VETCNCMECANIZADO CNC
Vivienda de aluminio mecanizada en color plateado, placa de montaje ranurada y manguito con brida sobre una superficie de trabajo oscura.

Aluminio 6061-T6
Mecanizado CNC

Comparar condiciones de stock

Componentes personalizados en aluminio 6061: carcasas, placas y piezas torneadas

6 tipos de componentes

Carcasas con cavidades

Nosotros fresamos carcasas con bases delgadas y bridas perimetrales. La eliminación de una cavidad profunda puede modificar la forma de la pieza en bruto, por lo que la condición del material y la secuencia de operaciones son fundamentales antes de realizar el corte final en la cara de cubierta.
Soportes para equipos

Mecanizamos soportes a partir de un material en bruto adecuado, manteniendo las caras de montaje en su relación dimensional requerida. Los avellanados y los espacios de despeje para herramientas se planifican alrededor de las superficies que entran efectivamente en contacto con el equipo.

Separadores con brida

Torneamos separadores con un diámetro interior definido, un espesor de brida y una longitud de escalón. Las dimensiones aceptadas identifican el estado final del componente, incluyendo cualquier recubrimiento aplicado al diámetro interior o a las caras sujetas.

Adaptadores escalonados

Mecanizamos adaptadores que conectan distintos diámetros o interfaces roscadas. Las características concéntricas, la desviación de giro de la rosca y el contacto del reborde se acotan por separado, en lugar de quedar ocultas bajo una tolerancia general.

Bloques de montaje para transferencia térmica

Mecanizamos caras planas de contacto, agujeros de montaje y características embolsadas en bloques de 6061 para ensamblajes térmicos.

Formas en stock y selección del temple para 6061

6061-T6: especifique la forma del producto

T6 identifica el tratamiento térmico de solución y el envejecimiento artificial. No identifica chapas, láminas ni perfiles extruidos. Conservamos la forma del producto junto con el estado de temple porque los límites aplicables del material dependen de ambos. [1]

Designación del pedido
6061-T6 más forma del producto y norma material.

6061-T651 chapa

Para un cuerpo con cavidades o una placa de montaje amplia, consideramos una placa estirada con alivio de tensiones T651. Una menor tensión residual resulta útil cuando se elimina una cantidad sustancial de material; no sustituye el requisito de planicidad en el componente terminado. [1] [2]

Preocupación relacionada con el mecanizado
Sección restante y planicidad tras el desmontaje de las piezas del dispositivo de sujeción.

barra extruida 6061-T6511

T6511 identifica existencias extruidas con alivio de tracción. Las barras redondas o rectangulares pueden ser adecuadas para manguitos, adaptadores y secciones transversales repetidas; no obstante, el plan de mecanizado sigue teniendo en cuenta la dirección de la materia prima, su rectitud y las superficies que se eliminarán. [1]

Forma inicial
Barra o perfil extruido con su temple exacto conservado.

planos T6 y sustituciones de material

Utilizamos chapa T651 o extrusión T6511 únicamente en un plano T6 cuando dicho plano y la especificación de compras permiten esa condición, o bien se ha registrado una sustitución aprobada. La autorización se deriva del plano y de la especificación de compra, o de una sustitución aprobada y registrada.

Requisito del pedido
Temple especificado o una sustitución aprobada.
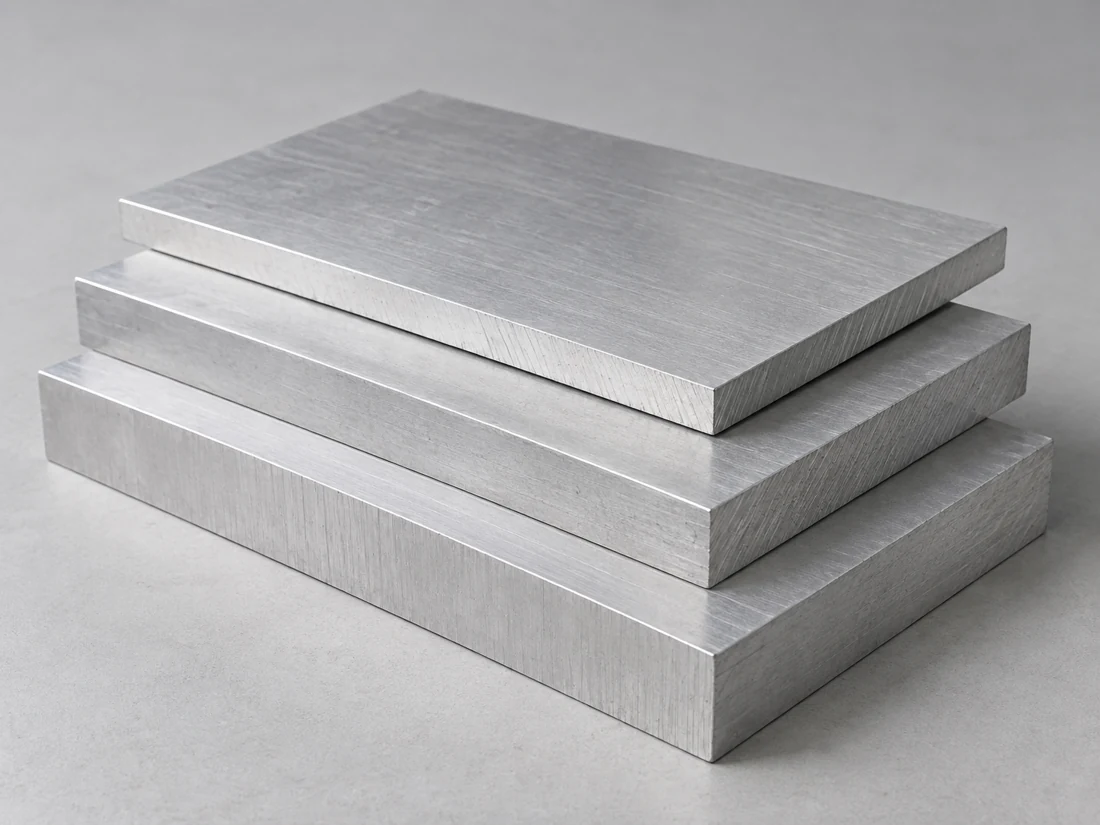
Tres placas rectangulares en bruto de aluminio apiladas, con sus bordes cortados con sierra visibles
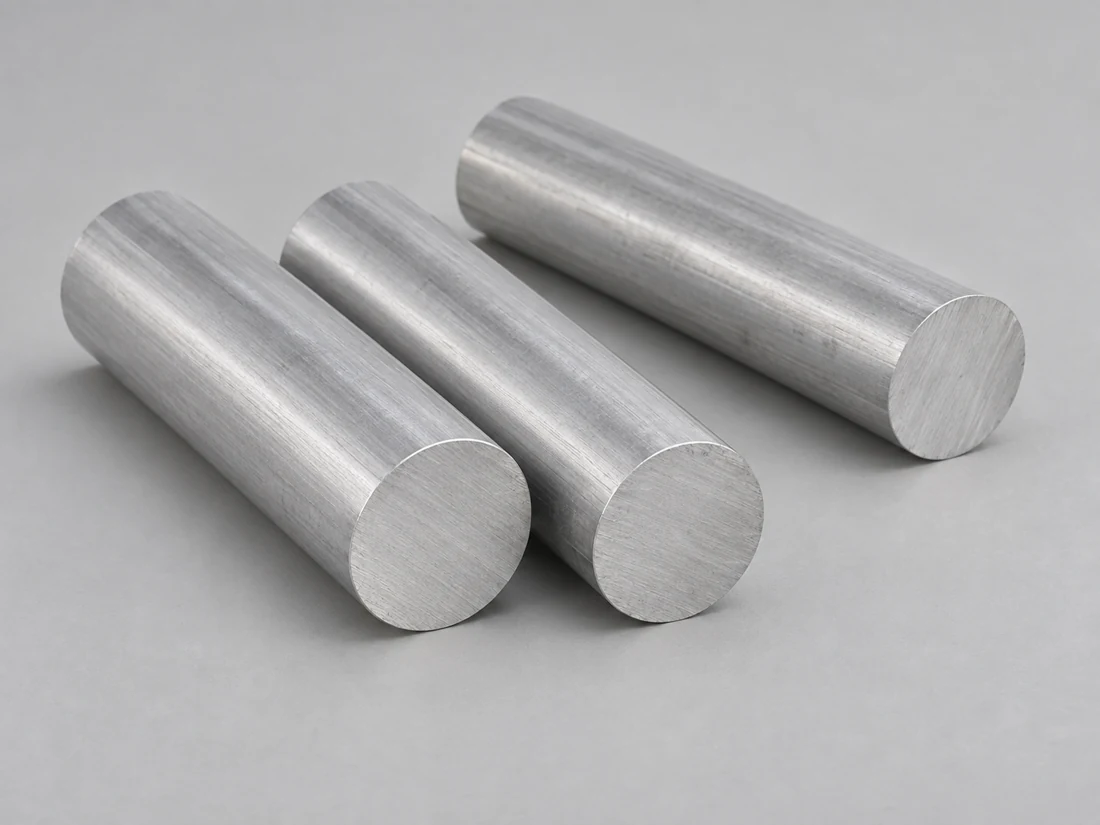
Tres barras redondas en bruto de aluminio macizo con extremos cortados circularmente

Asocie el registro de stock con la pieza

Coincidimos el registro del material con la aleación, el estado de temple y la forma comercial de la pieza en bruto. Los datos de chapa y de extrusión utilizan límites de resistencia diferentes. [1] [2]

Límites de stock publicados para la resistencia y la elongación.

Resistencia del stock de aluminio 6061 según forma de producto y sección
Stock / sección original (pulg)Resistencia a la tracción mínima (ksi)Límite elástico mínimo (ksi)Alargamiento mínimo (%)
extrusión T6 / T6511, 0.062–0.24938358
extrusión T6 / T6511, 0.250 y superior383510
placa T651, 0.250–0.499423510
placa T651, 0.500–1.00042359
Placa T651, 1.001–2.00042358
Placa T651, 2.001–4.00042356
Placa T651, 4.001–6.00040356

Fuentes: Extrusiones de aleación 6061 de Hydro; chapa y plancha de aluminio de Kaiser Aluminum, tabla 7.2 (plancha sin recubrimiento T651). La sección corresponde a la pieza original en bruto o de ensayo, no a la pared mecanizada. Alargamiento: 2 in o 4 diámetros de probeta, siempre que pueda tomarse una probeta normalizada. 1 in = 25.4 mm; 1 ksi ≈ 6.895 MPa.

Fresado y torneado de 6061

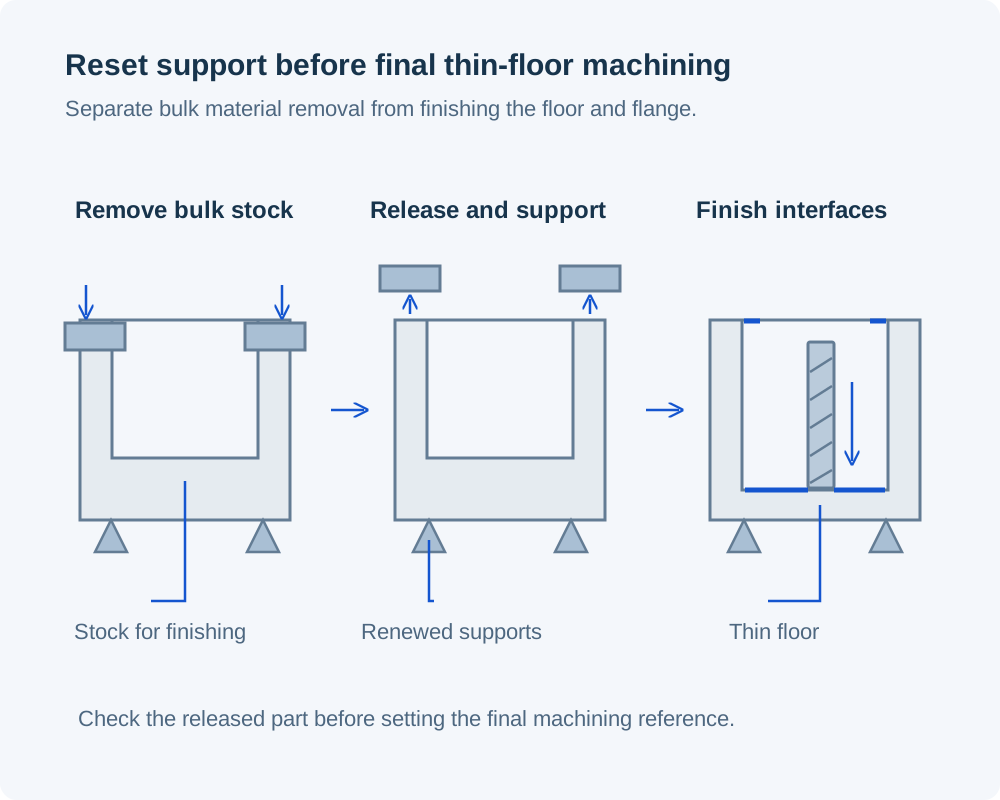
Tres secciones de una carcasa de aluminio con cavidades que muestran la eliminación masiva de material en bruto, las abrazaderas liberadas con soportes restablecidos y el mecanizado final del fondo con holgura alrededor de la herramienta

Fresado de cavidades y mecanizado de las secciones restantes

Planificamos la eliminación principal del material antes de acabar un fondo delgado o una brida ancha. Cuando la geometría lo justifica, la pieza puede liberarse y su soporte restablecerse entre el desbaste y el acabado, de modo que el corte final se referencie a la forma actual de la pieza.

Torneado de agujeros, hombros y roscas

Elegimos la forma de barra alrededor del diámetro mayor y la longitud sujeta en el montaje. Las virutas largas en 6061 pueden interferir con un agujero cilíndrico o una rosca, por lo que la evacuación de virutas y la secuencia de los mecanizados internos y externos reciben atención independiente.

Sujeción sin forzar la forma final

Una chapa delgada sujeta plana puede desplazarse al liberarla. Nuestra planificación de procesos distingue el movimiento del material tras la eliminación de sobremetal del movimiento elástico bajo el dispositivo de sujeción, disponiendo los puntos de apoyo alrededor de la cara crítica.[2]

Dimensiones del 6061 antes y después del acabado

Manguito, eje y carcasa de aluminio 6061: relaciones de ajuste acabadasSección transversal de una manga entre un eje acoplado y una carcasa exterior, con interfaces independientes de agujero interior y diámetro exterior.Carcasamanguito de aluminio 6061Eje acopladoSección de ensamblaje
El agujero y el diámetro exterior forman interfaces de ajuste independientes.
Parámetros de referencia para las interfaces de aluminio 6061
CaracterísticaParámetro de referenciaAplica aBase de aceptación
Agujero de localizaciónØ20 H7: 20.000–20.021 mmSolo un plano que especifique Ø20 H7Dimensión acabada en el estado con recubrimiento especificado
Tramo sensible térmicamenteCLTE 23.6 µm/(m·K)6061; promedio entre 20–100°CTemperatura de dibujo y materiales emparejados
Interfaz con recubrimiento Tipo IIIRecubrimiento 0.002 in → aproximadamente 0.001 in de acumulación por superficieGuía de penetración AAC 50% / acumulación 50%Dimensión final especificada; ruta real de acabado
Superficie de montaje ampliaLímites de planicidad y de referencia en el planoCondición definida de liberación o instalaciónMediciones de superficie con el soporte indicado

Los valores H7 siguen la referencia ELESA+GANTER DIN ISO 286. El coeficiente lineal de expansión térmica (CLTE) proviene de la aleación Hydro 6061. La relación de acumulación del Tipo III del Aluminum Anodizers Council es una referencia para planificación, no una tolerancia general para mecanizado. El plano del componente controla la aceptación final.

Registros de inspección

Acordamos qué dimensiones terminadas requieren un resultado de inspección registrado.

Detalles de diseño para piezas mecanizadas de 6061

Profundidad de la cavidad y esquinas internas

Utilizamos la abertura disponible y el radio interno para determinar el acceso de la fresa. Una esquina estrecha y profunda dentro de una carcasa puede requerir una herramienta distinta o un rebaje aprobado; aumentar la profundidad del bolsillo sin modificar el acceso incrementa la longitud de sobresaliente, no el espacio útil.

Pisos delgados y soporte de bridas

Analizamos dónde permanece el material tras el mecanizado. Un borde grueso alrededor de un fondo delgado requiere una disposición de soporte distinta a la de una placa de espesor uniforme, incluso cuando ambas parten del mismo material en bruto T651.

Roscas utilizadas para montajes repetidos

Distinguimos una rosca directamente roscada en aluminio de un inserto especificado. La profundidad de rosca, la distancia al borde y el acceso al elemento de fijación provienen del diseño de la unión; un inserto añade su propia geometría de instalación y su propio requisito de aceptación.

Áreas de contacto térmico y eléctrico

Identificamos las zonas de contacto antes de especificar el acabado exterior. Un recubrimiento decorativo o aislante no debe extenderse silenciosamente hacia una superficie destinada a transferir calor o conducir una conexión eléctrica.

Discutir los requisitos de la pieza

Requisitos de ensamblaje por componente

Interfaz de la tapa del armario

Separamos la brida perimetral de las paredes exteriores estéticas. La alineación de los orificios, el contacto de sellado donde sea necesario y el juego de la tapa corresponden a esa interfaz, mientras que las marcas externas de la herramienta siguen la especificación de acabado superficial.

Manguitos y adaptadores para equipos

Mantenemos el agujero cilíndrico, el escalón y cualquier rosca externa vinculados a la misma definición de ensamblaje. El límite del recubrimiento se ubica de modo que un adaptador terminado pueda seguir acoplándose con su pieza complementaria.

Herramental y placas de montaje

La cara de trabajo y el patrón de localización de una placa de sujeción controlan cómo posiciona la pieza. Comprobamos esas características en el estado de apoyo especificado en el plano, que es donde se acepta la geometría de la placa acabada.

Bloques térmicos de montaje

La geometría de la cara de contacto, el sistema de sujeción y la capa interfacial afectan la trayectoria térmica ensamblada. Relacionamos la cara mecanizada y las características de fijación con la superficie complementaria indicada en el plano de ensamblaje.

Acabados superficiales para componentes de aluminio 6061

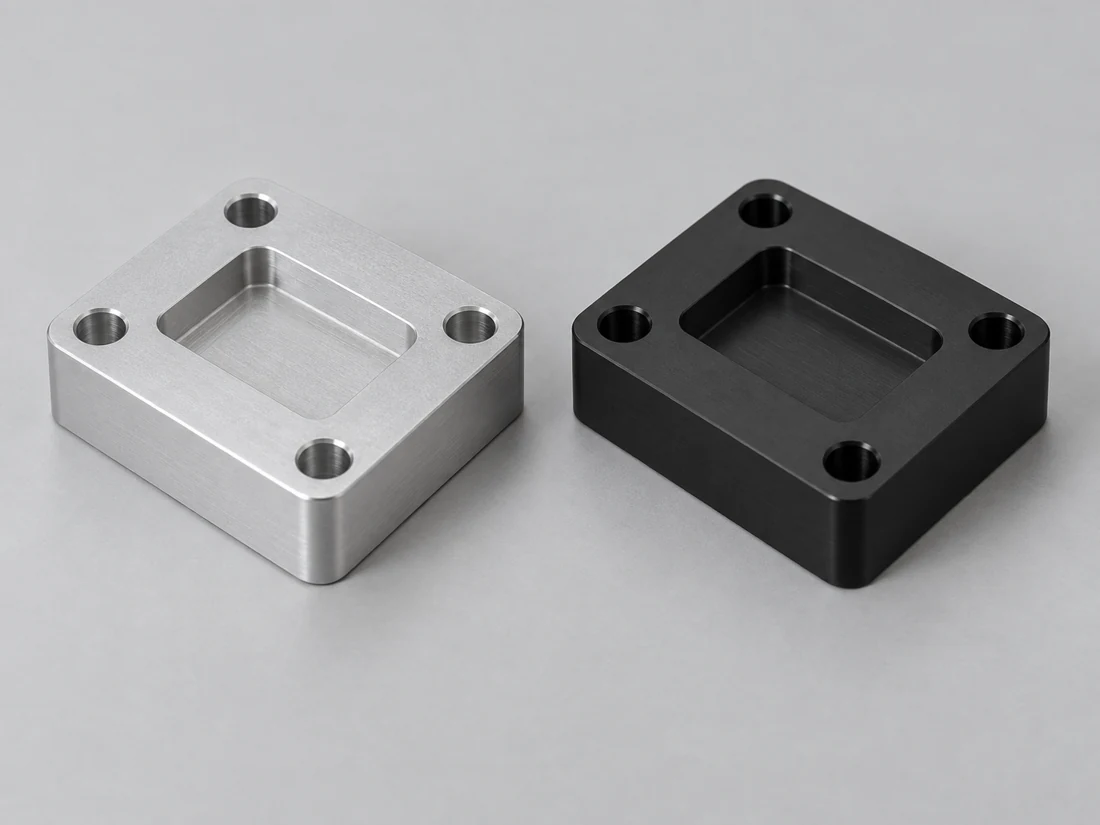
Bloques de montaje con cavidades coincidentes, con acabados superficiales plateado y negro

Superficies funcionales tal-cual-mecanizadas

Conservamos la geometría de contacto y la condición de borde especificadas. La apariencia de las marcas de herramienta se distingue de la rugosidad medida de un agujero cilíndrico o de una cara complementaria.

Superficies cosméticas preparadas

Para un exterior granallado u otra forma de preparación, identificamos las zonas visibles y protegemos las superficies funcionales. La preparación superficial y la ruta de anodizado se consideran conjuntamente cuando se requiere una muestra de apariencia.

Anodizado alrededor de las características de ajuste

Definimos las áreas recubiertas y enmascaradas antes del mecanizado final de las superficies de ajuste. La aceptación de roscas, los agujeros de localización y las caras de contacto se evalúan según la condición entregada especificada, y no según una tolerancia general única para el recubrimiento.

Apariencia coincidente en un conjunto

Mantenemos coherentes el material de origen, la preparación superficial y los requisitos de acabado para las piezas mostradas conjuntamente. Un nombre de color por sí solo no es suficiente para definir la tonalidad y textura aceptables en un conjunto.

Registros de material e inspección de piezas terminadas

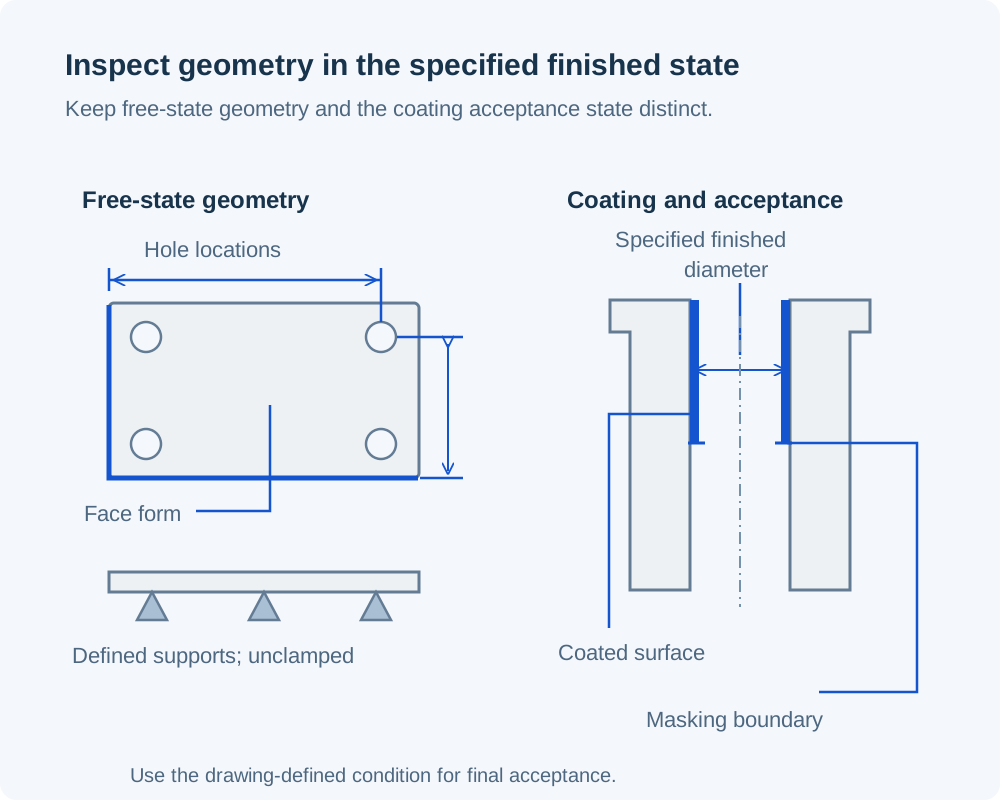
Placa de montaje de aluminio con verificaciones de agujeros basadas en referencias (datums) y una vista con soporte sin abrazadera, junto a una sección de mandrinado que distingue el diámetro final especificado, la superficie recubierta y el límite de enmascaramiento

Aleación, temple e identidad del material en bruto

Conservamos el registro del material exigido por el pedido frente al correspondiente material en bruto o lote.

Geometría en el estado aprobado

Verificamos la cara de montaje, las características de localización y las dimensiones de ajuste utilizando los datums y soportes especificados. La inspección tras el tratamiento final se distingue de las verificaciones realizadas durante el mecanizado, antes de dicho tratamiento.

Recubrimientos y límites de contacto

Verificamos la condición terminada especificada en las superficies enmascaradas, las características roscadas y las superficies de ajuste. Un certificado de material y un registro de recubrimiento cumplen funciones distintas; ninguno sustituye las verificaciones dimensionales.

¿Qué afecta el costo de una pieza de aluminio 6061?

Forma en stock y aprovechamiento del material

Una chapa en bruto, una barra redonda y un perfil adecuado dejan distintas cantidades de material que eliminar. Comparamos la forma inicial con el envolvente final, preservando la forma del producto requerida y su temple.

Secciones delgadas y secuenciación del acabado

Una cavidad profunda, una cara ancha y delgada o el mecanizado final tras el tratamiento pueden añadir montajes y manipulaciones. Incluimos estas operaciones en la ruta de fabricación, en lugar de cotizar únicamente el volumen de metal eliminado.

Superficies especificadas y registros

Las zonas de contacto enmascaradas, una muestra de acabado superficial y los controles dimensionales registrados añaden cada una una tarea definida. Forman parte del mismo alcance que el componente mecanizado.

Cantidad y una ruta de pieza en bruto repetible

Los costes de programación y configuración inicial se reparten entre las cantidades repetidas, mientras que el material y el mecanizado siguen formando parte del coste de cada componente. Una ruta repetible para la pieza en bruto y la configuración nos permite mantener esa base consistente en lotes posteriores.

Prototipos y producción repetida

Controles de ensamblaje en prototipo

Un prototipo de carcasa con alojamientos permite verificar el asiento de la tapa y el acceso al ensamblaje antes de pedir un lote.

Aprobación de la primera pieza

Cuando se requiere la aprobación de la primera pieza, acordamos qué revisión del plano, qué resultados dimensionales y qué referencia de acabado superficial establecen la aceptación del lote.

Producción por lotes

Utilizamos la revisión aprobada de la pieza para la producción en lotes. Un patrón de perforaciones modificado o una especificación de acabado diferente requiere una referencia de producción revisada.

Cambios en pedidos repetidos

Una forma de material base distinta, un temple o un tratamiento diferentes pueden modificar la base de una pieza aprobada. Verificamos los requisitos afectados antes de aplicar dicho cambio a un pedido repetido.

Preguntas sobre el pedido de piezas mecanizadas en 6061

¿Significa el anodizado negro que la pieza tiene un recubrimiento duro Tipo III?

No. El color y el tipo de recubrimiento son especificaciones independientes. Un acabado negro puede obtenerse tiñendo una capa anódica, por lo que el espesor de capa y los requisitos de desgaste se indican por separado del color. Conservamos por separado el tipo y espesor requeridos de anodizado, distintos de la apariencia aprobada.

¿Puede una medición de dureza sustituir el registro del material 6061-T6?

Una medición de dureza evalúa una única propiedad en un punto de ensayo. Por sí sola, no establece la composición química de la aleación, la forma del producto ni su historia de tratamiento térmico. Donde se requiere identificar el material, conservamos el registro correspondiente del material en stock; una comprobación de dureza especificada por separado puede aportar evidencia adicional sin sustituirla.

¿Conservará una pieza mecanizada de T6 su resistencia original tras la soldadura?

La zona afectada por la soldadura puede perder resistencia respecto al estado original T6. Por lo tanto, no utilizamos los valores del material en stock T6 como prueba de la resistencia del conjunto soldado. El diseño del conjunto debe definir por separado los requisitos de soldadura y cualquier tratamiento térmico posterior, independientemente del mecanizado.

¿Qué cambios se producen si una pieza anodizada requiere otra operación de mecanizado?

El nuevo corte elimina el recubrimiento de la superficie mecanizada. Antes de la reaplicación, necesitamos saber si dicha zona expuesta constituye una superficie de contacto prevista o si debe recuperar su protección. Cualquier decapado o recubrimiento posterior se evalúa teniendo en cuenta los límites dimensionales restantes; una dimensión corregida no restaura automáticamente el acabado original.

¿Es una placa de herramientas fundida un sustituto automático de 6061-T651?

No. Una placa de herramientas fundida es un producto de material distinto, incluso si se suministra con una superficie mecanizada plana. La aleación, la base de resistencia y el comportamiento al acabado deben cumplir con la especificación del componente. Tratamos ese cambio como una decisión de selección de material, y no como una marca diferente de placa T651.

¿Hará que una pieza flexible sea más rígida cambiar de T6 a T651?

T651 hace referencia al estado del material sometido a alivio de tensiones; no sustituye la rigidez de la sección. Los datos técnicos de chapa, bobina y plancha de aluminio 6061 de Kaiser indican el mismo módulo elástico típico para los tratamientos T6 y T651. Si una plancha terminada se deforma excesivamente bajo su carga de trabajo, es necesario evaluar la luz libre, el espesor y el sistema de apoyo, en lugar de confiar únicamente en ese cambio de temple.

SOPORTE PARA PROYECTOS

Hablemos de su componente de aleación 6061

Comparta el plano, la condición de stock requerida de aleación 6061 y la cantidad. Definiremos la ruta de mecanizado, las interfaces terminadas y el alcance de inspección para su componente.

Referencias del material 6061 y del acabado

Los límites de stock publicados y las referencias de acabado respaldan los valores anteriores. El plano del componente define sus requisitos de aceptación terminados.

  1. Hydro — Aleación 6061Definiciones del temple de extrusión, límites de propiedades mecánicas y expansión térmica.
  2. Kaiser Aluminum — Chapa y plancha, y plancha para ingeniería general.Resistencia de la placa T651 según el espesor original y orientación sobre tensiones residuales.
  3. Kaiser Aluminum — Datos técnicos de lámina, bobina y placa 6061Propiedades mecánicas típicas T6/T651; la rigidez del material es independiente de la geometría final del componente.
  4. Consejo de Anodizado de Aluminio — Guía de referencia y preguntas frecuentes sobre anodizadoAcumulación de recubrimiento, apariencia superficial y tipo de anodizado.
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Geometría del componente 6061

Geometría ampliada del componente

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB