Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
Housing de alumínio usinado prateado, placa de montagem ranhurada e bucha flangeada sobre uma superfície de trabalho escura

Alumínio 6061-T6
CNC Usinagem

Comparar condições de estoque

Caixas, placas e componentes torneados personalizados em 6061

Tipos de componentes 6

Carcaças com rebaixos

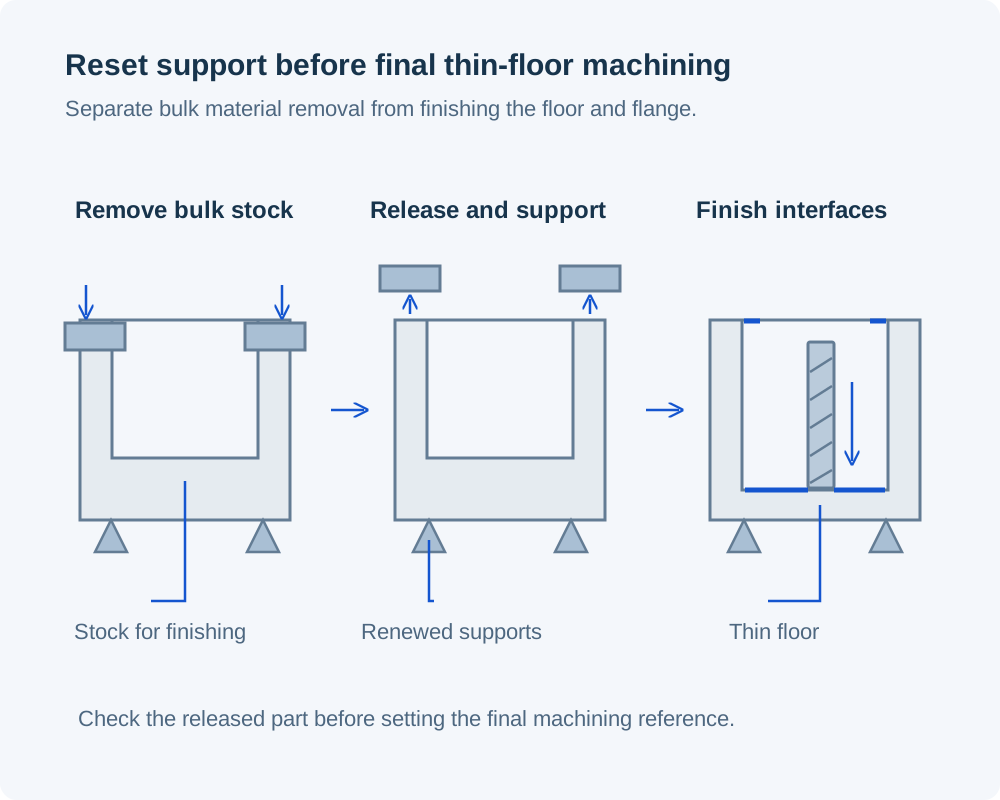
Usinamos carcaças com bases finas e flanges periféricos. A remoção de um rebaixo profundo pode alterar a forma da peça bruta, portanto o estado da matéria-prima e a sequência de operações são críticos antes do corte final da face de cobertura.
Suportes para equipamentos

Usinamos suportes a partir de uma peça bruta adequada, mantendo as faces de montagem na relação geométrica exigida. Os contrabarramentos e os espaços para ferramentas são planejados em torno das superfícies que efetivamente entram em contato com o equipamento.

Espaçadores com flange

Nós usinamos espaçadores com furo definido, espessura do flange e comprimento do ombro. As dimensões aceitas identificam a condição final, incluindo qualquer revestimento no furo ou nas faces apertadas.

Adaptadores escalonados

Nós usinamos adaptadores que conectam diâmetros diferentes ou interfaces roscadas. Características concêntricas, desvio de rosca e contato do ombro são cotados separadamente, em vez de serem ocultos sob uma tolerância geral.

Blocos de montagem para transferência de calor

Nós usinamos faces planas de contato, furos de montagem e recursos escavados em blocos 6061 para conjuntos térmicos.

formas em estoque e seleção de têmpera do 6061

6061-T6: especifique a forma do produto

T6 identifica o tratamento térmico por solução e envelhecimento artificial. Não identifica chapas, folhas ou extrusões. Mantemos a forma do produto juntamente com o estado de têmpera, pois os limites de material aplicáveis dependem de ambos. [1]

Designação do pedido
6061-T6 mais forma do produto e norma material.

6061-T651 chapa

Para um corpo com cavidades ou uma placa de montagem ampla, consideramos a chapa T651 com alívio de tensão por estiramento. Uma tensão residual mais baixa é útil quando uma quantidade substancial de material é removida; ela não substitui um requisito de planicidade na peça acabada. [1] [2]

Questão de usinagem
Seção remanescente e planicidade após desaperto.

barra extrudida 6061-T6511

T6511 identifica estoque extrudado com alívio de tensões por estiramento. Barras redondas ou retangulares podem ser adequadas para buchas, adaptadores e seções transversais repetidas; o plano de usinagem ainda leva em conta a direção do estoque, a retilineidade e as superfícies removidas. [1]

Forma inicial
Barra ou perfil extrudido com seu tratamento térmico exato mantido.

desenhos e substituições de material T6

Utilizamos chapa T651 ou extrusão T6511 em um desenho T6 apenas quando o desenho e a especificação de compra permitirem essa condição, ou quando uma substituição aprovada estiver registrada. A admissibilidade decorre do desenho e da especificação de compra, ou de uma substituição aprovada e registada.

Requisito do pedido
Temperatura especificada ou uma substituição aprovada.
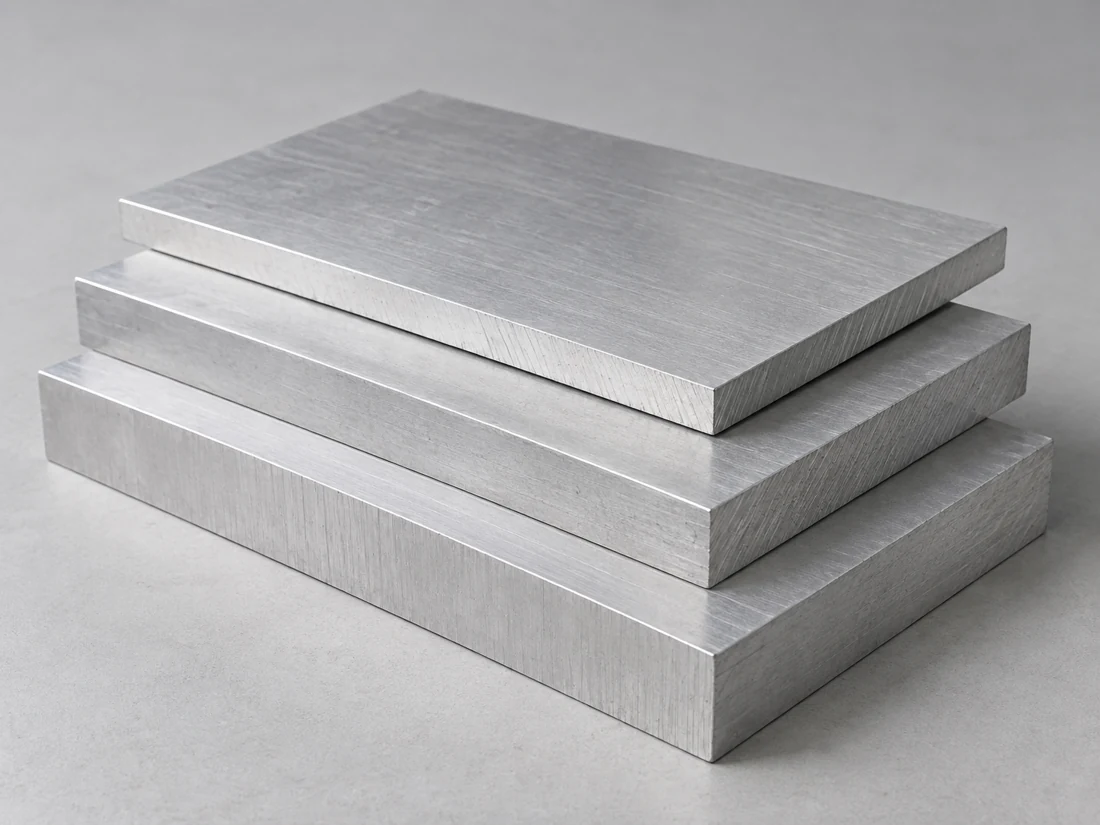
Três chapas retangulares de alumínio em bruto empilhadas, com suas bordas serradas visíveis
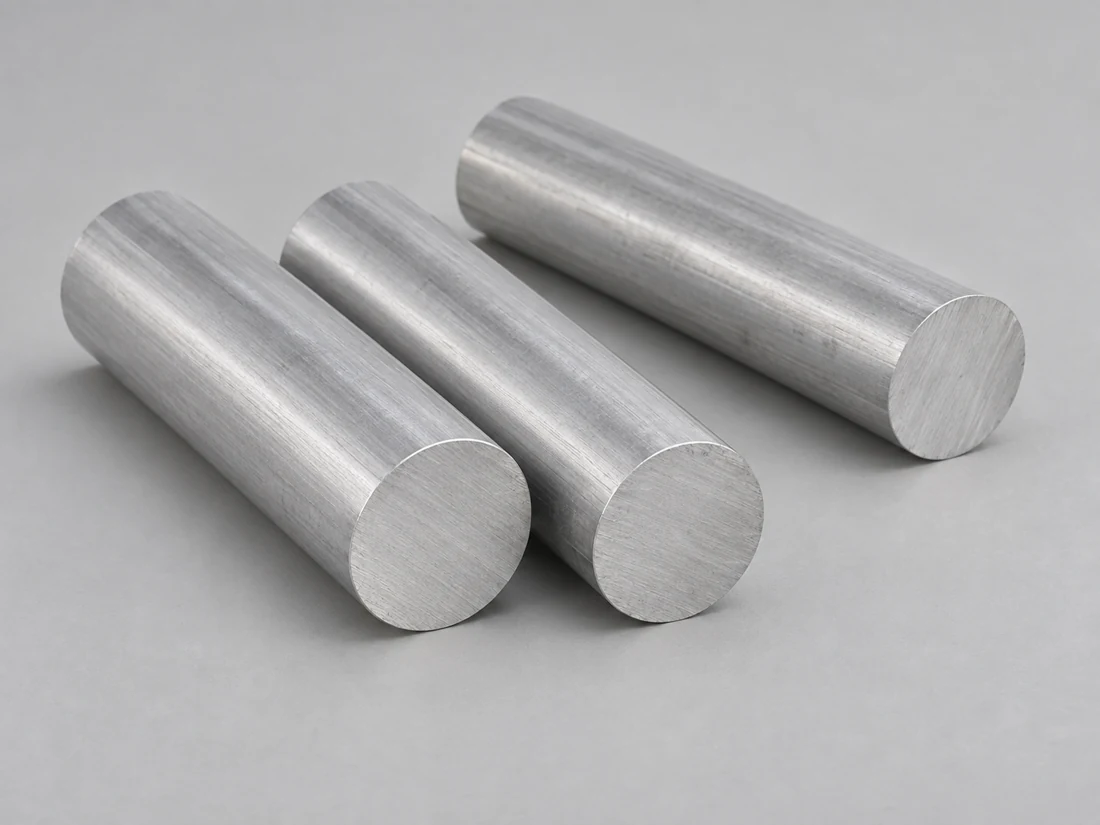
Três barras redondas sólidas de alumínio em bruto com extremidades circulares cortadas

Corresponder o registro de estoque à peça

Nós correspondemos o registro do material à liga, ao estado de têmpera e à forma do produto da peça bruta. Os dados de chapa e extrusão utilizam limites de resistência diferentes. [1] [2]

Limites de estoque publicados para resistência e alongamento.

resistência do estoque 6061 conforme forma do produto e seção
Estoque / seção original (na)Resistência à tração mín. (ksi)Limite de escoamento mín. (ksi)Alongamento mín. (%)
Extrusão T6 / T6511, 0.062–0.24938358
Extrusão T6 / T6511, 0.250 e acima383510
chapa T651, 0.250–0.499423510
chapa T651, 0.500–1.00042359
chapa T651, 1.001–2.00042358
chapa T651, 2.001–4.00042356
Placa T651, 4.001–6.00040356

Fontes: Extrusões de liga de alumínio Hydro 6061; chapas e placas de alumínio Kaiser, Tabela 7.2 (placa não revestida T651). A seção é a seção original do material/teste, não a parede usinada. Alongamento: 2 in ou 4 diâmetros de corpo de prova, onde um corpo de prova padrão pode ser retirado. 1 in = 25.4 mm; 1 ksi ≈ 6.895 MPa.

Fresagem e torneamento de 6061

Três seções de uma carcaça de alumínio com cavidades, mostrando remoção em massa do material bruto, grampos liberados com suportes restabelecidos e usinagem final do fundo com folga ao redor da ferramenta

Fresagem de cavidades e usinagem das seções remanescentes

Planejamos a remoção principal do material bruto antes de usinar um piso fino ou uma aba larga. Quando a geometria o justifica, a peça pode ser liberada e seu suporte reestabelecido entre as operações de desbaste e acabamento, de modo que o corte final seja referenciado à forma atual da peça.

Torneamento de furos, ombros e roscas

Escolhemos a forma de barra com base no maior diâmetro e no comprimento mantido na montagem. As aparas longas em 6061 podem interferir em um furo ou rosca; portanto, a remoção de aparas e a sequência de cortes internos e externos recebem atenção específica.

Fixação sem deformar a forma final

Uma chapa fina fixada plana pode se deslocar ao ser liberada. O nosso planejamento de processo distingue o deslocamento do material após a remoção da sobremetal do movimento elástico sob o dispositivo de fixação, com suportes dispostos ao redor da face crítica.[2]

Dimensões 6061 antes e após o acabamento

Luva 6061, eixo e carcaça: relações de ajuste acabadasSeção transversal de uma luva entre um eixo acoplado e uma carcaça externa, com interfaces separadas de furo interno e diâmetro externo.CarcaçaLuva 6061Eixo acopladoSeção de montagem
O furo e o diâmetro externo formam interfaces de ajuste separadas.
Parâmetros de referência para interfaces de 6061.
CaracterísticaParâmetro de referênciaAplica-se aBase de aceitação
Furo de localizaçãoØ20 H7: 20.000–20.021 mmApenas um desenho especificando Ø20 H7Dimensão final no estado de revestimento especificado
Faixa termossensívelCLTE 23.6 µm/(m·K)6061; média sobre 20–100°CTemperatura de conformação e materiais conjugados
Interface com revestimento Tipo IIIRevestimento 0.002 in → aproximadamente 0.001 in de espessura por superfícieGuia de penetração AAC 50% / espessura 50%Dimensão final especificada; rota real de acabamento
Face de montagem amplaPlanimetria e limites do datum conforme desenhoCondição definida como liberada ou instaladaMedições de superfície com o suporte indicado

Os valores H7 seguem a referência ELESA+GANTER DIN ISO 286. O CLTE provém da liga de alumínio Hydro 6061. A relação de espessura de anodização Tipo III do Aluminum Anodizers Council é uma referência de planejamento, não uma folga geral para usinagem. O desenho do componente controla a aceitação final.

Registros de inspeção

Concordamos quais dimensões acabadas exigem um resultado de inspeção registrado.

Detalhes do projeto para peças usinadas em alumínio 6061

Profundidade da cavidade e cantos internos

Utilizamos a abertura disponível e o raio interno para definir o acesso da ferramenta de corte. Um canto estreito e profundo no interior de uma carcaça pode exigir uma ferramenta diferente ou um alívio aprovado; aumentar a profundidade do rebaixo sem alterar o acesso acrescenta alcance, em vez de espaço útil.

Pisos finos e suporte de flanges

Analisamos onde o material permanece após a usinagem. Uma borda espessa ao redor de um piso fino exige uma configuração de suporte distinta daquela de uma chapa uniformemente espessa, mesmo quando ambas partem do mesmo estoque T651.

Roscas utilizadas para montagem repetida

Distinguimos uma rosca diretamente roscada em alumínio de uma rosca com inserto especificado. A profundidade de engrenamento, a distância até a borda e o acesso ao fixador decorrem do projeto da junta; um inserto acrescenta sua própria geometria de instalação e requisito de aceitação.

Áreas de contato térmico e elétrico

Identificamos as superfícies de contato antes de especificar o acabamento externo. Um revestimento decorativo ou isolante não deve se estender silenciosamente para uma superfície destinada à transferência de calor ou à condução de uma conexão elétrica.

Discutir requisitos da peça

Requisitos de montagem por componente

Interfaces da tampa do invólucro

Separamos a aba perimetral das paredes externas estéticas. O alinhamento dos furos, o contato de vedação onde exigido e a folga da tampa pertencem a essa interface, enquanto as marcas externas de ferramenta seguem a especificação de aparência.

Luvas e adaptadores de equipamentos

Mantemos o furo, o ombro e qualquer rosca externa vinculados à mesma definição de montagem. O limite do revestimento é posicionado de modo que um adaptador acabado ainda possa engatar sua peça acoplada.

Ferramentas e placas de fixação

A face de trabalho e o padrão de localização de uma placa de fixação controlam como ela posiciona a peça. Verificamos essas características no estado de apoio especificado no desenho, que é onde a geometria da placa acabada é aceite.

Blocos térmicos de fixação

A geometria da face de contato, a fixação e a camada de interface afetam o caminho térmico montado. Relacionamos a face usinada e os recursos de fixação à superfície acoplada indicada no desenho de montagem.

Acabamentos superficiais para componentes 6061

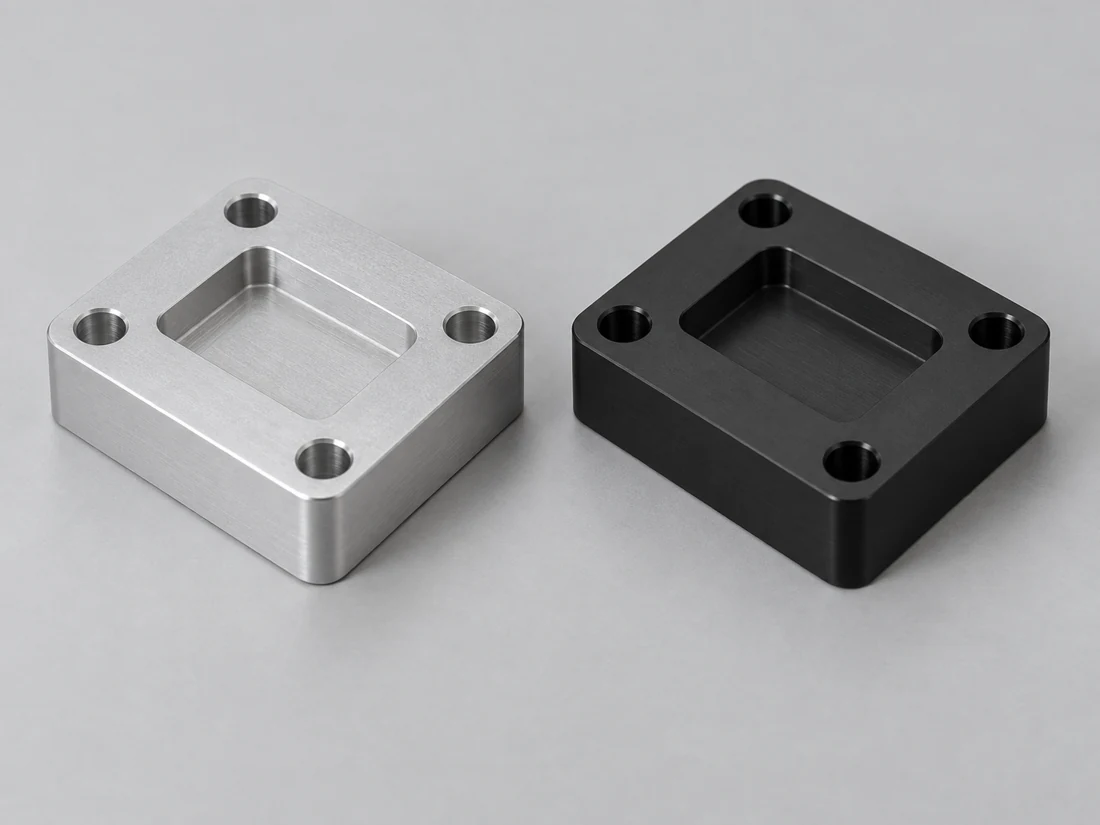
Blocos de montagem com cavidades correspondentes, com acabamentos superficiais prateado e preto

Superfícies funcionais conforme usinadas

Mantemos a geometria de contato e a condição de borda especificadas. A aparência das marcas de ferramenta é distinta da rugosidade medida de um furo ou de uma face acoplada.

Superfícies cosméticas preparadas

Para um exterior jateado ou de outra forma preparado, identificamos as zonas visíveis e protegemos as áreas funcionais. A preparação da superfície e o processo de anodização são considerados em conjunto quando é exigida uma amostra de aparência.

Anodização ao redor de elementos de ajuste

Definimos as áreas revestidas e protegidas por máscara antes da usinagem das superfícies finais de ajuste. A aceitação de roscas, os furos de localização e as faces de contato seguem a condição entregue especificada, em vez de uma tolerância de revestimento única e generalizada.

Aparência correspondente em um conjunto

Mantemos consistentes a origem do material, o preparo da superfície e os requisitos de acabamento para peças exibidas em conjunto. Um nome de cor isolado é insuficiente para definir a tonalidade e a textura aceitáveis em um conjunto.

Registros de material e inspeção de peças acabadas

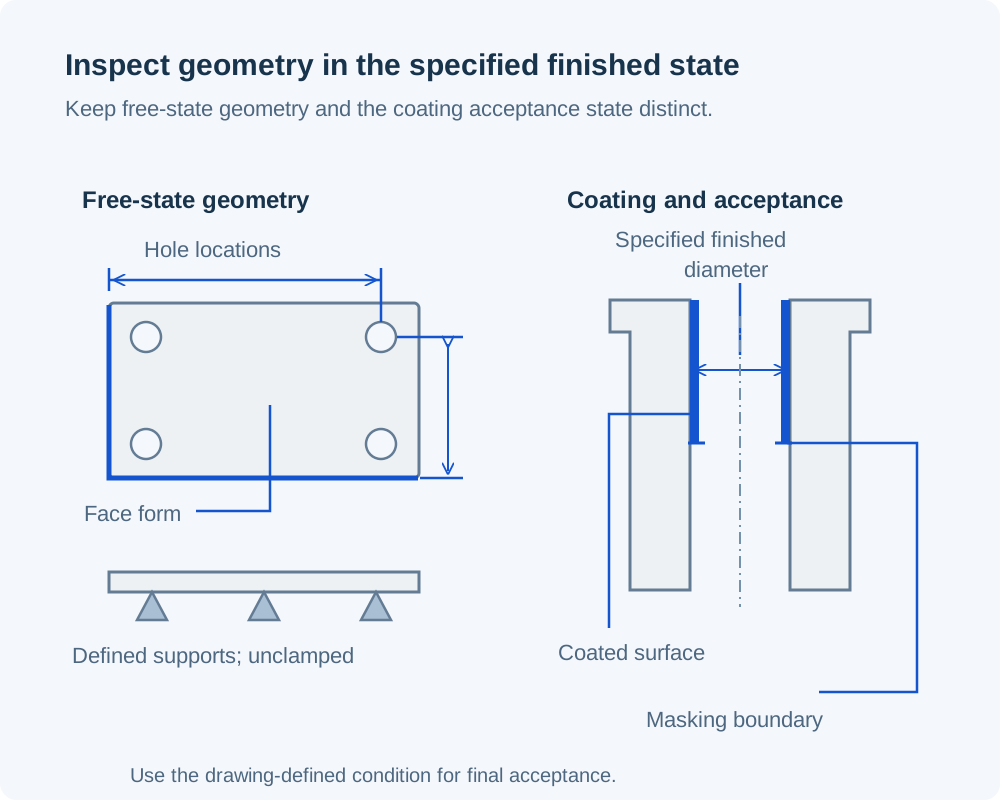
Placa de montagem em alumínio com verificações de furos baseadas em referências (datums) e vista com suporte não grampeado, ao lado de uma seção de furação que distingue o diâmetro final especificado, a superfície revestida e o limite da máscara

Liga, tempera e identidade do material bruto

Mantemos o registro do material exigido pelo pedido associado ao respectivo blank ou lote.

Geometria no estado aprovado

Verificamos a face de fixação, os elementos de localização e as dimensões de ajuste utilizando os datums e o suporte especificados. A inspeção após o tratamento final é distinta das verificações realizadas durante a usinagem, antes desse tratamento.

Revestimentos e limites de contato

Verificamos a condição final especificada nas áreas mascaradas, nos elementos roscados e nas superfícies de ajuste. Um certificado de material e um registro de revestimento têm finalidades distintas; nenhum deles substitui as verificações dimensionais.

O que afeta o custo de uma peça em 6061?

Forma bruta e aproveitamento do material

Uma chapa em bruto, uma barra redonda e um perfil adequado deixam quantidades diferentes de material a ser removido. Comparamos a forma inicial com o envelope final, preservando a forma e o tratamento térmico exigidos do produto.

Seções finas e sequenciamento do acabamento

Uma cavidade profunda, uma face larga e fina ou usinagem final após tratamento térmico podem acrescentar montagens e manuseio. Levamos essas operações em consideração na rota de usinagem, em vez de precificar apenas o volume de metal removido.

Superfícies especificadas e registros

Áreas de contato mascaradas, uma amostra de aparência e verificações dimensionais registradas acrescentam cada uma uma tarefa definida. Elas pertencem ao mesmo escopo do componente usinado.

Quantidade e uma rota de peça em branco repetível

Os custos de programação e de configuração inicial são divididos entre as quantidades repetidas, enquanto o material e a usinagem continuam integrando o custo de cada componente. Uma rota repetível de peça em branco e de configuração permite-nos manter essa base consistente para lotes posteriores.

Protótipos e produção em série

Verificações de montagem de protótipos

Um protótipo de carcaça com rebaixos permite-lhe verificar o encaixe da tampa e o acesso para montagem antes de encomendar um lote.

Aprovação da primeira peça

Quando for exigida a aprovação da primeira peça, acordamos qual revisão do desenho, quais resultados dimensionais e qual referência de aparência estabelecem a aceitação do lote.

Produção em lote

Utilizamos a revisão da peça aprovada para a produção em lote. Uma alteração no padrão de furos ou nas especificações de acabamento exige uma referência de produção revisada.

Alterações em pedidos repetidos

Uma forma de estoque diferente, um estado de têmpera ou um tratamento distinto podem alterar a base de uma peça aprovada. Verificamos os requisitos afetados antes de aplicar essa alteração a um pedido repetido.

Dúvidas sobre o pedido de peças usinadas em 6061

Anodização preta significa que a peça possui um revestimento duro Tipo III?

Não. Cor e tipo de revestimento são especificações separadas. Um acabamento preto pode ser obtido por coloração de uma camada anódica, pelo que a espessura da camada e os requisitos de desgaste são indicados separadamente da cor. Retemos o tipo exigido de anodização e sua espessura separadamente da aparência aprovada.

Uma medição de dureza pode substituir o registro de material 6061-T6?

Uma leitura de dureza mede uma única propriedade em um local de ensaio. Por si só, ela não determina a composição química da liga, a forma do produto nem o histórico de tratamento térmico. Quando a identidade do material é exigida, mantemos o registro correspondente do estoque; uma verificação separada de dureza pode acrescentar evidência sem substituí-la.

Uma peça usinada na condição T6 manterá sua resistência original após soldagem?

A região afetada pela soldagem pode perder resistência em relação à condição original T6. Por essa razão, não utilizamos os valores de estoque T6 recebidos como comprovação da resistência do conjunto soldado. O projeto do conjunto deve definir, separadamente do processo de usinagem, os requisitos de soldagem e qualquer tratamento térmico subsequente.

Quais alterações ocorrem se uma peça anodizada precisar de outra operação de usinagem?

O novo corte remove o revestimento da superfície usinada. Antes da retrabalho, precisamos saber se essa área exposta constitui uma superfície de contato intencional ou se deve recuperar proteção. Qualquer desanodização ou reanodização é avaliada considerando os limites dimensionais remanescentes; uma dimensão corrigida não restaura automaticamente o acabamento original.

A placa de ferramentaria fundida é uma substituta automática para 6061-T651?

Não. Uma chapa de ferramentaria fundida é um produto de material distinto, mesmo que seja fornecida com uma superfície usinada plana. A liga, a base de resistência e o comportamento no acabamento devem atender à especificação do componente. Tratamos essa alteração como uma decisão de seleção de material, e não como uma versão diferente da chapa T651.

A troca de T6 para T651 tornará uma peça flexível mais rígida?

T651 refere-se ao estado do material com tensões aliviadas; não é um substituto para a rigidez da seção. Os dados de chapa, bobina e chapas planas de alumínio 6061 da Kaiser listam o mesmo módulo elástico típico para os tratamentos T6 e T651. Se uma chapa acabada apresentar deformação excessiva sob sua carga de trabalho, é necessário avaliar o vão, a espessura e o apoio, em vez de confiar exclusivamente nessa alteração de têmpera.

SUPORTE PARA PROJETOS

Discuta seu componente 6061

Compartilhe o desenho, a condição de estoque 6061 exigida e a quantidade. Definiremos a rota de usinagem, as interfaces acabadas e o escopo de inspeção para seu componente.

Referências do material 6061 e do acabamento

Os limites de estoque publicados e as referências de acabamento apoiam os valores acima. O desenho do componente define seus requisitos finais de aceitação.

  1. Hydro — Liga 6061Definições de tratamento térmico de extrusão, limites das propriedades mecânicas e expansão térmica.
  2. Kaiser Aluminum — Chapas e Placas e Placas Gerais para EngenhariaResistência da chapa T651 conforme espessura original e orientação sobre tensões residuais.
  3. Kaiser Aluminum — Dados técnicos para chapas, bobinas e chapas de alumínio 6061Propriedades mecânicas típicas T6/T651; a rigidez do material é distinta da geometria final do componente.
  4. Conselho de Anodizadores de Alumínio — Guia de Referência e Perguntas Frequentes sobre AnodizaçãoAcúmulo do revestimento, aparência da superfície e tipo de anodização.
VETCNCFABRICAÇÃO CNC

Solicitar orçamento

Enviar desenho

*Campos obrigatórios

Geometria do componente 6061

Geometria ampliada do componente

Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB