Siirry sisältöön
VETCNCCNC-KONEISTUS
Harmaa askelmainen polymeerirenkaan, vaaleanruskea rengasmainen holkki ja musta porattu lohko tummalla pinnalla

PPS CNC
Koneistus

Vertaa PPS-aihioiden ominaisuuksia

Mukautetut PPS-renkaat, holkit ja virtauskomponentit

6 komponenttityyppiä

Venttiilinistuimen renkaat

Käsittelemme PPS-renkaita kääntämällä niitä annetulla renkaan kehänmuotoisella kosketuspinnalla, keskikaukalolla ja sijoitushalkaisijalla. Renkaan sijoittamiseen asennuspaikkaan käytetään askelta, uraa tai kantaa, kun taas kosketuspinta noudattaa vastapainevanan geometriaa.
Läppäpumppujen holkit

Läppäpumppujen holkityhdistä käyttöreikä, ulkoinen sijoitushalkaisija ja aksiaalinen istutus. Käännämme nämä piirteet ja kaikki määritellyt poistumat ympäri yhtä akselia, ja sisällytämme risteävät reiät tai urat siellä, missä komponentin piirustus niitä vaatii.

Portaatut työntölevyt

Portaallinen PPS-levy tarjoaa määritellyn aksiaalisen kosketuspinnan akselin ympärille. Sorvaamme sen reiän, ulkoprofiilin ja paksuusportaat, pitäen toimivan työntöalueen erillään sijoitus- tai varavarauspiirteistä.

Risteävästi poratut virtauslohkot

Jyrsimme lohkon pinnat ja poraamme määritellyt yhdistävät kulkukäytävät, liitäntäaukot ja kiinnitysreiät. Risteävien reikien leikkauspisteet ja pääsyaukkojen sulkeumat kuuluvat virtauspolun määrittelyyn eikä niitä päätellä lohkon ulkomuodosta.

Eristävät olakeetäisit väliosat

Sorvatut PPS-väliosat yhdistävät aksiaalisen erotuspituuden olakkeen ja läpikuorauksen kanssa. Piirustus määrittelee kosketuspinnat, kiinnitinvaravarausmitat ja ympäröivän geometrian kokoonpanolle, jossa väliosa käytetään.

Taskuiset anturakappaleet

Jyrsimme laitteiden taskut, kannen istumapaikat ja kiinnityspiirteet PPS-kappaleisiin. Kaapeli- tai mittakärkiaukot voivat yhdistyä kammioon, ja säilytetty seinämä sekä paikallisesti määritellyt istumapinnat suunnitellaan sisällytettävien komponenttien ympärille.

VETCNC antaa tarjouksen piirustuksella määritellyistä PPS-materiaalista jyrsityistä ja sorvattuista osista, vahvistaen tilaukseen vaadittavan lähtömateriaalin, koneistusalueen, pinnankäsittelyn ja sisällytettävän tarkastuksen. Nesteen, tiivisteen tai sähköisen hyväksynnän vaatimukset määritellään todellisen käyttösovelluksen perusteella.

Täytteetön ja kulumasta muokattu PPS-lähtömateriaali

Täytteetön PPS rakenteellisten ominaisuuksien määrittämiseen

Täyttämätön PPS on vakiomateriaalivalinta renkaalle, välikappaleelle tai rungolle, jonka kohdistus- ja istutusgeometria on ensisijainen vaatimus. Techtron 1000 toimittaa alla nimetyn täyttämättömän referenssimateriaalin. Sen materiaaliominaisuudet pidetään erillään valmiin komponentin paine-, vuoto- tai sähköluokituksesta.[1]

Valintakeskus
Osaan liittyvä istutus-, sijoitus- tai tuentavaatimus

Sisäisesti voiteluun tarkoitettu PPS liukupintoja varten

Techtron HPV on vahvistettu, sisäisesti voideltu vakiomateriaali, joka on tarkoitettu kulumisosille. Tätä materiaalia tarvitseva holkki tai aksiaalipinta työstetään valitusta aihiosta; modifikaatio on osa materiaalia eikä täyttämättömään PPS:ään lisätty pinnoite.[2] [1]

Valintakeskus
Määritelty liukupintakoostumus ja sen kompromissit

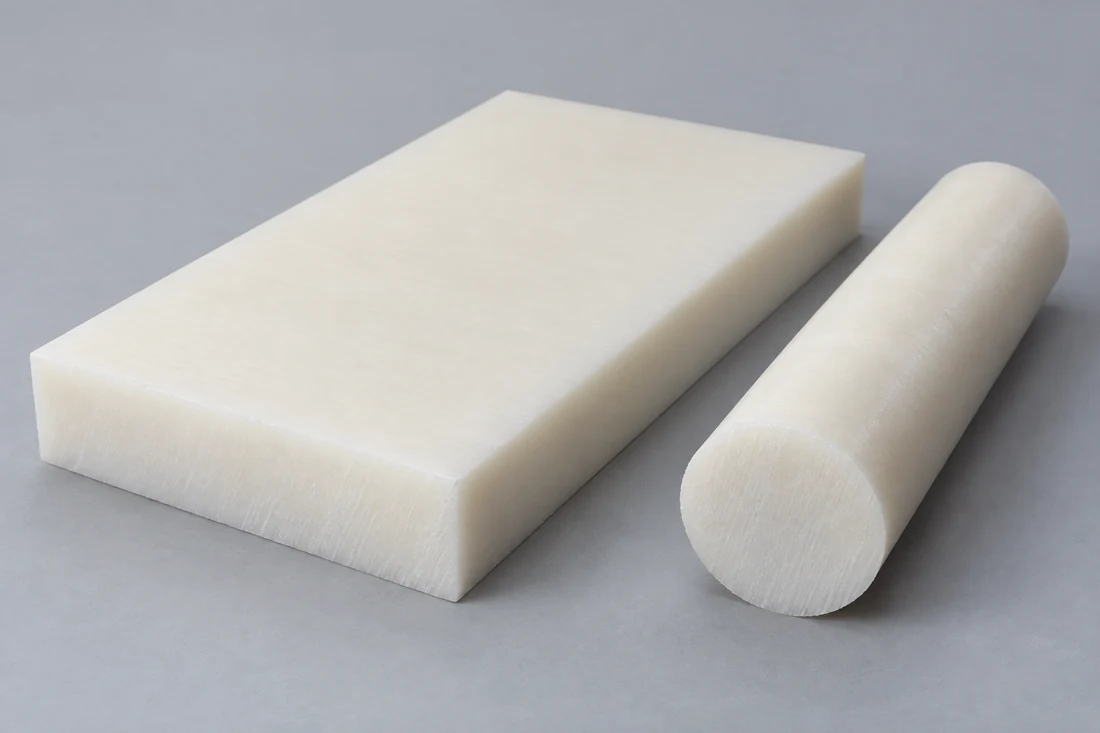
Pyöreät ja putkimaiset lähtömateriaalipalat renkaille

Tanko sopii pienireikäiseen renkaaseen, aluslevyyn tai holkkiin. Putkitanko voi vähentää keskiosan poistoa suurempaa aukkoa varten, jos lopullinen kappale ja jäljelle jäävä seinämä vastaavat piirustusta. Aihiossa on silti oltava materiaalia valmista reikää, ulkohalkaisijaa ja päätypintoja varten.[1]

Valintakeskus
Renkaan ulkoinen mitoitus ja porauksen jälkeen jäljelle jäävä lähtömateriaali

Levy läpivienteen ja laitteiden kammioihin

Levy määrittää lähtöulkopinnan virtauslohkolle tai taskuun työstetylle kappaleelle. Paksuuden on peitettävä sekä sisäiset kuljetuskanavat että ulkoiset kiinnityspinnat. Lähtöaineen tai varastosta otetun raaka-ainepalan rajoitus säilyy osan määritelmässä, kun se on suunnittelun vaatima.

Valintakeskus
Materiaali kaviteettien, kuljetuskanavien ja kiinnityspintojen välissä.
Luonnollisen valkoisen kiinteän polymeeritangon ja suorakulmaisen levyn leikatut palat
Kiinteä pyöreä raakapala verrattuna renkaan ulkohalkaisijaan ja keskiporaukseen

Kulumisen parantaminen aiheuttaa mekaanisen kompromissin.

Tässä materiaalivertailussa HPV:llä on alhaisempi liukukulumisnopeus, kun taas sen vetolujuus ja venymä ovat alhaisemmat kuin täyttämättömällä materiaalilla ja sen kimmokerroin on muuttumaton. Sen valitseminen kontaktikäyttäytymisen perusteella edellyttää siksi edelleen, että kappaleen rakenne- ja kokoonpanovaatimukset täyttyvät.[1] [2]

Vertailussa käytetään kahta nykyistä saman valmistajan raaka-ainetuotetta, joiden ISO-testipylväät on pidetty yhdessä.

Techtron PPS-varasto: täyttämätön 1000 ja kulumisen kestävyysparannettu HPV
OminaisuusTechtron 1000Techtron HPVTestiperusta
Vetolujuus (MPa)10280ISO 527-1/-2
Vetomoduuli (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Venymä murtumishetkellä (%)123.5ISO 527-1/-2
Lämpömuodonmuutostemperatuuri (°C)115115ISO 75-1/-2; 1.8 MPa
Lineaarinen laajeneminen (µm/(m·K))6050Valmistajan viite; 23–100 °C
Veden absorptio, 24 h (%)0.010.01ISO 62; vesi 23 °C:ssa
Liukukulumisnopeus (µm/km)705Pinnanvaihto-koe (pin-on-disk)¹

MCAM Techtron 1000 ja HPV PPS -tuotetiedot, molemmat päivätty 28/09/2026, ISO-sarakkeet. Useimmat mekaaniset arvot ovat keskiarvoja kuivista näytteistä, jotka on koneistettu 40–60 mm sauvasta, muissa tapauksissa 10–20 mm levystä, lämpötilassa 23 °C; suuntaa ei ole ilmoitettu. Vedostestissä käytetään tyyppiä 1B olevia sauvoja, ja lujuus ilmoitetaan myötörajan tai murtumisen kohdalla riippuen tapauksesta. Vesinäyttö määritetään massana Ø50 × 3 mm kiekkoista. ¹Menetelmä vastaa ISO 7148-2 -menetelmää A: 3 MPa, 0.33 m/s, teräs Ra 0.7–0.9 µm, 23 °C ja 50 % RH. Nämä vertailuarvot eivät ole taattuja ostominimejä eivätkä valmiiden osien arvoja.

CNC-sorvaus ja -jyrsintä PPS-ominaisuuksia

Takapuolelta porattu lähtöaukko vierekkäin syvennetyn kaviteetin ja säilytetyn polymeerireunukan kanssa

Reiät, renkaan pinnat ja ohuet olkapäät

Sorvaamme sijoitustasojen halkaisijat, reiät ja kosketuspinnat johdonmukaisesta akselista. Kapeat renkaan maastot ja ohuet olkapäät jättävät vähemmän materiaalia tukemaan lopullista leikkausta. Kiinnitys ja työkalun pääsy järjestetään näiden säilytettyjen piirteiden ympärille eikä pakoteta renkasta tukeemattomaan reunaan.

Risteävät reiät ja taskujen läpikuoppaaminen

Poran poistuminen tai kulkureitin risteys voi jättää ohuen tukeemattoman reunan. PPS-materiaali voi siroutua tai haljeta koneistuksen aikana, joten tukea on tarvittava poistumiskohdan läheisyydessä ja leikkausjärjestyksen on oltava hallittu. Tämän jälkeen kulkureitti on saatavilla määritellyn reunan ja lastunpoiston työskentelyyn.

Lämmön ja raakamateriaalin liike poistamisen aikana

Tylsät leikkuuterät, paikallinen ylikuumeneminen ja voimakas yksipuolinen lastuaminen voivat vaikuttaa jäljelle jäävään materiaaliin. Suunnittelemme lastuamis- ja viimeistelyjärjestyksen kyseiselle aihiolle ja geometrialle jättäen riittävästi materiaalia, jotta vaaditut lopulliset muodot voidaan työstää päätyöstöjen jälkeen.[3]

PPS-materiaalin istutuspinnat ja kiertyvät sovitukset

Laipallinen PPS-holkki ja sen liitosrajapinnatPeriaateleikkaus, joka näyttää holkin reiän, ulomman kohdistuspinnan ja laippaistukan. Kullakin rajapinnalla on oma sovitteensa ja aksiaalinen toimintonsa osapiirustuksessa.Ulkoisen sijoituksen rajapintaPPS-holkkiKytkentäakseliSovitusliitoksen käsite
Sijoitushalkaisija, kiertyvä välys ja kosketuspinta ratkaisevat eri kokoonpanotehtäviä.
PPS-komponentin piirteet ja hyväksynnän perusta
OminaisuusVaatimus tai viiteHyväksytty tilaTarkastus
Venttiilinistuimen rengasPiirustuksen istutusalue, pinta ja sijoituspisteetMääritelty lopullinen tuentatilaRenkaanmuotoinen profiili ja sen suhde pintaan
Pumpun holkkiPiirustuksen sisämitta, ulkokuuluvuus ja liittimen istutusalueJulkistettu tai asennettu tila, kuten määriteltyHalkaisijan ja aksiaalisen suhteen määrittely
Täyttämätön viitehalkaisija 100050 mm, 23→83 °C: ΔD ≈ +0,18 mmJulkaistun välin keskiarvo pidetty vakionaMateriaalin kasvulaskelma
Poikittaissuuntaisesti porattu lohkoPiirustuksen läpikuvausasemat ja sulkuistuimetVaaditun reunan/käsittelyn jälkeenSaavutettavan sisäisen ominaisuuden tarkistus

Lämpölaajenemusarvio: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, käyttäen täytteetöntä lähtöainesta lasketun 23–100 °C keskilämpötilan arvoa. Todellinen asennettu välys ottaa huomioon myös kumppaniosan ja kiinnityksen. Materiaaliarvio ei ole valmiin halkaisijan mittatoleranssi eikä se määritä tiukkaa kiinnitystä.

PPS-komponentin ominaisuuskohtaiset rajoitukset

Tarjoamme hintaa piirustuksessa tunnistettuihin rei’ityksiin, istukkakohdille, kulkureitteihin ja kiinnityssuhteisiin. Venttiilinistukkapinta ja poikittaissuuntainen rei’itys vaativat erilaisia tarkistuksia; valittu PPS-lähtöaine, sen poikkileikkaus ja pääsy määrittävät soveltuvan koneistus- ja tarkastussuunnitelman.

PPS-renkaiden ja virtausosien suunnitteluyksityiskohdat

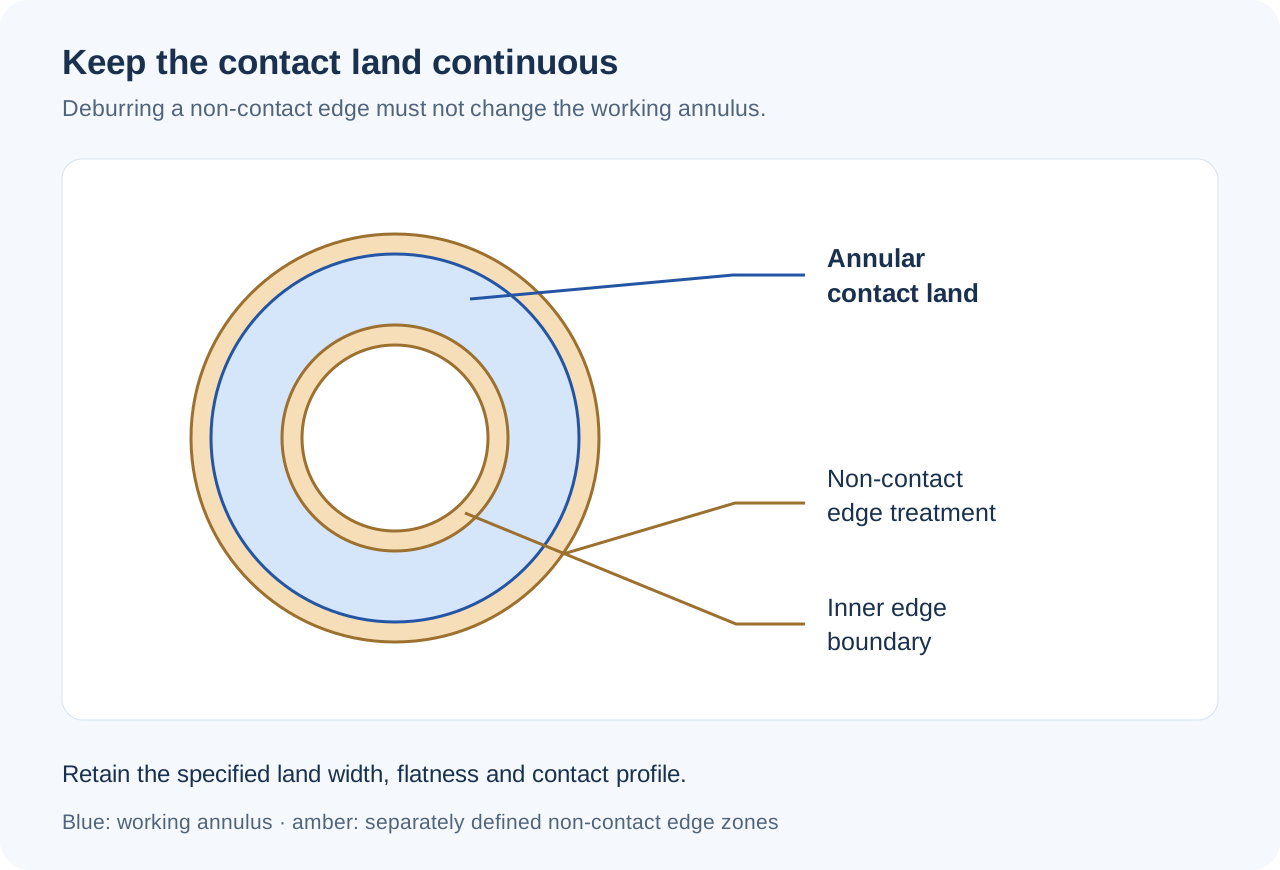
Jatkuva istukkakontaktialue

Renkaan muodostama renkaanmuotoinen istukkakontaktialue on säilytettävä jatkuvana koko tarkoitetulla kontaktialueella. Leikkaava syvennys tai liian syvä reunanpyöristys voivat katkaista tämän alueen. Poistokulmat tulee sijoittaa kontaktipolun ulkopuolelle, ellei tiivistysrakenne erikseen niitä sisällä.

Leikkaavien kulkureittien ympärillä oleva materiaali

Kaksi sisäistä reikää voi jättää lyhyen liitoksen viereiseen kulkureittiin, kiinnitysreikään tai ulkopintaan. Kolmiulotteinen leikkaus määrittää tämän jäljelle jäävän osan; piirustuksessa erillisesti ilmoitetut reikäsyvyydet tulee kuvaamaan samaa sisäistä rakennetta.

Portaatun pesän olakkeen poistokulma

Pieni poistuma voi tyhjentää kohdistuvan akselin kulman tai pyöristyksen ilman pesän voimanottoalueen siirtämistä. Poistuman on pysyttävä ulkopuolella tarkoitetulta kosketusalueilta. Kokonaisen reiän suurentaminen yhden kulman tyhjentämiseksi muuttaisi myös sovituksen sen koko pituudelta.[3]

Kammion ja sen kiinnitinreikänsä välissä oleva seinämä

Taskutettu anturakappale vaatii materiaalia laiteluukun ja kiinnitysreikien välille. Työkalun pääsy luukun kulmaan ja kiinnittimien pääsy ulkopuolelta voivat kilpailla tämän seinämän käytöstä. Paikallisilla korkoilla tai siirretyillä aukeamilla voidaan säilyttää poikkileikkaus ilman koko kappaleen suurentamista.

Keskustele osavaatimuksista

PPS-komponentit pumppuihin, venttiileihin ja mittalaitteisiin

Venttiilin kosketusrenkaan sijoittaminen

Istutusrengas sijoittaa kosketuspinnan venttiilin runkoon ja jättää määritellyn virtausaukon. Kohdistuva osa, istutusjärjestely ja vaadittu vuotoluokka määrittävät sen käyttöalueen, ja venttiilin paineluokka tai sulkuarvo määritetään kokoonpanun jälkeen.

Pyörivän pumpunkomponentin ohjaaminen

Holkki ohjaa pyörivää komponenttia, kun sen liitoslevy tai kaulus kiinnittää aksiaaliasennon. Valittu raaka-aine ja käyttöjärjestelmä on sopeutettava todelliseen nesteeseen, kosketukseen ja käynnistys-/pysäytyskuormitukseen. Mittapiirros määrittelee toimitetun laakerin geometrian.

Määritellyn sisäisen virtauspolun yhdistäminen

Virtauslohko tuo liitännät ja sisäiset kanavat tiukkaan kappaleeseen. Määritellyt reiät määrittävät, mitkä liitännät ovat keskenään yhteydessä ja mitkä pysyvät erillään. Kanavan poraamiseen käytetty pääsyaukko vaatii sulkujärjestelmän, joka on esitetty hyväksytyssä suunnittelussa.

Tutkintapään tai anturin sijoittaminen

Taskutettu kappale sijoittaa asennettavan laitteen ja jättää pääsyn sen liitäntään. Istutussyvyys, tutkintapään akseli ja kaapelireikä liittyvät laitteen kiinnitysreferenssipisteeseen, eikä ainoastaan koteloituksen ulkomittoihin.

PPS-kosketuspintojen ja kanavien viimeistely

Jatkuva renkaanmuotoinen kosketuspinta, joka on erotettu sisäisistä ja ulkoisista reunakäsittelyalueista

Renkaanmuotoiset ja aksiaaliset työpinnat

Kosketusalueet säilyttävät määritellyn pinnanlaatut, profiilin ja sallitut työkalumerkit. Näkyvän merkin poistaminen käsin voi muuttaa paikallisesti istumakorkeutta, joten mikä tahansa lisäkoneistusoperaatio noudattaa pinnavaatimusta eikä pelkästään ulkonäkövaatimusta.

Läpäisyreunat ja paikallisesti irronneet sirut

Reunavaatimus erottaa sallitun reuna-iskun haurastuneesta aukeamasta. Poistamme jäysteet ja löysät sirut kaikista saavutettavissa olevista uloskäyntipaikoista ilman, että suurentaisimme kiinnitysreikää tai avaisimme kulkua sen määritellyn profiilin yli. Vaurioitunut kosketusalue arvioidaan sen todellisen rajan perusteella.

Tiivistysalueen vieressä olevat reunaniskut

Käsittelyreunan voi helpottaa, kun samalla viereinen kosketusalue säilyy koskemattomana. Jäysteenpoisto ei oikeuta pyöristämistä koko renkaan pinnan yli eikä kosketusleveyden pienentämistä. Valmiin rajan tarkastus tehdään siinä kohdassa, jossa ei-kosketusreuna kohtaa työpinnan.

Kulkureikojen puhdistus ja suojattu käsittely

Vaadittu puhdistus tyhjentää määritellyt kulkureikot ja poistaa löysät koneistusjätteet. Tunnisteet sijoitetaan sallitulle ei-kosketuspinnalle. Pakkaus erottaa valmiit renkaat toisistaan ja suojaa virtausaukoja siten, etteivät sirut tai kiinnityskappaleet pääse koskemaan työpintoja.

PPS-materiaalin ja sisäisten ominaisuuksien tarkastus

Virtauslohkon osa, jossa leikkaavat poraukset, tukipisteen istutuspaikka ja erillinen toimintatestauksen hyväksyntä

Määritelty PPS-perusmateriaali ja sen koostumus

Tilaustuote ja mahdolliset hyväksytyn lähteen tai varastoreitin rajoitukset pysyvät osan tietueessa. Ehdotettu muutos täyttämättömästä perusmateriaalista kulumasta kestävämpiin tuotteisiin luokitellaan materiaalimuutokseksi, vaikka piirustuksen geometria pysyisi muuttumattomana.

Kulkureikojen leikkauskohdat ja sulkuistumisalueet

Tarkastamme määritellyt porttipaikat, syvyydet ja saavutettavissa olevat leikkauskohdat hyväksytyn virtausjärjestelmän perusteella. Sulkuistumisalueiden ja reunatarkastusten kohteena ovat ristiin porattujen reikien jättämät ominaisuudet. Sovittu menetelmä on kyettävä tarkastamaan ne ominaisuudet, joita käytetään sisäisen kulkureitin hyväksymiseen.

Vuotokoet, painekokeet ja muut toiminnalliset kokeet

Vuotamattomuus ja paineluokitus perustuvat määriteltyyn testiin, jonka tarjoamme sen kokoonpanokonfiguraation, menetelmän ja hyväksymisrajojen mukaisesti. Kun nämä tulokset kuuluvat toimitukseen, kokoonpanokonfiguraatio, testimenetelmä ja hyväksymisrajat määritellään erilliseksi tarjotuksi työksi. Pelkät materiaaliominaisuudet eivät voi tuottaa näitä tuloksia.

Mitkä tekijät vaikuttavat PPS CNC-koneistuksen hintaan?

Määritelty raaka-aine ja puolivalmismuoto

Hyväksytty tuote tai lähteen rajoitus vaikuttaa hankintaan. Suuren renkaan putkimainen puolivalmis voi poistaa vähemmän materiaalia kuin kiinteä sauva, kun taas suljetun virtausjärjestelyn levyinen puolivalmis vaatii riittävästi raaka-ainetta jokaista läpikuuluvaan reikään ja kiinnityspintaan ympärillä.

Pääsy ja lastunherkkä piirteet

Ohuet renkaan reunat, pienet läpikuuluvaan reikään johtavat uloskäynnit ja tiukasti sijoitetut avoimet reiät voivat vaatia lisätukea ja hallittua viimeistelyjärjestystä. Risteävät reiät ja alapuoliset piirteet voivat lisätä asennuksia verrattuna avoimeen taskuun, joka koneistetaan yhdestä pinnasta.

Kontaktipinnan viimeistely ja tallennettu hyväksyntä

Määritelty istumapinnan tekstuurisuus, tarkastettavissa olevat sisäiset reunat sekä läpikuuluvaan reikään liittyvä puhdistustyö lisäävät määriteltyä työtä. Vuotokoetus tai muu toiminnallinen hyväksyntävaihe vaatii omat valmistelunsa ja tallennukset; se hinnoitellaan todellisen kokoonpanon ja vaatimuksen perusteella.

Samaa valmistelua jakavat määrät

Ohjelmointi, kiinnitys ja ensimmäiset piirteiden tarkastukset jaetaan yhdessä valmistettavien identtisten osien kesken. Muutettu renkaan osa tai porttijärjestelmä edellyttää kuitenkin edelleen omaa valmisteluaan. Toistot voivat säilyttää hyväksytyn prosessiperustan, kun materiaali, geometria ja hyväksyntä eivät muutu.

PPS-sovituskoekappaleesta toistettaviin komponentteihin

Ratkaise todellinen kohdistusgeometria

Alkuperäinen osa tarkistaa istumapinnan kosketuksen, akselin varan, läpivirtausliitokset tai mittakärjen sijainnin suunnitellussa järjestelyssä. Geometrian muutos tallennetaan ennen kuin se hyväksytään lopulliseksi määritelmäksi jäljellä olevasta määrästä.

Käytä suunniteltua raaka-ainetta ja valmispintaa.

Edustava komponentti käyttää valittua PPS-raaka-ainetuotetta ja vaadittuja lopullisia kosketuspintoja. Se tarkistaa valmistustuloksen kyseisellä materiaalilla eikä päättele sitä muusta polymeerista tai koostumuksesta valmistetun näköisen renkaan perusteella.

Vapauta osa ja hyväksyntäperusta.

Sopimuksen mukainen versio sisältää materiaalituotteen, ominaisuuksien rajoitukset ja mahdolliset erilliset toimintatestit. Erä noudattaa tätä määritelmää, ja kokeiluvaiheen aikana tehdyt muutokset siirretään vapautettuun piirustukseen ja sisällytetään rekisteröityihin asiakirjoihin.

Pidä toistettava määritelmä hallinnassa.

Korvaus tilaukset säilyttävät hyväksytyn raaka-aineen ja vastaavan geometrian. Uusi lähteen, koostumuksen tai läpivirtausaukon sulkeutuminen tunnistetaan ennen toistettavaa toimitusta, jotta vaihtokyky arvioidaan vaikutetun komponentin vaatimusten perusteella.

PPS CNC -koneistuksen usein kysytyt kysymykset

Voiko Techtron GF40 -materiaalia käyttää vaihtoehtona Techtron HPV -materiaalille, koska molemmat ovat vahvistettua PPS-muovia?

Ne ovat erillisiä raaka-ainetuotteita. MCAM tunnistaa GF40:n 40 %:lla lasikuituvahvistettuna PPS-materiaalina, kun taas HPV on vahvistettu, sisäisesti voiteluun suunniteltu koostumus kulutusosille. HPV:n tekninen tiedotus ei tunnista sitä GF40:ksi. Niiden välillä tehtävä vaihto edellyttää suunnitellun tuotteen ja suorituskyvyn vaatimusten hyväksyntää; yhteinen PPS-nimi ei tee niistä ekvivalenttia materiaalimäärittelyä.

Kattaaako PPS-muovin kemiallinen kestävyys kaikki virtausjärjestelmissä käytetyt hapot?

Ei. Kureha Extron varoittaa erityisesti PPS:n alttiudesta hapettaville hapolle, kuten typpihapolle ja rikkihapolle. Laaja kestävyyskuvaus ei siis hyväksy epämääräistä happopalvelua. Käytä todellista liuosta, sen pitoisuutta, lämpötilaa ja altistumisaikaa valitun raaka-aineen kemiallisen kestävyyden ohjeiden mukaisesti; sekoitettu tai kriittinen nesteiden käyttö voi vaatia sovellustestausta.

Tekeekö täytteetön lähtömateriaali ja sen murtumaton iskukestävyys ohuesta PPS-renkaasta iskukestävän?

Techtron 1000:n merkintä »ei murtumaa« koskee epänurkkaisen Charpy-näytteen testiä. Sama taulukko mainitsee erikseen 2,0 kJ/m² arvon nurkkaiselle menetelmälle. Nämä tiedot kuvaavat eri näytteenolosuhteita, eivätkä ne viittaa murtumattomaan komponenttiin tai sallittuun iskukuormitukseen. Ohuet renkaanmuotoiset osat ja paikallisesti nurkkaiset alueet vaativat omaa käsittelyään ja sovelluskäyttöarviointiaan.

Onko 24 tunnin vedenabsorptioarvo oikea loppupiste jatkuvasti upotetulle PPS-osalle?

Se ei ole kyllästymispäätepiste. Nykyiset taulukot ilmoittavat molemmille tuotteille 0,01 % arvon 24 tunnissa 23 °C:ssa, mutta niiden ISO-sarakkeessa ilmoitetut kyllästymisarvot vedessä 23 °C:ssa ovat 0,10 % tuotteelle 1000 ja 0,20 % tuotteelle HPV. Valitse osan käyttöolosuhteeseen sopiva altistumisperusta. Nämä ovat massanottoarvoja, joten ne eivät suoraan määritä mittojen kasvua.

Voiko yhtä PPS-laajenemiskerrointa käyttää koko lämpötila-alueella?

Ei näistä tiedoista yksinään. MCAM antaa eri keskimääräisiä kertoimia lämpötilaväleille 23–100 °C ja 23–150 °C sekä erillisen arvon yli 150 °C:een. Nämä kaksi ensimmäistä väliä päällekkäin; ne eivät muodosta peräkkäisiä alueita, joita voitaisiin laskea yhteen. Käytä laajenemiskerrointa tai laajenemistietoja, jotka ovat soveltuvia tarkoitettuun lämpötilaväliin, äläkä laajenna alhaisemman lämpötilan keskimääräistä kerrointa korkeamman lämpötilan käyttösykliin.

Voiko metalliosien vääntömomenttitaulukko määrittää PPS-portin kokoonpanovääntömomentin?

Ei. Parkerin Port End Assembly Guide -ohjeessa annetut vääntömomenttiesimerkit koskevat ilmoitettuja metallifittingien ja porttien yhdistelmiä, mukaan lukien sinkityt teräsfittingsit teräsporteissa. Ne eivät kelpaa PPS-kannakkeen määrittämiseen. Rinnakkaiskierreliitoksessa kierre pitää fittingsin paikallaan, kun taas erillinen tiiviste sulkee nestevirtauspolun; PPS-kokoonpanolle vaaditaan sen määritelty fittings, tiivistearrangementti ja validoitu kiristysvaatimus.

HANKKEEN TUKI

Keskustele PPS-komponentistasi

Lähetä vastaava piirustus ja malli, määritelty PPS-varastotuote, määrä ja vaadittu kosketuspinnan karheus. Sisällytä myös vastinosien ominaisuudet, neste- tai käyttöolosuhteet sekä mahdolliset määritellyt toiminnalliset hyväksyntävaatimukset, jotta voimme tarjota hintaa tarkoitettuun laajuuteen.

PPS-varastotuotteet ja valmistusviitteet

Tässä sivulla käytetyt nimetyt varastotuotteiden vertailut sekä tietyn valmistus-, kemiallinen ja kokoonpano-olosuhteet.

  1. MCAM — Techtron 1000 PPS -tuotetietolomakeNykyiset 28/09/2026 varastoarvot, kuivien näytteiden olosuhteet, lämpötilavälit ja erilliset vedenoton loppupisteet.
  2. MCAM — Techtron HPV- ja GF40 PPS -tietolomakkeetNykyinen HPV:n kulumis-/lujuusvertailu ja 40 % lasivahvisteisen tuotteen erillinen tunnistetieto.
  3. Ensinger PPS -koneistus; Kureha Extron -tekniset ohjeetPPS:n halkeilu ja lohkeilu koneistuksen aikana, aihiotuotteiden reitit ja hapettavien happojen poikkeukset.
  4. MCAM-koneistajan työkalupakki; Parker Port End -kokoonpano-opasTuki- ja leikkausmekanismit; rinnakkaisportin tiivistys ja metalliliittimien vääntömomenttitaulukoiden materiaalirajat.
VETCNCCNC-VALMISTUS

Pyydä tarjous

Lataa piirustus

*Pakolliset kentät

Aseta osan geometria (acetaali)

Suurennettu osan geometriakuvaus

Tekoälyllä luotu osan havainnollistus.

Suomi
WhatsApp Lähetä meille sähköpostia

Kerro meille hankkeestasi

Jaa vaatimuksesi, niin otamme sinuun yhteyttä sähköpostitse.

PDF-, CAD- tai ZIP-tiedosto · enintään 20 MB