Vai al contenuto
VETCNCCNC MANUFACTURING
Anello polimerico grigio a gradino, boccola crema con flangia e blocco forato nero su superficie scura

PPS CNC
Lavorazione

Confronta le proprietà dei grezzi in PPS

Anelli, boccole e componenti per il flusso in PPS personalizzati

6 tipi di componenti

Anelli sede valvola

Torniamo anelli in PPS con la superficie di contatto anulare, l'apertura centrale e il diametro di centraggio specificati. Un gradino, una scanalatura o una spalla posiziona l'anello all'interno della sua sede, mentre il piano di contatto segue la geometria della valvola accoppiata.
Boccole flangiate per pompe

Boccole flangiate per pompe Combiniamo un foro di scorrimento, un diametro esterno di posizionamento e una sede assiale. Realizziamo queste caratteristiche e qualsiasi smusso specificato attorno a un unico asse, includendo fori trasversali o scanalature laddove richiesto dal disegno del componente.

Rondelle reggispinta scalinate

Una rondella gradinata in PPS presenta una superficie di contatto assiale definita attorno a un albero. Lavoriamo il foro, il profilo esterno e i gradini di spessore, mantenendo la superficie di spinta operativa separata dagli elementi di posizionamento o di gioco.

Blocchi di flusso con fori trasversali

Fresiamo le facce del blocco e pratichiamo i fori di collegamento, gli ingressi dei condotti e i fori di fissaggio specificati. Le intersezioni tra fori trasversali e le chiusure dei fori di accesso fanno parte della definizione del percorso di flusso, anziché essere dedotte dalla forma esterna del blocco.

Distanziali isolanti con spalla

I distanziali in PPS torniti combinano una lunghezza assiale di separazione con una spalla e un foro passante. Il disegno definisce le facce di contatto, lo spazio di sgombro per il fissaggio e la geometria circostante dell’insieme in cui il distanziale viene impiegato.

Corpi sensori con tasche integrate

Fresiamo le tasche per l’equipaggiamento, le sedi per i coperchi e le caratteristiche di fissaggio nei corpi in PPS. Gli aperture per cavi o sonde possono collegarsi alla cavità, con la parete residua e le facce di sede locali definite intorno ai componenti inseriti.

VETCNC fornisce preventivi per parti in PPS fresate e tornite definite da disegno, confermando il materiale grezzo richiesto, l’ambito di lavorazione, la finitura superficiale e i controlli inclusi nell’ordine. L’accettazione relativa a fluidi, tenuta o prestazioni elettriche è definita in base all’applicazione effettiva.

Materiale grezzo in PPS non caricato e modificato per resistenza all’usura

PPS non caricato per caratteristiche strutturali definite

Il PPS non caricato è una scelta standard per anelli, distanziali o corpi la cui geometria di posizionamento e appoggio definisce il requisito principale. Techtron 1000 fornisce il riferimento non caricato indicato di seguito. Le sue proprietà materiali sono tenute separate da qualsiasi classificazione relativa a pressione, perdite o isolamento elettrico del componente completo. [1]

Focus sulla selezione
Il requisito di appoggio, posizionamento o supporto del componente

PPS internamente lubrificato per contatti di scorrimento

Techtron HPV è un prodotto standard rinforzato e riempito con lubrificante interno, concepito per componenti soggetti ad usura. Una boccola o una superficie di spinta che richiede tale formulazione viene fresata dal materiale grezzo selezionato; la modifica è intrinseca al materiale stesso, non un rivestimento applicato sul PPS non caricato. [2] [1]

Focus sulla selezione
Una formulazione specificata per contatti di scorrimento e i relativi compromessi

Semilavorati tondi e tubolari per anelli

Il materiale grezzo cilindrico è adatto per anelli, rondelle o boccole di piccolo diametro. Il materiale tubolare può ridurre la quantità di materiale da asportare al centro per ottenere un’apertura più grande, purché il prodotto finale e lo spessore residuo della parete rispettino il disegno. Il grezzo deve comunque contenere materiale sufficiente per realizzare il foro finale, il diametro esterno e le facce di estremità. [1]

Focus sulla selezione
L’ingombro dell’anello e il materiale residuo dopo la foratura

Lamiere per condotti e cavità per equipaggiamenti

La lamiera fornisce un ingombro iniziale per un blocco di flusso o un corpo con tasche integrate. Lo spessore deve coprire sia la disposizione interna dei condotti sia le superfici esterne di fissaggio. Una limitazione derivante dalla fonte del materiale o dal processo di approvvigionamento rimane parte della definizione del componente qualora richiesta dal progetto.

Focus sulla selezione
Il materiale compreso tra le cavità, i condotti e le facce di fissaggio
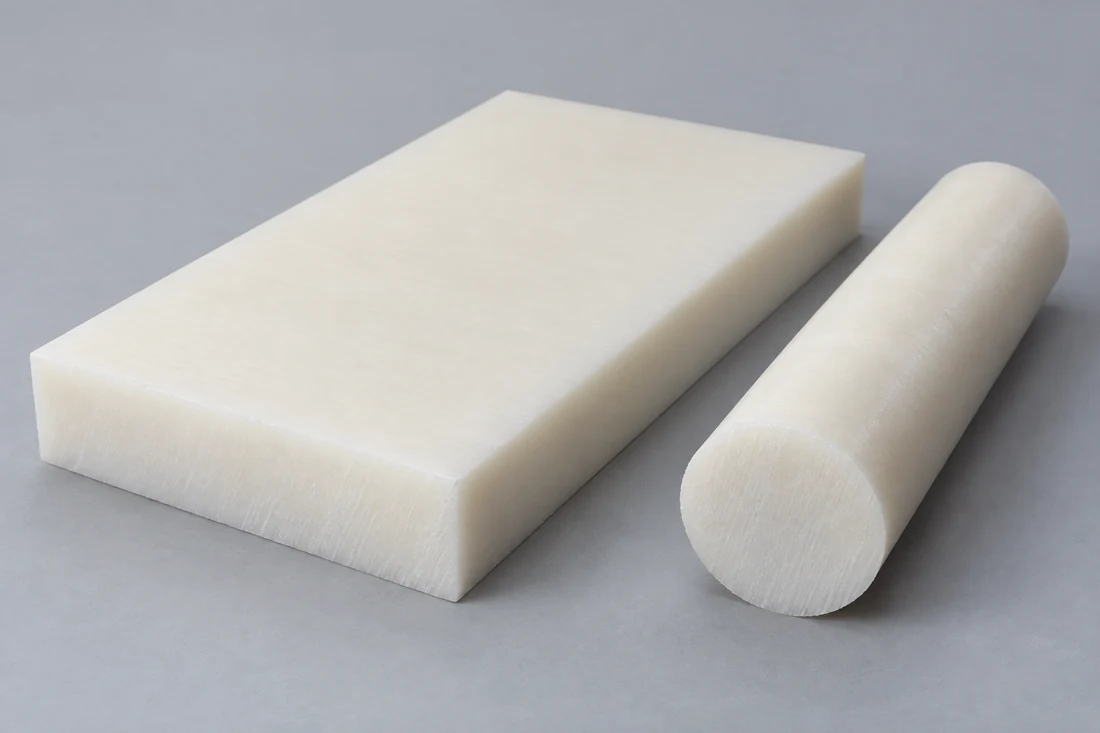
Barra cilindrica piena in polimero bianco naturale e grezzi rettangolari in lamiera
Grezio cilindrico pieno confrontato con il diametro esterno e il foro centrale di un anello

Un miglioramento dell'usura comporta un compromesso meccanico

In questo confronto tra materiali grezzi, l’HPV presenta un tasso di usura per scorrimento inferiore, mentre la sua resistenza a trazione e l’allungamento sono inferiori rispetto al prodotto non caricato e il suo modulo di elasticità rimane invariato. La sua selezione per il comportamento al contatto richiede quindi comunque che i requisiti strutturali e di montaggio del componente siano soddisfatti. [1] [2]

Il confronto utilizza due prodotti attualmente disponibili in stock dello stesso produttore, con le relative colonne di prova ISO mantenute insieme.

Materiale grezzo Techtron PPS: versione non caricata 1000 e versione modificata per resistenza all’usura HPV
ProprietàTechtron 1000Techtron HPVBase di prova
Resistenza a trazione (MPa)10280ISO 527-1/-2
Modulo di trazione (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Allungamento a rottura (%)123.5ISO 527-1/-2
Temperatura di deflessione sotto carico (°C)115115ISO 75-1/-2; 1.8 MPa
Espansione lineare (µm/(m·K))6050Riferimento del produttore; 23–100 °C
Assorbimento d’acqua, 24 h (%)0.010.01ISO 62; acqua a 23 °C
Tasso di usura per scivolamento (µm/km)705Procedura tipo pin-on-disk¹

Schede tecniche dei prodotti MCAM Techtron 1000 e HPV PPS, entrambe datate 28/09/2026, colonne ISO. La maggior parte dei valori meccanici è ottenuta su campioni secchi lavorati da barre di diametro 40–60 mm o, in caso contrario, da lastre di spessore 10–20 mm, a 23 °C; la direzione non è specificata. La procedura di trazione utilizza barre di tipo 1B, con la resistenza riportata al limite di snervamento o alla rottura, secondo quanto appropriato. L’assorbimento d’acqua è determinato per massa su dischi di Ø50 × 3 mm. ¹Procedura simile alla ISO 7148-2 Metodo A: 3 MPa, 0,33 m/s, acciaio con rugosità Ra 0,7–0,9 µm, 23 °C e 50% UR. Questi valori di confronto non costituiscono garanzie minime di acquisto né valutazioni certificate per il componente finito.

Caratteristiche della lavorazione CNC di PPS: tornitura e fresatura

Uscita di foratura assistita accanto a una cavità incassata e un orlo di polimero mantenuto

Fori passanti, facce anulari e spalle sottili

Eseguiamo la tornitura di diametri di posizionamento, fori passanti e facce di contatto partendo da un asse coerente. Le spalle anulari strette e le spalle sottili lasciano meno materiale per supportare l’ultima passata di finitura. Il fissaggio e l’accesso dell’utensile sono organizzati attorno a tali caratteristiche mantenute, anziché forzare l’anello contro un bordo non supportato.

Fori trasversali e sbocchi di tasche

L’uscita di una punta o l’intersezione di un passaggio possono lasciare un sottile orlo non supportato. Il PPS può scheggiarsi o creparsi durante la lavorazione, pertanto è fondamentale garantire un adeguato supporto in prossimità dell’uscita e adottare una sequenza di taglio controllata. Il passaggio risulta quindi accessibile per le operazioni di rifinitura del bordo e di rimozione dei trucioli previste.

Dilatazione termica e movimento del grezzo durante la rimozione

Spigoli di taglio smussati, surriscaldamento locale e asportazione eccessiva da un solo lato possono influenzare il materiale residuo. Pianifichiamo la sequenza di asportazione e finitura in base al grezzo effettivo e alla geometria specifica, mantenendo materiale sufficiente per realizzare le caratteristiche finali richieste dopo i tagli principali. [3]

Faccia di appoggio e giochi di funzionamento per PPS

Boccola PPS con flangia e le relative superfici di accoppiamentoSezione concettuale che mostra il foro della boccola, la superficie esterna di posizionamento e la sede della flangia. Ogni interfaccia ha il proprio accoppiamento e funzione assiale nel disegno del componente.Interfaccia esterna di posizionamentoBoccola PPSAlbero di accoppiamentoConcetto di interfaccia
Un diametro di posizionamento, un gioco di funzionamento e una faccia di contatto risolvono compiti di assemblaggio differenti.
Caratteristiche del componente PPS e criteri di accettazione
CaratteristicaRequisito o riferimentoCondizione accettataVerifica
Anello di sede per valvolaQuota di disegno per spalle, facce e riferimenti di posizionamentoStato di supporto finale specificatoRelazione tra profilo anulare e faccia
Boccola per pompaQuota di disegno per foro, gioco esterno e sede della flangiaStato rilasciato o montato come definitoRelazione diametrale e assiale
Diametro di riferimento 1000 non caricato50 mm, 23→83 °C: ΔD ≈ +0,18 mmIntervallo pubblicato medio mantenuto costanteCalcolo della dilatazione del materiale
Blocco con fori trasversaliQuota di disegno per posizioni dei passaggi e sedi di chiusuraDopo il lavoro richiesto sui bordi e di puliziaVerifica accessibile delle caratteristiche interne

Stima termica: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, utilizzando il valore medio per il grezzo non caricato nell’intervallo 23–100 °C. La tolleranza di gioco effettiva in montaggio tiene conto anche del componente abbinato e dei vincoli applicati. La stima basata sul materiale non costituisce una tolleranza sul diametro finito né una prescrizione per un gioco di interferenza.

Limiti specifici per caratteristica del componente in PPS

Forniamo preventivi per i rapporti tra foro, spalla, passaggio e montaggio indicati sul disegno. Una faccia di sede per valvola e un blocco con fori trasversali richiedono controlli diversi; il tipo di grezzo in PPS selezionato, la sezione e l’accessibilità determinano il piano di lavorazione e ispezione più idoneo.

Dettagli di progettazione per anelli e componenti di flusso in PPS

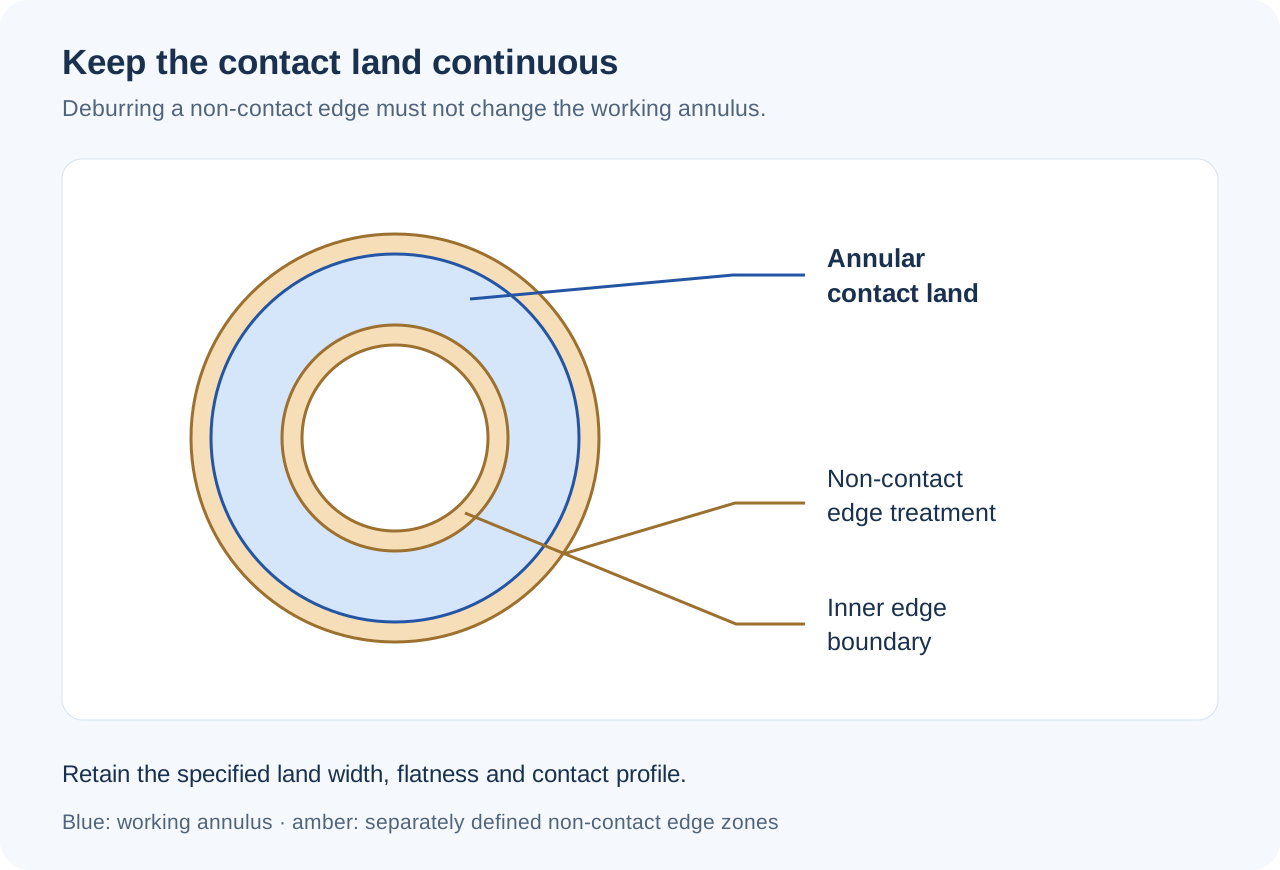
Spalla di contatto continua

La spalla anulare deve rimanere continua lungo l’intera zona di contatto prevista. Una scanalatura intersecante o una smussatura eccessivamente profonda possono interrompere tale zona. Le zone di svasatura devono essere posizionate al di fuori del percorso di contatto, a meno che il progetto di tenuta non le preveda espressamente.

Materiale attorno ai passaggi intersecanti

Due fori interni possono lasciare un breve traverso verso un altro passaggio, un foro di fissaggio o la faccia esterna. La sezione residua è determinata dall’intersezione tridimensionale; profondità distinte dei fori indicate sul disegno devono descrivere lo stesso layout interno.

Svasatura su una spalla di rondella a gradino

Un piccolo smusso o raccordo può eliminare l’angolo o il raccordo del fusto abbinato senza spostare la faccia di spinta della rondella. Tale smusso deve rimanere esterno alla zona di contatto prevista. Aumentare l’intero diametro del foro per eliminare un solo angolo modificherebbe anche l’interferenza lungo tutta la sua lunghezza. [3]

Parete tra una cavità e la sua vite di fissaggio

Un corpo sensore incassato richiede materiale tra la cavità dell’apparecchiatura e i fori di fissaggio. L’accesso dell’utensile all’angolo della cavità e l’accesso alla vite dall’esterno possono competere per tale parete. Boss locali o aperture riposizionate possono mantenere la sezione senza ingrandire l’intero corpo.

Discutere i requisiti del componente

Componenti in PPS per pompe, valvole e strumenti

Posizionamento di un anello di contatto per valvola

Un anello di seduta posiziona la superficie di contatto all’interno del corpo valvola e lascia libera l’apertura di flusso specificata. Il componente abbinato, la configurazione di seduta e le prestazioni richieste in termini di tenuta definiscono la sua applicazione, mentre la classe di pressione o di chiusura della valvola viene stabilita sulla valvola assemblata.

Guida di un componente rotante di pompa

Una boccola guida il componente rotante mentre la sua flangia o spalla ne fissa la posizione assiale. Il grezzo selezionato e la disposizione di funzionamento devono essere adatti al fluido reale, al contatto e al regime di avvio/arresto. Il disegno dimensionale definisce la geometria del cuscinetto fornita.

Collegamento di un percorso di flusso interno definito

Un blocco di flusso integra porti e passaggi interni in un corpo compatto. I fori specificati determinano quali porti comunicano tra loro e quali restano isolati. Un’apertura di accesso utilizzata per eseguire un passaggio richiede la soluzione di chiusura indicata nel disegno rilasciato.

Posizionamento di una sonda o sensore

Un corpo incassato posiziona il dispositivo inserito e lascia accesso per il suo collegamento. La profondità di seduta, l’asse della sonda e l’apertura per il cavo sono riferiti al riferimento di montaggio dell’apparecchiatura, piuttosto che alle sole dimensioni esterne dell’involucro.

Finitura delle facce di contatto e dei passaggi in PPS

Spalla di contatto anulare continua separata dalle zone di trattamento dei bordi interno ed esterno

Faccia di lavoro anulare e assiale

Le spalle di contatto mantengono la texture, il profilo e i segni di utensile ammessi specificati. Rimuovere manualmente un segno visibile può modificare l’altezza locale di seduta; pertanto ogni ulteriore operazione di finitura segue il requisito della faccia, anziché un obiettivo puramente estetico.

Bordi di sbocco e scheggiature locali

Il requisito relativo al bordo distingue una smussatura consentita da un’apertura scheggiata. Rimuoviamo i bava e i frammenti mobili alle uscite accessibili senza allargare un foro di montaggio o aprire un passaggio oltre il suo profilo specificato. Una spalla danneggiata viene valutata in base al suo limite effettivo.

Smussature dei bordi accanto a una spalla di tenuta

Un bordo di manipolazione può essere arrotondato mantenendo intatta la spalla di contatto adiacente. La sbavatura non autorizza un arrotondamento su tutta la faccia dell’anello né una riduzione della larghezza di contatto. Il confine finito viene verificato nel punto in cui il bordo non funzionale incontra la superficie di lavoro.

Pulizia dei passaggi e manipolazione protetta

La pulizia richiesta elimina i passaggi specificati e rimuove i residui di lavorazione. L’identificazione deve essere posta su una faccia non funzionale consentita. L’imballaggio separa gli anelli finiti e protegge le aperture di flusso affinché trucioli o componenti hardware non vengano a contatto con le superfici di lavoro.

Materiale PPS e ispezione delle caratteristiche interne

Sezione di blocco di flusso con fori intersecanti, sede di tappo e accettazione funzionale separata

Grezzo PPS specificato e formulazione

Il prodotto ordinato e qualsiasi restrizione relativa a fonte approvata o percorso di approvvigionamento rimangono registrati nel fascicolo del componente. Una modifica proposta da grezzo non caricato a un prodotto modificato per resistenza all’usura viene identificata come cambiamento di materiale, anche se la geometria del disegno rimane invariata.

Intersezioni dei passaggi e sedi di chiusura

Verifichiamo le posizioni, le profondità e le intersezioni accessibili delle porte definite in base al layout di flusso rilasciato. I controlli relativi a sedi di chiusura e bordi riguardano le caratteristiche lasciate dal percorso di foratura trasversale. Il metodo concordato deve raggiungere le caratteristiche utilizzate per accettare il percorso interno.

Test funzionali: tenuta, pressione e altri

La tenuta stagna e la classe di pressione derivano da una prova definita, che quotiamo indicando la configurazione di assemblaggio, il metodo e i limiti di accettazione. Quando tali risultati fanno parte della fornitura, la configurazione di assemblaggio, il metodo di prova e i limiti di accettazione vengono definiti come lavorazioni distinte oggetto di quotazione. Le sole proprietà del materiale non possono garantire tali risultati.

Quali fattori influenzano il costo della lavorazione CNC di PPS?

Grezzo e forma del grezzo specificati

Una restrizione relativa a prodotto o fonte approvata influenza l’approvvigionamento. Un grezzo tubolare per un anello di grandi dimensioni potrebbe richiedere la rimozione di meno materiale rispetto a una barra piena, mentre un grezzo a piastra per un layout di flusso chiuso necessita di materiale sufficiente attorno a ogni passaggio e faccia di montaggio.

Accessibilità e caratteristiche sensibili ai trucioli

Spalle anulari sottili, uscite di passaggi di piccole dimensioni e aperture ravvicinate possono richiedere un supporto aggiuntivo e una sequenza di finitura controllata. Fori trasversali e caratteristiche sul lato inferiore possono richiedere montaggi supplementari rispetto a quelli necessari per una tasca aperta lavorata da una sola faccia.

Finitura di contatto e accettazione documentata

La texture specificata della sede, i controlli accessibili dei bordi interni e la pulizia dei passaggi aggiungono lavorazioni definite. Un test di tenuta o un altro passaggio di accettazione funzionale ha la propria preparazione e documentazione; viene quotato in base all’assemblaggio e al requisito effettivi.

Quantità che condividono la stessa preparazione

Programmazione, fissaggio e controlli iniziali delle caratteristiche sono condivisi tra parti identiche prodotte contemporaneamente. Una modifica della sezione dell’anello o del layout dei porti richiede comunque una propria preparazione. Per ripetizioni è possibile mantenere la base del processo accettata quando materiale, geometria e criteri di accettazione rimangono invariati.

Dal collaudo di un gioco PPS ai componenti ripetuti

Definire la geometria effettiva di accoppiamento

Il primo componente verifica il contatto di sede, il gioco sull’albero, le connessioni dei passaggi o la posizione della sonda nella configurazione prevista. Eventuali modifiche geometriche vengono registrate prima che diventino la definizione accettata per la quantità residua.

Utilizzare il grezzo e la finitura previsti

Il componente rappresentativo utilizza il prodotto di grezzo PPS selezionato e le superfici di contatto finali richieste. Verifica il risultato della lavorazione su tale materiale, anziché dedurlo da un anello simile realizzato con un altro polimero o formulazione.

Rilasciare il componente e la base di accettazione

La revisione concordata include il prodotto di materiale, i limiti delle caratteristiche e qualsiasi test funzionale separato. Il lotto segue tale definizione, con le modifiche effettuate durante il collaudo riportate sul disegno rilasciato e nei documenti inclusi.

Mantenere controllata la definizione per le ripetizioni

Gli ordini di sostituzione mantengono il grezzo accettato e la geometria di accoppiamento. Una nuova fonte, formulazione o chiusura dei passaggi viene identificata prima di entrare nella fornitura ripetuta, così che l’intercambiabilità possa essere valutata in base ai requisiti del componente interessato.

Domande frequenti sulla lavorazione CNC di PPS

Techtron GF40 può sostituire Techtron HPV poiché entrambi sono PPS rinforzati?

Si tratta di prodotti di grezzo distinti. MCAM identifica GF40 come PPS rinforzato al 40% in vetro, mentre HPV è una formulazione rinforzata e lubrificata internamente per componenti soggetti ad usura. Il foglio dati HPV non lo identifica come GF40. Una modifica tra i due richiede l’approvazione del prodotto e dei requisiti prestazionali previsti; il semplice nome condiviso PPS non li rende equivalenti dal punto di vista materiale.

La resistenza chimica del PPS copre tutti gli acidi utilizzati in un sistema di flusso?

No. Kureha Extron mette esplicitamente in guardia contro gli acidi ossidanti, inclusi acido nitrico e acido solforico, per il PPS. Una descrizione generale della resistenza chimica non autorizza quindi un servizio con acidi non specificati. Utilizzare la soluzione effettiva, la concentrazione, la temperatura e il tempo di esposizione insieme alle indicazioni chimiche del grezzo selezionato; un servizio con fluidi misti o critici potrebbe richiedere prove applicative.

Il risultato di impatto senza rottura del materiale grezzo non caricato rende un anello sottile in PPS resistente agli urti?

No. La voce «senza rottura» per Techtron 1000 si riferisce al provino Charpy non intagliato. Lo stesso foglio elenca separatamente un valore di 2,0 kJ/m² per la procedura con provino intagliato. Tali valori descrivono condizioni diverse del provino, non un componente infrangibile né un carico di martellamento ammissibile. Sezioni sottili di anelli e intagli locali richiedono una propria valutazione di manipolazione e applicazione.

Il valore di assorbimento d’acqua dopo 24 ore è il punto finale corretto per un componente in PPS immerso continuativamente?

Non è il punto finale di saturazione. I fogli attuali indicano 0,01% dopo 24 ore a 23 °C per entrambi i prodotti, ma le voci relative alla saturazione nelle colonne ISO in acqua a 23 °C sono 0,10% per 1000 e 0,20% per HPV. Selezionare la base di esposizione pertinente al componente. Si tratta di valori di assorbimento di massa, pertanto non specificano direttamente la crescita dimensionale.

Un singolo coefficiente di espansione termica del PPS può essere utilizzato sull’intero intervallo di temperatura?

Non solo da queste voci. MCAM fornisce coefficienti medi diversi per gli intervalli 23–100 °C e 23–150 °C, oltre a un valore separato oltre i 150 °C. I primi due intervalli si sovrappongono; non sono fasce consecutive da sommare. Utilizzare il coefficiente o i dati di espansione appropriati per l’intervallo previsto, anziché estendere un valore medio a bassa temperatura attraverso un ciclo termico più elevato.

Una tabella di coppia per raccordi metallici può definire la coppia di montaggio per un porto in PPS?

No. Gli esempi di coppia di serraggio nella Guida Parker per l’assemblaggio di estremità di porto si applicano a combinazioni specifiche di raccordo metallico e porto, inclusi raccordi in acciaio placcato in porti di acciaio. Non qualificano una flangia in PPS. Per un collegamento filettato parallelo, la filettatura trattiene il raccordo mentre una tenuta separata chiude il percorso del fluido; l’assemblaggio in PPS richiede il raccordo, la disposizione della tenuta e il requisito di serraggio validato specificati.

SUPPORTO PER IL PROGETTO

Discutere il proprio componente in PPS

Inviare il disegno e il modello corrispondenti, il prodotto di grezzo PPS specificato, la quantità e la finitura richiesta delle superfici di contatto. Includere le caratteristiche di accoppiamento, le condizioni operative o del fluido e qualsiasi accettazione funzionale definita, in modo che possiamo fornire un preventivo per l’ambito previsto.

Grezzo PPS e riferimenti di produzione

Confronti tra grezzi denominati e le specifiche condizioni di produzione, chimiche e di assemblaggio utilizzate in questa pagina.

  1. MCAM — Scheda tecnica del prodotto Techtron 1000 PPSValori di magazzino aggiornati al 28/09/2026, condizioni di provino essiccato, intervalli termici e punti finali separati per l’assorbimento d’acqua.
  2. MCAM — Schede tecniche Techtron HPV e GF40 PPSConfronto attuale tra usura/resistenza dell’HPV e identità distinta del prodotto rinforzato con il 40 % di vetro.
  3. Lavorazione PPS Ensinger; Guida tecnica Kureha ExtronFessurazioni e scheggiature del PPS durante la lavorazione, percorsi di fornitura del materiale grezzo e eccezioni per acidi ossidanti.
  4. Kit per tornitori MCAM; Guida all’assemblaggio dell’estremità portante ParkerMeccanismi di supporto e taglio; tenuta del collegamento a porta parallela e limiti dei materiali nelle tabelle di coppia per raccordi metallici.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB