Przejdź do treści
VETCNCCNC MANUFACTURING
Szary, stopniowany pierścień polimerowy, kremowa tuleja kołnierzowa i czarny wiercony blok na ciemnej powierzchni

PPS CNC
Obróbka

Niestandardowe pierścienie, tuleje i elementy przepływowe z PPS

6 typów elementów

Pierścienie usadzające zaworów

Toczymy pierścienie z PPS z określoną pierścieniową powierzchnią styku, otworem środkowym i średnicą lokalizacyjną. Stopień, rowek lub barka lokalizują pierścień w jego obudowie, podczas gdy powierzchnia styku powtarza geometrię odpowiadającego zaworu.
Tuleje pompowe z flanszem

Tuleje pompowe z flanszemObrabiamy te cechy — otwór roboczy, zewnętrzny średnicę lokalizującą oraz osiową powierzchnię oporu — wokół jednej osi, wraz z otworami poprzecznymi lub rowkami tam, gdzie rysunek komponentu tego wymaga.

Wkładki oporowe ze stopniem

Wkładka oporowa ze stopniem z PPS ma określoną osiową powierzchnię styku wokół wału. Obrabiamy jej otwór, zewnętrzny kształt i stopnie grubości, zachowując roboczą powierzchnię oporową osobno od cech lokalizacyjnych lub luzów montażowych.

Blok przepływowy z otworami poprzecznymi

Frezujemy powierzchnie bloku i wiercimy określone przejścia łączące, otwory wlotowe i otwory montażowe. Przecięcia otworów poprzecznych i zamknięcia otworów dostępowych są częścią definicji ścieżki przepływu, a nie wynikają z zewnętrznego kształtu bloku.

Izolacyjne dystanse z barką

Dystanse z PPS wykonane toczeniem łączą długość osiowego rozdzielenia z barką i otworem przebiegającym. Rysunek określa powierzchnie styku, luz montażowy pod elementy mocujące oraz otaczającą geometrię zespołu, w którym stosowany jest dystans.

Obudowy czujników z wgłębieniami

Frezujemy wgłębienia pod urządzenia, powierzchnie usadzania pokryw i cechy montażowe do obudów z PPS. Otwory pod kable lub sondy mogą być połączone z wnęką, przy czym zachowana ściana i lokalne powierzchnie usadzania są definiowane wokół wstawianych komponentów.

VETCNC wycenia części z PPS wykonane frezowaniem i toczeniem zgodnie z rysunkiem, potwierdzając wymagany rodzaj zapasu, zakres obróbki, wykończenie oraz włączone badania jakości dla zamówienia. Akceptacja pod kątem przepływu cieczy, uszczelnienia lub właściwości elektrycznych jest definiowana dla rzeczywistego zastosowania.

Niezmodyfikowane i zmodyfikowane pod kątem odporności na zużycie zapasy PPS

Niezmodyfikowany PPS do określonych cech konstrukcyjnych

Niezmodyfikowany PPS jest standardowym wyborem dla pierścienia, dystansownika lub korpusu, w których geometria lokalizacji i osadzenia decyduje o wymaganiach. Materiał Techtron 1000 stanowi poniższy odniesiony, niezmodyfikowany materiał referencyjny. Jego właściwości materiałowe są traktowane osobno od oceny ciśnienia, wycieku lub parametrów elektrycznych całego komponentu.[1]

Zakres wyboru
Wymaganie dotyczące usadzania, lokalizacji lub podparcia części.

PPS z wewnętrzną smarownicą do kontaktu ślizgowego

Techtron HPV to wzmocniony materiał magazynowy z wewnętrznym smarem, przeznaczony do elementów narażonych na zużycie. Tuleję lub powierzchnię dociskową wymagającą tej modyfikacji obrabia się z wybranego materiału magazynowego; zmiana dotyczy samego materiału, a nie warstwy powłokowej naniesionej na niezmodyfikowany PPS.[2] [1]

Zakres wyboru
Określona formuła do kontaktu ślizgowego i jej kompromisy.

Okrągłe i tubularne półfabrykaty do pierścieni

Pręt nadaje się do małego pierścienia, wyciska lub tulei o małej średnicy. Materiał rurowy może zmniejszyć ilość usuwanego materiału ze środka przy większym otworze, o ile dokładny produkt i pozostająca grubość ścianki spełniają wymagania rysunku. Półfabrykat musi nadal zawierać wystarczającą ilość materiału na gotowy otwór wewnętrzny, średnicę zewnętrzną oraz powierzchnie czołowe.[1]

Zakres wyboru
Zewnętrzny kontur pierścienia i zapas materiału pozostający po wytaczaniu.

Płyta do przejść i wnęk pod urządzenia

Płyta stanowi początkowy kontur dla bloku przepływowego lub obudowy z wgłębieniami. Grubość musi obejmować zarówno układ wewnętrznych przejść, jak i zewnętrzne powierzchnie montażowe. Ograniczenie związane z źródłem materiału lub trasą dostawy pozostaje w definicji części, gdy jest wymagane przez projekt.

Zakres wyboru
Materiał pomiędzy wnękami, przejściami i powierzchniami montażowymi.
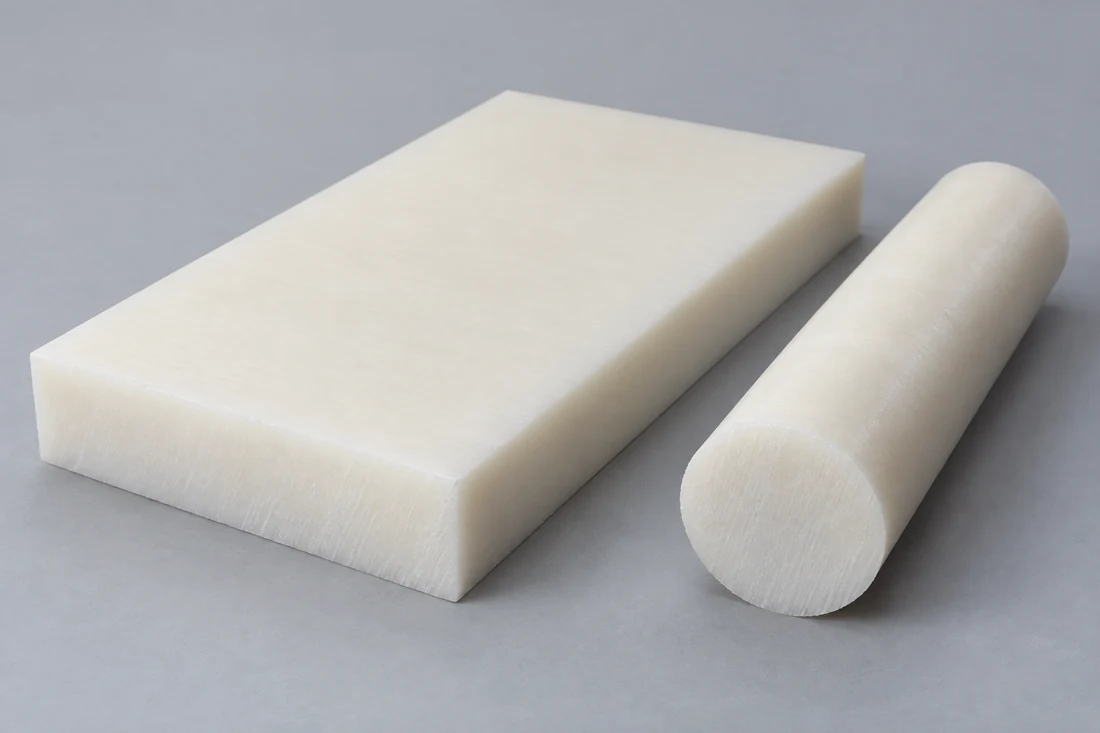
Naturalnie biały, lity pręt polimerowy i wycięte prostokątne półfabrykaty płytowe
Lity, okrągły półfabrykat w porównaniu ze średnicą zewnętrzną i otworem centralnym pierścienia

Ulepszenie odporności na zużycie wiąże się z kompromisem mechanicznym

W niniejszym porównaniu materiałów HPV charakteryzuje się niższym współczynnikiem zużycia ślizgowego, przy jednoczesnym niższym wytrzymałości na rozciąganie i wydłużeniu niż u niezmodyfikowanego PPS, natomiast jego moduł sprężystości pozostaje bez zmian. Wybór HPV pod kątem zachowania kontaktowego wymaga więc nadal spełnienia wymagań konstrukcyjnych i montażowych danej części.[1] [2]

Porównanie wykorzystuje dwa aktualne produkty zapasowe od tego samego producenta, przy czym ich kolumny testów wg norm ISO są zestawione razem.

Surowiec Techtron PPS: niezapełniony 1000 oraz modyfikowany pod kątem odporności na zużycie HPV.
WłaściwośćTechtron 1000Techtron HPVPodstawa badań
Wytrzymałość na rozciąganie (MPa)10280ISO 527-1/-2
Moduł rozciągania (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Wydłużenie przy zerwaniu (%)123.5ISO 527-1/-2
Temperatura odkształcenia pod wpływem ciepła (°C)115115ISO 75-1/-2; 1.8 MPa
Rozszerzalność liniowa (µm/(m·K))6050Odniesienie producenta; 23–100°C
Wchłanianie wody, 24 h (%)0.010.01ISO 62; woda w temperaturze 23°C
Współczynnik zużycia ślizgowego (µm/km)705Procedura typu „sworzeń-na-tarczy”¹

Karty danych produktów MCAM Techtron 1000 i HPV PPS, obie z dnia 28/09/2026, kolumny wg norm ISO. Większość wartości mechanicznych dotyczy próbek suchych, obrabianych z prętów o średnicy 40–60 mm lub z płyt o grubości 10–20 mm, w temperaturze 23°C; kierunek nie jest określony. Badania wytrzymałości na rozciąganie przeprowadzane są na prętach typu 1B, przy czym wytrzymałość podawana jest jako wartość graniczna lub wartość przy zerwaniu, w zależności od przypadku. Wchłanianie wody określane jest metodą wagową na dyskach o średnicy Ø50 × grubości 3 mm. ¹Procedura podobna do ISO 7148-2 Metoda A: 3 MPa, 0,33 m/s, stal Ra 0,7–0,9 µm, 23°C i wilgotność względna 50%. Te wartości porównawcze nie stanowią gwarantowanych minimalnych wartości zakupowych ani ocen gotowych części.

Obróbka CNC z PPS: toczenie i frezowanie

Podparte wyjście wiertła obok wgłębionej kieszeni i zachowanego rantu polimerowego

Otwory, powierzchnie pierścieniowe i cienkie barki

Toczymy średnice lokalizacyjne, otwory i powierzchnie styku wzdłuż spójnej osi. Wąskie powierzchnie styku pierścieni i cienkie barki pozostawiają mniej materiału do podparcia końcowego cięcia. Uchwyt i dostęp narzędzia są organizowane wokół tych zachowanych cech, zamiast zmuszać pierścień do nacisku na niezabezpieczoną krawędź.

Otwory poprzeczne i przebicia wgłębien

Wyjście wiertła lub przecięcie przejść może pozostawić cienką, niezabezpieczoną krawędź. PPS może się skruszyć lub pęknąć podczas obróbki, dlatego ważne jest zapewnienie podparcia w pobliżu wyjścia oraz kontrolowana kolejność cięć. Następnie przejście staje się dostępne do określonej obróbki krawędzi i usuwania wiórków.

Ciepło i przemieszczenie zapasu podczas usuwania

Zmatowione krawędzie tnące, lokalne przegrzewanie oraz intensywne jednostronne usuwanie materiału mogą wpływać na pozostałą ilość półfabrykatu. Planujemy kolejność usuwania materiału i operacji wykańczających dla rzeczywistego półfabrykatu i jego geometrii, zachowując wystarczającą ilość materiału do uzyskania wymaganych cech końcowych po głównych operacjach skrawania.[3]

Powierzchnie usadzania i pasowania robocze z PPS

Tuleja PPS z kołnierzem i jej powierzchnie współpracujące.Sekcja koncepcyjna przedstawiająca otwór tulei, zewnętrzny powierzchnię lokalizującą oraz powierzchnię oporu kołnierza. Każda z tych powierzchni współpracy ma własny wymiar dopasowania i funkcję osiową na rysunku komponentu.Zewnętrzna powierzchnia lokalizująca.Tuleja PPS.Wał współpracującyKoncepcja interfejsu
Średnica lokalizacyjna, luz roboczy i powierzchnia styku rozwiązują różne zadania montażowe.
Cechy komponentu PPS oraz podstawa jego akceptacji.
CechaWymaganie lub odniesienieWarunek akceptacjiWeryfikacja
Pierścień usadzający zaworuRysunkowe powierzchnie usadzania, twarze i daty lokalizacyjneOkreślony końcowy stan podparciaProfil pierścieniowy i relacja powierzchni styku
Tuleja pompyRysunkowe otwory, pasowanie zewnętrzne i powierzchnia usadzania flanszaStan zwolniony lub zainstalowany zgodnie z definicjąRelacja średnicy i osiowa
Średnica odniesienia niezmodyfikowanego 100050 mm, 23→83°C: ΔD ≈ +0,18 mmOpublikowany średni przedział utrzymywany stałyObliczenie przyrostu materiału
Blok z otworami poprzecznymiRysunkowe położenia przejść i powierzchnie zamknięciaPo wymaganej obróbce krawędzi i czyszczeniuSprawdzanie dostępnych cech wewnętrznych

Szacunek termiczny: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, przy użyciu średniego współczynnika rozszerzalności niezmodyfikowanego zapasu w zakresie 23–100°C. Rzeczywisty luz zainstalowany uwzględnia również część współpracującą i ograniczenia. Szacunek materiałowy nie stanowi tolerancji średnicy gotowej części ani zalecenia pasowania wciskowego.

Cechy-specyficzne limity dla komponentu z PPS

Wyceniamy otwory, powierzchnie styku, przejścia i relacje montażowe wskazane na rysunku. Powierzchnia usadzania zaworu i blok z otworami poprzecznymi wymagają różnych sprawdzeń; wybrany zapas PPS, jego przekrój i dostępność determinują odpowiedni plan obróbki i kontroli jakości.

Szczegóły projektowe pierścieni i elementów przepływowych z PPS

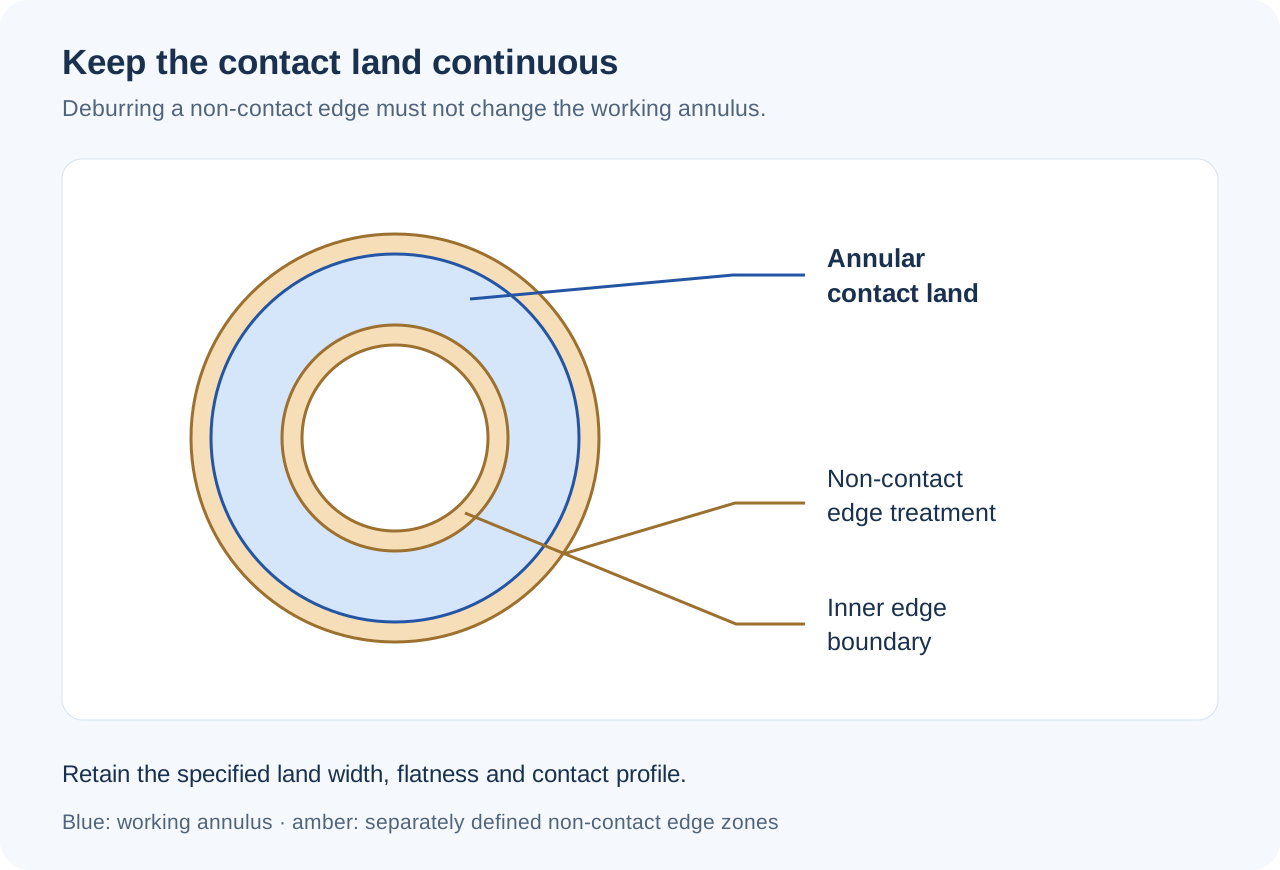
Ciągła powierzchnia styku usadzania

Pierścieniowa powierzchnia styku musi pozostawać ciągła w całym zaplanowanym obszarze kontaktu. Przecinająca się wgnieciona część lub zbyt głębokie zaokrąglenie krawędzi może przerwać ten obszar. Wypukłości powinny znajdować się poza ścieżką kontaktu, chyba że projekt uszczelnienia jawnie je uwzględnia.

Materiał wokół przecinających się przejść

Dwa otwory wewnętrzne mogą pozostawić krótką przegrodę między sąsiednim przejściem, otworem montażowym lub zewnętrzną powierzchnią. Trójwymiarowe przecięcie określa tę pozostającą sekcję; oddzielne głębokości otworów na rysunku muszą opisywać ten sam układ wewnętrzny.

Wypukłość przy barce wkładki oporowej ze stopniem

Niewielkie podcięcie może ominąć narożnik lub zaokrąglenie współpracującego wału bez przesuwania powierzchni oporowej podkładki. Podcięcie musi pozostać poza zamierzoną powierzchnią styku. Powiększenie całego otworu w celu ominięcia jednego narożnika zmieniłoby również pasowanie na całej jego długości.[3]

Ściana między wnęką a elementem mocującym

Obudowa czujnika z wgłębieniami wymaga materiału pomiędzy wnęką pod urządzenie a otworami mocującymi. Dostęp narzędzi do narożnika wnęki i dostęp do elementów mocujących od zewnątrz mogą konkurować o tę ścianę. Lokalne wypustki lub przesunięte otwory mogą zachować przekrój, nie zwiększając całej obudowy.

Omówić wymagania dotyczące części

Komponenty z PPS w pompach, zaworach i przyrządach

Lokalizacja pierścienia kontaktowego zaworu

Pierścień gniazda umieszcza powierzchnię styku wewnątrz korpusu zaworu i pozostawia określony otwór przepływowy. Element współpracujący, układ osadzenia i wymagane parametry szczelności określają jego zastosowanie, a ciśnienie lub klasa szczelności zaworu są ustalane dla zmontowanego zaworu.

Kierowanie obracającym się elementem pompy

Tuleja kieruje obracającym się elementem, podczas gdy jej flansz lub barka ustala położenie osiowe. Wybrany zapas i układ pracy muszą być dopasowane do rzeczywistej cieczy, kontaktu oraz cyklu start-stop. Rysunek wymiarowy określa dostarczoną geometrię łożyska.

Łączenie określonej ścieżki przepływu wewnętrznej

Blok przepływowy integruje porty i wewnętrzne przejścia w zwartej obudowie. Określone otwory decydują, które porty są ze sobą połączone, a które pozostają oddzielone. Otwór dostępowy używany do wiercenia przejścia wymaga układu zamknięcia przedstawionego w zatwierdzonym projekcie.

Lokalizacja sondy lub czujnika

Obudowa z wgłębieniami pozycjonuje wstawiony element i zapewnia dostęp do jego połączenia. Głębokość usadzania, oś sondy i otwór kablowy są odniesione do punktu odniesienia montażowego urządzenia, a nie tylko do zewnętrznych wymiarów obudowy.

Wykończenie powierzchni styku i przejść z PPS

Ciągła, pierścieniowa powierzchnia stykowa oddzielona od stref obróbki krawędzi wewnętrznej i zewnętrznej

Pierścieniowe i osiowe powierzchnie robocze

Powierzchnie styku zachowują określoną teksturę, profil i dopuszczalne ślady narzędzi. Usunięcie widocznego śladu ręcznie może zmienić lokalną wysokość usadzania, dlatego wszelkie dodatkowe operacje wykańczania są wykonywane zgodnie z wymaganiami dotyczącymi powierzchni, a nie jedynie z powodów estetycznych.

Krawędzie przebicia i lokalne skruszenia

Wymaganie dotyczące krawędzi rozróżnia dopuszczalne zaokrąglenie od uszkodzonego otworu. Usuwamy zacieki i luźne fragmenty na dostępnych wyjściach, nie powiększając przy tym dopasowanego otworu ani nie rozszerzając przejścia poza jego określony profil. Uszkodzona powierzchnia styku jest oceniana względem jej rzeczywistego limitu.

Zaokrąglenia krawędzi obok powierzchni usadzania uszczelniającej

Krawędź obsługi można zaokrąglić, zachowując przy tym nienaruszoną sąsiadującą powierzchnię styku. Usuwanie zacieków nie uprawnia do zaokrąglania całej powierzchni czołowej pierścienia ani do zmniejszania jego szerokości kontaktu. Gotowy kontur jest sprawdzany w miejscu, gdzie krawędź niekontaktowa spotyka się z powierzchnią roboczą.

Czyszczenie przejść i ostrożna obsługa

Wymagane czyszczenie usuwa zanieczyszczenia z określonych przejść i usuwa luźne odpadki po obróbce. Oznaczenie powinno znajdować się na dopuszczalnej powierzchni niekontaktowej. Opakowanie oddziela gotowe pierścienie i chroni otwory przepływowe, aby wiórków lub elementów mocujących nie przenosić na powierzchnie robocze.

Materiał PPS i kontrola jakości cech wewnętrznych

Przekrój bloku przepływowego z przecinającymi się otworami, gniazdem zatyczki i oddzielną akceptacją testów funkcjonalnych

Określony zapas PPS i jego formuła

Zamówiony produkt oraz wszelkie ograniczenia związane z zatwierdzonym źródłem lub trasą dostawy pozostają w rejestrze części. Propozycja zmiany zapasu niezmodyfikowanego na produkt zmodyfikowany pod kątem odporności na zużycie jest traktowana jako zmiana materiału, nawet jeśli geometria rysunku pozostaje bez zmian.

Przecięcia przejść i powierzchnie zamknięcia

Sprawdzamy zdefiniowane położenia portów, ich głębokości oraz dostępne przecięcia zgodnie z zatwierdzonym układem przepływu. Kontrole powierzchni zamknięcia i krawędzi dotyczą cech pozostawionych przez trasę wiercenia poprzecznego. Zgodna metoda musi umożliwiać dostęp do cech używanych do akceptacji ścieżki wewnętrznej.

Testy funkcjonalne: przecieki, ciśnienie i inne

Szczelność i klasa ciśnieniowa wynikają z określonego testu, który wyceniamy wraz z konfiguracją montażu, metodą i limitami akceptacji. Gdy wyniki te stanowią część dostawy, konfiguracja montażu, metoda testu i limity akceptacji są określane jako oddzielne wyceniane prace. Same właściwości materiałowe nie mogą zapewnić tych wyników.

Co wpływa na koszt obróbki CNC z PPS?

Określony zapas i forma półfabrykatu

Zatwierdzony produkt lub ograniczenie źródła wpływa na pozyskiwanie materiału. Półfabrykat tubularny do dużego pierścienia może wymagać usunięcia mniejszej ilości materiału niż pręt pełny, podczas gdy płytkowy półfabrykat do zamkniętego układu przepływowego wymaga wystarczającej ilości zapasu wokół każdego przejścia i powierzchni montażowej.

Dostęp i cechy wrażliwe na wiórkowanie

Cienkie powierzchnie styku pierścieni, małe otwory wyjściowe i blisko położone otwory mogą wymagać dodatkowego podparcia oraz kontrolowanej kolejności wykańczania. Otwory poprzeczne i cechy na dolnej stronie mogą wymagać dodatkowych ustawień oprócz tych potrzebnych do frezowania otwartego wgłębienia z jednej strony.

Wykończenie powierzchni kontaktu i udokumentowana akceptacja

Określona tekstura powierzchni usadzania, sprawdzanie dostępnych krawędzi wewnętrznych oraz czyszczenie przejść stanowią dodatkową, zdefiniowaną pracę. Test szczelności lub inny krok akceptacji funkcjonalnej ma własne przygotowanie i dokumentację; jest wyceniany indywidualnie dla rzeczywistego zespołu i wymagań.

Ilość dzieląca tę samą przygotowawczą fazę

Programowanie, uchwyty i wstępne sprawdzenia cech są wspólne dla identycznych części wykonywanych łącznie. Zmieniony odcinek pierścienia lub układ otworów wymaga nadal własnej przygotowania. Powtórzenia mogą zachować zaakceptowaną podstawę procesu, gdy materiał, geometria i kryteria akceptacji pozostają bez zmian.

Od prób dopasowania PPS do powtarzanych komponentów

Rozstrzygnij rzeczywistą geometrię dopasowania

Wstępne sprawdzenia części obejmują kontakt powierzchni osadzenia, luz wału, połączenia przepływowe lub położenie sondy w zamierzonej konfiguracji. Zmianę geometrii rejestruje się przed jej przyjęciem jako definicji obowiązującej dla pozostałej ilości.

Użyj zamierzonego materiału wyjściowego i końcowej obróbki powierzchni

Reprezentatywny komponent wykorzystuje wybrany produkt PPS w postaci materiału wyjściowego oraz wymagane końcowe powierzchnie styku. Sprawdza wynik obróbki na tym materiale zamiast wnioskować go na podstawie podobnie wyglądającego pierścienia wykonanego z innego polimeru lub innej formuły.

Zatwierdź część i podstawę akceptacji

Zaakceptowana wersja zawiera produkt materiałowy, granice cech oraz wszelkie oddzielne testy funkcjonalne. Cała partia jest produkowana zgodnie z tą definicją; zmiany wprowadzone podczas prób są przenoszone do wydanego rysunku technicznego i uwzględniane w dokumentacji.

Zachowaj kontrolę nad definicją powtórzeń

Zamówienia zastępcze zachowują zaakceptowany materiał wyjściowy i geometrię dopasowania. Nowe źródło, formuła lub zamknięcie przepływu są identyfikowane przed wejściem do cyklu powtarzanej dostawy, aby ocenić wzajemną zamienność względem wymagań dotyczących komponentu, którego dotyczy zmiana.

Często zadawane pytania dotyczące obróbki CNC PPS

Czy Techtron GF40 może zastąpić Techtron HPV, skoro oba są wzmocnione PPS?

Są to osobne produkty materiałowe. MCAM określa GF40 jako PPS wzmocniony szkłem w 40 %, natomiast HPV to wzmocniona, wewnętrznie smarowana formuła przeznaczona do elementów narażonych na zużycie. W karcie danych HPV nie określono jej jako GF40. Zmiana między nimi wymaga zatwierdzenia zamierzonego produktu oraz wymagań dotyczących jego właściwości; wspólne oznaczenie PPS nie czyni ich równoważnymi materiałami.

Czy odporność chemiczna PPS obejmuje wszystkie kwasy stosowane w układzie przepływowym?

Nie. Kureha Extron wyraźnie ostrzega przed kwasami utleniającymi, w tym kwasem azotowym i siarkowym, w odniesieniu do PPS. Ogólna deklaracja odporności chemicznej nie stanowi więc zatwierdzenia obsługi dowolnego, nieokreślonego kwasu. Należy korzystać z rzeczywistego roztworu, jego stężenia, temperatury i czasu ekspozycji w połączeniu z zaleceniami chemicznymi dla wybranego materiału wyjściowego; w przypadku mieszaniny cieczy lub krytycznego zastosowania może być wymagane testowanie aplikacyjne.

Czy brak łamliwości surowca niezapełnionego sprawia, że cienka pierścień PPS jest odporny na uderzenia?

Nie. Wpis „brak łamania” dla Techtron 1000 odnosi się do nienacinanego próbnika Charpy’ego. Ta sama karta danych osobno podaje wartość 2,0 kJ/m² dla procedury z nacinanym próbnikiem. Te wpisy opisują różne warunki próbników, a nie niezniszczalny komponent ani dopuszczalne obciążenie uderzeniowe. Cienkie przekroje pierścieni oraz lokalne nacięcia wymagają indywidualnej oceny obsługi i zastosowania.

Czy wartość pochłaniania wody po 24 godzinach jest odpowiednim punktem końcowym dla części PPS stale zanurzonej w wodzie?

Nie jest to punkt nasycenia. Obecne karty danych podają 0,01 % po 24 godzinach w temperaturze 23 °C dla obu produktów, ale ich wpisy w kolumnie ISO dotyczące nasycenia w wodzie w temperaturze 23 °C wynoszą odpowiednio 0,10 % dla 1000 i 0,20 % dla HPV. Należy wybrać podstawę ekspozycji odpowiednią dla danej części. Są to wartości przyrostu masy, więc nie określają one bezpośrednio wzrostu wymiarów.

Czy jedna wartość współczynnika rozszerzalności cieplnej PPS może być stosowana w całym zakresie temperatur?

Nie tylko na podstawie tych wpisów. MCAM podaje różne średnie współczynniki dla zakresów 23–100 °C i 23–150 °C oraz osobną wartość powyżej 150 °C. Pierwsze dwa zakresy nachodzą na siebie; nie są to kolejne pasma do sumowania. Należy stosować współczynnik lub dane dotyczące rozszerzalności odpowiednie dla zamierzonego zakresu temperatur, a nie rozszerzać średniej dla niższych temperatur na cykl o wyższej temperaturze.

Czy tabela momentów dokręcania dla połączeń metalowych może określać moment montażowy dla portu PPS?

Nie. Przykłady momentów dokręcania w przewodniku Parker dotyczącym montażu końcówek portów odnoszą się do określonych kombinacji metalowych złączek i portów, w tym złączek stalowych powlekanych w portach stalowych. Nie kwalifikują one króćca PPS. W przypadku połączenia z gwintem równoległym, gwint utrzymuje złączkę, podczas gdy oddzielna uszczelka zamyka ścieżkę przepływu cieczy; zespół PPS wymaga określonej złączki, układu uszczelnienia i zweryfikowanych wymagań dotyczących dokręcania.

WSPARCIE PROJEKTOWE

Omów swój komponent PPS

Prześlij odpowiedni rysunek i model, określony półfabrykat PPS, ilość i wymagane wykończenie powierzchni stykowych. Uwzględnij elementy współpracujące, warunki przepływu medium lub pracy oraz wszelkie zdefiniowane kryteria akceptacji funkcjonalnej, abyśmy mogli wycenić założony zakres.

Półfabrykaty PPS i odniesienia produkcyjne

Porównania wymienionych z nazwy półfabrykatów oraz konkretne warunki produkcji, chemiczne i montażowe zastosowane na tej stronie.

  1. MCAM — Karta techniczna produktu Techtron 1000 PPSAktualne na dzień 28/09/2026 wartości magazynowe, warunki dla suchych próbek, przedziały temperaturowe i oddzielne punkty końcowe absorpcji wody.
  2. MCAM — Karty techniczne Techtron HPV i GF40 PPSObecne porównanie odporności na zużycie i wytrzymałości HPV oraz osobna tożsamość produktu wzmocnionego szkłem w zawartości 40 %
  3. Obróbka skrawaniem PPS firmy Ensinger; Wskazówki techniczne Kureha ExtronPęknięcia i łuszczenie się PPS podczas obróbki skrawaniem, ścieżki technologiczne dla materiałów magazynowych oraz wyjątki związane z kwasami utleniającymi
  4. Zestaw narzędzi frezarki MCAM; Instrukcja montażu końcówki zaworu firmy ParkerMechanizmy wspierania i cięcia; uszczelnianie portu równoległego oraz granice materiałowe tabel momentów dokręcania dla połączeń metalowych.
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB