Zum Inhalt springen
VETCNCCNC FERTIGUNG
Grauer gestufter Polymer-Ring, cremefarbene flanschierte Buchse und schwarzer gebohrter Block auf dunklem Untergrund

PPS-CNC
Bearbeitung

Vergleich der PPS-Rohstoffeigenschaften

Individuelle PPS-Ringe, Buchsen und Strömungskomponenten

6 Komponententypen

Ventilsitzringe

Wir drehen PPS-Ringe mit der spezifizierten ringförmigen Kontaktfläche, der Mittelöffnung und dem Zentrierdurchmesser. Ein Absatz, eine Nut oder eine Schulter positioniert den Ring in seinem Gehäuse, während die Anlagefläche der Geometrie des Gegenventils folgt.
Pumpen-Flanschbuchsen

Pumpen-Flanschbuchsen Wir kombinieren eine Laufbohrung, einen äusseren Zentrierdurchmesser und eine axiale Auflage. Diese Merkmale sowie alle angegebenen Entlastungen drehen wir um eine gemeinsame Achse; Querbohrungen oder Rillen werden dort eingebracht, wo sie in der Komponentenzeichnung gefordert sind.

Abgestufte Anlaufscheiben

Eine gestufte PPS-Scheibe bietet eine definierte axiale Anlagefläche um eine Welle. Wir bearbeiten ihre Bohrung, Außenkontur und Dickenstufen und halten die funktionale Axialtragfläche separat von Positionier- oder Freistellmerkmalen.

Querbohrungen für Strömungsblöcke

Wir fräsen die Blockflächen und bohren die angegebenen Verbindungsleitungen, Anschlussöffnungen und Befestigungslöcher. Kreuzbohrungsschnittpunkte und Verschlüsse von Zugangsöffnungen gehören zur Definition des Strömungspfads und werden nicht aus der äußeren Blockform abgeleitet.

Isolierende Schulterabstandshalter

Gedrehte PPS-Abstandshalter kombinieren eine axiale Trennlänge mit einer Schulter und einer Durchgangsbohrung. Die Zeichnung definiert die Kontaktflächen, die Befestigungsfreiraum sowie die umgebende Geometrie für die Baugruppe, in der der Abstandshalter eingesetzt wird.

Ausgehöhlte Sensorkörper

Wir fräsen Geräteaussparungen, Deckelsitze und Montageelemente in PPS-Körper ein. Kabel- oder Sondenzugänge können mit dem Hohlraum verbunden sein; die verbleibende Wandstärke sowie die lokalen Sitzflächen werden um die eingebauten Komponenten herum definiert.

VETCNC erstellt Angebote für zeichnungsgemäß gefräste und gedrehte PPS-Teile und bestätigt dabei das erforderliche Ausgangsmaterial, den Umfang der Bearbeitung, die Oberflächenqualität sowie die im Auftrag enthaltene Prüfung. Die akzeptierten Anforderungen an Fluiddichtheit, Dichtung oder elektrische Funktion werden für die konkrete Anwendung festgelegt.

Ungefüllter und verschleißmodifizierter PPS-Rohstoff

Ungefüllter PPS für definierte strukturelle Merkmale

Nichtgefülltes PPS ist eine Standardwahl für einen Ring, Abstandshalter oder Körper, dessen Positionierungs- und Sitzgeometrie die Anforderung bestimmt. Techtron 1000 liefert den benannten nichtgefüllten Referenzwert unten. Seine Materialeigenschaften werden getrennt von jeglicher Druck-, Leckage- oder elektrischer Bewertung für die vollständige Komponente geführt. [1]

Auswahlkriterium
Die Anforderung an Lage, Sitz oder Stützung des Teils.

Intern geschmiertes PPS für Gleitkontakt

Techtron HPV ist ein verstärktes, intern geschmiertes Rohstoffprodukt, das für Verschleißteile vorgesehen ist. Eine Buchse oder Axialfläche, die diese Formulierung benötigt, wird aus dem ausgewählten Rohstoff bearbeitet; die Modifikation ist Teil des Materials und keine Beschichtung, die auf nichtgefülltes PPS aufgetragen wird. [2] [1]

Auswahlkriterium
Eine spezifizierte Gleitkontakt-Zusammensetzung und ihre Kompromisse.

Runde und rohrförmige Rohlinge für Ringe

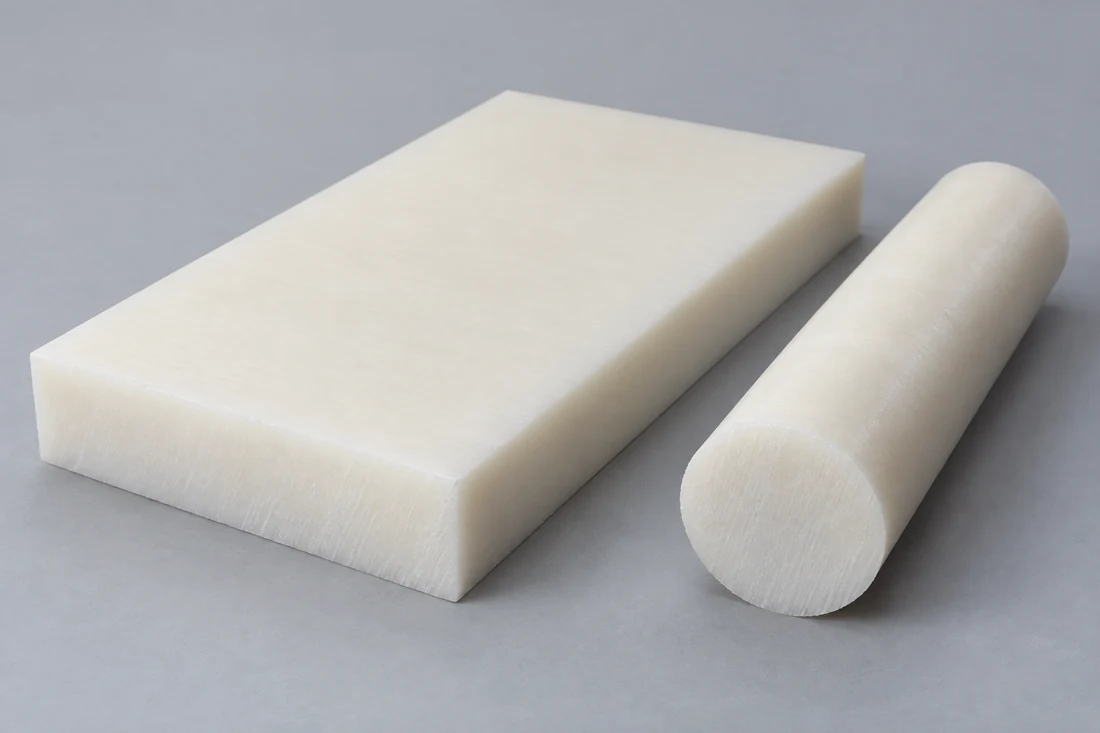
Stab eignet sich für einen Ring, eine Scheibe oder Buchse mit kleinem Bohrdurchmesser. Rohrform kann bei größerer Öffnung den Materialabtrag in der Mitte reduzieren, sofern das exakte Produkt und die verbleibende Wandstärke der Zeichnung entsprechen. Der Rohling benötigt dennoch Material für die fertige Bohrung, den Außendurchmesser und die Stirnflächen. [1]

Auswahlkriterium
Der Ring-Umfang und das verbleibende Material nach der Bohrung.

Plattenmaterial für Leitungen und Gerätehohlräume

Plattenmaterial liefert eine Startumhüllung für einen Strömungsblock oder einen ausgehöhlten Körper. Die Dicke muss sowohl die innere Leitungsanordnung als auch die äußeren Montageflächen abdecken. Eine Beschränkung durch das Ausgangsmaterial oder den Herstellungsprozess bleibt Bestandteil der Teiledefinition, wenn sie durch das Konstruktionsdesign vorgegeben ist.

Auswahlkriterium
Das Material zwischen Hohlräumen, Leitungen und Montageflächen.
Natürlich-weißer massiver Polymer-Stab und rechteckige Platte als geschnittene Rohlinge
Massiver runder Rohling im Vergleich mit dem Außendurchmesser und der Mittelbohrung eines Rings

Eine Verbesserung der Verschleissfestigkeit birgt einen mechanischen Kompromiss

In diesem Rohstoffvergleich weist HPV eine niedrigere Gleitverschleißrate auf, während seine Zugfestigkeit und Dehnung niedriger sind als beim nichtgefüllten Produkt und sein Elastizitätsmodul unverändert bleibt. Die Auswahl für das Kontaktverhalten erfordert daher weiterhin, dass die strukturellen und Montageanforderungen des Bauteils erfüllt werden. [1] [2]

Der Vergleich basiert auf zwei aktuellen Standardprodukten desselben Herstellers, wobei deren ISO-Prüfspalten zusammengehalten werden.

Techtron-PPS-Lagerware: unverfüllt 1000 und verschleissmodifiziert HPV
EigenschaftTechtron 1000Techtron HPVPrüfgrundlage
Zugfestigkeit (MPa)10280ISO 527-1/-2
Zugmodul (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Bruchdehnung (%)123.5ISO 527-1/-2
Wärmeformbeständigkeitstemperatur (°C)115115ISO 75-1/-2; 1.8 MPa
Linearer Ausdehnungskoeffizient (µm/(m·K))6050Herstellerangabe; 23–100 °C
Wasseraufnahme, 24 h (%)0.010.01ISO 62; Wasser bei 23 °C
Gleitverschleissrate (µm/km)705Verfahren nach Pin-on-Disk-Art¹

MCAM Techtron 1000 und HPV PPS Produkt-Datenblätter, beide vom 28/09/2026, ISO-Spalten. Die meisten mechanischen Werte beziehen sich auf trockene Prüfkörper, die aus Rundstahl mit einem Durchmesser von 40–60 mm (sonst aus Blech mit einer Dicke von 10–20 mm) bearbeitet wurden, bei 23°C; die Richtung ist nicht angegeben. Das Zugversuchsverfahren verwendet Probekörper vom Typ 1B; die Festigkeitswerte werden jeweils als Streckgrenze oder Bruchfestigkeit angegeben. Die Wasseraufnahme wird massenbasiert an Scheiben mit Ø50 × 3 mm bestimmt. ¹Verfahren ähnlich ISO 7148-2 Methode A: 3 MPa, 0.33 m/s, Stahl Ra 0.7–0.9 µm, 23°C und 50% RH. Diese Vergleichswerte sind weder garantierte Einkaufsmindestwerte noch Bewertungen für fertige Bauteile.

CNC-Drehen und -Fräsen von PPS – Merkmale

Rückseitiger Bohraustritt neben einer vertieften Aussparung und einem erhaltenen Polymer-Rand

Bohrungen, Ringflächen und dünne Schultern

Wir drehen Positionierdurchmesser, Bohrungen und Kontaktflächen von einer konsistenten Achse aus. Schmale Ringflächen und dünne Schultern lassen weniger Material zur Stützung des letzten Schnitts übrig. Die Spannung und der Werkzeugzugang richten sich an diesen erhaltenen Merkmalen aus, statt den Ring gegen eine nicht gestützte Kante zu pressen.

Querbohrungen und Durchbrüche in Taschen

Ein Bohraustritt oder eine Durchgangsschnittstelle kann einen dünnen, nicht gestützten Rand hinterlassen. PPS neigt beim Bearbeiten zum Absplittern oder Reißen; daher sind eine gezielte Stützung nahe dem Austritt und eine kontrollierte Schnittfolge entscheidend. Danach ist der Durchgang für die vorgeschriebene Kanten- und Späneabfuhrarbeit zugänglich.

Wärme- und Werkstoffbewegung während der Materialabtragung

Stumpfe Schneiden, lokale Überhitzung und starke einseitige Materialabtragung können den verbleibenden Rohling beeinträchtigen. Wir planen die Abtrags- und Finishsequenz für den tatsächlichen Rohling und die Geometrie und behalten ausreichend Material bei, um die erforderlichen Endmerkmale nach den Hauptbearbeitungsschritten zu erzeugen. [3]

PPS-Anlageflächen und Laufpassungen

Geflanschte PPS-Buchse und ihre jeweiligen GegenstellenKonzeptioneller Schnitt mit Buchsenbohrung, äusserer Zentrierfläche und Flanschauflage. Jede Schnittstelle weist im Komponentenzeichnung eigene Passung und axiale Funktion auf.Äussere ZentrierschnittstellePPS-BuchseGegenwelleKonzept der Schnittstelle
Ein Positionierdurchmesser, ein Laufspalt und eine Kontaktfläche lösen unterschiedliche Montageaufgaben.
PPS-Komponentenmerkmale und Grundlage für die Abnahme
MerkmalAnforderung oder BezugAkzeptierter ZustandVerifizierung
VentilsitzringZeichnungsbezogene Land-, Stirn- und LagebezugsebenenSpezifizierter endgültiger AuflagezustandRingförmiges Profil und dessen Beziehung zur Stirnfläche
PumpenbuchseZeichnung: Bohrung, Außenpassung und FlanschauflageFreigegebener oder eingebauter Zustand gemäß DefinitionDurchmesser und axiale Beziehung
Nichtgefüllter Referenzdurchmesser 100050 mm, 23→83 °C: ΔD ≈ +0,18 mmVeröffentlichtes Intervallmittel wird konstant gehaltenMaterialwachstumsberechnung
QuerbohrungsblockZeichnung: Durchgangspositionen und AbschlussauflagenNach erforderlicher Kanten-/ReinigungsarbeitZugängliche Prüfung innerer Merkmale

Thermische Schätzung: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm unter Verwendung des Mittelwerts des nichtgefüllten Rohmaterials von 23–100 °C. Die tatsächliche eingebaute Spielweite berücksichtigt zudem das Gegenstück und die Einspannung. Die Materialschätzung ist weder eine Toleranz für den fertigen Durchmesser noch eine Vorgabe für eine Presspassung.

Merkmalsbezogene Grenzwerte für die PPS-Komponente

Wir kalkulieren die Bohrung, die Auflagefläche, die Durchgänge und die Montagebeziehungen, die in der Zeichnung angegeben sind. Eine Ventilsitzfläche und ein Querbohrungsblock erfordern unterschiedliche Prüfungen; der ausgewählte PPS-Rohstoff, der Querschnitt und der Zugang bestimmen den geeigneten Bearbeitungs- und Prüfplan.

Konstruktionsdetails für PPS-Ringe und Strömungsteile

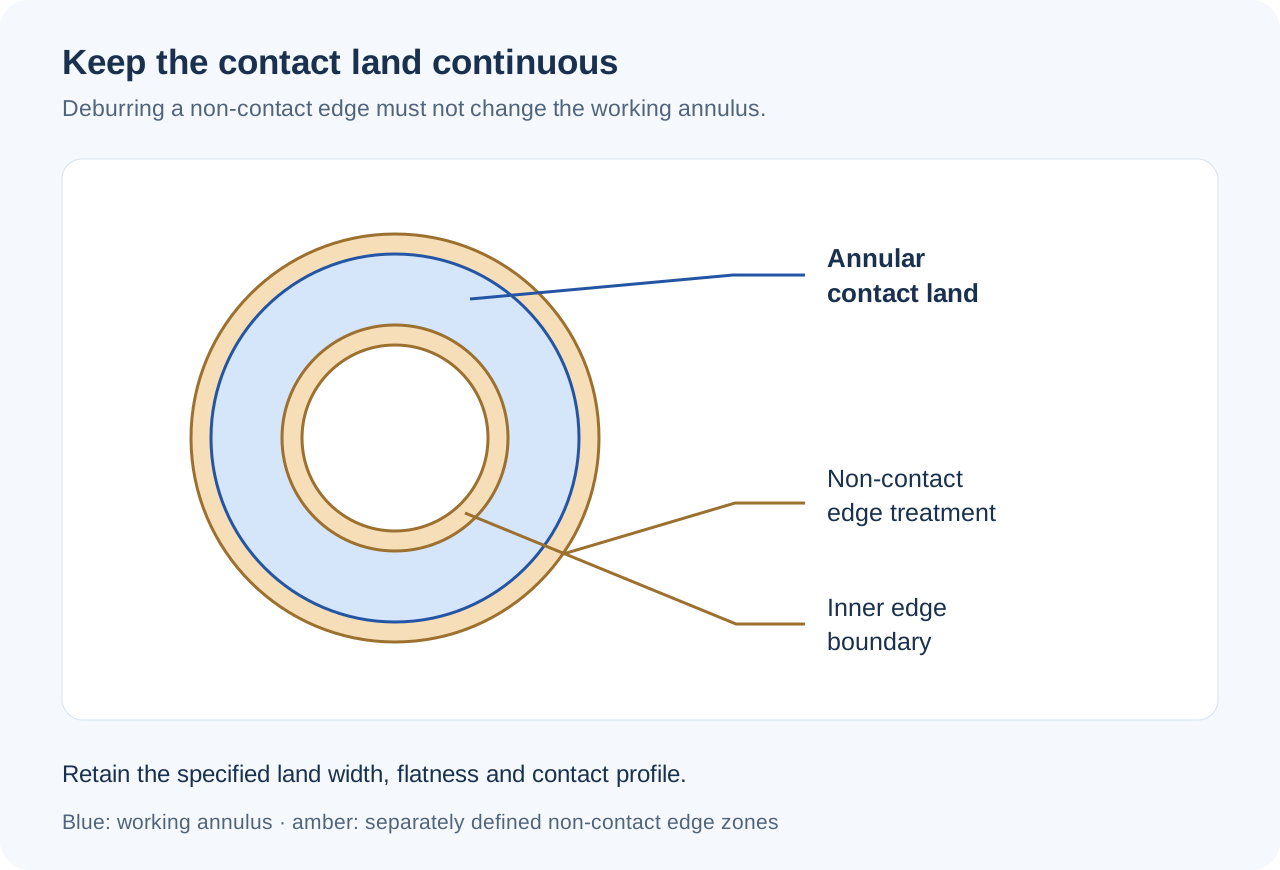
Eine durchgehende Sitzkontaktfläche

Die ringförmige Auflagefläche muss im vorgesehenen Kontaktbereich durchgehend bleiben. Eine sich überschneidende Aussparung oder eine unnötig tiefe Kantenentgratung kann diesen Bereich unterbrechen. Entlastungen gehören außerhalb des Kontaktwegs, es sei denn, das Dichtkonzept schließt sie ausdrücklich ein.

Material um sich überschneidende Durchgänge

Zwei innere Bohrungen können einen kurzen Steg zu einem benachbarten Durchgang, einer Befestigungsbohrung oder einer Außenfläche hinterlassen. Der dreidimensionale Schnittpunkt bestimmt diesen verbleibenden Abschnitt; getrennte Bohrtiefen in einer Zeichnung müssen dasselbe innere Layout beschreiben.

Entlastung an einer gestuften Scheibenansatzkante

Eine kleine Entlastung kann die Ecke oder Fase der Gegenwelle freigeben, ohne die Axialkraft-Stirnfläche des Washers zu verschieben. Die Entlastung muss vollständig außerhalb der vorgesehenen Kontaktfläche liegen. Eine Erweiterung der gesamten Bohrung zur Freigabe einer einzigen Ecke würde zudem die Passung über ihre gesamte Länge verändern. [3]

Wand zwischen einer Aussparung und ihrer Befestigung

Ein eingetiefter Sensorkörper benötigt Material zwischen der Geräteaussparung und den Befestigungsbohrungen. Werkzeugzugang an der Aussparungsecke und Zugang zu den Befestigungselementen von außen können um diese Wand konkurrieren. Lokale Aufsätze oder neu positionierte Öffnungen können den Querschnitt bewahren, ohne den gesamten Körper zu vergrößern.

Besprechen Sie die Teileanforderungen

PPS-Komponenten in Pumpen, Ventilen und Instrumenten

Positionierung eines Ventilkontrakttrings

Ein Sitzring positioniert die Kontaktfläche innerhalb des Ventilkörpers und belässt die spezifizierte Strömungsöffnung. Das Gegenbauteil, die Sitzanordnung und die geforderte Dichtheitsleistung definieren seine Anwendung; die Druckstufe oder Absperreignung des Ventils wird am montierten Ventil festgelegt.

Führung einer rotierenden Pumpenkomponente

Eine Buchse führt das rotierende Element, während ihr Flansch oder Ansatz die axiale Position fixiert. Der ausgewählte Rohstoff und die Laufanordnung müssen zur tatsächlich verwendeten Flüssigkeit, zum Kontaktverhalten und zur Start-Stopp-Betriebsart passen. Die maßliche Zeichnung definiert die gelieferte Lagergeometrie.

Verbindung eines definierten internen Strömungswegs

Ein Strömungsblock integriert Anschlüsse und interne Durchgänge in einen kompakten Körper. Die spezifizierten Bohrungen bestimmen, welche Anschlüsse miteinander verbunden sind und welche getrennt bleiben. Eine Zugangsöffnung, die zum Bohren eines Durchgangs genutzt wird, benötigt die in der freigegebenen Konstruktion dargestellte Verschlussanordnung.

Positionierung einer Sonde oder eines Sensors

Ein eingetiefter Körper positioniert das eingesetzte Gerät und lässt Zugang für seine Verbindung frei. Einbautiefe, Sondenachse und Kabelöffnung beziehen sich auf das Montagedatum des Geräts und nicht nur auf die Außenabmessungen des Gehäuses.

PPS-Kontaktflächen- und Durchgangsfinish

Durchgehende ringförmige Kontaktfläche, getrennt von inneren und äußeren Kantenbehandlungszonen

Ringförmige und axiale Arbeitsflächen

Kontaktflächen behalten die spezifizierte Textur, das Profil und die zulässigen Werkzeugspuren bei. Das manuelle Entfernen einer sichtbaren Spur kann die lokale Sitzhöhe verändern; daher folgt jeder zusätzliche Finishvorgang der Flächenanforderung und nicht einem rein optischen Ziel.

Durchbruchskanten und lokale Ausbrüche

Die Kantenanforderung unterscheidet einen zulässigen Übergang von einem ausgebrochenen Eingang. Wir entfernen Grate und lose Bruchstücke an zugänglichen Austrittsstellen, ohne eine gefügte Bohrung zu vergrößern oder einen Durchgang über sein spezifiziertes Profil hinaus zu öffnen. Eine beschädigte Auflagefläche wird anhand ihrer tatsächlichen Grenzwerte bewertet.

Kantenentlastungen neben einer Dichtauflage

Eine Handhabungskante kann abgerundet werden, während die angrenzende Kontaktauflage unversehrt bleibt. Entgraten berechtigt nicht dazu, die gesamte Ringfläche abzurunden oder ihre Kontaktbreite zu verringern. Die fertige Begrenzung wird dort geprüft, wo die Nichtkontaktkante auf die Arbeitsfläche trifft.

Durchgangsreinigung und geschützte Handhabung

Die erforderliche Reinigung befreit die spezifizierten Durchgänge und entfernt lose Bearbeitungsrückstände. Die Kennzeichnung erfolgt auf einer zulässigen Nichtkontaktfläche. Die Verpackung trennt die fertigen Ringe und schützt Strömungsöffnungen, sodass Späne oder Befestigungselemente nicht gegen die Arbeitsflächen gedrückt werden.

PPS-Material und Prüfung innerer Merkmale

Strömungsblock-Schnitt mit sich überschneidenden Bohrungen, einer Stopfbuchsenauflage und separater funktioneller Prüffreigabe

Der spezifizierte PPS-Rohstoff und die Formulierung

Das bestellte Produkt sowie etwaige Beschränkungen bezüglich zugelassener Quellen oder Rohstoffpfade bleiben in der Teiledokumentation erhalten. Eine vorgeschlagene Änderung vom nichtgefüllten Rohmaterial zu einem verschleißoptimierten Produkt wird als Materialänderung gekennzeichnet, selbst wenn die Zeichnungsgeometrie unverändert bleibt.

Durchgangsschnittpunkte und Abschlussauflagen

Wir prüfen die definierten Anschlusspositionen, -tiefen und zugänglichen Schnittpunkte anhand des freigegebenen Strömungslayouts. Prüfungen von Abschlussauflagen und Kanten beziehen sich auf Merkmale, die durch die Querbohrungsroute entstanden sind. Die vereinbarte Prüfmethode muss die Merkmale erreichen, die zur Freigabe des internen Pfads herangezogen werden.

Leckage-, Druck- und sonstige Funktionsprüfungen

Dichtheit und Druckstufe ergeben sich aus einem definierten Prüfverfahren, das wir mit seiner Montagekonfiguration, Prüfmethode und Annahmegrenzwerten kalkulieren. Wenn diese Ergebnisse Teil der Lieferung sind, werden Montagekonfiguration, Prüfmethode und Annahmegrenzwerte als gesonderte kalkulierte Leistung festgelegt. Allein die Werkstoffeigenschaften können diese Ergebnisse nicht liefern.

Was beeinflusst die Kosten für die PPS-CNC-Bearbeitung?

Spezifizierter Rohstoff und Rohlingform

Eine zugelassene Produkt- oder Quellenbeschränkung wirkt sich auf die Beschaffung aus. Ein rohrförmiger Rohling für einen großen Ring kann weniger Material entfernen als ein Vollstab, während ein Plattenrohling für ein geschlossenes Strömungslayout ausreichend Material rund um jeden Durchgang und jede Montagefläche benötigt.

Zugang und spanungsensitive Merkmale

Dünne Ringauflagen, kleine Durchgangsausgänge und eng beieinanderliegende Öffnungen können zusätzliche Stützung und eine kontrollierte Finishsequenz erfordern. Querbohrungen und Unterseitenmerkmale können zusätzliche Spannvorrichtungen erfordern, die über die für eine offene Tasche erforderlichen hinausgehen, die von einer Seite aus bearbeitet wird.

Kontaktfinish und dokumentierte Freigabe

Spezifizierte Sitztextur, zugängliche Prüfungen innerer Kanten und Durchgangsreinigung fügen definierte Arbeitsschritte hinzu. Eine Leckageprüfung oder ein anderer funktionaler Freigabeschritt hat eigene Vorbereitung und Dokumentation; er wird entsprechend der tatsächlichen Montage und Anforderung kalkuliert.

Menge mit gemeinsamer Vorbereitung

Programmierung, Spannmittel und erste Merkmalsprüfungen werden für identische Teile, die gemeinsam hergestellt werden, geteilt. Eine geänderte Ringausführung oder Anschlussanordnung benötigt weiterhin eine eigene Vorbereitung. Wiederholungen können die akzeptierte Prozessbasis beibehalten, sofern Material, Geometrie und Freigabe unverändert bleiben.

Vom PPS-Passungsversuch zu Serienteilen

Lösen Sie die tatsächliche Gegenstückgeometrie

Das erste Teil prüft den Sitzkontakt, den Wellenspielraum, die Durchgangsverbindungen oder die Sondenposition in der vorgesehenen Anordnung. Eine Geometrieänderung wird vor ihrer Übernahme als akzeptierte Definition für die Restmenge dokumentiert.

Verwenden Sie den vorgesehenen Rohstoff und das Finish

Das repräsentative Bauteil verwendet das ausgewählte PPS-Rohstoffprodukt und die erforderlichen endgültigen Kontaktflächen. Es prüft das Fertigungsergebnis auf diesem Material statt dessen Schlussfolgerung aus einem ähnlich aussehenden Ring, der aus einem anderen Polymer oder einer anderen Formulierung hergestellt wurde.

Freigabe des Teils und der Freigabegrundlage

Die vereinbarte Revision umfasst das Materialprodukt, die Merkmalsgrenzwerte und ggf. separate Funktionsprüfungen. Die Charge folgt dieser Definition; während des Versuchs vorgenommene Änderungen gehen in die freigegebene Zeichnung und die zugehörigen Unterlagen ein.

Halten Sie die Wiederholungsdefinition kontrolliert

Ersatzbestellungen behalten den akzeptierten Rohstoff und die Gegenstückgeometrie bei. Eine neue Quelle, Formulierung oder Durchgangsverschlusslösung wird vor ihrem Einzug in die Serienlieferung identifiziert, damit die Austauschbarkeit anhand der betroffenen Komponentenanforderungen bewertet werden kann.

PPS-CNC-Bearbeitung – FAQ

Kann Techtron GF40 Techtron HPV ersetzen, da beide PPS-Sorten glasfaserverstärkt sind?

Es handelt sich um separate Rohstoffprodukte. MCAM identifiziert GF40 als 40 % glasfaserverstärktes PPS, während HPV eine verstärkte, intern geschmierte Formulierung für Verschleißteile ist. Im HPV-Datenblatt wird dieses Produkt nicht als GF40 bezeichnet. Eine Umstellung erfordert die Genehmigung des vorgesehenen Produkts und der Leistungsanforderungen; der gemeinsame PPS-Name macht sie nicht zu einem äquivalenten Materialaufruf.

Umfasst die chemische Beständigkeit von PPS sämtliche in einem Durchflusssystem verwendeten Säuren?

Nein. Kureha Extron weist ausdrücklich auf oxidierende Säuren wie Salpetersäure und Schwefelsäure für PPS hin. Eine allgemeine Beständigkeitsbeschreibung genehmigt daher keinen ungeprüften Säureeinsatz. Verwenden Sie die tatsächliche Lösung, Konzentration, Temperatur und Exposition zusammen mit der chemischen Anleitung des ausgewählten Rohstoffs; bei gemischten oder kritischen Fluidanwendungen kann eine Anwendungsprüfung erforderlich sein.

Macht das schlagzäh-bruchfreie Ergebnis der unverfüllten Lagerware einen dünnen PPS-Ring schlagfest?

Nein. Der „no-break“-Eintrag für Techtron 1000 gilt für die unkerbte Charpy-Probe. Derselbe Datenblattabschnitt listet für das gekerbte Verfahren separat 2,0 kJ/m² auf. Diese Einträge beschreiben unterschiedliche Probenvoraussetzungen, nicht eine unzerbrechliche Komponente oder eine zulässige Hammerbelastung. Dünne Ringabschnitte und lokale Kerben benötigen eine eigene Handhabungs- und Anwendungsbewertung.

Ist der 24-Stunden-Wasseraufnahmewert der richtige Endpunkt für ein kontinuierlich eingetauchtes PPS-Teil?

Es ist nicht der Sättigungsendpunkt. Aktuelle Datenblätter geben für beide Produkte nach 24 Stunden bei 23 °C 0,01 % an, doch betragen die ISO-Spalten-Einträge für die Wassersättigung bei 23 °C 0,10 % für 1000 und 0,20 % für HPV. Wählen Sie die Expositionsgrundlage entsprechend dem Bauteil aus. Dies sind Massenaufnahmewerte, daher spezifizieren sie nicht direkt das dimensionsmäßige Wachstum.

Kann ein einziger PPS-Ausdehnungskoeffizient über den gesamten Temperaturbereich angewendet werden?

Nicht allein anhand dieser Angaben. MCAM gibt unterschiedliche mittlere Koeffizienten für 23–100 °C und 23–150 °C an sowie einen separaten Wert oberhalb von 150 °C. Die ersten beiden Intervalle überlappen sich; sie sind keine aufeinanderfolgenden Bereiche, die addiert werden können. Verwenden Sie den Koeffizienten oder die Ausdehnungsdaten, die für das vorgesehene Intervall geeignet sind, anstatt einen Mittelwert für niedrigere Temperaturen auf einen heißeren Zyklus auszudehnen.

Kann eine Drehmomenttabelle für Metallverbindungen das Montagedrehmoment für einen PPS-Port festlegen?

Nein. Die Drehmomentbeispiele im Parker-Handbuch für Port-Endmontage gelten für spezifizierte Metallanschlüsse und Anschlusskombinationen, einschließlich verzinkter Stahlanschlüsse in Stahlanschlüssen. Sie qualifizieren keine PPS-Buchse. Bei einer Gewindeverbindung hält das Gewinde den Anschluss fest, während eine separate Dichtung den Fluidpfad abschließt; die PPS-Montage benötigt ihren spezifizierten Anschluss, ihre Dichtanordnung und ihre validierte Anziehanforderung.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre PPS-Komponente

Senden Sie die passende Zeichnung und das Modell, das spezifizierte PPS-Rohstoffprodukt, die Menge und das erforderliche Kontaktflächenfinish. Geben Sie die Gegenmerkmale, die Flüssigkeit oder Betriebsbedingungen sowie jegliche definierte funktionale Freigabe an, damit wir den vorgesehenen Umfang kalkulieren können.

PPS-Rohstoffe und Herstellungsreferenzen

Benannte Rohstoffvergleiche sowie die spezifischen Herstellungs-, chemischen und Montagebedingungen, die auf dieser Seite verwendet werden.

  1. MCAM — Techtron 1000 PPS-ProduktdatenblattAktuelle Lagerbestandswerte vom 28/09/2026, Trockenbedingungen für Probekörper, thermische Intervalle sowie separate Endpunkte für die Wasseraufnahme.
  2. MCAM — Techtron HPV- und GF40-PPS-DatenblätterDer aktuelle HPV-Vergleich zu Verschleissfestigkeit und Zugfestigkeit sowie die eigenständige Identität des 40 % glasfaserverstärkten Produkts.
  3. Ensinger PPS-Bearbeitung; Kureha Extron Technische AnleitungRissbildung und Absplittern von PPS während der Bearbeitung, Wege über Lagerware sowie Ausnahmen für oxidierende Säuren.
  4. MCAM-Werkzeugkasten für Maschinisten; Parker Port End Assembly Guide (Anleitung zur Montage des Port-Endes)Trag- und Schneidmechanismen; Dichtung an Parallelanschlüssen sowie die Werkstoffgrenzen von Drehmomenttabellen für Metallverbindungen.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB