バルブシートリング
当社は、所定の環状接触面、中心開口部および位置決め径を有するPPSリングを旋盤加工します。ステップ、溝または肩部によりリングをハウジング内に位置決めし、接触ランドは対向バルブの幾何形状に従います。

当社は、所定の環状接触面、中心開口部および位置決め径を有するPPSリングを旋盤加工します。ステップ、溝または肩部によりリングをハウジング内に位置決めし、接触ランドは対向バルブの幾何形状に従います。
フランジ付きポンプブッシング内径面の旋削加工、外周定位径および軸方向座面を一体化します。当社はこれらの特徴部および図面に指定されたあらゆるリリーフを、同一軸を中心に旋削加工し、部品図面で要求される場合には横穴または溝も加工します。
段付きPPSワッシャーは、シャフト周囲に定義された軸方向接触面を備えます。当社はその内径、外形および厚さの段差を機械加工し、作動用スラストランドを位置決め部やクリアランス部とは分離して保持します。
当社はブロックの面をフライス加工し、指定された接続通路、ポート入口および取付穴をドリル加工します。交差穴の交点およびアクセス穴の閉塞は、外部ブロック形状から推定されるものではなく、流路定義の一部です。
旋盤加工されたPPSスペーサーは、軸方向の分離長さに加えてショルダーおよび貫通穴を備えます。図面には、スペーサーが使用されるアセンブリにおける接触面、ファスナークリアランスおよび周囲の幾何形状が定義されています。
当社は、PPSボディに機器用ポケット、カバーシート面および取付特徴部をフライス加工します。ケーブルまたはプローブ用開口部は空洞に接続可能であり、挿入される部品周囲に保持壁および局所的なシート面が定義されます。
VETCNCは、図面で定義されたPPS製フライス加工および旋盤加工部品の見積りを実施し、注文に必要な材料(ストック)、加工範囲、仕上げおよび検査項目を確認します。流体・シール・電気的受入基準は、実際の用途に基づいて定義されます。
充填されていないPPSは、位置決めおよび座面の幾何形状が要求を主導するリング、スペーサーまたはボディの標準材として選択されます。Techtron 1000は、以下に示す名称付き未充填参照材を供給します。その材料特性は、完成部品の圧力・漏れ・電気的定格とは別に管理されます。[1]
Techtron HPVは、摩耗部品向けに設計された、強化され内部潤滑剤を含む標準材です。この配合が必要なブッシングまたはスラスト面は、選定された標準材から機械加工されます。この改質は、未充填PPSへのコーティングではなく、材料そのものに組み込まれたものです。[2] [1]
ロッドは小径のリング、ワッシャーまたはブッシングに適しています。チューブ状標準材を用いることで、製品の正確な寸法および残存壁厚が図面に適合する場合、中心部材の除去量を低減できます。ただし、最終的な内径、外径および端面の加工には、依然として十分な材料余裕が必要です。[1]
プレートは、フローブロックまたはポケット付きボディの初期外形を提供します。厚さは、内部流路配置および外部取付面の両方をカバーできる必要があります。設計上、材料供給元または加工ルートによる制約が部品定義に含まれる場合、その制約は引き続き有効です。
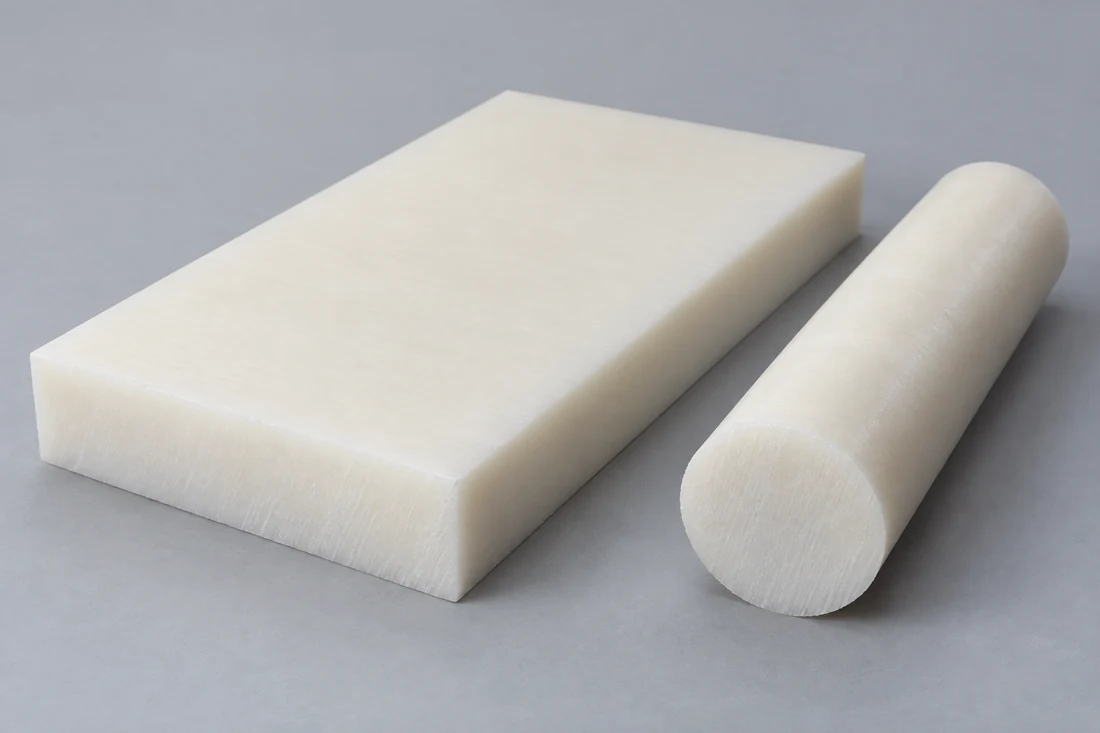

同じメーカーが現在販売している二種類の素材製品を比較しています。各製品のISO試験値は、それぞれ同じ列にまとめています。
| 特性 | Techtron 1000 | Techtron HPV | 試験基準 |
|---|---|---|---|
| 引張強さ(MPa) | 102 | 80 | ISO 527-1/-2 |
| 引張弾性率(MPa) | 4,000 | 4,000 | ISO 527-1/-2; 1 mm/min |
| 破断時伸び(%) | 12 | 3.5 | ISO 527-1/-2 |
| 熱変形温度(°C) | 115 | 115 | ISO 75-1/-2; 1.8 MPa |
| 線膨張係数(µm/(m·K)) | 60 | 50 | 製造元の参照;23–100°C |
| 吸水率(24 h、%) | 0.01 | 0.01 | ISO 62;23°Cの水中 |
| 滑り摩耗率(µm/km) | 70 | 5 | ピンオンディスク方式に類似した手順¹ |
MCAM Techtron 1000およびHPV PPS製品データシート(ともに2026年9月28日付、ISO欄)。ほとんどの機械的特性値は、40–60 mm径の棒材から加工した乾燥試験片の平均値であり、それ以外は10–20 mm厚の板から加工したもので、試験温度は23°C;方向は明記されていない。引張試験ではタイプ1Bの試験片を用い、強さは降伏点または破断点のいずれか適切な方で報告される。吸水率はØ50 × 3 mmの円盤試験片の質量変化で測定される。¹手順はISO 7148-2方式Aと類似:荷重3 MPa、すべり速度0.33 m/s、対向鋼材表面粗さRa 0.7–0.9 µm、温度23°C、相対湿度50%。これらの比較値は、購入保証最小値や完成部品の性能保証値ではない。

当社は、一貫した軸線上で定位径、内径穴および接触面を旋削加工します。狭幅のリングランドおよび薄肉肩部では、最終切削を支える残り材が少なくなります。保持方法および工具のアプローチは、これらの残留特徴を基準として配置され、支持されていない端面にリングを無理に押し当てることはありません。
ドリルの出口または貫通部の交差により、薄く支持されていないリムが残ることがあります。PPSは機械加工中に欠けたり割れたりしやすいため、出口近傍での支持および制御された切削順序が重要です。その後、指定されたエッジ処理およびチップ除去作業のために、その貫通部へのアクセスが確保されます。
切れ味の鈍った刃先、局所的な過熱、素材の1面から大量に削り取る加工は、残る材料に影響することがあります。実際の素材と形状に合わせて切削と仕上げの順序を計画し、主な切削後に所定の最終形状を仕上げるための取り代を確保します。[3]
受入は、指定された特徴基準面、最終支持条件および測定温度に従う。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| バルブ座リング | 図面によるランド、面および位置決め基準面 | 指定された最終支持状態 | 環状プロファイルおよび面の関係性 |
| ポンプブッシング | 図面による内径、外径公差およびフランジ座面 | 定義された解放状態または装着状態 | 直径および軸方向関係 |
| 充填されていない1000参照直径 | 50 mm、23→83°C:ΔD ≈ +0.18 mm | 公表された区間平均値を一定に維持 | 材質の熱膨張計算 |
| 交差穴付きブロック | 図面による通路位置および閉鎖座面 | 所定のエッジ処理/清掃作業完了後 | アクセス可能な内部特徴の検査 |
熱膨張推定:ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0.18 mm(充填されていない素材の23–100°C平均値を用いる)。実際の装着 clearance には、対向部品および拘束も影響します。材質による推定値は、完成品の内径公差でも干渉公差の指示でもありません。
弊社では、図面に明記された内径、ランド、通路および取付関係について見積もりを行います。バルブ座面および交差穴付きブロックでは、異なる検査が必要です。選択されたPPS素材、断面およびアクセス条件により、適切な機械加工および検査計画が決定されます。
環状の接触面は、想定される接触領域全体にわたって連続していなければなりません。交差する溝や不必要なほど深いエッジブレイクが、この領域を中断することがあります。リリーフは、シール設計で明示的にその配置が指定されていない限り、接触パスの外側に配置しなければなりません。
二つの内部穴の近くに流路、取付穴、または外面があると、その間に残る肉厚が小さくなることがあります。残る断面は穴同士の立体的な交差によって決まるため、図面に個別に示す穴の深さは、同じ内部形状を矛盾なく表す必要があります。
小さなリリーフにより、対向シャフトの角部またはフィレットを干渉させずにワッシャーのスラスト面をずらさないで回避できる。このリリーフは、意図された接触ランドの外側に留めなければならない。角部の干渉を回避するために全ボア径を拡大すると、その全長にわたる公差適合状態も変化してしまう。[3]
ポケット加工されたセンサ本体では、機器の空洞と取付け穴の間に十分な材料厚が必要です。空洞の角部への工具アクセスと、外部からの締結具アクセスが、この壁領域を競合して確保しようとすることがあります。局所的なボス追加や開口位置の変更により、本体全体の大型化を避けつつ、この断面厚を維持できます。
シートリングは、接触面をバルブ本体内部に配置し、所定の流路開口を確保する。対向部品、座面配置および要求される漏れ性能がその用途を定義し、バルブの圧力耐性または遮断性能は、組立後のバルブにて設定される。
ブッシュは回転部品をガイドするとともに、フランジまたは肩部で軸方向位置を固定します。選定された在庫材および運転構成は、実際の流体、接触状態、および起動/停止負荷に適合している必要があります。寸法図面には供給されるベアリング幾何形状が定義されています。
フローブロックはポートおよび内部通路をコンパクトな本体に集約します。規定された穴により、どのポートが連通し、どのポートが分離されるかが決定されます。通路の掘削に使用されるアクセス開口については、承認済み設計図に示された閉塞構成を適用する必要があります。
ポケット加工された本体は、挿入部品の位置決めを行い、その接続部へのアクセスを確保します。座面深さ、プローブ軸線、およびケーブル開口は、ハウジングの外形寸法だけでなく、機器の取付け基準面に対して関係付けられます。
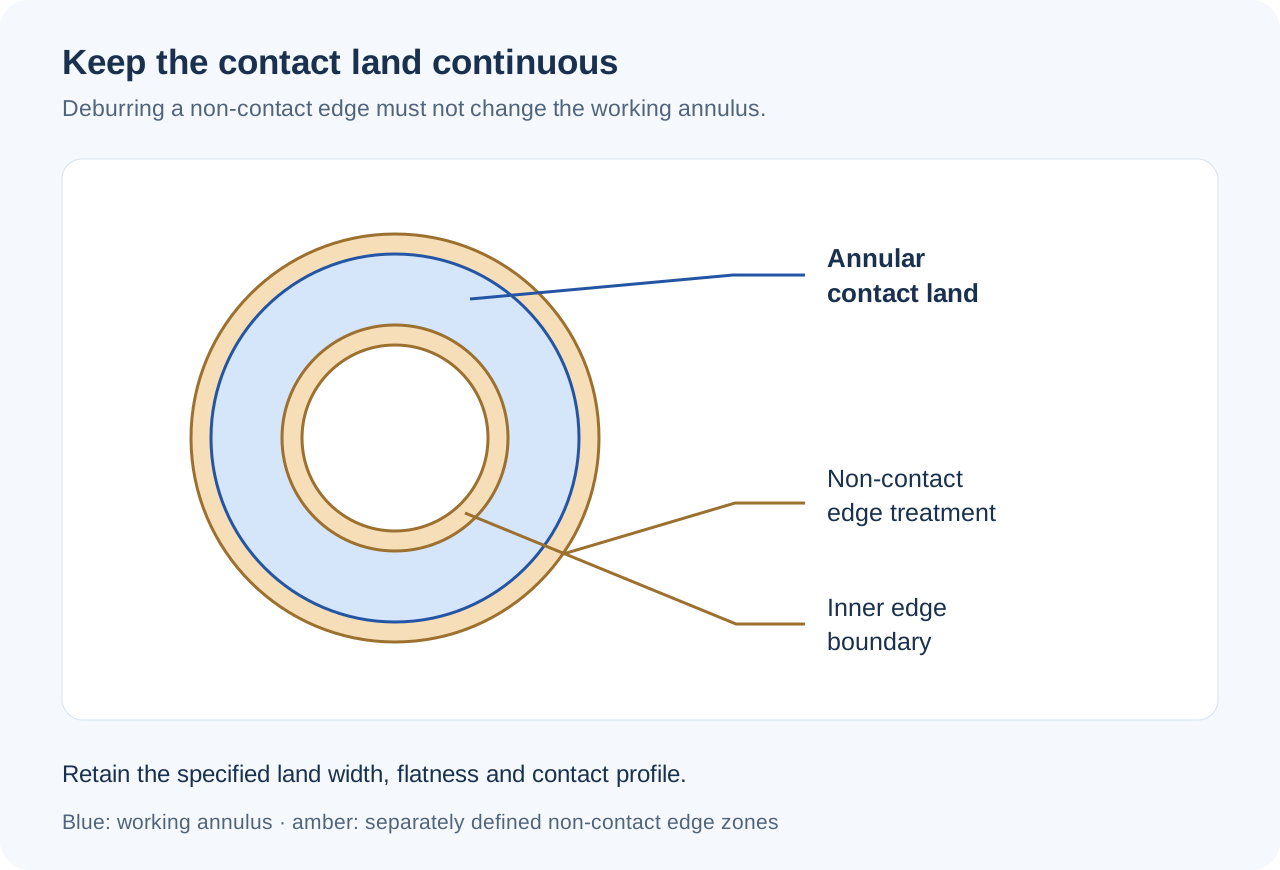
接触面(ランド)は、規定された表面粗さ、輪郭形状、および許容される工具痕を保持しなければなりません。目視可能な工具痕を手作業で除去すると、局所的な座面高さが変化する可能性があるため、追加の仕上げ工程は外観のみを目的としたものではなく、面仕上げ要件に従って実施しなければなりません。
エッジ要件は、許容されるブレイク(エッジ処理)と、欠けた開口(チップ)とを区別します。当社は、アクセス可能な出口においてバリおよび遊離破片を除去しますが、これにより公差適合用ボアの径を拡大したり、通路を開口部の規定輪郭を超えて広げたりすることはありません。損傷を受けたランドは、その実際の限界値に対して評価されます。
取り扱い用エッジを面取りしても、隣接する接触ランドはそのまま維持される。バリ取りは、リング全周面部にわたって丸めることや、接触幅を縮小することを許可しない。完成後の境界線は、非接触エッジと作動面との接合部で検査される。
要求される清掃は、指定された流路を確実に除去し、残留する機械加工屑を完全に除去することを目的とする。識別マークは、許容された非接触面に配置される。包装材により完成リングを相互に隔離し、流路開口部を保護して、切粉やハードウェアが作動面に接触しないようにする。

発注製品および承認済み供給元または在庫ルートによる制限は、部品記録に引き続き保持される。充填されていない材から摩耗改良型製品への変更案は、図面の幾何形状が同一であっても、材料変更として明示的に特定される。
当社は、承認済み流体配管レイアウトに基づき、定義されたポート位置、深さおよびアクセス可能な交差部を検査する。閉鎖シートおよびエッジの検査は、クロスドリル加工工程によって残された特徴を対象とする。合意された検査方法は、内部流路の受入に使用される特徴に到達可能でなければならない。
気密性および圧力耐性は、定義された試験から得られるものであり、当社はそのアセンブリ構成、試験方法および受入限界値を明記してお見積りいたします。これらの試験結果が納入仕様の一部となる場合、アセンブリ構成、試験方法および受入限界値は、別途お見積りする作業として定義されます。材料特性のみでは、これらの結果を得ることはできません。
承認済み製品または供給元による制限は調達に影響を与える。大型リング向けの筒状荒形は、実質的に削除される材料量が実心棒よりも少ない可能性がある一方で、閉じた流体配管レイアウト向けの板状荒形は、すべての流路および取付面の周囲に十分な材余裕を確保する必要がある。
リングの薄いランド部、小さな流路出口、間隔の狭い開口部では、追加の支持と計画的な仕上げ順序が必要になる場合があります。交差穴や下面の形状があると、1つの面から加工する開放ポケットに比べて段取りが増えることがあります。
指定されたシート表面粗さ、アクセス可能な内部エッジ検査、および流路清掃は、明確に定義された作業を追加する。漏れ試験またはその他の機能的受入ステップには、独自の準備および記録が存在する。これは、実際の組立構成および要求事項に基づいて価格設定される。
プログラミング、治具および初期特徴検査は、同時に製作される同一部品間で共有される。リング断面またはポートレイアウトの変更がある場合でも、独自の準備が必要となる。材料、幾何形状および受入条件が変更されない限り、繰返し製作では承認済み工程基準を継続して使用できる。
初回部品では、想定される配置においてシート接触、シャフトクリアランス、流路接続またはプローブ位置を検査する。幾何形状の変更は、残りの数量に対する承認済み定義となる前に記録される。
代表部品は、選択されたPPS材および要求される最終接触面を用いる。これは、類似外観の別のポリマーまたは配合組成で製作されたリングから推定するのではなく、当該材料における製造結果を直接検査する。
合意された改訂版には、材料製品、特徴の公差限界、および個別の機能試験が含まれます。ロットはその定義に従って製造され、試作中に実施された変更はリリース済み図面および関連記録に反映されます。
代替発注では、承認済み在庫および対向幾何形状を維持します。新たな供給元、配合組成、または通路閉塞は、量産供給に投入される前に特定され、交換性は該当コンポーネントの要求仕様に対して評価されます。
これらは別個の在庫品です。MCAMではGF40を40 %ガラス繊維強化PPSとして識別していますが、HPVは摩耗部品向けに強化・内部潤滑処理された配合品です。HPVのデータシートには「GF40」と明記されていません。両者の変更には、目的とする製品および性能要件の承認が必要です。共通のPPSという名称のみでは、これらを等価な材料指定と見なすことはできません。
いいえ。クレハ・エクストロン社の仕様書では、PPSについて硝酸および硫酸を含む酸化性酸に対する注意喚起が明記されています。したがって、広範な耐薬品性の記述は、未指定の酸環境での使用を承認するものではありません。選定した在庫材の化学的適合性ガイドラインに従い、実際の溶液、濃度、温度および暴露条件を用いて評価してください。混合流体または重要用途の場合は、アプリケーション試験が必要となる場合があります。
いいえ。テックトロン1000の「破断なし(no-break)」記載は、ノッチなしシャルピー試験片に対するものです。同一資料では別途、ノッチ入り試験片について2.0 kJ/m²という値が記載されています。これらの数値は異なる試験片状態を示すものであり、部品そのものが破断しないことやハンマー衝撃荷重の許容を意味するものではありません。薄肉リング形状および局所的なノッチ部については、個別の取扱いとアプリケーション評価が必要です。
これは飽和最終値ではありません。現行の仕様書では、両製品とも23°Cで24時間後の吸水率が0.01%と記載されていますが、ISO欄における23°C水中での飽和吸水率は、1000で0.10%、HPVで0.20%です。部品の使用条件に応じて適切な暴露基準を選択してください。これらは質量増加率(mass-uptake values)であり、寸法変化量を直接規定するものではありません。
この表の値だけでは判断できません。MCAMは、23–100°Cと23–150°Cにそれぞれ異なる平均膨張係数を示し、150°Cを超える温度については別の値を示しています。最初の二つの温度範囲は重なっており、連続する区間として足し合わせることはできません。低温側の平均係数を高温側まで当てはめず、想定する温度範囲に対応する係数または膨張データを使用します。
いいえ。パーカー社『ポート端部組立ガイド』に記載されたトルク例は、明記された金属製フィッティングとポートの組み合わせ(例:鋼製ポートへのめっき鋼製フィッティング)に適用されます。これらはPPSボスには適用されません。並行ねじ継手では、ねじ部がフィッティングを保持し、別個のシールが流体通路を閉じます。PPSの組立には、指定されたフィッティング、シール構成および検証済みの締付け要件が必要です。
該当する図面およびモデル、指定されたPPS材の在庫製品、数量、および要求される接触面の表面粗さを送付してください。対向部品との嵌合形状、流体または動作条件、および定義された機能的受入基準も含めてご提示ください。これにより、意図された範囲について見積もりが可能です。
本ページで用いられた、名称付き在庫材の比較および特定の製造・化学・組立条件
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
