Ga naar inhoud
VETCNCCNC-PRODUCTIE
Grijze gestapelde polymeerring, crèmegele flensbus en zwarte geboorde blok op een donkere ondergrond

PPS-CNC
Langdraaien

Klantspecifieke PPS-ringen, bussen en stromingscomponenten

6 onderdeeltypen

Klepzittingringen

Wij draaien PPS-ringen met het gespecificeerde ringvormige contactvlak, de centrale opening en de pasdiameter. Een trap, groef of schouder positioneert de ring in de behuizing, terwijl het contactvlak de geometrie van de tegenklep volgt.
Geflensde pompbussen

Geflensde pompbussen combineer een lopende boring, een buitenste positioneringsdiameter en een axiale steunvlak. Wij draaien deze kenmerken en eventuele gespecificeerde ontlastingselementen rond één as, inclusief dwerggaten of groeven waar de onderdeeltekening dit vereist.

Getrapte drukringen

Een getrapte PPS-ring biedt een gedefinieerd axiaal contactvlak rondom een as. Wij bewerken de boring, het buitenprofiel en de diktestappen, waarbij we het werkende axiale steunvlak gescheiden houden van positionerings- of vrijloopkenmerken.

Kruisgeboorde stromingsblokken

Wij frezen de blokvlakken en boren de gespecificeerde verbindingsdoorgangen, aansluitopeningën en bevestigingsgaten. Kruisboorgatenintersecties en afsluitingen van toegangsgaten maken deel uit van de stromingspaddefinitie, in plaats van te worden afgeleid uit de buitenzijde van het blok.

Isolerende schouderafstandhouders

Gedraaide PPS-afstandhouders combineren een axiale scheidingslengte met een schouder en een doorgaande boring. De tekening definieert de contactvlakken, de ruimte voor de bevestigingsmiddelen en de omliggende geometrie voor de assemblage waarin de afstandhouder wordt gebruikt.

Sensorlichamen met uitgespaarde holten

Wij frezen uitsparingen voor apparatuur, afdichtvlakken voor deksels en montagekenmerken in PPS-lichamen. Kabel- of sondeopeningen kunnen verbinding maken met de holte, waarbij de behouden wand en lokale afdichtvlakken rond de ingebrachte componenten zijn gedefinieerd.

VETCNC verstrekt offertes voor op tekening gebaseerde PPS-onderdelen die zijn gefreesd of gedraaid, inclusief bevestiging van het vereiste grondmateriaal, het verspaningsbereik, de afwerking en de bij de bestelling inbegrepen inspectie. Vloeistof-, afdicht- of elektrische goedkeuring wordt gedefinieerd op basis van de werkelijke toepassing.

Ongevulde en slijtvaste PPS-grondmaterialen

Ongevulde PPS voor gedefinieerde structurele kenmerken

Ongevuld PPS is een standaardkeuze voor een ring, afstandhouder of behuizing waarvan de positionerings- en zitgeometrie de eisen bepaalt. Techtron 1000 levert de hieronder genoemde ongevulde referentie. De materiaaleigenschappen worden gescheiden gehouden van eventuele druk-, lekkage- of elektrische klasseringen voor het complete onderdeel. [1]

Selectiefocus
De eis met betrekking tot positionering, afdichten of ondersteuning van het onderdeel.

Intern gesmeerde PPS voor glijdende contacten

Techtron HPV is een versterkt, intern gesmeerd uitgangsmateriaal dat is bedoeld voor slijtageonderdelen. Een bus of duwvlak dat deze formulering vereist, wordt verspaand uit het geselecteerde uitgangsmateriaal; de modificatie maakt deel uit van het materiaal zelf, en niet van een coating die wordt toegevoegd aan ongevuld PPS. [2] [1]

Selectiefocus
Een gespecificeerde formulering voor glijdende contacten en de bijbehorende afwegingen.

Ronde en buisvormige grondmaterialen voor ringen

Een staaf is geschikt voor een ring, waschouder of bus met een kleine boring. Buismateriaal kan de verwijdering van materiaal in het midden verminderen voor een grotere opening, mits het exacte product en de resterende wand voldoen aan de tekening. Het halffabrikaat moet nog steeds voldoende materiaal bevatten voor de afgewerkte boring, buitendiameter en eindvlakken. [1]

Selectiefocus
De omvang van de ring en het grondmateriaal dat na de boren overblijft.

Plaatmateriaal voor doorvoeren en apparatuurholten

Plaatmateriaal biedt een startomvang voor een stromingsblok of een lichaam met uitgespaarde holten. De dikte moet zowel de interne doorvoeropstelling als de externe montagevlakken dekken. Een beperking ten aanzien van het grondmateriaal of de bewerkingsroute blijft van toepassing op de onderdeeldefinitie wanneer deze door het ontwerp is vereist.

Selectiefocus
Het materiaal tussen de holten, doorvoeren en montagevlakken.
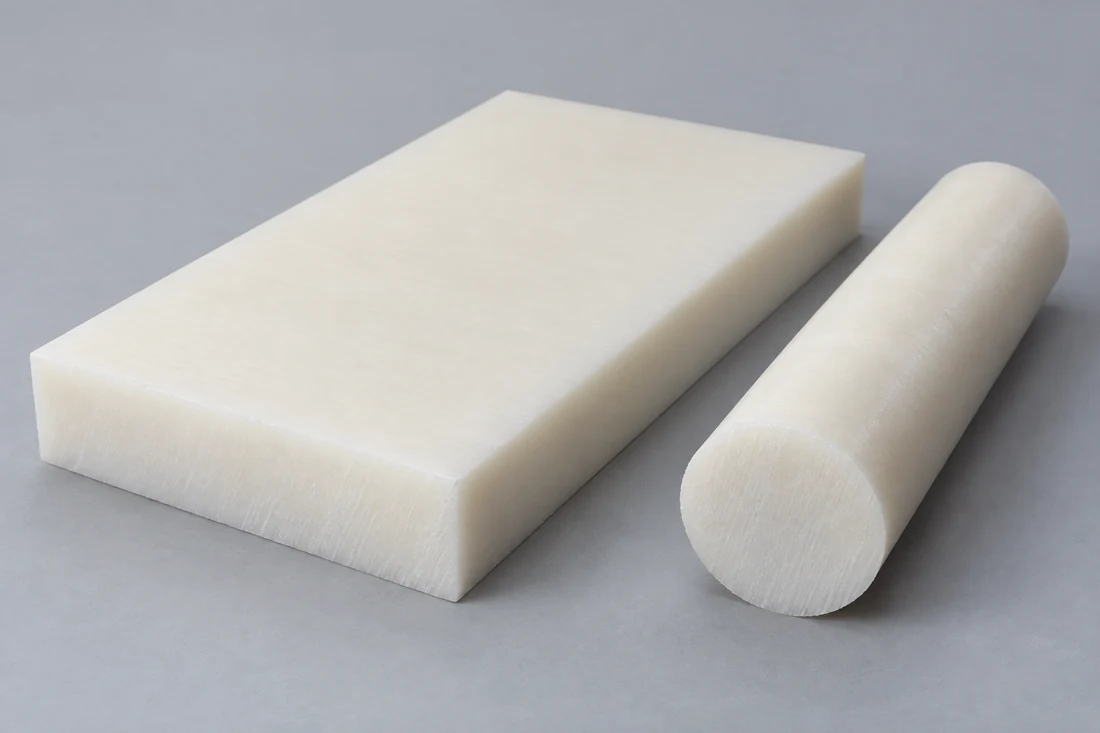
Natuurwit massief polymeerstaaf- en rechthoekig plaatvormig halffabrikaat
Massief rond halffabrikaat vergeleken met de buitendiameter en centrale boring van een ring

Een verbetering van de slijtvastheid heeft een mechanische afweging tot gevolg

In deze vergelijking van uitgangsmaterialen heeft HPV een lagere glijdslijtage, terwijl de treksterkte en rek lager zijn dan bij het ongevulde product en de elasticiteitsmodulus ongewijzigd blijft. De keuze ervan voor contactgedrag vereist daarom nog steeds dat de structurele en montage-eisen van het onderdeel worden voldaan. [1] [2]

De vergelijking maakt gebruik van twee huidige voorraadproducten van dezelfde producent, waarbij hun ISO-testkolommen bij elkaar zijn gehouden.

Techtron PPS-grondstof: ongevuld 1000 en slijtvast gemaakte HPV
EigenschapTechtron 1000Techtron HPVTestbasis
Treksterkte (MPa)10280ISO 527-1/-2
Trekmodulus (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Rek bij breuk (%)123.5ISO 527-1/-2
Temperatuur bij warmteafbuiging (°C)115115ISO 75-1/-2; 1.8 MPa
Lineaire uitzetting (µm/(m·K))6050Referentie van de producent; 23–100 °C
Wateropname, 24 h (%)0.010.01ISO 62; water bij 23 °C
Glijdslijtageratio (µm/km)705Procedure volgens het principe van pin-op-schijf¹

MCAM Techtron 1000- en HPV-PPS-productdatasheets, beide gedateerd op 28/09/2026, ISO-kolommen. De meeste mechanische waarden zijn gemiddelden van droge monsters bewerkt uit staven van 40–60 mm, anders uit platen van 10–20 mm, bij 23 °C; de richting is niet vermeld. De trekproef gebruikt type-1B-staven, met de sterkte gerapporteerd bij vloeien of breuk, al naar gelang van toepassing. Wateropname wordt bepaald op basis van massa van schijven met Ø50 × 3 mm. ¹Procedure vergelijkbaar met ISO 7148-2 Methode A: 3 MPa, 0,33 m/s, staal Ra 0,7–0,9 µm, 23 °C en 50 % RV. Deze vergelijkingswaarden zijn geen gegarandeerde minimale aankoopwaarden of beoordelingen voor afgewerkte onderdelen.

CNC-draaien en frezen van PPS: kenmerken

Afboring aan de achterzijde naast een ingezonken kamer en een behouden polymeerrand

Boringen, ringvlakken en dunne schouders

Wij draaien positioneringsdiameters, boringen en contactvlakken vanuit een consistente as. Smalle ringlanden en dunne schouders laten minder materiaal over om de laatste snede te ondersteunen. Opspanning en gereedschapstoegang worden georganiseerd rond deze behouden kenmerken, in plaats van de ring tegen een niet-ondersteunde rand te dwingen.

Dwarsboringen en doorgangen door uitsparingen

Een boorgatuitgang of doorsnijding van een doorgang kan een dunne, niet-ondersteunde rand achterlaten. PPS kan tijdens de bewerking splinteren of barsten, dus ondersteuning nabij de uitgang en een gecontroleerde snijvolgorde zijn van belang. De doorgang is daarna toegankelijk voor de gespecificeerde randbewerking en spaanafvoer.

Warmte en voorraadbeweging tijdens verwijdering

Botte snijkanten, lokale oververhitting en zware eenzijdige materiaalverwijdering kunnen het resterende materiaal beïnvloeden. Wij plannen de verwijderings- en afwerkvolgorde voor het werkelijke halffabrikaat en de geometrie, en behouden voldoende materiaal om de vereiste eindfuncties na de hoofdbewerkingen te realiseren. [3]

PPS-aansluitvlakken en looppassingen

Geflanste PPS-geleidebus en de bijbehorende aansluitingenConceptuele doorsnede die de boring van de geleidebus, het buitenste positioneringsvlak en de flenszitting laat zien. Elke aansluiting heeft in de tekening van het onderdeel een eigen pasvorm en axiale functie.Buitenste positioneringsaansluitingPPS-geleidebusAansluitende asInterfaceconcept
Een positioneringsdiameter, speling bij lopende onderdelen en een contactvlak vervullen verschillende montagefuncties.
PPS-onderdeelkenmerken en de acceptatiegrondslag
KenmerkVereiste of referentieGeaccepteerde toestandVerificatie
KlepzitringTekening: land, aanzicht en positioneringsreferentievlakkenGespecificeerde eindsteunstandRingvormig profiel en relatie tot het aanzicht
PompbuisTekening: boring, buitenpassing en flenszitVrijgegeven of geïnstalleerde staat zoals gedefinieerdDiameter- en axiale relatie
Oningevulde referentiediameter 100050 mm, 23→83 °C: ΔD ≈ +0,18 mmGepubliceerde gemiddelde intervalwaarde, constant gehoudenBerekening van materiaaluitzetting
Blokkering met dwarsboringenTekening: positie van de doorgangen en afsluitzitplaatsenNa de vereiste rand-/reinigingsbewerkingToegankelijke controle van interne functies

Thermische schatting: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, gebaseerd op het gemiddelde temperatuurbereik van 23–100°C voor het ongevulde uitgangsmateriaal. De daadwerkelijke geïnstalleerde speling houdt ook rekening met het tegenstuk en de bevestiging. De materiaalschatting is geen tolerantie voor de afgewerkte diameter noch een voorschrift voor een perspassing.

Functiespecifieke grenzen voor het PPS-onderdeel

Wij bieden een prijsopgave voor de boring, de contactring, de doorgangen en de montageverhoudingen zoals aangegeven op de tekening. Een klepzitvlak en een dwarsgeboorde blok vereisen verschillende controles; het geselecteerde PPS-uitgangsmateriaal, de sectie en de toegankelijkheid bepalen het geschikte verspanings- en inspectieplan.

Ontwerpdetails voor PPS-ring en stromingsonderdelen

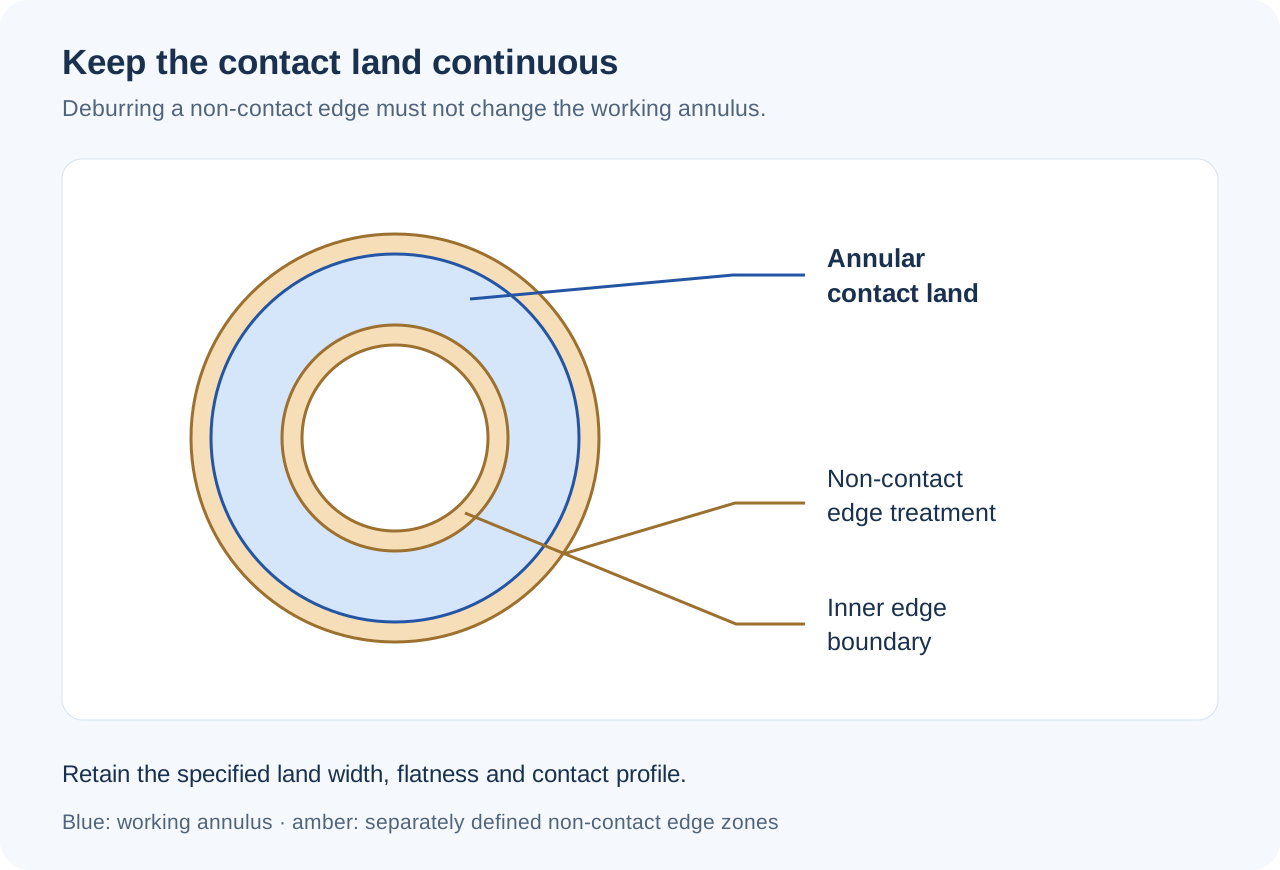
Een continue contactring

De ringvormige contactring moet continu blijven over het beoogde contactgebied. Een snijdende uitsparing of een onnodig diepe randafschuining kan dat gebied onderbreken. Ontlastingselementen behoren buiten het contactpad te liggen, tenzij het afdichtontwerp deze specifiek omvat.

Materiaal rond kruisende doorgangen

Twee interne gaten kunnen een korte steunrib achterlaten naar een naburige doorgang, montageopening of buitenzijde. De driedimensionale kruising bepaalt die resterende sectie; afzonderlijke gatdieptes op een tekening moeten dezelfde interne lay-out beschrijven.

Ontlasting bij een trapvormige waschouder

Een kleine ontlasting kan de hoek of het afronding van de tegenliggende as vrijmaken zonder de axiale positie van de waschouder te verplaatsen. De ontlasting moet buiten de beoogde contactring blijven. Het vergroten van de gehele boring om één hoek vrij te maken zou ook de pasvorm over de volledige lengte wijzigen. [3]

Wand tussen een kamer en de bevestigingsbout

Een ingebouwde sensorbehuizing vereist materiaal tussen de apparatuurkamer en de bevestigingsgaten. Toegang voor gereedschap in de hoek van de kamer en toegang voor de bevestigingsbout vanaf buiten kunnen concurreren om die wand. Lokale noppen of verplaatste openingen kunnen de sectie behouden zonder het gehele lichaam te vergroten.

Bespreken van onderdeelvereisten

PPS-onderdelen in pompen, kleppen en instrumenten

Positionering van een klepcontactring

Een zitring plaatst het contactvlak binnen het kleplichaam en laat de gespecificeerde stromingsopening vrij. Het tegenstuk, de zitopstelling en de vereiste lekkageprestatie bepalen de toepassing, en de druk- of afsluitingsklasse van de klep wordt vastgesteld op de geassembleerde klep.

Leiding van een roterend pompcomponent

Een geleidebus leidt het roterende onderdeel terwijl de flens of schouder de axiale positie vastlegt. Het geselecteerde uitgangsmateriaal en het werkingsarrangement moeten geschikt zijn voor de werkelijke vloeistof, het contact en de start-stopbelasting. De dimensionele tekening definieert de geleverde lagergeometrie.

Verbinding van een gedefinieerd intern stromingspad

Een stromingsblok brengt aansluitingen en interne doorgangen samen in een compact lichaam. De gespecificeerde gaten bepalen welke aansluitingen met elkaar communiceren en welke gescheiden blijven. Een toegangsopening die wordt gebruikt om een doorgang te boren, vereist de afsluiting zoals aangegeven in het goedgekeurde ontwerp.

Positionering van een meetsonde of sensor

Een ingebouwde behuizing positioneert het ingevoegde apparaat en laat toegang tot de verbinding vrij. De zitdiepte, de as van de sonde en de kabelopening verwijzen naar het montage-datum van de apparatuur, en niet alleen naar de buitenafmetingen van de behuizing.

PPS-contactvlak en -doorgangafwerking

Continue ringvormige contactring gescheiden van binnen- en buitenrandbehandelingszones

Ringvormige en axiale werkvlakken

Contactringen behouden de gespecificeerde textuur, profiel en toegestane gereedschapsmarkeringen. Het handmatig verwijderen van een zichtbare markering kan de lokale zithoogte wijzigen, dus elke extra afwerkingsoperatie volgt de eis voor het vlak in plaats van een puur esthetisch doel.

Doorgaande randen en lokale spaanvorming

De randeis onderscheidt een toegestane afgeronde rand van een beschadigde opening. Wij verwijderen spijkers en losse fragmenten bij toegankelijke uitgangen zonder een gepasde boring of opening te vergroten boven het gespecificeerde profiel. Een beschadigde contactring wordt beoordeeld tegen zijn daadwerkelijke limiet.

Randafschuiningen naast een afdichtcontactring

Een handlingsrand kan worden verzacht terwijl de aangrenzende contactring intact blijft. Het verwijderen van spijkers geeft geen toestemming om de gehele ringvlak rond te maken of de contactbreedte te verminderen. De afgewerkte begrenzing wordt gecontroleerd waar de niet-contactrand de werkende oppervlakte ontmoet.

Reiniging van doorgangen en beschermd hanteren

De vereiste reiniging verwijdert alle gespecificeerde doorgangen en losse verspaanspuin. Identificatie dient op een toegestane niet-contactvlak te staan. Verpakking scheidt de afgewerkte ringen en beschermt stromingsopeningen zodat spaan of gereedschap niet tegen de werkende oppervlakken worden gedrukt.

PPS-materiaal en inspectie van interne functies

Stromingsbloksectie met kruisende boringen, een afsluitcontactring en afzonderlijke functionele testacceptatie

Het gespecificeerde PPS-uitgangsmateriaal en de formulering

Het bestelde product en eventuele beperkingen met betrekking tot een goedgekeurde bron of leveringsroute blijven bij het onderdeelrecord. Een voorgestelde wijziging van ongevuld uitgangsmateriaal naar een slijtvast gewijzigd product wordt geïdentificeerd als een materiaalwijziging, zelfs als de tekeningsgeometrie ongewijzigd blijft.

Kruisingen van doorgangen en afsluitcontactringen

Wij inspecteren de gedefinieerde aansluitlocaties, -dieptes en toegankelijke kruisingen conform de goedgekeurde stromingslay-out. Controles van afsluitcontactringen en randen richten zich op kenmerken die zijn achtergelaten door de dwarsboorroute. De overeengekomen methode moet de kenmerken bereiken die worden gebruikt om het interne pad te goedkeuren.

Lekkage-, druk- en andere functionele tests

Lekdichtheid en een drukklasse zijn gebaseerd op een gedefinieerde test, die wij offreren met de bijbehorende montageconfiguratie, testmethode en acceptatiegrenzen. Wanneer deze resultaten onderdeel vormen van de levering, worden montageconfiguratie, testmethode en acceptatiegrenzen als afzonderlijk aangegeven werk opgenomen in de offerte. Materiaaleigenschappen alleen kunnen deze resultaten niet garanderen.

Wat beïnvloedt de kosten van PPS-CNC-verspaning?

Gespecificeerd uitgangsmateriaal en halffabrikaatvorm

Een goedgekeurd product of bronbeperking heeft invloed op de inkoop. Een buisvormig halffabrikaat voor een grote ring kan minder materiaal verwijderen dan een massieve staaf, terwijl een plaatvormig halffabrikaat voor een omsloten stromingslay-out voldoende materiaal rond elke doorgang en montagevlak moet bevatten.

Toegankelijkheid en spaangevoelige functies

Dunne ringringen, kleine doorgangsopeningen en dicht op elkaar geplaatste openingen kunnen extra ondersteuning en een gecontroleerde afwerkvolgorde vereisen. Dwarsgaten en onderzijdefuncties kunnen extra opspanningen vereisen boven die welke nodig zijn voor een open kamer die vanaf één zijde wordt verspaand.

Contactafwerking en geregistreerde acceptatie

Gespecificeerde zittextuur, toegankelijke controles van interne randen en reiniging van doorgangen voegen gedefinieerd werk toe. Een lekkagetest of een andere functionele acceptatiestap heeft eigen voorbereiding en registratie; deze wordt geprijsd op basis van de werkelijke montage en eis.

Hoeveelheid met dezelfde voorbereiding

Programmering, opspanning en eerste functiecontroles worden gedeeld over identieke onderdelen die tegelijkertijd worden vervaardigd. Een gewijzigde ringsectie of poortlay-out vereist nog steeds een eigen voorbereiding. Herhalingen kunnen de geaccepteerde procesbasis behouden wanneer materiaal, geometrie en acceptatie ongewijzigd blijven.

Van een PPS-pasproef naar herhaalde onderdelen

Los de werkelijke passende geometrie op

Het eerste onderdeel controleert zitcontact, asspeling, doorgangsverbindingen of sondepositie in de beoogde opstelling. Een geometriewijziging wordt geregistreerd voordat deze de geaccepteerde definitie wordt voor de resterende hoeveelheid.

Gebruik het beoogde uitgangsmateriaal en de afwerking

Het representatieve onderdeel maakt gebruik van het geselecteerde PPS-uitgangsmateriaal en de vereiste eindcontactvlakken. Het controleert het fabricage-resultaat op dat materiaal in plaats van dit af te leiden van een vergelijkbaar ogende ring vervaardigd uit een andere polymer of formulering.

Vrijgeven van het onderdeel en de acceptatiebasis

De overeengekomen revisie omvat het materiaalproduct, de functiegrenzen en eventuele afzonderlijke functionele tests. De partij volgt die definitie, waarbij wijzigingen tijdens de proef worden overgenomen in de vrijgegeven tekening en bijbehorende documentatie.

Houd de herhalingsdefinitie onder controle

Vervolgbestellingen behouden het geaccepteerde uitgangsmateriaal en de passende geometrie. Een nieuwe bron, formulering of afsluiting van een doorgang wordt geïdentificeerd voordat deze in herhaalde levering wordt opgenomen, zodat uitwisselbaarheid wordt beoordeeld tegen de eisen van het betreffende onderdeel.

Veelgestelde vragen over PPS-CNC-verspaning

Kan Techtron GF40 Techtron HPV vervangen omdat beide versterkte PPS zijn?

Ze zijn afzonderlijke uitgangsmaterialen. MCAM identificeert GF40 als PPS met 40% glasvezelversterking, terwijl HPV een versterkte, intern gesmeerde formulering is voor slijtageonderdelen. In het HPV-technisch datablad wordt deze niet geïdentificeerd als GF40. Een wijziging tussen deze materialen vereist goedkeuring van het beoogde product en de prestatie-eisen; de gemeenschappelijke PPS-naam maakt ze niet gelijkwaardig als materiaalaanduiding.

Bestrijkt de chemische weerstand van PPS elke zuursoort die in een stroomsysteem wordt gebruikt?

Nee. Kureha Extron waarschuwt specifiek voor oxiderende zuren, waaronder salpeterzuur en zwavelzuur, voor PPS. Een algemene weerstandsomschrijving geldt daarom niet als goedkeuring voor een ongespecificeerde zuurtoepassing. Gebruik de werkelijke oplossing, concentratie, temperatuur en blootstelling met de chemische richtlijnen van het geselecteerde uitgangsmateriaal; een mengsel of kritieke vloeistoftoepassing kan toepassingsgerichte tests vereisen.

Maakt het ‘geen-breuk’-slagvastheidsresultaat van de ongevulde grondstof een dunne PPS-ring slagvast?

Nee. De ‘geen-breuk’-vermelding voor Techtron 1000 geldt voor het ongekerfde Charpy-proefstaafje. Hetzelfde blad vermeldt afzonderlijk 2,0 kJ/m² voor de gekerfde procedure. Deze vermeldingen beschrijven verschillende proefstaafcondities, niet een onbreekbaar onderdeel of een toegestane hamerbelasting. Dunne ringsecties en lokale kerfjes vereisen een eigen beoordeling van hantering en toepassing.

Is de wateropname na 24 uur de juiste eindwaarde voor een PPS-onderdeel dat continu ondergedompeld blijft?

Het is niet het verzadigingspunt. De huidige bladen vermelden 0,01 % na 24 uur bij 23°C voor beide producten, maar hun ISO-kolomverzadigingswaarden in water bij 23°C zijn 0,10 % voor 1000 en 0,20 % voor HPV. Selecteer de blootstellingsbasis die relevant is voor het onderdeel. Dit zijn massa-opname-waarden, dus ze specificeren niet direct dimensionele groei.

Kan één uitzettingscoëfficiënt van PPS worden toegepast over het volledige temperatuurbereik?

Niet alleen op basis van deze vermeldingen. MCAM geeft verschillende gemiddelde coëfficiënten voor 23–100°C en 23–150°C, plus een afzonderlijke waarde boven 150°C. De eerste twee intervallen overlappen; ze zijn geen opeenvolgende banden die bij elkaar moeten worden opgeteld. Gebruik de coëfficiënt of uitzettingsgegevens die geschikt zijn voor het beoogde interval, in plaats van een lagertemperatuurgemiddelde uit te breiden naar een hogere cyclus.

Kan een momententabel voor metalen aansluitingen het montage-moment vaststellen voor een PPS-aansluiting?

Nee. De momentvoorbeelden in Parkers handleiding voor montage van aansluitingen zijn van toepassing op genoemde combinaties van metalen fittingen en aansluitingen, inclusief verzinkte stalen fittingen in stalen aansluitingen. Ze zijn niet van toepassing op een PPS-nok. Bij een parallelle draadaansluiting zorgt de draad voor de bevestiging van de fitting, terwijl een afzonderlijke afdichting het vloeistofpad sluit; de PPS-montage vereist haar gespecificeerde fitting, afdichtingsarrangement en gevalideerde aanspanvereiste.

PROJECTONDERSTEUNING

Bespreek uw PPS-onderdeel

Stuur de bijbehorende tekening en model, het gespecificeerde PPS-uitgangsmateriaal, de gewenste hoeveelheid en de vereiste afwerking van de contactvlakken. Voeg de tegenliggende functies, vloeistof- of bedrijfsomstandigheden en eventuele gedefinieerde functionele acceptatiecriteria toe, zodat wij een offerte kunnen opstellen voor de beoogde scope.

PPS-uitgangsmateriaal en productiereferenties

Naamgegeven vergelijkingen van uitgangsmaterialen en de specifieke productie-, chemische en montageomstandigheden die op deze pagina worden gebruikt.

  1. MCAM — Techtron 1000 PPS-productgegevensbladHuidige voorraadwaarden van 28/09/2026, droge-specimenomstandigheden, thermische intervallen en afzonderlijke wateropname-eindpunten.
  2. MCAM — Techtron HPV- en GF40-PPS-gegevensbladenDe huidige HPV-slijtage-/sterktevergelijking en de afzonderlijke identiteit van het 40% glasversterkte product.
  3. Ensinger PPS-verspaning; Kureha Extron technische richtlijnenPPS-scheuren en -afbrokkelen tijdens verspaning, routes voor uitgangsmateriaal en uitzonderingen voor oxyderende zuren.
  4. MCAM-verspanerstoolkit; Parker Port End Assembly-handleidingOndersteunings- en snijmechanismen; afdichting van parallelle aansluitingen en de materiaalgrenzen van momenttabellen voor metaalaansluitingen.
VETCNCCNC-PRODUCTIE

Offerte aanvragen

Tekening uploaden

*Verplichte velden

Illustratie van de geometrie van acetaalonderdelen

Vergrote illustratie van de onderdeelgeometrie

AI-gegenereerde illustratie van een onderdeel.

Nederlands
WhatsApp Stuur ons een e-mail

Vertel ons over uw project

Deel uw vereisten met ons en wij nemen per e-mail contact met u op.

PDF, CAD of ZIP · max. 20 MB