Aller au contenu
VETCNCFABRICATION CNC
Anneau polymère gris à section étagée, douille crantée crème et bloc percé noir posés sur une surface sombre

PPS CNC
Usinage

Rondelles, douilles et composants de distribution en PPS sur mesure

6 types de composants

Rondelles de siège de vanne

Nous usinons les rondelles en PPS avec la face annulaire de contact spécifiée, l’ouverture centrale et le diamètre de localisation. Une épaulement, une gorge ou une butée permet de positionner la rondelle dans son logement, tandis que la portée de contact suit la géométrie de la vanne associée.
Douilles de pompe à brides

Douilles de pompe à brides Nous usinons ces caractéristiques — alésage tournant, diamètre extérieur de localisation et siège axial — ainsi que toutes les dégagements spécifiés, autour d’un même axe ; les perçages transversaux ou les rainures sont inclus là où le dessin de composant les exige.

Rondelles de poussée étagées

Une rondelle de poussée étagée en PPS présente une face de contact axiale définie autour d’un arbre. Nous usinons son alésage, son profil extérieur et ses épaisseurs étagées, en maintenant la portée de poussée fonctionnelle séparée des caractéristiques de localisation ou de dégagement.

Blocs de distribution à perçages croisés

Nous fraisons les faces du bloc et perçons les passages de liaison, les entrées de port et les trous de fixation spécifiés. Les intersections de perçages croisés et les fermetures des trous d’accès font partie de la définition du circuit hydraulique, plutôt que d’être déduites de la forme extérieure du bloc.

Entretoises isolantes à épaulement

Les entretoises tournées en PPS associent une longueur de séparation axiale à un épaulement et à un trou traversant. Le dessin définit les faces de contact, le dégagement pour la fixation et la géométrie environnante pour l’assemblage dans lequel l’entretoise est utilisée.

Corps de capteur à poches

Nous fraisons les poches pour équipements, les sièges pour couvercles et les caractéristiques de fixation dans les corps en PPS. Les ouvertures pour câbles ou sondes peuvent communiquer avec la cavité, tandis que la paroi conservée et les faces de siège locales sont définies autour des composants insérés.

VETCNC établit des devis pour les pièces en PPS usinées (fraisées et tournées) conformément aux dessins, en confirmant le produit de stock requis, la portée de l’usinage, la finition et les contrôles inclus pour la commande. L’acceptation relative aux fluides, à l’étanchéité ou à l’électricité est définie pour l’application réelle.

Stocks de PPS non chargés et modifiés pour l’usure

PPS non chargé pour des caractéristiques structurelles définies

Le PPS non chargé est un choix standard pour une bague, une entretoise ou un corps dont la géométrie de positionnement et d’appui détermine la spécification. Le référentiel non chargé nommé ci-dessous est fourni par Techtron 1000. Ses propriétés matérielles sont traitées séparément de toute classification de pression, d’étanchéité ou d’isolation électrique du composant complet. [1]

Focus de sélection
La demande d’étanchéité, de localisation ou de support de la pièce.

PPS lubrifié en interne pour contact glissant

Techtron HPV est un produit standard renforcé, contenant un lubrifiant interne, destiné aux pièces soumises à l’usure. Un douille ou une surface de poussée nécessitant cette formulation est usinée à partir du stock sélectionné ; la modification est intégrée au matériau lui-même, et non pas une couche appliquée sur du PPS non chargé. [2] [1]

Focus de sélection
Une formulation spécifiée pour contact glissant et ses compromis.

Ébauches rondes et tubulaires pour rondelles

La barre convient à une bague, une rondelle ou une douille de petit diamètre intérieur. Un stock tubulaire peut réduire l’enlèvement de matière au centre pour un diamètre intérieur plus grand, à condition que le produit exact et l’épaisseur de paroi restante respectent le dessin. L’ébauche doit toutefois comporter suffisamment de matière pour réaliser le diamètre intérieur fini, le diamètre extérieur et les faces d’extrémité. [1]

Focus de sélection
L’enveloppe de la rondelle et le stock restant après l’alésage.

Plaque pour passages et cavités d’équipement

La plaque fournit une enveloppe initiale pour un bloc de distribution ou un corps à poches. Son épaisseur doit couvrir à la fois la disposition interne des passages et les surfaces extérieures de fixation. Une restriction liée à la source ou au stock reste associée à la définition de la pièce lorsqu’elle est imposée par la conception.

Focus de sélection
La matière située entre les cavités, les passages et les faces de fixation.
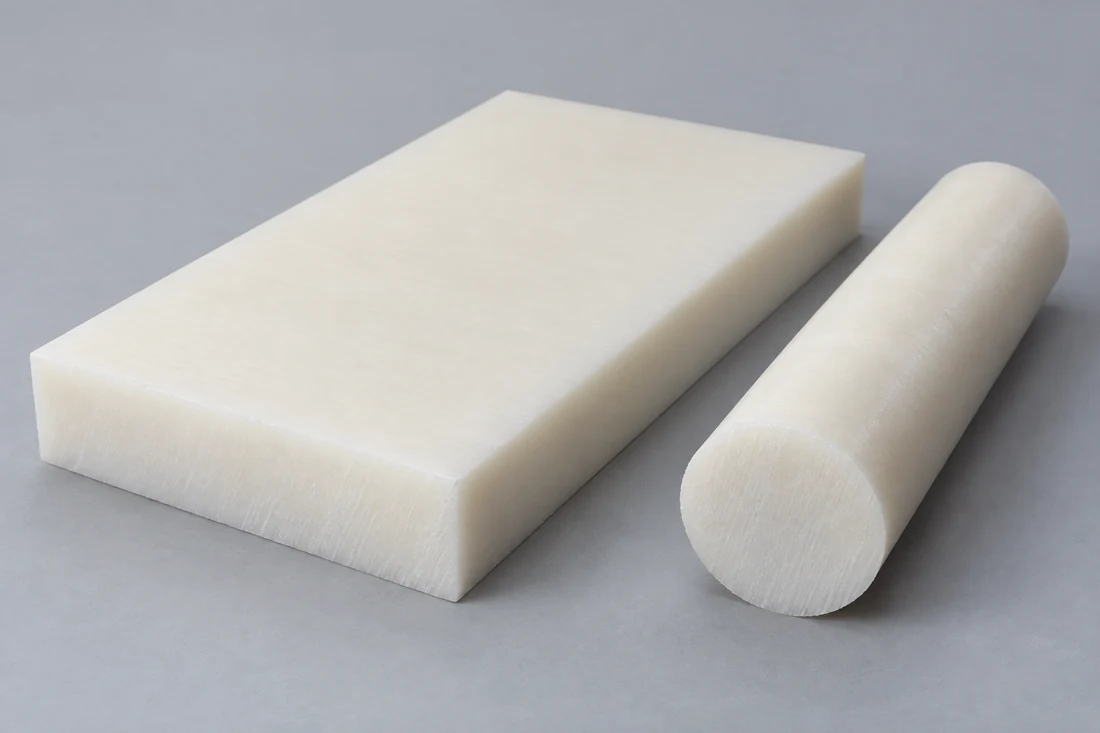
Barreau et plaque rectangulaire en polymère blanc naturel, découpés en brut
Brut cylindrique plein comparé au diamètre extérieur et à l’alésage central d’un anneau

Une amélioration de l’usure implique un compromis mécanique

Dans cette comparaison de stocks, l’HPV présente un taux d’usure par glissement inférieur, tandis que sa résistance à la traction et son allongement sont inférieurs à ceux du produit non chargé, et que son module reste inchangé. Sa sélection pour un comportement en contact exige donc toujours que les exigences structurelles et d’assemblage de la pièce soient satisfaites. [1] [2]

Cette comparaison utilise deux produits de stock actuels provenant du même fabricant, leurs colonnes d’essais ISO étant regroupées.

Matière brute Techtron PPS : grade 1000 non chargé et grade HPV modifié pour résistance à l’usure
PropriétéTechtron 1000Techtron HPVBase des essais
Résistance à la traction (MPa)10280ISO 527-1/-2
Module de traction (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Allongement à la rupture (%)123.5ISO 527-1/-2
Température de déformation sous charge (°C)115115ISO 75-1/-2; 1.8 MPa
Dilatation linéaire (µm/(m·K))6050Référence du fabricant ; 23–100 °C
Absorption d’eau, 24 h (%)0.010.01ISO 62 ; eau à 23 °C
Taux d’usure glissante (µm/km)705Procédure similaire à celle du pin-on-disk¹

Fiches techniques des produits PPS Techtron 1000 et HPV de MCAM, toutes deux datées du 28/09/2026, colonnes ISO. La plupart des valeurs mécaniques correspondent à des éprouvettes sèches usinées à partir de barres de 40–60 mm, ou sinon de plaques de 10–20 mm, à 23 °C ; la direction n’est pas précisée. La procédure de traction utilise des barreaux de type 1B, la résistance étant indiquée à la limite élastique ou à la rupture selon le cas. L’absorption d’eau est mesurée par masse sur des disques de Ø50 × 3 mm. ¹Procédure similaire à la méthode A de la norme ISO 7148-2 : 3 MPa, 0,33 m/s, acier Ra 0,7–0,9 µm, 23 °C et 50 % HR. Ces valeurs comparatives ne constituent pas des minima garantis à l’achat ni des classifications garanties pour les pièces finies.

Caractéristiques en PPS usinées par tournage et fraisage CNC

Sortie de foret avec contre-appui située à côté d’une cavité en creux et d’un rebord polymère conservé

Alésages, faces de rondelles et épaulements fins

Nous usinons les diamètres de localisation, les alésages et les faces de contact depuis un axe cohérent. Les portées étroites des rondelles et les épaulements fins laissent moins de matière pour supporter la coupe finale. La tenue en place et l’accès de l’outil sont organisés autour de ces caractéristiques conservées, plutôt que de forcer la rondelle contre un bord non soutenu.

Perçages croisés et percées de poches

Une sortie de foret ou une intersection de passage peut laisser un rebord mince non soutenu. Le PPS peut s’écailler ou se fissurer pendant l’usinage, ce qui rend essentiel un soutien proche de la sortie et une séquence de coupe contrôlée. Le passage devient ensuite accessible pour les opérations spécifiées de finition des bords et d’évacuation des copeaux.

Chaleur et déplacement du stock pendant l’enlèvement

Des arêtes de coupe émoussées, un échauffement localisé et un enlèvement de matière important d’un seul côté peuvent affecter la matière restante. Nous planifions la séquence d’enlèvement et de finition en fonction de l’ébauche et de la géométrie réelles, en conservant suffisamment de matière pour réaliser les caractéristiques finales requises après les usinages principaux. [3]

Faces d’étanchéité et ajustements fonctionnels en PPS

Douille PPS à collerette et ses interfaces d’accouplementSection conceptuelle montrant l’alésage de la douille, la surface extérieure de localisation et le siège de la collerette. Chaque interface possède sa propre condition d’ajustement et sa fonction axiale sur le dessin de composant.Interface extérieure de localisationDouille PPSArbre d’assemblageConcept d’interface
Un diamètre de localisation, un jeu fonctionnel et une face de contact résolvent des tâches d’assemblage différentes.
Caractéristiques des composants en PPS et critères d’acceptation
CaractéristiqueExigence ou référenceCondition acceptéeVérification
Rondelle de siège de vanneRepères de dessin : portée, face et repères de localisationÉtat final de support spécifiéProfil annulaire et relation avec la face
Douille de pompeDessin : alésage, ajustement extérieur et siège de brideÉtat libéré ou installé tel que définiRelation diamétrale et axiale
Diamètre de référence du PPS non chargé 100050 mm, 23→83 °C : ΔD ≈ +0,18 mmMoyenne d’intervalle publiée maintenue constanteCalcul de dilatation du matériau
Bloc à perçages croisésPositions des passages et sièges de fermeture sur le dessinAprès les opérations requises de finition des bords/nettoyageVérification des caractéristiques internes accessibles

Estimation thermique : ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, en utilisant la moyenne 23–100 °C du stock non chargé. Le jeu effectif installé prend également en compte la pièce associée et les contraintes. L’estimation liée au matériau n’est ni une tolérance de diamètre fini ni une prescription d’ajustement serré.

Limites spécifiques aux caractéristiques du composant en PPS

Nous établissons des devis pour les relations d’alésage, de portée, de passage et de fixation identifiées sur le dessin. Une face de siège de vanne et un bloc à perçages croisés nécessitent des vérifications différentes ; le stock de PPS sélectionné, sa section et l’accès déterminent le plan d’usinage et de contrôle adapté.

Détails de conception pour rondelles et composants de distribution en PPS

Portée continue de contact

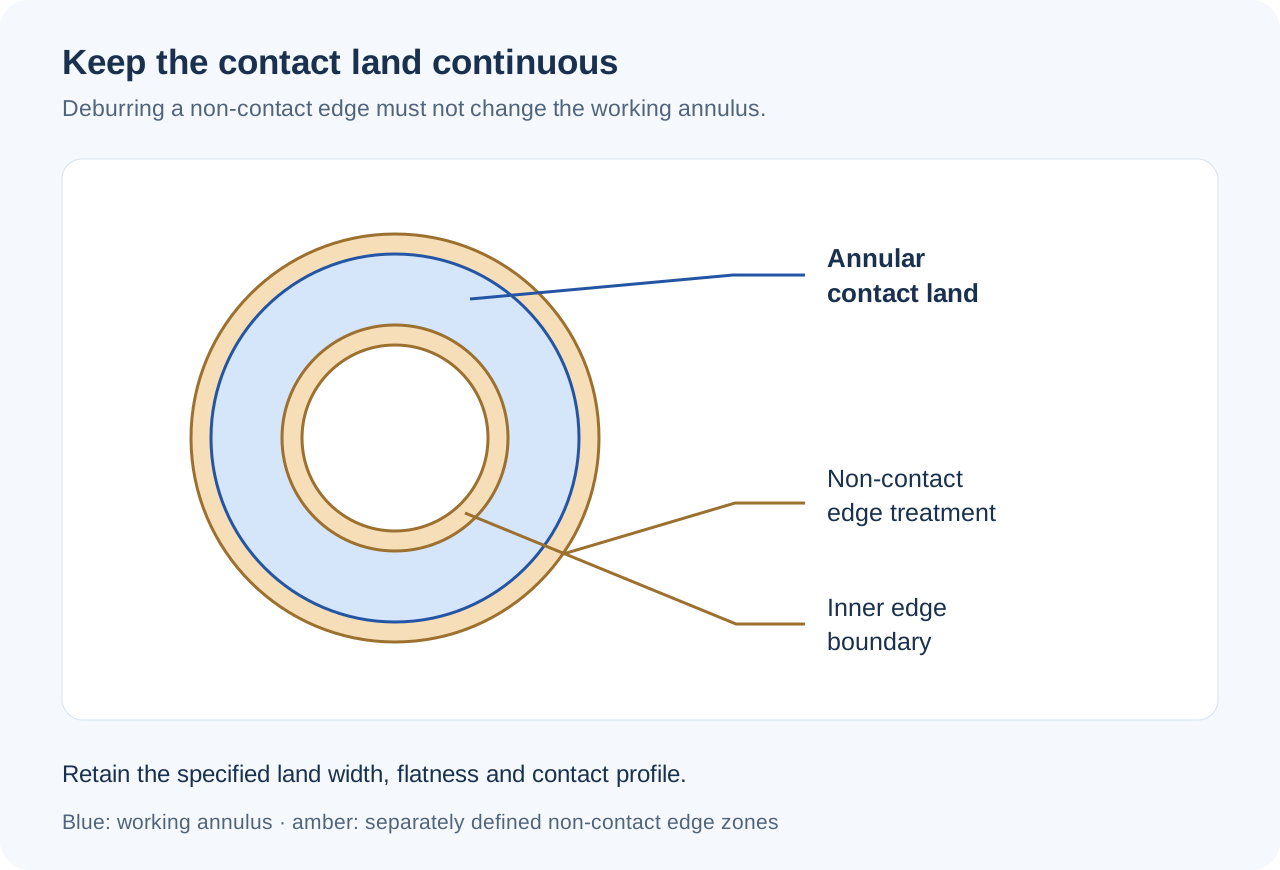
La portée annulaire doit rester continue sur toute la zone de contact prévue. Une rainure intersectant cette zone ou une détrempe d’arête inutilement profonde peuvent l’interrompre. Les dégagements doivent être situés hors du trajet de contact, sauf si la conception d’étanchéité les intègre explicitement.

Matériau autour des passages intersectants

Deux trous internes peuvent laisser une courte nervure vers un passage voisin, un trou de fixation ou une face extérieure. La section restante est déterminée par l’intersection tridimensionnelle ; des profondeurs de perçage distinctes sur un dessin doivent décrire la même disposition interne.

Dégagement à l’épaulement d’une rondelle de poussée étagée

Une légère dégagement permet d’éviter le coin ou le congé du cylindre associé sans déplacer la face de butée de la rondelle. Ce dégagement doit rester en dehors de la surface de contact prévue. Augmenter l’ensemble du diamètre intérieur pour éviter un seul coin modifierait également l’ajustement sur toute sa longueur. [3]

Paroi entre une cavité et sa fixation

Un corps de capteur à poches nécessite de la matière entre la cavité d’équipement et les trous de fixation. L’accès de l’outil au coin de la cavité et l’accès à la fixation depuis l’extérieur peuvent entrer en concurrence pour cette paroi. Des bossages locaux ou des ouvertures repositionnées permettent de conserver cette section sans agrandir l’ensemble du corps.

Discutez des exigences relatives à la pièce.

Composants en PPS pour pompes, vannes et instruments

Localisation d’une rondelle de contact de vanne

Une bague de siège positionne la surface de contact à l’intérieur du corps de vanne tout en préservant l’ouverture d’écoulement spécifiée. La pièce associée, la configuration du siège et les performances requises en matière d’étanchéité définissent son application, tandis que la classe de pression ou la capacité d’arrêt de la vanne est définie sur l’ensemble assemblé.

Guidage d’un composant rotatif de pompe

Une douille guide le composant rotatif, tandis que sa bride ou son épaulement fixe sa position axiale. Le stock sélectionné et l’arrangement fonctionnel doivent convenir au fluide, au contact et au régime de démarrage/arrêt réels. Le dessin dimensionnel définit la géométrie du palier fourni.

Connexion d’un circuit interne de circulation défini

Un bloc de distribution intègre des orifices et des passages internes dans un corps compact. Les trous spécifiés déterminent quels orifices communiquent et lesquels restent séparés. Une ouverture d’accès utilisée pour percer un passage nécessite l’arrangement de fermeture indiqué dans la conception validée.

Localisation d’une sonde ou d’un capteur

Un corps à poches positionne le dispositif inséré et laisse un accès à sa connexion. La profondeur d’étanchéité, l’axe de la sonde et l’ouverture pour le câble sont définis par rapport au repère de montage de l’équipement, et non uniquement par rapport aux dimensions extérieures du boîtier.

Finition des faces de contact et des passages en PPS

Zone de contact annulaire continue, séparée des zones de traitement des bords intérieur et extérieur

Faces fonctionnelles annulaires et axiales

Les portées de contact conservent la texture, le profil et les marques d’outil autorisées spécifiés. Supprimer manuellement une marque visible peut modifier la hauteur locale d’étanchéité, aussi toute opération de finition supplémentaire suit-elle la spécification de la face plutôt qu’un objectif purement esthétique.

Bords de percée et éclats locaux

La spécification des bords distingue une détrempe autorisée d’une ouverture ébréchée. Nous éliminons les bavures et les fragments détachés aux sorties accessibles, sans élargir un alésage ajusté ni ouvrir un passage au-delà de son profil spécifié. Une portée endommagée est évaluée par rapport à sa limite réelle.

Détrempe des bords adjacente à une portée d’étanchéité

Un bord de manipulation peut être adouci tout en préservant intacte la portée de contact adjacente. L’ébavurage n’autorise pas un arrondi sur toute la face de la rondelle ni une réduction de sa largeur de contact. La frontière finie est vérifiée à l’endroit où le bord non fonctionnel rencontre la surface fonctionnelle.

Nettoyage des passages et manipulation protégée

Le nettoyage requis élimine les passages spécifiés et les débris d’usinage détachés. L’identification doit être placée sur une face non fonctionnelle autorisée. L’emballage sépare les rondelles finies et protège les ouvertures de circulation afin que les copeaux ou les éléments de fixation ne viennent pas en contact avec les surfaces fonctionnelles.

Matériau PPS et inspection des caractéristiques internes

Section de bloc de régulation comportant des alésages intersectants, un siège de bouchon et un critère d’acceptation distinct pour les essais fonctionnels

Le stock de PPS spécifié et sa formulation

Le produit commandé et toute restriction de source approuvée ou de parcours de stock restent associés à l’enregistrement de la pièce. Une modification proposée passant d’un stock non chargé à un produit modifié pour l’usure est identifiée comme changement de matériau, même si la géométrie du dessin reste inchangée.

Intersections de passages et sièges de fermeture

Nous inspectons les emplacements, les profondeurs et les intersections accessibles des orifices définis par rapport à la disposition validée du circuit hydraulique. Les vérifications des sièges de fermeture et des bords concernent les caractéristiques laissées par le parcours de perçage croisé. La méthode convenue doit atteindre les caractéristiques utilisées pour valider le chemin interne.

Essais fonctionnels : fuites, pression et autres

L’étanchéité à la fuite et la classe de pression découlent d’un essai défini, que nous chiffrons avec sa configuration d’assemblage, sa méthode et ses limites d’acceptation. Lorsque ces résultats font partie de la fourniture, la configuration d’assemblage, la méthode d’essai et les limites d’acceptation sont définies comme des prestations distinctes faisant l’objet d’un devis séparé. Les seules propriétés du matériau ne permettent pas d’obtenir ces résultats.

Quels facteurs influencent le coût de l’usinage CNC du PPS ?

Stock et forme d’ébauche spécifiés

Une restriction de produit ou de source approuvée affecte l’approvisionnement. Une ébauche tubulaire pour une grande rondelle peut nécessiter moins d’enlèvement de matière qu’une barre pleine, tandis qu’une ébauche en plaque pour une disposition de circulation fermée exige suffisamment de stock autour de chaque passage et de chaque face de fixation.

Accès et caractéristiques sensibles aux copeaux

Des portées fines de rondelles, des sorties de passage petites et des ouvertures rapprochées peuvent nécessiter un soutien supplémentaire et une séquence de finition contrôlée. Les perçages croisés et les caractéristiques situées sur la face inférieure peuvent ajouter des montages au-delà de ceux requis pour une poche ouverte usinée depuis une seule face.

Finition de contact et acceptation enregistrée

La texture spécifiée de la portée d’étanchéité, les vérifications accessibles des bords internes et le nettoyage des passages ajoutent des opérations définies. Un essai d’étanchéité ou une autre étape fonctionnelle d’acceptation comporte sa propre préparation et ses propres enregistrements ; il est coté en fonction de l’assemblage et de la spécification réels.

Quantité partageant la même préparation

La programmation, la fixation des pièces et les vérifications initiales des caractéristiques sont partagées entre des pièces identiques fabriquées simultanément. Une modification de la section annulaire ou de la disposition des orifices nécessite toutefois sa propre préparation. Les répétitions peuvent conserver la base de procédure validée tant que le matériau, la géométrie et les critères d’acceptation restent inchangés.

D’un essai d’ajustement PPS aux composants répétés

Résoudre la géométrie d’assemblage réelle

Les vérifications initiales portent sur le contact en position d’appui, le jeu arbre-alésage, les liaisons des passages ou l’emplacement de la sonde dans la configuration prévue. Toute modification géométrique est enregistrée avant qu’elle ne devienne la définition validée pour la quantité restante.

Utiliser la matière première et la finition prévues

Le composant représentatif utilise le produit PPS sélectionné en matière première et les surfaces de contact finales requises. Il permet de vérifier le résultat de fabrication sur ce matériau précis, plutôt que de l’inférer à partir d’une bague semblable réalisée dans un autre polymère ou une autre formulation.

Libérer la pièce et la base d’acceptation

La révision convenue inclut le produit matériau, les limites des caractéristiques et tous les essais fonctionnels distincts. Le lot suit cette définition ; les modifications intervenues pendant l’essai sont reportées sur le dessin libéré et intégrées aux dossiers associés.

Conserver la définition des répétitions sous contrôle

Les commandes de remplacement conservent la matière première validée et la géométrie d’assemblage. Une nouvelle source, une nouvelle formulation ou une fermeture de passage est identifiée avant son entrée en production répétée, afin d’évaluer l’interchangeabilité par rapport aux exigences du composant concerné.

FAQ sur l’usinage CNC de PPS

Le Techtron GF40 peut-il remplacer le Techtron HPV, puisque les deux sont des grades de PPS renforcés ?

Il s’agit de produits matières premières distincts. MCAM identifie GF40 comme un PPS renforcé à 40 % de fibres de verre, tandis qu’HPV est une formulation renforcée, lubrifiée en interne, destinée aux composants soumis à l’usure. La fiche technique d’HPV ne le désigne pas comme GF40. Tout changement entre ces deux matériaux exige l’approbation du produit prévu et des exigences de performance ; la simple appellation commune « PPS » ne constitue pas une équivalence matérielle.

La résistance chimique du PPS couvre-t-elle tous les acides utilisés dans un système d’écoulement ?

Non. Kureha Extron met expressément en garde contre les acides oxydants, notamment l’acide nitrique et l’acide sulfurique, pour le PPS. Une description générale de résistance ne valide donc pas automatiquement un service avec un acide non spécifié. Utilisez la solution réelle, sa concentration, sa température et sa durée d’exposition, en vous référant aux recommandations chimiques du produit matériau sélectionné ; une application impliquant un fluide mixte ou critique peut nécessiter des essais spécifiques.

Le résultat « sans rupture » au choc de la matière brute non chargée rend-il une bague mince en PPS résistante aux chocs ?

Non. L’entrée « sans rupture » de Techtron 1000 concerne l’éprouvette Charpy non entaillée. La même fiche technique indique séparément une valeur de 2,0 kJ/m² pour la procédure entaillée. Ces deux valeurs décrivent des conditions d’éprouvette différentes, et non une pièce inaltérable ni une charge de choc autorisée. Les sections annulaires minces et les entaillages locaux nécessitent une évaluation spécifique en contexte d’utilisation et une gestion adaptée.

La valeur d’absorption d’eau sur 24 heures constitue-t-elle le bon point final pour une pièce en PPS continuellement immergée ?

Ce n’est pas le point de saturation. Les fiches techniques actuelles indiquent 0,01 % après 24 heures à 23 °C pour les deux produits, mais leurs valeurs de saturation respectives, figurant dans la colonne ISO pour l’eau à 23 °C, sont de 0,10 % pour 1000 et de 0,20 % pour HPV. Sélectionnez la base d’exposition pertinente pour la pièce. Il s’agit de valeurs d’absorption massique, qui ne spécifient pas directement la croissance dimensionnelle.

Un seul coefficient de dilatation thermique du PPS peut-il être utilisé sur toute la plage de température ?

Pas uniquement à partir de ces données. MCAM fournit des coefficients moyens différents pour les plages 23–100 °C et 23–150 °C, ainsi qu’une valeur distincte au-delà de 150 °C. Ces deux premières plages se chevauchent ; elles ne constituent pas des intervalles consécutifs à additionner. Utilisez le coefficient ou les données de dilatation appropriés à l’intervalle prévu, plutôt que d’étendre un coefficient moyen défini à basse température à un cycle plus chaud.

Un tableau de couple pour raccords métalliques peut-il définir le couple de montage d’un orifice en PPS ?

Non. Les exemples de couple indiqués dans le Guide d’assemblage des extrémités de port de Parker s’appliquent aux combinaisons spécifiées de raccords métalliques et de ports, y compris les raccords en acier plaqué dans des ports en acier. Ils ne sont pas applicables à un bossage en PPS. Pour une connexion à filet parallèle, le filet maintient le raccord tandis qu’un joint séparé obture le circuit fluidique ; l’assemblage en PPS nécessite son raccord spécifique, sa disposition de joints et son exigence de serrage validée.

ASSISTANCE PROJET

Discutez de votre composant en PPS

Envoyez le dessin et le modèle correspondants, le produit en stock en PPS spécifié, la quantité requise ainsi que la finition souhaitée des surfaces de contact. Incluez les caractéristiques d’accouplement, les conditions fluidiques ou opérationnelles ainsi que tout critère fonctionnel d’acceptation défini, afin que nous puissions établir un devis couvrant exactement le périmètre visé.

Références sur les produits en stock en PPS et leur fabrication

Comparaisons nommées entre produits en stock et conditions spécifiques de fabrication, de traitement chimique et d’assemblage utilisées sur cette page.

  1. MCAM — Fiche technique du produit PPS Techtron 1000Valeurs actuelles du stock au 28/09/2026, conditions sur éprouvette sèche, intervalles thermiques et points finaux distincts d’absorption d’eau.
  2. MCAM — Fiches techniques PPS Techtron HPV et GF40Comparaison actuelle HPV en matière d’usure et de résistance, ainsi que distinction claire du produit renforcé à 40 % de fibres de verre.
  3. Usinage du PPS Ensinger ; Guide technique Kureha ExtronFissuration et écaillage du PPS pendant l’usinage, itinéraires de production à partir de matière brute et exceptions relatives aux acides oxydants.
  4. Kit d’outils pour fraiseurs MCAM ; Guide d’assemblage Parker pour extrémité filetéeMécanismes de soutien et de coupe ; étanchéité par port parallèle et limites matérielles des tableaux de couple pour raccords métalliques.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo