Ir al contenido
VETCNCMECANIZADO CNC
Anillo polimérico gris escalonado, casquillo cremoso con brida y bloque negro perforado sobre una superficie oscura

PPS CNC
Mecanizado

Compare las propiedades del stock PPS

Anillos, casquillos y componentes de flujo personalizados en PPS

6 tipos de componentes

Anillos de asiento para válvulas

Torneamos anillos en PPS con la cara de contacto anular especificada, la abertura central y el diámetro de localización. Un escalón, ranura o saliente posiciona el anillo dentro de su carcasa, mientras que la superficie de contacto sigue la geometría de la válvula emparejada.
Casquillos de bomba con brida

Casquillos de bomba con brida combinamos un agujero giratorio, un diámetro exterior de localización y un asiento axial. Mecanizamos estas características y cualquier relieves especificados alrededor de un mismo eje, incluyendo orificios transversales o ranuras donde lo exija el plano del componente.

Arandelas de empuje escalonadas

Una arandela de empuje escalonada en PPS presenta una cara de contacto axial definida alrededor de un eje. Mecanizamos su agujero, perfil exterior y escalones de espesor, manteniendo la superficie de empuje funcional separada de las características de localización o de holgura.

Bloques de flujo con perforaciones transversales

Fresamos las caras del bloque y taladramos los pasajes de conexión, entradas de puertos y orificios de montaje especificados. Las intersecciones de orificios transversales y los cierres de orificios de acceso forman parte de la definición de la trayectoria de flujo, y no se deducen a partir de la forma exterior del bloque.

Espaciadores aislantes con saliente

Los espaciadores torneados en PPS combinan una longitud axial de separación con un saliente y un orificio pasante. El plano define las caras de contacto, el espacio para los elementos de fijación y la geometría circundante del conjunto en el que se utiliza el espaciador.

Cuerpos de sensores con cavidades

Fresamos cavidades para equipos, asientos para tapas y características de montaje en los cuerpos en PPS. Las aberturas para cables o sondas pueden conectarse a la cavidad, definiéndose la pared retenida y las caras locales de asiento alrededor de los componentes insertados.

VETCNC emite presupuestos para piezas mecanizadas en PPS (fresado y torneado) definidas en planos, confirmando la materia prima requerida, el alcance del mecanizado, el acabado y la inspección incluida para el pedido. La aceptación para fluidos, sellado o electricidad se define según la aplicación real.

Materias primas en PPS sin relleno y con modificación para desgaste

PPS sin relleno para características estructurales definidas

El PPS sin rellenar es una opción estándar en stock para un anillo, espaciador o cuerpo cuya geometría de localización y asiento determina el requisito. Techtron 1000 suministra la referencia sin rellenar indicada a continuación. Sus propiedades materiales se mantienen separadas de cualquier clasificación de presión, fugas o eléctrica del componente completo. [1]

Enfoque de selección
El requisito de asiento, localización o soporte de la pieza.

PPS con lubricación interna para contacto deslizante

Techtron HPV es un producto en stock reforzado y con lubricante interno, destinado a componentes sometidos a desgaste. Una brida o superficie de empuje que requiera esa formulación se mecaniza a partir del stock seleccionado; la modificación forma parte intrínseca del material, no de un recubrimiento aplicado sobre el PPS sin rellenar. [2] [1]

Enfoque de selección
Una formulación específica para contacto deslizante y sus compensaciones.

Blancos redondos y tubulares para anillos

El redondo es adecuado para anillos de pequeño diámetro interior, arandelas o casquillos. El stock tubular puede reducir la cantidad de material a eliminar del centro para lograr una abertura mayor, siempre que el producto final y el espesor restante de la pared cumplan con el plano. El soporte aún debe contener suficiente material para mecanizar el diámetro interior final, el diámetro exterior y las caras extremas. [1]

Enfoque de selección
El contorno del anillo y el material restante tras el mandrinado.

Placa para pasajes y cavidades de equipos

La placa proporciona un contorno inicial para un bloque de flujo o un cuerpo con cavidades. Su espesor debe cubrir tanto el diseño interno de los pasajes como las superficies exteriores de montaje. Una restricción de fuente o ruta de materia prima permanece asociada a la definición de la pieza cuando el diseño la exige.

Enfoque de selección
El material entre cavidades, pasajes y caras de montaje.
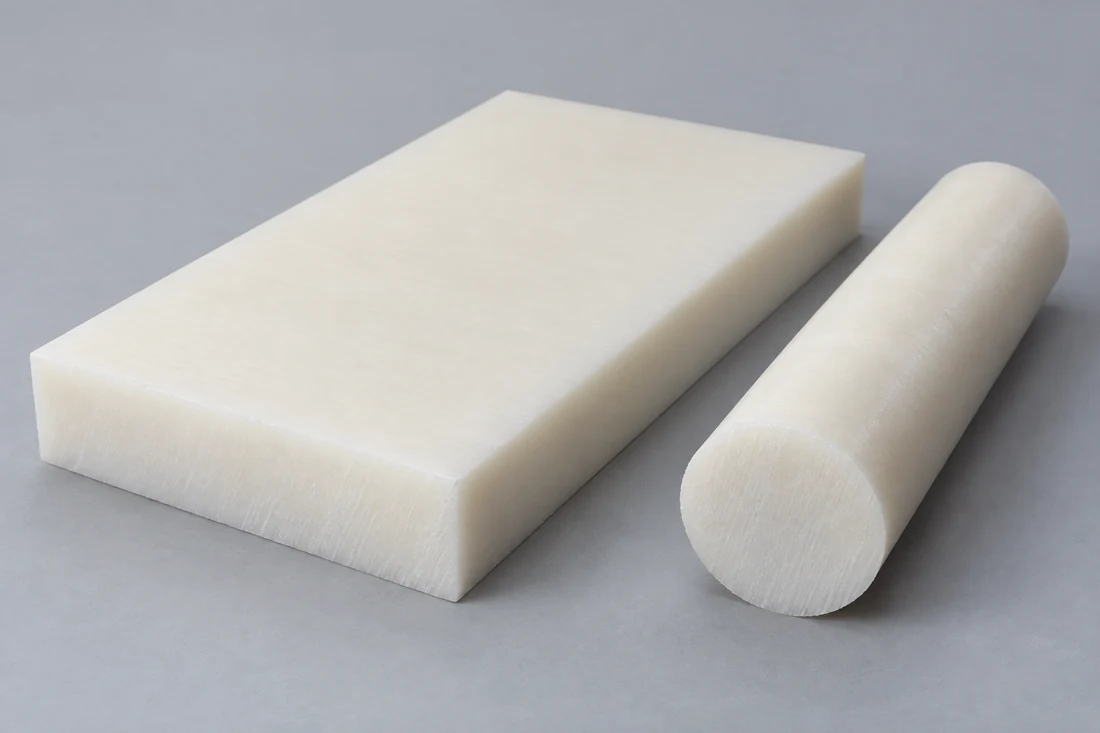
Barra cilíndrica y lámina rectangular de polímero sólido de color blanco natural, cortadas como piezas en bruto
Pieza en bruto cilíndrica sólida comparada con el diámetro exterior y la perforación central de un anillo

Una mejora para el desgaste implica una compensación mecánica

En esta comparación entre stocks, el HPV presenta una menor tasa de desgaste por deslizamiento, mientras que su resistencia a la tracción y su alargamiento son inferiores al del producto sin rellenar y su módulo permanece inalterado. Por tanto, su selección por comportamiento en contacto sigue exigiendo que se satisfagan también las exigencias estructurales y de ensamblaje de la pieza. [1] [2]

La comparación utiliza dos productos actuales de materia prima del mismo fabricante, manteniéndose juntas sus columnas de ensayos ISO.

Stock de Techtron PPS: 1000 sin carga y HPV modificado para desgaste
PropiedadTechtron 1000Techtron HPVBase del ensayo
Resistencia a la tracción (MPa)10280ISO 527-1/-2
Módulo de tracción (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Alargamiento a la rotura (%)123.5ISO 527-1/-2
Temperatura de deformación bajo carga (°C)115115ISO 75-1/-2; 1.8 MPa
Dilatación lineal (µm/(m·K))6050Referencia del fabricante; 23–100 °C
Absorción de agua, 24 h (%)0.010.01ISO 62; agua a 23 °C
Tasa de desgaste por deslizamiento (µm/km)705Procedimiento tipo pin-sobre-disco¹

Hojas de datos de productos Techtron PPS 1000 y HPV de MCAM, ambas fechadas el 28/09/2026, columnas ISO. La mayoría de los valores mecánicos corresponden a especímenes secos mecanizados a partir de barras de 40–60 mm, o de placas de 10–20 mm en otros casos, a 23 °C; la dirección no se especifica. El ensayo de tracción utiliza barras tipo 1B, informándose la resistencia a la rotura o al límite elástico según corresponda. La absorción de agua se mide por masa en discos de Ø50 × 3 mm. ¹Procedimiento similar a la norma ISO 7148-2 Método A: 3 MPa, 0,33 m/s, acero con rugosidad Ra 0,7–0,9 µm, 23 °C y 50 % HR. Estos valores comparativos no constituyen mínimos garantizados de compra ni calificaciones para piezas terminadas.

Características en PPS mediante torneado y fresado CNC

Salida de taladro con respaldo junto a una cavidad rebajada y un borde polimérico retenido

Agujeros, caras de anillos y salientes estrechos

Torneamos diámetros de localización, agujeros y caras de contacto desde un eje consistente. Los salientes estrechos de los anillos y los salientes delgados dejan menos material para soportar el corte final. La sujeción y el acceso de la herramienta se organizan alrededor de esas características conservadas, en lugar de forzar el anillo contra un borde sin soporte.

Orificios transversales y perforaciones de cavidades

Una salida de taladro o una intersección de pasajes puede dejar un borde delgado sin soporte. El PPS puede astillarse o agrietarse durante el mecanizado, por lo que resulta fundamental contar con soporte cercano a la salida y una secuencia de corte controlada. Posteriormente, el pasaje queda accesible para el trabajo especificado en los bordes y la evacuación de virutas.

Calor y movimiento de la materia prima durante la eliminación

Las aristas de corte desafiladas, el sobrecalentamiento local y la eliminación intensa unilateral pueden afectar el material restante. Planificamos la secuencia de eliminación y acabado para la pieza bruta y geometría reales, conservando suficiente material para establecer las características finales requeridas tras los cortes principales. [3]

Caras de asiento y ajustes de funcionamiento en PPS

Casquillo de PPS con brida y sus interfaces acopladasSección conceptual que muestra el agujero del casquillo, la superficie exterior de localización y el asiento de la brida. Cada interfaz tiene su propio ajuste y función axial en el plano del componente.Interfaz exterior de localizaciónCasquillo de PPSEje acopladoConcepto de interfaz
Un diámetro de localización, una holgura de funcionamiento y una cara de contacto resuelven distintas tareas de ensamblaje.
Características del componente de PPS y la base para su aceptación
CaracterísticaRequisito o referenciaCondición aceptadaVerificación
Anillo de asiento para válvulasDatum de plano del anillo, cara y localizaciónEstado final de soporte especificadoRelación entre perfil anular y cara
Casquillo de bombaPlano del agujero, ajuste exterior y asiento de bridaEstado liberado o instalado según se definaRelación entre diámetro y posición axial
Diámetro de referencia del PPS sin relleno 100050 mm, 23→83 °C: ΔD ≈ +0,18 mmMedia del intervalo publicado mantenida constanteCálculo de expansión del material
Bloque con perforaciones transversalesPosiciones de los pasajes y asientos de cierre según planoTras el trabajo requerido en bordes y limpiezaVerificación de características internas accesibles

Estimación térmica: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, usando la media del producto sin relleno para el intervalo 23–100 °C. La holgura instalada real también considera la pieza emparejada y las restricciones. La estimación del material no constituye una tolerancia de diámetro terminado ni una prescripción de ajuste por interferencia.

Límites específicos por característica para el componente en PPS

Presupuestamos las relaciones de agujero, superficie de asiento, pasajes y montaje identificadas en el plano. Una cara de asiento para válvulas y un bloque con perforaciones transversales requieren verificaciones diferentes; la materia prima en PPS seleccionada, su sección y el acceso determinan el plan de mecanizado e inspección adecuado.

Detalles de diseño para anillos y componentes de flujo en PPS

Superficie continua de contacto de asiento

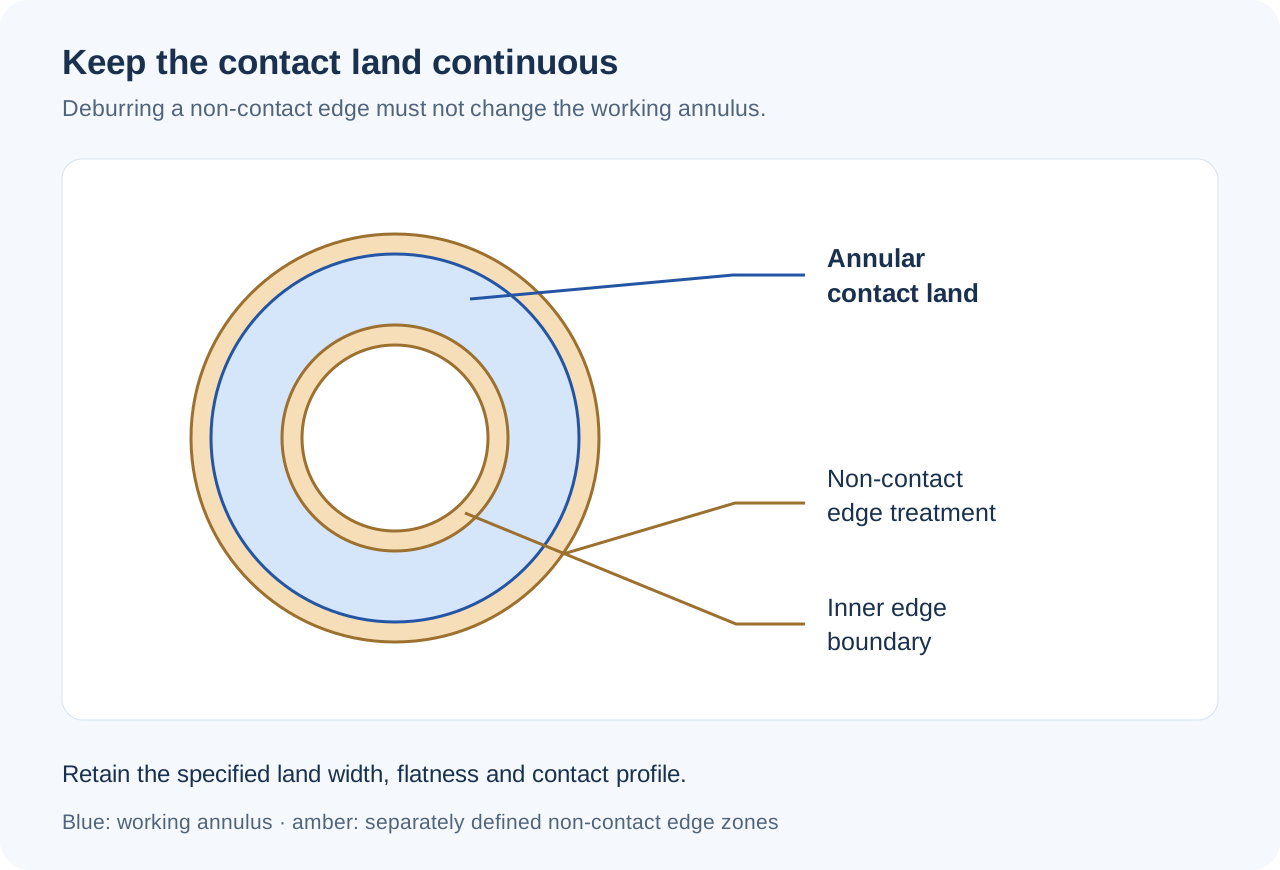
La superficie anular de contacto debe permanecer continua en toda la región de contacto prevista. Un rebaje intersectante o un chaflán innecesariamente profundo pueden interrumpir dicha región. Los relieves deben ubicarse fuera de la trayectoria de contacto, a menos que el diseño de sellado los incluya expresamente.

Material alrededor de pasajes intersectantes

Dos orificios internos pueden dejar un pequeño nervio hasta un pasaje vecino, un orificio de montaje o una cara exterior. La intersección tridimensional determina esa sección restante; las profundidades de orificio separadas en un plano deben describir la misma disposición interna.

Relieve en el saliente de una arandela de empuje escalonada

Un pequeño chaflán o redondeo puede despejar la esquina o el radio del eje acoplado sin desplazar la cara de empuje de la arandela. Dicho chaflán o redondeo debe permanecer fuera de la zona de contacto prevista. Aumentar todo el diámetro del agujero para despejar una sola esquina también modificaría el ajuste a lo largo de toda su longitud. [3]

Pared entre una cavidad y su elemento de fijación

Un cuerpo de sensor con cavidades necesita material entre la cavidad del equipo y los orificios de fijación. El acceso de la herramienta en la esquina de la cavidad y el acceso al elemento de fijación desde el exterior pueden competir por dicha pared. Salientes locales u orificios reubicados pueden conservar la sección sin aumentar todo el cuerpo.

Discutir los requisitos de la pieza

Componentes en PPS para bombas, válvulas e instrumentos

Localización de un anillo de contacto para válvulas

Un anillo de asiento posiciona la superficie de contacto dentro del cuerpo de la válvula y deja libre la abertura de flujo especificada. El miembro acoplado, la disposición de asiento y el rendimiento de estanqueidad requerido definen su aplicación, y la clasificación de presión o cierre hermético de la válvula se establece sobre la válvula ensamblada.

Guiado de un componente rotativo de bomba

Un casquillo guía al miembro rotativo, mientras que su brida o saliente fija la posición axial. La materia prima seleccionada y la disposición de funcionamiento deben adaptarse al fluido, contacto y ciclo de arranque-parada reales. El plano dimensional define la geometría del cojinete suministrado.

Conexión de una trayectoria de flujo interna definida

Un bloque de flujo integra puertos y pasajes internos en un cuerpo compacto. Los orificios especificados determinan qué puertos comunican entre sí y cuáles permanecen separados. Una abertura de acceso utilizada para taladrar un pasaje requiere el sistema de cierre mostrado en el diseño aprobado.

Localización de una sonda o sensor

Un cuerpo con cavidades posiciona el dispositivo insertado y deja acceso para su conexión. La profundidad de asiento, el eje de la sonda y la abertura para el cable se relacionan con el datum de montaje del equipo, y no únicamente con las dimensiones exteriores de la carcasa.

Acabado de caras de contacto y pasajes en PPS

Zona de contacto anular continua separada de las zonas de tratamiento de los bordes interior y exterior

Caras funcionales anulares y axiales

Las superficies de contacto conservan la textura, perfil y marcas de herramienta permitidas especificadas. Eliminar manualmente una marca visible puede alterar la altura local de asiento, por lo que cualquier operación adicional de acabado sigue el requisito de la cara y no un objetivo meramente estético.

Bordes de perforación y astillas locales

El requisito de borde distingue un chaflán permitido de una abertura astillada. Eliminamos las rebabas y fragmentos sueltos en las salidas accesibles sin agrandar un agujero ajustado ni abrir un pasaje más allá de su perfil especificado. Una superficie de asiento dañada se evalúa frente a su límite real.

Chaflanes laterales junto a una superficie de asiento de sellado

Un borde de manipulación puede suavizarse mientras la superficie de contacto adyacente permanece intacta. El desbarbado no autoriza redondear toda la cara del anillo ni reducir su anchura de contacto. El límite terminado se verifica donde el borde no funcional encuentra la superficie de trabajo.

Limpieza de pasajes y manipulación protegida

La limpieza requerida despeja los pasajes especificados y elimina los residuos de mecanizado sueltos. La identificación debe colocarse en una cara no funcional permitida. El embalaje separa los anillos terminados y protege las aberturas de flujo para evitar que virutas o elementos de fijación entren en contacto con las superficies funcionales.

Material en PPS e inspección de características internas

Sección de bloque de flujo con perforaciones intersecantes, asiento para tapón y criterio funcional de aceptación por ensayo separado

Materia prima en PPS y formulación especificadas

El producto pedido y cualquier restricción de fuente aprobada o ruta de materia prima permanecen registradas con la pieza. Un cambio propuesto de materia prima sin relleno a un producto con modificación para desgaste se identifica como un cambio de material, incluso si la geometría del plano permanece igual.

Intersecciones de pasajes y asientos de cierre

Inspeccionamos las posiciones, profundidades y las intersecciones accesibles de los puertos definidos frente al diseño de flujo aprobado. Las comprobaciones de asientos de cierre y bordes abordan características dejadas por la ruta de perforación transversal. El método acordado debe alcanzar las características utilizadas para aceptar la trayectoria interna.

Ensayos funcionales de fugas, presión y otros

La estanqueidad y la clasificación de presión provienen de una prueba definida, que cotizamos junto con su configuración de ensamblaje, método y límites de aceptación. Cuando dichos resultados forman parte del suministro, la configuración de ensamblaje, el método de prueba y los límites de aceptación se definen como trabajos cotizados por separado. Las propiedades del material por sí solas no pueden garantizar dichos resultados.

¿Qué afecta el coste del mecanizado CNC en PPS?

Materia prima y forma del blanco especificadas

Una restricción de producto o fuente aprobada afecta la obtención. Un blanco tubular para un anillo grande puede eliminar menos material que una barra maciza, mientras que un blanco de placa para una disposición de flujo cerrada requiere suficiente materia prima alrededor de cada pasaje y cara de montaje.

Acceso y características sensibles a virutas

Las pistas estrechas de anillos, las salidas pequeñas de conductos y las aberturas estrechamente espaciadas pueden requerir soporte adicional y una secuencia de acabado controlada. Los orificios transversales y las características en la cara inferior pueden añadir montajes adicionales a los necesarios para una cavidad abierta mecanizada desde 1 cara.

Acabado de contacto y aceptación documentada

La textura especificada de asiento, las comprobaciones accesibles de bordes internos y la limpieza de pasajes añaden trabajo definido. Una prueba de fugas u otro paso funcional de aceptación tiene su propia preparación y documentación; su precio se calcula según el ensamblaje y requisito reales.

Cantidad que comparte la misma preparación

La programación, la sujeción de piezas y las verificaciones iniciales de características se comparten entre piezas idénticas fabricadas conjuntamente. Una sección anular modificada o un nuevo diseño de puertos sigue requiriendo su propia preparación. Las repeticiones pueden conservar la base del proceso aceptado siempre que el material, la geometría y los criterios de aceptación permanezcan sin cambios.

De una prueba de ajuste PPS a componentes repetidos

Resolver la geometría real de acoplamiento

Las verificaciones iniciales de la pieza comprueban el contacto del asiento, el juego del eje, las conexiones de los pasajes o la ubicación de la sonda en la disposición prevista. Cualquier cambio geométrico se registra antes de convertirse en la definición aceptada para el resto del lote.

Utilizar la materia prima y el acabado previstos

El componente representativo utiliza el producto de materia prima PPS seleccionado y las superficies de contacto finales requeridas. Verifica el resultado del mecanizado sobre ese material, en lugar de inferirlo a partir de un anillo visualmente similar fabricado con otro polímero o formulación.

Liberar la pieza y la base de aceptación

La revisión acordada incluye el producto de material, los límites de las características y cualquier ensayo funcional independiente. El lote se fabrica conforme a dicha definición, incorporando al plano aprobado y a los registros correspondientes los cambios realizados durante la prueba.

Mantener controlada la definición de las repeticiones

Los pedidos de reposición conservan la materia prima y la geometría de acoplamiento aceptadas. Se identifica cualquier nueva fuente, formulación o cierre de pasaje antes de su inclusión en el suministro repetido, de modo que la intercambiabilidad se evalúe frente a los requisitos del componente afectado.

Preguntas frecuentes sobre mecanizado CNC de PPS

¿Puede Techtron GF40 sustituir a Techtron HPV porque ambos son PPS reforzados?

Son productos de materia prima distintos. MCAM identifica a GF40 como PPS reforzado con un 40 % de fibra de vidrio, mientras que HPV es una formulación reforzada y lubricada internamente, destinada a componentes sometidos a desgaste. La ficha técnica de HPV no lo identifica como GF40. Un cambio entre ellos requiere la aprobación del producto y los requisitos de rendimiento previstos; el hecho de compartir el nombre genérico PPS no los convierte en una llamada equivalente de material.

¿Cubre la resistencia química del PPS todos los ácidos utilizados en un sistema de flujo?

No. Kureha Extron advierte expresamente sobre los ácidos oxidantes, incluidos el ácido nítrico y el ácido sulfúrico, para el PPS. Por tanto, una descripción general de resistencia no autoriza un servicio con ácido no especificado. Utilice la solución real, su concentración, temperatura y tiempo de exposición junto con las indicaciones químicas del producto de materia prima seleccionado; una aplicación con fluidos mixtos o críticos puede requerir ensayos específicos.

¿Hace que el resultado de impacto sin rotura del stock sin carga convierta a un anillo delgado de PPS en resistente al impacto?

No. La entrada «sin rotura» de Techtron 1000 corresponde a la probeta Charpy sin entalla. La misma ficha técnica enumera por separado un valor de 2,0 kJ/m² para el procedimiento con entalla. Estas entradas describen condiciones distintas de la probeta, no una pieza indestructible ni una carga de golpe permitida. Las secciones anulares delgadas y las entallas locales requieren su propia evaluación de manejo y aplicación.

¿Es el valor de absorción de agua a las 24 horas el punto final adecuado para una pieza de PPS sumergida continuamente?

No es el punto final de saturación. En las fichas técnicas actuales se indica un 0,01 % tras 24 horas a 23 °C para ambos productos, pero sus valores de saturación según la columna ISO en agua a 23 °C son del 0,10 % para 1000 y del 0,20 % para HPV. Seleccione la base de exposición relevante para la pieza. Se trata de valores de absorción de masa, por lo que no especifican directamente el crecimiento dimensional.

¿Se puede utilizar un único coeficiente de expansión del PPS en todo el rango de temperaturas?

No únicamente a partir de estas entradas. MCAM proporciona distintos coeficientes medios de expansión para los intervalos 23–100 °C y 23–150 °C, además de un valor independiente por encima de 150 °C. Los dos primeros intervalos se solapan; no son bandas consecutivas que deban sumarse. Utilice el coeficiente o los datos de expansión adecuados para el intervalo previsto, en lugar de extender un coeficiente medio de baja temperatura a un ciclo térmico más elevado.

¿Puede una tabla de pares de apriete para accesorios metálicos establecer el par de montaje para un puerto PPS?

No. Los ejemplos de par de apriete en la Guía de Montaje del Extremo de Puerto de Parker se aplican a las combinaciones específicas indicadas de accesorios metálicos y puertos, incluidos los accesorios de acero chapado en puertos de acero. No son válidos para un reborde PPS. En una conexión de rosca paralela, la rosca sujeta el accesorio mientras que una junta independiente cierra la trayectoria del fluido; el montaje PPS requiere su accesorio específico, su disposición de juntas y su requisito de apriete validado.

SOPORTE PARA PROYECTOS

Hable con nosotros sobre su componente PPS

Envíe el plano y el modelo correspondientes, el producto PPS en stock especificado, la cantidad requerida y el acabado superficial de las superficies de contacto. Incluya las características de acoplamiento, las condiciones de funcionamiento o del fluido y cualquier criterio funcional de aceptación definido, para que podamos cotizar el alcance previsto.

Referencias de stock y fabricación PPS

Comparaciones de stock nominadas y las condiciones específicas de fabricación, químicas y de montaje utilizadas en esta página.

  1. MCAM — Hoja de datos del producto Techtron 1000 PPSValores actuales de stock al 28/09/2026, condiciones de espécimen seco, intervalos térmicos y puntos finales separados de absorción de agua.
  2. MCAM — Hojas de datos de Techtron HPV y GF40 PPSLa comparación actual de desgaste/resistencia de HPV y la identidad independiente del producto reforzado con un 40 % de vidrio.
  3. Mecanizado de PPS por Ensinger; Guía técnica Kureha ExtronAgrietamiento y astillamiento del PPS durante el mecanizado, rutas de productos en stock y excepciones para ácidos oxidantes.
  4. Kit del tornero MCAM; Guía de ensamblaje final de puerto ParkerMecanismos de soporte y corte; sellado de puerto paralelo y límites materiales de las tablas de par de ajuste metálico.
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB