Ir para o conteúdo
VETCNCFABRICAÇÃO CNC
Anel polimérico cinza em degraus, bucha flangeada cremosa e bloco perfurado preto sobre uma superfície escura

PPS CNC
Usinagem

Compare as Propriedades do Estoque de PPS

Anéis, buchas e componentes de fluxo em PPS sob medida

6 tipos de componentes

Anéis de assento para válvulas

Nós tornemos anéis em PPS com face anular de contato especificada, abertura central e diâmetro de localização. Um degrau, ranhura ou ombro posiciona o anel dentro de seu alojamento, enquanto a superfície de contato segue a geometria da válvula acoplada.
Buchas de bomba com flange

Buchas de bomba com flange combinar um furo de rotação, um diâmetro externo de localização e um assento axial. Usinamos esses recursos e quaisquer rebaixos especificados em torno de um único eixo, incluindo furos transversais ou ranhuras onde exigidos pelo desenho do componente.

Arruelas de encosto escalonadas

Uma arruela em PPS escalonada apresenta uma face axial de contato definida ao redor de um eixo. Nós usinamos seu furo, perfil externo e degraus de espessura, mantendo a superfície de trabalho de encosto separada de recursos de localização ou folga.

Blocos de fluxo com furos transversais

Nós fresamos as faces do bloco e perfuramos as passagens de conexão, entradas de portas e furos de fixação especificados. As interseções de furos transversais e os fechamentos de furos de acesso fazem parte da definição do caminho de fluxo, em vez de serem inferidos apenas pela forma externa do bloco.

Espaçadores isolantes com ombro

Espaçadores em PPS tornidos combinam um comprimento axial de separação com um ombro e um furo passante. O desenho define as faces de contato, folga para fixadores e geometria circundante para a montagem na qual o espaçador é utilizado.

Corpos de sensores com rebaixos

Nós fresamos rebaixos para equipamentos, assentos para tampas e recursos de fixação em corpos em PPS. Aberturas para cabos ou sondas podem conectar-se à cavidade, com a parede remanescente e as faces locais de assentamento definidas ao redor dos componentes inseridos.

A VETCNC fornece orçamentos para peças em PPS fresadas e tornidas definidas por desenho, confirmando o produto de estoque necessário, o escopo de usinagem, o acabamento e a inspeção incluída no pedido. A aceitação quanto a fluidos, vedação ou elétrica é definida para a aplicação real.

Estoques em PPS sem enchimento e modificados para resistência ao desgaste

PPS sem enchimento para recursos estruturais definidos

O PPS não preenchido é uma opção padrão em estoque para anéis, espaçadores ou corpos cuja geometria de localização e assentamento define os requisitos. O Techtron 1000 fornece a referência não preenchida nomeada abaixo. Suas propriedades materiais são mantidas separadas de quaisquer classificações de pressão, vazamento ou elétricas do componente completo. [1]

Foco de seleção
O requisito de assentamento, localização ou suporte da peça.

PPS lubrificado internamente para contato deslizante

O Techtron HPV é um produto padrão reforçado e preenchido internamente com lubrificante, destinado a componentes sujeitos a desgaste. Uma bucha ou superfície de encosto que exija essa formulação é usinada a partir do material em estoque selecionado; essa modificação faz parte intrínseca do próprio material, e não de um revestimento aplicado ao PPS não preenchido. [2] [1]

Foco de seleção
Uma formulação específica para contato deslizante e seus compromissos.

Barras redondas e tubulares para anéis

A barra é adequada para anéis, arruelas ou buchas de pequeno diâmetro interno. O material tubular pode reduzir a remoção de material central para uma abertura maior, desde que o produto exato e a espessura da parede remanescente atendam ao desenho. O corpo bruto ainda deve conter material suficiente para a usinagem final do furo, do diâmetro externo e das faces extremas. [1]

Foco de seleção
O envelope do anel e o estoque remanescente após a furação.

Chapas para passagens e cavidades de equipamentos

A chapa fornece um envelope inicial para um bloco de fluxo ou corpo com rebaixos. A espessura deve cobrir tanto o layout interno das passagens quanto as superfícies externas de fixação. Uma restrição de origem ou rota de estoque permanece com a definição da peça quando exigida pelo projeto.

Foco de seleção
O material entre cavidades, passagens e faces de fixação.
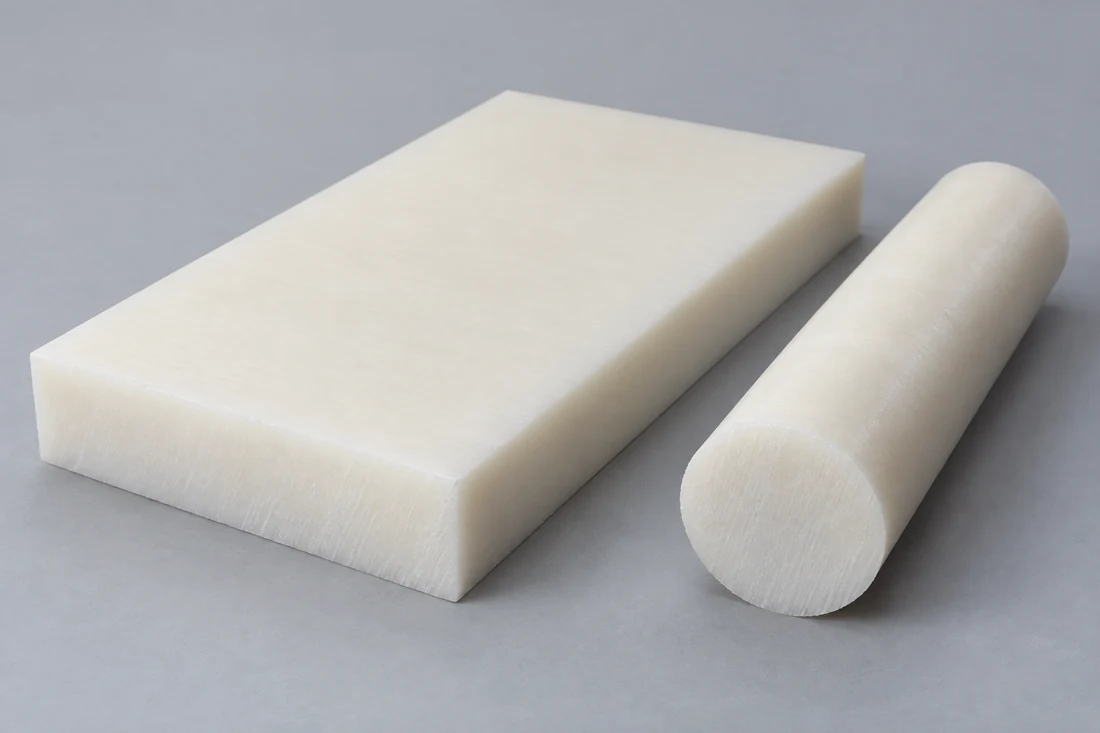
Barra cilíndrica sólida e chapas retangulares de polímero branco-natural cortadas em bruto
Bloco cilíndrico sólido comparado ao diâmetro externo e ao furo central de um anel

Uma melhoria de resistência ao desgaste implica um compromisso mecânico

Nesta comparação entre materiais em estoque, o HPV apresenta menor taxa de desgaste por deslizamento, enquanto sua resistência à tração e alongamento são inferiores às do produto não preenchido e seu módulo permanece inalterado. Portanto, sua seleção com base no comportamento de contato ainda exige que as exigências estruturais e de montagem da peça sejam atendidas. [1] [2]

A comparação utiliza dois produtos de estoque atuais do mesmo produtor, mantendo suas colunas de ensaios ISO agrupadas.

Estoque Techtron de PPS: grau 1000 não preenchido e HPV modificado para resistência ao desgaste.
PropriedadeTechtron 1000Techtron HPVBase do ensaio
Resistência à tração (MPa)10280ISO 527-1/-2
Módulo de tração (MPa)4,0004,000ISO 527-1/-2; 1 mm/min
Alongamento na ruptura (%)123.5ISO 527-1/-2
Temperatura de deflexão térmica (°C)115115ISO 75-1/-2; 1.8 MPa
Expansão linear (µm/(m·K))6050Referência do produtor; 23–100 °C
Absorção de água, 24 h (%)0.010.01ISO 62; água a 23 °C
Taxa de desgaste por deslizamento (µm/km)705Procedimento tipo pino-sobre-disco¹

Fichas técnicas dos produtos Techtron 1000 e HPV em PPS da MCAM, ambas datadas de 28/09/2026, colunas ISO. A maioria dos valores mecânicos corresponde à média de espécimes secos usinados a partir de barras de 40–60 mm, ou, caso contrário, chapas de 10–20 mm, a 23 °C; a direção não é especificada. O procedimento de tração utiliza barras tipo 1B, com a resistência relatada no limite de escoamento ou ruptura, conforme apropriado. A absorção de água é determinada por massa em discos de Ø50 × 3 mm. ¹Procedimento semelhante à ISO 7148-2 Método A: 3 MPa, 0,33 m/s, aço com rugosidade Ra 0,7–0,9 µm, 23 °C e 50 % UR. Esses valores comparativos não constituem mínimos garantidos de compra nem classificações para peças acabadas.

Recursos em PPS usinados por torneamento e fresagem CNC

Saída de broca com contra-suporte ao lado de uma cavidade rebaixada e de um rebordo polimérico mantido

Furos, faces de anéis e ombros finos

Nós tornemos diâmetros de localização, furos e faces de contato a partir de um eixo consistente. Superfícies estreitas de assentamento em anéis e ombros finos deixam menos material para suportar o corte final. A fixação e o acesso da ferramenta são organizados ao redor desses recursos mantidos, em vez de forçar o anel contra uma borda sem suporte.

Furos transversais e perfurações em rebaixos

Uma saída de furação ou interseção de passagem pode deixar uma borda fina e sem suporte. O PPS pode lascar ou rachar durante a usinagem, portanto o suporte próximo à saída e uma sequência controlada de corte são fundamentais. A passagem fica então acessível para o trabalho especificado nas bordas e remoção de cavacos.

Calor e movimento do estoque durante a remoção

Bordas de corte desgastadas, superaquecimento local e remoção excessiva unilateral podem afetar o material remanescente. Planejamos a sequência de remoção e acabamento com base no perfil e na geometria reais da peça bruta, mantendo quantidade suficiente de material para garantir as características finais exigidas após os cortes principais. [3]

Faces de assentamento e ajustes de funcionamento em PPS

Bucha de PPS com flange e suas interfaces de acoplamento.Seção conceitual que mostra o furo da bucha, a superfície externa de localização e o assento do flange. Cada interface possui seu próprio ajuste e função axial no desenho do componente.Interface externa de localização.Bucha de PPS.Eixo acopladoConceito de interface.
Um diâmetro de localização, folga de funcionamento e face de contato resolvem tarefas distintas de montagem.
Características do componente em PPS e base para aceitação.
CaracterísticaRequisito ou referênciaCondição aceitaVerificação
Anel de assento para válvulasDatums de desenho para superfície de assentamento, face e localizaçãoEstado de suporte final especificadoRelação entre perfil anular e face
Bucha de bombaDesenho do furo, ajuste externo e assento do flangeEstado liberado ou instalado conforme definidoRelação entre diâmetro e posição axial
Diâmetro de referência do 1000 sem enchimento50 mm, 23→83 °C: ΔD ≈ +0,18 mmMédia do intervalo publicado mantida constanteCálculo de expansão do material
Bloco com furos transversaisPosições das passagens e assentos de fechamento conforme desenhoApós o trabalho necessário nas bordas/limpezaVerificação de recurso interno acessível

Estimativa térmica: ΔD = αDΔT = 60×10⁻⁶/K × 50 mm × 60 K = 0,18 mm, usando a média de 23–100 °C do estoque sem enchimento. A folga instalada real também considera a peça acoplada e a restrição. A estimativa do material não é uma tolerância de diâmetro acabado nem uma prescrição de ajuste por interferência.

Limites específicos para cada recurso do componente em PPS

Nós orçamos as relações de furo, superfície de assentamento, passagens e fixação identificadas no desenho. Uma face de assento para válvulas e um bloco com furos transversais exigem verificações diferentes; o estoque em PPS selecionado, sua seção e o acesso determinam o plano adequado de usinagem e inspeção.

Detalhes de projeto para anéis e componentes de fluxo em PPS

Superfície contínua de assentamento

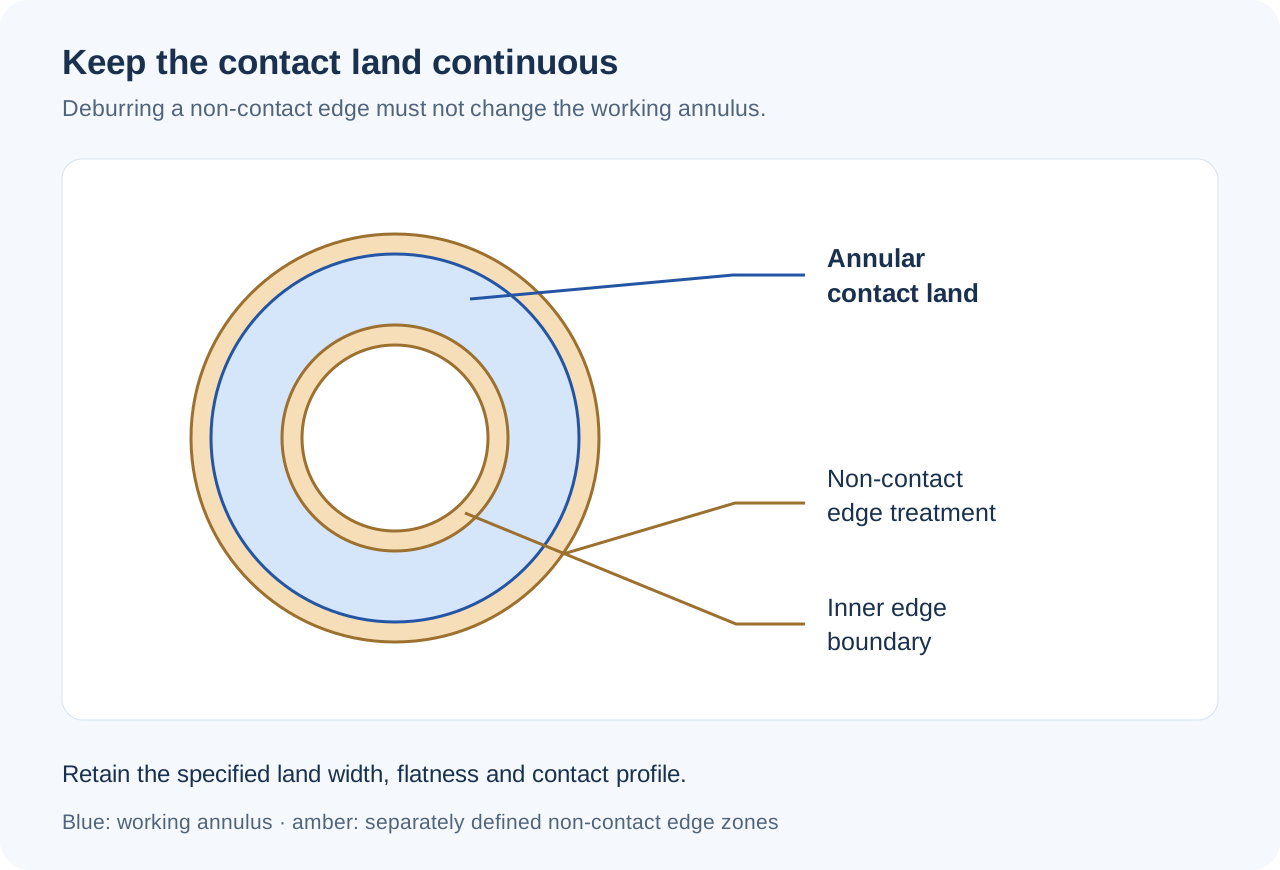
A superfície anular de assentamento precisa permanecer contínua ao longo da região de contato pretendida. Um rebaixo intersectante ou uma chanfradura desnecessariamente profunda pode interromper essa região. Os rebaixos devem ficar fora do caminho de contato, a menos que o projeto de vedação os inclua especificamente.

Material ao redor de passagens intersectantes

Dois furos internos podem deixar uma ligadura curta até uma passagem vizinha, furo de fixação ou face externa. A interseção tridimensional determina essa seção remanescente; profundidades separadas de furos em um desenho precisam descrever o mesmo layout interno.

Rebaixo em ombro de arruela escalonada

Um pequeno chanfro ou rebaixo pode eliminar o canto ou o raio de arredondamento do eixo acoplado sem deslocar a face de encosto da arruela. O chanfro ou rebaixo deve permanecer fora da superfície de contato prevista. Aumentar todo o furo para liberar um único canto também alteraria o ajuste ao longo de seu comprimento total. [3]

Parede entre uma cavidade e seu fixador

Um corpo de sensor com rebaixos precisa de material entre a cavidade do equipamento e os furos de fixação. O acesso da ferramenta no canto da cavidade e o acesso ao fixador do lado externo podem competir por essa parede. Salientes locais ou aberturas reposicionadas podem manter essa seção sem ampliar todo o corpo.

Discutir requisitos da peça

Componentes em PPS para bombas, válvulas e instrumentos

Localização de um anel de contato para válvulas

Um anel de assentamento posiciona a superfície de contato dentro do corpo da válvula e mantém a abertura de fluxo especificada. O membro acoplado, a configuração de assentamento e o desempenho exigido quanto à vedação definem sua aplicação, e a classificação de pressão ou vedação da válvula é estabelecida na válvula montada.

Guiamento de um componente rotativo de bomba

Uma bucha guia o componente rotativo, enquanto seu flange ou ombro fixa a posição axial. O estoque selecionado e o arranjo de funcionamento precisam ser adequados ao fluido, contato e regime de partida-parada reais. O desenho dimensional define a geometria do mancal fornecida.

Conexão de um caminho interno de fluxo definido

Um bloco de fluxo integra portas e passagens internas em um corpo compacto. Os furos especificados determinam quais portas se comunicam e quais permanecem isoladas. Uma abertura de acesso utilizada para furar uma passagem precisa do arranjo de fechamento mostrado no projeto liberado.

Localização de uma sonda ou sensor

Um corpo com rebaixos posiciona o dispositivo inserido e deixa acesso para sua conexão. A profundidade de assentamento, o eixo da sonda e a abertura para o cabo relacionam-se ao datum de montagem do equipamento, e não apenas às dimensões externas do invólucro.

Acabamento de faces de contato e passagens em PPS

Superfície contínua de contato anular separada das zonas de tratamento de borda interna e externa

Faces de trabalho anulares e axiais

As superfícies de contato mantêm a textura, o perfil e as marcas de ferramenta permitidas especificadas. Remover manualmente uma marca visível pode alterar a altura local de assentamento; portanto, qualquer operação adicional de acabamento segue o requisito da face, e não um alvo meramente estético.

Bordas de perfuração e lascas locais

O requisito de borda distingue uma chanfradura permitida de uma abertura lascada. Removemos rebarbas e fragmentos soltos nas saídas acessíveis sem ampliar um furo ajustado ou abrir uma passagem além de seu perfil especificado. Uma superfície de assentamento danificada é avaliada contra seu limite real.

Chanfraduras laterais junto a uma superfície de vedação

Uma borda de manuseio pode ser suavizada enquanto a superfície de contato adjacente permanece intacta. A remoção de rebarbas não autoriza o arredondamento em toda a face do anel ou a redução de sua largura de contato. O limite acabado é verificado no ponto onde a borda não funcional encontra a superfície de trabalho.

Limpeza de passagens e manuseio protegido

A limpeza exigida remove os resíduos de usinagem soltos e limpa as passagens especificadas. A identificação deve estar em uma face não funcional permitida. A embalagem separa os anéis acabados e protege as aberturas de fluxo para que cavacos ou hardware não entrem em contato com as superfícies de trabalho.

Inspeção de material em PPS e recursos internos

Seção de bloco de fluxo com furos intersecionados, assento para tampão e aceitação funcional distinta para testes

Estoque e formulação específicos em PPS

O produto solicitado e quaisquer restrições de fonte aprovada ou rota de estoque permanecem registrados com a peça. Uma mudança proposta de estoque sem enchimento para um produto modificado para resistência ao desgaste é identificada como uma alteração de material, mesmo que a geometria do desenho permaneça inalterada.

Interseções de passagens e assentos de fechamento

Nós inspecionamos as localizações, profundidades e interseções acessíveis das portas contra o layout de fluxo liberado. As verificações de assentos de fechamento e bordas abordam os recursos deixados pela rota de furação transversal. O método acordado deve alcançar os recursos utilizados para aceitar o caminho interno.

Ensaios funcionais de vazamento, pressão e outros

A estanqueidade e a classificação de pressão resultam de um ensaio definido, que cotamos com sua configuração de montagem, método e limites de aceitação. Quando esses resultados fazem parte do fornecimento, a configuração de montagem, o método de ensaio e os limites de aceitação são definidos como trabalhos cotados separadamente. As propriedades do material isoladamente não podem fornecer esses resultados.

O que altera o custo da usinagem CNC em PPS?

Estoque e forma da barra especificados

Uma restrição de produto ou fonte aprovada afeta a aquisição. Uma barra tubular para um anel grande pode remover menos material do que uma barra maciça, enquanto uma barra em chapa para um layout de fluxo fechado precisa de estoque suficiente ao redor de todas as passagens e faces de fixação.

Acesso e recursos sensíveis a cavacos

Superfícies anulares finas, saídas de passagens pequenas e aberturas com espaçamento reduzido podem exigir suporte adicional e uma sequência de acabamento controlada. Furos transversais e características na face inferior podem acrescentar montagens além daquelas necessárias para um bolsão aberto usinado a partir de uma única face.

Acabamento de contato e aceitação registrada

A textura especificada da superfície de assentamento, verificações acessíveis de bordas internas e limpeza de passagens acrescentam trabalho definido. Um ensaio de vazamento ou outra etapa funcional de aceitação possui sua própria preparação e registros; ele é orçado conforme a montagem e o requisito reais.

Quantidade que compartilha a mesma preparação

A programação, a fixação da peça e as verificações iniciais de características são compartilhadas entre peças idênticas fabricadas em conjunto. Uma seção de anel ou um layout de orifícios modificados ainda exigem sua própria preparação. Repetições podem manter a base do processo aprovado quando o material, a geometria e os critérios de aceitação permanecem inalterados.

De um ensaio de ajuste PPS para componentes repetidos

Resolver a geometria real de acoplamento

As verificações iniciais da peça avaliam o contato do assento, a folga do eixo, as conexões de passagens ou a localização do sensor na disposição pretendida. Uma alteração geométrica é registrada antes de se tornar a definição aprovada para a quantidade restante.

Utilizar o material bruto e o acabamento pretendidos

O componente representativo utiliza o produto de material bruto PPS selecionado e as superfícies de contato finais exigidas. Ele verifica o resultado da fabricação nesse material, em vez de inferi-lo a partir de um anel visualmente semelhante feito com outro polímero ou formulação.

Liberar a peça e a base de aceitação

A revisão acordada inclui o produto de material, os limites das características e quaisquer ensaios funcionais separados. O lote segue essa definição, com as alterações realizadas durante o ensaio incorporadas ao desenho liberado e aos registros incluídos.

Manter a definição de repetição controlada

Pedidos de reposição mantêm o material bruto aprovado e a geometria de acoplamento. Uma nova fonte, formulação ou vedação de passagem é identificada antes de entrar no fornecimento em série, de modo que a intercambiabilidade seja avaliada com base nos requisitos do componente afetado.

Perguntas frequentes sobre usinagem CNC de PPS

O Techtron GF40 pode substituir o Techtron HPV porque ambos são PPS reforçados?

São produtos de material bruto distintos. O MCAM identifica o GF40 como PPS reforçado com 40 % de fibra de vidro, enquanto o HPV é uma formulação reforçada e lubrificada internamente, destinada a componentes sujeitos a desgaste. A ficha técnica do HPV não o identifica como GF40. Qualquer alteração entre eles exige a aprovação do produto pretendido e dos requisitos de desempenho; o nome compartilhado PPS não os torna uma especificação de material equivalente.

A resistência química do PPS abrange todos os ácidos utilizados em um sistema de fluxo?

Não. A Kureha Extron alerta especificamente sobre ácidos oxidantes, incluindo ácido nítrico e ácido sulfúrico, para o PPS. Portanto, uma descrição genérica de resistência não autoriza o uso em serviço com ácidos não especificados. Utilize a solução real, sua concentração, temperatura e tempo de exposição, em conjunto com as orientações químicas do material bruto selecionado; aplicações com fluidos mistos ou críticas podem exigir ensaios específicos.

O resultado de impacto sem fratura do estoque não preenchido torna um anel fino de PPS à prova de impacto?

Não. A entrada "sem ruptura" do Techtron 1000 refere-se ao corpo de prova Charpy sem entalhe. A mesma ficha lista separadamente 2,0 kJ/m² para o procedimento com entalhe. Essas entradas descrevem condições distintas do corpo de prova, não um componente indestrutível nem uma carga de impacto permitida por martelamento. Seções finas de anéis e entalhes locais exigem avaliação específica de manuseio e aplicação.

O valor de absorção de água em 24 horas é o ponto final adequado para uma peça em PPS continuamente imersa?

Não é o ponto final de saturação. As fichas técnicas atuais indicam 0,01 % após 24 horas a 23 °C para ambos os produtos, mas suas entradas de saturação na coluna ISO em água a 23 °C são 0,10 % para o 1000 e 0,20 % para o HPV. Selecione a base de exposição relevante para a peça. Trata-se de valores de ganho de massa, portanto não especificam diretamente o crescimento dimensional.

Um único coeficiente de expansão térmica do PPS pode ser utilizado em toda a faixa de temperatura?

Não apenas com base nessas entradas. O MCAM fornece diferentes coeficientes médios para as faixas de 23–100 °C e 23–150 °C, além de um valor distinto acima de 150 °C. Os dois primeiros intervalos se sobrepõem; não são faixas consecutivas a serem somadas. Utilize o coeficiente ou os dados de expansão apropriados para o intervalo pretendido, em vez de estender um coeficiente médio de baixa temperatura para um ciclo mais quente.

Uma tabela de torque para conexões metálicas pode definir o torque de montagem para um porto em PPS?

Não. Os exemplos de torque no Guia de Montagem da Extremidade de Porta da Parker aplicam-se às combinações específicas de conexões metálicas e portas indicadas, incluindo conexões de aço galvanizado em portas de aço. Eles não se aplicam a um boss de PPS. Em uma conexão com rosca paralela, a rosca mantém a conexão, enquanto uma vedação separada fecha o caminho do fluido; a montagem de PPS requer sua conexão específica, arranjo de vedação e requisito validado de aperto.

SUPORTE PARA PROJETOS

Discuta seu componente de PPS

Envie o desenho e o modelo correspondentes, o produto de estoque de PPS especificado, a quantidade e o acabamento exigido nas superfícies de contato. Inclua as características de acoplamento, as condições operacionais ou de fluido e quaisquer critérios funcionais definidos de aceitação, para que possamos elaborar uma cotação para o escopo pretendido.

Referências de Estoque e Fabricação de PPS

Comparações nomeadas de estoque e as condições específicas de fabricação, químicas e de montagem utilizadas nesta página.

  1. MCAM — Ficha técnica do produto PPS Techtron 1000Valores de estoque vigentes em 28/09/2026, condições de espécime seco, intervalos térmicos e pontos finais separados de absorção de água.
  2. MCAM — Fichas técnicas dos produtos PPS Techtron HPV e GF40A comparação atual de desgaste/resistência do HPV e a identidade distinta do produto reforçado com 40 % de vidro.
  3. Usinagem de PPS Ensinger; Orientação técnica Kureha ExtronTrincas e lascamentos em PPS durante a usinagem, rotas de produtos em estoque e exceções relativas a ácidos oxidantes.
  4. Kit do fresador MCAM; Guia de montagem final do porto ParkerMecanismos de suporte e corte; vedação de porta paralela e limites materiais das tabelas de torque para conexões metálicas.
VETCNCFABRICAÇÃO CNC

Solicitar orçamento

Enviar desenho

*Campos obrigatórios

Ilustração da geometria da peça em acetal

Ilustração ampliada da geometria da peça

Ilustração da peça gerada por IA.

Português
WhatsApp Envie-nos um e-mail

Conte-nos sobre seu projeto

Compartilhe seus requisitos e entraremos em contato por e-mail.

PDF, CAD ou ZIP · até 20 MB