Ir al contenido
VETCNCCNC MANUFACTURING
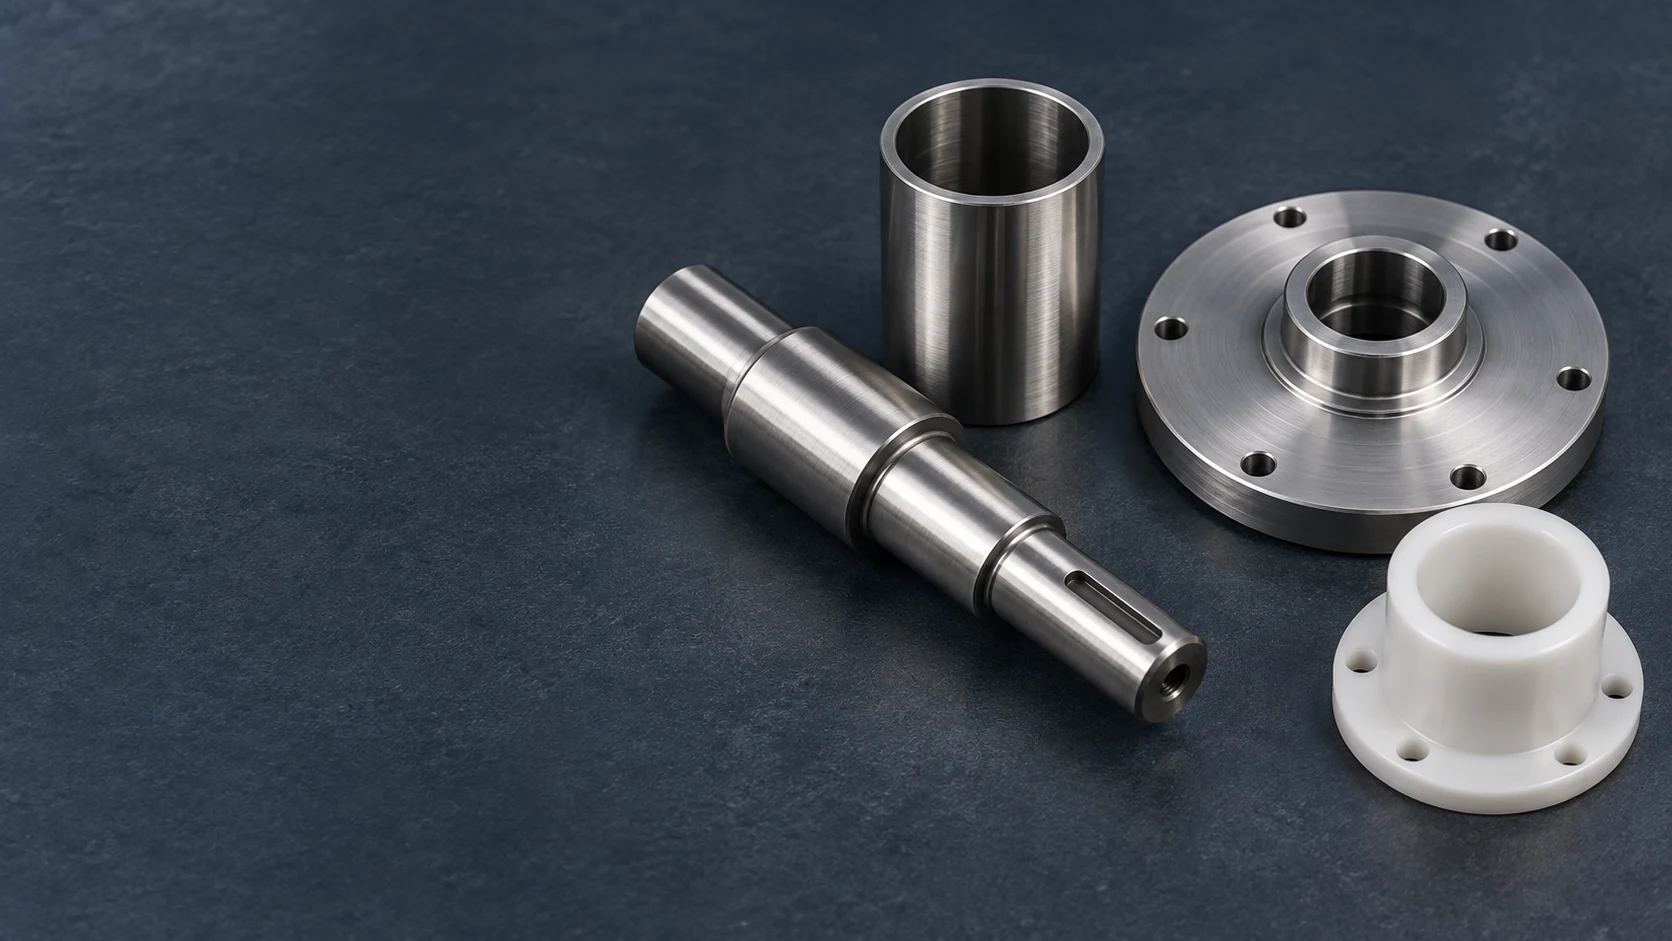
Eje escalonado, manguito hueco, tapa circular de montaje y casquillo blanco con brida sobre una superficie oscura

Mecanizado marino CNC

Mecanizamos ejes, manguitos, carcasas y soportes de equipos para fabricantes de equipos marinos. Trabajamos a partir de sus planos de componentes y materiales especificados, manteniendo diferenciados —mediante mecanizado e inspección— los ajustes de eje, las zonas de sellado y las juntas de montaje expuestas.

  • Piezas de bombas auxiliares
  • Piezas de montaje de equipos
  • Interfaces definidas en los planos

Piezas mecanizadas para equipos auxiliares marinos

Nuestro alcance de componentes abarca interfaces rotativas, carcasas vacías y soportes mecánicos de equipos. Las piezas siguen el diseño del equipo, incluyendo qué superficies entran en contacto con el fluido de trabajo y cuáles están expuestas únicamente a la atmósfera o a salpicaduras.

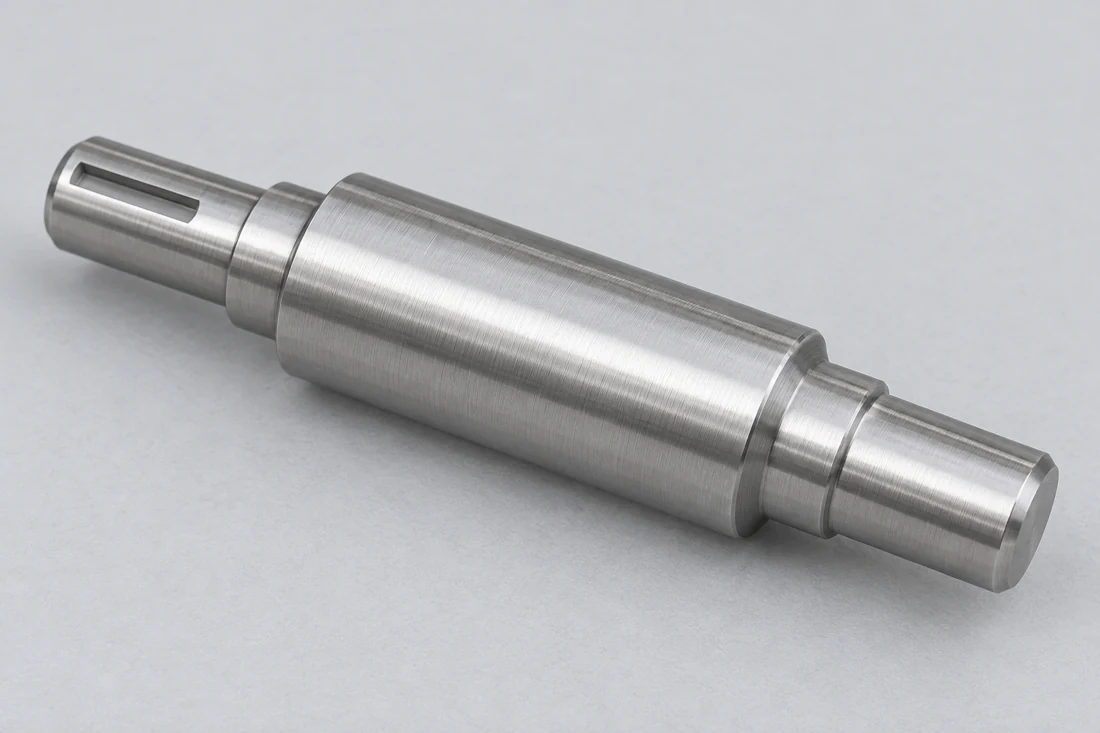
Eje metálico corto escalonado con asientos cilíndricos lisos y una ranura de chaveta en uno de sus extremos

Ejes de bombas auxiliares

Torneamos ejes escalonados con asientos de rodamiento, ubicaciones de manguitos y características de accionamiento especificadas. El plano separa cada diámetro funcional de la zona de sellado y define su relación con el eje de referencia.

  • Asientos de rodamiento
  • Ubicaciones de manguitos
  • Características de accionamiento
Analizar este componente
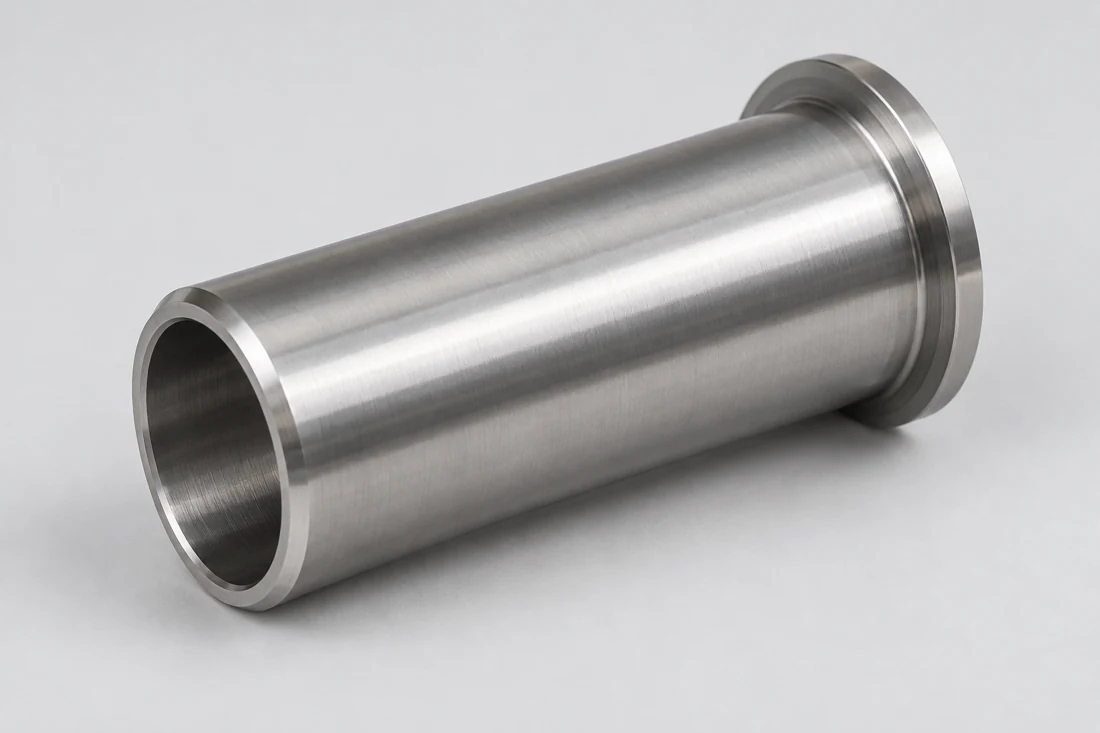
Manguito cilíndrico hueco con brida terminal y abertura biselada

Manguitos de eje reemplazables

Los manguitos proporcionan la superficie definida entre un eje y su junta de sellado o componente adyacente seleccionado. El ajuste del eje, el diámetro exterior funcional y la retención axial se especifican conjuntamente.

  • Ajustes de eje
  • Diámetros funcionales
  • Retención axial
Analizar este componente
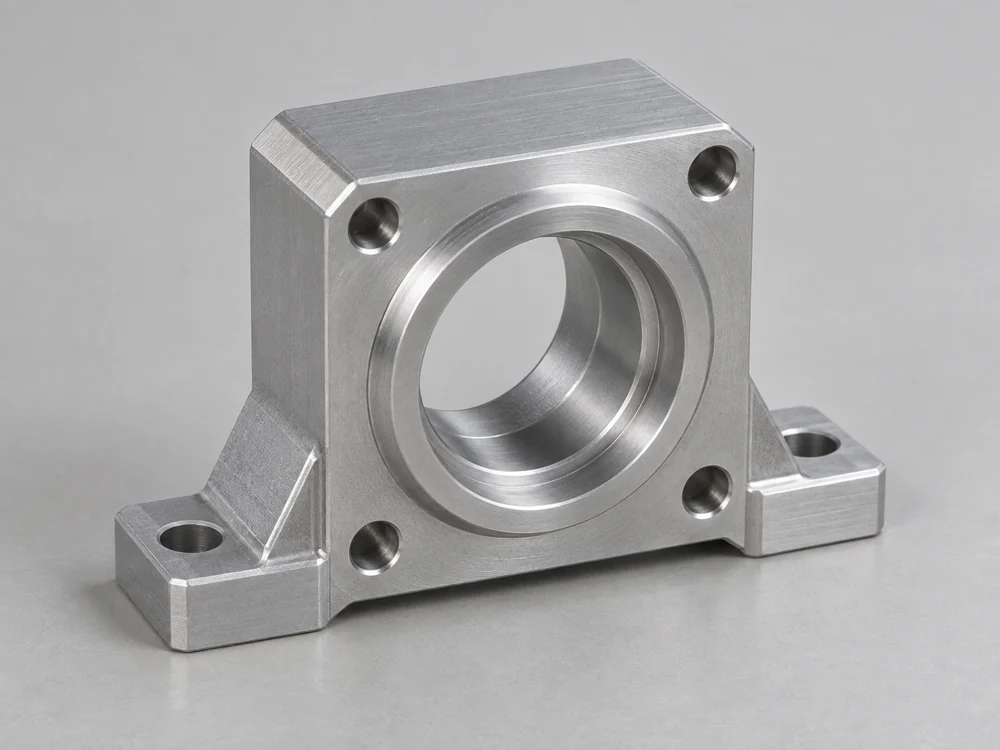
Carcasa metálica de soporte para rodamientos con un orificio central escalonado y dos patas de montaje

Tapas de bomba y carcasas de rodamientos

Mecanizamos carcasas vacías y tapas con agujeros para rodamientos, diámetros de registro y caras de cierre. Las características conectadas siguen los puntos de referencia establecidos por el diseñador de la bomba; la forma exterior de una tapa, por sí sola, no define su ajuste.

  • Agujeros para rodamientos
  • Diámetros de registro
  • Caras de cierre
Analizar este componente
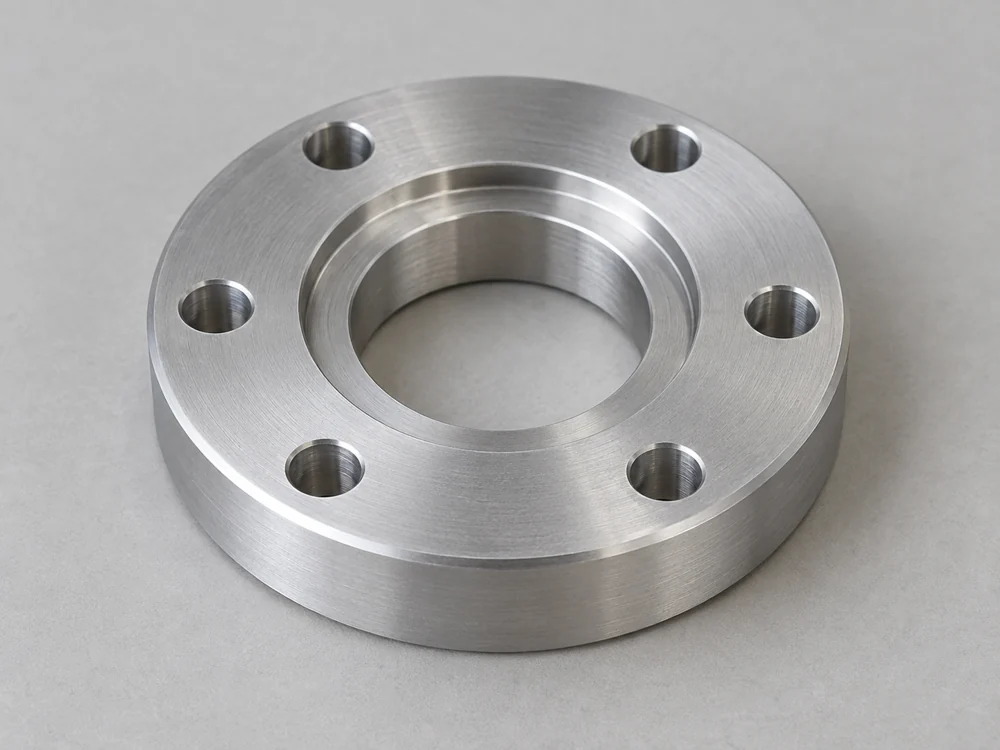
Brida circular de montaje con seis orificios de fijación y un escalón de localización concéntrico

Bridas y adaptadores para equipos

Los adaptadores de montaje unen las interfaces de los equipos con patrones de tornillos distintos o con pilotos de ubicación. Realizamos el mecanizado de la relación definida entre el registro y la cara, sin tratar una brida de montaje como una conexión de tubería clasificada.

  • Pilotos de ubicación
  • Patrones de tornillos
  • Relaciones entre caras
Analizar este componente
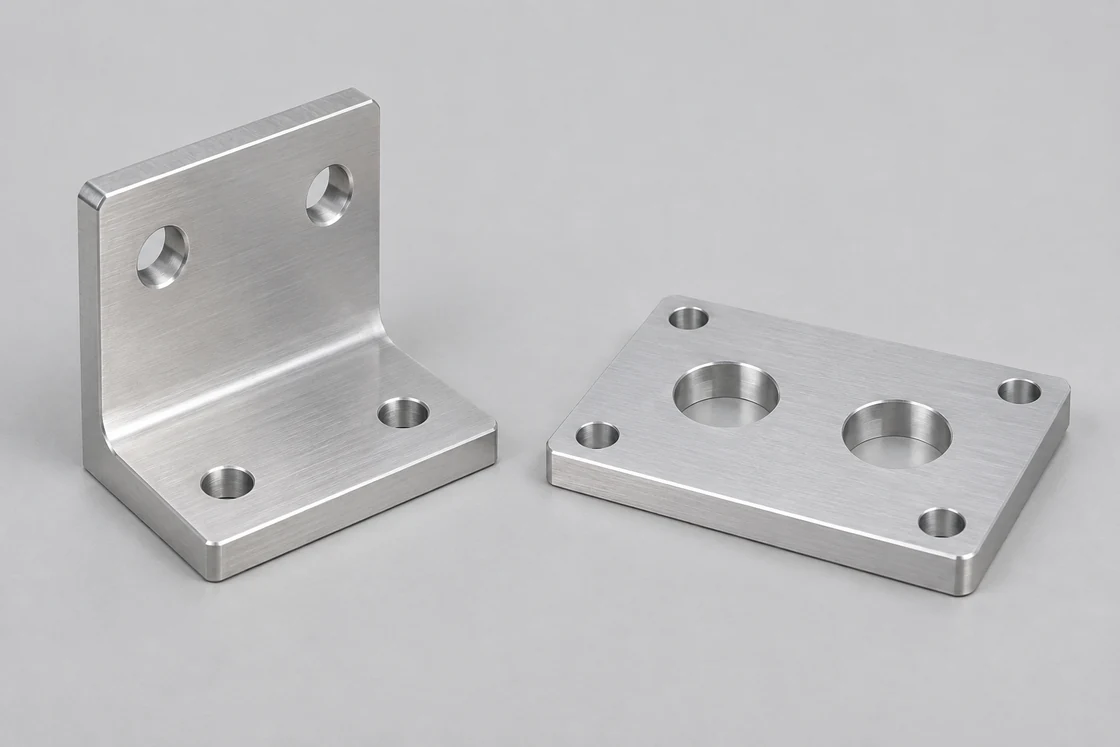
Soporte de montaje metálico en forma de L junto a una placa plana de montaje

Soportes de montaje para equipos de cubierta

Los soportes y placas de refuerzo ubican los equipos auxiliares sobre su base de instalación. El diseño incluye la disposición seleccionada de los elementos de fijación y cualquier pieza aislante entre metales disímiles.

  • Patrones de equipos
  • Caras de montaje
  • Holguras de aislamiento
Analizar este componente
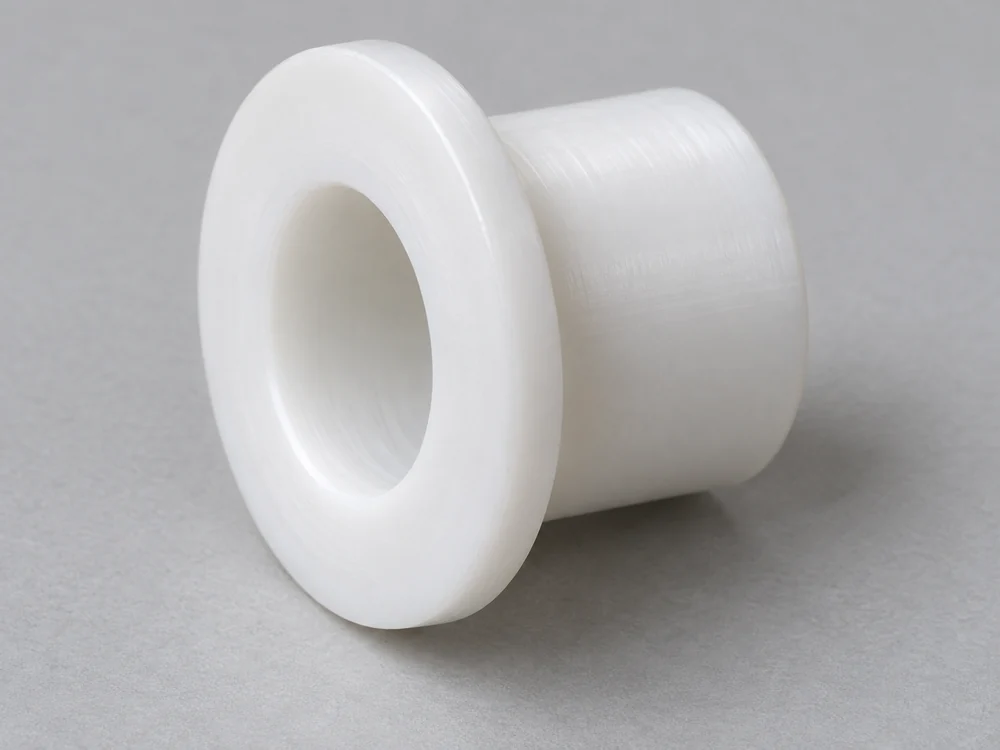
Casquillo guía polimérico blanco con brida y orificio central abierto

Guías y espaciadores poliméricos

Mecanizamos guías poliméricas y detalles de espaciado especificados para piezas móviles soportadas. El diámetro final del agujero guía y la longitud de asiento siguen la disposición de montaje y la calidad del material en bruto seleccionada.

  • Agujeros guía
  • Longitudes de asiento
  • Calidades especificadas del material en bruto
Analizar este componente

Interfaces de bombas, montajes expuestos y soportes a bordo

Los equipos marinos combinan distintas condiciones de exposición y requisitos de ensamblaje. Mantenemos visibles, en la definición del componente, el límite de contacto con fluidos, la unión de montaje expuesta y el volumen de acceso para mantenimiento.

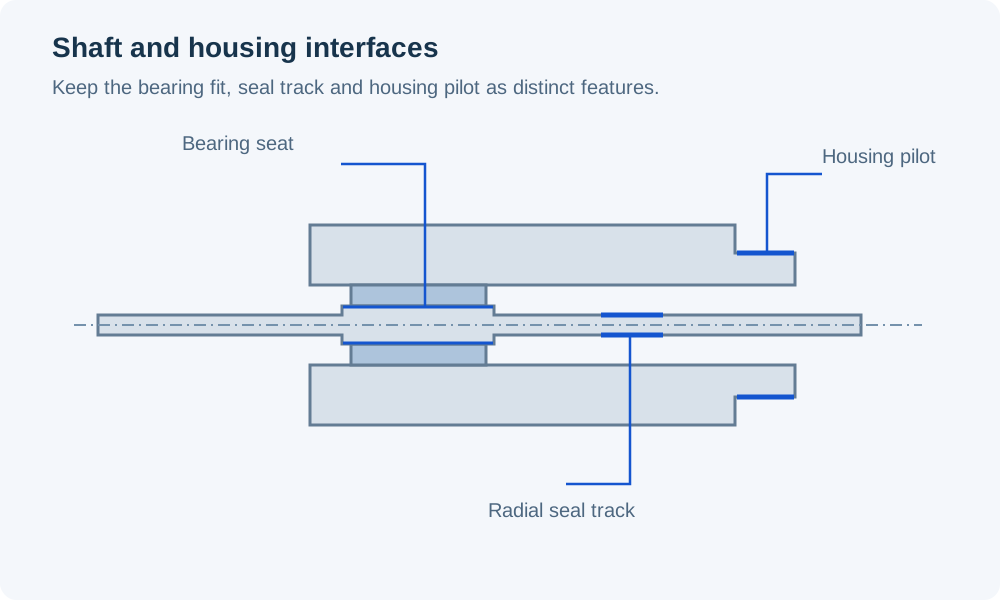
Sección transversal de un eje y carcasa para equipos auxiliares, que separa el asiento del rodamiento en el eje, la pista de sellado radial y el piloto externo de la carcasa

Mantener la ubicación del eje separada de la junta de sellado

Un asiento para rodamiento posiciona el eje, mientras que un sello radial funciona sobre su propia superficie de contacto. Mecanizamos los diámetros especificados y los relacionamos con el eje de referencia común; una tolerancia de ajuste para rodamiento no es automáticamente la tolerancia correcta para la pista del sello.

El piloto y la cara de asentamiento de la tapa establecen la relación con la carcasa. Los requisitos de desviación de giro y de cara se refieren a los datums elegidos para el conjunto, y no a una superficie exterior conveniente de la fundición o pieza en bruto.

Disposición seleccionada del sello

El plano del componente identifica una pista para sello radial de labio u otra interfaz de sello. Sus requisitos de acabado superficial siguen dicha disposición seleccionada.

Ubicación de la carcasa

El piloto, el agujero y la cara de cierre se miden como características relacionadas, de modo que la tapa se asiente en la posición prevista.

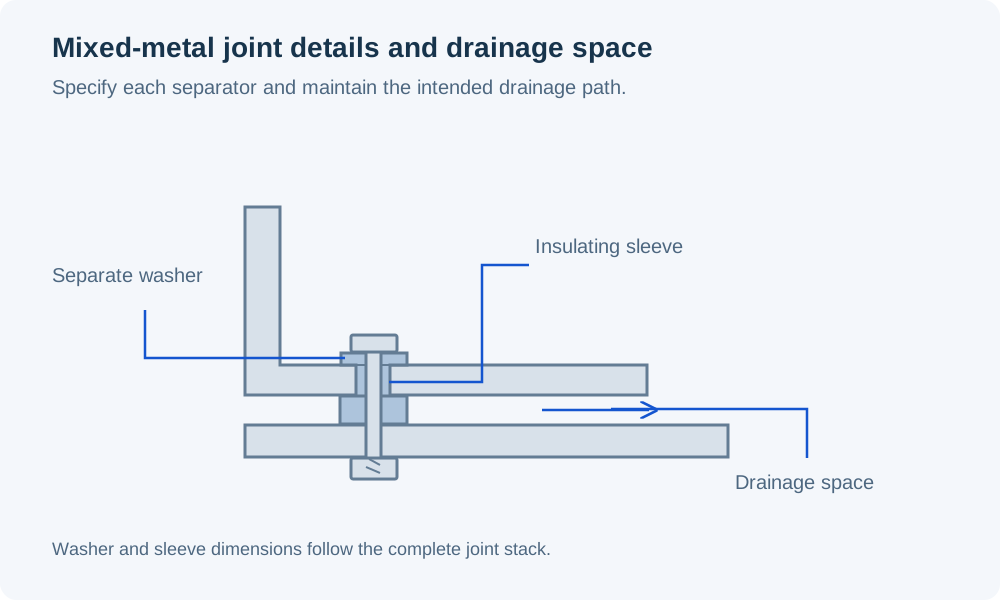
Sección de una unión entre soporte y base con una arandela aislante y un manguito separados alrededor del elemento de fijación, además de un espacio abierto de drenaje entre las superficies de montaje

Montaje de equipos en zonas donde el agua salada pueda alcanzar la junta

Mecanizamos la pila de montaje mostrada en el conjunto: soporte, interfaz de base y cualquier manguito o arandela independientes. Las directrices del Nickel Institute identifican la combinación de metales, el contacto eléctrico, el electrolito y la relación entre las áreas expuestas como factores relevantes para la corrosión galvánica.

Una arandela aislante no aísla una junta si el vástago del tornillo u otro camino metálico sigue conectándola. El conjunto aprobado define dónde se requiere la separación; la pieza mecanizada proporciona la holgura y la geometría de asentamiento especificadas.

Combinación de materiales

El material de la pieza se considera junto con la base adyacente y los elementos de fijación, no como una elección aislada de aleación.

Geometría completa de la junta

La longitud del manguito, el asentamiento de la arandela y la holgura del elemento de fijación deben coincidir con la pila de montaje real.

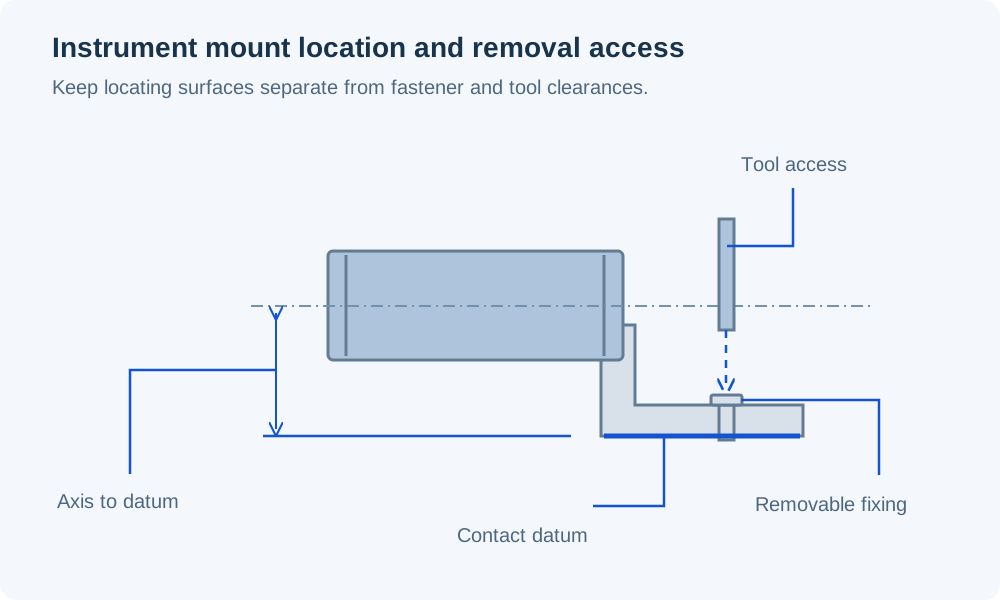
Envoltura del instrumento mecánico sobre un soporte de montaje, que muestra su eje respecto al datum de contacto y un acceso vertical claro para la herramienta a un tornillo de fijación extraíble

Soporte de instrumentos manteniendo el acceso para mantenimiento

Mecanizamos las caras de montaje y las características de localización para soportes de instrumentos y equipos auxiliares a bordo. La cara de referencia establece la orientación de instalación; el contorno circundante deja acceso a las conexiones y a los elementos de fijación desmontables.

Un soporte también debe permitir que el equipo se retire de su posición instalada. La trayectoria de extracción puede requerir más espacio del que ocupa el componente durante su funcionamiento.

Alineación tras la instalación

La cara de localización y el patrón del dispositivo definen la orientación mecánica requerida sobre la base del equipo.

Contorno de servicio

El acceso para herramientas y la dirección de retirada permanecen libres de la tapa, la protección y las tuberías instaladas adyacentes.

Pruebas de ajuste, evaluación de equipos y piezas repetitivas

Cada entrega está vinculada a una revisión específica del componente y a su uso previsto dentro del programa del equipo.

Piezas de ajuste de interfaz

Los ejes, manguitos o adaptadores iniciales establecen el asiento, el acceso para la instalación y la relación con las interfaces de los equipos retenidos.

Piezas para evaluación de equipos

El material seleccionado y el estado final de la superficie se utilizan para la evaluación de aplicación por parte del equipo de equipos. Las tolerancias modificadas o los límites de recubrimiento siguen identificándose cuando una prueba conduce a una revisión.

Piezas y repuestos aprobados

Las piezas repetidas conservan el grado aprobado, las tolerancias y los requisitos de acabado superficial. La identidad de los repuestos incluye la configuración del equipo en aquellos casos en que componentes de apariencia similar presentan interfaces funcionales distintas.

Referencias de material para piezas de equipos marinos

La exposición atmosférica, las salpicaduras intermitentes y la inmersión continua son condiciones distintas de selección. La temperatura, las grietas y los metales adyacentes pueden modificar el resultado. El índice PRE compara composiciones de acero inoxidable según su resistencia a la picadura; no constituye una calificación de vida útil en servicio en agua de mar.

Mecanizado marino CNC — parámetros de material
Material / estadoParámetros de referenciaContexto del componente
Extrusión 6061-T6 / T6511Límite elástico ≥240 MPa; densidad ≈2.71 g/cm³Soportes de equipos ligeros especificados
316L / EN 1.4404 · Supra 316L / 4404PRE 24; CLTE 16 µm/(m·K)Cuerpos de acero inoxidable y componentes acoplados seleccionados según la exposición
Duplex 2205 / EN 1.4462 · Forta DX 2205PRE 35; CLTE 13 µm/(m·K)Alternativa especificada en el plano para exposición a cloruros, destinada a evaluación
POM-C sin relleno · TECAFORM AH naturalMódulo de tracción 2.8 GPa; absorción de agua 0.05%Casquillos guía y piezas espaciadoras

Extrusión de aluminio 6061: límite elástico mínimo y densidad típica. Outokumpu: el índice PRE es una comparación adimensional basada en la composición típica; el coeficiente de dilatación térmica lineal (CLTE) del acero inoxidable corresponde al rango de 20–100°C. Ensinger POM-C: módulo típico a 1 mm/min; absorción de agua tras 24 h a 23°C. CLTE significa dilatación térmica lineal. Estas referencias no aprueban un grado específico para una función determinada en agua de mar.

Mecanizado de ejes, carcasas e interfaces de equipos

La secuencia operativa preserva las referencias funcionales durante el desbaste, el acabado y cualquier cambio de montaje.

Ajustes de eje, pistas de sellos y uniones montadas

Identificamos las superficies que ubican, sellan y fijan antes de asignarles sus respectivos requisitos dimensionales y de acabado superficial.

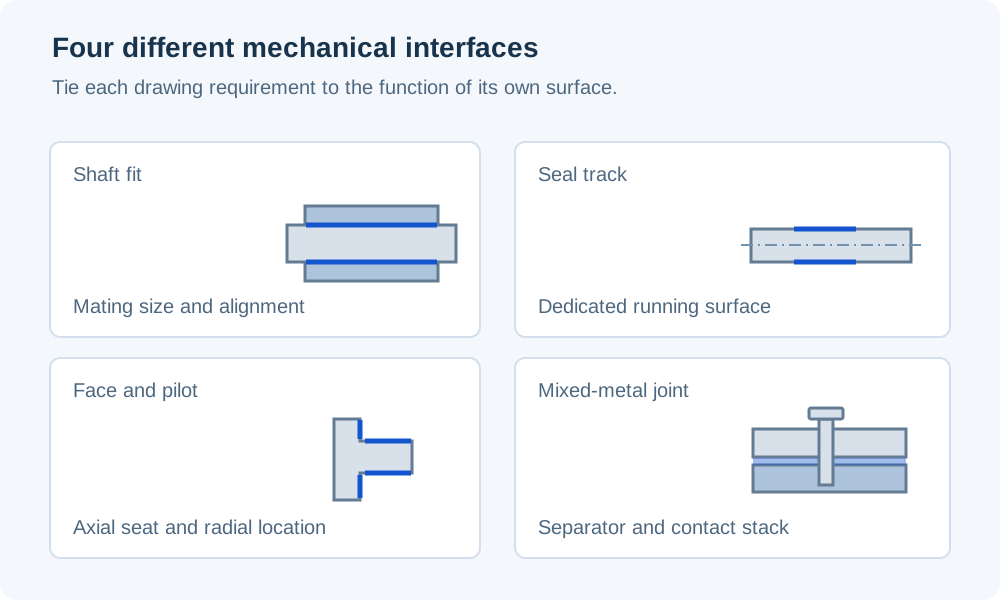
Cuatro detalles mecánicos distinguen un ajuste de eje, una pista de sellado lisa y separada, una cara de montaje con piloto y una unión atornillada de metales mixtos

Asiento de eje y manguito

El diámetro de trabajo y el hombro axial controlan cómo se posiciona el manguito o el rodamiento. El relieve de esquina debe permitir que el componente acoplado entre en contacto con el hombro previsto.

Contracara radial del sello

Cuando se especifica un sello labial radial, la pista requiere sus propios requisitos de rugosidad, forma y estado superficial. Una nota general de acabado pulido no define dicho contacto.

Pilotos de carcasa y caras de cierre

El ajuste piloto ubica la tapa radialmente; la cara de asiento establece su relación axial. La textura superficial y cualquier ranura para junta o sello siguen el diseño de cierre elegido.

Conjunto de montaje de metales disímiles

El detalle de aislamiento, si se especifica, incluye el paso del tornillo así como las caras entre el soporte y la base. Las características requeridas de drenaje o acceso deben formar parte de la geometría aprobada.

Tratamiento superficial y áreas de trabajo protegidas

Separamos el tratamiento exterior de las dimensiones y del estado superficial necesarios en las interfaces de montaje o sellado.

Tratamiento superficial de acero inoxidable

El pedido identifica el proceso de limpieza o pasivación requerido y la documentación de aceptación. Las pistas de sellos, los ajustes roscados y los contactos con juntas conservan sus propios requisitos de estado final.

Soportes de aluminio recubiertos

El plan de recubrimiento identifica las áreas recubiertas y enmascaradas, incluidos los agujeros ajustados y las superficies de acoplamiento. Cuando el recubrimiento afecta el ajuste, las dimensiones de aceptación se aplican tras el tratamiento especificado.

Bordes y cavidades inaccesibles

Aplicamos el tratamiento de bordes indicado en el plano en las superficies manipuladas y en las entradas de ensamblaje. Las esquinas internas, pasajes y rebajes reciben requisitos definidos de rebabas y residuos antes de la entrega.

Verificaciones del eje, del retenedor y de las interfaces de montaje

Estas referencias condicionales distinguen distintas características en un componente de equipo marino. El plano aprobado y el rodamiento o retenedor seleccionado determinan qué límites son aplicables.

Relacionamos las medidas obtenidas —dimensiones, desviación de giro y ubicación de las caras— con los datums indicados. El registro de la pieza identifica el estado del material y cualquier operación de acabado que afecte la superficie inspeccionada.

Mecanizado marino CNC — especificaciones de características
Característica funcionalReferencia condicionalAceptación del componente
Asiento de localización para eje o manguitoh6 para nominal >18–30 mm: −0.013 / 0 mmTamaño según el ajuste seleccionado; forma y desviación de giro especificados por separado
Agujero de localización para carcasa o tapaH7 para nominal >18–30 mm: 0 / +0.021 mmTamaño y ubicación del piloto respecto a la cara de asiento
Contracara seleccionada para retenedor radial de labioRa 0.2–0.8 µm · referencia SKF DINRequisito de retenedor seleccionado; textura de la pista y estado superficial
Cara de la tapa y ranura para retenedorDimensiones en mm; límites del dibujoRelación entre caras, sección de la ranura y textura especificada
Conjunto de montaje de metales disímilesDimensiones de manguito y arandela en mm; límites de ensamblajeGeometría de aislamiento, asiento y holgura para elementos de fijación

ISO 286 solo se aplica cuando el dibujo selecciona el ajuste y la banda de tamaño indicados. La Tabla 5 de sellos industriales para ejes SKF proporciona la referencia DIN de rugosidad para contracaras de sellos radiales para ejes; no es aplicable a todo tipo de sello mecánico ni a caras estáticas de juntas. No se implica ninguna tolerancia de mecanizado universal ni calificación de rendimiento marino.

Registros de componentes y cualificación de equipos

Nuestra cotización define las piezas mecanizadas y las inspecciones suministradas. Las pruebas de presión, la validación de conjuntos rotativos, la aprobación de clasificación naval y el rendimiento nominal de izado o amarre requieren una cualificación específica por equipo; dicha cualificación no se establece mediante inspección dimensional.

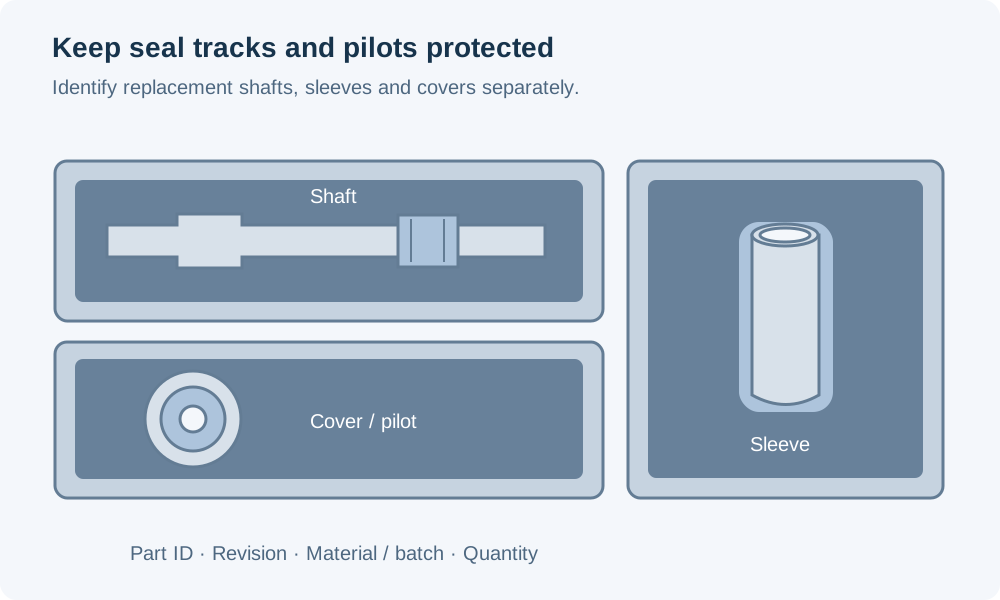
Identidad del componente y entrega protegida

Las piezas de repuesto pueden parecer idénticas, aunque utilicen grados distintos, ajustes de manguito diferentes o posiciones distintas de los sellos. El embalaje y las referencias de pieza mantienen visibles esas diferencias.

Un eje, una manguito separado y una tapa en compartimentos protectores individuales, con tapas sobre la superficie del eje y la piloto de la tapa, y registros distintos de identidad de pieza

Identidad del material y de la configuración

Las referencias de las piezas distinguen la aleación especificada y la configuración del equipo. El eje, el manguito y la tapa relacionada permanecen vinculados a sus respectivas revisiones de plano.

Superficies de trabajo separadas

El embalaje evita el contacto metálico duro en las zonas de sellado, los pilotos y las caras de cierre. Los manguitos y los casquillos poliméricos se soportan de modo que las piezas más pesadas no descansen sobre sus bordes funcionales.

Registros de inspección junto con las piezas

Los registros acordados de dimensiones y materiales acompañan la entrega correspondiente. Una pieza de repuesto sigue siendo rastreable hasta su definición aprobada, y no únicamente hasta una descripción como «manguito de bomba».

Preguntas frecuentes sobre mecanizado marino CNC

¿Puede la pasivación sustituir una aleación de acero inoxidable más resistente a la corrosión?

No. La pasivación trata el estado superficial; no transforma 316L en una aleación de acero inoxidable más altamente aleada. La aleación original y la exposición de la unión siguen determinando si es adecuada para la aplicación. Especifique el tratamiento requerido por separado de la designación del material y de los requisitos de selección contra la corrosión del equipo.

¿Se pueden convertir las horas de ensayo en niebla salina en años de servicio en el mar?

No está justificada ninguna conversión directa. ASTM B117 explica que los resultados aislados del ensayo en niebla salina no predicen de forma fiable el comportamiento bajo exposición natural. Si se requiere un ensayo de recubrimiento, identifique el método de ensayo, su duración y los criterios de aceptación; un número informado de horas no constituye una garantía de vida útil.

¿Debe aislarse eléctricamente toda unión entre acero inoxidable y aluminio?

El detalle de aislamiento debe coincidir con el diseño de conexión eléctrica y protección contra la corrosión del equipo. No añada un manguito aislante donde el conjunto requiera intencionalmente una trayectoria conductora, sin un cambio autorizado. Nosotros mecanizamos la geometría de montaje aprobada y mantenemos claramente diferenciadas las áreas de contacto designadas frente a los asientos de aislamiento.

¿Cuándo debe mecanizarse a tamaño final un manguito de repuesto tras su instalación?

Utilice la ruta de fabricación elegida por el diseñador del equipo. Un ajuste por interferencia puede modificar la geometría instalada del manguito, por lo que algunos diseños reservan una holgura de acabado tras el montaje. El pedido debe distinguir entonces claramente las dimensiones del material en bruto suministrado del diámetro funcional final instalado, y asignar explícitamente la operación de acabado.

¿Dónde deben ubicarse los detalles de drenaje en soportes expuestos?

Deben eliminar el agua desde la orientación prevista para su instalación sin abrir un límite sellado ni debilitar una sección requerida. Un relieve en un soporte abierto es distinto de un orificio que atraviesa la tapa de una bomba. Mecanizamos la característica de drenaje aprobada; no añadimos orificios a un componente cerrado como modificación marina general.

¿Qué película protectora debe utilizarse en las piezas de repuesto almacenadas a bordo?

La especificación de embalaje debe indicar un conservante aprobado o exigir un estado libre de residuos. Las áreas en contacto con fluidos, las guías poliméricas y las superficies enfrentadas a elastómeros pueden restringir los productos aplicables. Especifique si la película se retira antes de la instalación y quién realiza ese paso, en lugar de asumir que un único inhibidor de la corrosión es adecuado para todas las piezas del kit.

¿Pueden los datos de absorción de agua determinar el juego funcional de un buje de polímero?

No. Un porcentaje de absorción de agua describe la ganancia de masa, no el mismo porcentaje de cambio en el diámetro del agujero. El juego requerido depende del comportamiento dimensional del grado seleccionado, de la geometría del buje y de su restricción durante la instalación. Al pedir la guía, utilice las condiciones de acondicionamiento especificadas para el equipo y los requisitos del diámetro interior instalado.

SOPORTE PARA PROYECTOS

Analice su componente para equipos marinos

Comparta el plano del componente, el material, la cantidad y los detalles de las piezas acopladas. Identifique las superficies en contacto con fluidos, las condiciones de exposición y cualquier requisito específico de inspección del equipo.

VETCNCCNC MANUFACTURING
Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB