Zum Inhalt springen
VETCNCCNC FERTIGUNG
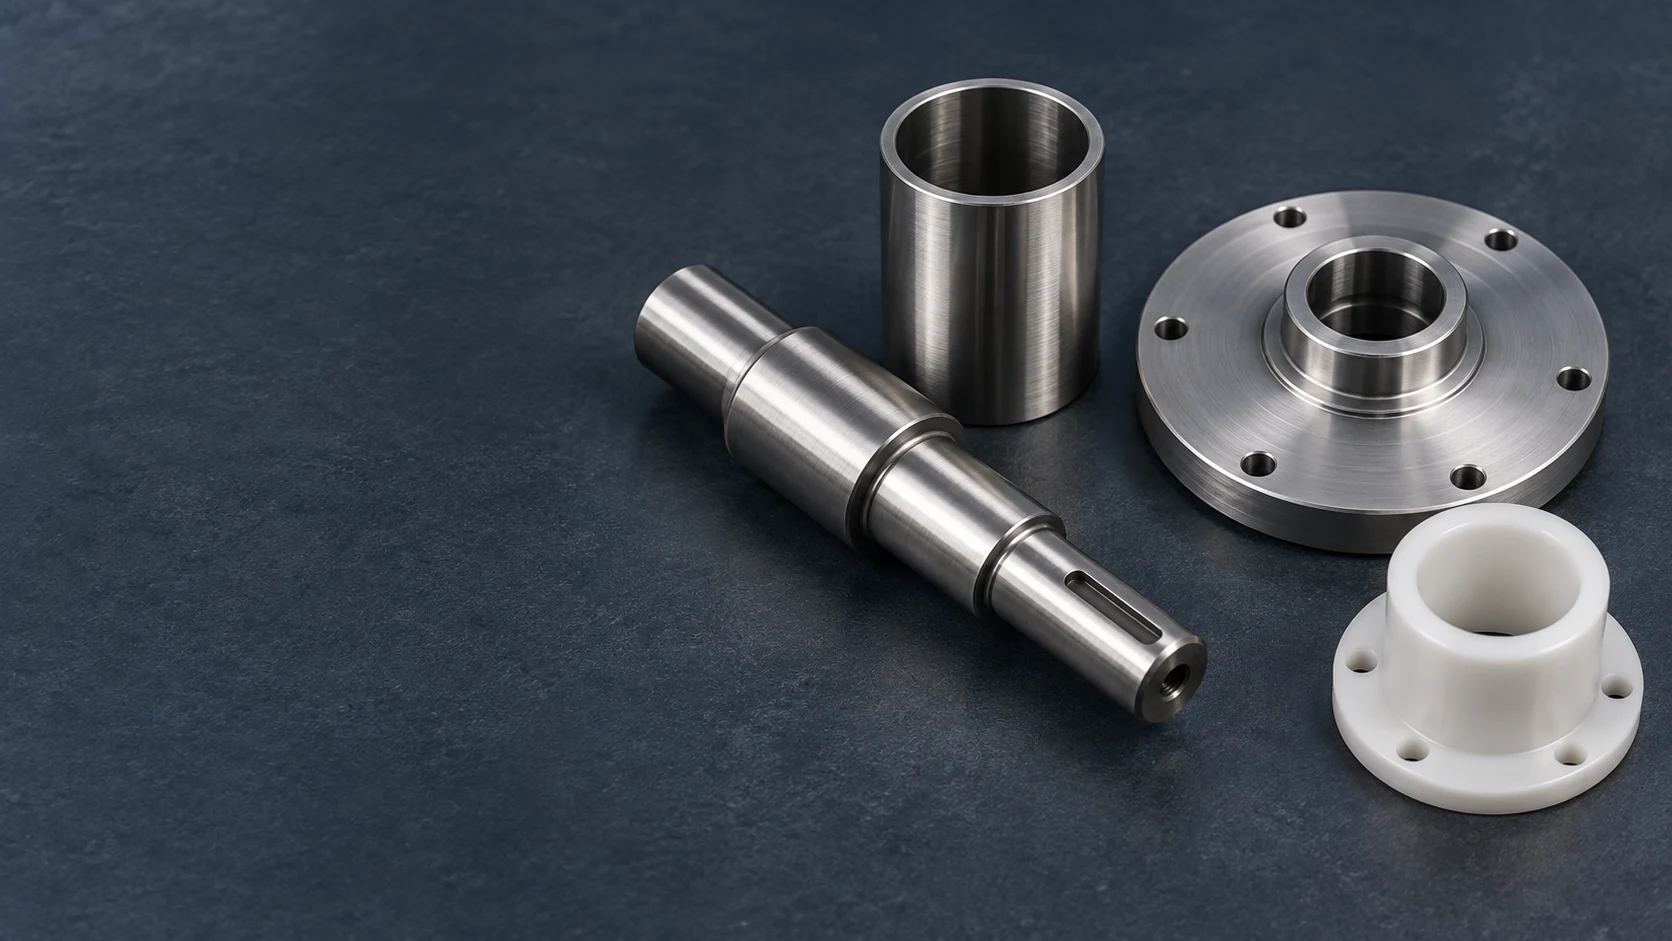
Stufenwelle, hohle Buchse, kreisförmige Montageabdeckung und weiße flanschbestückte Führungsbuchse auf dunklem Untergrund

Marine CNC-Bearbeitung

Wir fertigen Wellen, Buchsen, Gehäuse und Befestigungselemente für Hilfspumpen für Hersteller maritimer Ausrüstung. Wir arbeiten nach Ihren Komponentenzeichnungen und den spezifizierten Werkstoffen und stellen durch Bearbeitung und Prüfung sicher, dass Wellenpassungen, Dichtbahnen sowie freiliegende Befestigungsverbindungen klar voneinander abgegrenzt sind.

  • Komponenten für Hilfspumpen
  • Befestigungsteile für Ausrüstung
  • Zeichnungsgemäß definierte Schnittstellen

Bearbeitete Teile für maritime Hilfsausrüstung

Unser Leistungsumfang umfasst rotierende Schnittstellen, leere Gehäuse und mechanische Befestigungselemente für Ausrüstung. Die Teile entsprechen dem Gerätekonzept, einschließlich der Angabe, welche Oberflächen mit dem Arbeitsfluid in Kontakt stehen und welche lediglich atmosphärischer Umgebung oder Spritzwasser ausgesetzt sind.

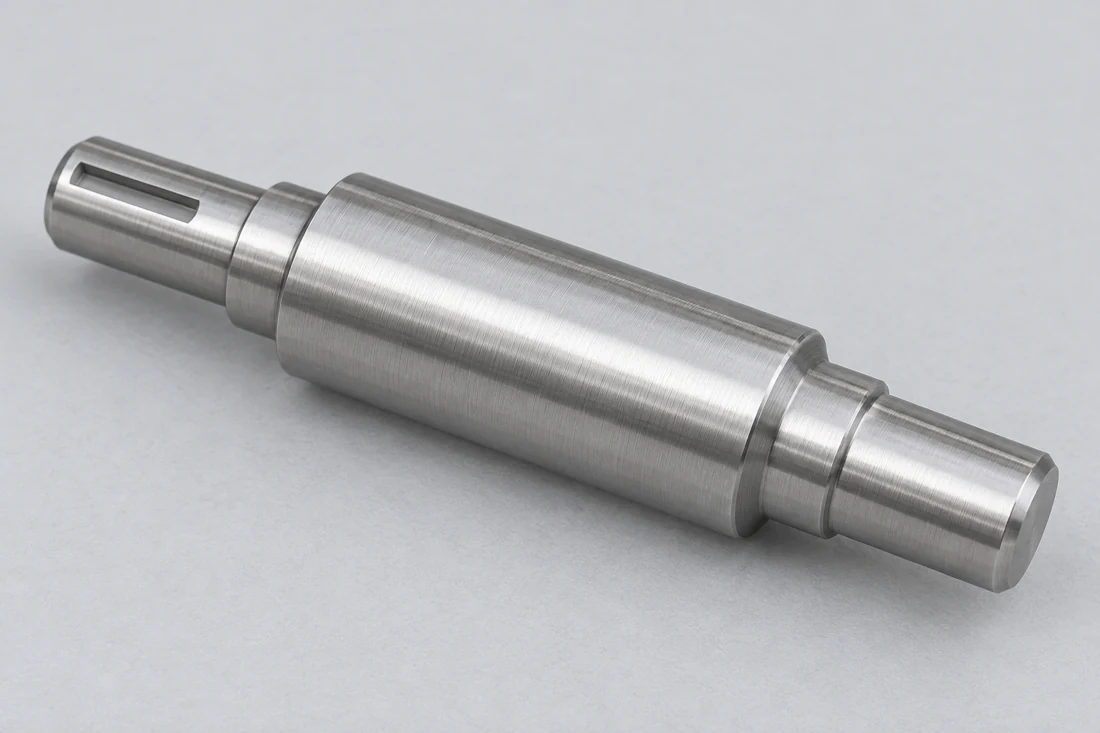
Kurze gestufte Metallwelle mit glatten zylindrischen Sitzflächen und einer Nut für einen Passfederschlitten an einem Ende

Wellen für Hilfspumpen

Wir drehen gestufte Wellen mit den vorgegebenen Lagerbohrungen, Buchsenpositionen und Antriebsmerkmalen. Die Zeichnung trennt jeden funktionsrelevanten Durchmesser von der Dichtbahn und definiert deren Bezug zur Wellenachse.

  • Lagerbohrungen
  • Buchsenpositionen
  • Antriebsmerkmale
Besprechen Sie diese Komponente
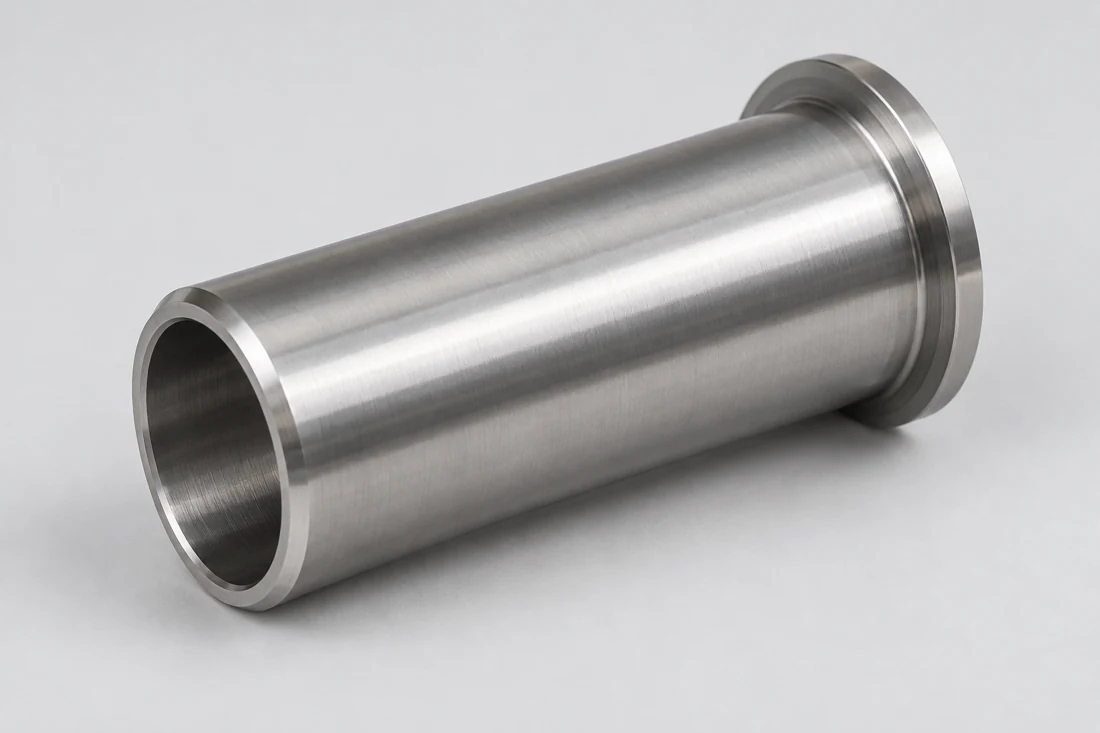
Hohle zylindrische Wellenbuchse mit Endflansch und abgeschrägter Öffnung

Austauschbare Wellenbuchsen

Buchsen stellen die definierte Oberfläche zwischen einer Welle und der gewählten Dichtung oder einem angrenzenden Bauteil bereit. Die Wellenpassung, der außenliegende funktionsrelevante Durchmesser sowie die axiale Sicherung werden gemeinsam spezifiziert.

  • Wellenpassungen
  • Funktionale Durchmesser
  • Axiale Sicherung
Besprechen Sie diese Komponente
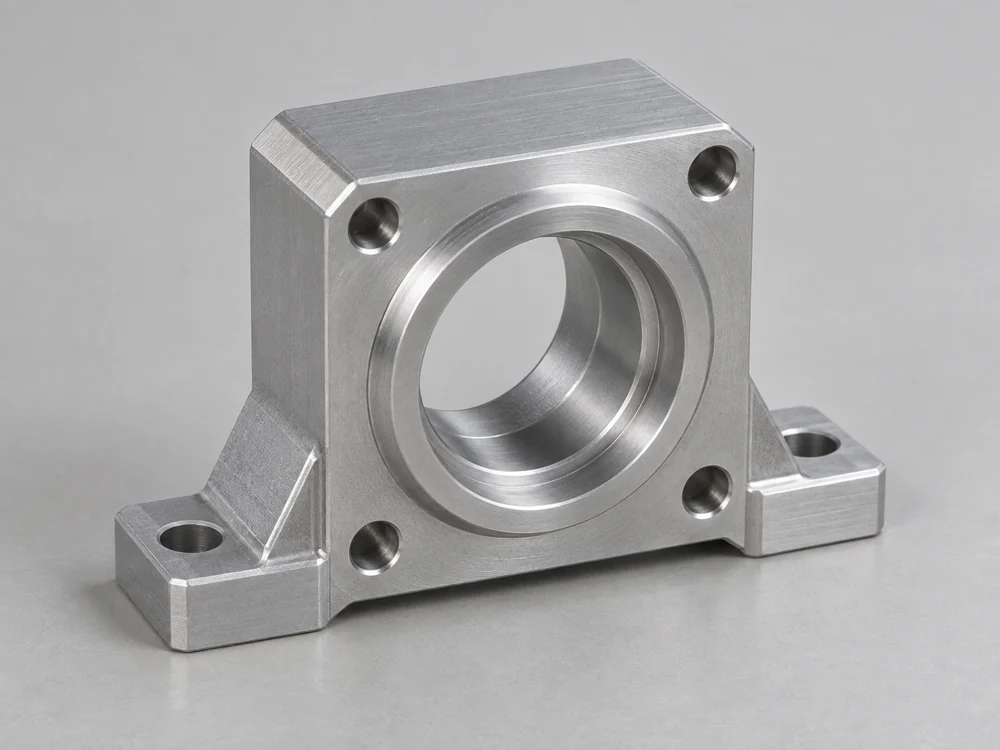
Metallisches Lagergehäuse mit gestuftem zentralem Bohrungsdurchmesser und zwei Montagefüßen

Pumpendeckel und Lagergehäuse

Wir bearbeiten leere Gehäuse und Deckel mit Lagerbohrungen, Registerdurchmessern und Abschlussflächen. Verbundene Merkmale orientieren sich an den Bezugsflächen des Pumpenkonstrukteurs; die äußere Form eines Deckels allein definiert nicht dessen Passung.

  • Lagerbohrungen
  • Registerdurchmesser
  • Abschlussflächen
Besprechen Sie diese Komponente
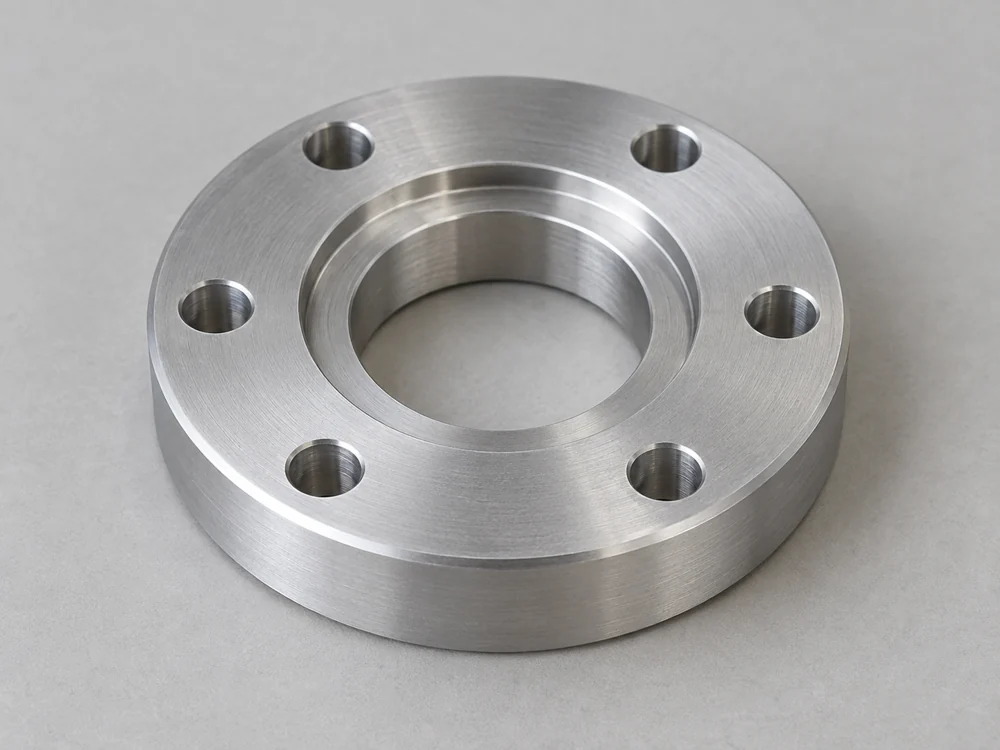
Kreisförmiger Montageflansch mit sechs Befestigungslöchern und einem konzentrischen Positionierungsabsatz

Geräteflansche und Adapter

Montageadapter verbinden Geräteschnittstellen mit unterschiedlichen Schraubenmustern oder Zentrierführungen. Wir fräsen die vorgegebene Register- und Stirnflächenbeziehung, ohne einen Montageflansch als druckgeprüfte Rohrverbindung zu behandeln.

  • Führungsabsätze
  • Schraubenmuster
  • Flächenverhältnisse
Besprechen Sie diese Komponente
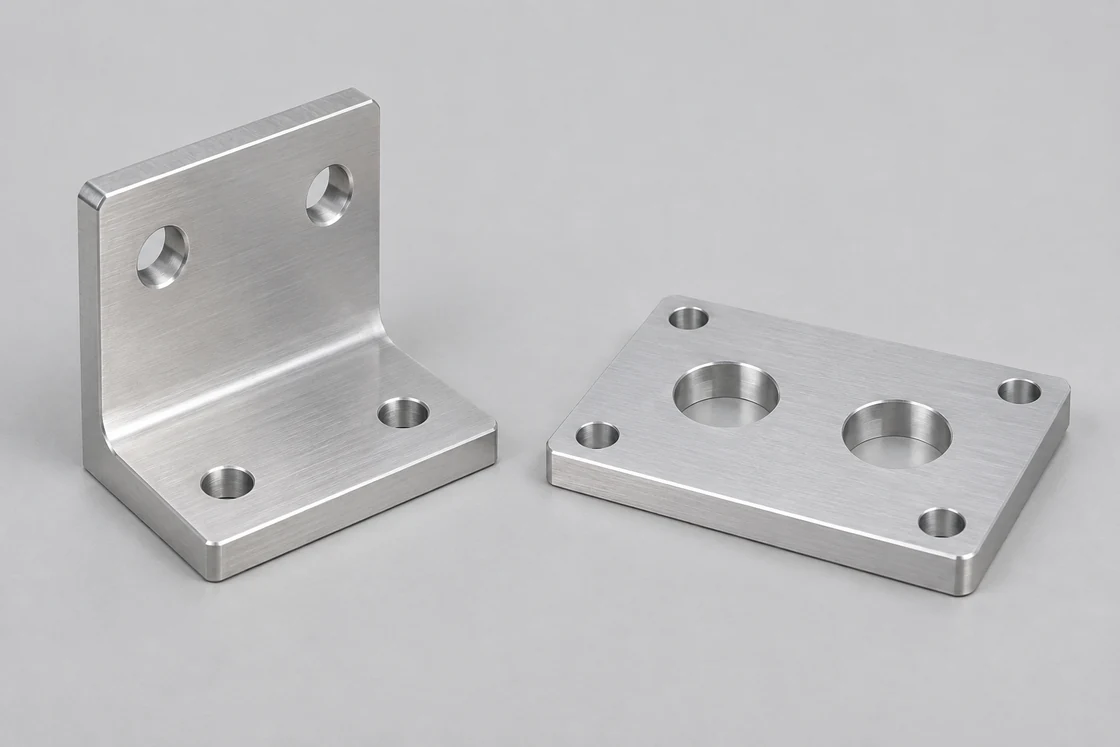
Metallische L-förmige Montagehalterung neben einer ebenen Montageplatte

Befestigungswinkel für deckmontierte Geräte

Winkel und Stützplatten positionieren Zusatzgeräte auf ihrer Installationsbasis. Die Konstruktion umfasst die gewählte Befestigungsanordnung sowie ggf. Isolierstücke zwischen ungleichartigen Metallen.

  • Gerätemuster
  • Montageflächen
  • Isolierabstände
Besprechen Sie diese Komponente
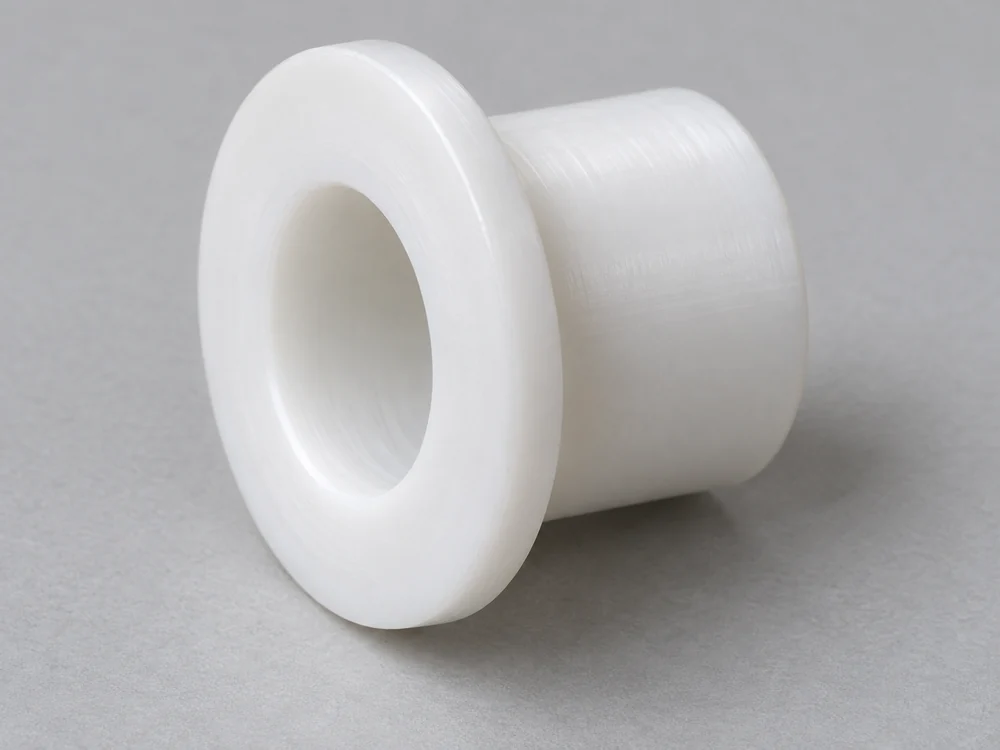
Weiße flanschbestückte polymere Führungsbuchse mit offener zentraler Bohrung

Polymer-Führungsbuchsen und Abstandshalter

Wir fräsen spezifizierte Polymer-Führungsbuchsen und Abstandsmaße für geführte bewegliche Teile. Bohrungsdurchmesser und Sitzlänge entsprechen der eingebauten Anordnung und der gewählten Werkstoffqualität.

  • Führungsbore
  • Auflage-Längen
  • Genannte Werkstoffqualitäten
Besprechen Sie diese Komponente

Pumpenschnittstellen, freiliegende Montagen und bordinterne Halterungen

Marine Geräte kombinieren unterschiedliche Umgebungsbedingungen und Montageanforderungen. Wir halten die fluidberührende Grenze, die freiliegende Montageverbindung und den Wartungszugriffsraum in der Komponentendefinition sichtbar.

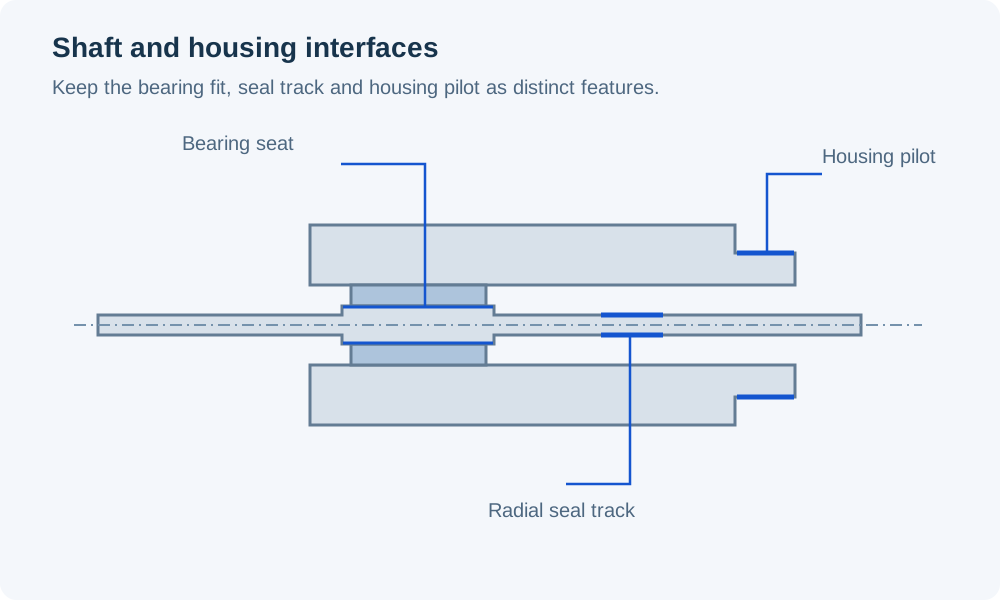
Schnitt durch eine Hilfsgeräte-Welle und ihr Gehäuse, der den Lagersitz an der Welle, die Laufbahn für die Radialdichtung und den äußeren Gehäusepiloten voneinander trennt

Trennung der Wellenpositionierung von der Dichtung

Ein Lagerbohrungssitz positioniert die Welle, während eine Radialdichtung auf einer separaten Gegenfläche läuft. Wir fräsen die vorgegebenen Durchmesser und beziehen sie auf die gemeinsame Bezugsachse; eine Lagerpassungstoleranz ist nicht automatisch auch die korrekte Dichtspurbreitentoleranz.

Die Führungsbuchse am Deckel und die Anschlagfläche definieren die Einbaulage im Gehäuse. Der Rundlauf und die Anforderungen an die Stirnfläche beziehen sich auf die für die Baugruppe festgelegten Bezugsflächen, nicht auf eine bequem zugängliche Außenfläche des Gussstücks oder Rohlings.

Ausgewählte Dichtungsanordnung

Die Komponentenzeichnung kennzeichnet eine Radiallippen-Dichtungsbahn oder eine andere Dichtungs-Schnittstelle. Die geforderte Oberflächenbeschaffenheit richtet sich nach dieser gewählten Anordnung.

Gehäusepositionierung

Führungsbuchse, Bohrung und Verschlussfläche werden als zusammenhängende Merkmale gemessen, damit der Deckel in der vorgesehenen Position sitzt.

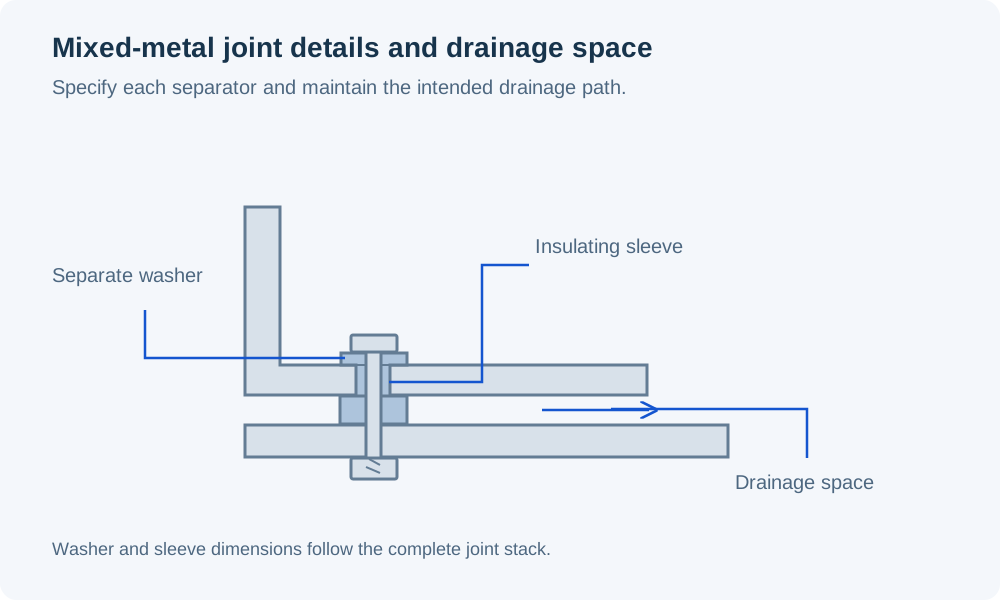
Schnitt durch eine Halterung-Basis-Verbindung mit separater Isolierscheibe und Zwischenbuchse um die Befestigungsschraube sowie offenem Ablaufraum zwischen den Montageflächen

Montage von Geräten an Stellen, an denen Salzwasser mit der Fuge in Berührung kommen kann

Wir fertigen den in der Baugruppenzeichnung dargestellten Montagestapel: Halterung, Basis-Schnittstelle sowie gegebenenfalls separate Buchsen- oder Unterlegscheiben-Auflagen. Nach den Empfehlungen des Nickel Institute sind metallische Werkstoffpaarung, elektrischer Kontakt, Elektrolyt und Verhältnis der exponierten Flächen für die galvanische Korrosion relevant.

Eine isolierende Unterlegscheibe trennt eine Fuge nicht vollständig, wenn der Schraubenstift oder ein anderer metallischer Pfad diese weiterhin verbindet. Die freigegebene Baugruppe legt fest, wo eine Trennung erforderlich ist; das bearbeitete Teil stellt den vorgegebenen Abstand sowie die spezifizierte Auflagegeometrie bereit.

Werkstoffpaarung

Der Werkstoff des Teils wird gemeinsam mit dem angrenzenden Grundkörper und den Verbindungselementen bewertet – nicht als isolierte Legierungswahl.

Vollständige Fugen-Geometrie

Buchsenlänge, Unterlegscheibenauflage und Freiraum für Verbindungselemente müssen mit dem tatsächlichen Montagestapel übereinstimmen.

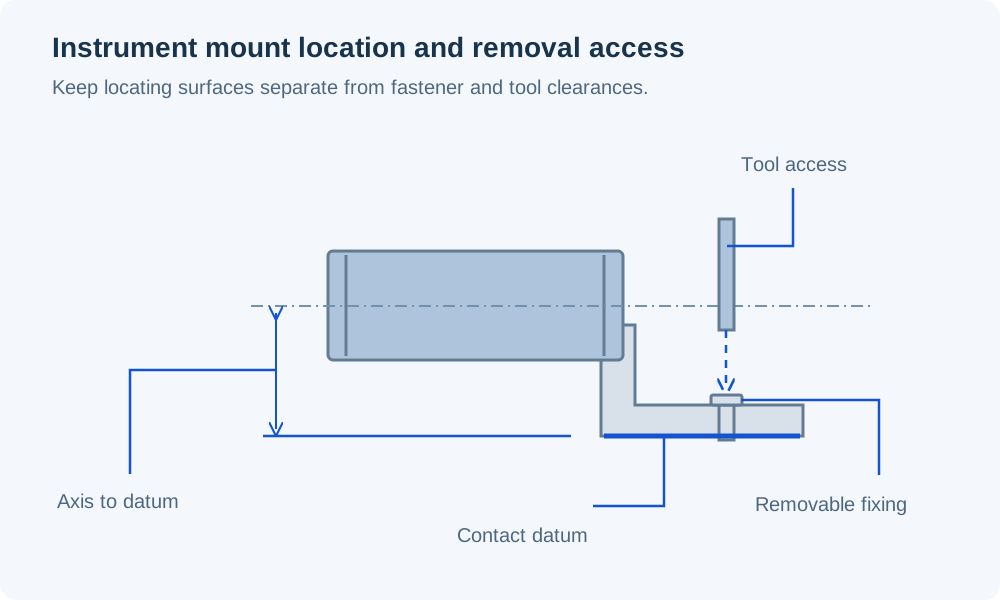
Mechanisches Instrumentengehäuse auf einer Montagehalterung, das dessen Achse relativ zum Kontaktbezugspunkt zeigt sowie klaren vertikalen Werkzeugzugang zu einer austauschbaren Befestigungsschraube gewährleistet

Unterstützung von Messgeräten bei gleichzeitiger Sicherstellung des Wartungszugangs

Wir bearbeiten Montageflächen und Positioniermerkmale für Bord-Messgeräte und Hilfsgeräte. Die Bezugsfläche definiert die eingebaute Richtung; die umgebende Einbaugrenze gewährleistet Zugang zu Anschlüssen und abnehmbaren Verbindungselementen.

Eine Halterung muss zudem zulassen, dass das Gerät aus der eingebauten Position entfernt werden kann. Der Entfernungsweg kann mehr Platz erfordern, als das Bauteil während des Betriebs einnimmt.

Eingebaute Ausrichtung

Die Positionierfläche und das Anordnungsmuster des Geräts definieren die erforderliche mechanische Orientierung auf der Gerätebasis.

Wartungseinbaugrenze

Zugang für Werkzeuge und Rückzugsrichtung bleiben frei von benachbarten Deckeln, Schutzabdeckungen und installierten Rohrleitungen.

Einbauprüfungen, Gerätebewertung und Serienteile

Jede Lieferung ist einer bestimmten Komponentenrevision und deren vorgesehenem Einsatz im Geräteprogramm zugeordnet.

Schnittstellenpassungsteile

Erste Wellen, Buchsen oder Adapter definieren die Auflage, den Einbauzugang sowie die Beziehung zu bestehenden Geräteschnittstellen.

Gerätebewertungsteile

Für die Anwendungsbewertung durch das Geräte-Team werden der gewählte Werkstoff und der endgültige Oberflächenzustand verwendet. Geänderte Passungen oder Beschichtungsgrenzen werden weiterhin gekennzeichnet, falls eine Prüfung zu einer Überarbeitung führt.

Freigegebene Teile und Ersatzteile

Wiederholte Teile behalten die zugelassene Werkstoffsorte, Passungen und Oberflächenanforderungen bei. Die Identität eines Ersatzteils umfasst die Gerätekonfiguration, falls ansonsten ähnliche Komponenten unterschiedliche funktionale Schnittstellen aufweisen.

Werkstoffangaben für maritime Ausrüstungsteile

Atmosphärische Einwirkung, intermittierender Sprühkontakt und kontinuierliches Untertauchen stellen unterschiedliche Auswahlbedingungen dar. Temperatur, Spaltbildung und benachbarte Metalle können das Ergebnis beeinflussen. Der PRE-Wert vergleicht verschiedene Edelstahlzusammensetzungen hinsichtlich ihrer Lochkorrosionsbeständigkeit; er ist keine Bewertung der Einsatzdauer in Meerwasser.

Maritime CNC-Bearbeitung — Werkstoffparameter
Werkstoff / LieferzustandReferenzparameterKomponentenkontext
6061-T6 / T6511 StrangpressprofilStreckgrenze ≥240 MPa; Dichte ≈2.71 g/cm³Spezifizierte leichte Halterungen für Ausrüstung
316L / EN 1.4404 · Supra 316L/4404PRE 24; CLTE 16 µm/(m·K)Edelstahlgehäuse und zugehörige Komponenten, ausgewählt entsprechend der Einwirkungsart
Duplex 2205 / EN 1.4462 · Forta DX 2205PRE 35; CLTE 13 µm/(m·K)Zeichnungsspezifizierte Alternative zur Bewertung bei Chlorid-Einwirkung
Ungefülltes POM-C · TECAFORM AH naturZugmodul 2.8 GPa; Wasseraufnahme 0.05%Führungsbuchsen und Abstandsteile

Hydro-6061-Strangpressung: Mindeststreckgrenze und typische Dichte. Outokumpu: Der PRE-Wert ist ein dimensionsloser Vergleich basierend auf der typischen Zusammensetzung; die lineare Wärmeausdehnung (CLTE) für Edelstahl gilt im Temperaturbereich von 20–100°C. Ensinger POM-C: Typischer Elastizitätsmodul bei 1 mm/min; Wasseraufnahme nach 24 h bei 23°C. CLTE steht für lineare Wärmeausdehnung. Diese Angaben genehmigen keinen Werkstoff für eine bestimmte Anwendung in Meerwasser.

Bearbeitung von Wellen, Gehäusen und Geräteschnittstellen

Die Bearbeitungsfolge bewahrt die funktionalen Bezugsmerkmale während des Vor-, Fein- und ggf. Wechsels der Aufspannung.

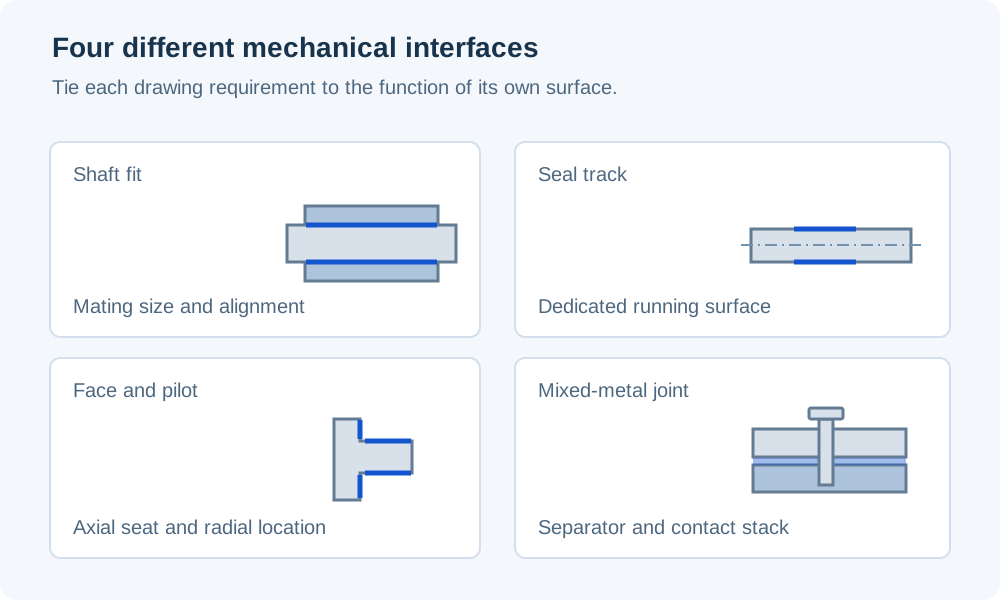
Wellenpassungen, Dichtlaufflächen und montierte Verbindungen

Wir identifizieren vorab die Flächen, die positionieren, dichten und klemmen, bevor wir deren individuelle Maß- und Oberflächenanforderungen festlegen.

Vier mechanische Merkmale kennzeichnen eine Wellenpassung, eine separate glatte Dichtungslaufbahn, eine Montagefläche mit Pilot und eine verschraubte Verbindung aus unterschiedlichen Metallen

Wellen- und Buchsenansitze

Der Arbeitsdurchmesser und die axiale Absatzfläche bestimmen, wie die Buchse oder Lager positioniert wird. Die Eckentlastung muss es dem Gegenbauteil ermöglichen, den vorgesehenen Absatz zu kontaktieren.

Radialdichtungs-Gegenfläche

Wo eine radiale Lippenabdichtung spezifiziert ist, benötigt die Lauffläche eigene Anforderungen an Rauheit, Form und Oberflächenzustand. Eine allgemeine Bemerkung zu einer polierten Oberfläche definiert diesen Kontakt nicht.

Gehäuse-Führungspassungen und Verschlussflächen

Die Führungspassung positioniert die Abdeckung radial; die Auflagefläche legt ihr axiales Verhältnis fest. Die Oberflächentextur sowie jede Dichtungsnut oder Dichtungsnut folgen dem gewählten Verschlusskonzept.

Montagestapel aus unterschiedlichen Metallen

Die Isolierungsdetailangabe – falls spezifiziert – umfasst sowohl die Schraubenpassungen als auch die Flächen zwischen Halterung und Basis. Erforderliche Entwässerungs- oder Zugangsmerkmale müssen Teil der freigegebenen Geometrie sein.

Oberflächenbehandlung und geschützte Arbeitsbereiche

Wir trennen die äußere Oberflächenbehandlung von den Abmessungen und dem Oberflächenzustand, die an montierten oder abgedichteten Schnittstellen erforderlich sind.

Edelstahl-Oberflächenbehandlung

Die Bestellung benennt den erforderlichen Reinigungs- oder Passivierungsprozess sowie die Akzeptanzdokumentation. Laufflächen für Dichtungen, Gewindepassungen und Dichtflächen behalten ihre eigenen Anforderungen an den fertigen Zustand bei.

Beschichtete Aluminiumhalterungen

Der Beschichtungsplan kennzeichnet die zu beschichtenden und abzudeckenden Bereiche, einschließlich montierter Bohrungen und Fügeflächen. Wo die Beschichtung die Passung beeinflusst, gelten die Akzeptanzabmessungen nach der spezifizierten Behandlung.

Kanten und unzugängliche Taschen

Wir wenden die Kantenausführung der Zeichnung an Handflächen und Montageöffnungen an. Innenecken, Durchgänge und Aussparungen erhalten vor Auslieferung definierte Anforderungen an Grat und Rückstände.

Wellen-, Dichtungs- und Montage-Schnittstellenprüfungen

Diese konditionalen Bezüge unterscheiden verschiedene Merkmale an einer Komponente für maritime Ausrüstung. Die freigegebene Zeichnung sowie das ausgewählte Lager oder die ausgewählte Dichtung bestimmen, welche Grenzwerte gelten.

Wir beziehen gemessene Abmessungen, Rundlauf und Flächenlagen auf die angegebenen Bezugselemente. Der Teiledatensatz identifiziert den Werkstoffzustand sowie jede Nachbearbeitung, die die geprüfte Oberfläche beeinflusst.

Maritime CNC-Bearbeitung — Merkmalspezifikationen
FunktionselementKonditionaler BezugKomponentenfreigabe
Wellen- oder Buchsen-Lagerabsatzh6 bei Nennmaß >18–30 mm: −0.013 / 0 mmAbmessung gemäß der gewählten Passung; Form und Rundlauf separat spezifiziert
Gehäuse- oder Abdeckungs-LagerbohrungH7 bei Nennmaß >18–30 mm: 0 / +0.021 mmFührungsbohrungsgröße und -lage relativ zur Auflagefläche
Ausgewählte Gegenfläche für radiale LippenabdichtungRa 0.2–0.8 µm · SKF DIN-ReferenzAusgewählte Dichtungsanforderung; Laufflächentextur und Oberflächenzustand
Abdeckungsfläche und DichtungsnutAbmessungen in mm; ZeichnungsgrenzenGesichtsbeziehung, Nutquerschnitt und vorgegebene Oberflächenstruktur
Montagestapel aus unterschiedlichen MetallenHülsen- und Scheibendimensionen in mm; MontagegrenzenIsolationsgeometrie, Anlagefläche und Freiraum für Befestigungselemente

ISO 286-Grenzwerte gelten ausschließlich dann, wenn die Zeichnung die angegebene Passung und Größenklasse auswählt. SKF Industrial Wellendichtungen, Tabelle 5, enthält die DIN-Oberflächenrauheitsreferenz für Gegenläufen radialer Wellendichtungen; sie gilt nicht für jede mechanische Dichtung oder statische Dichtungsfläche. Es wird weder eine universelle Bearbeitungstoleranz noch eine marine Leistungsbeurteilung impliziert.

Komponentenunterlagen und Gerätequalifizierung

Unser Angebot definiert die bearbeiteten Teile und die durchgeführte Prüfung. Druckprüfungen, Validierungen von Rotationsbaugruppen, Klassifikationszulassungen für Schiffe sowie zertifizierte Hebe- oder Verankerungsleistung erfordern eine gesonderte, gerätespezifische Qualifizierung; sie werden nicht allein durch die Maßprüfung festgelegt.

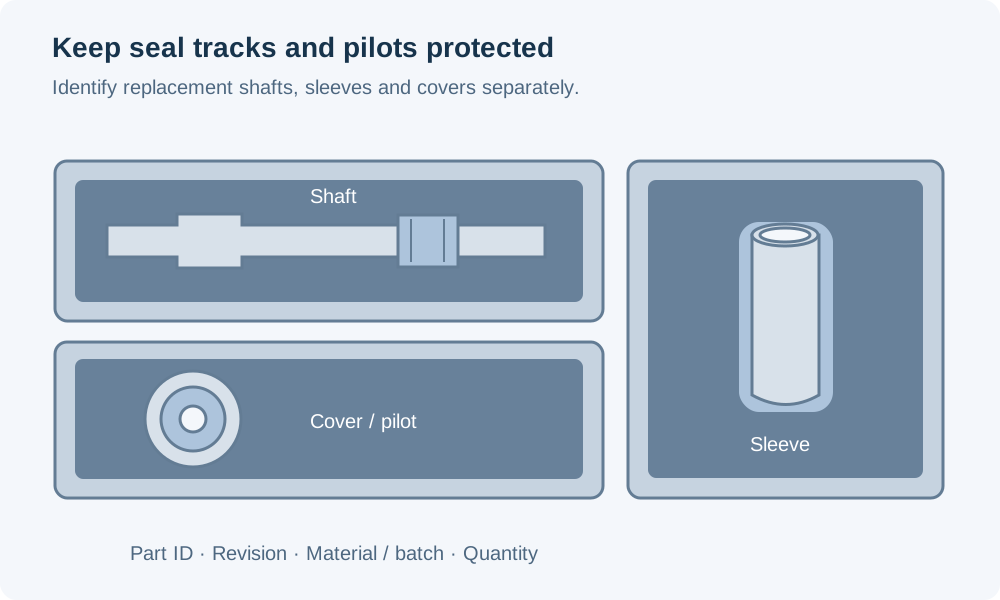
Komponentenidentität und geschützte Lieferung

Ersatzteile können optisch identisch erscheinen, obwohl sie unterschiedliche Werkstoffgüten, Hülsenpassungen oder Dichtungspositionen aufweisen. Verpackung und Teilebezeichnungen machen diese Unterschiede deutlich sichtbar.

Eine Welle, eine separate Buchse und eine Abdeckung in individuellen Schutzfächern, mit Abdeckungen über einer Wellenoberfläche und dem Abdeckpiloten sowie eindeutigen Teileidentifikationsdatensätzen

Werkstoff- und Konfigurationsidentität

Teilebezeichnungen unterscheiden die spezifizierte Legierung und die Gerätekonfiguration. Welle, Hülse und zugehöriger Deckel bleiben jeweils mit ihren individuellen Zeichnungsrevisionen verknüpft.

Arbeitsflächen getrennt

Die Verpackung verhindert direkten Hartmetallkontakt über Dichtungslaufbahnen, Führungsstellen und Verschlussflächen hinweg. Hülsen und Polymerbuchsen werden so gestützt, dass schwerere Komponenten nicht gegen ihre funktionsrelevanten Kanten drücken.

Prüfprotokolle zusammen mit den Teilen

Die vereinbarten maßlichen und werkstoffbezogenen Unterlagen begleiten die entsprechende Lieferung. Ein Ersatzteil bleibt bis zu seiner freigegebenen Definition nachverfolgbar – nicht nur bis zu einer Beschreibung wie „Pumpenhülse“.

Marine CNC-Bearbeitung – Häufig gestellte Fragen (FAQ)

Kann die Passivierung eine korrosionsbeständigere Edelstahllegierung ersetzen?

Nein. Die Passivierung behandelt lediglich den Oberflächenzustand; sie wandelt 316L nicht in eine höher legierte Edelstahlvariante um. Die ursprüngliche Legierung und die Exposition der Verbindung bestimmen weiterhin, ob sie für die Anwendung geeignet ist. Geben Sie die erforderliche Behandlung separat von der Werkstoffbezeichnung und den Korrosionsauswahlanforderungen des Geräts an.

Können Stunden im Salznebeltest in Jahre auf See umgerechnet werden?

Eine direkte Umrechnung ist nicht gerechtfertigt. ASTM B117 weist darauf hin, dass isolierte Salznebeltestergebnisse keine zuverlässige Vorhersage der Leistung unter natürlicher Exposition ermöglichen. Falls ein Beschichtungstest erforderlich ist, benennen Sie die Prüfmethode, Dauer und Annahmekriterien; eine angegebene Stundenzahl stellt keine Garantie für die Einsatzdauer dar.

Muss jede Verbindung aus Edelstahl und Aluminium elektrisch isoliert werden?

Die Isolationsausführung muss mit der elektrischen Verbindung und dem Korrosionsschutzkonzept der Anlage übereinstimmen. Fügen Sie keine isolierende Hülse dort ein, wo die Baugruppe absichtlich einen leitfähigen Pfad ohne eine genehmigte Änderung erfordert. Wir fräsen die freigegebene Montagegeometrie und halten alle vorgesehenen Kontaktflächen klar von den Isolationssitzen getrennt.

Wann soll eine Ersatzhülse nach der Montage fertigbearbeitet werden?

Verwenden Sie den vom Gerätekonstrukteur festgelegten Fertigungsprozess. Eine Presspassung kann die montierte Geometrie der Hülse verändern; daher sehen einige Konstruktionen nach der Montage eine Nachbearbeitungszugabe vor. Die Bestellung muss dann deutlich zwischen den gelieferten Rohmaßabmessungen und dem endgültigen montierten Arbeitsdurchmesser unterscheiden und die Nachbearbeitung ausdrücklich festlegen.

Wo sind Entwässerungsdetails an offenen Halterungen anzubringen?

Sie müssen Wasser in der vorgesehenen montierten Lage ableiten, ohne eine abgedichtete Begrenzung zu öffnen oder einen erforderlichen Querschnitt zu schwächen. Eine Entlastung an einer offenen Tragkonsole unterscheidet sich von einem Durchgangsloch in einer Pumpenabdeckung. Wir fräsen das genehmigte Entwässerungsmerkmal; wir fügen keine Löcher in ein geschlossenes Bauteil als allgemeine maritime Modifikation ein.

Welche Schutzfolie ist für Ersatzteile zu verwenden, die an Bord gelagert werden?

Die Verpackungsspezifikation muss entweder ein zugelassenes Konservierungsmittel benennen oder einen rückstandsfreien Zustand vorschreiben. Bereiche mit Fluidkontakt, Polymerführungen und elastomerseitigen Oberflächen können die zulässigen Anwendungen einschränken. Geben Sie an, ob die Folie vor der Montage entfernt wird und wer diesen Schritt durchführt – statt vorauszusetzen, dass ein einziger Korrosionsschutz für alle Teile im Kit geeignet ist.

Kann die Wasseraufnahmedaten die Laufspielweite einer Polymerbuchse festlegen?

Nein. Ein Wasseraufnahmeprozentwert beschreibt die Massenzunahme, nicht dieselbe prozentuale Änderung des Bohrungsdurchmessers. Das erforderliche Spiel hängt vom dimensionsbezogenen Verhalten der gewählten Werkstoffsorte, von der Buchsengeometrie und von ihrer montierten Einspannung ab. Verwenden Sie beim Bestellen der Führung die vom Gerät vorgegebenen Konditionierungsanforderungen und die geforderten Bohrungswerte im montierten Zustand.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Komponente für maritime Ausrüstung

Teilen Sie die Zeichnung der Komponente, den Werkstoff, die Menge sowie Details zu den zusammenwirkenden Teilen mit. Kennzeichnen Sie die Flächen, die mit Fluid in Kontakt kommen, die Expositionsbedingungen sowie alle gerätespezifischen Prüfanforderungen.

VETCNCCNC FERTIGUNG
Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB