Aller au contenu
VETCNCFABRICATION CNC
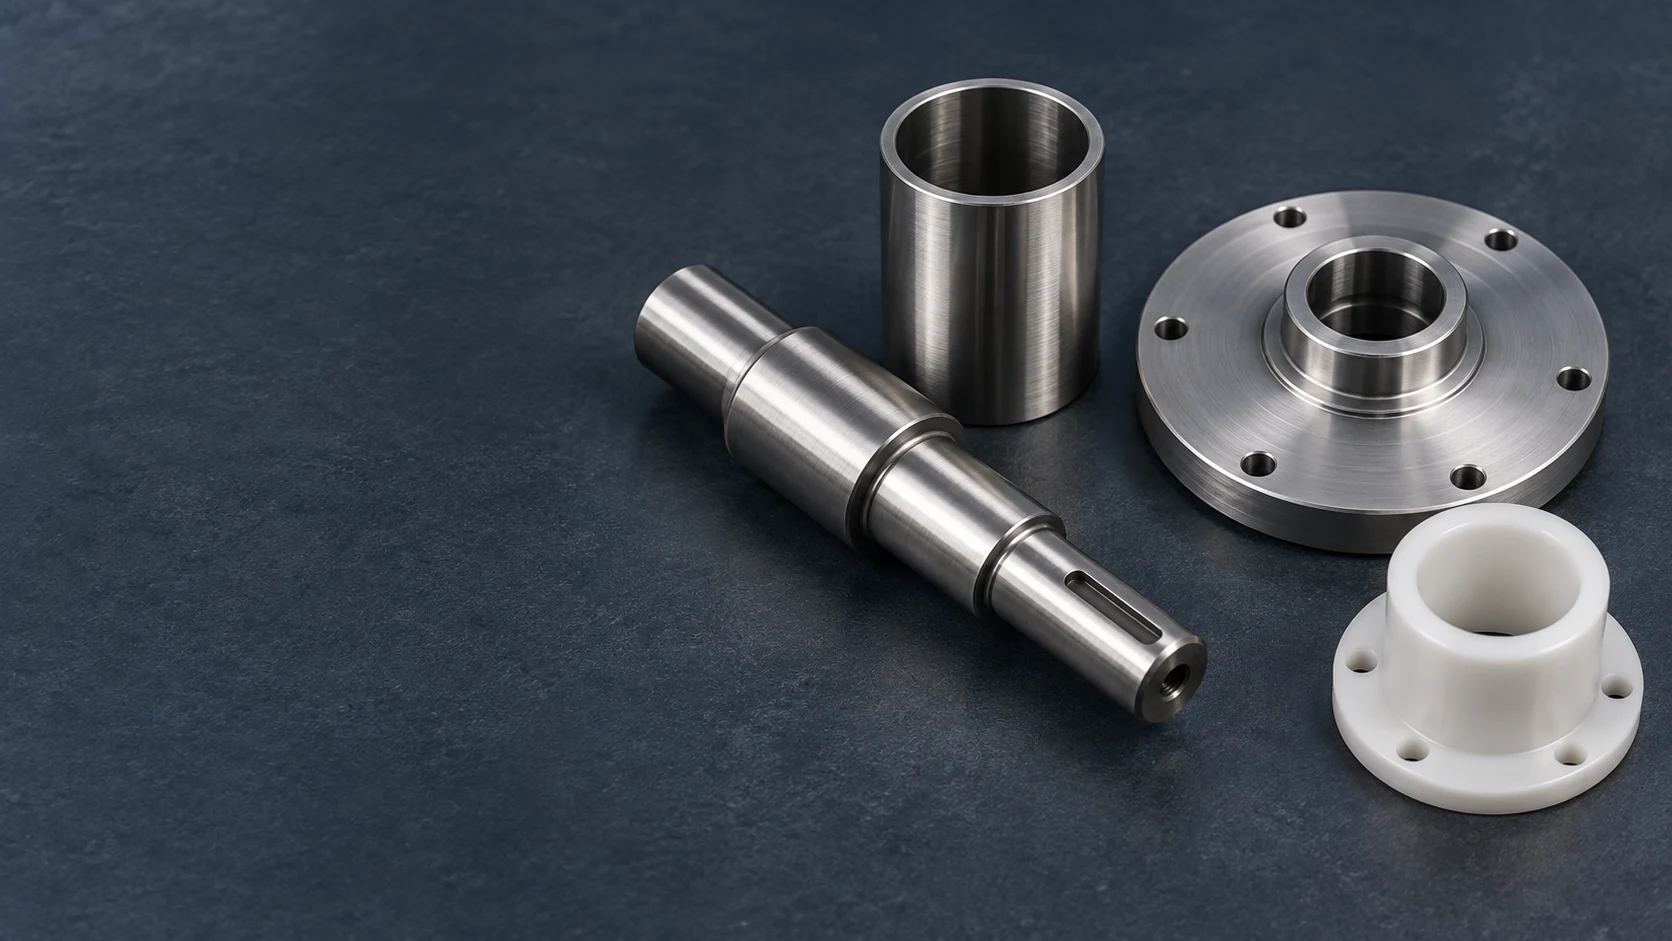
Arbre étagé, manchon creux, couvercle de montage circulaire et douille blanche à collerette posés sur une surface sombre

Usinage maritime CNC

Nous usinons des arbres, des douilles, des carter et des supports d’équipement pour pompes auxiliaires destinés aux fabricants d’équipements marins. Nous travaillons à partir de vos plans de composants et des matériaux spécifiés, en préservant la distinction entre les ajustements d’arbres, les pistes d’étanchéité et les joints de fixation exposés, tant pendant l’usinage que lors de l’inspection.

  • Pièces de pompes auxiliaires
  • Pièces de fixation d’équipements
  • Interfaces définies par plan

Pièces usinées pour équipements auxiliaires marins

Notre gamme de composants couvre les interfaces rotatives, les carter vides et les supports mécaniques d’équipements. Les pièces respectent la conception de l’équipement, y compris les surfaces en contact avec le fluide de travail et celles soumises uniquement à une exposition atmosphérique ou par projection.

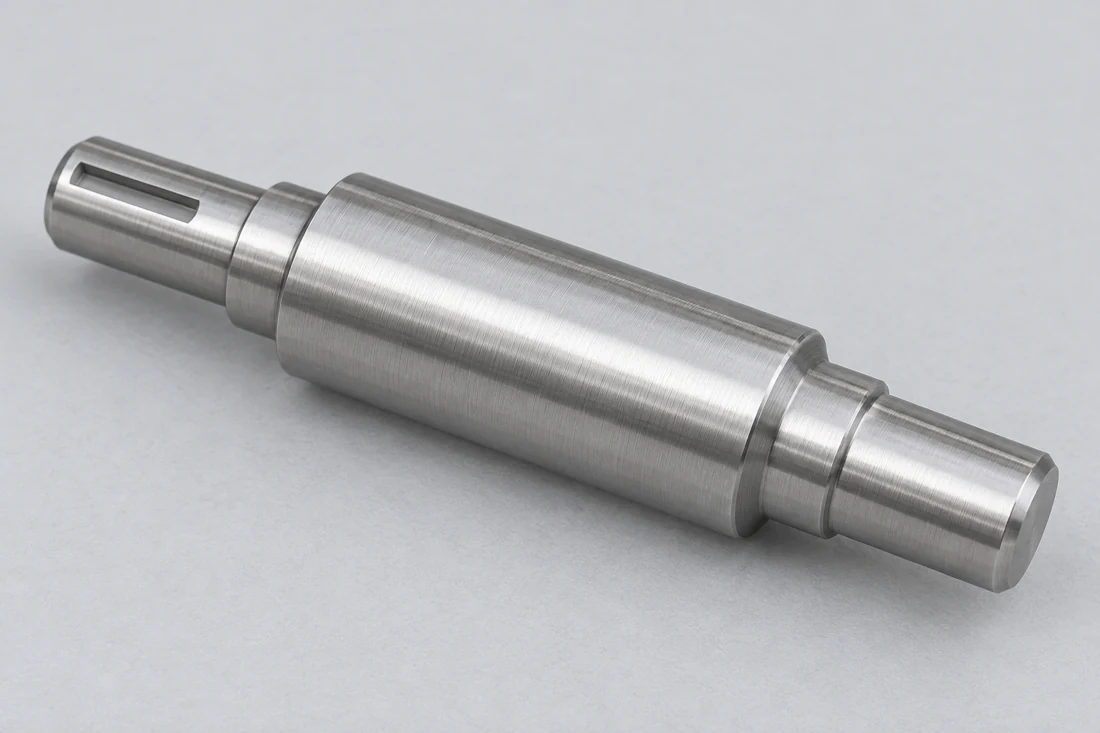
Court arbre métallique étagé doté de sièges cylindriques lisses et d’une rainure de clavette à une extrémité

Arbres de pompes auxiliaires

Nous effectuons le décolletage d’arbres étagés avec les sièges de roulement, les emplacements de douilles et les éléments d’entraînement spécifiés. Le plan distingue chaque diamètre fonctionnel de la piste d’étanchéité et définit sa relation avec l’axe de l’arbre.

  • Portées de roulement
  • Emplacements des douilles
  • Caractéristiques d’entraînement
Discuter de ce composant
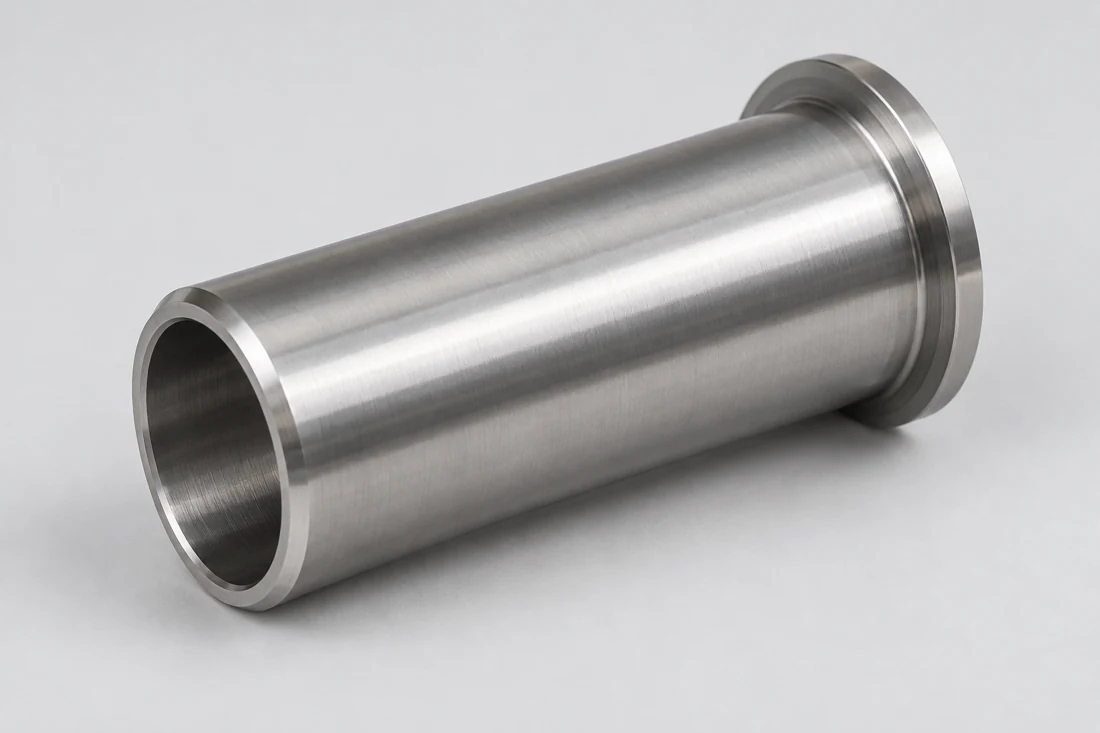
Manchon cylindrique creux avec collerette d’extrémité et ouverture chanfreinée

Manchons d’arbre remplaçables

Les douilles assurent la surface définie entre un arbre et son joint d’étanchéité ou composant adjacent choisi. L’ajustement sur l’arbre, le diamètre extérieur fonctionnel et la retenue axiale sont spécifiés conjointement.

  • Ajustements sur arbre
  • Diamètres fonctionnels
  • Retenue axiale
Discuter de ce composant
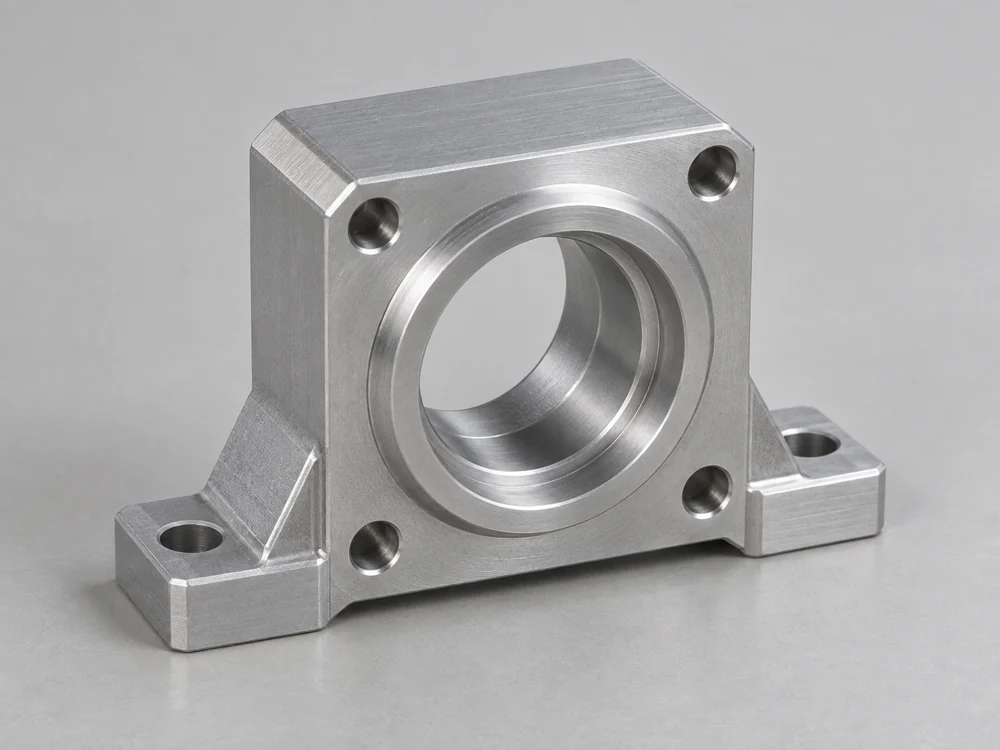
Logement métallique de support de roulement comportant un alésage central étagé et deux pattes de fixation

Couvercles de pompes et carter de paliers

Nous usinons des carter vides et des couvercles comportant des alésages de paliers, des diamètres de centrage et des faces de fermeture. Les caractéristiques connexes suivent les repères définis par le concepteur de la pompe ; la forme extérieure seule d’un couvercle ne définit pas son ajustement.

  • Alésages pour roulements
  • Diamètres de centrage
  • Faces de fermeture
Discuter de ce composant
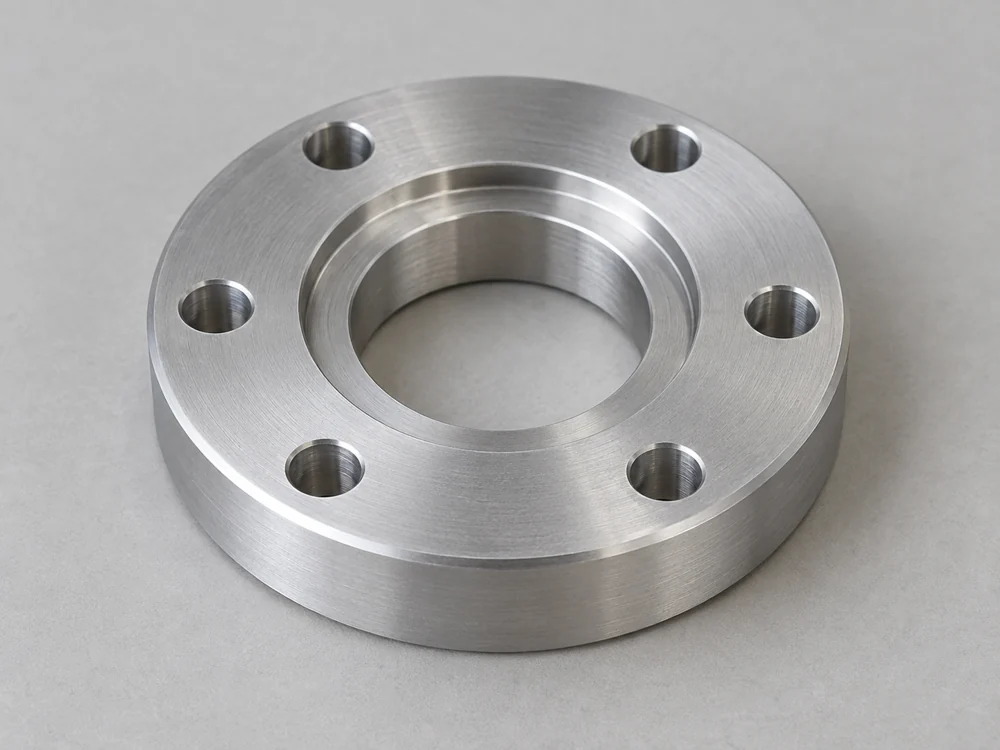
Bride circulaire de montage comportant six trous de fixation et un épaulement de centrage concentrique

Brides et adaptateurs pour équipements

Les adaptateurs de fixation relient les interfaces d’équipements présentant des pas de vis distincts ou des centrages pilotes. Nous usinons la relation définie entre le portée de centrage et la face sans considérer la bride de fixation comme une liaison tubulaire certifiée.

  • Pilotages de positionnement
  • Configurations de boulonnage
  • Relations entre faces
Discuter de ce composant
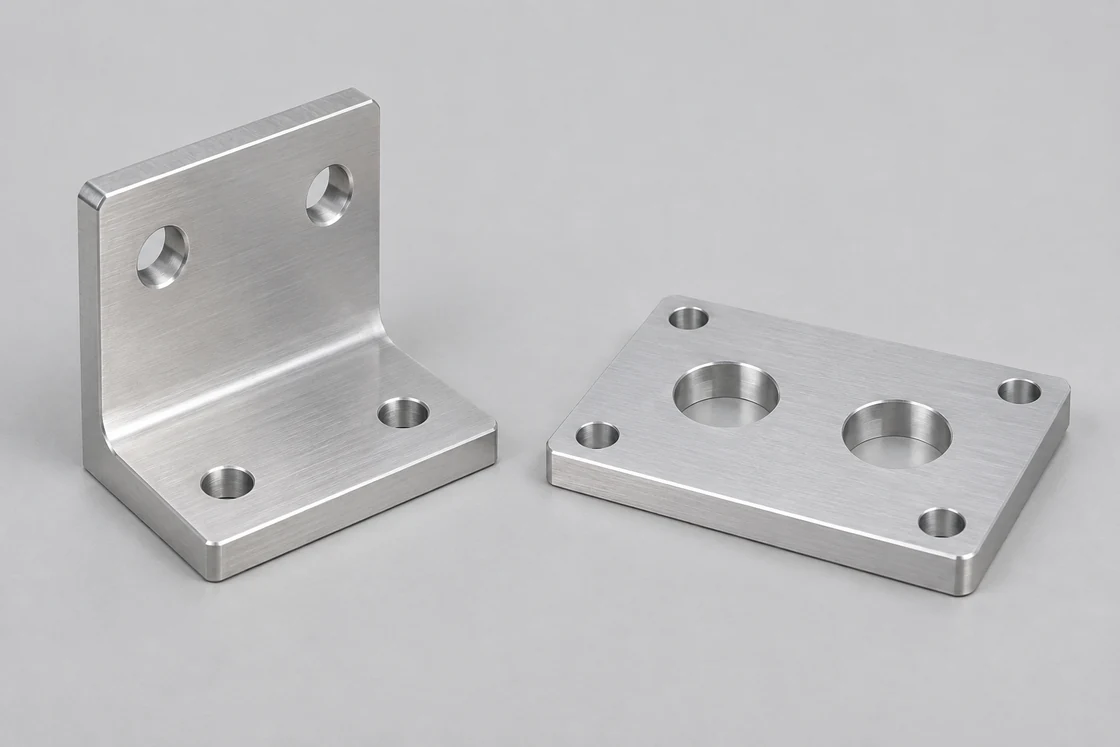
Support de fixation métallique en forme de L placé à côté d’une plaque de fixation plane

Supports de fixation pour équipements embarqués

Les supports et plaques de renfort positionnent les équipements auxiliaires sur leur socle d’installation. La conception intègre l’agencement de fixations retenu ainsi que toute pièce d’isolation placée entre métaux dissimilaires.

  • Patrons d’équipements
  • Faces de fixation
  • Marges d’isolation
Discuter de ce composant
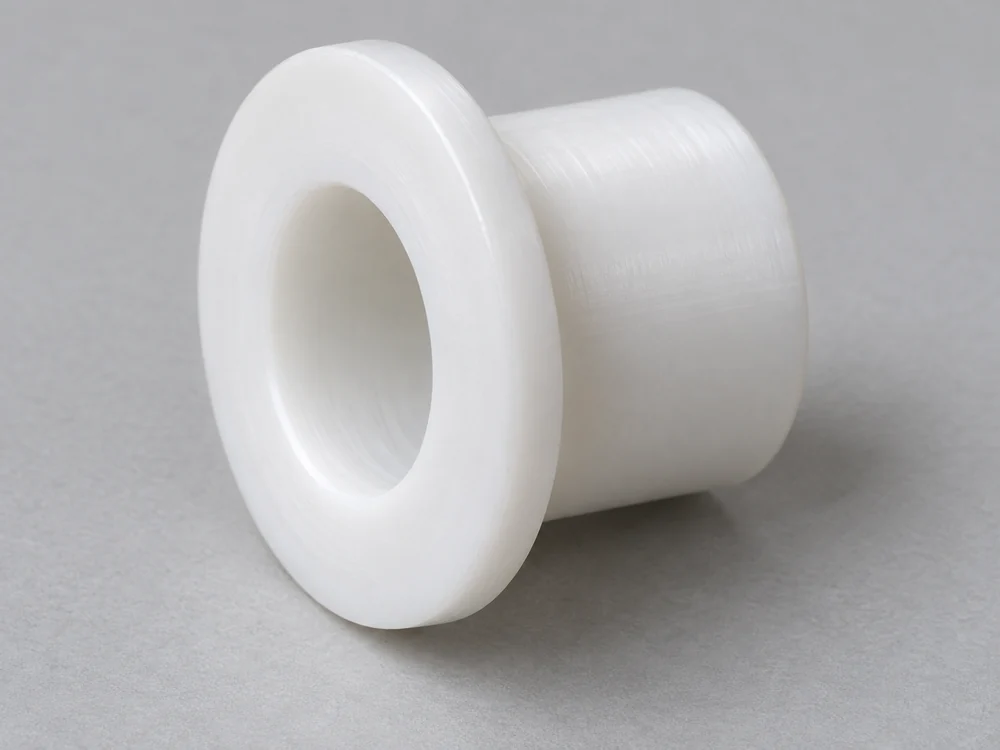
Douille-guide polymère blanche à collerette avec alésage central ouvert

Guides-bagues et entretoises en polymère

Nous usinons les guides-bagues en polymère et les détails d’entretoise spécifiés pour les pièces mobiles supportées. Le diamètre final de l’alésage et la longueur de portée respectent l’agencement installé ainsi que la nuance de matière brute sélectionnée.

  • Alésages de guidage
  • Longueurs d’appui
  • Nuances de matière brute désignées
Discuter de ce composant

Interfaces de pompes, montages exposés et supports embarqués

Les équipements marins combinent des conditions d’exposition variées et des exigences d’assemblage spécifiques. Nous maintenons clairement identifiées, dans la définition de la pièce, la frontière de contact avec le fluide, le joint de montage exposé et l’enveloppe d’accès pour la maintenance.

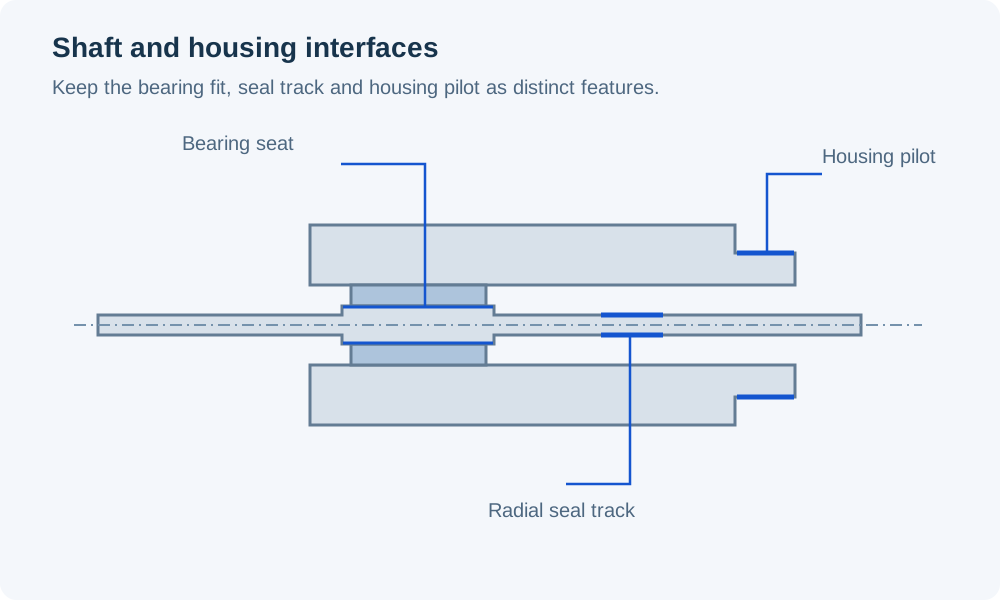
Coupe d’un arbre et d’un logement d’équipement auxiliaire, séparant le siège de roulement sur l’arbre, la portée de joint radial et le centrage extérieur du logement

Maintenir la localisation de l’arbre séparée de l’étanchéité

Le logement du palier positionne l’arbre, tandis qu’un joint radial fonctionne sur sa contre-face propre. Nous usinons les diamètres spécifiés et les rapportons à un axe de référence commun ; une tolérance d’ajustement pour palier n’est pas automatiquement la tolérance appropriée pour la piste de joint.

Le centrage de la couvercle et la face d’appui définissent la relation entre le composant et son logement. Les exigences de battement et de planéité se réfèrent aux repères choisis pour l’ensemble, et non à une surface extérieure pratique de la pièce moulée ou brute.

Disposition choisie du joint d’étanchéité

Le dessin du composant identifie une portée pour joint à lèvre radiale ou une autre interface d’étanchéité. Ses exigences de finition découlent de cette disposition retenue.

Emplacement du logement

Le centrage, l’alésage et la face de fermeture sont mesurés comme des caractéristiques liées afin que le couvercle prenne sa position prévue.

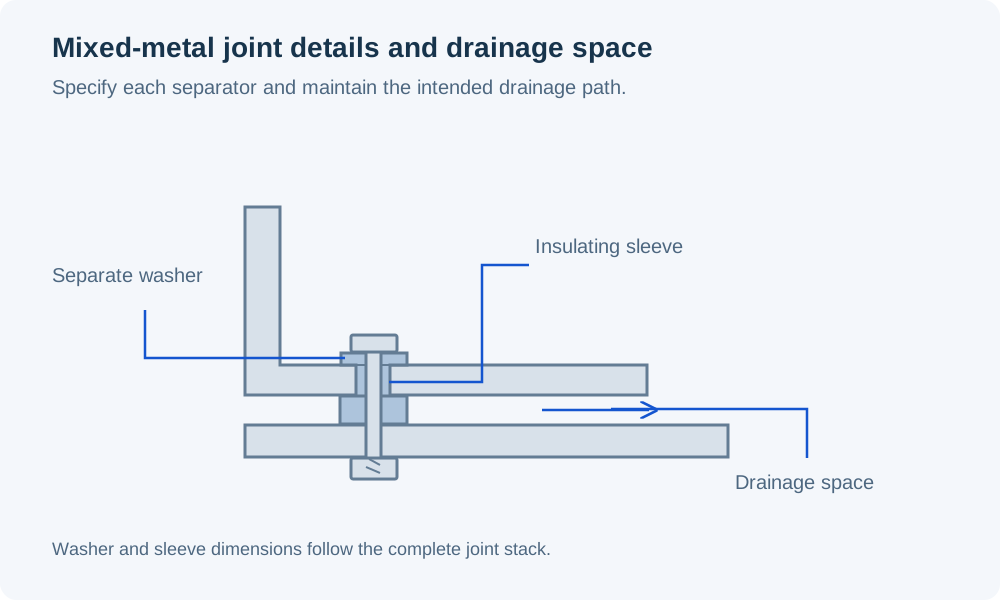
Coupe d’un joint entre support et socle comportant une rondelle isolante séparée et un manchon autour de la fixation, ainsi qu’un espace de drainage ouvert entre les surfaces de fixation

Équipement de fixation exposé à l’eau de mer au niveau de l’assemblage

Nous usinons la pile de fixation représentée dans l’assemblage : support, interface de base ainsi que toute douille ou rondelle de positionnement séparée. Les recommandations de l’Institut du nickel identifient l’appariement des métaux, le contact électrique, l’électrolyte et le rapport des surfaces exposées comme des facteurs pertinents en matière de corrosion galvanique.

Une rondelle isolante ne garantit pas l’isolation d’un assemblage si la tige de la vis ou tout autre chemin métallique continue d’assurer la liaison. L’assemblage approuvé définit les emplacements où une séparation est requise ; la pièce usinée assure le jeu spécifié ainsi que la géométrie de positionnement prescrite.

Appariement des matériaux

Le matériau de la pièce est considéré conjointement avec la base adjacente et les éléments de fixation, et non comme un choix d’alliage isolé.

Géométrie complète de l’assemblage

La longueur de la douille, le positionnement de la rondelle et le jeu pour les éléments de fixation doivent être compatibles avec la pile de fixation réelle.

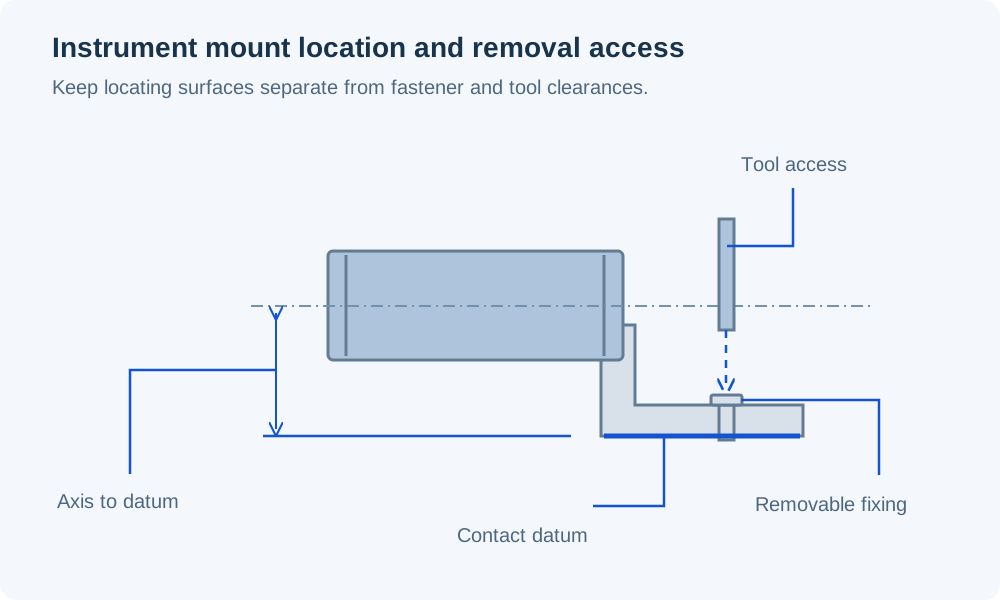
Enveloppe d’un instrument mécanique monté sur un support, montrant son axe par rapport au datum de contact et un accès vertical dégagé pour l’outil vers une vis de fixation amovible

Support des instruments tout en conservant un accès pour la maintenance

Nous usinons les faces de fixation et les éléments de localisation destinés aux supports embarqués d’instruments et d’équipements auxiliaires. La face de référence établit la direction d’installation ; l’enveloppe environnante laisse un accès libre aux raccordements et aux éléments de fixation démontables.

Un support doit également permettre à l’équipement de quitter sa position installée. Le trajet de retrait peut nécessiter davantage d’espace que celui occupé par le composant pendant son fonctionnement.

Alignement après installation

La face de localisation et le motif de dispositif définissent l’orientation mécanique requise sur la base de l’équipement.

Enveloppe d’intervention

L’accès aux outils et la direction de retrait restent dégagés par rapport au couvercle adjacent, au carter de protection et aux canalisations installées.

Essais d’ajustement, évaluation de l’équipement et pièces de remplacement identiques

Chaque livraison est associée à une révision spécifique du composant et à son utilisation prévue dans le programme d’équipement.

Pièces d’interface

Les premiers arbres, douilles ou adaptateurs établissent le positionnement, l’accès à l’installation et la relation avec les interfaces d’équipement conservées.

Pièces d’évaluation de l’équipement

Le matériau retenu et l’état final de la surface sont utilisés pour l’évaluation fonctionnelle par l’équipe équipement. En cas de révision issue d’un essai, les ajustements modifiés ou les limites de revêtement demeurent clairement identifiés.

Pièces livrées et pièces de rechange

Les pièces répétées conservent la nuance approuvée, ainsi que les ajustements et l’état de surface requis. L’identité des pièces de rechange inclut la configuration de l’équipement, lorsque des composants autrement similaires présentent des interfaces fonctionnelles différentes.

Références matériaux pour les pièces d’équipements marins

L’exposition à l’atmosphère, les éclaboussures intermittentes et l’immersion continue constituent des conditions de sélection différentes. La température, la présence de fissures et les métaux adjacents peuvent modifier le résultat. L’indice PRE compare les compositions d’acier inoxydable en termes de résistance à la piqûre ; il ne s’agit pas d’une évaluation de la durée de vie en service en eau de mer.

Usinage marin CNC — paramètres matériaux
Matériau / étatParamètres de référenceContexte du composant
6061-T6/T6511 — profilé extrudéLimite d’élasticité ≥240 MPa ; densité ≈2.71 g/cm³Supports d’équipements légers spécifiés
316L / EN 1.4404 · Supra 316L/4404PRE 24 ; CLTE 16 µm/(m·K)Corps en acier inoxydable et composants associés sélectionnés en fonction du type d’exposition
Duplex 2205 / EN 1.4462 · Forta DX 2205PRE 35 ; CLTE 13 µm/(m·K)Alternative spécifiée sur le dessin pour exposition aux chlorures, destinée à l’évaluation
POM-C non chargé · TECAFORM AH naturelModule de traction 2.8 GPa ; absorption d’eau 0.05%Bagues de guidage et pièces d’entretoise

Extrusion hydro 6061 : limite élastique minimale et masse volumique typique. Outokumpu : le PRE est une comparaison sans dimension fondée sur la composition typique ; le coefficient de dilatation linéaire (CLTE) des aciers inoxydables s’applique à 20–100°C. Ensinger POM-C : module typique à 1 mm/min ; absorption d’eau après 24 h à 23°C. CLTE signifie coefficient de dilatation thermique linéaire. Ces références n’approuvent pas une nuance donnée pour un service spécifique en eau de mer.

Usinage d’arbres, de carter et d’interfaces d’équipements

La séquence opératoire préserve les références fonctionnelles tout au long de l’ébauche, de la finition et de tout changement de montage.

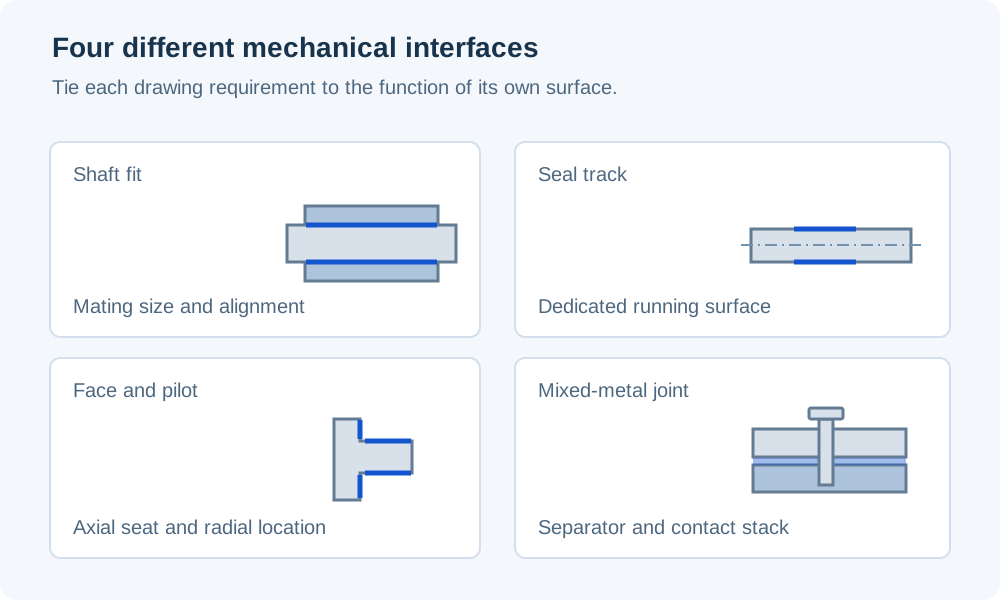
Ajustements d’arbres, pistes d’étanchéité et joints montés

Nous identifions au préalable les surfaces assurant la localisation, l’étanchéité et le serrage, avant d’en définir les exigences dimensionnelles et d’état de surface individuelles.

Quatre détails mécaniques distinguent un ajustement d’arbre, une portée de joint lisse séparée, une face de fixation avec centrage et un assemblage bimétallique par fixation

Portées d’arbres et de manchons

Le diamètre de travail et l’épaulement axial déterminent le positionnement de la douille ou du roulement. La détente d’angle doit permettre au composant associé de venir en contact avec l’épaulement prévu.

Contre-face radiale du joint

Lorsqu’un joint à lèvre radiale est spécifié, la piste nécessite ses propres exigences en matière de rugosité, de forme et d’état de surface. Une simple mention de finition polie ne définit pas ce contact.

Centrages de logement et faces de fermeture

Le centrage par ajustement pilote positionne le couvercle radialement ; la face d’appui établit sa relation axiale. La texture de surface ainsi que toute gorge pour joint ou joint torique suivent la conception choisie de fermeture.

Empilement de fixation en métaux dissimilaires

Le détail d’isolation, s’il est spécifié, comprend le passage des boulons ainsi que les faces situées entre la bride et la base. Les dispositifs d’évacuation ou d’accès requis doivent faire partie de la géométrie validée.

Traitement de surface et zones fonctionnelles protégées

Nous distinguons le traitement extérieur des dimensions et de l’état de surface requis aux interfaces d’assemblage ou d’étanchéité.

Traitement de surface en acier inoxydable

La commande précise le procédé de nettoyage ou de passivation requis ainsi que la documentation justifiant son acceptation. Les pistes d’étanchéité, les ajustements filetés et les contacts de joints conservent leurs propres exigences d’état final.

Montages en aluminium revêtus

Le plan de revêtement identifie les zones recouvertes et celles masquées, y compris les alésages d’ajustement et les faces d’assemblage. Lorsque le revêtement affecte l’ajustement, les cotes d’acceptation s’appliquent après le traitement spécifié.

Bords et poches inaccessibles

Nous appliquons le traitement des bords indiqué sur le dessin aux surfaces manipulées et aux entrées d’assemblage. Les angles internes, les passages et les cavités font l’objet d’exigences définies en matière de bavures et de résidus avant livraison.

Vérifications de l’arbre, du joint et des interfaces de montage

Ces références conditionnelles distinguent différentes caractéristiques sur un composant d’équipement marin. Le dessin validé ainsi que le roulement ou le joint sélectionné déterminent les limites applicables.

Nous rapportons les dimensions mesurées, le battement et les positions des faces aux repères indiqués. Le dossier pièce précise l’état du matériau ainsi que toute opération de finition affectant la surface inspectée.

Usinage marin CNC — spécifications des caractéristiques
Caractéristique fonctionnelleRéférence conditionnelleAcceptation du composant
Siège de centrage pour arbre ou douilleh6 pour les dimensions nominales >18–30 mm : −0.013 / 0 mmCote issue de l’ajustement retenu ; forme et battement spécifiés séparément
Alésage de centrage pour logement ou couvercleH7 pour les dimensions nominales >18–30 mm : 0 / +0.021 mmCote et position du centrage par rapport à la face d’appui
Contre-face sélectionnée pour joint à lèvre radialeRa 0.2–0.8 µm · Référence SKF DINExigence de joint sélectionnée ; texture de la piste et état de surface
Face du couvercle et gorge de jointDimensions en mm ; tolérances du dessinRelation entre les faces, section de la gorge et texture spécifiée
Empilement de fixation en métaux dissimilairesDimensions de la douille et de la rondelle en mm ; tolérances d’assemblageGéométrie d’isolement, portée et dégagement pour les éléments de fixation

ISO 286 s’applique uniquement lorsque le dessin spécifie l’ajustement et la plage de dimensions indiquées. Le tableau 5 des joints à lèvres SKF Industrial fournit la référence DIN de rugosité pour les contre-faces radiales de joints à lèvres ; il ne s’applique pas à tous les joints mécaniques ni aux faces statiques d’étanchéité. Aucune tolérance d’usinage universelle ni aucune classification de performance marine n’est implicite.

Dossiers des composants et qualification des équipements

Notre devis définit les pièces usinées et les contrôles fournis. Les essais de pression, la validation des assemblages rotatifs, l’homologation par classe de navire ainsi que les performances nominales en levage ou en amarrage exigent une qualification spécifique à chaque équipement ; elles ne sont pas établies par un simple contrôle dimensionnel.

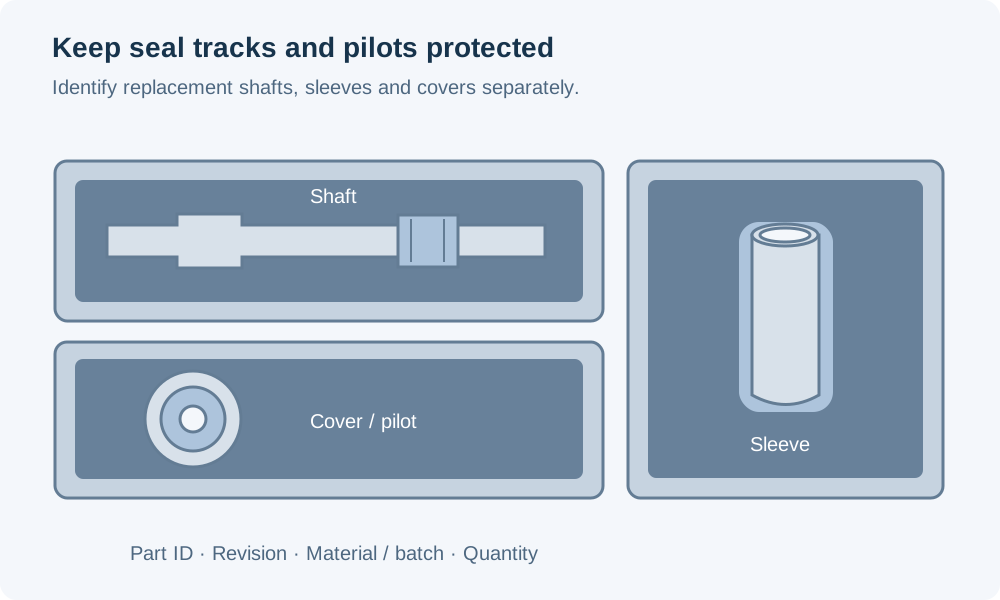
Identité du composant et livraison protégée

Les pièces de rechange peuvent présenter une apparence similaire tout en utilisant des nuances différentes, des ajustements de douille distincts ou des positions de joint variées. L’emballage et les références de pièce rendent ces différences visibles.

Un arbre, un manchon séparé et un couvercle placés dans des compartiments de protection individuels, avec des protections recouvrant la surface de l’arbre et le centrage du couvercle, ainsi que des fiches d’identité distinctes pour chaque pièce

Identité du matériau et de la configuration

Les références de pièce distinguent la nuance d’alliage spécifiée et la configuration de l’équipement. L’arbre, la douille et le couvercle associé restent liés à leurs révisions individuelles de dessin.

Surfaces fonctionnelles séparées

L’emballage empêche tout contact métallique direct sur les pistes de joint, les centrages et les faces de fermeture. Les douilles et les bagues polymères sont correctement supportées afin que les pièces plus lourdes n’exercent pas de charge sur leurs bords fonctionnels.

Registres d’inspection accompagnant les pièces

Les registres dimensionnels et matériels convenus accompagnent la livraison concernée. Une pièce de remplacement reste traçable jusqu’à sa définition validée, et non uniquement jusqu’à une désignation descriptive telle que « douille de pompe ».

FAQ sur l’usinage maritime CNC

La passivation peut-elle remplacer une nuance d’acier inoxydable plus résistante à la corrosion ?

Non. La passivation modifie uniquement l’état de surface ; elle ne transforme pas 316L en une nuance d’acier inoxydable plus fortement alliée. La nuance initiale et l’exposition de l’assemblage déterminent toujours son adéquation à l’application. Spécifiez le traitement requis séparément de la désignation du matériau et des exigences de sélection anticorrosion de l’équipement.

Peut-on convertir les heures d’essai en brouillard salin en années de service en mer ?

Aucune conversion directe n'est justifiée. ASTM B117 explique que les résultats isolés du test de brouillard salin ne prédisent pas de façon fiable les performances en exposition naturelle. Si un essai de revêtement est requis, identifiez la méthode d’essai, sa durée et ses critères d’acceptation ; un nombre d’heures déclaré ne constitue pas une garantie de durée de service.

Faut-il isoler électriquement chaque liaison acier inoxydable–aluminium ?

Le détail d’isolation doit être conforme à la conception de liaison électrique et de protection contre la corrosion de l’équipement. N’ajoutez pas de manchon isolant là où l’assemblage nécessite intentionnellement un chemin conducteur, sauf modification approuvée. Nous usinons la géométrie de fixation validée et maintenons distinctes les zones de contact désignées par rapport aux sièges d’isolation.

À quel moment un manchon de remplacement doit-il être usiné en finition après installation ?

Suivez la voie de fabrication choisie par le concepteur de l’équipement. Un ajustement serré peut modifier la géométrie installée du manchon ; ainsi, certains designs réservent une réserve d’usinage après assemblage. La commande doit alors distinguer clairement les dimensions du brut fourni des diamètres de fonctionnement finaux installés, et désigner explicitement l’opération de finition.

Où placer les détails d’évacuation sur les supports exposés ?

Ils doivent évacuer l’eau selon l’orientation d’installation prévue, sans ouvrir une frontière étanche ni affaiblir une section requise. Une décharge sur un support ouvert diffère d’un trou traversant un couvercle de pompe. Nous usinons la caractéristique d’évacuation approuvée ; nous n’ajoutons pas de trous à un composant fermé dans le cadre d’une modification marine générale.

Quel film protecteur utiliser pour les pièces de rechange stockées à bord ?

La spécification d’emballage doit nommer un conservateur approuvé ou exiger un état exempt de résidus. Les zones en contact avec des fluides, les guides polymères et les surfaces en regard d’élastomères peuvent restreindre les produits applicables. Précisez si le film est retiré avant installation et qui effectue cette opération, plutôt que de supposer qu’un seul inhibiteur de rouille convient à toutes les pièces du kit.

Les données d’absorption d’eau permettent-elles de définir le jeu fonctionnel d’un manchon polymère ?

Non. Un pourcentage d’absorption d’eau décrit une prise de masse, et non une variation équivalente en pourcentage du diamètre intérieur. Le jeu requis dépend du comportement dimensionnel de la nuance sélectionnée, de la géométrie du manchon et de sa contrainte installée. Lors de la commande du guide, utilisez les conditions de conditionnement spécifiées pour l’équipement ainsi que les exigences relatives au diamètre intérieur installé.

ASSISTANCE PROJET

Discutez de votre composant d’équipement marin

Partagez le dessin du composant, la matière, la quantité et les détails des pièces appariées. Identifiez les surfaces en contact avec le fluide, les conditions d’exposition ainsi que toute exigence d’inspection spécifique à l’équipement.

VETCNCFABRICATION CNC
Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo