Ir al contenido
VETCNCMECANIZADO CNC
Rodillo cilíndrico ámbar, anillo anular y almohadilla rectangular de contacto sobre una superficie oscura

Poliuretano CNC
Mecanizado

Rodillos, almohadillas y componentes de contacto mecanizados en poliuretano

6 tipos de componentes

Rodillos y ruedas de contacto

Un perfil exterior torneado proporciona la superficie de contacto en funcionamiento, mientras que el agujero pasante o la interfaz del núcleo posiciona el componente. Los perfiles rectos, abombados y acanalados desempeñan distintas funciones en el mecanismo circundante.

Casquillos y anillos de soporte

Una brida separa un eje o pasador del soporte circundante. Su agujero interior, asiento exterior y caras extremas definen las zonas de contacto; la deformación del elastómero sigue formando parte del comportamiento del conjunto.

Pads de contacto

Una almohadilla presenta una cara definida al elemento soportado. Los orificios de fijación locales o los rebajes conectan su cara posterior con el soporte, dejando el espesor de contacto requerido por encima de los elementos de sujeción.

Perfiles de raspadores y limpiadores

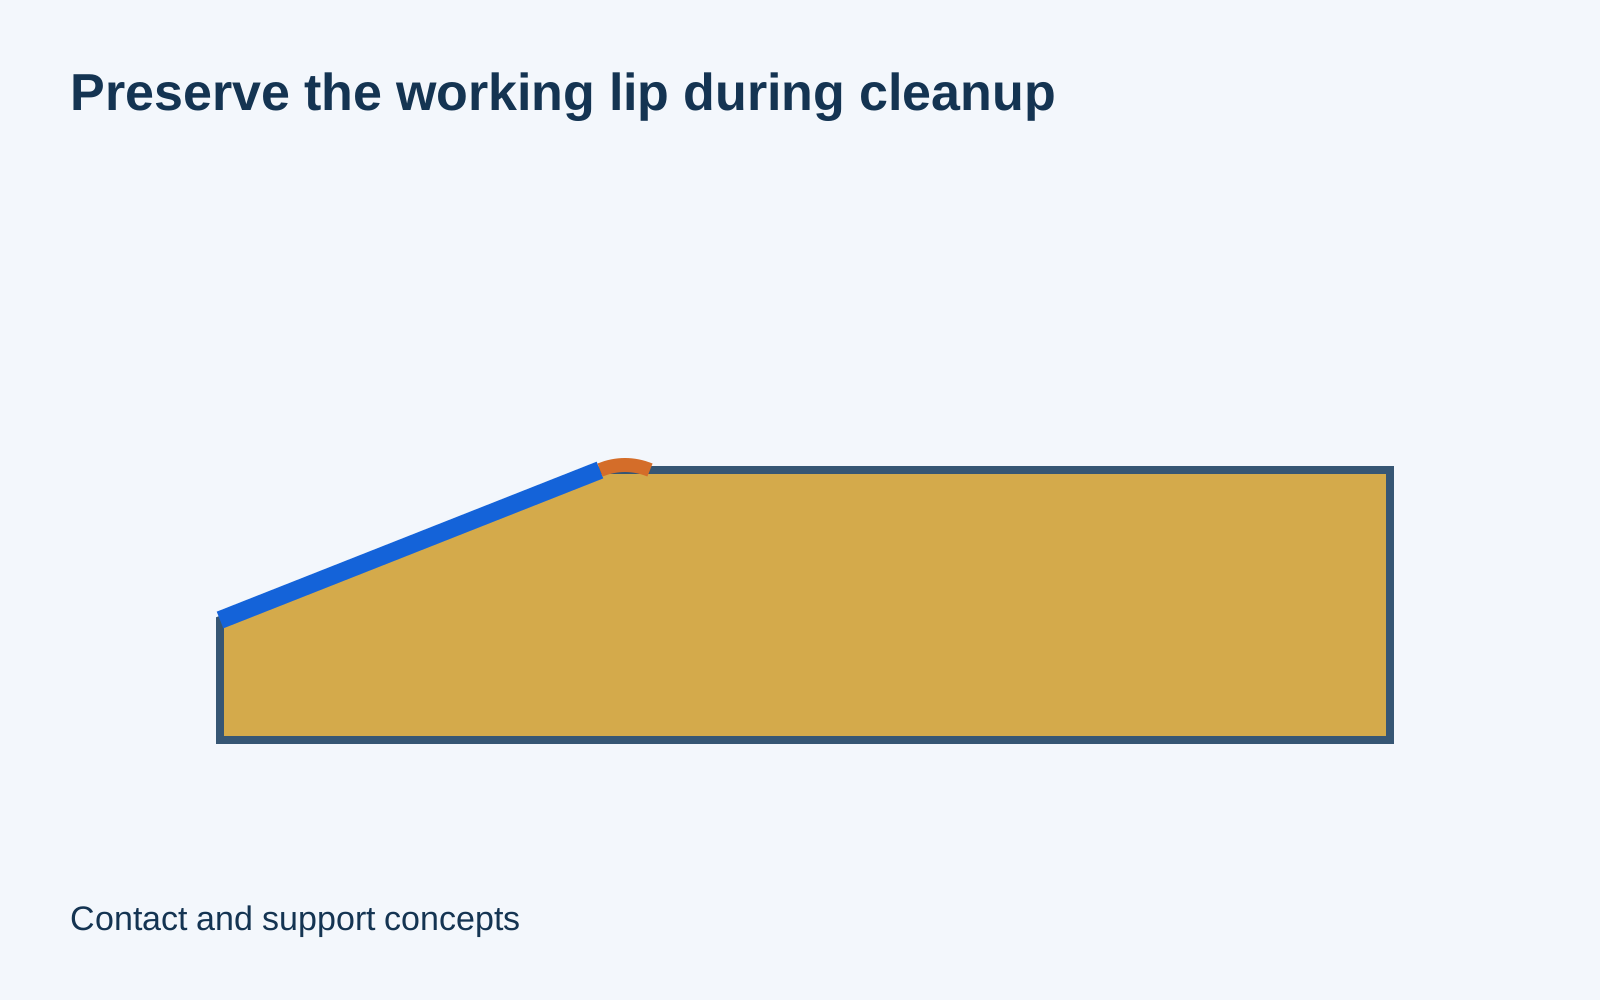
Un perfil mecanizado posiciona el borde activo contra su superficie emparejada. La sección de respaldo conservada soporta dicho borde; un labio delgado y una zona de montaje rígida cumplen funciones distintas.

Soportes de sujeción y anidamiento

Un bolsillo perfilado soporta un componente en puntos de contacto seleccionados. Los relieves despejan el resto de su forma para que el dispositivo de anidamiento posicione las superficies previstas, en lugar de comprimir todas las caras exteriores.

Topes, amortiguadores y espaciadores

Un tope coloca un contacto deformable al final del recorrido. Su forma de contacto, su sección conservada y su interfaz de montaje determinan dónde se produce el acoplamiento y qué espacio queda disponible alrededor del conjunto móvil.

Presupuestamos el mecanizado de stock de poliuretano sólido curado adecuado, o de blanks cercanos a la forma final suministrados por el cliente, hasta obtener los componentes especificados. El fresado, el torneado y el mecanizado de características locales siguen las indicaciones del compuesto y de la geometría. El tablero de modelo de espuma de PU, el TPU inyectado y la fundición de nuevos elastómeros sobre un núcleo metálico tienen definiciones de proceso independientes.

Compuesto de poliuretano, dureza y forma inicial

Especifique el compuesto con su dureza

El poliuretano describe una familia de materiales, no un material específico para mecanizado. Un compuesto nombrado, su escala Shore y su estado de suministro mantienen la distinción del contacto elástico requerido frente a un bloque simplemente de color similar.[1]

Enfoque de selección
Compuesto y escala de dureza

Barra, lámina y piezas cercanas a la forma final

El redondo es adecuado para rodillos y casquillos; la lámina o el bloque, para almohadillas y soportes perfilados. Un preforma casi neta puede reducir el mecanizado donde deja un acabado final útil en la zona de contacto.[2] [3]

Enfoque de selección
Tolerancia útil de mecanizado

Mantenga la definición de la pieza sin carga

La fuerza de sujeción puede comprimir o estirar un elastómero. La pieza liberada requiere una sección retenida suficiente y una condición de inspección adecuada para que su geometría final tenga el significado previsto.[1]

Enfoque de selección
Geometría tras la liberación

Material para el entorno de contacto

Un contacto limpio con agua y una guía lubricada con aceite requieren una base de compatibilidad específica para cada compuesto. El fluido, su concentración, la temperatura y la exposición deben considerarse conjuntamente durante la selección del material.

Enfoque de selección
Condiciones reales de exposición
Rodillo de contacto cilíndrico ámbar con un taladro pasante central
Contorno en bruto y contorno terminado insertado, con material conservado alrededor de las zonas de contacto controladas

Lea la referencia de material nombrada como una formulación única

La tabla siguiente conserva una columna de elastómero fundido de Covestro con sus métodos de ensayo individuales. La tensión a una elongación indicada, el rebote, la abrasión y la deformación por compresión describen respuestas distintas. Mantener separadas sus bases de ensayo hace útil la comparación.[1] [2]

El compuesto nombrado y su estado de suministro permanecen asociados a la definición del componente.

Referencia de poliuretano fundido designada: Covestro Vulkollan, columna 92 Shore A / 36 Shore D
PropiedadValor de referenciaBase del ensayoSignificado de la selección
Dureza92 A / 36 DISO 868Mantenga la escala junto al resultado
Tensión al 100 % de elongación8.0 MPaISO 37Tensión a la extensión indicada, no el módulo de Young
Resistencia a la tracción53 MPaISO 37Separado de la capacidad de carga en compresión
Resistencia a la propagación del desgarro54 kN/mISO 34Resistencia al crecimiento del desgarro
Resiliencia al rebote62%ISO 4662Una propiedad distinta de respuesta elástica
Pérdida por abrasión28 mm³ISO 4649Pérdida en la prueba de material indicada
Deformación permanente por compresión10% / 19%ISO 815; 70 h a 23 °C / 24 h a 70 °CDeformación retenida bajo las condiciones de ensayo

Covestro, Vulkollan: El elastómero definitivo, página impresa 9, columna seleccionada 92 A / 36 D. Estos resultados de referencia de material nombrados no definen todas las formulaciones de poliuretano ni una calificación de servicio para piezas terminadas. El compuesto suministrado se identifica en el pedido. Vulkollan es una marca registrada del Grupo Covestro.

Fresado y torneado CNC de poliuretano sólido

Pieza de trabajo anular con puntos de sujeción externos distribuidos y una referencia de eje

Separar el corte de la deformación

Un borde blando puede desplazarse alejándose de la herramienta en lugar de cortarse según el perfil previsto. La geometría de corte, el acceso y el soporte se seleccionan en función del compuesto real y de la sección retenida, en lugar de tratar todos los PU como si fueran termoplásticos rígidos.

Controlar el calor local y el estado del borde

El material que se frota o vuelve a cortar puede alterar la superficie o dejar un borde deshilachado. Una trayectoria útil separa el material limpiamente y permite la evacuación de las virutas sin sobrecalentar un labio de contacto delgado.

Sujetar la pieza en puntos de contacto adecuados

Un contacto amplio y adaptado al contorno puede distribuir la carga de sujeción. Mantenemos la disposición de sujeción alejada de la zona de contacto final, donde podría deformar la geometría o dejar una marca inaceptable.[2]

Agujeros de PU, espesor de contacto y referencias de montaje

Contacto de trabajoGeometría sin cargaReferencia de montajeCondición instaladaSección conservadaSoporte para inspección
Definir la geometría en su condición funcional
Características de contacto en poliuretano acabadas y su estado de aceptación
CaracterísticaRequisitoCondición aceptadaVerificación
Perfil de rodillo o ruedaForma exterior respecto al eje de montajeEstado definido sin carga / con soportePerfil, tamaño y relación de referencia
Interfaz de casquilloAgujero y asiento exteriorEstado instalado aprobado o especificadoTamaños de acoplamiento y forma controlada
Zócalo de contacto o nidoGrosor de trabajo y perfil de soporteFuerza de soporte y medición definidaGeometría de contacto y posición de montaje
Borde delgado o zona de fijaciónSección retenida y transición localDespués del mecanizado o montaje incluidosSección accesible y estado del borde

El plano establece los límites dimensionales y el estado de medición para el componente específico. Cualquier validación requerida respecto a carga, desgaste o resistencia química constituye un ítem de aceptación independiente.

Definir el contacto final en poliuretano

Relacionamos el perfil mecanizado, el agujero y las interfaces de fijación con el estado requerido del componente. Un cuerpo conforme se evalúa sin forzarlo silenciosamente hacia la forma nominal.

Geometría que ayuda a un componente de poliuretano a mantener su contacto

Material detrás de un rebaje

Un rebaje de fijación utiliza parte del espesor situado debajo de la cara de trabajo. El nervio conservado debe soportar el contacto y, al mismo tiempo, dejar espacio para la cabeza del elemento de fijación.

Raíces junto a un borde flexible

Una muesca brusca puede concentrar la deformación junto a un borde móvil. Una transición definida en el plano separa el perfil de trabajo requerido de una raíz innecesariamente afilada.

Asiento para elemento de fijación en un cuerpo elástico

Una carga de tornillo puede comprimir el poliuretano circundante. Lo que garantiza un contacto estable es un asiento definido, una funda o una interfaz rígida retenida que transfiere la carga lejos del poliuretano.

Acceso sin estirar la pieza

Un rebaje profundo o una característica interna puede restringir el acceso de la herramienta o del calibrador. El proceso debe alcanzar la superficie sin depender de deformar el componente terminado hacia otra forma.

Discutir los requisitos de la pieza

Dónde puede ser útil un contacto en poliuretano mecanizado

Contactos en movimiento en equipos de manipulación

Una rueda de contacto o un rodillo pueden guiar o desplazar un elemento a lo largo de una trayectoria definida. Su anchura y perfil determinan dónde se apoya el elemento, mientras que los componentes adyacentes deben disponer de holgura durante todo el recorrido.

Localización de un componente terminado

Un nido puede posicionar un componente frágil o visible sin rodearlo con una cavidad rígida de ajuste estrecho. Los puntos de contacto y la marcación permitida permanecen separados del contorno general del alojamiento.

Eliminación de material de una superficie en movimiento

El perfil de una cuchilla limpiadora define la posición del borde y la trayectoria de los residuos desplazados. La holgura detrás de dicho borde ayuda a evitar que el material eliminado se acumule contra su soporte.

Contacto al final del recorrido

Un amortiguador puede acoplarse a un conjunto en movimiento antes de que las piezas rígidas adyacentes entren en contacto. El juego instalado y el espacio disponible para deformación deben ser adecuados para ese conjunto; el contorno exterior mecanizado es solo una parte de dicha disposición.

Textura de contacto, bordes cortados y caras fundidas conservadas

Sección que separa el borde de trabajo de la raíz de soporte y la zona de acabado

Superficies mecanizadas de trabajo

Una cara de deslizamiento o asiento conserva el perfil requerido y la textura de herramienta permitida. La superficie se acepta por su función real de contacto, en lugar de asumir que todo elastómero requiere un acabado pulido.

Bordes adyacentes a un labio de contacto

Las virutas sueltas se eliminan sin redondear el labio o el escalón especificados. Una transición cosmética amplia puede modificar la posición de contacto o la sección local.

Superficies conservadas del material en bruto

Una cara que no requiere mecanizado puede conservarse tal como viene del material en bruto, siempre que su estado sea aceptable. C.U.E. señala que el material fundido a la vista puede presentar marcas de contracción y variaciones dimensionales, por lo que no constituye automáticamente una superficie de ubicación terminada.

Identificación y contactos protegidos

Las marcas y los contactos de embalaje deben ubicarse lejos de un borde crítico de deslizamiento o de una cara de contacto visible. La protección mantiene el perfil aceptado separado de las huellas producidas durante la manipulación.

Geometría, identidad compuesta y aceptación funcional

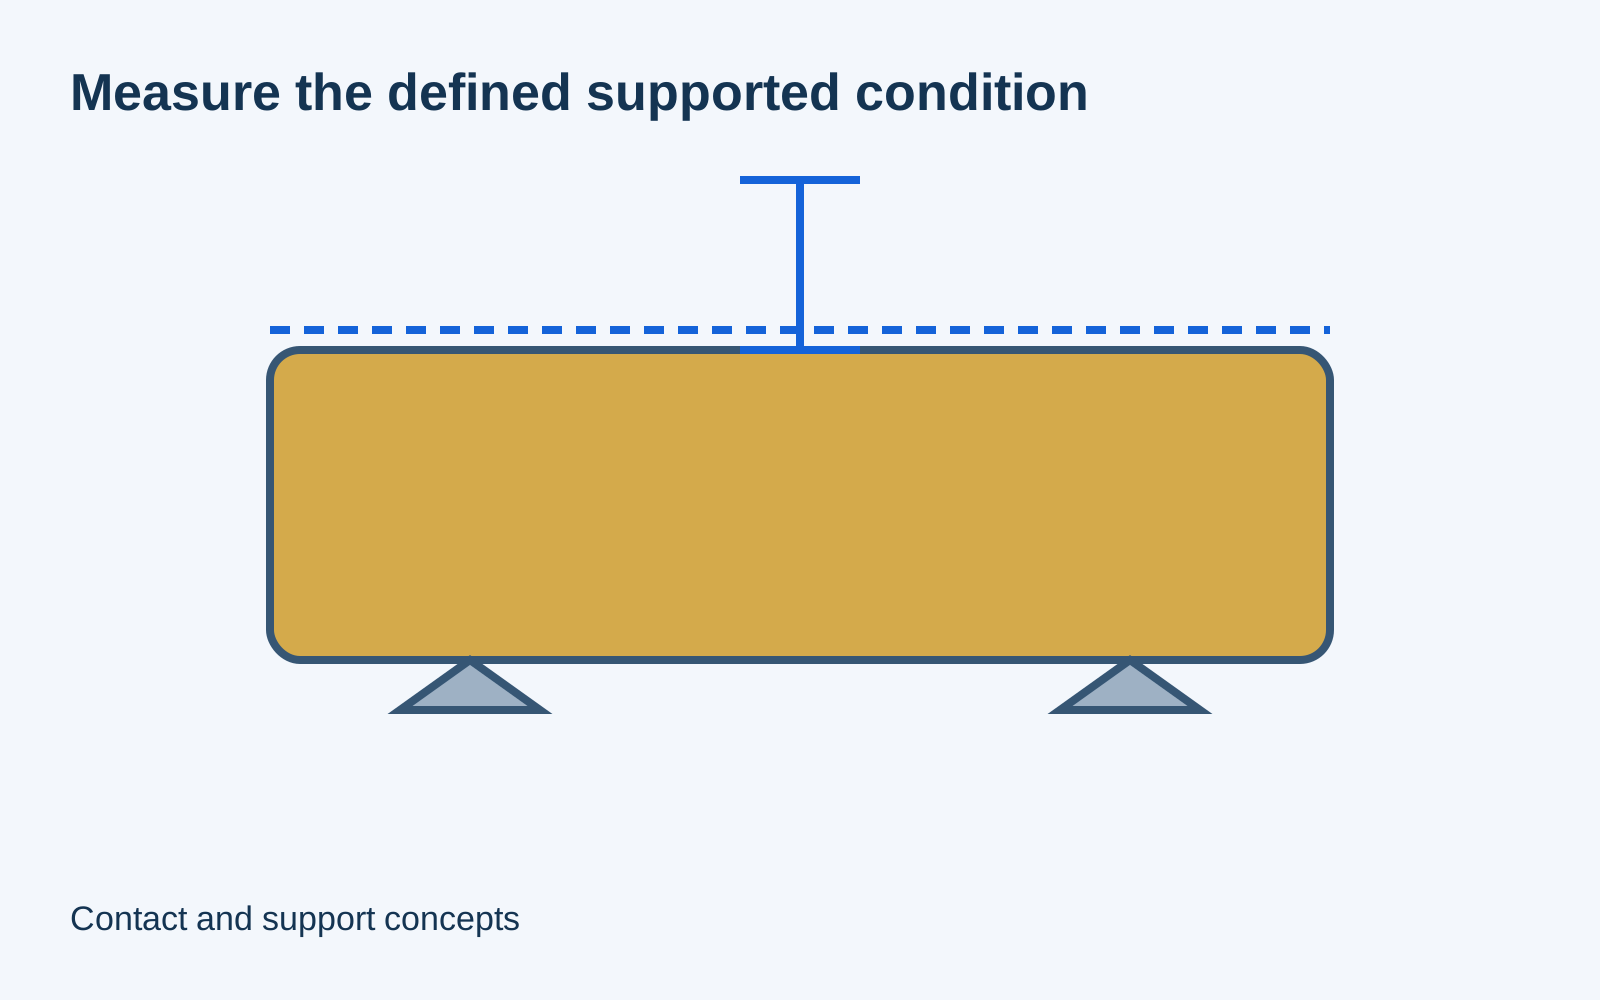
Placa de contacto sobre dos soportes, con una zona de medición de contacto y una línea de referencia sin carga

Dimensiones sin fuerza excesiva de medición

Un contacto de medición puede deformar la superficie. Utilizamos el soporte y la condición de medición definidos para que el diámetro interior, espesor o perfil informado represente al componente y no una compresión inducida por el calibrador. La norma ISO 10579 aborda la verificación dimensional de piezas no rígidas cuando se requiere sujeción.[4]

El material detrás de la geometría

La identificación del compuesto, la especificación de dureza y la información del lote suministrado permanecen con el componente. La formulación química y el estado original del material en bruto provienen de la identificación del compuesto, la especificación de dureza y la información del lote que permanecen con el componente.

Verificaciones de pieza y ensayos de servicio

Un informe dimensional establece las verificaciones geométricas acordadas. La respuesta a carga, la resistencia a fatiga, la compatibilidad química y la vida útil ante desgaste requieren su propia evidencia o validación aplicable cuando el pedido exige esos resultados.

¿Qué afecta el costo del mecanizado del poliuretano?

Sujeción y preparación de la primera pieza

Una pieza en bruto conforme o irregular puede requerir una disposición de contacto específica. Esa preparación puede aportar más valor que un simple ahorro de tiempo en una pieza pequeña.

Volumen de material en bruto y limpieza

Comenzar cerca del contorno final puede reducir la cantidad de material a eliminar. Una pieza en bruto casi neta solo ahorra trabajo cuando deja suficiente material en las superficies que deben ser mecanizadas.

Accesibilidad y geometría conservada

Un rebaje profundo, un reborde estrecho o un borde interno inaccesible incrementan el esfuerzo en herramientas y manipulación. La comparación útil de costes debe incluir ese recorrido, y no limitarse únicamente al volumen eliminado.

Cantidad y preparación repetida

La programación, los puntos de sujeción y las verificaciones de la primera pieza pueden compartirse en una serie sin cambios. Un cambio compuesto o en la geometría puede requerir una nueva preparación, en lugar de heredar la configuración anterior.

Desde una pieza en bruto de poliuretano definida hasta componentes repetitivos

Mantenga la línea base aprobada

La definición del componente mantiene juntos el compuesto, la escala de dureza, la geometría y el estado entregado. Un cambio de material se registra, en lugar de seleccionarse según su apariencia.

Revise los primeros contactos terminados

Las piezas iniciales verifican que el soporte y el material en bruto suministrados generen el perfil requerido tras su liberación. Las comprobaciones de ensamblaje incluidas utilizan el componente de acoplamiento previsto.

Repita la ruta aceptada

La misma identidad del material en bruto, el mismo sistema de ubicación y la misma secuencia de mecanizado permanecen en la revisión repetida. Cualquier cambio en el material en bruto o en la geometría de los contactos recibe el ajuste de proceso correspondiente.

Proteja e identifique el lote

El embalaje separa los perfiles en uso de la presión local prolongada o del contacto con aristas afiladas. La identificación de la pieza y del lote permanece vinculada a los registros acordados de material e inspección.

Preguntas frecuentes sobre mecanizado CNC de poliuretano

¿Son intercambiables los mismos valores numéricos en las escalas Shore A y Shore D?

No. La escala forma parte del resultado de dureza. Un valor Shore A no puede simplemente etiquetarse como Shore D, y una conversión entre escalas no define el comportamiento mecánico completo del compuesto. Mantenga siempre la escala especificada y la prueba aplicable junto con el requisito del material.

¿Pueden sustituirse el elastómero fundido sólido indicado en el plano por TPU o espuma de PU?

Requiere una decisión de material y diseño. El poliuretano termoplástico, la espuma celular y el elastómero fundido curado tienen estructuras y rutas de procesamiento distintas. La rigidez al contacto, la recuperación y la geometría de la materia prima dependen de la estructura específica y de la ruta de procesamiento del poliuretano elegido.

¿Proporciona necesariamente un poliuretano más blando mayor amortiguación?

No. La dureza por indentación y la recuperación de energía describen comportamientos diferentes. Covestro informa por separado sobre el rebote y analiza la energía perdida entre la carga y la descarga. Un compuesto seleccionado por su fuerte recuperación elástica puede devolver energía en lugar de disiparla en gran medida. Por tanto, la selección del amortiguador considera la fuerza permitida, la deformación, el movimiento repetido y la disposición real del contacto, no solo la blandura.

¿A partir de qué cantidad resulta más económico el moldeo que el mecanizado?

No existe una cantidad fija válida para todas las piezas. Un molde a medida añade preparación inicial, pero puede reducir los cortes repetidos; el mecanizado puede adaptarse a una forma bruta existente, a una pequeña serie o a interfaces que requieran acabado posterior al vaciado. La comparación útil valora la geometría real, el material, las herramientas y el volumen de repetición.

¿Puede mecanizarse un núcleo metálico recubierto con poliuretano suministrado por el cliente?

Se puede evaluar como una pieza bruta independiente y mediante una revisión de la interfaz. El espesor conservado del recubrimiento, las referencias del núcleo y el estado de la unión existente afectan a los cortes factibles. Mecanizar ese conjunto suministrado es distinto de eliminar el recubrimiento antiguo y fundir o pegar uno nuevo, lo cual requiere su propio alcance de suministro.

¿Tiene automáticamente aprobación para contacto con alimentos un poliuretano de color natural?

No. C.U.E. distingue compuestos, colores y aplicaciones específicas de contacto seco o húmedo en su guía de materiales en stock. La conformidad depende de la formulación exacta y de las condiciones previstas de contacto. Tanto la formulación exacta como las condiciones previstas de contacto requieren la documentación aplicable cuando dicho requisito forma parte de la orden.

SOPORTE PARA PROYECTOS

Analice su componente de poliuretano

Envíe el plano del componente, la especificación del compuesto o de la dureza y las cantidades. Indique la zona de trabajo de contacto, la pieza bruta suministrada, el estado entregado y cualquier aceptación dimensional o funcional requerida.

Materiales de poliuretano y referencias de contacto mecanizado

Las fuentes siguientes respaldan la comparación de materiales indicada, el estado bruto fundido y las propiedades independientes de dureza, deformación y desgaste.

  1. Covestro — Vulkollan: El elastómero definitivoPropiedades de referencia de elastómeros colados sólidos, página impresa 9.
  2. Tabla técnica de datos de materiales de poliuretano C.U.E.Pruebas específicas del compuesto: dureza, deformación y desgaste
  3. Barras de poliuretano C.U.E.Formas de material colado en bruto, variación de la superficie colada al aire y mecanizado secundario.
  4. ISO 10579:2010 — Piezas no rígidasResumen público sobre verificación dimensional cuando se requiere sujeción.
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB