Przejdź do treści
VETCNCCNC MANUFACTURING
Bursztynowy walcowy wałek, pierścień pierścieniowy oraz prostokątna nakładka kontaktowa na ciemnej powierzchni

Poliuretan CNC
Obróbka

Wałki, nakładki i elementy stykowe z poliuretanu wykonane metodą obróbki skrawaniem

6 typów komponentów

Wałki i kółka stykowe

Profil na zewnętrznej powierzchni uzyskany toczeniem zapewnia powierzchnię roboczą, natomiast otwór lub powierzchnia styku rdzenia lokalizuje element. Proste, wypukłe i żłobkowane profile pełnią różne funkcje w otaczającym mechanizmie.

Tuleje i pierścienie podporowe

Tuleja oddziela wałek lub sworzeń od otaczającej podpory. Jej otwór wewnętrzny, zewnętrzna powierzchnia osadzenia oraz powierzchnie czołowe określają miejsca kontaktu; odkształcenie elastomeru pozostaje częścią zachowania całego zespołu.

Płaskie pola styku

Podkładka prezentuje zdefiniowaną powierzchnię kontaktową do elementu, który wspiera. Lokalne otwory montażowe lub wgłębienia łączą jej tylną stronę z nośnikiem, pozostawiając wymaganą grubość warstwy kontaktowej nad elementami mocującymi.

Profile skrobiaków i wycieraczek

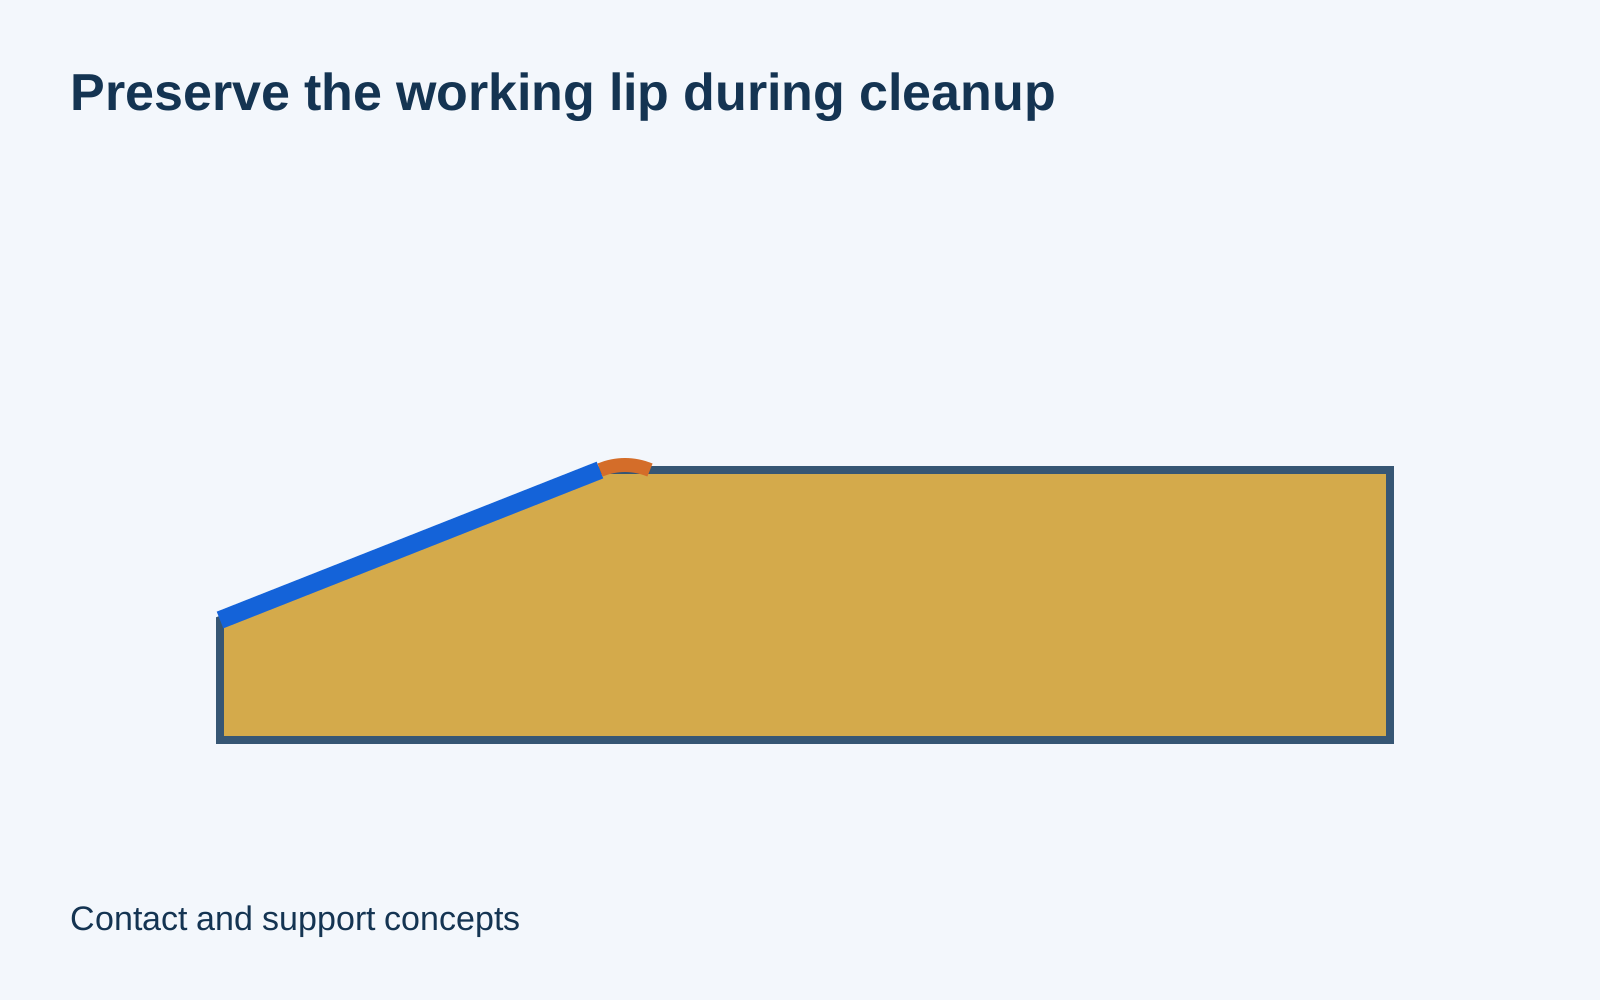
Obrabiana profilowo część ustala położenie krawędzi roboczej względem powierzchni współpracującej. Zachowana część tylna wspiera tę krawędź; cienka krawędź robocza oraz sztywna powierzchnia montażowa pełnią różne funkcje.

Wsporniki do układania i chwytania

Profilowane gniazdo wspiera element w wybranych punktach styku. Wycięcia zapewniają luz w pozostałej części jego kształtu, dzięki czemu gniazdo lokalizuje zamierzone powierzchnie, a nie uciska wszystkie zewnętrzne ściany.

Zatrzymywanie, buforowanie i dystansowanie

Ogranicznik umieszcza elastyczny punkt styku na końcu zakresu ruchu. Kształt jego powierzchni styku, zachowana sekcja oraz interfejs montażowy określają miejsce załączenia oraz przestrzeń pozostającą wokół zespołu ruchomego.

Wyceniamy obróbkę skrawaniem odpowiednich, utwardzonych, stałych materiałów poliuretanowych lub dostarczonych półwyrobów bliskich końcowej postaci na określone elementy. Frezowanie, toczenie oraz obróbka lokalnych cech uwzględniają skład chemiczny poliuretanu oraz geometrię detalu. Płyty modelowe z pianki poliuretanowej, termoplastyczny poliuretan (TPU) wykonany metodą wtrysku oraz nowe elastomery odlewane na metalową rdzeń mają osobne definicje procesowe.

Skład poliuretanu, twardość i początkowa forma

Określ związek wraz z jego twardością

Poliuretan opisuje rodzinę materiałów, a nie jeden konkretny materiał przeznaczony do obróbki skrawaniem. Określenie konkretnego składu, skali twardości Shore oraz stanu dostarczenia zapewnia jednoznaczne rozróżnienie elastycznego elementu kontaktowego od surowca o jedynie podobnym kolorze.[1]

Zakres wyboru
Związek i skala twardości

Pręty, płyty i półfabrykaty bliskie końcowej postaci

Okragła gotówka nadaje się do wałków i tulei; płyta lub blok – do wkładek i profilowanych podpór. Półwytwór bliski końcowej postaci może ograniczyć objętość frezowania, pozostawiając jedynie niezbędną obróbkę wykończeniową na powierzchni kontaktowej.[2] [3]

Zakres wyboru
Użyteczny naddatek na obróbkę

Zachowaj definicję części w stanie rozładowanym

Siła chwytu może ściskać lub rozciągać elastomer. Po zwolnieniu część musi zachować wystarczającą długość sekcji zachowanej oraz być poddana kontroli w odpowiednich warunkach, aby jej końcowa geometria miała zamierzony sens.[1]

Zakres wyboru
Geometria po zwolnieniu

Materiał dopasowany do środowiska styku

Powierzchnia styku poddaną czyszczeniu wodą oraz prowadząca tuleja nasączona olejem wymagają osobnych podstaw kompatybilności materiałowej. Ciecz, jej stężenie, temperatura i czas ekspozycji są parametrami powiązanymi ze sobą przy doborze materiału.

Zakres wyboru
Rzeczywiste warunki ekspozycji
Bursztynowy cylindryczny wałek kontaktowy z centralnym otworem przebiegającym na wylot
Surowy kształt obrysu z umieszczonym wewnątrz gotowym profilem i pozostawionym materiałem wokół kontrolowanych powierzchni kontaktowych

Traktuj nazwę materiału jako jedną określoną formułę

Poniższa tabela zawiera jedną kolumnę z elastyomerów odlewanych firmy Covestro wraz z indywidualnymi metodami badań. Naprężenie przy określonym wydłużeniu, współczynnik odbicia, odporność na zużycie i odkształcenie resztkowe opisują różne rodzaje odpowiedzi materiału. Oddzielne podstawy badawcze tych parametrów czynią porównanie użytecznym.[1] [2]

Nazwany związek i stan dostawy pozostają nieodłącznie związane z definicją elementu.

Nazwana odlewnicza poliuretanowa odniesienia: Covestro Vulkollan, twardość 92 Shore A / 36 Shore D, kolumna
WłaściwośćWartość odniesieniaPodstawa badańZnaczenie doboru
Twardość92 A / 36 DISO 868Zachowaj skalę razem z wynikiem
Naprężenie przy wydłużeniu 100 %8.0 MPaISO 37Naprężenie przy podanej wartości wydłużenia, a nie moduł Younga
Wytrzymałość na rozciąganie53 MPaISO 37Oddzielne od nośności obciążenia ściskającego
Odporność na propagację pęknięcia54 kN/mISO 34Odporność na rozrost pęknięcia
Sprężystość odbicia62%ISO 4662Wyraźna właściwość elastycznej odpowiedzi
Ubytek materiału wskutek zatarcia28 mm³ISO 4649Ubytek w podanym badaniu materiału
Zmiana wymiarów po ściskaniu10% / 19%ISO 815; 70 h w temperaturze 23 °C / 24 h w temperaturze 70 °CZachowana deformacja w warunkach badania

Covestro, Vulkollan: The Ultimate Elastomer, wydrukowane s. 9, wybrana kolumna 92 A / 36 D. Wyniki tych nazwanych materiałów referencyjnych nie określają wszystkich formułek poliuretanu ani oceny eksploatacyjnej gotowej części. Dostarczona mieszanka jest zidentyfikowana w zamówieniu. Vulkollan jest zastrzeżonym znakiem towarowym grupy Covestro.

Frezowanie i toczenie CNC stałego poliuretanu

Element pierścieniowy z rozłożonymi zewnętrznymi punktami chwytu i odniesieniem osiowym

Oddzielanie cięcia od odkształcenia

Miękka krawędź może ugiąć się od narzędzia zamiast zostać przefrezowana do zamierzonego profilu. Geometria cięcia, dostęp i podparcie dobierane są z uwzględnieniem rzeczywistej mieszanki i zachowanego przekroju, a nie traktowania każdego PU jako sztywnego tworzywa termoplastycznego.

Kontrola lokalnego nagrzewania i stanu krawędzi

Materiał poddawany tarciu i ponownemu frezowaniu może zaburzyć powierzchnię lub pozostawić krawędź z frędzlami. Skuteczna ścieżka frezowania oddziela materiał czysto i zapewnia odprowadzanie wiórków bez przegrzewania cienkiego wargowego obszaru styku.

Utrzymywanie części w odpowiednich punktach styku

Szeroki kontakt dopasowany do konturu może rozprowadzić obciążenie chwytu. Umieszczamy układ chwytu w odległości od powierzchni kontaktowej końcowej, aby uniknąć jej odkształcenia lub pozostawienia niedopuszczalnego śladu.[2]

Wytaczane otwory w PU, grubość obszaru styku oraz odniesienia montażowe

Powierzchnia kontaktowa roboczaGeometria bez obciążeniaPunkt odniesienia montażuStan zamontowanyZachowana częśćWsparcie inspekcyjne
Określenie geometrii w jej użytkowym stanie
Obrabiane cechy kontaktowe z poliuretanu i ich stan akceptacji
CechaWymaganieDopuszczalny stanWeryfikacja
Profil wałka lub kołaZewnętrzny kształt względem osi mocowaniaZdefiniowany stan bez obciążenia / w stanie podpartymProfil, wymiary oraz zależności odwzorowawcze
Interfejs tuleiWytaczanie i zewnętrzna powierzchnia oprzywaniaZwolniony lub określony stan zamontowanyWymiary współpracujące i kontrolowana postać geometryczna
Powierzchnia stykowa lub gniazdoGrubość robocza i profil podparciaZdefiniowane siły podparcia i pomiaruGeometria styku i położenie montażowe
Cienka krawędź lub obszar mocowaniaCzęść zachowana oraz lokalny przejściePo wykonanej obróbce skrawaniem / zmontowaniuDostępna część i stan krawędzi

Rysunek określa granice wymiarowe oraz stan pomiarowy dla danego elementu. Wszelkie wymagane walidacje obciążeniowe, zużyciowe lub chemiczne pozostają osobnym przedmiotem akceptacji.

Zdefiniuj gotową powierzchnię stykową z poliuretanu

Dopasowujemy obrabiany profil, otwór i interfejsy mocujące do wymaganego stanu elementu. Zgodne ciało oceniane jest bez milczącego wymuszania go do nominalnego kształtu.

Geometria wspierająca utrzymanie kontaktu przez element z poliuretanu

Materiał za wgłębieniem

Wgłębienie mocujące wykorzystuje część grubości znajdującą się pod powierzchnią roboczą. Zachowana przegroda musi zapewnić odpowiednie podparcie strefy kontaktu oraz pozostawić wystarczającą przestrzeń na głowicę elementu mocującego.

Korzenie przy giętkiej krawędzi

Ostry nacięcie może skupiać odkształcenia przy ruchomej krawędzi. Przejście zdefiniowane na rysunku oddziela wymagany profil roboczy od niepotrzebnego ostrego korzenia.

Gniazdo elementu mocującego w ciele sprężystym

Obciążenie śruby może spowodować ściskanie otaczającego poliuretanu. Stabilny kontakt zapewnia zdefiniowane gniazdo, tuleja lub sztywny, utrzymywany interfejs przenoszący obciążenie poza poliuretan.

Dostęp bez rozciągania części

Głęboka wtrącająca się wnęka lub cecha wewnętrzna może ograniczać dostęp narzędzi lub przyrządów pomiarowych. Proces obróbki powinien osiągnąć powierzchnię bez konieczności rozciągania gotowego elementu do innej formy.

Omówić wymagania dotyczące części

Miejsca, w których obrabiana powierzchnia PU może być przydatna

Kontakty ślizgowe w urządzeniach transportowych

Koło lub wałek kontaktowy może prowadzić lub przesuwać przedmiot po określonej ścieżce. Szerokość i profil tego elementu kontrolują miejsce jego podparcia, podczas gdy sąsiadujące elementy konstrukcyjne muszą mieć wystarczającą luz na całej długości ruchu.

Lokalizacja gotowego elementu

Gniazdo może pozycjonować delikatny lub widoczny element bez otaczania go sztywną, dopasowaną do niego wnęką. Miejsca kontaktu oraz dopuszczalne oznaczenia pozostają oddzielone od ogólnego zarysu gniazda.

Usuwanie materiału z powierzchni poruszającej się

Profil skrobaka określa położenie krawędzi oraz tor odprowadzanych odpadów. Luz za tą krawędzią pomaga zapobiec zagęszczaniu usuwanego materiału przy miejscu jego zamocowania.

Kontakt końcowy ruchu

Amortyzator może zaangażować się w ruchomy zespół przed zderzeniem sąsiadujących sztywnych części. Montowany luz oraz dostępna przestrzeń deformacyjna muszą być odpowiednie dla danego zespołu; obrabiana zewnętrzna obwódka to tylko jeden z elementów tej konfiguracji.

Tekstura kontaktu, krawędzie cięte i zachowane powierzchnie odlewnicze

Przekrój oddzielający krawędź roboczą od korzenia nośnego oraz obszaru czyszczenia

Obrabiane powierzchnie robocze

Powierzchnia ślizgowa lub oporowa zachowuje wymagany profil oraz dopuszczalną teksturę narzędzia. Powierzchnia ta jest akceptowana ze względu na jej rzeczywistą funkcję kontaktową, a nie na założeniu, że każdy elastomer wymaga wykończenia polerowanego.

Krawędzie przy wargi kontaktowej

Luźne wiórkowate fragmenty są usuwane bez zaokrąglania określonej wargi lub stopnia. Szerokie estetyczne zaokrąglenie może zmienić położenie kontaktu lub lokalny przekrój.

Zachowane powierzchnie surowca

Powierzchnia, która nie wymaga obróbki, może pozostać w stanie dostarczonego surowca, o ile jej stan jest akceptowalny. C.U.E. zaznacza, że surowiec odlewany otwarto może zawierać ślady skurczu i wahania wymiarów, dlatego nie stanowi automatycznie gotowej powierzchni lokalizacyjnej.

Identyfikacja i chronione obszary kontaktowe

Oznaczenia i punkty kontaktu z opakowaniem powinny znajdować się z dala od krytycznej krawędzi ślizgowej lub widocznej powierzchni kontaktowej. Ochrona zapewnia oddzielenie akceptowanego profilu od wgnieceń powstających podczas obsługi.

Geometria, identyfikacja materiału złożonego i akceptacja funkcjonalna

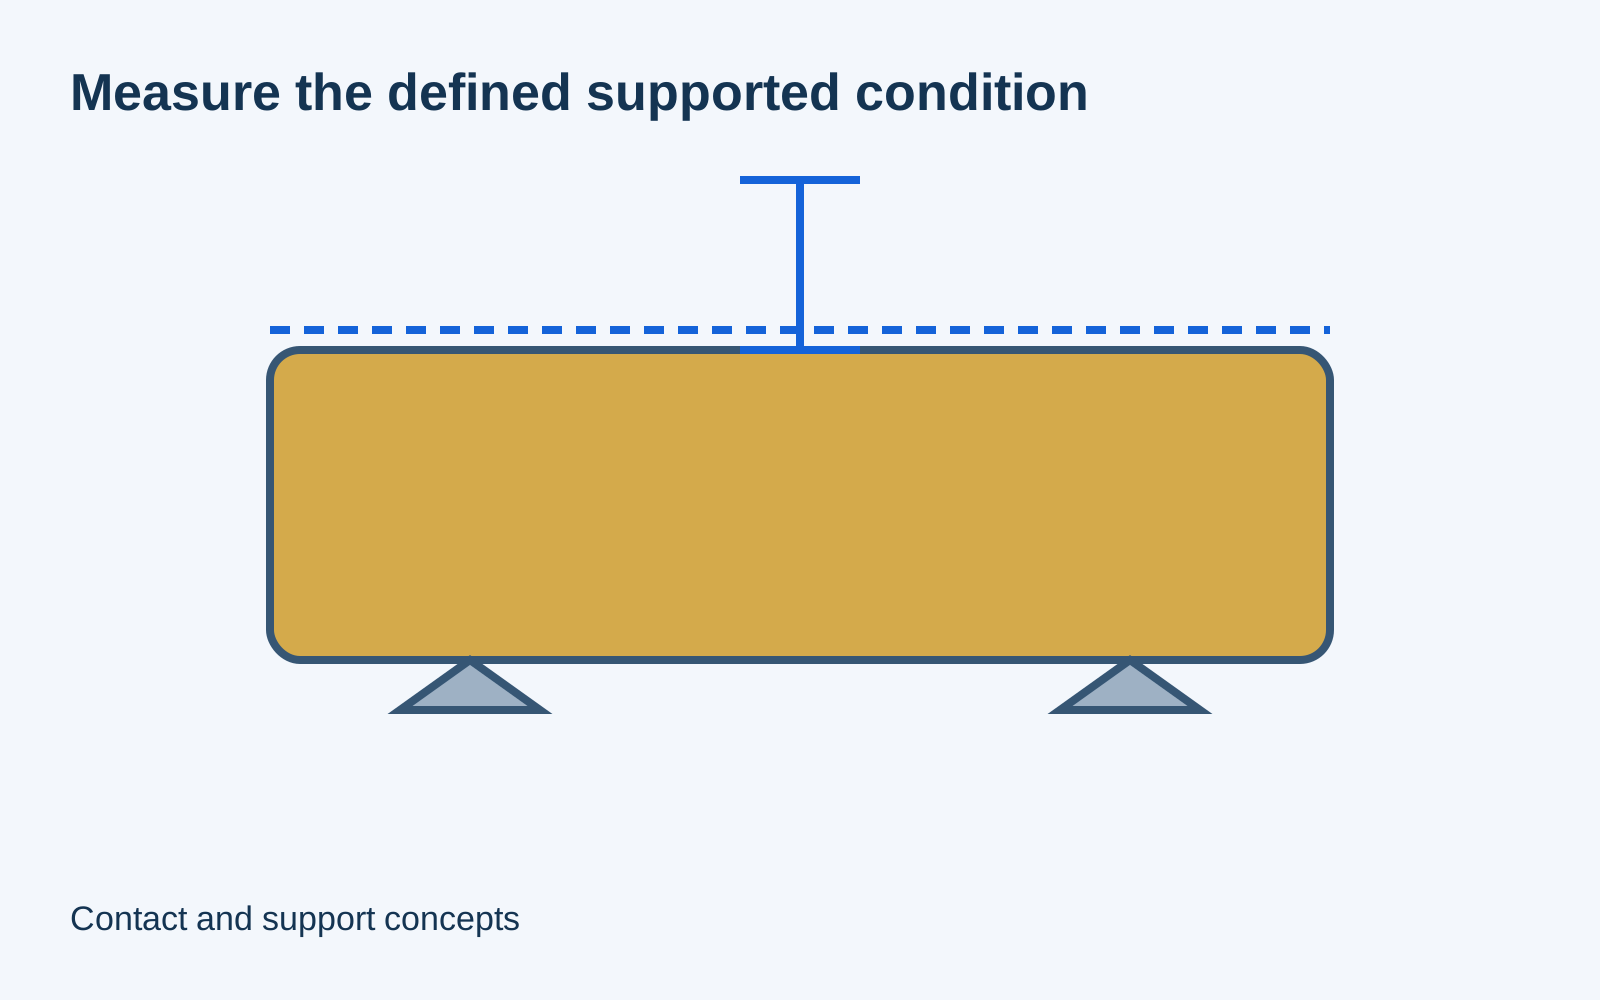
Podkładka kontaktowa na dwóch podporach z powierzchnią pomiarową i linią odniesienia bez obciążenia

Wymiary bez nadmiernego obciążenia pomiarowego

Kontakt pomiarowy może wywołać wgniecenie powierzchni. Stosujemy zdefiniowane warunki podparcia i pomiaru, aby zgłoszone wartości średnicy otworu, grubości lub profilu odzwierciedlały rzeczywisty komponent, a nie ucisk wywołany przez narzędzie pomiarowe. Norma ISO 10579 określa zasady weryfikacji wymiarowej części niestabilnych, wymagających zastosowania ograniczeń.[4]

Materiał stanowiący podstawę geometrii

Identyfikacja materiału poliuretanowego, specyfikacja twardości oraz informacje o partii dostarczonej pozostają przy komponencie. Skład chemiczny i pierwotny stan materiału surowego wynikają z identyfikacji materiału poliuretanowego, specyfikacji twardości oraz informacji o partii, które pozostają przy komponencie.

Kontrole części i badania serwisowe

Raport wymiarowy dokumentuje uzgodnione kontrole geometryczne. Odpowiedź na obciążenie, odporność na zmęczenie, zgodność chemiczną oraz trwałość eksploatacyjną wymagają osobnych, odpowiednich dowodów lub walidacji — w przypadku, gdy zamówienie przewiduje uzyskanie tych wyników.

Co wpływa na koszt obróbki poliuretanu?

Uchwyty i przygotowanie pierwszej części

Zgodny lub nieregularny półwytwór może wymagać dedykowanego układu styków uchwytowych. Takie przygotowanie może stanowić większy udział w kosztach niż krótkie frezowanie małej części.

Objętość surowca i czyszczenie

Rozpoczęcie obróbki w pobliżu gotowego kształtu może ograniczyć objętość usuwanego materiału. Półwytwór bliski końcowemu kształtu redukuje pracę tylko wtedy, gdy pozostawia wystarczającą ilość materiału na powierzchniach wymagających obróbki końcowej.

Dostęp i zachowane geometrie

Głęboka wnęka, wąska krawędź lub niedostępna krawędź wewnętrzna zwiększa nakłady na narzędzia i manipulację. Użyteczne porównanie kosztów obejmuje tę trasę technologiczną, a nie jedynie objętość usuniętego materiału.

Ilość sztuk i powtarzalne przygotowanie

Programowanie, układy styków uchwytowych oraz kontrole pierwszej części mogą być wspólne dla całej niezmienionej serii. Zmiana mieszanki lub geometrii może wymagać nowego przygotowania zamiast przejęcia wcześniejszego układu montażowego.

Od zdefiniowanego półwytworu PU do powtarzalnych komponentów

Zachowaj zatwierdzoną bazę odniesienia

Definicja komponentu łączy ze sobą mieszankę, skalę twardości, geometrię oraz stan dostarczenia. Zmianę materiału dokumentuje się, a nie wybiera się ją wyłącznie na podstawie wyglądu.

Sprawdź pierwsze gotowe styki

Pierwsze części potwierdzają, że dostarczony półwytwór oraz przyjęty układ uchwytów zapewniają wymagany profil po zwolnieniu. Dołączane kontrole montażowe wykonuje się przy użyciu przewidzianego elementu współpracującego.

Powtórz zaakceptowaną trasę technologiczną

Ta sama tożsamość materiału, układ lokalizacyjny oraz kolejność operacji obróbkowych pozostają niezmienione w wersji powtarzanej. Zmiana surowca lub geometrii styków wymaga odpowiedniej korekty procesu.

Ochrona i identyfikacja partii

Opakowanie oddziela robocze profile od długotrwałego nacisku lokalnego lub ostrego kontaktu. Identyfikacja części i partii pozostaje powiązana z uzgodnionymi danymi materiałowymi oraz rejestracją badań.

Często zadawane pytania dotyczące obróbki CNC poliuretanu

Czy te same wartości twardości na skali Shore A i Shore D są wzajemnie zamienne?

Nie. Skala jest częścią wyniku pomiaru twardości. Wartość twardości na skali Shore A nie może być po prostu przelabelowana jako wartość na skali Shore D, a konwersja między skalami nie określa pełnego zachowania mechanicznego danego kompozytu. Należy zachować określoną skalę oraz odpowiednią metodę badania w wymaganiach materiałowych.

Czy termoplastyczny poliuretan (TPU) lub pianka poliuretanowa mogą zastąpić stały odlewniczy elastomer na rysunku?

Wymaga to decyzji materiałowej i konstrukcyjnej. Termoplastyczny poliuretan, pianka komórkowa oraz utwardzony stały elastomer odlewniczy mają różne struktury i ścieżki obróbki. Sztywność kontaktowa, zdolność do odzysku kształtu oraz geometria materiału wyjściowego zależą od konkretnej struktury i ścieżki obróbki wybranego poliuretanu.

Czy miększy poliuretan zapewnia zawsze większą tłumiącość?

Nie. Twardość wg metody wciskania oraz współczynnik odbicia opisują różne zachowania. Covestro podaje współczynnik odbicia osobno i analizuje energię traconą pomiędzy fazą obciążania a fazą zwalniania. Kompozyt wybrany ze względu na silną sprężystą regenerację może zwracać energię zamiast znacznie ją rozpraszać. Dobór bufora uwzględnia więc dopuszczalną siłę, odkształcenie, powtarzalność ruchu oraz rzeczywistą konfigurację kontaktu — nie tylko miękkość materiału.

Od jakiej ilości formowanie staje się tańsze niż obróbka skrawaniem?

Nie ma jednej ustalonej ilości dla każdego elementu. Forma do wytwarzania net-shape wymaga dodatkowych przygotowań, ale może zmniejszyć liczbę powtarzanych operacji frezowania; obróbka skrawaniem może być bardziej opłacalna przy istniejącej geometrii surowca, małej serii lub powierzchniach, które nadal wymagają ukończenia po odlewaniu. Przydatnym porównaniem jest cena rzeczywistej geometrii, materiału, narzędzi oraz objętości powtarzalnej produkcji.

Czy można wykonać obróbkę skrawaniem dostarczonego rdzenia metalowego pokrytego poliuretanem?

Można rozważyć to jako osobne ocenianie półfabrykatu i interfejsu. Grubość zachowanej warstwy powłoki, punkty odniesienia rdzenia oraz stan istniejącego połączenia wpływają na zakres możliwych operacji skrawania. Obróbka takiego złożonego półfabrykatu różni się od usunięcia starej powłoki i nałożenia nowej — przez odlewanie lub klejenie — co wymaga osobnego zakresu dostawy.

Czy poliuretan naturalnego koloru ma automatycznie zatwierdzenie do kontaktu z żywnością?

Nie. C.U.E. rozróżnia konkretne związki chemiczne, kolory oraz zastosowania przy suchym lub mokrym kontakcie w swoich wytycznych dotyczących materiałów wyjściowych. Zgodność zależy od dokładnego składu chemicznego oraz od warunków kontaktu przewidzianych do zastosowania. Dokładny skład chemiczny i przewidziane warunki kontaktu wymagają odpowiedniej dokumentacji, jeśli to wymaganie stanowi część zamówienia.

WSPARCIE PROJEKTOWE

Omów swój element z poliuretanu

Wyślij rysunek elementu, specyfikację materiału lub twardości oraz ilości. Określ obszar roboczego kontaktu, dostarczony półfabrykat, stan dostawy oraz wszelkie wymagane akceptacje wymiarowe lub funkcjonalne.

Materiały poliuretanowe oraz odniesienia do elementów z obróbką kontaktową

Źródła poniżej wspierają porównanie wymienionych materiałów, stan surowca odlewanego oraz oddzielne właściwości twardości, odkształcenia i zużycia.

  1. Covestro — Vulkollan: Najlepszy elastomerWłaściwości odniesienia nazwanych litego elastomeru stałego, strona 9 drukowanego dokumentu.
  2. Wykres danych technicznych materiałów poliuretanowych C.U.E.Badania twardości, odkształcalności i odporności na zużycie dla konkretnego materiału poliuretanowego
  3. Półwyroby z poliuretanu C.U.E.Litą formę półwyrobów, zmienność powierzchni litowania i obróbkę skrawaniem drugorzędową
  4. ISO 10579:2010 — Części niestabilnePubliczny streszczenie normy dotyczącej weryfikacji wymiarowej tam, gdzie wymagane są ograniczenia
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB