ローラーおよびコンタクトホイール
外周面の旋削加工により走行接触面が形成され、内径(ボア)またはコア接触面が部品の位置決めを担う。直線、クラウン、溝付きなどの成形プロファイルは、周囲の機構内でそれぞれ異なる機能を果たす。

外周面の旋削加工により走行接触面が形成され、内径(ボア)またはコア接触面が部品の位置決めを担う。直線、クラウン、溝付きなどの成形プロファイルは、周囲の機構内でそれぞれ異なる機能を果たす。
パッドは、支持対象物に対して明確に定義された面を提示する。局所的な固定用穴または凹部により背面がキャリアに接合され、ハードウェア上には所定の接触厚さが確保される。
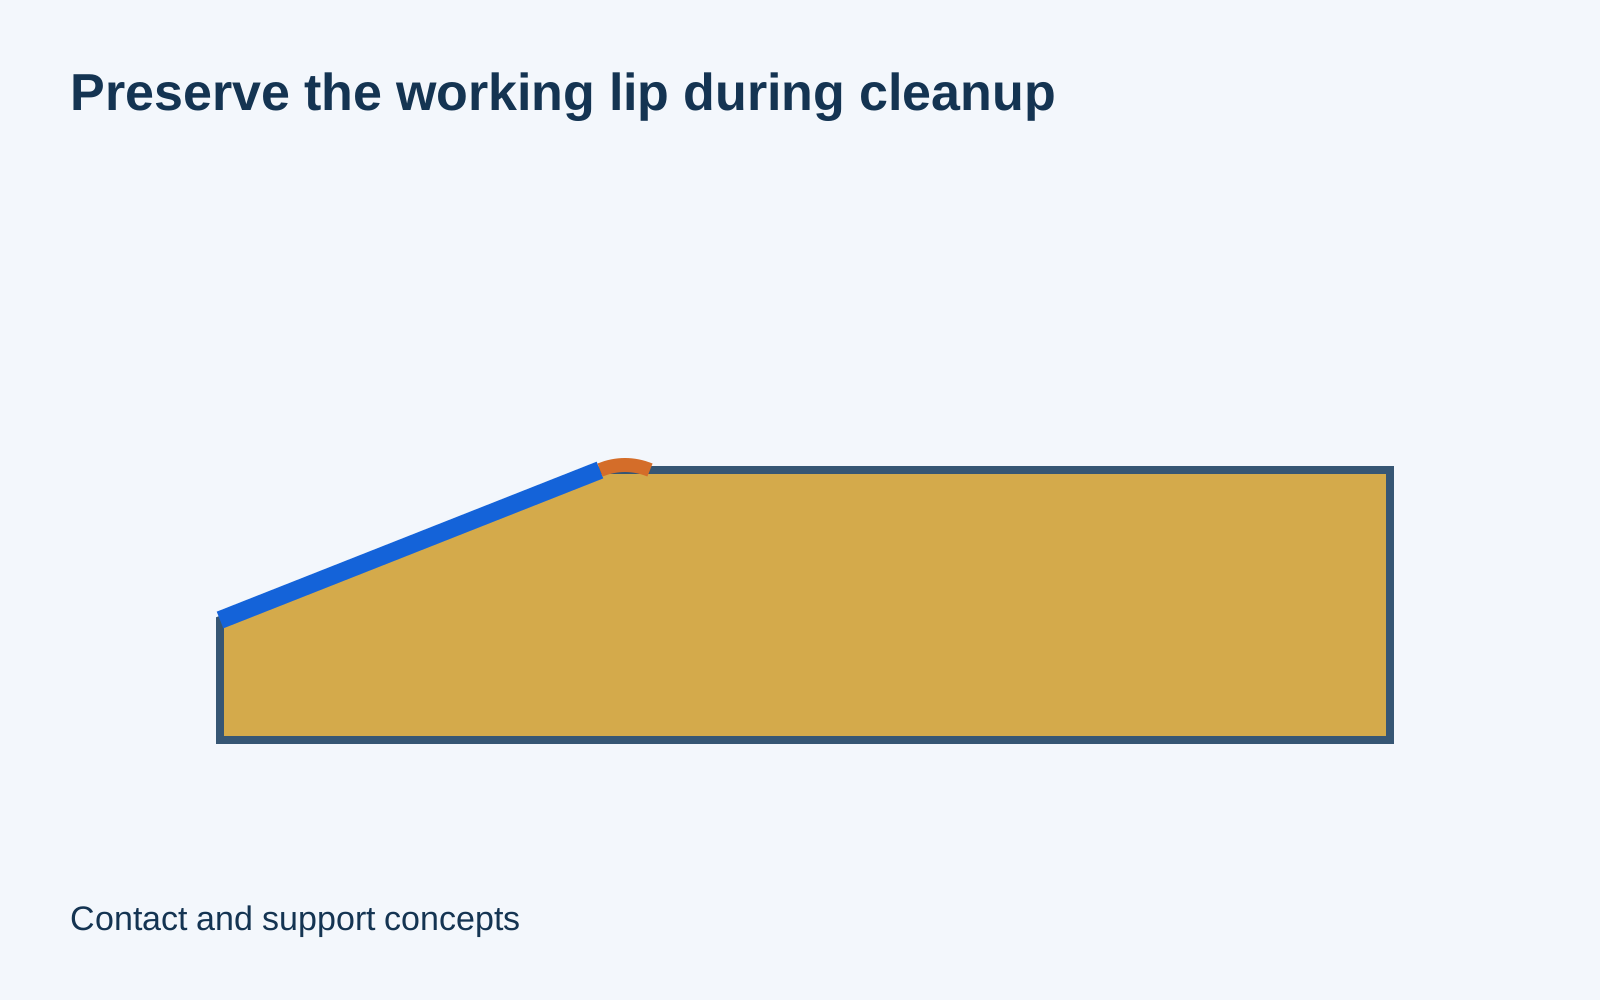
加工されたプロファイルにより、作業エッジが対向面に対して正確な位置に配置される。残存するバックアップ部はそのエッジを支持し、薄いリップと剛性のある取付け台はそれぞれ異なる機能を果たす。
成形ポケットが部品の選択された接触点を支持する。リリーフ加工によりその他の形状部分が除去され、ネストが意図した表面のみを位置決めし、外周全面を圧縮しないようにする。
ストップは行程終端に弾性接触部を配置する。その接触形状、残存部および取付け界面が、どの位置で接触するか、および可動アセンブリ周囲にどの程度の空間が残るかを決定する。
当社では、適切に硬化済みの固体ポリウレタン素材または近似最終形状(ニアネットブランク)として納入された材料を指定部品へ加工することを見積もります。フライス加工、旋削加工および局所的特徴加工は、ポリウレタンの化合物組成および幾何形状に応じて実施されます。PUフォームモデルボード、射出成形TPU、金属コアへのエラストマー新規鋳造は、それぞれ別個の工程定義となります。
ポリウレタン(PU)は、単一の機械加工用素材ではなく、材料ファミリーを指します。特定の化合物名、ショア硬度スケール、および供給状態を明記することで、単に色が類似した未加工材とは明確に区別され、所定の弾性接触特性が保証されます。[1]
丸棒材はローラーやブッシュに適し、シートまたはスラブ材はパッドやプロファイル支持に適しています。ニアネット形状の未加工材を用いることで、最終的な接触面に必要な仕上げ加工量を削減できます。[2] [3]
保持力によりエラストマーは圧縮または伸長される可能性があります。解放後の部品には、完成形状の幾何学的意味が意図通りに保たれるよう、十分な残留断面および適切な検査条件が必要です。[1]
湿式洗浄された接触面と油潤滑ガイドでは、それぞれに応じた化合物選定の適合性基準が必要です。流体の種類、濃度、温度、暴露条件は、材料選定時に一体として考慮しなければなりません。


順序付けられた化合物および供給状態は、部品定義とともに維持してください
| 特性 | 基準値 | 試験基準 | 選定の意味 |
|---|---|---|---|
| 硬度 | 92 A/36 D | ISO 868 | 結果とともに硬度スケールを明記してください |
| 100%伸長時の応力 | 8.0 MPa | ISO 37 | ヤング率ではなく、規定された変形量における応力 |
| 引張強さ | 53 MPa | ISO 37 | 圧縮荷重容量とは別項目 |
| 裂け目進展抵抗 | 54 kN/m | ISO 34 | 裂け目の成長抵抗 |
| 反発弾性 | 62% | ISO 4662 | 独立した弾性応答特性 |
| 摩耗損失 | 28 mm³ | ISO 4649 | 規定された材料試験における損失 |
| 圧縮永久ひずみ | 10% / 19% | ISO 815;70 h(23°C)/24 h(70°C) | 試験条件下で残留する変形 |
Covestro社『Vulkollan:究極のエラストマー』(印刷版p.9)、選択された92 A/36 D列に基づく。これらの名称付き材料参照データは、すべてのポリウレタン配合物や完成部品の使用性能評価を定義するものではない。注文時に供給される化合物は、発注書にて明示される。VulkollanはCovestroグループの登録商標である。

柔らかいエッジは、意図した輪郭に沿って切削される代わりに工具から離れて移動することがある。切削幾何形状、工具アクセス、支持方法は、実際のポリウレタン配合物および残存断面に基づいて選定される。あらゆるポリウレタンを剛性熱可塑性樹脂と同様に扱わない。
擦過および再切削された材料が表面を乱したり、フェザードエッジを残す可能性がある。有効な切削ルートは、材料をクリーンに分離し、チップに過熱を引き起こさない薄い接触リップから排出するための出口を確保する。
広く輪郭に一致した接触面は保持荷重を分散できます。当社は、完成接触面の幾何形状を歪めたり、許容できない痕跡を残したりする恐れがあるため、工作物保持機構を完成接触面から離して配置します。[2]
図面には、無負荷状態または支持状態、測定条件、および別途要求される機能的受入基準が明記されています。
| 特徴 | 要件 | 許容状態 | 検証 |
|---|---|---|---|
| ローラーまたはホイールの外形形状 | 取付け軸に対する外周形状 | 無負荷/支持状態で定義された状態 | 外形形状、寸法および基準関係 |
| ブッシュインターフェース | 内径および外側座面 | 解放状態または仕様で定義された装着状態 | 対向する寸法および制御された形状 |
| 接触パッドまたはネスト | 作動厚さおよび支持外形形状 | 定義された支持条件および測定力 | 接触幾何形状および取付け位置 |
| 薄縁部または固定領域 | 保持された断面および局所的な遷移部 | 含まれる機械加工/組立後の状態 | アクセス可能な断面およびエッジ状態 |
図面は、当該部品に適用される寸法公差および測定状態を規定します。必要な荷重、摩耗または化学的検証は、別途の受入項目として扱われます。
当社は、機械加工された外形形状、内径穴および固定インターフェースを、要求される部品状態に関連付けます。適合する本体は、名目上の形状へ無理に押し込むことなく評価されます。
固定用凹部は、作動面下方の厚みの一部を使用します。保持されたウェブは、接触部を支持するとともに、ファスナー頭部の収容空間を確保しなければなりません。
急峻なノッチは、可動エッジの近傍で変形を集中させる可能性があります。図面で定義された遷移部が、要求される作動外形形状と不要な鋭い根元部とを分離します。
ボルト締結荷重により周囲のポリウレタンが圧縮されることがあります。安定した接触を実現するには、荷重をポリウレタンから逃がすための定義された座面、スリーブ、または剛性の保持インターフェースが必要です。
深い凹部または内部形状により工具やゲージのアクセスが制限される場合がある。工程では、完成部品を他の形状に伸ばすことを前提とせずに、対象表面に到達する必要がある。
接触ホイールまたはローラーは、定義されたパスに沿って物品を案内または搬送できる。その幅およびプロファイルにより物品の支持位置が制御され、隣接ハードウェアは全行程においてクリアランスを確保する必要がある。
ネストは、脆いまたは外観が重要な部品を、剛性の密着型キャビティで囲むことなく位置決めできる。接触位置および許容されるマーキングは、ポケット全体の外形とは独立して管理される。
スクレイパーのプロファイルにより、エッジ位置および除去された破片の排出経路が規定される。このエッジ後方のクリアランスは、除去材が取付け部に押し込まれるのを防ぐために重要である。
バッファーは、隣接する剛性部品同士が衝突する前に移動アセンブリと接触する。設置時のギャップおよび利用可能な変形空間は、当該アセンブリに適合していなければならない。機械加工された外周形状は、この配置の一部に過ぎない。
走行面または座面は、要求されるプロファイルおよび許容される工具テクスチャを維持する。表面は、すべてのエラストマーに鏡面仕上げが必要であるという前提ではなく、実際の接触機能に基づいて受入判定される。
緩んだスライバーは、指定されたリップまたはショルダーを丸めることなく除去される。広範な外観用ブレンドは、接触位置または局所断面を変更する可能性がある。
機械加工を要しない面は、その状態が許容可能であれば供給された未加工材(ブランク)からそのまま保持される。C.U.E.によれば、オープンキャスト材には収縮痕および寸法ばらつきが生じ得るため、自動的に完成品の位置決め基準面とはならない。
マーキングおよび梱包時の接触部は、重要な走行エッジまたは外観が重要な接触面から離れた位置に配置する。保護措置により、受入済みのプロファイルがハンドリング中の圧痕から分離して維持される。
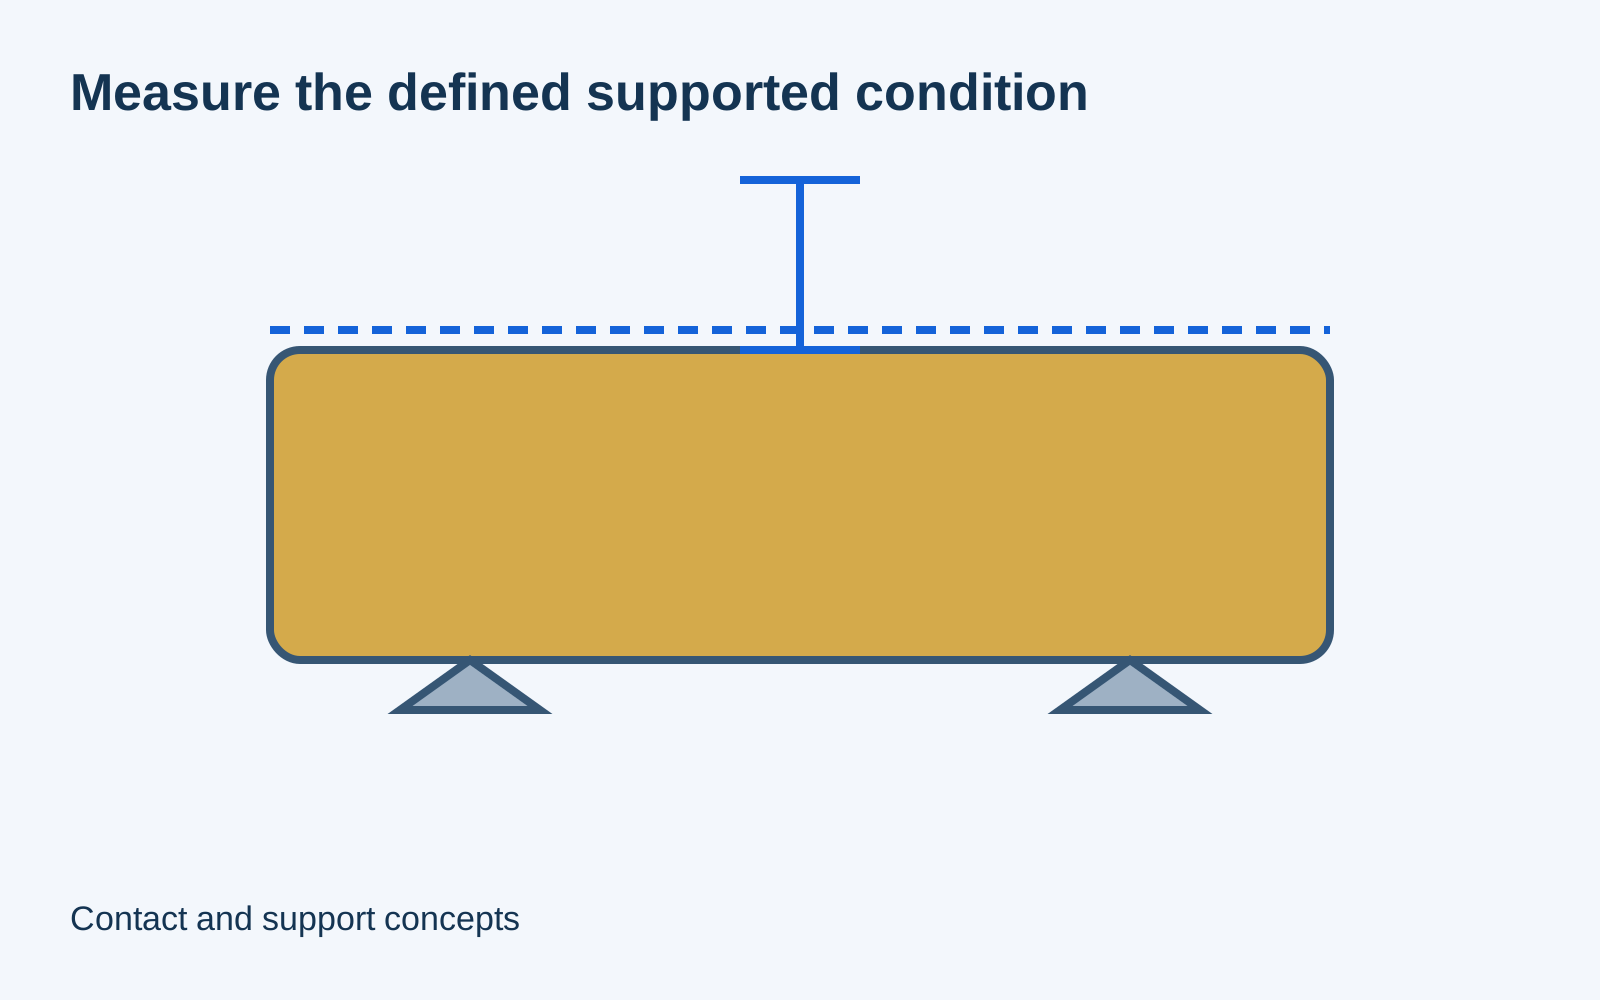
測定用接触子は表面をへこませることがある。当社では、規定された支持条件および測定条件を用いるため、報告される内径、厚さまたはプロファイルは、ゲージによる圧縮ではなく部品そのものを表す。ISO 10579は、拘束が必要な非剛体部品の寸法検証について規定している。[4]
コンパウンド識別情報、硬度仕様および納入ロット情報は部品とともに保管される。化学組成および元の材料状態は、部品とともに保管されるコンパウンド識別情報、硬度仕様およびロット情報から得られる。
寸法報告書は合意された幾何学的検査を確立します。荷重応答、疲労、化学的適合性、および摩耗寿命については、注文でこれらの結果が要求される場合、それぞれに適用可能な証拠または検証が必要です。
適合性のあるか不規則な在庫材は、専用の接触配置を必要とする場合があります。このような準備作業は、小部品の短い切削工程よりも大きな工数を要することがあります。
完成外形に近い位置から加工を開始すると、除去量を削減できます。ニアネット在庫材は、仕上げが必要な表面に十分な材料が残っている場合にのみ、作業量の削減につながります。
深い凹部、狭いリップ、または内部の到達不能なエッジは、工具および取扱い作業を増加させます。実用的なコスト比較には、単に除去体積ではなく、こうした加工ルート全体が含まれます。
プログラミング、治具接触配置、および初品検査は、変更のない連続生産において共有できます。化合物または幾何形状の変更がある場合は、以前のセットアップを継承するのではなく、新たな準備が必要になります。
部品定義には、化合物、硬度スケール、幾何形状、および納入状態が一括して含まれます。材料変更は外観から判断するのではなく、記録として管理されます。
初品により、供給された在庫材および支持方法が、解放後の所定の輪郭を確実に生成することを確認します。付属の組立検査では、想定される相手部品を用います。
同一の材料識別情報、定位配置、および加工順序が量産改訂版に引き継がれます。在庫材または接触幾何形状の変更には、対応する工程調整が適用されます。
包装は、作業中の輪郭を長時間の局所的圧力または鋭い接触から分離します。部品およびロット識別情報は、合意された材料および検査記録と常に紐付けられた状態で保持されます。
いいえ。硬度スケールは硬度測定結果の一部です。ショアAで得られた値を単にショアDとラベル変更することはできません。また、スケール間の換算は、その化合物の完全な機械的挙動を定義するものではありません。材料仕様には、指定されたスケールおよび適用される試験方法をそのまま保持してください。
これは材料および設計上の判断が必要です。熱可塑性ポリウレタン、セルラー(発泡)フォーム、および硬化した実心鋳造エラストマーは、それぞれ異なる構造および加工ルートを有します。接触剛性、復元特性および在庫形状は、選択されたポリウレタンの特定の構造および加工ルートに従います。
いいえ。圧痕硬度とエネルギー復元率は、異なる挙動を表します。コベストロ社は反発率(rebound)を別途報告しており、荷重付与から解放までの間に失われるエネルギーについても言及しています。弾性復元性に優れた化合物は、エネルギーを散逸させるよりもむしろ回収して返すことができます。したがって、バッファーの選定には、許容される荷重、変形量、繰り返し運動、および実際の接触配置を考慮する必要があります。単に柔らかさだけでは不十分です。
部品ごとに固定された数量はありません。ネットシェイプ金型は準備工程を要しますが、反復的な切削加工を削減できる可能性があります。一方、切削加工は既存の在庫形状への対応、少量生産、あるいは鋳造後に仕上げ加工が必要なインターフェースなどに適しています。有効な比較には、実際の形状、材料、金型、および反復生産数量に基づくコスト評価が必要です。
これは独立した素材ブランクおよびインターフェースの検討対象となります。残存被覆厚さ、コアの基準位置、および既存の接着状態が、実行可能な切削加工に影響を与えます。この組立品の加工は、旧被覆を除去し、新たに鋳造または接着する作業とは明確に区別されます。後者は独自の調達範囲を要します。
いいえ。C.U.E.は在庫ガイドラインにおいて、特定の化合物、色、および乾式/湿式接触用途を明確に区別しています。適合性は、正確な配合組成および意図された接触条件に依存します。当該要件が注文の一部となる場合、正確な配合組成および意図された接触条件に対応する適用文書が必要です。
部品図面、化合物または硬度仕様、および数量をお送りください。使用中の接触部、提供されるブランク、納入状態、および必要な寸法的・機能的受入基準を明示してください。
以下の資料は、対象材料の比較、キャスト在庫状態(cast-stock condition)、および個別の硬度・変形・摩耗特性の記述を裏付けています。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
