Zum Inhalt springen
VETCNCCNC FERTIGUNG
Bernsteinfarbener zylindrischer Rollkörper, ringförmiger Ring und rechteckiges Kontaktstück auf dunklem Untergrund

Polyurethan-CNC
Bearbeitung

Bearbeitete Polyurethan-Rollen, Pads und Kontaktbauteile

6 Komponententypen

Rollen und Kontakträder

Ein gedrehtes Aussenprofil bildet die Laufkontaktfläche, während die Bohrung oder die Kern-Schnittstelle die Lage des Bauteils bestimmt. Gerade, gewölbte und gerillte Profile erfüllen unterschiedliche Funktionen im umgebenden Mechanismus.

Buchsen und Stützringe

Eine Buchse trennt eine Welle oder einen Bolzen von der umgebenden Lagerung. Ihr Bohrungsdurchmesser, die äußere Auflagefläche und die Stirnflächen definieren die Kontaktstellen; die Verformung des Elastomers bleibt Teil des Verhaltens der gesamten Baugruppe.

Kontaktflächen

Ein Puffer stellt eine definierte Fläche dem zu tragenden Bauteil gegenüber. Lokale Befestigungsbohrungen oder Aussparungen verbinden seine Rückseite mit dem Träger, während oberhalb der Befestigungselemente die erforderliche Kontaktstärke erhalten bleibt.

Abstreifer- und Wischerprofile

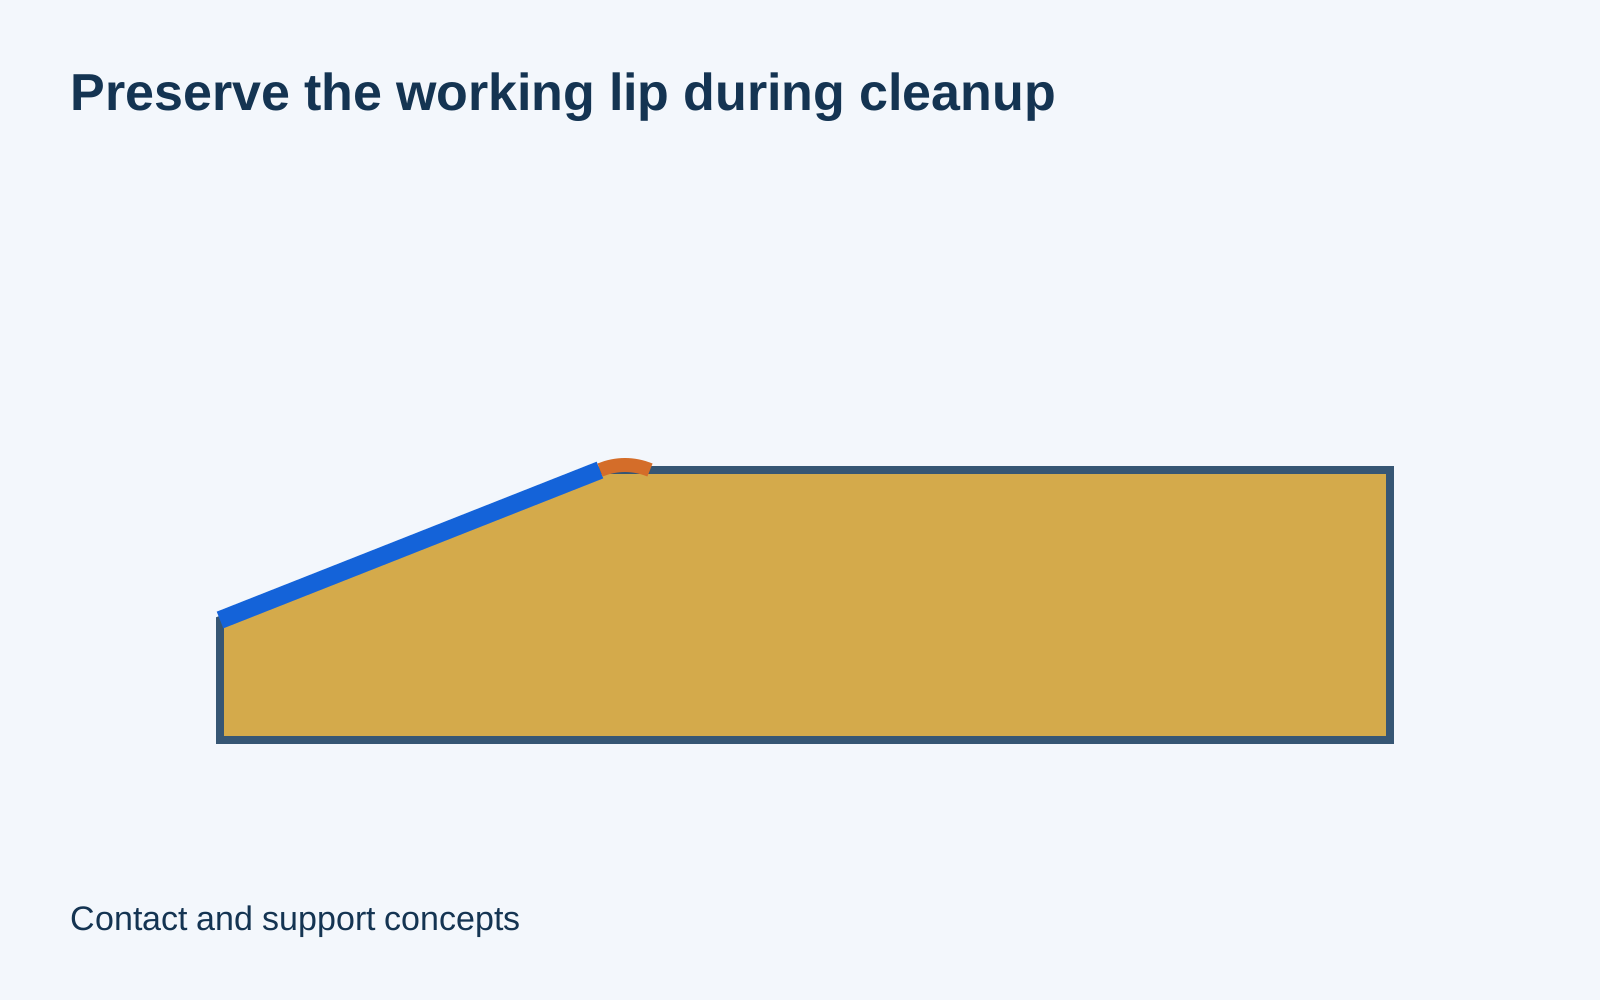
Ein bearbeitetes Profil positioniert die Arbeitsschneide gegenüber ihrer Gegenfläche. Der verbleibende Rückenbereich stützt diese Schneide; eine dünne Lippe und eine steife Montagefläche erfüllen unterschiedliche Funktionen.

Nesting und Spannhilfen

Eine profilierte Tasche stützt ein Bauteil an ausgewählten Kontaktpunkten. Freistellungen entfernen den Rest seiner Form, sodass das Nest die vorgesehenen Flächen positioniert – statt jede Außenfläche zu komprimieren.

Anschläge, Puffer und Abstandshalter

Ein Anschlag platziert einen nachgiebigen Kontakt am Ende des Hubwegs. Seine Kontur, der belassene Querschnitt sowie die Montageoberfläche bestimmen, an welcher Stelle er greift und welcher Raum um die bewegliche Baugruppe verbleibt.

Wir erstellen Angebote für die spanende Bearbeitung geeigneter, ausgehärteter, massiver Polyurethan-Rohlinge oder von Kunden bereitgestellter nahezu fertiger Vorformlinge zu den spezifizierten Komponenten. Fräsen, Drehen und lokale Merkmalsbearbeitung orientieren sich am Werkstoff und an der Geometrie. PU-Schaum-Modellplatten, spritzgegossenes TPU sowie das Aufgießen neuer Elastomere auf einen metallischen Kern unterliegen separaten Verfahrensdefinitionen.

Polyurethan-Werkstoff, Härte und Ausgangsform

Geben Sie die Verbindung mit ihrer Härte an

Polyurethan beschreibt eine Werkstofffamilie und nicht einen bestimmten Bearbeitungswerkstoff. Eine benannte Verbindung, die Shore-Härteskala und der angegebene Lieferzustand halten den erforderlichen elastischen Kontakt von einem lediglich farblich ähnlichen Rohling deutlich ab.[1]

Auswahlkriterium
Verbindung und Härteskala

Stab-, Platten- und nahezu fertige Rohlinge

Rundmaterial eignet sich für Rollen und Buchsen; Blech oder Blockmaterial für Pads und profilierter Stützen. Ein Nahtoleranz-Rohling kann den Zerspanungsaufwand reduzieren, wobei am fertigen Kontakt noch eine gezielte Nachbearbeitung verbleibt.[2] [3]

Auswahlkriterium
Nützlicher Bearbeitungszug

Behalten Sie die Definition des unbelasteten Teils bei

Die Haltekraft kann ein Elastomer zusammendrücken oder dehnen. Das freigegebene Teil benötigt eine ausreichende verbleibende Querschnittsfläche sowie geeignete Prüfbedingungen, damit seine fertige Geometrie die beabsichtigte Funktion erfüllt.[1]

Auswahlkriterium
Freigegebene Geometrie

Material für die Kontaktumgebung

Ein nassgereinigter Kontakt und eine ölbefeuchtete Führung erfordern jeweils eine eigene Kompatibilitätsgrundlage für ihren Werkstoff. Fluid, Konzentration, Temperatur und Expositionszeit gehören zusammen, wenn das Material ausgewählt wird.

Auswahlkriterium
Tatsächliche Expositionsbedingungen
Bernsteinfarbige zylindrische Kontaktrolle mit zentralem Durchgangsbohrung
Rohlingshülle mit eingelegtem fertig bearbeitetem Profil und verbleibendem Material um kontrollierte Kontaktstellen

Lesen Sie die genannte Materialbezeichnung als eine einzige Formulierung.

Die nachstehende Tabelle enthält eine Spalte für gegossene Covestro-Elastomere mit jeweils zugehörigen Prüfverfahren. Zugspannung bei angegebener Dehnung, Rückprallvermögen, Abriebfestigkeit und Kompressionsset beschreiben unterschiedliche Materialeigenschaften. Die getrennte Darstellung ihrer Prüfbasis macht den Vergleich aussagekräftig.[1] [2]

Die festgelegte Zusammensetzung und der gelieferte Zustand bleiben Bestandteil der Komponentendefinition.

Genannte Guss-Polyurethan-Referenz: Covestro Vulkollan, 92 Shore A / 36 Shore D Säule
EigenschaftReferenzwertPrüfbasisBedeutung der Auswahl
Härte92 A / 36 DISO 868Behalten Sie die Skala zusammen mit dem Ergebnis.
Spannung bei 100 % Dehnung8.0 MPaISO 37Spannung bei angegebener Dehnung, nicht der Elastizitätsmodul
Zugfestigkeit53 MPaISO 37Getrennt von der Drucklasttragfähigkeit
Widerstand gegen Rissausbreitung54 kN/mISO 34Widerstand gegen Risswachstum
Rückprallvermögen62%ISO 4662Eine eigenständige Eigenschaft der elastischen Reaktion
Abriebverlust28 mm³ISO 4649Verlust im angegebenen Materialtest
Druckverformungsrest10% / 19%ISO 815; 70 h bei 23 °C / 24 h bei 70 °CVerbleibende Verformung unter den Prüfbedingungen

Covestro, Vulkollan: Der ultimative Elastomer, gedruckt S. 9, ausgewählte Spalte 92 A / 36 D. Diese genannten materialbezogenen Referenzwerte definieren nicht jede Polyurethan-Formulierung oder eine Einsatzbewertung für ein fertiges Bauteil. Die gelieferte Compound-Bezeichnung ist in der Bestellung angegeben. Vulkollan ist eine eingetragene Marke der Covestro Group.

CNC-Fräsen und -Drehen von massivem Polyurethan

Ringförmiges Werkstück mit verteilten externen Haltekontakten und Achsreferenz

Trennen Sie Schneiden von Verformung

Eine weiche Kante kann sich vom Werkzeug weg bewegen, anstatt auf das vorgesehene Profil zugeschnitten zu werden. Die Schnittgeometrie, der Zugang und die Stützung werden anhand des tatsächlichen Verbundwerkstoffs und des verbleibenden Abschnitts ausgewählt, statt jedes Polyurethan (PU) wie einen starren Thermoplasten zu behandeln.

Lokale Wärmeentwicklung und Kantenbeschaffenheit kontrollieren

Reibung und erneut geschnittenes Material können die Oberfläche stören oder eine ausgefranste Kante hinterlassen. Ein geeigneter Fräsverlauf trennt das Material sauber und gewährleistet den Spanabtransport, ohne eine dünne Kontaktlippe übermäßig zu erwärmen.

Das Teil an geeigneten Kontaktpunkten fixieren

Ein breiter, konturangepasster Kontakt kann eine Haltekraft verteilen. Wir halten die Werkstückaufspannung von einer fertigen Kontaktfläche fern, wo sie die Geometrie verzerren oder eine unzulässige Markierung hinterlassen würde.[2]

PU-Bohrungen, Kontaktstärke und Montagebezugspunkte

FunktionskontaktGeometrie im unbelasteten ZustandMontagebezugEingebauter ZustandBeibehaltener AbschnittPrüfungsunterstützung
Die Geometrie in ihrem funktionsfähigen Zustand definieren
Fertige PU-Kontaktmerkmale und ihr Freigabestatus
MerkmalAnforderungAkzeptabler ZustandVerifizierung
Profil einer Rolle oder eines RadesAussengestalt zur MontageachseDefinierter unbelasteter / gestützter ZustandProfil, Mass und Bezugsverhältnis
Buchsen-SchnittstelleBohrung und AussensitzFreigegebener oder spezifizierter eingebauter ZustandPassmass und kontrollierte Form
Kontaktpolster oder -nestArbeitsschichtdicke und StützprofilDefinierte Stützkraft und MesskraftKontaktgeometrie und Montageposition
Dünne Kante oder BefestigungszoneErhaltener Abschnitt und lokaler ÜbergangNach enthaltenen Bearbeitungs- / MontageschrittenZugänglicher Abschnitt und Kantenbeschaffenheit

Die Zeichnung legt die Grenzmass und den Messzustand für das jeweilige Bauteil fest. Jede erforderliche Belastungs-, Verschleiss- oder chemische Validierung bleibt ein separater Abnahmepunkt.

Definieren Sie den fertigen Polyurethan-Kontakt

Wir beziehen das bearbeitete Profil, die Bohrung und die Befestigungsschnittstellen auf den geforderten Komponentenzustand. Ein konformes Bauteil wird bewertet, ohne es stillschweigend in die Nennform zu zwingen.

Geometrie, die einem PU-Bauteil hilft, seinen Kontakt zu halten

Material hinter einer Ausnehmung

Eine Befestigungsausnehmung nutzt einen Teil der Dicke unter der Arbeitsfläche. Der erhaltene Steg muss den Kontakt ebenso tragen wie Platz für den Schraubenkopf lassen.

Wurzeln neben einer flexiblen Lippe

Eine plötzliche Kerbe kann die Verformung neben einer bewegten Kante konzentrieren. Ein zeichnungsdefinierter Übergang trennt das erforderliche Arbeitsprofil von einer unnötigen scharfen Wurzel.

Eine Befestigungsaufnahme in einem elastischen Körper

Eine Schraubbelastung kann das umgebende Polyurethan zusammendrücken. Für einen stabilen Kontakt sorgt eine definierte Auflagefläche, eine Hülse oder eine festgehaltene starre Schnittstelle, die die Last vom Polyurethan ableitet.

Zugriff ohne Dehnung des Teils

Eine tiefe Aussparung oder innere Geometrie kann den Zugriff von Werkzeug oder Messmittel einschränken. Der Prozess muss die Oberfläche erreichen, ohne dass das fertige Bauteil in eine andere Form gestreckt wird.

Besprechen Sie die Teileanforderungen

Wo ein bearbeiteter PU-Kontakt nützlich sein kann

Laufkontakte in Handhabungsgeräten

Ein Kontaktrad oder eine Rolle kann ein Teil entlang eines definierten Pfads führen oder bewegen. Breite und Profil steuern, wo das Teil gestützt wird, während benachbarte Komponenten während der gesamten Bewegungsstrecke Freiraum benötigen.

Positionierung eines fertigen Bauteils

Eine Halterung (Nest) kann ein empfindliches oder sichtbares Bauteil positionieren, ohne es mit einer starren, formschlüssigen Aussparung einzuschließen. Die Kontaktstellen und die zulässige Kennzeichnung bleiben vom Gesamtumriss der Aussparung getrennt.

Entfernen von Material von einer bewegten Oberfläche

Ein Abstreiferprofil bestimmt die Kantenlage und den Weg für verdrängtes Verschleißmaterial. Ein Freiraum hinter dieser Kante verhindert, dass abgetragenes Material sich am Montagepunkt ansammelt.

Endanschlagkontakt

Ein Puffer kann eine bewegliche Baugruppe aktivieren, bevor benachbarte starre Teile aufeinander treffen. Der eingebaute Spalt und der zur Verfügung stehende Verformungsraum müssen auf diese Baugruppe abgestimmt sein; die bearbeitete Außenkontur ist nur ein Teil dieser Anordnung.

Kontaktstruktur, geschnittene Kanten und erhaltene gegossene Flächen

Abschnitt, der eine Arbeitslippe vom tragenden Grund und dem Nachbearbeitungsbereich trennt

Bearbeitete Arbeitsflächen

Eine Lauf- oder Sitzfläche behält das geforderte Profil und die zulässige Werkzeugstruktur bei. Die Oberfläche wird nach ihrer tatsächlichen Kontaktfunktion freigegeben, anstatt vorauszusetzen, dass jeder Elastomer eine polierte Oberfläche benötigt.

Kanten neben einer Kontaktlippe

Lose Fasern werden entfernt, ohne die spezifizierte Lippe oder Schulter abzurunden. Ein breiter optischer Übergang kann die Kontaktlage oder den lokalen Querschnitt verändern.

Erhaltene Rohlingsoberflächen

Eine Fläche, die nicht bearbeitet werden muss, kann unverändert vom gelieferten Rohling übernommen werden, sofern ihr Zustand akzeptabel ist. C.U.E. weist darauf hin, dass offengegossener Rohling Schwindungsspuren und Größentoleranzen aufweisen kann und daher nicht automatisch als fertige Positionierfläche gilt.

Kennzeichnung und geschützte Kontaktstellen

Kennzeichnungen und Verpackungskontakte gehören weg von einer kritischen Laufkante oder einer sichtbaren Kontaktfläche. Der Schutz hält das freigegebene Profil von Eindrückungen während der Handhabung getrennt.

Geometrie, Zusammensetzung und funktionale Abnahme

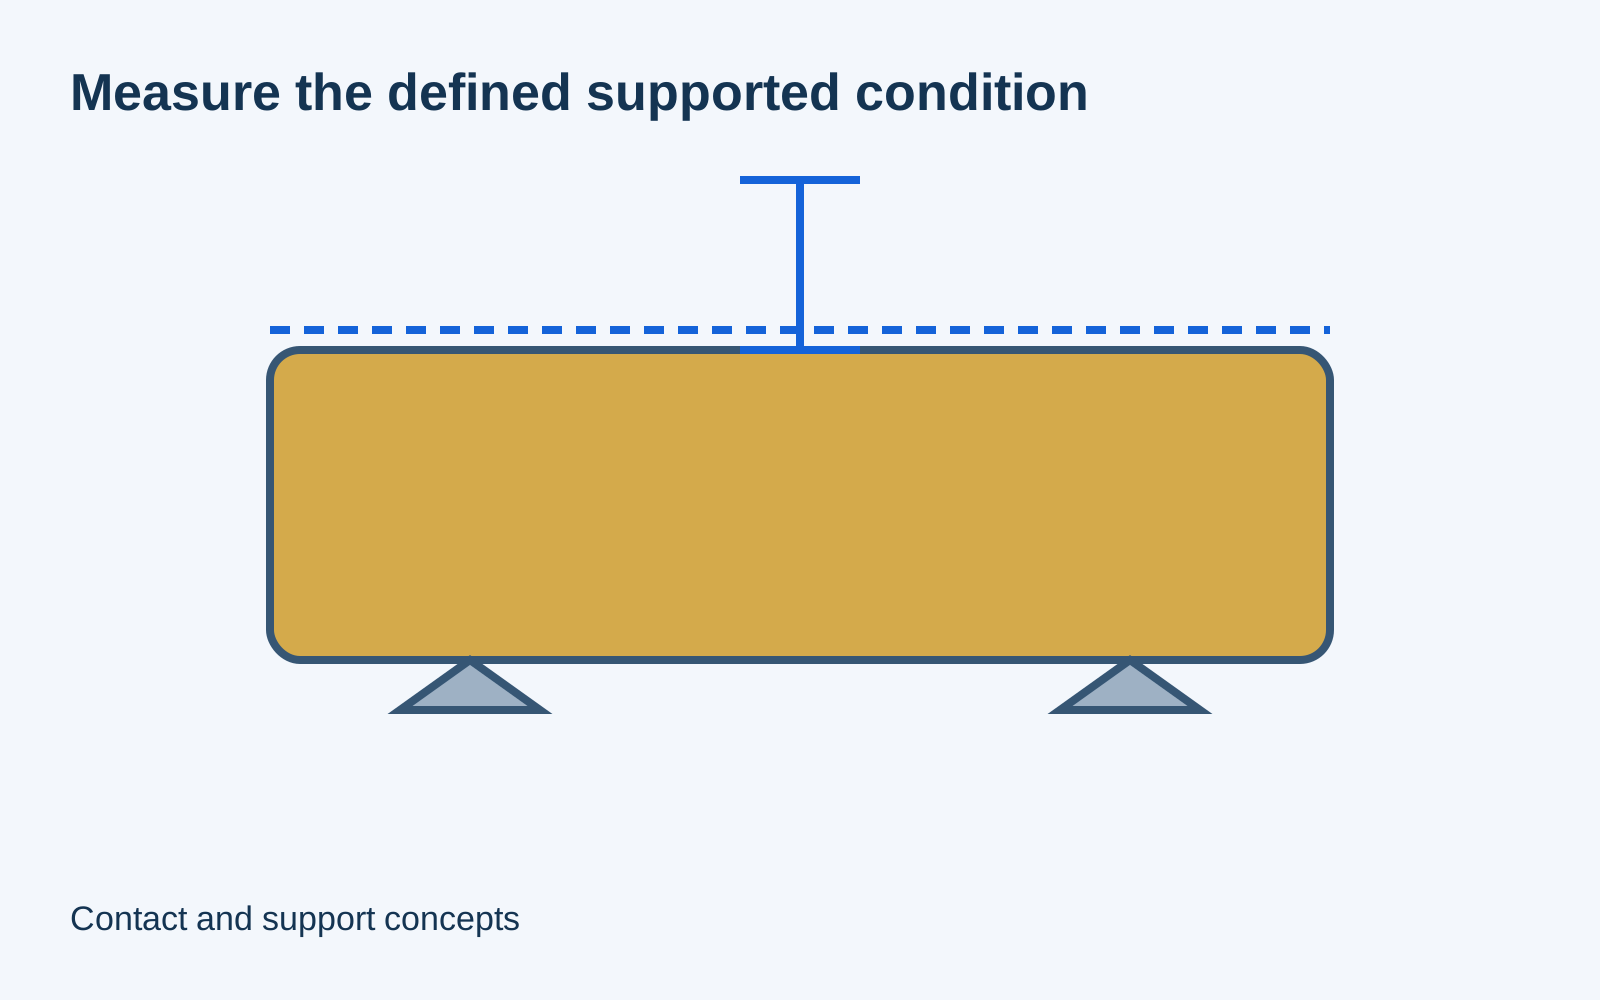
Kontaktpolster auf zwei Auflagern mit einem Messkontakt und einer unbelasteten Referenzlinie

Abmessungen ohne übermäßige Messkraft

Ein Messkontakt kann die Oberfläche eindücken. Wir verwenden die definierte Abstützung und Messbedingung, damit die gemeldeten Bohrungs-, Dicken- oder Profilmaße das Bauteil selbst widerspiegeln und nicht eine durch das Messgerät verursachte Kompression. Die Norm ISO 10579 behandelt die dimensionsgerechte Prüfung nicht steifer Teile, bei denen eine mechanische Einspannung erforderlich ist.[4]

Das Material hinter der Geometrie

Die Compound-Identifikation, die Härtespezifikation und die Angaben zur gelieferten Charge bleiben am Bauteil erhalten. Die chemische Zusammensetzung sowie der ursprüngliche Zustand des Ausgangsmaterials ergeben sich aus der Compound-Identifikation, der Härtespezifikation und den Chargenangaben, die am Bauteil verbleiben.

Teileprüfungen und Service-Tests

Ein dimensionsbezogener Prüfbericht dokumentiert die vereinbarten geometrischen Prüfungen. Für Lastverhalten, Ermüdungsfestigkeit, chemische Verträglichkeit und Verschleißlebensdauer sind – falls diese Eigenschaften im Auftrag gefordert sind – jeweils eigene, anwendbare Nachweise oder Validierungen erforderlich.

Was beeinflusst die Kosten für die Polyurethan-Bearbeitung?

Spannung und Vorbereitung des Erstteils

Ein normkonformes oder unregelmäßiges Rohling kann eine spezielle Kontaktanordnung erfordern. Diese Vorbereitung kann einen höheren Aufwand darstellen als ein kurzer Schnitt an einem kleinen Teil.

Rohmaterialvolumen und Nachbearbeitung

Ein Start nahe der fertigen Kontur kann den Abtrag reduzieren. Ein Near-Net-Rohling spart Arbeit nur dann, wenn an allen zu bearbeitenden Oberflächen ausreichend Material verbleibt.

Zugänglichkeit und beibehaltene Geometrie

Eine tiefe Aussparung, eine schmale Lippe oder eine nicht zugängliche innere Kante erhöhen den Aufwand für Werkzeugauswahl und Handhabung. Der aussagekräftige Kostenvergleich umfasst diesen gesamten Bearbeitungsweg – nicht allein das entfernte Volumen.

Menge und wiederholte Vorbereitung

Programmierung, Spannkontakte und Erstteilprüfungen können innerhalb einer unveränderten Serienfertigung gemeinsam genutzt werden. Eine Änderung der Zusammensetzung oder Geometrie erfordert stattdessen eine neue Vorbereitung statt die Übernahme der vorherigen Einrichtung.

Vom definierten Polyurethan-Rohling zu wiederholten Komponenten

Beibehaltung der freigegebenen Referenzgrundlage

Die Bauteildefinition fasst Zusammensetzung, Härteskala, Geometrie und Auslieferungszustand zusammen. Eine Materialänderung wird dokumentiert – sie erfolgt nicht aufgrund optischer Merkmale.

Überprüfen Sie die ersten fertigen Kontaktpunkte

Erstteile bestätigen, dass der gelieferte Rohling und der gewählte Spannweg nach der Entspannung das geforderte Profil ergeben. Eingeschlossene Montageprüfungen erfolgen mit dem vorgesehenen Gegenbauteil.

Wiederholung des akzeptierten Bearbeitungswegs

Derselbe Materialidentifikator, dieselbe Lageanordnung und dieselbe Bearbeitungsfolge bleiben bei der Wiederholung erhalten. Bei geänderter Rohmaterialgeometrie oder geändertem Spannkontakt erfolgt die entsprechende Anpassung des Fertigungsprozesses.

Schutz und Kennzeichnung der Charge

Die Verpackung trennt funktionsrelevante Profile von länger andauerndem lokalem Druck oder scharfkantigem Kontakt. Die Teile- und Chargenkennzeichnung bleibt mit den vereinbarten Material- und Prüfdatensätzen verbunden.

Häufig gestellte Fragen zur Polyurethan-CNC-Bearbeitung

Sind die Zahlenwerte auf der Shore-A- und der Shore-D-Skala austauschbar?

Nein. Die Skala gehört zum Härteergebnis. Ein Shore-A-Wert darf nicht einfach als Shore-D-Wert umbezeichnet werden, und eine Umrechnung zwischen den Skalen beschreibt nicht das vollständige mechanische Verhalten des Werkstoffs. Behalten Sie die vorgeschriebene Skala und den zugehörigen Prüfstandard bei der Materialanforderung bei.

Können thermoplastisches Polyurethan (TPU) oder PU-Schaum den massiven gegossenen Elastomerwerkstoff in einer Zeichnung ersetzen?

Dies erfordert eine Entscheidung hinsichtlich Werkstoff und Konstruktion. Thermoplastisches Polyurethan, zellulärer Schaum und ein ausgehärteter massiver gegossener Elastomerwerkstoff weisen unterschiedliche Strukturen und Fertigungswege auf. Kontaktfestigkeit, Rückstellverhalten und Rohmaterialgeometrie richten sich nach der spezifischen Struktur und dem jeweiligen Fertigungsweg des gewählten Polyurethans.

Bietet ein weicheres Polyurethan zwangsläufig eine höhere Dämpfung?

Nein. Eindruckhärte und Energierückgabe beschreiben unterschiedliches Verhalten. Covestro gibt die Rückprallhöhe separat an und diskutiert die zwischen Belastung und Entlastung verlorene Energie. Ein für hohe elastische Rückstellung ausgelegter Werkstoff kann Energie zurückgeben, anstatt sie weitgehend zu dissipieren. Bei der Pufferauswahl sind daher zulässige Kraft, Verformung, wiederholte Bewegung und die konkrete Kontaktanordnung – nicht allein die Weichheit – maßgeblich.

Ab welcher Stückzahl wird das Spritzgießen kostengünstiger als die spanende Bearbeitung?

Es gibt keine feste Stückzahl für jedes Teil. Eine Net-Shape-Form erhöht den Vorbereitungsaufwand, kann aber wiederholte Zerspanung reduzieren; die Bearbeitung eignet sich für eine vorhandene Rohform, eine kleine Losgröße oder Schnittstellen, die nach dem Gießen noch nachbearbeitet werden müssen. Der aussagekräftige Kostenvergleich berücksichtigt die konkrete Geometrie, den Werkstoff, die Werkzeuge und die Wiederholmenge.

Können Sie einen vom Kunden gelieferten metallischen Kern mit Polyurethan-Beschichtung bearbeiten?

Dies kann als separate Prüfung des Rohlings und der Schnittstelle betrachtet werden. Die verbleibende Beschichtungsstärke, die Bezugsflächen am Kern sowie der Zustand der bestehenden Verbindung beeinflussen die ausführbaren Schnitte. Die Bearbeitung dieser vorgegebenen Baugruppe unterscheidet sich von der Entfernung der alten Beschichtung und dem Gießen oder Verkleben einer neuen – letzteres erfordert einen eigenen Lieferumfang.

Hat ein naturfarbenes Polyurethan automatisch die Zulassung für Lebensmittelkontakt?

Nein. C.U.E. unterscheidet in seinen Lagerempfehlungen spezifische Zusammensetzungen, Farben sowie Anwendungen mit trockenem oder nassen Kontakt. Die Konformität ergibt sich aus der exakten Formulierung und den vorgesehenen Kontaktbedingungen. Die exakte Formulierung und die vorgesehenen Kontaktbedingungen erfordern die entsprechende Dokumentation, sobald diese Anforderung Teil der Bestellung ist.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihre Polyurethan-Komponente

Senden Sie die Zeichnung der Komponente, die Angabe zur Verbindung oder Härte sowie die gewünschten Mengen. Benennen Sie die funktionale Kontaktstelle, den gelieferten Rohling, den gewünschten Auslieferungszustand sowie alle erforderlichen dimensions- oder funktionsbezogenen Freigabekriterien.

Polyurethan-Material und Referenzen für bearbeitete Kontaktflächen

Die nachstehenden Quellen stützen den genannten Materialvergleich, den Gusszustand des Ausgangsmaterials sowie die getrennten Eigenschaften Härte, Verformung und Verschleiss.

  1. Covestro — Vulkollan: Der ultimative ElastomerGenannte Referenzeigenschaften für massiv gegossene Elastomere, gedruckte Seite 9.
  2. C.U.E. — Technisches Datenblatt für Polyurethan-MaterialienCompound-spezifische Härte-, Verformungs- und Verschleißprüfungen
  3. C.U.E. — Polyurethan-StabmaterialGegossene Rohformen, Schwankungen an der offenen Guss-Oberfläche und nachfolgende spanende Bearbeitung
  4. ISO 10579:2010 — Nicht steife TeileÖffentlicher Abstract zur dimensionsgerechten Prüfung, bei der eine mechanische Einspannung erforderlich ist
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB