Vai al contenuto
VETCNCCNC MANUFACTURING
Rullo cilindrico, anello toroidale e tampone rettangolare di contatto color ambra su una superficie scura

Poliuretano CNC
Lavorazione

Confronta le proprietà di riferimento del PU

Rulli, tamponi e componenti di contatto in poliuretano lavorati meccanicamente

6 tipi di componenti

Rulli e ruote di contatto

Un profilo esterno tornito fornisce il contatto di scorrimento, mentre l’interfaccia del foro o del nucleo posiziona il componente. Profili rettilinei, a raggio convesso (crowned) e scanalati svolgono compiti diversi nel meccanismo circostante.

Bocchette e anelli di supporto

Un manicotto separa un albero o un perno dal supporto circostante. Il suo foro, la superficie esterna di appoggio e le facce terminali definiscono i punti di contatto; la deformazione dell’elastomero rimane parte del comportamento dell’insieme.

Pads di contatto

Un supporto presenta una faccia definita verso l'elemento supportato. Fori di fissaggio locali o incavi sul retro lo collegano al supporto, lasciando lo spessore di contatto richiesto al di sopra dell'hardware.

Profili raschiatore e tergente

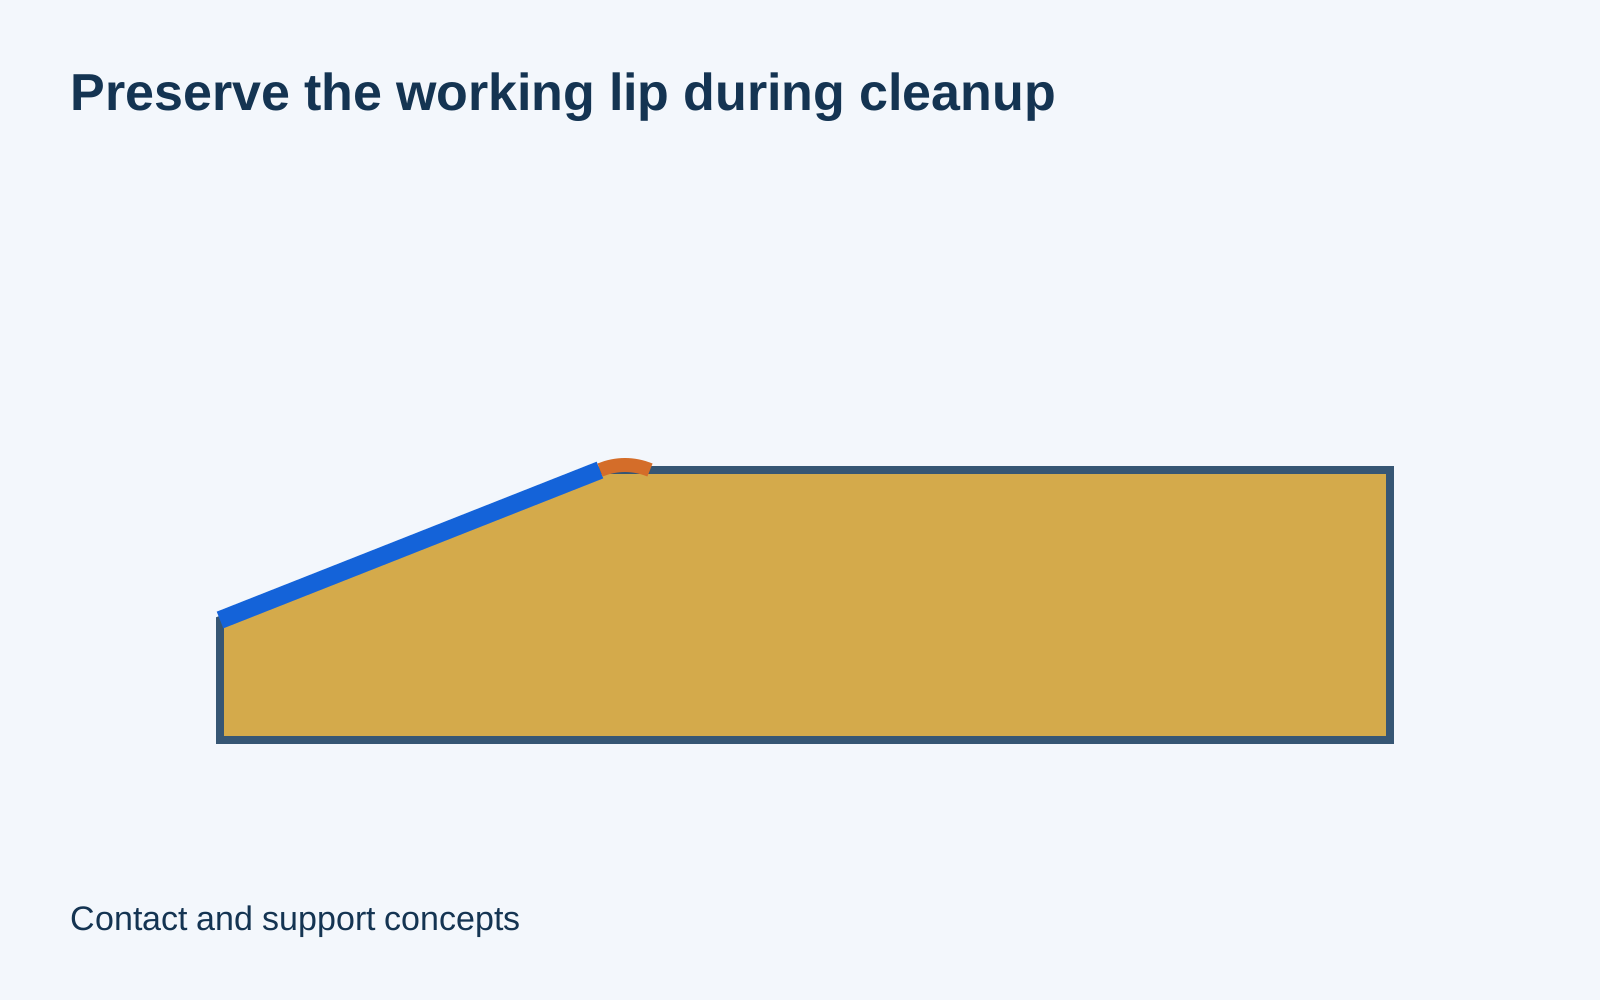
Un profilo lavorato posiziona il bordo di lavoro contro la sua superficie di accoppiamento. La sezione di supporto conservata sostiene tale bordo; un labbro sottile e una zona di montaggio rigida assolvono funzioni diverse.

Supporti per nesting e fissaggio

Una tasca profilata supporta un componente in punti di contatto selezionati. Lo sgrassaggio elimina il resto della sua forma, in modo che il supporto posizioni le superfici previste anziché comprimere ogni faccia esterna.

Fermi, ammortizzatori e distanziali

Un fermo posiziona un contatto conforme alla fine della corsa. La forma del contatto, la sezione trattenuta e l'interfaccia di montaggio determinano il punto in cui avviene l'innesto e lo spazio residuo intorno all'insieme mobile.

Facciamo preventivo per la lavorazione di materiale in poliuretano solido, già polimerizzato e idoneo, oppure di semilavorati forniti quasi-finiti (near-net), trasformati nei componenti specificati. Fresatura, tornitura e lavorazioni locali di dettaglio seguono la composizione chimica e la geometria del materiale. Il modello in schiuma di PU, il TPU ottenuto per stampaggio ad iniezione e l’elastomero fresco colato su un’anima metallica sono soggetti a definizioni di processo distinte.

Composto in poliuretano, durezza e forma iniziale

Specificare il composto con la sua durezza

Poliuretano indica una famiglia di materiali, non un singolo materiale da lavorazione. Un composto denominato, la scala Shore e lo stato di fornitura mantengono distinto il contatto elastico richiesto rispetto a un semplice grezzo di colore simile[1]

Focus sulla selezione
Composto e scala di durezza

Barre, lastre e grezzi quasi-finiti

Il tondo è adatto per rulli e bocchette; il foglio o il blocco è adatto per tamponi e supporti profilati. Un grezzo quasi-finito può ridurre la quantità di asportazione di truciolo, lasciando un’opportuna finitura finale nella zona di contatto[2] [3]

Focus sulla selezione
Sovrametallo utile per la lavorazione

Mantenere la definizione del componente nello stato scarico

La forza di serraggio può comprimere o allungare un elastomero. Il pezzo rilasciato deve presentare una sezione residua sufficiente e condizioni di ispezione adeguate affinché la sua geometria finita assuma il significato previsto.[1]

Focus sulla selezione
Geometria dopo il rilascio

Materiale adatto all’ambiente di contatto

Un contatto pulito con acqua e una guida bagnata con olio richiedono basi di compatibilità specifiche per ciascun composto. Fluidi, concentrazione, temperatura ed esposizione devono essere considerati congiuntamente nella selezione del materiale.

Focus sulla selezione
Condizioni reali di esposizione
Rullo di contatto cilindrico color ambra con foro passante centrale
Guscio grezzo e profilo finito inserito, con materiale lasciato intorno ai punti di contatto controllati

Leggere il riferimento materiale nominato come una singola formulazione

La tabella seguente conserva una colonna dedicata agli elastomeri da colata Covestro, con i relativi metodi di prova individuali. Il carico applicato a un allungamento specifico, il rimbalzo, l’usura e il ritorno dopo compressione descrivono risposte differenti. Mantenere distinti i fondamenti di ciascun test rende il confronto utile.[1] [2]

Il composto ordinato e lo stato di fornitura restano associati alla definizione del componente.

Riferimento di poliuretano fuso denominato: Covestro Vulkollan, colonna 92 Shore A / 36 Shore D
ProprietàValore di riferimentoBase della provaSignificato della selezione
Durezza92 A / 36 DISO 868Mantenere la scala insieme al risultato
Tensione a un allungamento del 100 %8.0 MPaISO 37Tensione a un allungamento specificato, non modulo di Young
Resistenza a trazione53 MPaISO 37Distinto dalla capacità di carico a compressione
Resistenza alla propagazione della lacerazione54 kN/mISO 34Resistenza alla crescita della lacerazione
Risilienza al rimbalzo62%ISO 4662Una proprietà distinta della risposta elastica
Perdita per abrasione28 mm³ISO 4649Perdita rilevata nel test materiale specificato
Deformazione permanente a compressione10% / 19%ISO 815; 70 h a 23 °C / 24 h a 70 °CDeformazione residua nelle condizioni di prova

Covestro, Vulkollan: The Ultimate Elastomer, stampato a pag. 9, colonna selezionata 92 A / 36 D. Questi risultati riferiti a materiali specifici non definiscono ogni formulazione di poliuretano né una valutazione di servizio per il componente finito. Il composto fornito è identificato nell’ordine. Vulkollan è un marchio registrato del Gruppo Covestro.

Fresatura e tornitura CNC di poliuretano solido

Pezzo in lavorazione anulare con punti di presa esterni distribuiti e riferimento d’asse

Distinguere la lavorazione dalla deformazione

Un bordo morbido può spostarsi allontanandosi dall’utensile invece di essere tagliato secondo il profilo previsto. La geometria di taglio, l’accessibilità e il supporto sono scelti in funzione del composto effettivo e della sezione conservata, anziché trattare ogni PU come un termoplastico rigido.

Controllare il calore locale e lo stato del bordo

Il materiale sfregato o ritagliato può alterare la superficie o lasciare un bordo sfilacciato. Un percorso efficace separa il materiale in modo pulito e consente l’espulsione dei trucioli senza surriscaldare un labbro di contatto sottile.

Fissare il pezzo mediante contatti adeguati

Un ampio contatto conformato può distribuire il carico di fissaggio. Manteniamo il sistema di fissaggio lontano da superfici finite, dove potrebbe deformarne la geometria o lasciare un segno inaccettabile.[2]

Fori in PU, spessore di contatto e riferimenti di montaggio

Contatto funzionaleGeometria a carico nulloRiferimento di montaggioCondizione installataSezione conservataSupporto per l'ispezione
Definire la geometria nella sua condizione funzionale
Caratteristiche di contatto in poliuretano finite e loro stato di accettazione
CaratteristicaRequisitoCondizione accettataVerifica
Profilo del rullo o della ruotaForma esterna rispetto all’asse di montaggioStato definito a vuoto / supportatoProfilo, dimensione e relazione di riferimento
Interfaccia boccolaAlesatura e sedile esternoStato rilasciato o specificato in installazioneDimensioni di accoppiamento e forma controllata
Zona di contatto o alloggiamentoSpessore operativo e profilo di supportoForza di supporto e di misurazione definitaGeometria di contatto e posizione di montaggio
Bordo sottile o zona di fissaggioSezione conservata e transizione localeDopo la lavorazione / l’assemblaggio inclusiSezione accessibile e condizione del bordo

Il disegno definisce i limiti dimensionali e lo stato di misurazione per il particolare componente. Eventuali validazioni richieste relative a carico, usura o resistenza chimica rimangono elementi di accettazione separati.

Definire il contatto in poliuretano finito

Riferiamo il profilo lavorato, il foro e le interfacce di fissaggio allo stato richiesto del componente. Un corpo conforme viene valutato senza forzarlo silenziosamente nella forma nominale.

Geometria che aiuta un componente in PU a mantenere il contatto

Materiale posto sotto una cava

Una cava di fissaggio utilizza parte dello spessore situato al di sotto della superficie operativa. La lamiera conservata deve supportare il contatto e lasciare spazio per la testa della vite.

Radici affianco a un labbro flessibile

Un intaglio brusco può concentrare la deformazione accanto a un bordo mobile. Una transizione definita dal disegno separa il profilo operativo richiesto da una radice non necessariamente appuntita.

Un alloggiamento per fissaggio in un corpo elastico

Un carico applicato su un bullone può comprimere il poliuretano circostante. Ciò che garantisce un contatto stabile è una sede, una bussola o un’interfaccia rigida trattenuta, definita in modo specifico, in grado di trasferire il carico lontano dal poliuretano.

Accesso senza deformare il pezzo

Un incavo profondo o una caratteristica interna può limitare l’accesso dell’utensile o dello strumento di misura. Il processo deve raggiungere la superficie senza richiedere la deformazione del componente finito in un’altra forma.

Discutere i requisiti del componente

Dove un contatto in PU lavorato può risultare utile

Contatti di scorrimento nelle attrezzature di movimentazione

Una ruota o un rullo di contatto possono guidare o spostare un componente lungo un percorso definito. La larghezza e il profilo del rullo determinano la posizione di supporto del componente, mentre le parti adiacenti devono disporre di spazio libero durante tutto il movimento.

Posizionamento di un componente finito

Un alloggiamento (nest) può posizionare un componente fragile o visibile senza racchiuderlo in una cavità rigida aderente. I punti di contatto e le marcature consentite rimangono distinti dal contorno generale della tasca.

Rimozione di materiale da una superficie in movimento

Il profilo di una spatola definisce la posizione del bordo e il percorso dei detriti spostati. Lo spazio libero dietro tale bordo contribuisce a prevenire l’accumulo del materiale rimosso contro il suo supporto.

Contatto di fine corsa

Un tampone può entrare in contatto con un insieme mobile prima che le parti rigide adiacenti si incontrino. Il gioco installato e lo spazio disponibile per la deformazione devono essere adeguati a tale insieme; l’involucro esterno lavorato è soltanto una parte di tale configurazione.

Texture del contatto, bordi tagliati e facce di getto trattenute

Sezione che separa il labbro di lavoro dalla radice di supporto e dalla zona di rifinitura

Superfici funzionali lavorate

Una superficie di scorrimento o di appoggio mantiene il profilo richiesto e la texture strumentale consentita. La superficie è accettata in base alla sua effettiva funzione di contatto, anziché presupporre che ogni elastomero richieda una finitura lucidata.

Bordi adiacenti a un labbro di contatto

I frammenti allentati vengono rimossi senza arrotondare il labbro o la spalla specificati. Una smussatura estesa a scopo estetico può modificare la posizione del contatto o la sezione locale.

Superfici grezze trattenute

Una faccia che non richiede lavorazione può essere mantenuta dal grezzo fornito, purché il suo stato sia accettabile. C.U.E. osserva che il materiale grezzo in getto aperto può presentare segni di ritiro e variazioni dimensionali, pertanto non costituisce automaticamente una superficie di posizionamento finita.

Identificazione e contatti protetti

Le marcature e i contatti di imballaggio devono essere posizionati lontano da un bordo funzionale critico o da una faccia di contatto visibile. La protezione mantiene il profilo accettato distinto dalle impronte causate dalla manipolazione.

Geometria, identità del composto e accettazione funzionale

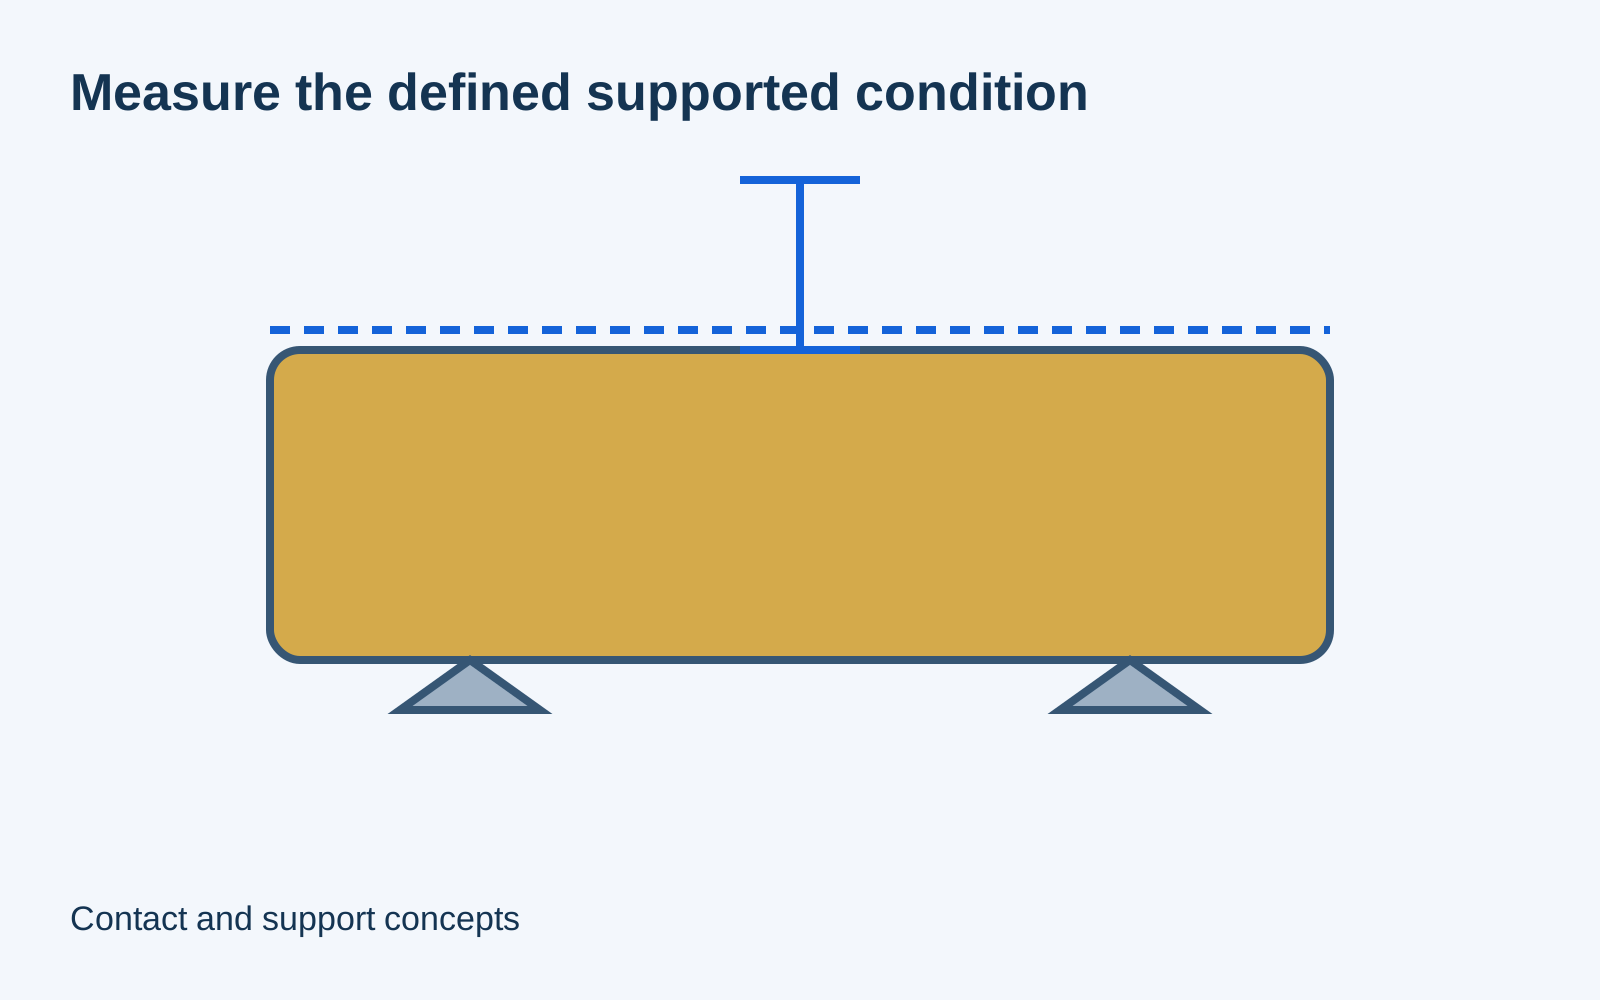
Contatto di misura su due supporti con una linea di riferimento non caricata

Dimensioni senza forza di misurazione eccessiva

Un contatto di misura può deformare la superficie. Utilizziamo condizioni definite di supporto e di misurazione affinché il diametro del foro, lo spessore o il profilo riportati rappresentino effettivamente il componente, anziché una compressione indotta dall’attrezzatura di misura. La norma ISO 10579 tratta la verifica dimensionale di parti non rigide, qualora sia richiesto un vincolo.[4]

Il materiale alla base della geometria

L’identificazione del composto, la specifica della durezza e le informazioni sul lotto fornito rimangono associate al componente. La formulazione chimica e lo stato originale del materiale grezzo derivano dall’identificazione del composto, dalla specifica della durezza e dalle informazioni sul lotto, che rimangono associate al componente.

Controlli del pezzo e prove di servizio

Un rapporto dimensionale definisce i controlli geometrici concordati. La risposta a carico, la resistenza alla fatica, la compatibilità chimica e la durata d’usura richiedono evidenze o validazioni specifiche applicabili, qualora l’ordine ne preveda esplicitamente i risultati.

Cosa influenza il costo della lavorazione del poliuretano?

Fissaggio e preparazione del primo pezzo

Un grezzo conforme o irregolare può richiedere un sistema di contatto dedicato. Tale preparazione può incidere maggiormente sul costo rispetto a una breve operazione su un piccolo componente.

Volume del grezzo e finitura

Partire vicino all’ingombro finale riduce la quantità di materiale da asportare. Un grezzo quasi-finito consente un risparmio di lavoro solo se lascia sufficiente materiale sulle superfici che devono essere ultimate.

Accessibilità e geometria conservata

Una cavità profonda, un labbro stretto o uno spigolo interno inaccessibile aumentano il lavoro relativo a utensili e manipolazione. Il confronto utile dei costi deve includere tale percorso lavorativo, non limitandosi semplicemente al volume asportato.

Quantità e preparazione ripetuta

La programmazione, i contatti di fissaggio e i controlli sul primo pezzo possono essere condivisi su una serie invariata. Una modifica del composto o della geometria potrebbe richiedere una nuova preparazione, anziché ereditare l’impostazione precedente.

Da un grezzo di PU definito a componenti ripetuti

Mantenere il riferimento di base approvato

La definizione del componente associa tra loro composto, scala di durezza, geometria e stato consegnato. Una modifica del materiale viene registrata, non scelta in base all’aspetto esteriore.

Verificare i primi contatti finiti

I primi pezzi confermano che il grezzo fornito e il percorso di supporto producono il profilo richiesto dopo il rilascio. I controlli di assemblaggio inclusi utilizzano il componente di accoppiamento previsto.

Ripetere il percorso approvato

L’identità del materiale, la disposizione di posizionamento e la sequenza di lavorazione rimangono identiche nella revisione ripetuta. Qualsiasi modifica del grezzo o della geometria di contatto comporta l’adeguamento corrispondente del processo.

Proteggere e identificare il lotto

L’imballaggio separa i profili lavorati da pressioni locali prolungate o da contatti taglienti. L’identificazione del pezzo e del lotto rimane collegata ai registri concordati relativi al materiale e alle ispezioni.

Domande frequenti sulla lavorazione CNC del poliuretano

I valori numerici sulle scale Shore A e Shore D sono intercambiabili?

No. La scala fa parte del risultato della misura di durezza. Un valore Shore A non può essere semplicemente etichettato come Shore D, e una conversione tra scale non definisce il comportamento meccanico completo del composto. Mantenere la scala specificata e la prova applicabile insieme al requisito di materiale.

È possibile sostituire l’elastomero fuso solido con un TPU o una schiuma in PU su un disegno?

Richiede una decisione relativa al materiale e alla progettazione. Il poliuretano termoplastico, la schiuma cellulare e l’elastomero fuso curato presentano strutture e percorsi di lavorazione differenti. La rigidezza al contatto, il recupero e la geometria del grezzo dipendono dalla struttura specifica e dal percorso di lavorazione del poliuretano scelto.

Un poliuretano più morbido garantisce necessariamente un maggiore smorzamento?

No. La durezza per indentazione e il ritorno energetico descrivono comportamenti diversi. Covestro riporta separatamente il rimbalzo e analizza l’energia persa tra carico e scarico. Un composto scelto per un elevato recupero elastico restituisce energia anziché dissiparne una grande parte. La selezione dell’ammortizzatore considera quindi la forza ammessa, la deformazione, il movimento ripetuto e la reale configurazione di contatto, non solo la morbidezza.

A partire da quale quantità la stampatura diventa più economica della lavorazione meccanica?

Non esiste una quantità fissa per ogni componente. Uno stampo a forma definitiva richiede una preparazione aggiuntiva, ma può ridurre la necessità di tagli ripetuti; la lavorazione meccanica può essere adatta a una forma già disponibile in magazzino, a una piccola serie o a interfacce che necessitano comunque di finitura dopo la fusione. Il confronto utile tiene conto del costo effettivo della geometria, del materiale, degli utensili e del volume di ripetizione.

È possibile lavorare meccanicamente un nucleo metallico fornito già ricoperto di poliuretano?

Può essere considerata una revisione separata del grezzo e delle interfacce. Lo spessore del rivestimento conservato, i riferimenti del nucleo e lo stato dell’adesione esistente influenzano le lavorazioni meccaniche realizzabili. La lavorazione meccanica di quell’insieme fornito è distinta dalla rimozione del vecchio rivestimento e dalla successiva fusione o incollaggio di uno nuovo, che richiede un proprio ambito di fornitura.

Un poliuretano di colore naturale è automaticamente approvato per il contatto con alimenti?

No. C.U.E. distingue composti, colori e applicazioni specifiche a contatto secco o bagnato nelle proprie indicazioni sui materiali disponibili a magazzino. La conformità dipende dalla formulazione esatta e dalle condizioni effettive di contatto previste. La formulazione esatta e le condizioni di contatto previste richiedono la documentazione applicabile quando tale requisito fa parte dell’ordine.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in poliuretano

Invia il disegno del componente, la specifica del composto o della durezza e le quantità richieste. Indica l’area di contatto funzionale, il grezzo fornito, lo stato di consegna e qualsiasi accettazione dimensionale o funzionale richiesta.

Materiale in poliuretano e riferimenti per contatti lavorati

Le fonti riportate di seguito supportano il confronto materiale indicato, lo stato del materiale fuso e le proprietà distinte di durezza, deformazione e usura.

  1. Covestro — Vulkollan: L’elastomero definitivoProprietà di riferimento dichiarate per elastomeri solidi colati, pagina 9 stampata.
  2. C.U.E. — Tabella dati tecnici sui materiali in poliuretanoProve di durezza, deformazione e usura specifiche per ciascun composto
  3. C.U.E. — Barre in poliuretano colatoForme di materiale grezzo colato, variazioni superficiali della colata a vuoto e lavorazione meccanica secondaria.
  4. ISO 10579:2010 — Parti non rigideRiassunto pubblico sulla verifica dimensionale nei casi in cui è richiesto un vincolo.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB