Barreras aislantes
Una barrera perfilada separa elementos conductores adyacentes. Su contorno, agujeros de fijación y aberturas locales deben dejar el material aislante previsto entre los componentes instalados.

Una barrera perfilada separa elementos conductores adyacentes. Su contorno, agujeros de fijación y aberturas locales deben dejar el material aislante previsto entre los componentes instalados.
Bandas de soporte para terminales llevan un patrón repetido de aberturas en una sección común del laminado. El paso entre orificios y el material existente entre aberturas contiguas determinan la posición de los terminales montados.
Una placa con bolsillos combina una cara de referencia para montaje con holguras locales. El fondo del bolsillo y las zonas de fijación conservan espesores distintos, por lo que el fondo del rebaje no es automáticamente la superficie de ubicación.
Una arandela separa superficies atornilladas mientras permite el paso del perno a través de su orificio. El anillo restante soporta la carga de contacto, y su contorno exterior debe mantener holgura respecto a otros elementos conductores cercanos.
Un bloque de soporte puede integrar un asiento, un escalón y un patrón de fijación en una sola pieza. La superficie de acoplamiento ubica el componente soportado; los bolsillos de holgura facilitan el acceso sin asumir esa función de ubicación.
Un portador posiciona componentes alrededor de un patrón circular o de una abertura central. Las aberturas locales y el borde exterior deben permanecer conectados mediante suficiente material para cumplir las condiciones especificadas de manipulación y soporte.
Cotizamos componentes en G10 y FR4 definidos por plano, con perfiles fresados, bolsillos, agujeros y caras acabadas especificadas. Se trata de piezas laminadas mecanizadas; la cualificación para sistemas eléctricos y la fabricación de PCB son actividades independientes.
G10 y FR4 comparten una construcción de epoxi reforzado con fibra de vidrio tejida, pero los nombres de grado no autorizan sustitución automática. Norplex describe la distinción de NEMA que excluye el bromo y otros retardantes de llama halogenados del G10 y el G11.[2]
Norplex NP510A es un producto FR4 bromado. Un grado específico de fabricante vincula el laminado pedido con sus datos técnicos reales y su reconocimiento oficial; una etiqueta genérica FR4 no identifica todas las formulaciones disponibles.[2] [1]
Las propiedades longitudinal y transversal difieren en la lámina de vidrio tejido. Orientar el mismo contorno de forma distinta en la pieza en bruto puede modificar la dirección del material que soporta una pestaña doblada o un apoyo cargado.[1]
Un rebaje profundo deja una sección de laminado distinta de la del material bruto de espesor completo. El fondo restante, las superficies de anclaje y los nervios soportan cada uno su propia porción de la geometría del componente.
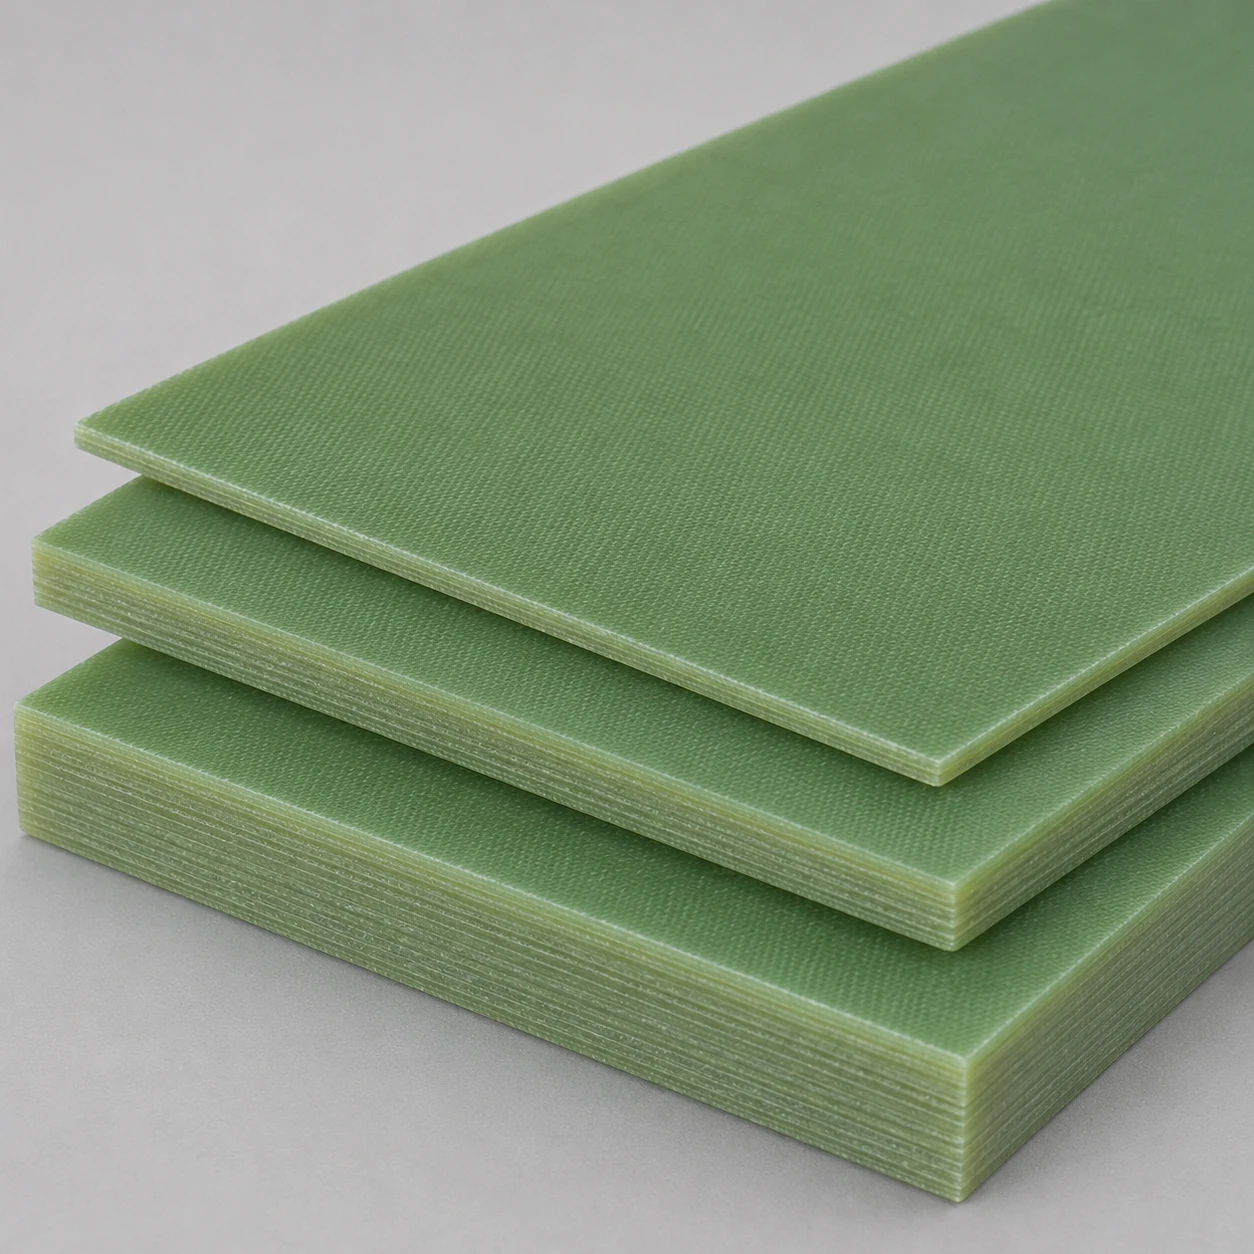

La tabla utiliza FR4 NP510A, con sus espesores de probeta y condiciones de ensayo. Dichos valores identifican esta referencia del productor; no se convierten tácitamente en valores de G10 ni en calificaciones de carga para piezas terminadas.[1] [2]
Una pieza mecanizada conserva la construcción y dirección del laminado seleccionadas en la pieza bruta.
| Propiedad | Valor de referencia | Base del ensayo | Probeta / dirección |
|---|---|---|---|
| Gravedad específica | 1.85 | ASTM D792 | 0.500 in |
| Absorción de agua en 24 horas | 0.10% | ASTM D570; D1-24/23 | 0.0625 in |
| Resistencia a la flexión | 448.2 / 358.5 MPa | ASTM D790; Condición A | LW / CW; 0,0625 pulg |
| Módulo de flexión | 20.0 / 17.9 GPa | ASTM D790; Condición A | LW / CW; 0,0625 pulg |
| Resistencia a la tracción | 275.8 / 220.6 MPa | ASTM D638; Condición A | LW / CW; 0,125 pulg |
| Resistencia a la compresión | 455.1 MPa | ASTM D695; Condición A | En sentido plano; 0,500 pulg |
| Resistencia al corte | 148.2 MPa | ASTM D732; Condición A | Perpendicular; 0,0625 pulg |
Norplex-Micarta NP510A TDB, 14 de julio de 2022. Valores típicos para este producto FR4; LW/CW significa longitudinal/transversal. Se conservan las direcciones de ensayo, los espesores de probeta y las condiciones ambientales para comparación.

El tejido de vidrio es abrasivo para los filos de corte. Norplex recomienda herramientas de carburo para laminados basados en vidrio; el desgaste del filo puede afectar una serie antes de que cambie el contorno mismo.
Un corte de contorno atraviesa las capas reforzadas. La penetración de la fresa y las secciones soportadas determinan la integridad del borde, por lo que la inspección del borde de corte se realiza directamente sobre dicho borde.
El lado de salida de un agujero taladrado puede astillarse donde el laminado pierde soporte. Una salida respaldada y un método de corte adecuado abordan ese borde de forma independiente del diámetro final del agujero taladrado.[3]
Inspeccionar la pieza en estado libre o montada según se especifique. Los datos de probetas de material no proporcionan una tolerancia universal para componentes.
| Característica | Requisito del plano | Condición aceptada | Verificación |
|---|---|---|---|
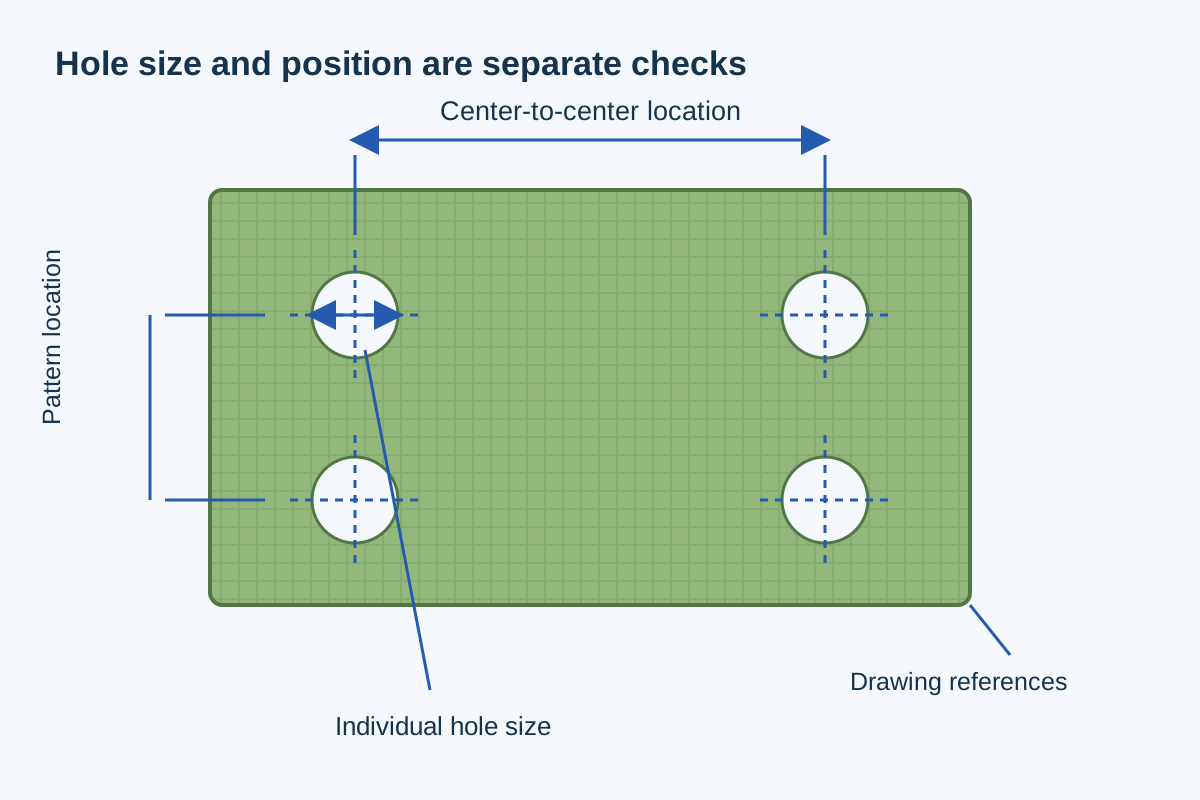
| Patrón de agujeros de montaje | Tamaño y ubicación respecto al datum | Estado montado aprobado/especificado | Verificación de tamaño y posición |
| Asiento del elemento de fijación | Profundidad y superficie de apoyo para el rodamiento | Después de la limpieza del borde | Inspección de profundidad y superficie de apoyo |
| Placa con cavidades | Relación entre el fondo y la cara de montaje | En los soportes definidos | Geometría basada en el datum |
| Borde cortado | Condición permitida de virutas/deslaminación | Borde crítico acabado | Examen del borde |
El plano identifica las referencias funcionales y la condición requerida. Las propiedades del espécimen de material y la inspección geométrica no sustituyen una prueba eléctrica o de ensamblaje especificada por separado.
Relacionamos las aberturas acabadas, las superficies de apoyo para rodamientos y las caras de soporte con las referencias de montaje del plano. Cualquier prueba dieléctrica o de ensamblaje específica tiene su propio alcance definido.
Los orificios estrechamente espaciados dejan ligamentos estrechos. Su anchura y posición respecto a un orificio cargado afectan la sección del componente retenido, no solo la cantidad de material eliminado.
Un rebaje para elemento de fijación elimina material junto a su orificio y debajo de la cabeza. Mantener toda la huella de apoyo dentro de la sección retenida evita transformar un asiento completo en un contacto parcial en el borde.
Una esquina fresada conserva el radio de la fresa. El relieve de la esquina y la trayectoria de entrada del componente acoplado determinan si alcanza efectivamente la cara de asiento prevista.[3]
Girar piezas para mejorar el rendimiento de la chapa también puede girar su dirección de laminado. El anidamiento sigue el requisito de dirección cuando la pieza aprovecha esa distinción del material.
La posición de una barrera determina qué componentes separa. Las holguras de montaje y las aperturas pertenecen al diseño del equipo, no a una calificación de aislamiento supuesta para cualquier forma mecanizada.
Un patrón de soporte común mantiene relacionadas varias posiciones de terminal. Reemplazar una tira incluye el patrón de montaje instalado, por lo que un taladro individualmente coincidente es solo una parte de la geometría de reemplazo.
Un bolsillo de dispositivo de sujeción puede ubicar un componente mientras que el alivio local elimina salientes u herramientas. Asignar a estas superficies funciones distintas hace visible el contacto previsto en la definición de la pieza.
Un espaciador o portador establece una posición dentro de una pila de ensamblaje. Sus caras funcionales y los componentes intermedios determinan dicha posición; la cara de material en bruto no utilizada no es automáticamente un datum de ensamblaje aceptado.
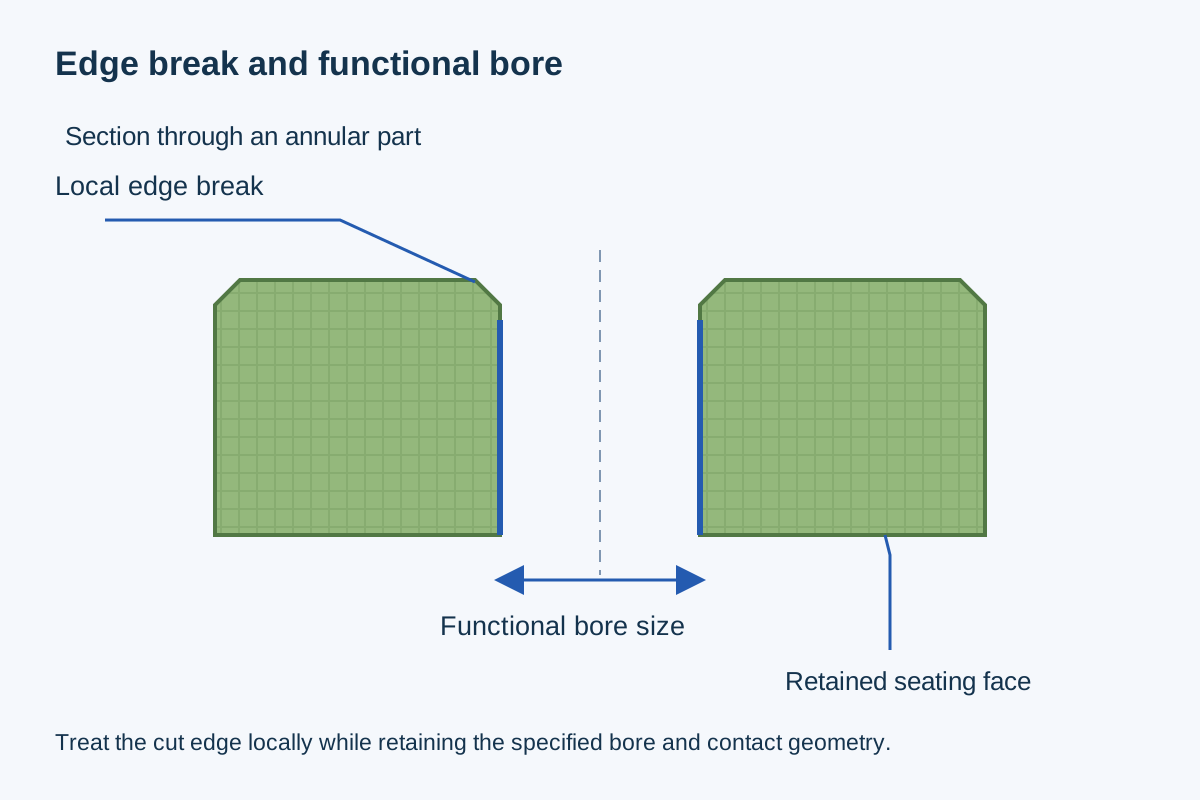
La textura requerida de la cara corresponde al contacto que sirve. Una operación general de lijado estético puede eliminar material de una cara que define el espesor montado.
Un chaflán de borde especificado elimina una intersección afilada. No debe consumir la estrecha zona plana alrededor de una abertura ni transformar un taladro de ubicación en una entrada cónica.
Fragmentos sueltos en una esquina de bolsillo o en la salida de un orificio pueden interferir con el asiento y la manipulación. La condición aceptada del borde se define de forma independiente del contorno nominal.
Una marca grabada modifica la superficie local. Su ubicación y profundidad pueden mantenerse alejadas de una lámina aislante delgada, una zona de apoyo o una cara de ubicación acabada.
El registro del material identifica la calidad de vidrio-epoxi y el producto solicitados. Donde la dirección es relevante, la disposición de la pieza en bruto a la pieza final traslada dicha orientación al componente acabado.
La inspección de bordes avanzada puede detectar virutas, fibras expuestas y deslaminación en aberturas críticas. Un informe dimensional no describe estas condiciones locales del borde.
El registro dimensional sigue las referencias reales de montaje de la pieza. Cualquier verificación eléctrica especificada sigue siendo una prueba independiente del estado declarado de la pieza o del conjunto.
El contorno exterior en bruto, la orientación y el anidamiento determinan el rendimiento. Un contorno final pequeño aún puede requerir mayor área de lámina cuando características estrechas necesitan soporte conservado durante el mecanizado.
El desgaste de la herramienta y el trabajo de control de bordes añaden coste más allá del material eliminado. Un perímetro largo con numerosas aberturas pequeñas puede requerir mayor esfuerzo de corte que una placa simple de mayor tamaño.
Los rebajes opuestos o las caras de espesor acabado requieren mantener su relación a lo largo de la pieza. Añaden trabajo de preparación e inspección en comparación con un contorno unilateral.
La preparación y la verificación de la primera pieza pueden distribuirse sobre una serie repetida. Una modificación en la construcción del laminado o en el patrón de montaje puede alterar dicha preparación, en lugar de heredar la configuración anterior.
La pieza aprobada combina su construcción material, su orientación y su geometría funcional. Esa es la línea base para el componente mecanizado cotizado.
El resultado de la primera pieza establece el patrón real de aberturas, la sección acabada y la condición crítica del borde frente a dicha línea base.
La producción repetida conserva la revisión del plano y del material. Cualquier cambio en uno u otro recibe el correspondiente ajuste en fabricación y aceptación.
El embalaje separa los bordes finos y las caras acabadas de la abrasión o la flexión durante la manipulación. El envío conserva la identificación de la pieza y del material utilizada para el pedido.
No. La guía de fabricación de Norplex indica que los agujeros perforados en laminados pueden tener un diámetro final inferior al del taladro utilizado. La aceptación se basa en el diámetro real del agujero terminado; la marca del herramienta por sí sola no tiene en cuenta las condiciones de corte ni el método de acabado elegido.
No. El valor Tg describe una transición de la resina medida mediante el método indicado. El boletín enumera por separado los datos del índice de temperatura y señala que el límite de operación depende de la aplicación específica. Ni el valor Tg ni una exposición breve determinan las condiciones de servicio de una pieza aislante terminada.
No. El boletín indica el resultado de la prueba de llama a un espesor ensayado de 0,0625 pulg. Una sección más delgada cortada en una pieza requiere evidencia equivalente a ese espesor. La identificación requerida del material y el espesor final deben contar con evidencia coincidente.
Puede ser una opción de diseño. La guía de Norplex exige lijar y limpiar previamente la superficie antes de aplicar un epóxico de dos componentes adecuado al entorno. La geometría de la junta, la preparación del metal y la exposición real determinan el sistema de unión, y la resistencia de la unión se confirma mediante ensayos realizados sobre dicha junta.
Sí. La guía de Norplex recomienda perforaciones previas para evitar la deslaminación. Esto concierne a la preparación de la pieza bruta suministrada, independientemente de las características y la aceptación dimensional posteriores del mecanizado CNC; la trayectoria de corte debe preservar el material necesario para dichas características.
Es una construcción distinta. La lámina de cobre añade una capa conductora a las caras del laminado, modificando tanto las interfaces eléctricas como las de mecanizado. Las ofertas de laminados para PCB de Isola incluyen explícitamente tipos y pesos de lámina; la tabla de referencias del NP510A sin recubrimiento aquí no califica dicha construcción recubierta de cobre.
Envíe el plano de la pieza, la denominación del grado de laminado, el espesor, el requisito de dirección y la cantidad. Identifique las caras de trabajo, el estado crítico del borde y cualquier criterio de aceptación eléctrico o de ensamblaje especificado por separado.
Los datos del material designado y las orientaciones de fabricación respaldan las distinciones utilizadas en esta página.
Utilizamos Google Analytics para entender cómo se usa este sitio. Las cookies analíticas solo se instalan si las acepta. Política de privacidad
