Isolierbarrieren
Eine profilierte Barriere trennt benachbarte leitfähige Komponenten. Ihre Außenkontur, Befestigungsbohrungen und lokale Aussparungen müssen das vorgesehene Isoliermaterial zwischen den montierten Komponenten sicherstellen.

Eine profilierte Barriere trennt benachbarte leitfähige Komponenten. Ihre Außenkontur, Befestigungsbohrungen und lokale Aussparungen müssen das vorgesehene Isoliermaterial zwischen den montierten Komponenten sicherstellen.
Anschlussstützstreifen weisen ein wiederholtes Öffnungsmuster in einem gemeinsamen Laminatabschnitt auf. Der Lochabstand und das Material zwischen benachbarten Öffnungen bestimmen die Positionierung der montierten Anschlüsse.
Eine Aussparungsplatte kombiniert eine Montagebezugsebene mit lokalem Freiraum. Bodenfläche der Aussparung und Befestigungsflächen weisen unterschiedliche Dicken auf, sodass die Aussparungsbodenfläche nicht automatisch als Bezugsfläche dient.
Eine Scheibe trennt zwei zu verbindende Flächen, während die Schraube durch ihre Bohrung hindurchgeführt wird. Der verbleibende Ringabschnitt übernimmt die Kraftübertragung; das äußere Profil muss benachbarte leitfähige Komponenten freihalten.
Ein Stützblock kann Sitz, Absatz und Befestigungsmuster in einem Teil vereinen. Die Anlagefläche positioniert die gestützte Komponente; Freiraum-Aussparungen ermöglichen Zugang, ohne diese Funktion zu übernehmen.
Ein Träger positioniert Komponenten entlang eines kreisförmigen Musters oder um eine zentrale Öffnung. Lokale Aussparungen und der Außenrand müssen durch ausreichend Material miteinander verbunden bleiben, um die geforderten Handhabungs- und Tragbedingungen zu erfüllen.
Wir erstellen Angebote für zeichnungsgenaue G10- und FR4-Komponenten mit gefrästen Konturen, Aussparungen, Bohrungen und spezifizierten Endbearbeitungsflächen. Dies sind bearbeitete Laminatteile; die elektrische Systemfreigabe und die Leiterplattenfertigung sind gesonderte Tätigkeiten.
G10 und FR4 weisen beide eine Gewebe-Glas-Epoxid-Konstruktion auf, doch berechtigen die Gütebezeichnungen nicht zur automatischen Austauschbarkeit. Norplex beschreibt die NEMA-Unterscheidung, nach der Brom und andere halogenhaltige Flammschutzmittel bei G10 und G11 ausgeschlossen sind.[2]
Norplex NP510A ist ein bromhaltiges FR4-Produkt. Eine benannte Hersteller-Güte verbindet das bestellte Laminat mit dessen tatsächlichen Daten und Anerkennung; eine generische FR4-Bezeichnung identifiziert nicht jede verfügbare Formulierung.[2] [1]
Längs- und querseitige Eigenschaften unterscheiden sich bei Gewebe-Glasplatten. Durch unterschiedliche Ausrichtung derselben Kontur im Zuschnitt kann die Materialrichtung, die eine gebogene Lasche oder eine belastete Stützfläche trägt, verändert werden.[1]
Eine tiefe Aussparung hinterlässt einen anderen Laminatabschnitt als der vollständige Werkstoffquerschnitt. Der verbleibende Boden, die Befestigungsflächen und die Stege tragen jeweils ihren eigenen Anteil an der Bauteilgeometrie.
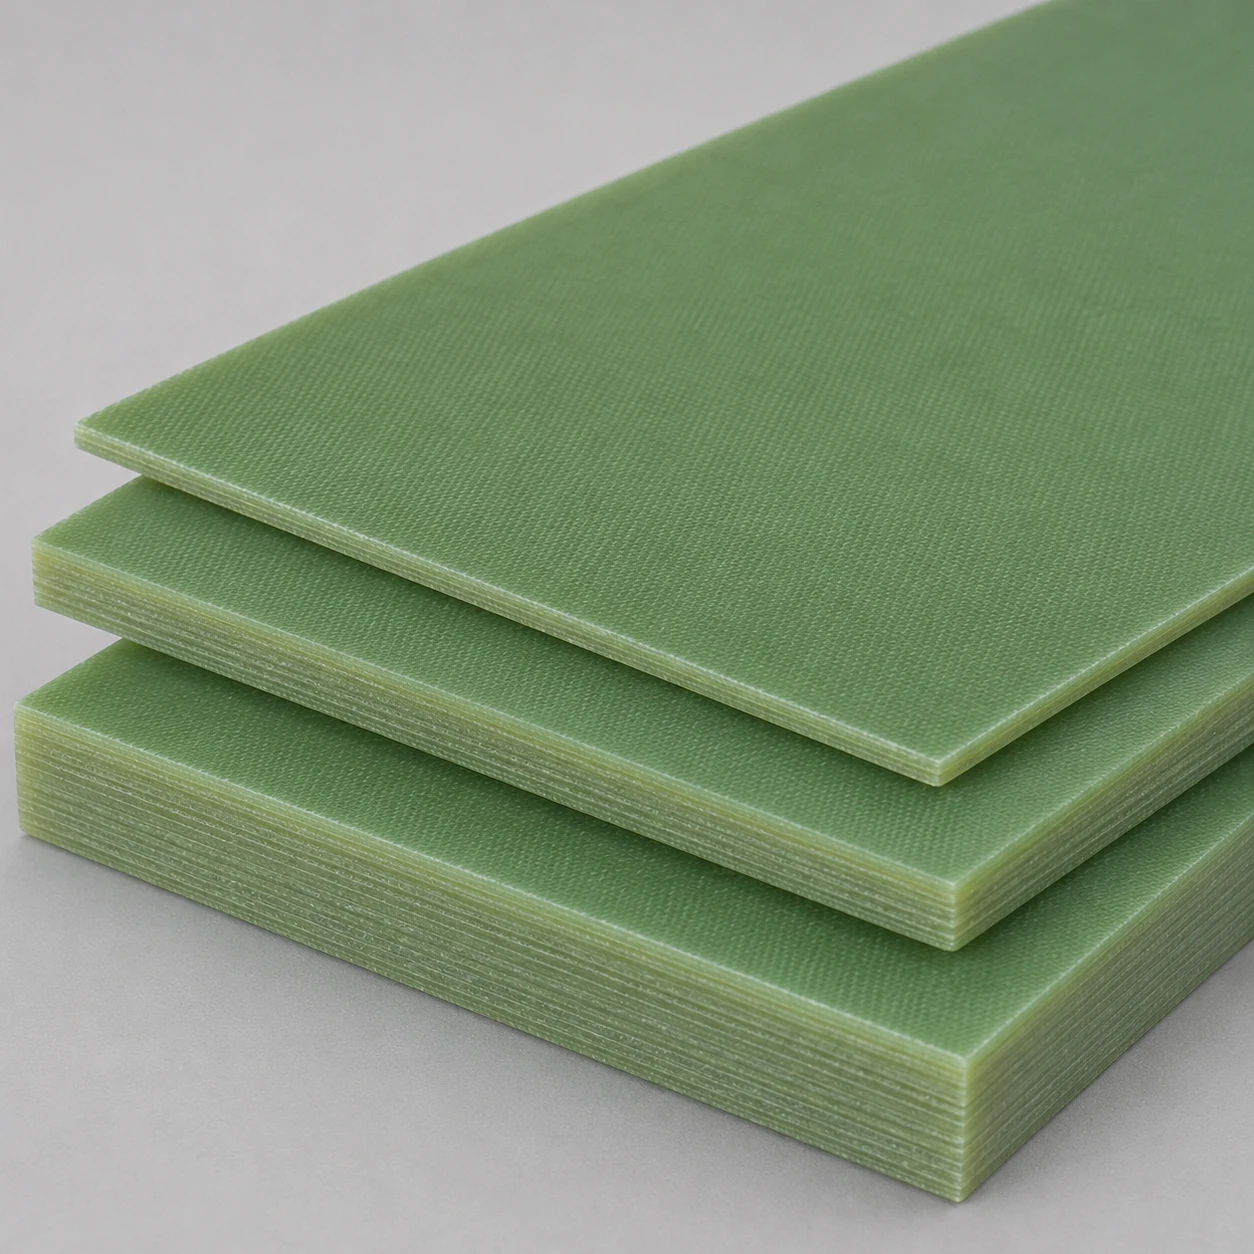

Ein zugeschnittenes Teil behält den beim Zuschnitt gewählten Laminataufbau und die Richtung bei.
| Eigenschaft | Referenzwert | Prüfgrundlage | Probe / Richtung |
|---|---|---|---|
| Rohdichte | 1.85 | ASTM D792 | 0.500 in |
| Wasseraufnahme nach 24 Stunden | 0.10% | ASTM D570; D1-24/23 | 0.0625 in |
| Biegefestigkeit | 448.2 / 358.5 MPa | ASTM D790; Bedingung A | LW / CW; 0,0625 in |
| Biegemodul | 20.0 / 17.9 GPa | ASTM D790; Bedingung A | LW / CW; 0,0625 in |
| Zugfestigkeit | 275.8 / 220.6 MPa | ASTM D638; Bedingung A | LW / CW; 0,125 in |
| Druckfestigkeit | 455.1 MPa | ASTM D695; Bedingung A | Flachseitig; 0,500 in |
| Scherfestigkeit | 148.2 MPa | ASTM D732; Bedingung A | Senkrecht; 0,0625 in |
Norplex-Micarta NP510A TDB, 14. Juli 2022. Typische Werte für dieses FR4-Produkt; LW/CW steht für längsquer. Prüfrichtungen, Probekörperdicken und Konditionierung werden für den Vergleich beibehalten.

Glasgewebe ist abrasiv für Schneidkanten. Norplex empfiehlt Hartmetallwerkzeuge für glasbasierte Laminatwerkstoffe; Kantenverschleiss kann einen Fertigungslauf beeinträchtigen, bevor sich die Kontur selbst verändert.
Ein Konturschnitt verläuft quer durch die verstärkten Lagen. Die Eingriffstiefe des Werkzeugs und die gestützten Abschnitte bestimmen die Kantenintegrität, daher erfolgt die Inspektion der Schnittkante direkt an der Kante selbst.
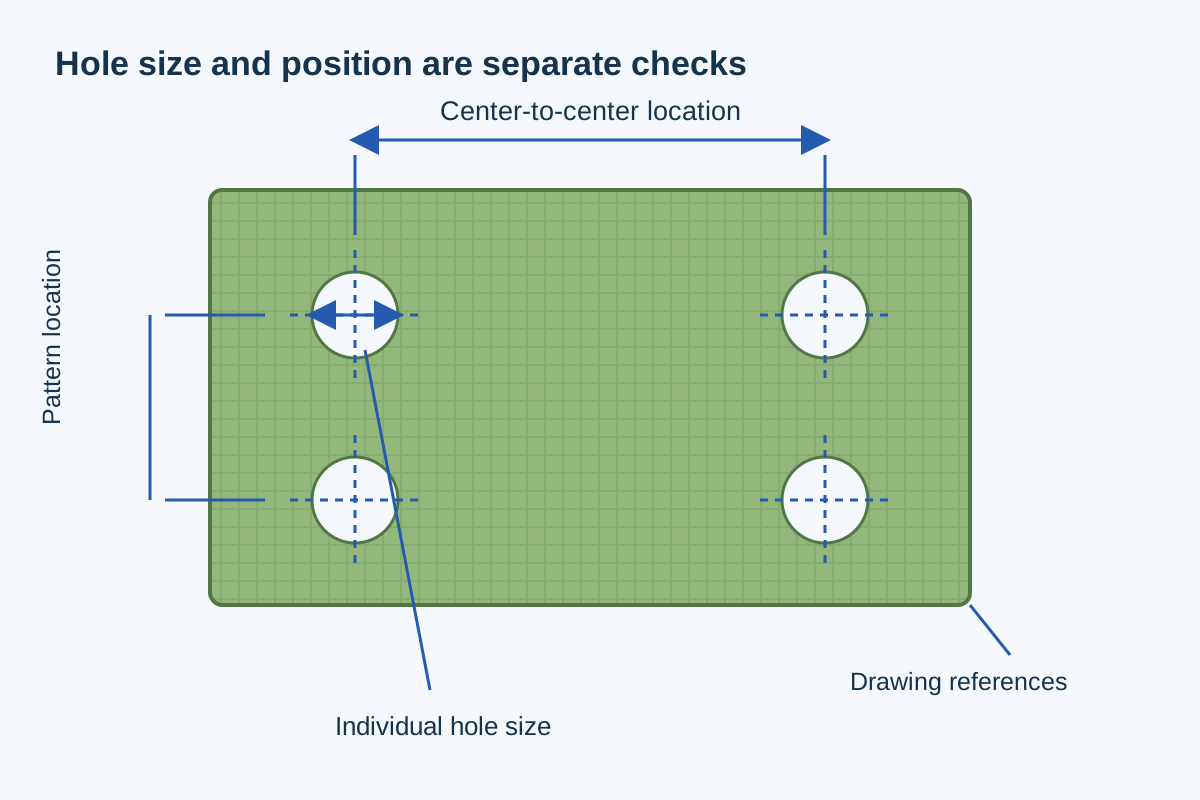
Die Austrittsseite einer Bohrung kann ausbrechen, wenn das Laminat dort keine Unterstüzung mehr hat. Eine rückseitig gestützte Austrittsbohrung sowie ein geeignetes Schneidverfahren behandeln diese Kante separat vom fertigen Bohrdurchmesser.[3]
Prüfen Sie das freigegebene oder die Zeichnung entsprechend montierte Teil. Daten von Materialproben liefern keine universelle Komponententoleranz.
| Merkmal | Zeichnungsanforderung | Akzeptierter Zustand | Verifizierung |
|---|---|---|---|
| Montagelochmuster | Grösse und Lage zum Bezug | Freigegebener / spezifizierter montierter Zustand | Prüfung von Grösse und Position |
| Feststellsitz | Tiefe und behaltene Lagerfläche | Nach Kantenbearbeitung | Prüfung von Tiefe und Lagerfläche |
| Ausgesparte Platte | Beziehung zwischen Boden- und Montageflächen | An definierten Auflagern | Bezugsbasierte Geometrie |
| Geschnittene Kante | Zulässiger Span- / Delaminationszustand | Fertige kritische Kante | Kantenprüfung |
Die Zeichnung legt die funktionalen Bezüge und den erforderlichen Zustand fest. Die Eigenschaften von Materialproben und die geometrische Prüfung ersetzen keinen separat spezifizierten elektrischen oder Montagetest.
Wir beziehen die fertigen Öffnungen, Lagerflächen und Auflageflächen auf die Montagebezüge der Zeichnung. Jeder separate dielektrische oder Montagetest besitzt seinen eigenen definierten Umfang.
Dicht benachbarte Bohrungen ergeben schmale Stege. Ihre Breite und Lage relativ zu einer belasteten Öffnung beeinflussen den behaltenen Komponentenquerschnitt – nicht nur die Menge des entfernten Materials.
Eine Schraubenvertiefung entfernt Material neben dem Loch und unter dem Kopf. Durch das Einhalten der gesamten Tragfläche innerhalb des behaltenen Bereichs wird verhindert, dass ein vollständiger Sitz in einen teilweisen Randkontakt umgewandelt wird.
Eine gefräste Ecke behält den Fräser-Radius bei. Die Entlastungsecke und der Einlaufweg des Gegenbauteils bestimmen, ob es die vorgesehene Auflagefläche erreicht.[3]
Das Drehen von Teilen zur Verbesserung der Blechausbeute kann auch deren Laminatrichtung drehen. Bei Verwendung dieser Materialunterscheidung folgt die Schachtelung der Richtungsanforderung.
Die Position einer Barriere bestimmt, welche Komponenten sie voneinander trennt. Montagefreiräume und Öffnungen gehören zum Gerätedesign und nicht zu einer angenommenen Isolationsklasse irgendeiner bearbeiteten Form.
Ein übliches Trägermuster hält mehrere Anschlusspositionen zueinander in Beziehung. Der Austausch eines Streifens umfasst das installierte Befestigungsmuster; eine einzeln passende Bohrung ist daher nur Teil der Austauschgeometrie.
Eine Spanntasche kann eine Komponente positionieren, während lokale Entlastungen Vorsprünge oder Werkzeuge freigeben. Durch die Zuweisung separater Aufgaben an diese Flächen wird der beabsichtigte Kontakt in der Teiledefinition sichtbar.
Ein Abstandshalter oder Träger definiert eine Position innerhalb eines Baugruppenstapels. Seine funktionsrelevanten Flächen und die dazwischenliegende Hardware bestimmen diese Position; die ungenutzte Rohmaterialfläche ist nicht automatisch ein zugelassener Montagedatum.
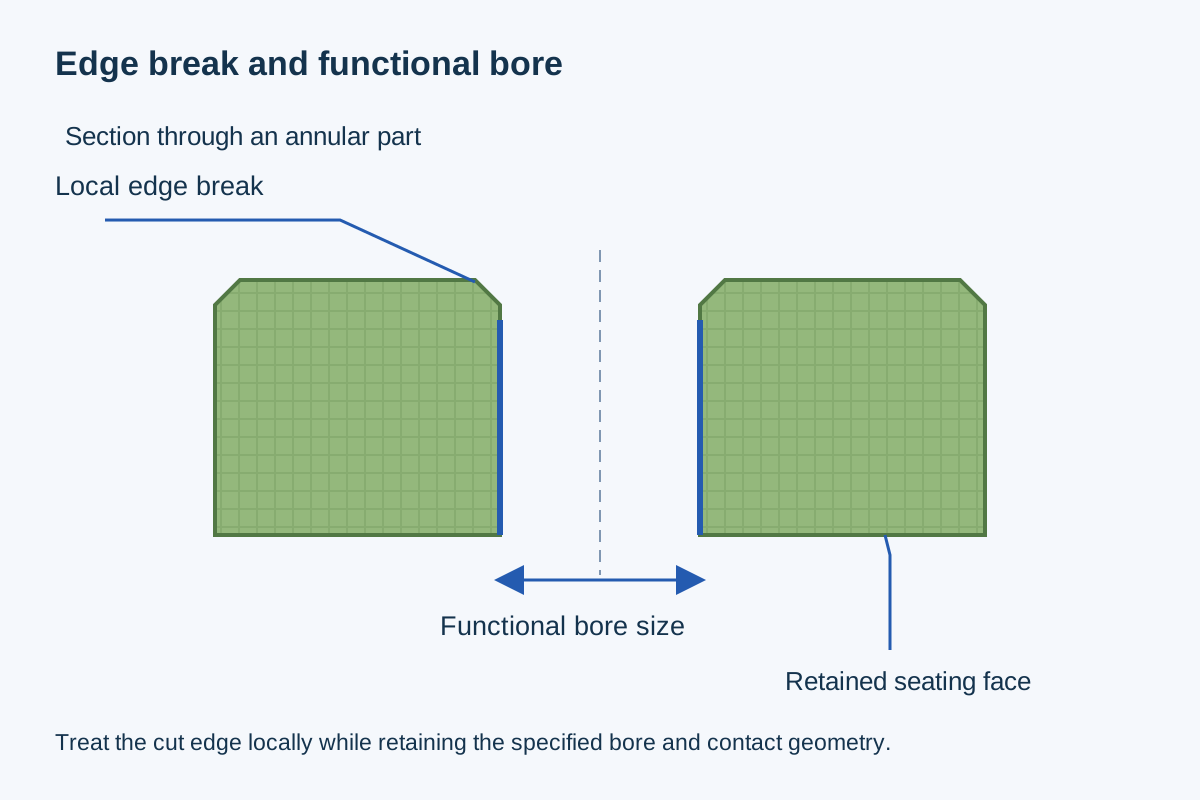
Die erforderliche Flächentextur gehört zu dem Kontakt, den sie dient. Eine breitflächige kosmetische Schleifoperation kann Material von einer Fläche entfernen, die die montierte Dicke festlegt.
Eine spezifizierte Kantenabrundung entfernt eine scharfe Kante. Sie darf weder die schmale Auflagefläche um eine Öffnung verbrauchen noch eine Positionierbohrung in einen konischen Eingang verwandeln.
Lose Fragmente an einer Taschenecke oder am Austritt einer Bohrung können die Montage und Handhabung stören. Der zugelassene Kantenzustand ist separat vom nominalen Umriss definiert.
Eine gravierter Markierung verändert die lokale Oberfläche. Ihre Lage und Tiefe können von einer dünnen isolierenden Stegfläche, einer Lagerauflagefläche oder einer fertigen Positionierfläche ferngehalten werden.
Das Materialprotokoll identifiziert die bestellte Glas-Epoxid-Hartstoffsorte und das Produkt. Wo die Richtung entscheidend ist, überträgt die Ausgangsmaterial-zu-Teil-Anordnung diese Orientierung in das fertige Bauteil.
Die Kanteninspektion auf Spitzenniveau kann Späne, freiliegende Fasern und Delamination an kritischen Öffnungen erfassen. Ein Größenbericht beschreibt diese lokalen Randbedingungen nicht.
Der dimensionsbezogene Nachweis folgt den tatsächlichen Montagebezugspunkten des Teils. Jede spezifizierte elektrische Prüfung bleibt ein separater Test des angegebenen Teils oder der Baugruppe unter den genannten Bedingungen.
Die äußere Kontur, die Richtung und das Nesting bestimmen die Ausbeute. Selbst eine kleine fertige Kontur kann mehr Plattenfläche erfordern, wenn schmale Merkmale während der Bearbeitung einen erhaltenen Träger benötigen.
Verschleiß der Werkzeuge und arbeitsaufwändige Kantenerhaltung erhöhen die Kosten über die entfernte Materialmenge hinaus. Ein langer Umfang mit vielen kleinen Öffnungen kann mehr Schneidaufwand erfordern als eine größere, einfache Platte.
Gegenüberliegende Aussparungen oder fertig bearbeitete Dickenflächen müssen ihr Verhältnis zueinander über das gesamte Werkstück hinweg beibehalten. Sie erfordern im Vergleich zu einer einseitigen Kontur zusätzlichen Aufwand für Aufspannung und Inspektion.
Vorbereitung und Erstteilprüfung können auf eine Serienfertigung verteilt werden. Eine geänderte Laminataufbaukonstruktion oder ein geändertes Befestigungsmuster kann diese Vorbereitung verändern, statt die alte Aufspannung zu übernehmen.
Das freigegebene Teil umfasst seinen Materialaufbau, seine Orientierung und seine funktionale Geometrie. Das ist die Basislinie für die kalkulierte bearbeitete Komponente.
Das Ergebnis am Erstteil legt das tatsächliche Öffnungsmuster, den fertigen Querschnitt und den kritischen Randzustand gegenüber dieser Basislinie fest.
Die Serienfertigung behält die Zeichnungs- und Materialrevision bei. Eine Änderung an einer dieser beiden wird durch entsprechende Anpassungen in Fertigung und Abnahme berücksichtigt.
Die Verpackung trennt dünne Kanten und fertig bearbeitete Flächen während des Handlings vor Abrieb oder Verbiegung. Die Lieferung enthält die für die Bestellung verwendete Teile- und Materialidentifikation.
Nein. Norplex’ Fertigungsanleitung weist darauf hin, dass gebohrte Laminatlöcher unterhalb der Bohrerdurchmessergröße fertiggestellt werden können. Die Abnahme erfolgt anhand des tatsächlich fertiggestellten Bohrungsdurchmessers; die alleinige Werkzeugkennzeichnung berücksichtigt weder den Schneidzustand noch das gewählte Nachbearbeitungsverfahren.
Die Angabe „Tg“ beschreibt einen Harzübergang, der nach der genannten Methode gemessen wird. Die Mitteilung listet die Temperaturindex-Daten separat auf und weist darauf hin, dass die Betriebsgrenze von der jeweiligen Anwendung abhängt. Weder die Tg-Zahl noch eine kurze Temperaturbeanspruchung legen den Einsatzbereich eines fertigen isolierenden Bauteils fest.
Nein. Der Bulletin berichtet über das Flammeergebnis bei einer geprüften Dicke von 0,0625 Zoll. Ein dünnerer Abschnitt, der in ein Bauteil eingearbeitet wird, erfordert entsprechende Nachweise für diese Dicke. Die erforderliche Materialerkennung und die fertige Dicke müssen ebenfalls durch entsprechende Nachweise belegt werden.
Dies kann eine Konstruktionsvariante sein. Norplex empfiehlt im Leitfaden Schleifen und Reinigen vor dem Auftragen eines zweikomponentigen Epoxids, das an die Umgebungsbedingungen angepasst ist. Geometrie der Fügeverbindung, Vorbereitung des Metalls sowie die tatsächliche Einsatzumgebung bestimmen das Klebsystem; die Klebfestigkeit wird durch Prüfung dieser Verbindung nachgewiesen.
Ja. Norplex’ Leitfaden empfiehlt vorgebohrte Durchstechstellen, um Delamination zu vermeiden. Dies betrifft die Vorbereitung des gelieferten Rohlings unabhängig von den späteren CNC-Features und der dimensionsbezogenen Abnahme; die Schnittführung muss das für diese Features benötigte Material erhalten.
Es handelt sich um eine andere Konstruktion. Kupferfolie fügt den Laminat-Oberflächen eine leitfähige Schicht hinzu und verändert dadurch die elektrischen sowie die mechanisch bearbeitbaren Schnittstellen. Isolas Angebot an PCB-Laminaten umfasst ausdrücklich verschiedene Folientypen und -gewichte; die vorliegende Referenztabelle für das nackte NP510A spezifiziert diese kupferbeschichtete Konstruktion jedoch nicht.
Senden Sie die Zeichnung des Bauteils sowie die Bezeichnung der Laminatqualität, die Dicke, die Richtungsanforderung und die Menge. Geben Sie die wirksamen Flächen, den kritischen Kantenzustand sowie alle separat beigefügten elektrischen oder Montagefreigaben an.
Benannte Materialdaten und Fertigungshinweise unterstützen die auf dieser Seite verwendeten Unterscheidungen.
Wir verwenden Google Analytics, um die Nutzung dieser Website zu verstehen. Analyse-Cookies werden nur gesetzt, wenn Sie zustimmen. Datenschutzerklärung
