Barreiras isolantes
Uma barreira perfilada separa equipamentos condutores adjacentes. Seu contorno, furos de montagem e aberturas locais devem deixar o material isolante projetado entre os componentes instalados.

Uma barreira perfilada separa equipamentos condutores adjacentes. Seu contorno, furos de montagem e aberturas locais devem deixar o material isolante projetado entre os componentes instalados.
Fitas de suporte para terminais apresentam um padrão de abertura repetido em uma seção laminada comum. O passo dos furos e o material entre aberturas vizinhas determinam a posição dos terminais montados.
Uma placa com bolsos combina uma face de referência para montagem com folga local. O fundo do bolso e as áreas de fixação possuem espessuras diferentes, de modo que o fundo do recesso não é, automaticamente, a superfície de localização.
Uma arruela separa as faces a serem fixadas, permitindo a passagem do parafuso através de seu furo. A coroa remanescente suporta o contato, e o perfil externo deve ter folga em relação a componentes condutores próximos.
Um bloco de suporte pode incluir um assento, um degrau e um padrão de fixação em uma única peça. A superfície de acoplamento posiciona o componente suportado; bolsos de folga fornecem acesso sem assumir essa função.
Um transportador posiciona componentes ao redor de um padrão circular ou de uma abertura central. As aberturas locais e a borda externa devem permanecer conectadas por quantidade suficiente de material para as condições especificadas de manuseio e suporte.
Fornecemos orçamentos para componentes G10 e FR4 definidos por desenho, com perfis fresados, bolsos, furos e faces acabadas conforme especificado. Trata-se de peças laminadas usinadas; a qualificação de sistemas elétricos e a fabricação de PCBs são atividades separadas.
G10 e FR4 compartilham uma construção de epóxi com tecido de vidro, mas os nomes dos graus não autorizam substituição automática. A Norplex descreve a distinção da NEMA que exclui bromo e outros retardadores de chama halogenados do G10 e do G11.[2]
Norplex NP510A é um produto FR4 bromado. Uma classe de fabricante nomeada vincula a lâmina encomendada aos seus dados reais e ao seu reconhecimento; uma etiqueta genérica FR4 não identifica todas as formulações disponíveis.[2] [1]
As propriedades na direção longitudinal e transversal diferem nas chapas de vidro tecido. Orientar o mesmo contorno de forma diferente na chapa bruta pode alterar a direção do material que suporta uma aba dobrada ou um apoio carregado.[1]
Um recesso profundo deixa uma seção laminada distinta daquela do material bruto de espessura total. O fundo remanescente, as áreas de fixação e as nervuras carregam cada uma sua própria porção da geometria do componente.
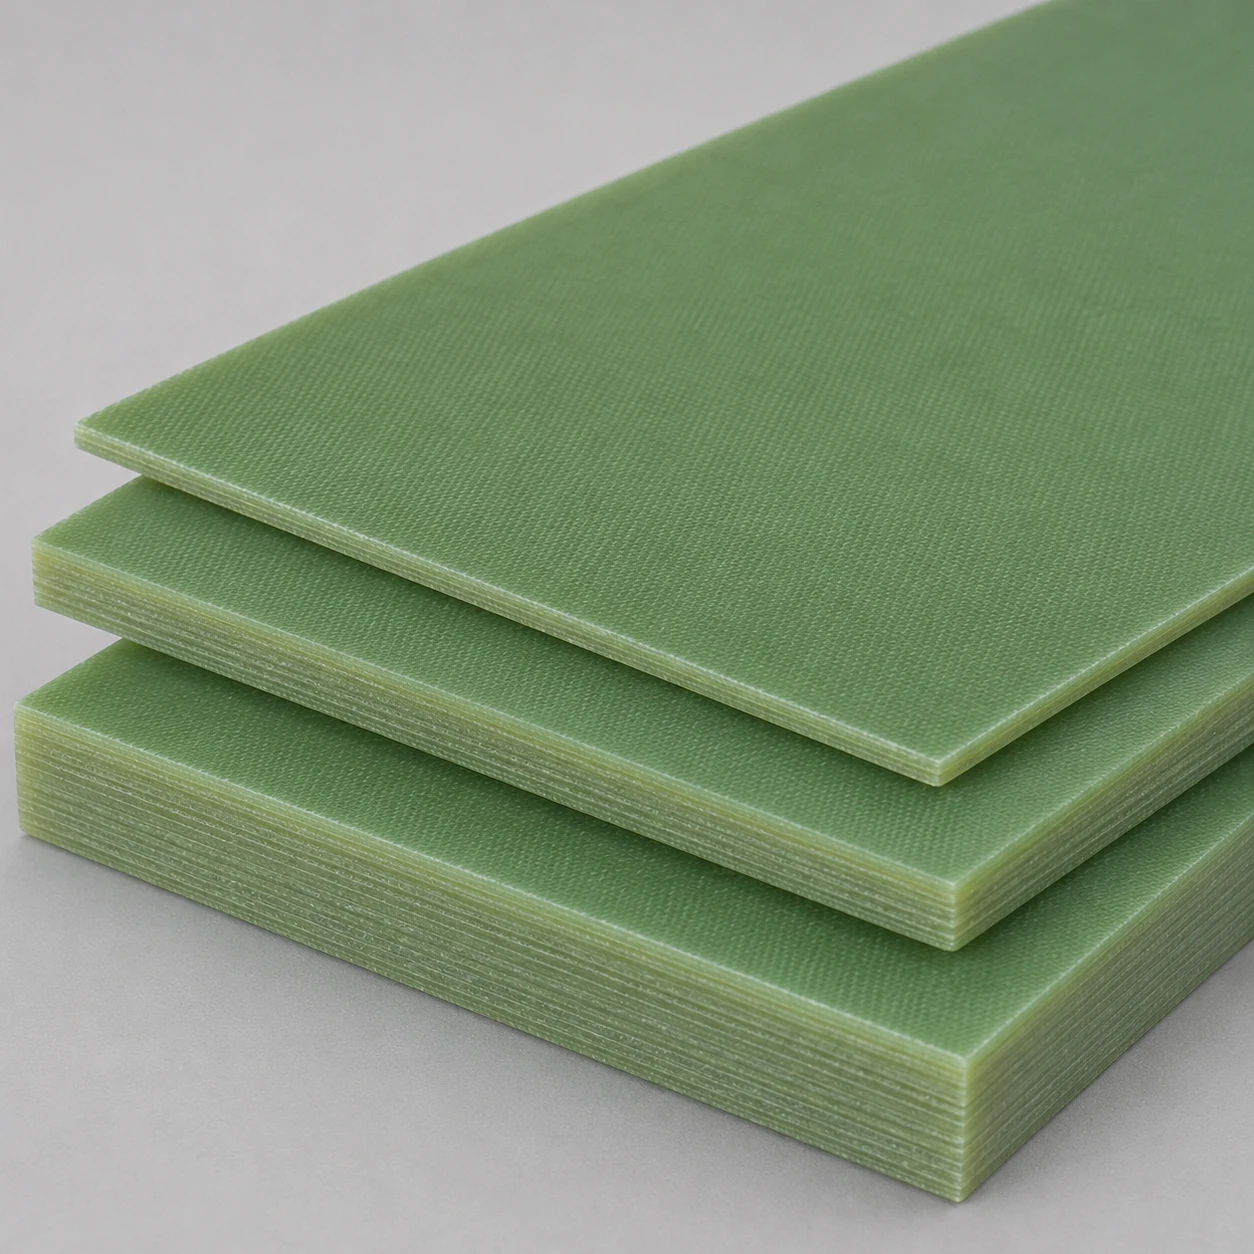

A tabela utiliza o FR4 NP510A, com suas espessuras de corpo de prova e condições de ensaio. Esses valores identificam esta referência do produtor; eles não se tornam, silenciosamente, valores de G10 nem classificações de carga para peças acabadas.[1] [2]
Uma peça usinada mantém a construção laminar e a direção selecionadas no tarugo.
| Propriedade | Valor de referência | Base do ensaio | Corpo de prova / direção |
|---|---|---|---|
| Gravidade específica | 1.85 | ASTM D792 | 0.500 in |
| Absorção de água em 24 horas | 0.10% | ASTM D570; D1-24/23 | 0.0625 in |
| Resistência à flexão | 448.2 / 358.5 MPa | ASTM D790; Condição A | LW / CW; 0,0625 pol. |
| Módulo de flexão | 20.0 / 17.9 GPa | ASTM D790; Condição A | LW / CW; 0,0625 pol. |
| Resistência à tração | 275.8 / 220.6 MPa | ASTM D638; Condição A | LW / CW; 0,125 pol. |
| Resistência à compressão | 455.1 MPa | ASTM D695; Condição A | Na posição plana; 0,500 pol. |
| Resistência ao cisalhamento | 148.2 MPa | ASTM D732; Condição A | Perpendicular; 0,0625 pol |
Norplex-Micarta NP510A TDB, 14 de julho de 2022. Valores típicos para este produto FR4; LW/CW significa longitudinal/transversal. As direções dos ensaios, as espessuras dos corpos de prova e as condições ambientais são mantidas para comparação.

O tecido de vidro é abrasivo para as arestas de corte. A Norplex recomenda ferramentas de metal duro para laminados à base de vidro; o desgaste da aresta pode afetar uma série de peças antes mesmo que o contorno propriamente dito se altere.
Um corte de contorno atravessa as camadas reforçadas. O engajamento da ferramenta e as seções suportadas determinam a integridade da borda, portanto a inspeção da borda de corte é realizada diretamente na própria borda.
O lado de saída de um furo perfurado pode sofrer lascamento onde o laminado perde suporte. Uma saída apoiada e um método de corte adequado resolvem essa borda separadamente do diâmetro final do furo.[3]
Inspeccione a peça em estado livre ou na condição montada especificada. Dados de corpos de prova de material não fornecem uma tolerância universal para componentes.
| Característica | Requisito do desenho | Condição aceita | Verificação |
|---|---|---|---|
| Padrão de furos de montagem | Tamanho e localização em relação à referência | Estado montado liberado/especificado | Verificação de dimensões e posição |
| Assento do fixador | Profundidade e superfície de apoio do rolamento retido | Após a limpeza da borda | Inspeção de profundidade e superfície de apoio |
| Placa com rebaixo | Relação entre o fundo e a face de montagem | Em apoios definidos | Geometria baseada em referências |
| Borda usinada | Condição permitida de cavacos / deslaminação | Borda crítica acabada | Exame da borda |
O desenho identifica as referências funcionais e a condição exigida. As propriedades do corpo de prova do material e a inspeção geométrica não substituem um ensaio elétrico ou de montagem especificado separadamente.
Relacionamos as aberturas acabadas, os assentos para rolamentos e as faces de apoio às referências de montagem do desenho. Qualquer ensaio dielétrico ou de montagem separado possui seu próprio escopo definido.
Furos proximamente espaçados deixam ligamentos estreitos. A largura desses ligamentos e sua posição em relação a uma abertura sob carga afetam a seção do componente retida, não apenas a quantidade de material removido.
Um recesso para fixação remove material ao lado do furo e sob a cabeça do fixador. Manter toda a área de assentamento de apoio dentro da seção retida evita transformar um assentamento completo em um contato parcial na borda.
Um canto fresado mantém o raio da fresa. O alívio do canto e o percurso de entrada do componente acoplado determinam se ele atinge a face de assentamento pretendida.[3]
A rotação de peças para melhorar o rendimento da chapa também pode alterar a direção do laminado. A disposição segue o requisito de direção quando a peça utiliza essa distinção de material.
A posição de uma barreira determina quais componentes ela separa. As folgas de montagem e aberturas pertencem ao projeto do equipamento, e não a uma classificação de isolamento presumida para qualquer forma usinada.
Um padrão comum de suporte mantém várias posições de terminal relacionadas. Substituir uma barra inclui o padrão de montagem instalado; assim, um furo individualmente compatível é apenas parte da geometria de substituição.
Um recesso de fixação pode posicionar um componente, enquanto alívios locais eliminam saliências ou ferramentas. Atribuir a essas superfícies funções distintas torna visível, na definição da peça, o contato pretendido.
Um espaçador ou suporte define uma posição dentro de uma pilha de montagem. Suas faces funcionais e os componentes interpostos determinam essa posição; a face de material bruto não utilizada não é automaticamente um datum de montagem aceito.
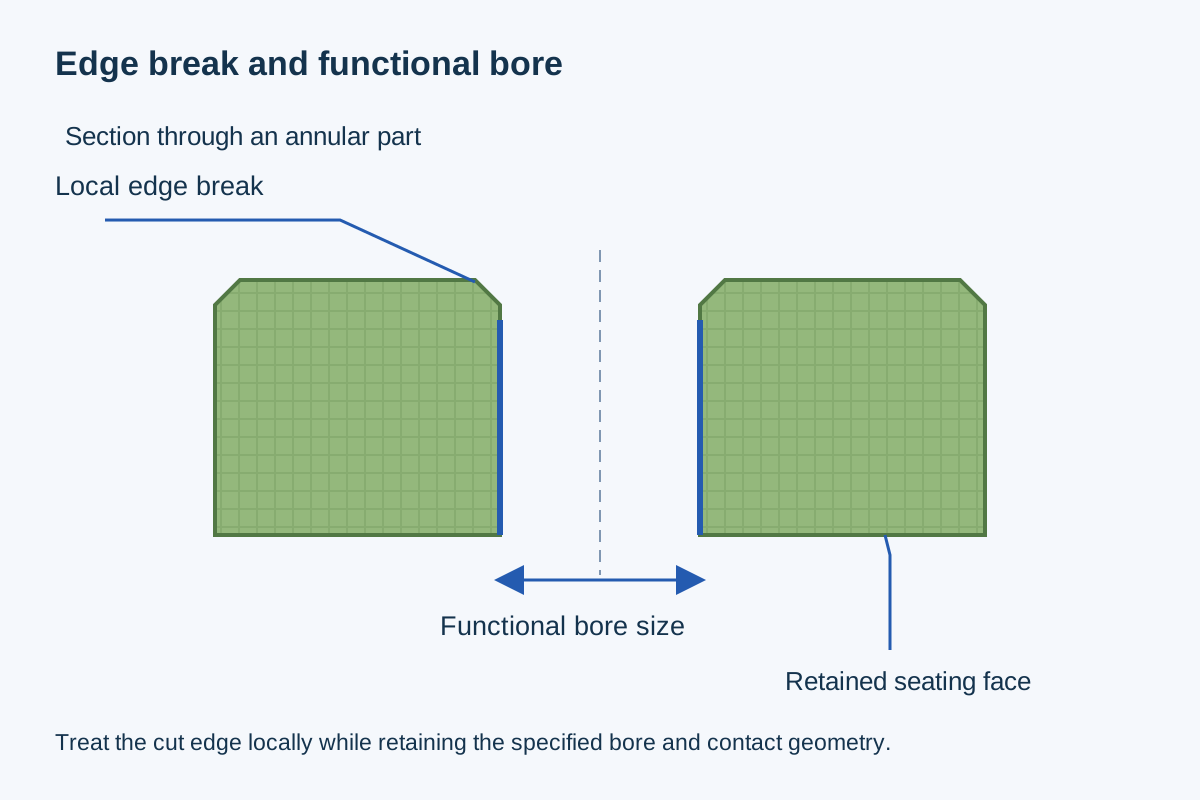
A textura exigida da face corresponde ao contato que ela serve. Uma operação ampla de lixamento cosmético pode remover material de uma face que define a espessura montada.
Uma chanfradura especificada remove uma interseção afiada. Ela não deve consumir a estreita superfície plana ao redor de uma abertura nem transformar um furo de localização em uma entrada cônica.
Fragmentos soltos em um canto de cavidade ou na saída de um furo podem interferir no assentamento e na manipulação. A condição aceita da borda é definida separadamente do contorno nominal.
Uma marca gravada altera a superfície local. Sua localização e profundidade podem ser mantidas afastadas de uma fina nervura isolante, de uma superfície de apoio ou de uma face de localização acabada.
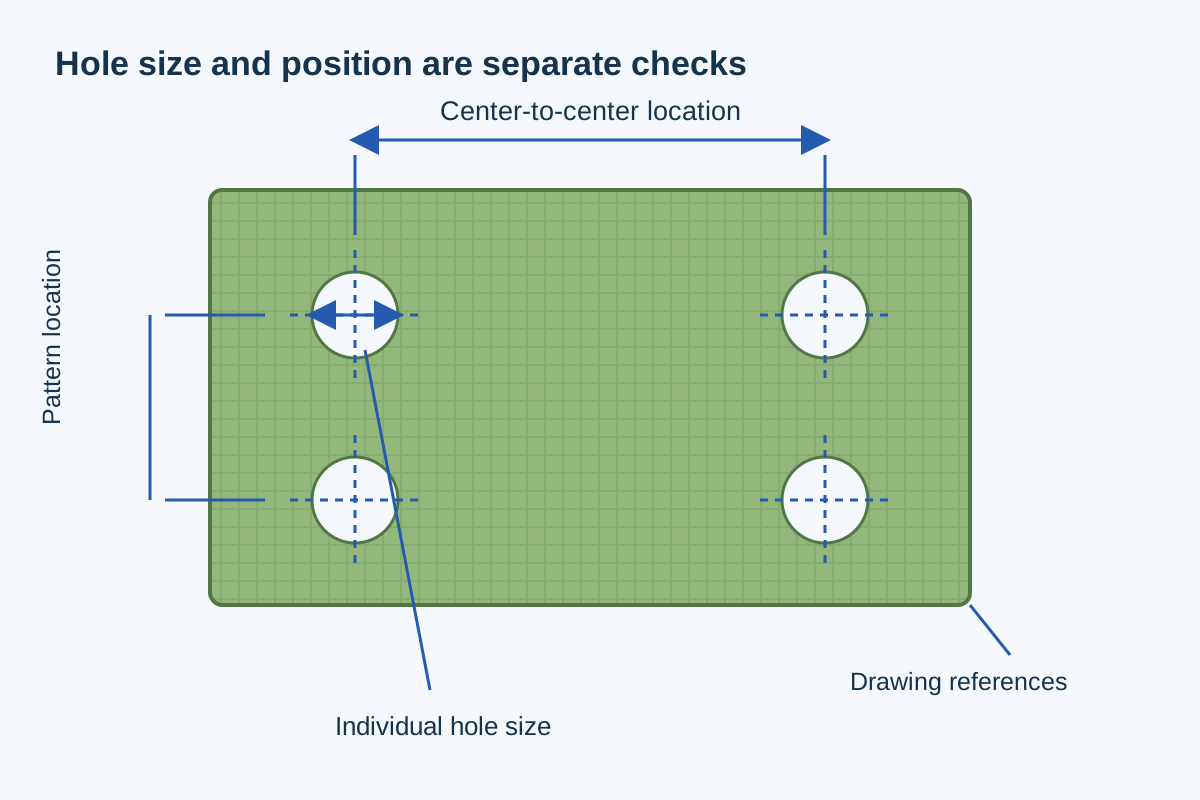
O registro de material identifica a classe de vidro-epóxi e o produto solicitados. Quando a orientação é relevante, o layout da peça bruta para a peça acabada incorpora essa orientação no componente final.
A inspeção de bordas de corte pode identificar cavacos, fibras expostas e deslaminação em aberturas críticas. Um relatório dimensional não descreve essas condições locais nas bordas.
O registro dimensional segue as referências reais de montagem da peça. Qualquer verificação elétrica especificada permanece um ensaio separado da condição declarada da peça ou do conjunto.
O contorno externo, a orientação e o encaixe determinam o rendimento. Um contorno final pequeno ainda pode exigir mais área de chapa quando características estreitas exigem suporte mantido durante a usinagem.
O desgaste das ferramentas e o trabalho de controle de bordas acrescentam custo além do material removido. Um perímetro longo com muitas aberturas pequenas pode exigir maior esforço de corte do que uma placa maior e simples.
Recessos opostos ou faces de espessura acabada precisam manter sua relação entre si ao longo da peça. Eles acrescentam trabalho de preparação e inspeção em comparação com um contorno unilateral.
A preparação e a verificação da primeira peça podem ser distribuídas ao longo de uma série repetida. Uma alteração na construção do laminado ou no padrão de montagem pode modificar essa preparação, em vez de herdar a configuração anterior.
A peça liberada combina sua construção de material, orientação e geometria funcional. Essa é a linha de base para o componente usinado cotado.
O resultado da primeira peça estabelece o padrão real de aberturas, a seção acabada e a condição crítica das bordas em relação a essa linha de base.
A produção repetida mantém a revisão do desenho e do material. Qualquer alteração em um desses itens recebe o respectivo ajuste na fabricação e na aceitação.
A embalagem separa bordas finas e faces acabadas do atrito ou da flexão durante o manuseio. O envio mantém a identificação da peça e do material utilizada no pedido.
Não. O guia de fabricação da Norplex observa que os furos perfurados em laminados podem ter diâmetro final inferior ao diâmetro da broca. A aceitação segue o diâmetro real do furo acabado; a marcação da ferramenta isoladamente não leva em conta as condições de corte nem o método de acabamento escolhido.
Não. A Tg descreve uma transição da resina medida pelo método indicado. O boletim lista separadamente os dados de índice térmico e afirma que o limite de operação depende da aplicação. Nem o valor da Tg nem uma exposição breve estabelecem a condição de serviço de uma peça isolante acabada.
Não. O boletim relata esse resultado de inflamabilidade em uma espessura ensaiada de 0,0625 pol. Uma seção mais fina usinada em uma peça exige evidência correspondente nessa mesma espessura. O reconhecimento exigido do material e a espessura final devem ser comprovados com evidência correspondente.
Pode ser uma opção de projeto. O guia da Norplex recomenda lixar e limpar a superfície antes de aplicar uma cola epóxi de duas partes adequada ao ambiente de uso. A geometria da junta, o tratamento prévio do metal e as condições reais de exposição determinam o sistema de colagem, e a resistência da junta é confirmada por ensaios específicos dessa junta.
Sim. O guia da Norplex recomenda locais pré-furados para os furos iniciais, a fim de evitar deslaminação. Isso refere-se à preparação da chapa fornecida, separadamente das características e da aceitação dimensional posteriores realizadas por CNC; a trajetória de corte deve preservar o material necessário para essas características.
Trata-se de uma construção distinta. A folha de cobre adiciona uma camada condutora às faces do laminado, alterando as interfaces elétrica e de usinagem. As ofertas de laminados para PCB da Isola incluem explicitamente tipos e pesos de folha de cobre; a tabela de referência do NP510A bruto aqui não qualifica essa construção revestida com cobre.
Envie o desenho da peça, a classe nominal do laminado, a espessura, o requisito de direção e a quantidade. Identifique as faces de trabalho, a condição crítica da borda e quaisquer critérios elétricos ou de montagem de aceitação incluídos separadamente.
Os dados materiais nomeados e as orientações de fabricação apoiam as distinções utilizadas nesta página.
Utilizamos o Google Analytics para perceber como este site é usado. Os cookies de análise só são definidos se aceitar. Política de Privacidade
