Barriere isolanti
Una barriera profilata separa componenti conduttivi adiacenti. Il suo profilo, i fori di fissaggio e gli incavi locali devono lasciare il materiale isolante previsto tra i componenti installati.

Una barriera profilata separa componenti conduttivi adiacenti. Il suo profilo, i fori di fissaggio e gli incavi locali devono lasciare il materiale isolante previsto tra i componenti installati.
Strisce di supporto per morsetti Presentare un motivo aperto ripetuto in una sezione comune del laminato. Il passo dei fori e il materiale tra aperture adiacenti determinano il posizionamento dei terminali montati.
Una piastra con tasche combina una superficie di riferimento per l’assemblaggio con uno scavo locale per il passaggio. Il fondo della tasca e le zone di fissaggio mantengono spessori diversi, quindi il fondo dello scavo non è automaticamente la superficie di posizionamento.
Una guarnizione separa le superfici serrate lasciando passare il bullone attraverso il suo foro centrale. L’anello residuo sopporta il contatto, mentre il profilo esterno deve evitare interferenze con componenti conduttivi vicini.
Un blocco di supporto può integrare in un unico pezzo una sede, uno scalino e un pattern di fissaggio. La superficie di accoppiamento definisce il posizionamento del componente supportato; le tasche di svincolo consentono l’accesso senza sostituire tale funzione.
Un portante posiziona componenti lungo un pattern circolare o attorno a un’apertura centrale. Gli incavi locali e il bordo esterno devono rimanere collegati da quantità sufficiente di materiale per le condizioni specificate di manipolazione e supporto.
Forniamo preventivi per componenti in G10 e FR4 definiti da disegno, con profili, tasche, fori e superfici finite lavorati a fresatura. Si tratta di parti in laminato lavorate meccanicamente; la qualifica per sistemi elettrici e la fabbricazione di PCB sono attività distinte.
G10 e FR4 condividono una struttura in vetro tessuto-epossidico, ma i nomi delle classi non autorizzano la sostituzione automatica. Norplex descrive la distinzione NEMA secondo cui G10 e G11 escludono bromo e altri ritardanti di fiamma alogeni[2]
Norplex NP510A è un prodotto FR4 bromurato. Una classe specifica del produttore collega il laminato ordinato ai suoi dati effettivi e al suo riconoscimento; un’etichetta generica FR4 non identifica ogni formulazione disponibile[2] [1]
Le proprietà longitudinali e trasversali differiscono nel foglio di vetro tessuto. Orientare lo stesso profilo in modo diverso nel grezzo può modificare la direzione del materiale che supporta una linguetta piegata o un appoggio caricato.[1]
Un incavo profondo lascia una sezione di laminato diversa rispetto al grezzo a spessore pieno. Il fondo residuo, le zone di fissaggio e le nervature portano ciascuna una porzione distinta della geometria del componente.
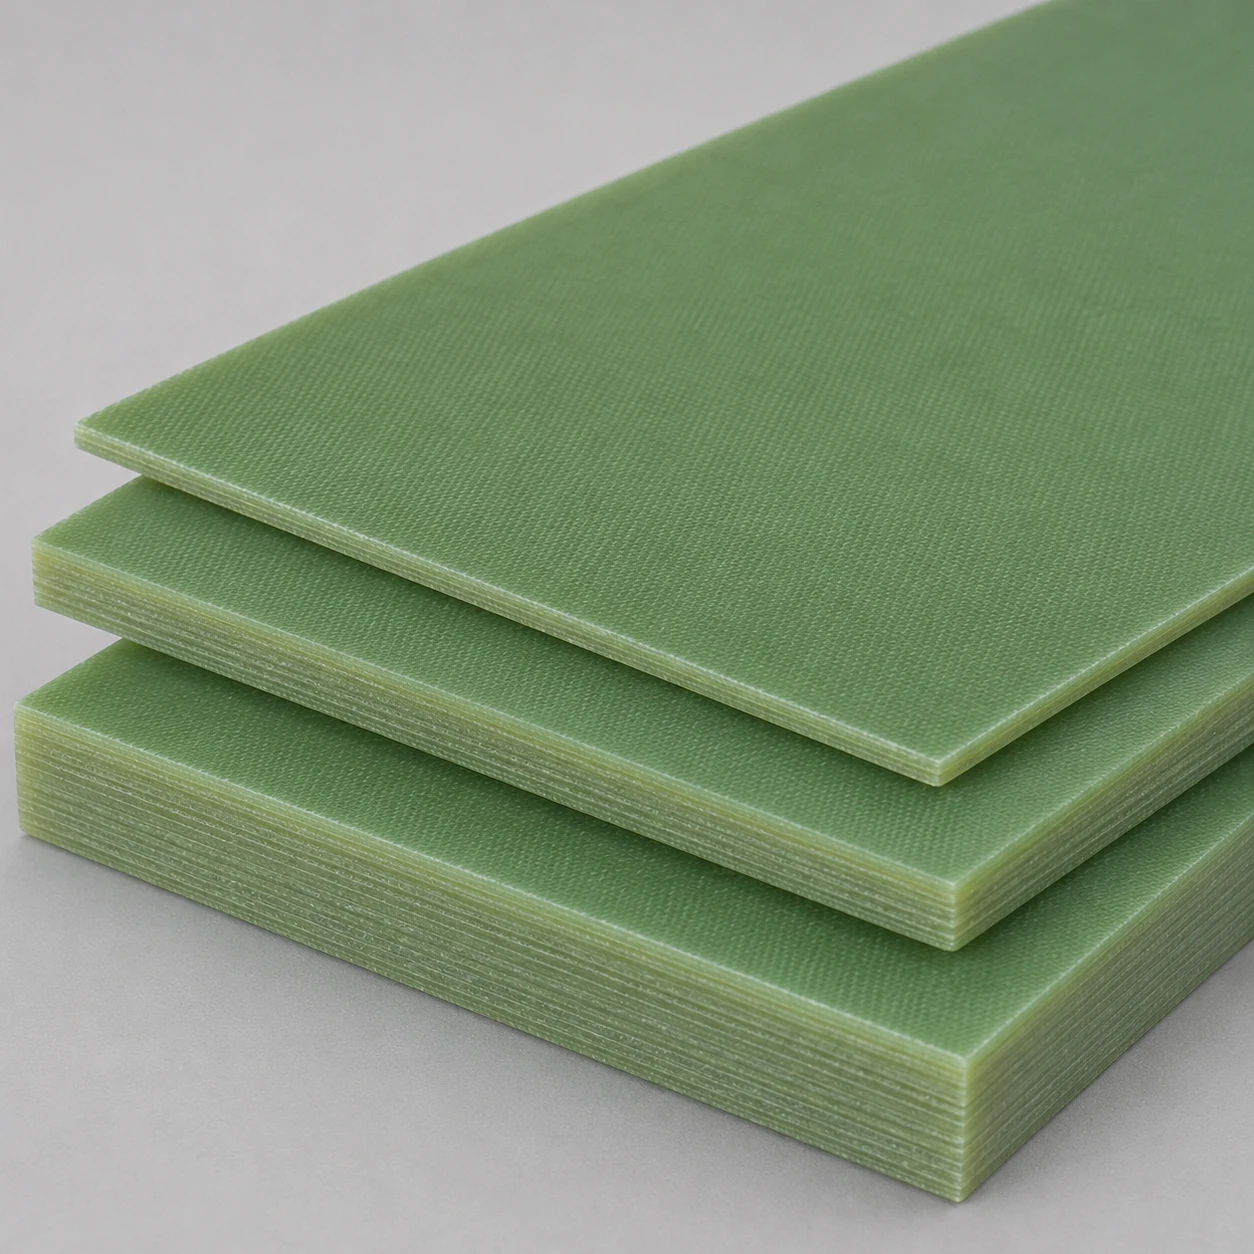

La tabella fa riferimento all’FR4 NP510A, con i suoi spessori di provino e le condizioni di prova. Quei valori identificano il riferimento produttore specifico; non diventano implicitamente valori G10 né classificazioni di carico per il componente finito.[1] [2]
Un componente tagliato conserva la costruzione e la direzione del laminato selezionate nel grezzo.
| Proprietà | Valore di riferimento | Base della prova | Provino / direzione |
|---|---|---|---|
| Densità relativa | 1.85 | ASTM D792 | 0.500 in |
| Assorbimento idrico a 24 ore | 0.10% | ASTM D570; D1-24/23 | 0.0625 in |
| Resistenza a flessione | 448.2 / 358.5 MPa | ASTM D790; Condizione A | LW / CW; 0,0625 pollici |
| Modulo di flessione | 20.0 / 17.9 GPa | ASTM D790; Condizione A | LW / CW; 0,0625 pollici |
| Resistenza a trazione | 275.8 / 220.6 MPa | ASTM D638; Condizione A | LW / CW; 0,125 pollici |
| Resistenza a compressione | 455.1 MPa | ASTM D695; Condizione A | In senso piano; 0,500 pollici |
| Resistenza al taglio | 148.2 MPa | ASTM D732; Condizione A | Perpendicolare; 0,0625 pollici |
Norplex-Micarta NP510A TDB, 14 luglio 2022. Valori tipici per questo prodotto FR4; LW/CW indica rispettivamente direzione longitudinale/traverse. Le direzioni di prova, gli spessori dei provini e le condizioni ambientali sono mantenute per confronto.

Il tessuto di vetro è abrasivo per i taglienti. Norplex raccomanda utensili in metallo duro per i laminati a base di vetro; l’usura del tagliente può influenzare una produzione prima che il contorno stesso subisca variazioni.
Un taglio di contorno attraversa gli strati rinforzati. L’ingaggio dell’utensile e le sezioni supportate determinano l’integrità del bordo, pertanto il bordo di taglio viene ispezionato direttamente sul bordo stesso.
Il lato di uscita di un foro passante può presentare scheggiature dove il laminato perde supporto. Un controappoggio sul lato di uscita e un metodo di taglio adeguato risolvono tale problema separatamente dal diametro finale del foro.[3]
Ispezionare il componente in condizione rilasciata o in quella specificata in montaggio. I dati ricavati da campioni di materiale non forniscono una tolleranza universale per il componente.
| Caratteristica | Requisito sul disegno | Condizione accettata | Verifica |
|---|---|---|---|
| Schema dei fori di montaggio | Dimensione e posizione rispetto al riferimento | Stato montato rilasciato / specificato | Verifica della dimensione e della posizione |
| Sede del fissaggio | Profondità e spalla di appoggio per cuscinetto mantenuta | Dopo la rifinitura del bordo | Ispezione della profondità e della spalla di appoggio |
| Piastra con tasche | Relazione tra piano di appoggio e superficie di fissaggio | In corrispondenza dei supporti definiti | Geometria basata su riferimenti |
| Spigolo di taglio | Condizione ammessa di scheggiatura / delaminazione | Spigolo critico finito | Ispezione dello spigolo |
Il disegno identifica i riferimenti funzionali e la condizione richiesta. Le proprietà del campione di materiale e l’ispezione geometrica non sostituiscono un test elettrico o di assemblaggio specificato separatamente.
Riferiamo gli alloggiamenti finiti, le superfici di appoggio per cuscinetti e le facce di supporto ai riferimenti di montaggio indicati nel disegno. Eventuali prove dielettriche o di assemblaggio distinte hanno ciascuna un ambito definito.
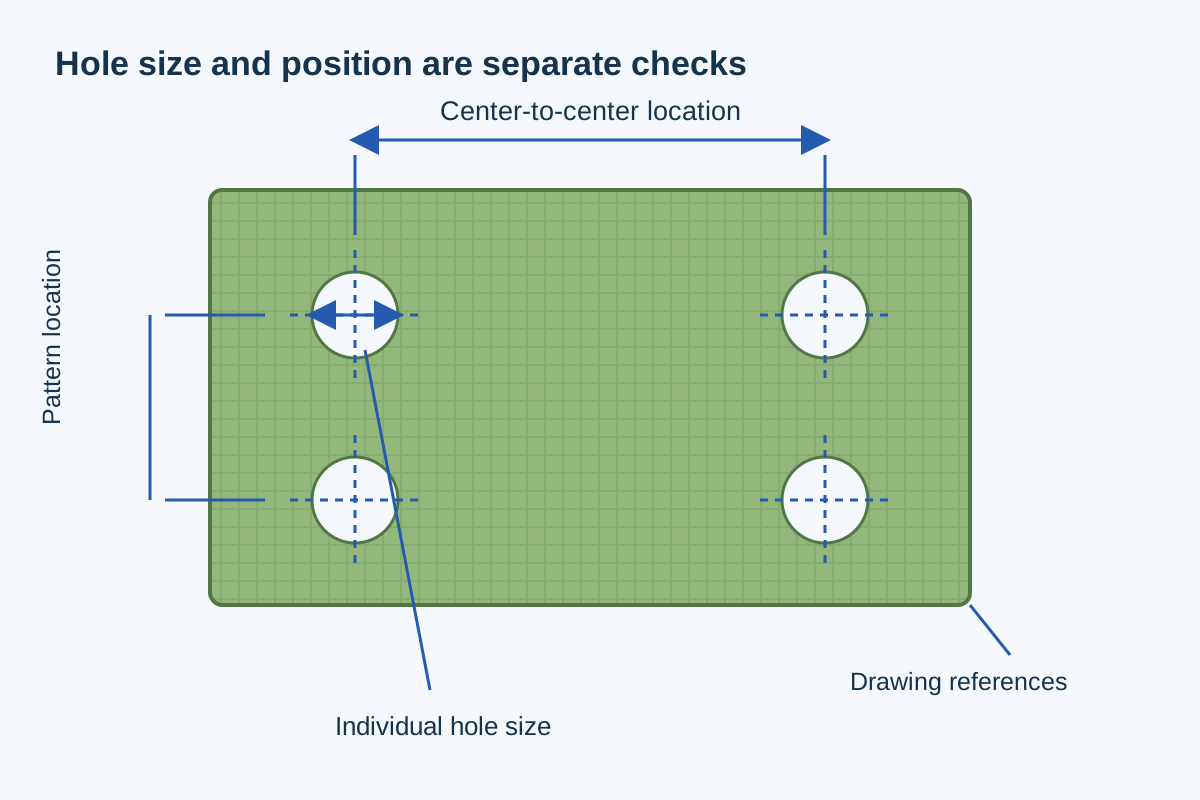
Fori ravvicinati lasciano ligamenti stretti. La loro larghezza e posizione rispetto a un foro caricato influenzano la sezione del componente conservata, non soltanto la quantità di materiale rimosso.
L’alloggiamento per il fissaggio rimuove materiale accanto al suo foro e sotto la testa. Mantenere l’intera impronta di appoggio all’interno della sezione conservata evita di trasformare un appoggio completo in un contatto parziale sul bordo.
Uno spigolo fresato conserva il raggio dell’utensile. Lo smusso d’ingresso e il percorso di inserimento del componente abbinato determinano se quest’ultimo raggiunge effettivamente la faccia di appoggio prevista.[3]
La rotazione dei pezzi per migliorare il rendimento del foglio può comportare anche la rotazione della direzione del laminato. La disposizione rispetta il requisito direzionale quando il pezzo sfrutta tale distinzione materiale.
La posizione di una barriera determina quali componenti hardware essa separa. I giochi di montaggio e gli aperti appartengono al progetto dell’equipaggiamento, non a un grado di isolamento presunto per qualsiasi forma lavorata.
Un pattern comune di supporto mantiene correlate diverse posizioni dei morsetti. La sostituzione di una striscia include il pattern di montaggio installato, pertanto un foro singolarmente corrispondente costituisce soltanto una parte della geometria di sostituzione.
Una tasca di fissaggio può posizionare un componente mentre un alleggerimento locale elimina sporgenze o utensili. Assegnare a queste superfici compiti distinti rende visibile nella definizione del pezzo il contatto previsto.
Un distanziale o un supporto stabilisce una posizione all’interno di uno stack di assemblaggio. Le sue facce funzionali e l’hardware interposto determinano tale posizione; la faccia del materiale grezzo non utilizzata non è automaticamente un riferimento di assemblaggio accettato.
La texture richiesta della faccia appartiene al contatto che essa serve. Un'operazione di sabbiatura cosmetica estesa può rimuovere materiale da una faccia che determina lo spessore di montaggio.
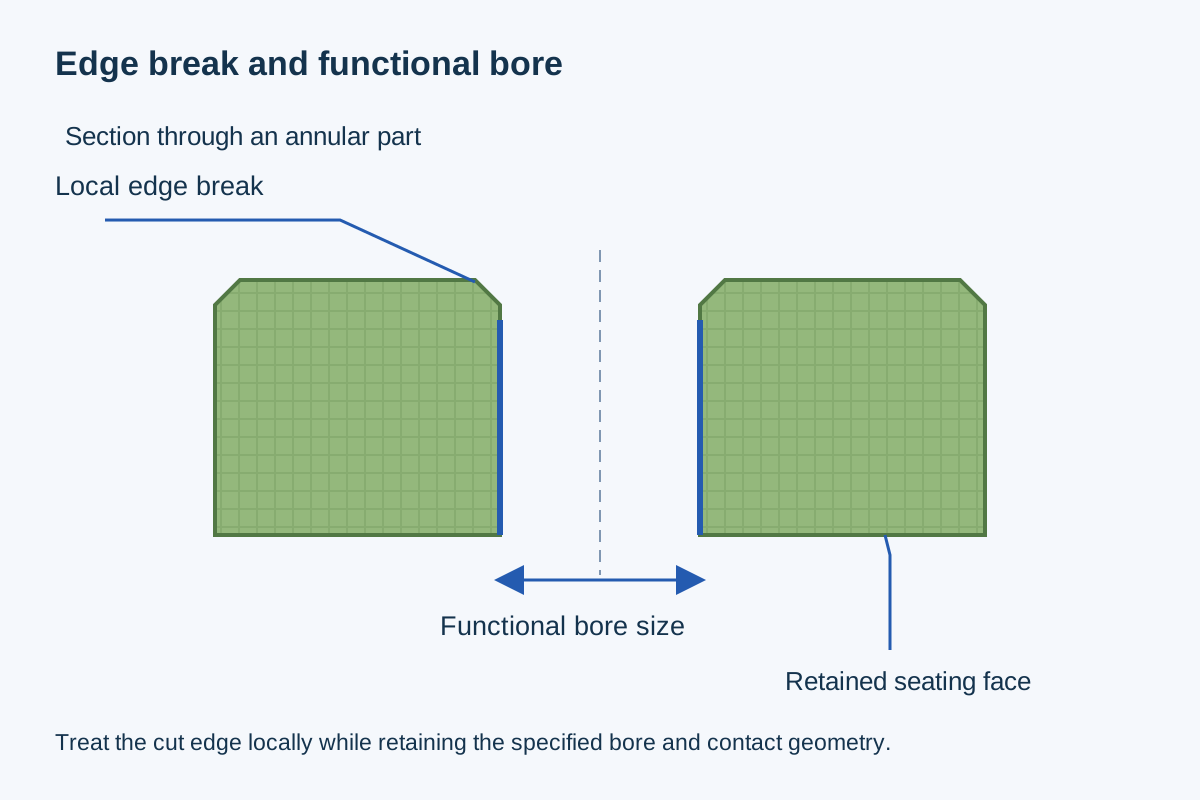
Una smussatura di bordo specificata elimina un'intersezione appuntita. Non deve consumare la sottile zona libera intorno a un'apertura né trasformare un foro di posizionamento in un ingresso conico.
Frammenti allentati nell'angolo di una tasca o all'uscita di un foro possono interferire con il posizionamento e la manipolazione. La condizione accettata del bordo è definita separatamente dal contorno nominale.
Un marchio inciso modifica la superficie locale. La sua posizione e profondità possono essere mantenute distanti da una sottile lamina isolante, da una zona di appoggio o da una faccia di posizionamento finita.
Il record materiale identifica il grado di vetro-epossidico e il prodotto ordinati. Quando l'orientamento è rilevante, il layout del grezzo rispetto al pezzo trasferisce tale orientamento nel componente finito.
L’ispezione dei bordi tagliati può rilevare scheggiature, fibre esposte e delaminazione in corrispondenza di aperture critiche. Un rapporto dimensionale non descrive queste condizioni locali dei bordi.
Il record dimensionale segue i riferimenti di fissaggio effettivi del pezzo. Qualsiasi verifica elettrica specificata rimane un test separato dello stato dichiarato del singolo pezzo o dell’assieme.
Il grezzo esterno, l’orientamento e il nesting determinano il rendimento. Anche un contorno finale ridotto può richiedere una superficie maggiore del foglio quando caratteristiche strette necessitano di supporti mantenuti durante la lavorazione.
L’usura degli utensili e il lavoro di controllo del tagliente aggiungono costi oltre a quelli relativi al materiale rimosso. Un perimetro lungo con numerose aperture piccole può richiedere uno sforzo di taglio maggiore rispetto a una piastra più grande e semplice.
Le tasche opposte o le facce dello spessore finito devono mantenere la loro relazione reciproca sull'intero pezzo. Rispetto a un profilo lavorato su un solo lato, comportano un maggior numero di operazioni di setup e di ispezione.
La preparazione e la verifica del primo pezzo possono essere distribuite su una produzione ripetuta. Una modifica della struttura del laminato o del pattern di fissaggio può modificare tale preparazione, anziché ereditare l’allestimento precedente.
Il componente rilasciato combina la sua costruzione materiale, la direzione e la geometria funzionale. Questo costituisce il riferimento di base per il componente meccanico quotato.
Il risultato della prima fase stabilisce il modello effettivo di apertura, la sezione finita e lo stato critico del bordo rispetto a tale riferimento.
La produzione ripetuta conserva la revisione del disegno e del materiale. Una modifica a uno qualsiasi di questi elementi comporta l’adeguamento corrispondente della produzione e dell’accettazione.
L’imballaggio separa i bordi sottili e le superfici finite dall’abrasione o dalla deformazione durante la movimentazione. La spedizione conserva l’identificazione del pezzo e del materiale utilizzata per l’ordine.
No. La guida alla lavorazione di Norplex indica che i fori praticati su laminati possono avere un diametro finale inferiore rispetto a quello della punta utilizzata. L’accettazione avviene in base al diametro effettivo del foro finito; la sola marcatura dello utensile non tiene conto delle condizioni di taglio e del metodo di finitura scelto.
No. Il valore di Tg descrive una transizione della resina misurata con il metodo indicato. Il bollettino riporta separatamente i dati relativi all’indice termico e specifica che il limite operativo dipende dall’applicazione. Né il valore di Tg né un’esposizione breve determinano le condizioni di servizio di un componente isolante finito.
No. Il bollettino riporta tale risultato di prova di fiamma per uno spessore testato di 0,0625 pollici. Una sezione più sottile ricavata da un componente richiede prove corrispondenti allo stesso spessore. Il riconoscimento del materiale richiesto e lo spessore finale devono essere supportati da prove corrispondenti.
Può rappresentare un’opzione progettuale. La guida di Norplex prevede sabbiatura e pulizia prima dell’applicazione di un adesivo epossidico bicomponente adatto alle condizioni ambientali. La geometria del giunto, la preparazione del metallo e l’effettiva esposizione determinano il sistema di incollaggio, e la resistenza del giunto è confermata mediante prove specifiche su quel giunto.
Sì. La guida di Norplex raccomanda fori di perforazione preliminari per evitare la delaminazione. Ciò riguarda la preparazione della lamiera fornita, separatamente dalle successive lavorazioni CNC e dall’accettazione dimensionale; il percorso di taglio deve preservare il materiale necessario per tali caratteristiche.
Si tratta di una costruzione diversa. La foglia di rame aggiunge uno strato conduttivo sulle facce del laminato, modificando le interfacce elettriche e di lavorazione. Le offerte di laminati per PCB di Isola includono esplicitamente tipologie e pesi di foglia; la tabella di riferimento per il materiale grezzo NP510A riportata qui non qualifica tale costruzione rivestita in rame.
Invia il disegno del pezzo, la denominazione del grado di laminato, lo spessore, il requisito di direzione e la quantità. Indica le facce funzionali, lo stato critico del bordo e qualsiasi accettazione elettrica o di assemblaggio fornita separatamente.
I dati specifici sui materiali e le indicazioni per la fabbricazione supportano le distinzioni utilizzate in questa pagina.
Utilizziamo Google Analytics per capire come viene usato questo sito. I cookie analitici vengono impostati solo se li accetti. Informativa sulla privacy
