絶縁バリア
成形されたバリアは隣接する導電性ハードウェアを分離します。その外形、取付穴、局所的な開口部は、装着済みコンポーネント間に所定の絶縁材料を確実に残す必要があります。

成形されたバリアは隣接する導電性ハードウェアを分離します。その外形、取付穴、局所的な開口部は、装着済みコンポーネント間に所定の絶縁材料を確実に残す必要があります。
端子支持ストリップ共通の積層セクション内に繰り返し配置される開口パターンを有します。穴ピッチおよび隣接する開口間の材料厚さにより、取付けられた端子の位置が決定されます。
ポケット付きプレートは、アセンブリ基準面と局所的なクリアランスを一体化しています。ポケット底面と取付台座の厚さは異なるため、凹部の底部が自動的に定位面となるわけではありません。
ワッシャーは、ボルトをその内径を通じて貫通させながら、締結面を分離します。残存する環状部が接触面を担い、外周形状は近接する導電性ハードウェアと干渉しないようクリアランスを確保しなければなりません。
支持ブロックには、座面、段差、取付パターンを単一の部品に統合できます。対向面が支持対象コンポーネントを定位し、クリアランス用ポケットはアクセスを確保しますが、定位機能を代行しません。
キャリアは、円形パターンまたは中央開口部の周囲にコンポーネントを配置します。局所的な開口部および外周リムは、指定された取扱条件および支持条件を満たすために十分な材料で接続されていなければなりません。
当社は、図面で定義されたG10およびFR4製部品について、フライス加工による外形、ポケット、穴、および指定された仕上げ面を含む見積もりを提示します。これらは積層板から機械加工された部品であり、電気システムの適合性評価およびプリント配線板(PCB)の製造は、別個の作業です。
G10およびFR4は、織りガラスエポキシ構造を共有していますが、グレード名称は自動的な置換を許可するものではありません。Norplex社は、G10およびG11から臭素およびその他のハロゲン系難燃剤を除外するNEMAの区分を説明しています。[2]
Norplex NP510Aは、臭素系難燃性FR4製品です。指定されたメーカーのグレードにより、注文される積層板はその実際のデータおよび認識と直接結びつけられます;汎用的なFR4ラベルでは、利用可能なすべての配合組成を特定できません。[2] [1]
織りガラスシートでは、長手方向と幅方向の特性が異なります。同一外形をブランク上で異なる方向に配置することで、曲げられたタブや荷重を受ける支持部が担う材料方向が変化します。[1]
深く掘り込まれた凹部は、全厚さの素材とは異なる積層断面を残します。残存する床面、取付台座、ウェブそれぞれが、部品の幾何形状の一部を独自に担います。
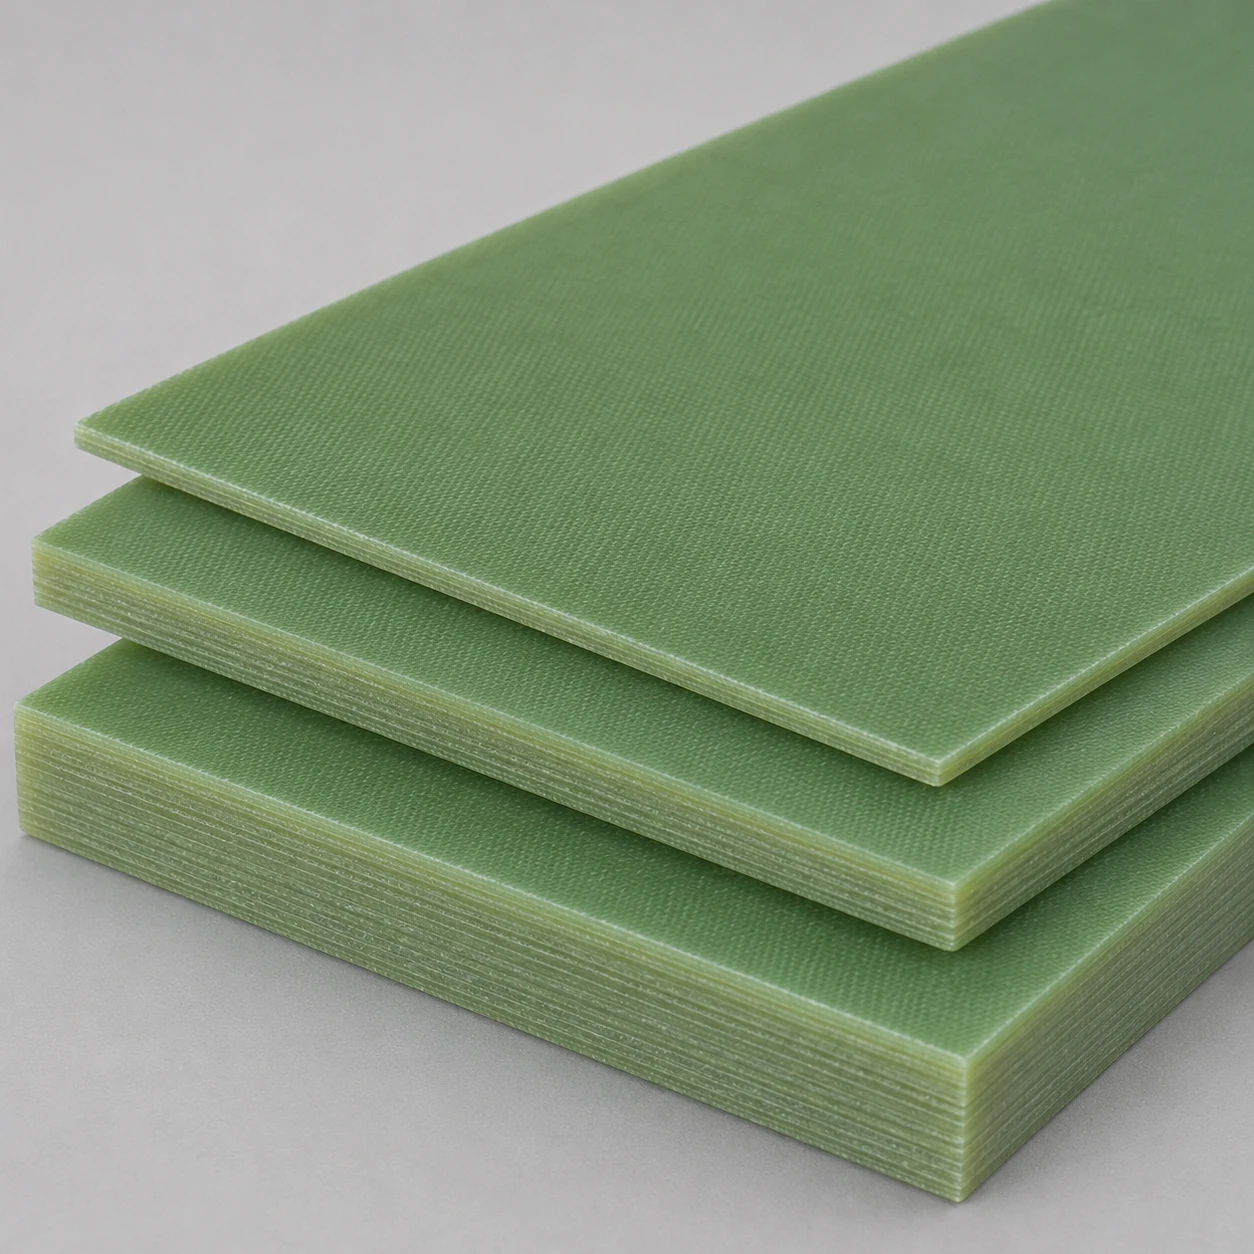

切断された部品は、ブランクで選択された積層構成および方向をそのまま保持します。
| 特性 | 基準値 | 試験基準 | 試験片/方向 |
|---|---|---|---|
| 比重 | 1.85 | ASTM D792 | 0.500 in |
| 24時間吸水率 | 0.10% | ASTM D570; D1-24/23 | 0.0625 in |
| 曲げ強さ | 448.2 / 358.5 MPa | ASTM D790;条件A | 長手方向/短手方向;0.0625インチ |
| 曲げ弾性率 | 20.0 / 17.9 GPa | ASTM D790;条件A | 長手方向/短手方向;0.0625インチ |
| 引張強さ | 275.8 / 220.6 MPa | ASTM D638;条件A | 長手方向/短手方向;0.125インチ |
| 圧縮強さ | 455.1 MPa | ASTM D695;条件A | 面方向;0.500インチ |
| せん断強さ | 148.2 MPa | ASTM D732;条件A | 垂直方向;0.0625インチ |
Norplex-Micarta NP510A TDB、2022年7月14日。本FR4製品の代表的値であり、LW/CWは長手方向/横方向を意味する。比較のため、試験方向、試験片厚さおよび調湿条件は原文のまま保持される。

ガラス繊維は切削刃に対して研磨作用を及ぼします。Norplex社は、ガラス系積層板への加工に超硬工具の使用を推奨しています。切削刃の摩耗は、外形自体が変化する前に加工品質に影響を及ぼす可能性があります。
輪郭加工は補強層を横断して行われます。切削工具の噛み合い状態および支持された部材領域がエッジ品質を左右するため、加工後のエッジはエッジそのもので検査されます。
ドリル穴の出口側では、ラミネート材が支持を失う箇所で欠けが生じることがあります。バックアップ付き出口加工および適切な切削方法により、完成孔径とは独立してこのエッジを個別に対処します。[3]
解放状態または図面で指定された取付け状態の部品を検査すること。材料試験片(クーポン)のデータは、汎用的な部品公差を保証しない。
| 特徴 | 図面要求事項 | 許容状態 | 検証 |
|---|---|---|---|
| 取付け穴配列 | 基準面に対するサイズおよび位置 | 解放状態/指定装着状態 | サイズおよび位置の検査 |
| ファスナー座面 | 深さおよび残存支持面 | エッジ仕上げ後の状態 | 深さおよび支持面の検査 |
| ポケット加工済みプレート | 底面および取付け面の関係 | 規定の支持点において | 基準面に基づく幾何形状 |
| 切断縁 | 許容されるチップ/デラミネーション状態 | 仕上げ済みの重要エッジ | エッジ検査 |
図面には機能上の基準および要求される状態が明示されています。材料試験片の特性および幾何学的検査は、別途規定された電気的試験または組立試験を代替しません。
当社は、仕上げ済みの開口部、ベアリングランドおよび支持面を、図面の取付基準に照合します。個別の誘電体試験または組立試験については、それぞれ独自に定義された範囲があります。
近接配置された穴は狭いリガメント(連結部)を残します。その幅および荷重を受ける開口部に対する位置は、除去される材料量のみならず、保持される部品断面にも影響を与えます。
締結具の沈み込み部は、その穴の側方および頭部直下の材料を除去します。完全なベアリングフットプリントを保持断面内に収めることで、完全座面が部分的なエッジ接触に転化することを防ぎます。
フライス加工された角部には切削工具の半径が残留する。対向部品の角部リリーフ形状および進入パスによって、所定の座面(シーティング・フェイス)に到達可能かどうかが決まる。[3]
シート歩留まり向上のため部品を回転させると、積層方向も同時に回転します。部品がこの材料方向の区別を利用する場合、ネスティングは方向要件に従います。
バリアの位置により、分離対象となるハードウェアが決定されます。取付クリアランスおよび開口部は、機器設計に属するものであり、加工形状に対して仮定される絶縁等級ではありません。
共通の支持パターンにより、複数の端子位置が相互に関係付けられます。ストリップの交換時には、既設の取付パターンも含むため、個別に一致する貫通穴は交換用幾何形状の一部に過ぎません。
治具用ポケットは部品を位置決めすると同時に、局所的な逃がし部が突起物や工具を回避します。これらの表面にそれぞれ独立した機能を割り当てることで、意図された接触面が部品定義上で明確に可視化されます。
スペーサーまたはキャリアは、アセンブリスタック内の位置を確立します。その作業面および間に配置されたハードウェアがその位置を決定します。未使用の素材面(ストック面)は、自動的に受入アセンブリ基準面となるわけではありません。
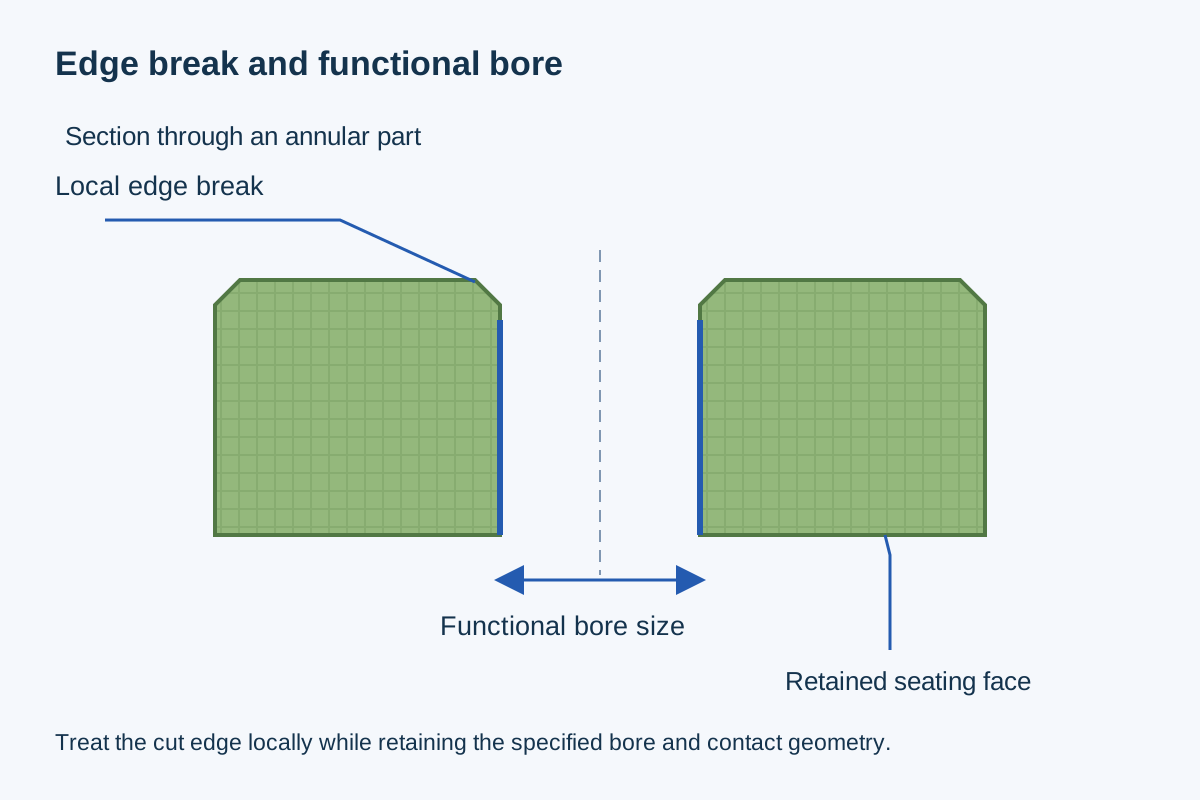
要求される面のテクスチャは、それが接触する対象に応じて定められます。広範囲の化粧用サンドペーパー処理では、装着厚さを設定する面から材料を除去することがあります。
指定されたエッジブレイクは、鋭角な交差部を除去します。ただし、開口部周囲の狭いランドを削減してはならず、また定位ボアをテーパー入り口に変更してはなりません。
ポケットのコーナーまたは穴出口に残った遊離片は、座り具合および取扱いに干渉する可能性があります。受入エッジ状態は、公称外形とは別に定義されます。
エングレービングによる印字は、局所的な表面状態を変化させます。その位置および深さは、薄い絶縁ウェブ、ベアリングランド、または仕上げ済み定位面から離して設定できます。
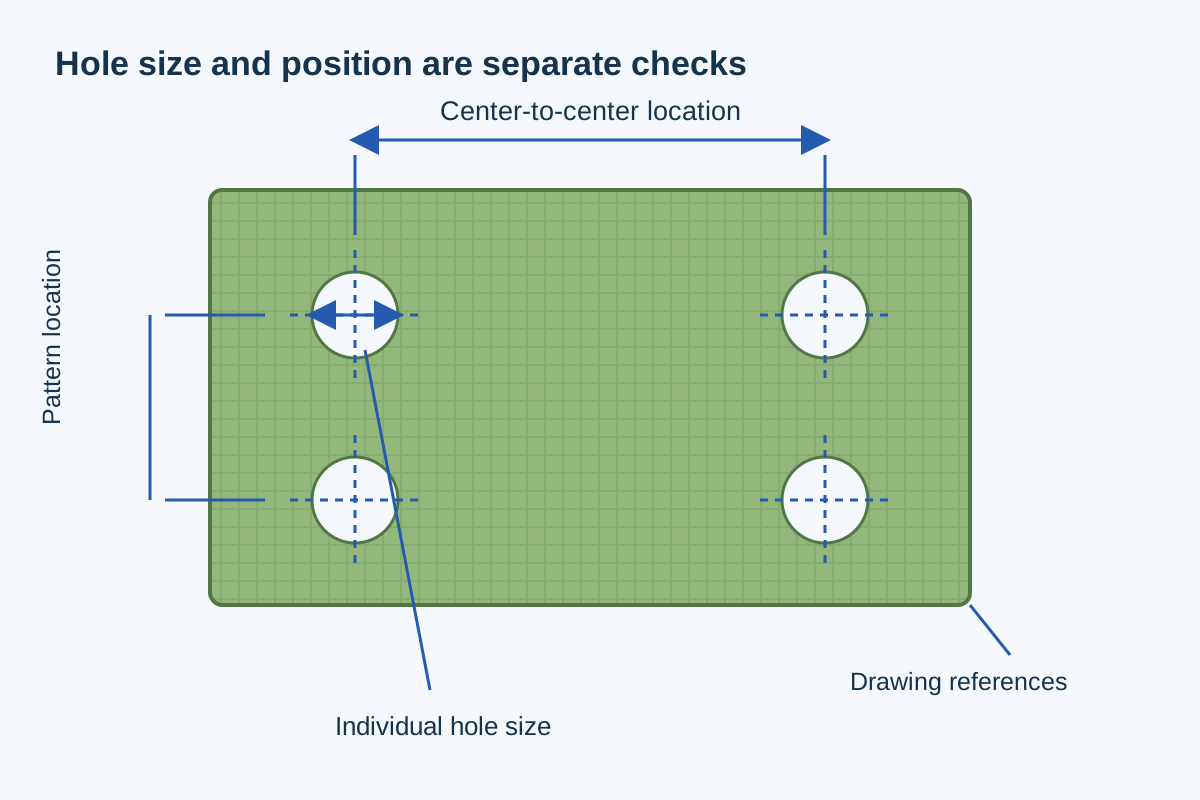
材料記録は、発注されたガラスエポキシ材の等級および製品を特定します。方向が重要な場合は、ブランクから部品へのレイアウトが、完成部品にもその配向を反映させます。
切削エッジの検査では、重要開口部における欠け、露出した繊維、およびデラミネーションに対処できます。サイズ報告書は、これらの局所的エッジ状態を記述しません。
寸法記録は、部品の実際の取付基準に従います。指定された電気的検証は、明示された部品またはアセンブリ状態に対する別個の試験として残ります。
外周ブランク、方向およびネスティングが収率を決定します。小さな完成外形であっても、機械加工中に狭い特徴部を支持するために材料を保持する必要がある場合、より大きなシート面積が必要になることがあります。
工具摩耗およびエッジ制御作業は、除去される材料量を超えてコストを増加させます。多数の小開口を有する長い外周は、より大きな単純プレートよりも多くの切断作業を要することがあります。
対向する凹部または仕上げ済みの厚さ面は、ワーク全体にわたりその相互関係を維持する必要があります。一面のみの外形と比較して、これらはセットアップおよび検査作業を増加させます。
準備および初品検証は、繰り返し生産にわたり分散して実施できます。積層構造または取付パターンの変更により、従来のセットアップを継承するのではなく、その準備内容が変更される場合があります。
リリース済み部品は、その材料構成、方向性および機能的幾何形状を統合したものであり、これが見積もり対象の機械加工部品の基準値となります。
初品の結果は、当該基準値に対して実際の開口パターン、仕上げ断面および重要エッジ状態を確立します。
繰り返し生産では、図面および材料の改訂番号が維持されます。いずれかの改訂が発生した場合、対応する製造および受入調整が行われます。
梱包は、取り扱い中の摩耗や曲げから薄肉エッジおよび仕上げ面を分離します。出荷時は、注文に使用された部品および材料識別情報が維持されます。
いいえ。Norplex社の加工ガイドには、積層板のドリル穴はドリルサイズより小さく仕上がる場合があると記載されています。受入判断は実際の仕上げ内径に基づき行います。工具の刻印のみでは、切削条件および選択された仕上げ方法を考慮できません。
いいえ。Tgは、規定された試験方法で測定される樹脂の遷移温度を示すものです。技術資料では、温度指数データが別途記載されており、運転限界は用途に依存すると明記されています。完成絶縁部品の使用条件を決定づけるのは、Tgの数値や短時間の暴露ではありません。
いいえ。技術資料では、試験厚さ0.0625インチにおける難燃性試験結果が報告されています。部品に加工されたより薄い断面については、当該厚さでの同等の証拠が必要です。要求される材料認定および完成厚さについても、当該厚さでの同等の証拠が必要です。
これは設計オプションとなり得ます。ノープレックス社のガイドでは、環境に適した二成分エポキシ樹脂を適用する前に、サンドペーパーによる研磨および清掃を行うよう指示しています。接合部の幾何形状、金属の表面処理状態、および実際の使用環境が、接着システムの選定を決定します。また、接着強度は、当該接合部に対する試験によって確認されます。
はい。Norplex社のガイドでは、剥離を防止するために穿孔位置を事前にドリル加工することを推奨しています。これは、後続のCNC加工特徴および寸法受入とは独立して、供給される素材ブランクの準備に関する注意事項です。切断パスは、これらの特徴に必要な素材を確保するよう設計しなければなりません。
これは異なる構造です。銅箔は積層板の表面に導電層を追加し、電気的および機械加工インターフェースを変化させます。Isola社のPCB用積層板製品群では、明示的に箔の種類および重量が規定されていますが、本稿で参照される裸のNP510A仕様表には、この銅張り構造に関する記載は一切ありません。
部品図面、指定された積層板グレード、厚さ、方向要件、数量をお送りください。作業面、重要なエッジ状態、および別途含める電気的・組立受入基準を明確にご指示ください。
当ページで用いられる区分を裏付ける、材料名称によるデータおよび加工ガイドラインが提供されています。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
