Ir al contenido
VETCNCMECANIZADO CNC
Tira de soporte aislante de color marfil, bloque de montaje con huecos y manguito con brida, todos sobre una superficie oscura

PPSU CNC
Mecanizado

Revise las referencias de stock de PPSU

Soportes, manguitos y componentes reutilizables en polímero PPSU

6 tipos de componentes

Bandas de soporte para instrumentos

Nosotros mecanizamos aberturas repetidas y características de fijación que posicionan elementos dentro de un soporte. El paso, las secciones conservadas y los bordes de contacto determinan dónde se sujeta el equipo sin obstruir el acceso necesario alrededor de él.

Manguitos guía con brida

Un manguito. Guía un eje u otro componente insertado a través de su orificio de trabajo, mientras que una brida proporciona un tope axial. El orificio, el ajuste exterior y la cara de asiento conservan cada uno sus propios requisitos de plano.

Bloques de guía y montaje

Un canal abierto o un rebaje local puede guiar un elemento móvil, mientras que el bloque se fija al equipo circundante. Las superficies de ubicación se mantienen distintas de las caras de holgura y de las zonas de fijación.

Anillos y collares de ubicación

Un anillo centra un elemento acoplado o establece un límite axial alrededor de él. El diámetro funcional y la banda de contacto permitida definen esa función, más que la apariencia de una superficie exterior lisa.

Nidos de contacto para dispositivos de sujeción

Un nido soporta un componente en regiones de contacto seleccionadas, dejando otras superficies accesibles. Su contorno y posición de fijación determinan cómo se presenta la pieza a la siguiente operación.

Rodillos guía y soportes cilíndricos

Un rodillo o soporte cilíndrico proporciona una banda de contacto exterior y un orificio de montaje independiente. El diseño define el movimiento, la carga y el soporte previstos, más que tratar un valor de resistencia del material como una calificación de rodamiento.

Nosotros mecanizamos stock de PPSU especificado en componentes de equipo definidos por plano. Este material es apto para aplicaciones de uso repetido y exposición al vapor; la geometría final, el entorno de limpieza y la aceptación requerida determinan la especificación completa de la pieza.

Selección de grado, color y stock de PPSU

Identifique explícitamente el polifenilsulfona

El PPSU es polifenilsulfona. El polímero ordenado y el producto del proveedor se conservan íntegramente durante el mecanizado, por lo que no se sustituye por un plástico de alta temperatura con nombre similar basado únicamente en su apariencia o en una descripción genérica de la familia de sulfonas.[1]

Enfoque de selección
El polímero real y el producto en stock aprobado.

Color y formulación específicos

La tabla utiliza como referencia de stock nombrada el TECASON P MT gris de Ensinger. Otros colores y formulaciones de proveedores requieren su propia base de producto cuando la composición, la evidencia material o los requisitos de aplicación están controlados.[1]

Enfoque de selección
La denominación del producto aprobado y su color.

Barra o placa que envuelve la forma de trabajo

El redondo es adecuado para un manguito o anillo predominantemente cilíndrico; la placa es adecuada para un patrón de soporte o un bloque de dispositivo de sujeción. La envoltura inicial deja material suficiente para las superficies de contacto controladas y para el agarre necesario para alcanzarlas.[1]

Enfoque de selección
Aprovechamiento del material en stock y acceso a las referencias finales.

Servicio en equipos expuestos al vapor

La referencia de stock especificada describe la resistencia a autoclave. Un proceso de limpieza requerido sigue teniendo su propia temperatura, química, duración y número de repeticiones; esas condiciones definen la evaluación del componente terminado, y no una etiqueta genérica y reutilizable no especificada.

Enfoque de selección
La secuencia completa prevista de limpieza y uso.
Lingotes y chapas rectangulares cortados de polímero blanco sin marcar
Envoltura de la pieza en bruto en forma de placa alrededor de un patrón de soporte de cuatro aberturas, resaltando los nervios conservados

Mantenga el producto en stock separado de la validación de la pieza.

Una hoja técnica del material suministra la formulación de referencia y la base de ensayo. Un soporte o manguito añade geometría, estado residual tras el mecanizado y superficies de contacto que deben seguir siendo compatibles con su uso previsto y con el proceso de limpieza.[1]

Los siguientes valores comparativos conservan el producto en stock nombrado, el método de ensayo y la condición declarada.

TECASON P MT gris PPSU — referencia nominal de material en stock.
PropiedadValor de referenciaMétodo / condiciónEntrada para la toma de decisiones
Densidad1.29 g/cm³Producto en stock nombradoEstimación de masa
Módulo de tracción2410 MPaASTM D638; 23°CRigidez elástica
Límite elástico75.8 MPaASTM D638; 23°CReferencia de tracción
Resistencia a la flexión107 MPaASTM D790; 23°CComparación de doblado
Compresión a una deformación del 1 %10.3 MPaASTM D695Base definida de deformación
Absorción de agua en 24 horas0.37%ASTM D570; 23 °C; estimadoAcondicionamiento por humedad
Absorción de agua en estado saturado1.1%ASTM D570; 23°CEntrada de exposición prolongada

Hoja de datos del material en bruto TECASON P MT gris de Ensinger, fecha 2018/04/09. Los valores comparativos de los proveedores conservan los métodos y condiciones declarados, y un límite operativo o de validación para la pieza terminada se acuerda por separado.

Mecanizado CNC por fresado y torneado de componentes de PPSU

Placa polimérica soportada por debajo de su sección conservada con dos abrazaderas locales

Calor generado durante el corte y evacuación de virutas

Planificamos la trayectoria de corte y de virutas para evitar que el calor se concentre en una característica pequeña. Las aristas de corte afiladas y la evacuación completa de virutas ayudan a preservar la superficie mecanizada sin rozamiento ni material reblandecido residual.

Sujeción sin deformar la geometría

Un manguito delgado o un dispositivo de sujeción abierto puede deformarse bajo una fuerza de sujeción concentrada. El soporte se coloca alrededor de la sección retenida, identificándose el estado final de medición de forma independiente al modo en que se sujetó la pieza en bruto.

Fluidos de proceso compatibles

La guía MCAM para mecanizado de piezas plásticas identifica los fluidos de corte a base de aceite mineral como posibles causantes de grietas por tensión en PPSU. Por tanto, un fluido adecuado para el mecanizado de metales no se considera automáticamente compatible con el polímero ni con los requisitos posteriores de limpieza de la pieza.[2]

Agujeros de trabajo, caras de asiento y geometría de contacto en PPSU

Manguito polimérico con interfaces radiales y axiales.Separación conceptual del orificio guía respecto a la cara de asiento de la brida.Orificio de trabajo.Componente de PPSU.Característica de acoplamientoInterfaces de contacto.
Especifique dónde se localiza el componente y dónde simplemente despeja.
Interfaces y aceptación del componente de PPSU.
CaracterísticaControl mediante planoEstado de mediciónVerificación
Agujero de guiadoDimensión y relación geométricaEntorno especificadoVerificación de mandrinado/eje
Asiento de bridaUbicación axial y frontalEstado de soporte requeridoVerificación de cara/longitud
Contacto con el dispositivo de sujeciónRelación entre contorno y fijaciónLiberado/montado según lo definidoVerificación de perfil y datum
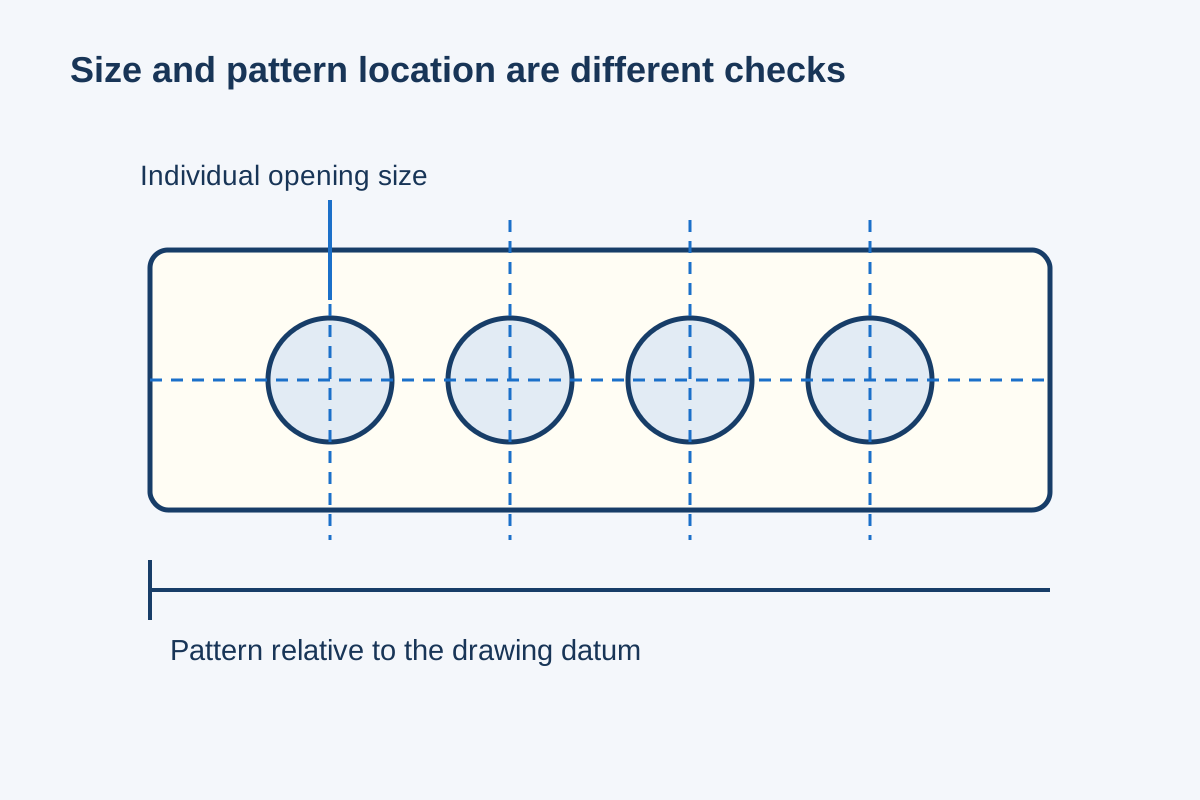
Patrón de soporteTamaño y paso de las aberturasEstado procesado entregadoVerificación individual y por patrón

El plano del componente especifica los límites locales y el estado de acondicionamiento/soporte correspondiente; los valores mecánicos del material en bruto no establecen una tolerancia universal de mecanizado.

Identifique las características de PPSU que entran en contacto con el equipo

Definimos el mandril de trabajo, la cara de asiento, el contorno de soporte y el patrón de fijación antes de establecer su secuencia de mecanizado e inspección. Las superficies de holgura pueden quedar fuera de la región de contacto rigurosamente controlada.

Detalles del componente de PPSU que afectan la fabricabilidad

Material adyacente a aberturas contiguas

El tamaño y el paso de las aberturas actúan conjuntamente para definir el nervio restante. Un aumento local de acceso puede consumir la sección que conecta el soporte con su zona de montaje.

Transiciones detrás de características cargadas

Una proyección estrecha requiere soporte hacia el cuerpo principal. Un radio de transición permitido puede conservar dicha conexión sin desplazar la cara funcional de contacto.

Acceso de la herramienta dentro del bolsillo del dispositivo de sujeción

Un contorno interno debe permitir tanto el acceso de la herramienta como la evacuación de las virutas. Un relieve local sin contacto puede mejorar el acceso, mientras que las superficies principales de ubicación conservan su forma prevista.

Asientos para tornillos en secciones delgadas

Un alojamiento para cabeza embutida consume material local. Su asiento requiere una superficie de apoyo para evitar que el tornillo deforme de forma no intencionada una cubierta o brida flexible.

Discutir los requisitos de la pieza

Piezas de PPSU en equipos de uso repetido

Instrumentos o componentes de posicionamiento

Una tira de soporte establece la ubicación de los elementos individuales, manteniendo al mismo tiempo el acceso previsto para su manipulación y limpieza. El equipo circundante define los requisitos completos de uso y validación.

Guía de un mecanismo extraíble

Un manguito separa el contacto guía de su ajuste de instalación. El juego diseñado permite retirar o mover el mecanismo sin utilizar la brida como superficie de apoyo no intencionada.

Presentación de un componente en un dispositivo de sujeción

Un nido mecanizado soporta regiones de contacto designadas y deja accesibles las superficies de trabajo. Su contorno y su referencia de base determinan cómo se orienta el componente para la operación.

Separación o centrado de elementos del equipo

Un anillo o bloque mantiene la relación especificada entre componentes adyacentes. La carga y la exposición actúan a través de la sección real de contacto, y no a través del volumen completo del material suministrado.

Acabado de borde, limpieza y estado superficial de la PPSU

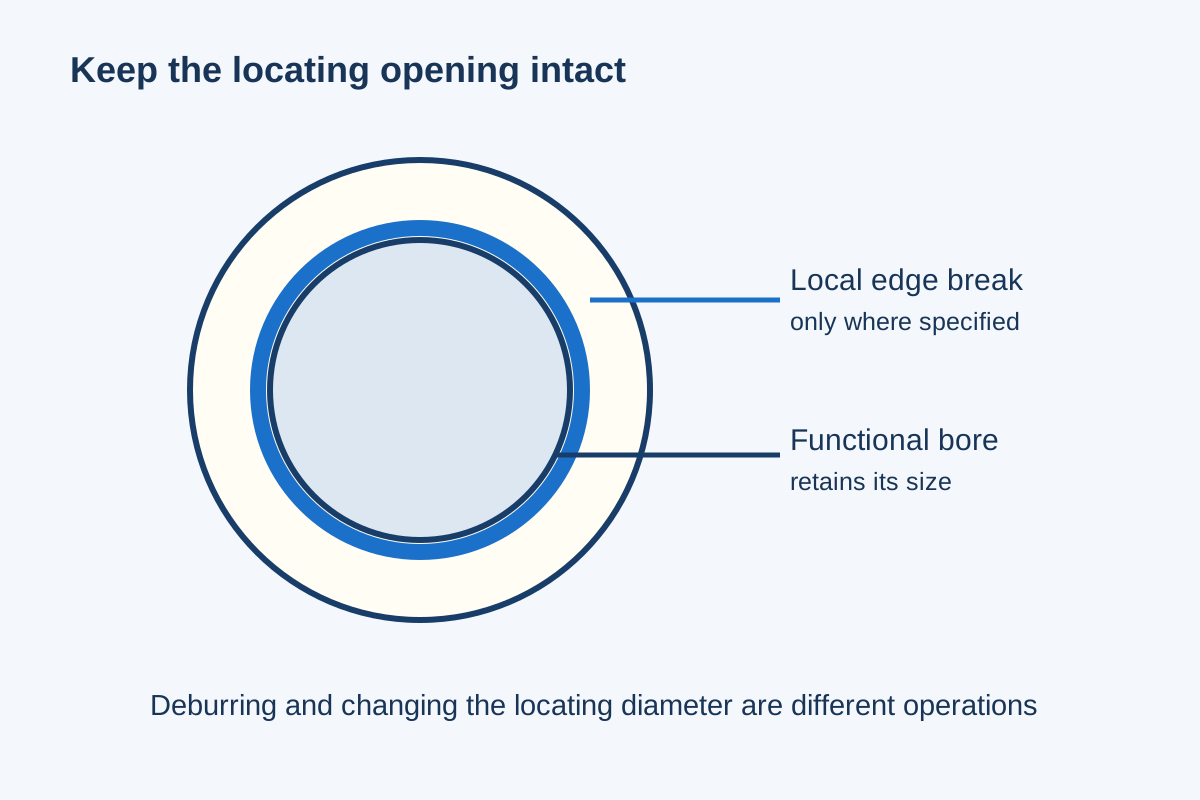
Abertura circular conceptual que separa una rotura local del borde de la perforación funcional

Superficies de contacto mecanizadas definidas

El contorno de trabajo o el agujero conservan su definición superficial requerida. No se permite un pulido cosmético que ensanche una guía o elimine una pequeña zona de localización.

Control local de bordes

La eliminación de rebabas se limita al borde permitido. Un radio o chaflán intencional se considera geometría cuando afecta a un elemento soportado o a su instalación.

Compatibilidad especificada de limpieza

La ruta de limpieza incluida se selecciona según el material suministrado designado y el estado final requerido. La compatibilidad con disolventes y los requisitos de residuos se resuelven específicamente para esa ruta, y no se infieren a partir de una afirmación general de resistencia química.

Protección durante la identificación y el embalaje

Las superficies de contacto controladas quedan protegidas frente a los elementos sueltos y las piezas vecinas. La identificación permanece clara de las aberturas funcionales y de cualquier superficie reservada en el plano del equipo.

Material de PPSU y aceptación de la pieza terminada

Patrón de soporte de cuatro agujeros, con el tamaño individual y la posición relacionada con el datum indicados por separado

Material suministrado y evidencia del material

El registro identifica el producto del proveedor y el color o formulación aprobados. Un nombre genérico o un material visualmente similar no sustituyen dicha identidad cuando la evidencia de aplicación es específica del producto.

Geometría aprobada o instalada

Inspeccionamos los contactos de trabajo seleccionados en el estado de soporte y la condición ambiental exigidos por el plano. El resultado en estado libre se inspecciona en el estado de soporte y la condición ambiental que el plano requiere.

Exposición adicional o aceptación funcional

Un resultado dimensional no demuestra una vida útil especificada de limpieza, un número determinado de ciclos de vapor ni la aprobación del dispositivo terminado. Cualquier exposición requerida o aceptación funcional se identifica por separado en el alcance del suministro.

¿Qué factores afectan el costo del mecanizado CNC de PPSU?

Material en stock designado y volumen utilizable

El producto en stock requerido, la forma del bruto y la cantidad de material eliminado afectan el costo inicial. Un dispositivo de sujeción profundo cortado a partir de una placa maciza puede consumir más material que una pequeña camisa torneada a partir de un redondo.

Características profundas y montajes con soporte

Bolsillos restringidos, paredes delgadas y varias direcciones de referencia añaden trabajo de acceso y sujeción. El soporte estable es fundamental incluso cuando la pieza final presenta un contorno exterior simple.

Superficie y alcance de aceptación

Superficies de contacto controladas, limpieza especificada y verificaciones documentadas de características añaden operaciones identificables. Una prueba de exposición requerida por separado tiene su propia preparación y su propio resultado.

Cantidad y geometría invariable

La programación y los dispositivos de sujeción pueden compartirse entre piezas idénticas. Un nuevo patrón de soporte o un contorno de contacto distinto modifican dicha preparación, en lugar de absorberse simplemente bajo el mismo nombre de material.

De un ensayo geométrico con PPSU a componentes repetidos

Resolver el contacto con el equipo

Un ensayo verifica las relaciones reales de guiado, soporte e instalación. Los cambios se asignan al contacto correspondiente, en lugar de aplicarse como un agrandamiento general.

Evaluar el estado representativo del material

Un componente utilizado para decidir sobre exposición o reutilización conserva el producto en stock previsto y el estado de procesamiento. Un ensayo exclusivamente geométrico responde una pregunta más limitada.

Liberar el componente aprobado

El plano, la identidad del material, el alcance de la limpieza y la aceptación final de las características definen el pedido por cantidad. Los ajustes del ensayo se incorporan a esa definición aprobada.

Conservar la base repetida de suministro

Las piezas repetidas siguen la geometría de contacto aprobada y el requisito de material en stock designado. Una formulación distinta o un proceso de limpieza diferente se considera un cambio en dicha base.

Preguntas frecuentes sobre el mecanizado CNC de PPSU

¿Describe el valor de absorción de agua a las 24 horas el estado completamente saturado del material en stock de PPSU?

No. La referencia de Ensinger separa su valor estimado a las 24 horas (0,37 %) del valor de saturación (1,1 %), ambos a 23 °C. Estos valores describen estados de exposición distintos. Un ajuste destinado a servicio húmedo prolongado debe basarse en su condicionamiento y metodología de medición previstos, en lugar de asumir que una inmersión breve ha alcanzado el estado de saturación.

¿Cubre una declaración conforme a la norma ISO 10993-5 todos los efectos biológicos de un componente de PPSU?

No. La parte 5 aborda la citotoxicidad in vitro: la respuesta de células cultivadas expuestas al artículo de ensayo o a sus extractos. Dicha parte no establece por sí misma todos los demás endpoints biológicos. Una declaración de material que cite esta parte debe interpretarse únicamente como cobertura específica de dicho ensayo, y no como evidencia de todos los efectos biológicos.

¿Especifica también una designación de resina ASTM la forma física suministrada del PPSU?

No automáticamente. La referencia de Ensinger indica ASTM D6394-10 SP0311 para su resina, mientras que el campo independiente de especificación de forma indica «ninguna». Por lo tanto, un identificador de resina no puede sustituir tácitamente los requisitos de forma de stock y componente solicitados.

¿Puede utilizarse la temperatura de reblandecimiento Vicat como temperatura de trabajo de una pieza de PPSU sometida a carga?

No. Vicat describe una prueba específica de reblandecimiento, pero no califica el comportamiento de un manguito, dispositivo de sujeción o conjunto completo bajo carga durante su vida útil. La carga relevante, el tiempo, el entorno y el comportamiento dimensional requerido deben establecerse sobre una base específica de la aplicación.

¿Debe utilizar una tapa de PPSU que se retire y vuelva a colocar repetidamente un inserto roscado?

Puede ser adecuado. MCAM recomienda considerar insertos cuando las roscas en plásticos de ingeniería estén expuestas a fuertes vibraciones o a ciclos repetidos de apriete y desapriete. No obstante, el inserto, la sección circundante y el método de instalación deben seguir adaptándose a la carga real de fijación y al entorno de limpieza.

¿Es una tensión admisible de trabajo la resistencia a compresión informada a una deformación del 10 %?

No. Describe la tensión en una deformación determinada del probeta, no la deformación permitida del componente ensamblado. Un espaciador o guía de trabajo puede requerir un desplazamiento mucho menor, y la carga sostenida introduce un requisito adicional dependiente del tiempo.

SOPORTE PARA PROYECTOS

Hable sobre su componente mecanizado en PPSU

Envíe el plano o modelo, la denominación del material en stock requerido, la cantidad y la exposición prevista a procesos de limpieza. Identifique los contactos funcionales, el estado final de acondicionamiento y cualquier aceptación funcional o de reutilización exigida por separado.

Referencias de material en stock y mecanizado de PPSU

Los valores de producto nombrados y los principios de mecanizado respaldan decisiones independientes sobre material y componente.

  1. Ensinger — TECASON P MT grisReferencia de formas en stock de 2018 para valores mecánicos y de humedad comparativos.
  2. MCAM — Guía para el mecanizado de piezas plásticasConsideraciones sobre calor, virutas, sujeción soportada y compatibilidad con fluidos
  3. Ensinger — Campos de especificación de resina y formaLa identificación de la resina sigue siendo independiente de la forma en stock y de la aceptación del componente.
  4. ISO — ISO 10993-5:2009El alcance de las pruebas in vitro de citotoxicidad y el significado de esa referencia específica de ensayo.
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB