Zum Inhalt springen
VETCNCCNC FERTIGUNG
Hellbeige isolierende Stützleiste, taschenförmiger Montageblock und geflanschte Hülse auf dunklem Untergrund

PPSU-CNC-Bearbeitung
Bearbeitung

PPSU-Träger, -Hülsen und Komponenten für wiederverwendbare Geräte

6 Komponententypen

Trägerstreifen für Instrumente

Wir fertigen wiederholte Öffnungen und Befestigungsmerkmale, die Gegenstände innerhalb eines Trägers positionieren. Der Teilungswinkel, die verbleibenden Abschnitte und die Kontaktkanten bestimmen, wo das Gerät gehalten wird, ohne den erforderlichen Zugang rundherum einzuschränken.

Flanschführende Hülsen

Eine Hülse Leitet eine Welle oder ein eingesetztes Bauteil durch ihre funktionelle Bohrung, während ein Flansch einen axialen Anschlag bildet. Die Bohrung, die Außenpassung und die Auflagefläche weisen jeweils eigene zeichnungsmäßige Anforderungen auf.

Führungsbloecke und Montageblöcke

Ein offener Kanal oder eine lokale Tasche kann ein bewegliches Teil führen, während der Block am umgebenden Gerät befestigt wird. Die Positionierflächen werden klar von Freistellflächen und Befestigungsbereichen getrennt gehalten.

Zentrier-Ringe und -Kragen

Ein Ring zentriert ein Gegenstück oder definiert eine axiale Begrenzung um dieses herum. Die funktionale Durchmessergöße und der zulässige Kontaktbereich definieren diese Funktion – nicht das Aussehen einer glatten Außenseite.

Fixurkontakt-Nester

Eine Halterung stützt ein Bauteil an ausgewählten Kontaktstellen ab, während andere Oberflächen zugänglich bleiben. Ihre Kontur und die Befestigungsposition bestimmen, wie das Teil der nächsten Bearbeitungsstufe präsentiert wird.

Führungsrollen und zylindrische Stützen

Eine Rolle oder zylindrische Stütze bietet einen äußeren Kontaktbereich und eine separate Montagebohrung. Das Design definiert die vorgesehene Bewegung, Belastung und Stützfunktion – statt einen Werkstofffestigkeitswert als Lagerbewertung zu interpretieren.

Wir bearbeiten spezifizierte PPSU-Rohmaterialien zu zeichnungsgemäßen Gerätekomponenten. Das Material eignet sich für Anwendungen mit wiederholtem Einsatz und Dampfexposition; die fertige Geometrie, das Reinigungsumfeld und die geforderte Abnahme bestimmen die vollständige Teilespezifikation.

PPSU-Werkstoffsorte, Farbe und Lagerauswahl

Polyphenylsulfon ausdrücklich identifizieren

PPSU steht für Polyphenylsulfon. Das bestellte Polymer und das Lieferantenprodukt bleiben während der Bearbeitung erhalten; ein ähnlich benannter Hochtemperatur-Kunststoff wird daher nicht allein aufgrund seines Aussehens oder einer allgemeinen Zugehörigkeit zur Sulfon-Familie ersetzt.[1]

Auswahlkriterium
Das tatsächliche Polymer und das zugelassene Rohmaterial.

Benannte Farbe und Formulierung

Die Tabelle verwendet Ensinger TECASON P MT grau als eine genannte Lagerreferenz. Andere Farben und Lieferantenformulierungen erfordern jeweils ihre eigene Produktbasis, wenn Zusammensetzung, Materialnachweis oder Anwendungsanforderungen gesteuert werden müssen.[1]

Auswahlkriterium
Die zugelassene Produktbezeichnung und Farbe.

Stab oder Platte um die Arbeitsform herum

Stab eignet sich für überwiegend zylindrische Hülsen oder Ringe; Platte eignet sich für ein Trägermuster oder einen Fixierblock. Die Ausgangsumhüllung enthält ausreichend Material für die kontrollierten Kontaktflächen sowie für die erforderliche Spannung, um diese Flächen zu bearbeiten.[1]

Auswahlkriterium
Rohmaterialausnutzung und Zugang zu den endgültigen Bezugsflächen.

Einsatz in dampfbetriebenen Geräten

Die benannte Rohmaterialreferenz beschreibt die Autoklavenbeständigkeit. Ein erforderlicher Reinigungsprozess hat jedoch eigene Temperatur-, Chemie-, Zeit- und Wiederholungsparameter; diese Bedingungen definieren die Bewertung der fertigen Komponente – nicht ein unspezifisches, wiederverwendbares Etikett.

Auswahlkriterium
Die vollständige vorgesehene Reinigungs- und Einsatzsequenz.
Unmarkierter weißer polymerer Rundstab und rechteckige Plattenrohlinge
Plattenrohling-Umrandung um ein vierlöchriges Stützmuster, hervorgehoben durch erhaltene Stege

Das Rohmaterial vom Validierungsprozess des Bauteils getrennt halten

Ein Werkstoffdatenblatt liefert die Referenzformulierung und die Prüfbasis. Ein Träger oder eine Hülse fügt Geometrie, Restzustand nach der Bearbeitung und Kontaktflächen hinzu, die weiterhin mit der vorgesehenen Verwendung und dem erforderlichen Reinigungsprozess kompatibel bleiben müssen.[1]

Die folgenden Vergleichswerte berücksichtigen die benannte Rohmaterialreferenz, das Prüfverfahren und die angegebene Prüfbedingung.

TECASON P MT grau PPSU — benannte Referenz zum Ausgangsmaterial
EigenschaftReferenzwertVerfahren / BedingungEntscheidungseinflussgröße
Dichte1.29 g/cm³Benanntes RohmaterialproduktMassenschätzwert
Zugmodul2410 MPaASTM D638; 23°CElastische Steifigkeit
Streckgrenze75.8 MPaASTM D638; 23°CZugfestigkeitsreferenz
Biegefestigkeit107 MPaASTM D790; 23°CBiegevergleich
Druck bei 1 % Dehnung10.3 MPaASTM D695Definierte Dehnungsgrundlage
Wasseraufnahme nach 24 Stunden0.37%ASTM D570; 23 °C; geschätztFeuchtigkeitskonditionierung
Sättigungswasseraufnahme1.1%ASTM D570; 23°CLängere Einwirkdauer

Ensinger-TDCASON-P-MT-grau-Ausgangsmaterial-Datenblatt, datiert vom 2018/04/09. Vergleichswerte des Lieferanten behalten die angegebenen Prüfmethoden und -bedingungen bei, und eine Betriebs- oder Validierungsgrenze für das fertige Teil wird separat vereinbart.

CNC-Fräsen und -Drehen von PPSU-Komponenten

Polymerplatte, die unter ihrem erhaltenen Abschnitt durch zwei lokale Spannvorrichtungen gestützt wird

Zerspanungswärme und Spanabfuhr

Wir planen den Schnitt- und Spanweg so, dass sich Wärme nicht in einer kleinen Struktur konzentriert. Scharfe Schneiden und eine zuverlässige Spanabfuhr tragen dazu bei, die bearbeitete Oberfläche zu bewahren – ohne Reibung oder weiche, zurückbleibende Materialreste.

Spannen ohne Verformung der Geometrie

Eine dünne Hülse oder eine aufgeschnittene Spannvorrichtung kann sich unter konzentrierter Haltekraft verformen. Die Abstützung erfolgt rund um den gehaltenen Abschnitt; der endgültige Messzustand wird unabhängig davon definiert, wie das Rohmaterial eingespannt war.

Verträgliche Zerspanungsmedien

Der MCAM-Bearbeitungsleitfaden identifiziert mineralölbasierte Kühlschmierstoffe als mögliche Ursache für Spannungsrissbildung bei PPSU. Ein für Metallbearbeitung geeigneter Kühlschmierstoff wird daher nicht automatisch als mit dem Polymer und den späteren Reinigungsanforderungen des Bauteils verträglich angesehen.[2]

PPSU-Arbeitsbohrungen, Anlageflächen und Kontaktgeometrie

Polymerhülse mit radialen und axialen KontaktflächenKonzeptionelle Trennung der Führungsbuchse von der Flanschauflagefläche.Funktionelle BohrungPPSU-KomponenteEingriffsmerkmalKontaktflächen
Geben Sie an, wo das Bauteil positioniert wird und wo es lediglich Freigang bietet.
PPSU-Komponentenschnittstellen und Abnahme
MerkmalZeichnungssteuerungMesszustandVerifizierung
FührungsbohrungGröße und geometrische BeziehungSpezifizierte UmgebungBohrung/Achsen-Prüfung
FlanschauflageGesichts- und axiale LageErforderlicher StützzustandStirnfläche/Längenprüfung
Spannvorrichtungs-KontaktKontur- und BefestigungsbezugFreigegeben/befestigt wie definiertProfil- und Bezugsebene-Prüfung
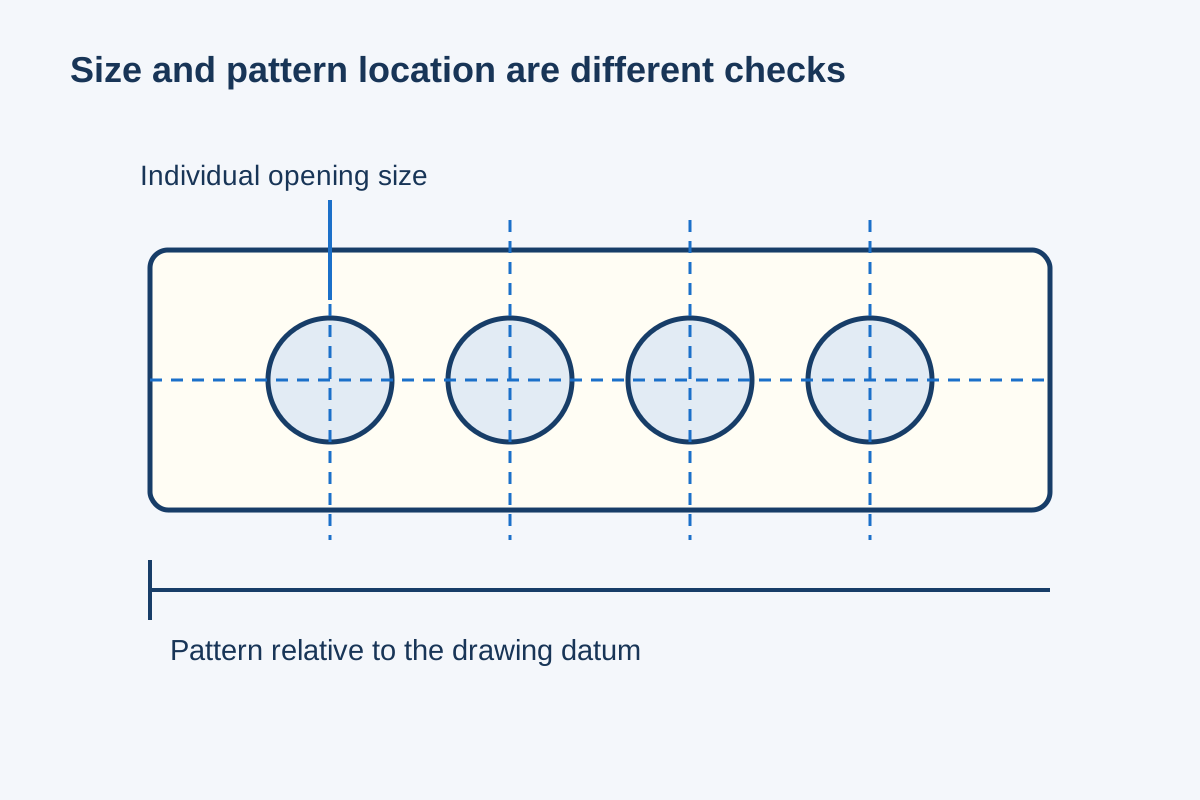
StützmusterÖffnungsgrösse und TeilungAusgelieferte bearbeitete ZustandsformEinzel- und Musterprüfung

Die Bauteilzeichnung legt lokale Grenzwerte sowie den jeweils relevanten Zustand der Werkstoffvorgabe oder Stützung fest; allgemeine mechanische Werte des Ausgangsmaterials definieren keine universelle Bearbeitungstoleranz.

Identifizieren Sie die PPSU-Merkmale, die mit der Ausrüstung in Kontakt treten

Wir definieren die funktionale Bohrung, die Auflagefläche, die Stützkontur und das Befestigungsmuster, bevor wir deren Bearbeitungs- und Prüfreihenfolge festlegen. Freiraumflächen können ausserhalb des eng tolerierten Kontaktbereichs verbleiben.

PPSU-Bauteildetails, die die Fertigung beeinflussen

Werkstoff neben angrenzenden Öffnungen

Öffnungsgrösse und Teilung bestimmen gemeinsam die verbleibende Stegdicke. Eine lokale Zugangsverbesserung kann den Steg verbrauchen, der die Stützstruktur mit ihrem Montagebereich verbindet.

Übergänge hinter belasteten Merkmalen

Ein schmaler Vorsprung erfordert eine Stützung bis in den Hauptkörper hinein. Ein zulässiger Übergangsradius kann diese Verbindung bewahren, ohne die funktionale Kontaktfläche zu verschieben.

Werkzeugzugang innerhalb einer Spanntasche

Eine innere Kontur muss sowohl den Zugang für das Schneiden als auch die Abfuhr der Späne ermöglichen. Eine lokale berührungslose Entlastung kann den Zugang verbessern, während die primären Lageflächen ihre vorgesehene Form behalten.

Schraubenaufnahmen an einer dünnen Wandstärke

Eine versenkte Schraubenkopfaufnahme verbraucht lokalen Werkstoff. Ihre Auflagefläche benötigt ein gestütztes Tragfeld, damit die Schraube die flexible Abdeckung oder den Flansch nicht einfach in eine ungewollte Form zieht.

Besprechen Sie die Teileanforderungen

PPSU-Teile in Mehrfachverwendungsgeräten

Positionierung von Instrumenten oder Komponenten

Ein Stützstreifen legt fest, wo einzelne Teile liegen, und belässt gleichzeitig den vorgesehenen Zugang für Handhabung und Reinigung. Die umgebende Ausrüstung definiert die vollständigen Anwendungs- und Validierungsanforderungen.

Führung eines entnehmbaren Mechanismus

Eine Hülse trennt die Führungskontaktfläche von ihrer Einbaupassung. Die konstruktiv vorgesehene Spielweite ermöglicht das Entfernen oder Verschieben des Mechanismus, ohne dass der Flansch als unabsichtliche Lagerfläche genutzt wird.

Präsentation einer Komponente in einer Aufspannvorrichtung

Eine bearbeitete Aufnahme stützt benannte Kontaktbereiche und lässt Arbeitsflächen zugänglich. Ihre Kontur und ihre Basisbezugsebene bestimmen, wie die Komponente für die Bearbeitung ausgerichtet ist.

Trennung oder Zentrierung von Geräteelementen

Ein Ring oder Block hält die spezifizierte Beziehung zwischen benachbarten Komponenten aufrecht. Last und Belastung wirken über den tatsächlichen Kontaktquerschnitt und nicht über die gesamte Rohmaterial-Umhüllung.

PPSU-Kantenfinish, Reinigung und Oberflächenzustand

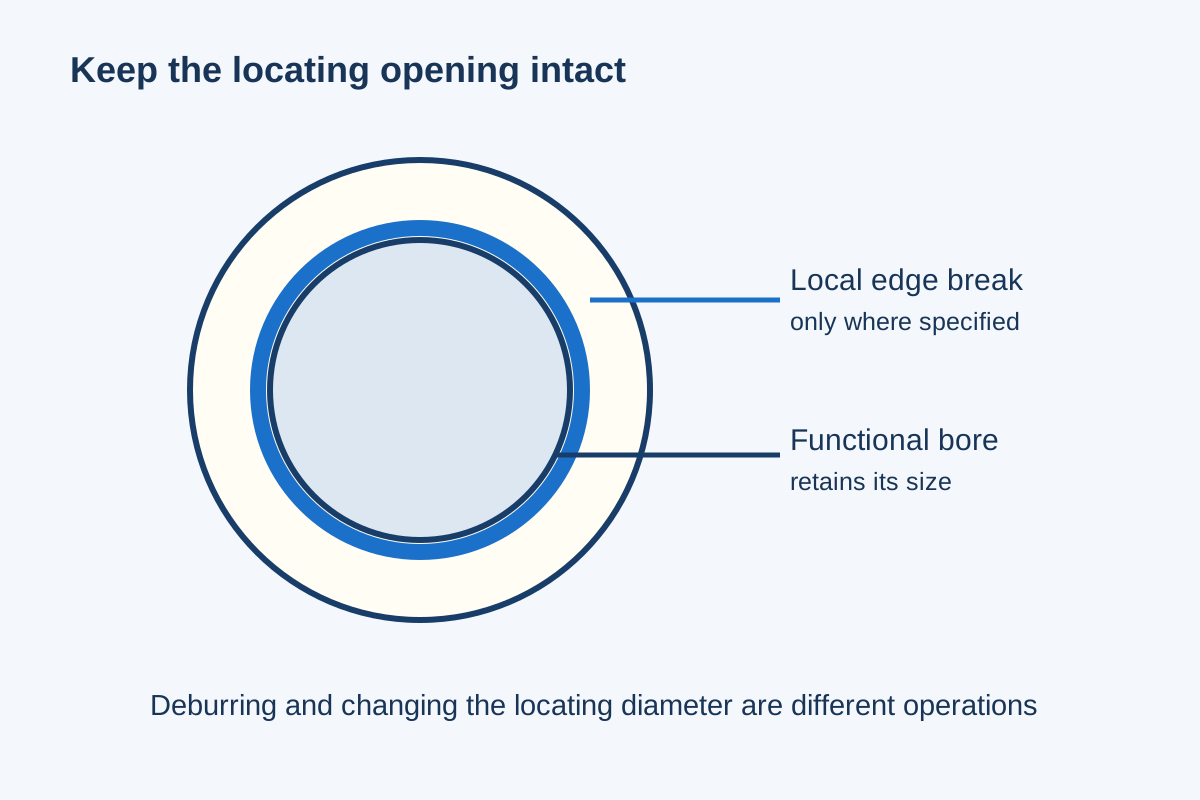
Konzeptionelle kreisförmige Öffnung, die einen lokalen Kantenabrundungsbereich von der funktionalen Bohrung trennt

Definierte bearbeitete Kontaktflächen

Die Arbeitskontur oder Bohrung behält ihre geforderte Oberflächendefinition bei. Eine kosmetische Politur ist nicht zulässig, um eine Führung zu verbreitern oder eine kleine Positionierstufe zu entfernen.

Lokale Kantenkontrolle

Entgraten ist auf die zulässige Kante beschränkt. Ein gezielt ausgeführter Radius oder Fase gilt als geometrisches Merkmal, wenn er sich auf ein gestütztes Teil oder dessen Einbau auswirkt.

Spezifizierte Reinigungsverträglichkeit

Die eingeschlossene Reinigungsroute wird für den benannten Werkstoff und den geforderten Auslieferungszustand ausgewählt. Die Verträglichkeit mit Lösungsmitteln sowie die Rückstandsanforderungen werden für diese Route konkret festgelegt und nicht aus einer allgemeinen chemischen Beständigkeitsaussage abgeleitet.

Schutz während Kennzeichnung und Verpackung

Die kontrollierten Kontaktflächen sind vor loser Hardware und benachbarten Teilen geschützt. Die Kennzeichnung bleibt frei von funktionalen Öffnungen und jeder Fläche, die durch die Gerätezeichnung reserviert ist.

PPSU-Werkstoff und Abnahme des fertigen Teils

Vierlöchriges Stützmuster mit separat angegebener Einzelgröße und datenbezogener Position

Benannter Werkstoff und Materialnachweis

Der Nachweis identifiziert das Lieferantenprodukt sowie die zugelassene Farbe oder Formulierung. Ein Familienname oder ein optisch ähnlicher Werkstoff ersetzt diese Identität nicht, wenn der Anwendungsnachweis produktspezifisch ist.

Freigegebene oder eingebaute Geometrie

Wir prüfen die ausgewählten funktionsrelevanten Kontaktstellen im von der Zeichnung geforderten Stütz- und Umgebungsstatus. Das Ergebnis im spannungsfreien Zustand wird unter den von der Zeichnung geforderten Stütz- und Umgebungsbedingungen geprüft.

Zusätzliche Exposition oder funktionale Abnahme

Ein dimensionsbezogenes Ergebnis belegt weder eine festgelegte Reinigungslebensdauer, eine bestimmte Anzahl von Dampfzyklen noch die Zulassung des fertigen Geräts. Jede erforderliche Exposition oder funktionale Abnahme wird separat im Lieferumfang festgelegt.

Was beeinflusst die Kosten für die PPSU-CNC-Bearbeitung?

Benannte Ausgangswerkstoffe und nutzbarer Bauraum

Das erforderliche Ausgangsmaterial, die Rohform und die zu entfernende Materialmenge wirken sich auf die Startkosten aus. Eine breite Spannvorrichtung, die aus einer Vollplatte gefräst wird, kann mehr Material verbrauchen als eine kleine Hülse, die aus einem Rundstab gedreht wird.

Tiefe Merkmale und gestützte Aufspannungen

Eingeschränkte Taschen, dünne Wände sowie mehrere Bezugsebenen erhöhen den Aufwand für Zugang und Spannung. Stabile Aufspannung ist entscheidend – selbst wenn das fertige Teil nur eine einfache Außenkontur aufweist.

Oberfläche und Prüfumfang

Gesteuerte Kontaktflächen, vorgeschriebene Reinigung und dokumentierte Merkmalsprüfungen fügen identifizierbare Arbeitsschritte hinzu. Ein separat geforderter Expositionstest umfasst eigene Vorbereitung und Ergebnisauswertung.

Menge und unveränderte Geometrie

Programmierung und Werkstückaufspannung können bei identischen Teilen gemeinsam genutzt werden. Ein neues Spannmuster oder eine andere Kontaktkontur ändert diese Vorbereitung – sie wird nicht einfach durch denselben Werkstoffnamen abgedeckt.

Vom PPSU-Geometrieprobelauf zu Wiederholungskomponenten

Klärung der Gerätekontaktflächen

Ein Probelauf prüft die tatsächlichen Führung-, Stütz- und Montagebeziehungen. Änderungen werden der jeweiligen Kontaktstelle zugeordnet – nicht als allgemeine Vergrößerung angewendet.

Bewertung des repräsentativen Werkstoffzustands

Ein Bauteil, das für eine Expositions- oder Wiederverwendungsentscheidung eingesetzt wird, behält den vorgesehenen Ausgangswerkstoff und den Verarbeitungszustand bei. Ein rein geometrischer Probelauf beantwortet eine eng begrenzte Fragestellung.

Freigabe der akzeptierten Komponente

Zeichnung, Werkstoffidentität, Umfang der Reinigung sowie endgültige Merkmalsabnahme definieren die Mengenbestellung. Anpassungen aus dem Probelauf fließen in diese freigegebene Definition ein.

Erhaltung der wiederholten Liefergrundlage

Wiederholungsteile folgen der akzeptierten Kontaktgeometrie und der benannten Ausgangswerkstoffanforderung. Eine andere Zusammensetzung oder ein anderer Reinigungsprozess gilt als Änderung dieser Grundlage.

PPSU-CNC-Bearbeitung – Häufig gestellte Fragen

Beschreibt der Wasseraufnahmewert nach 24 Stunden den vollständig gesättigten PPSU-Rohstoff?

Nein. Der Ensinger-Bezug trennt seinen geschätzten Wert nach 24 Stunden von 0,37 % von einem Sättigungswert von 1,1 % – beide bei 23 °C. Diese Werte beschreiben unterschiedliche Expositionsbedingungen. Für eine langfristige Nassanwendung sollte die geplante Konditionierung und Messgrundlage zugrunde gelegt werden, anstatt anzunehmen, dass eine kurze Tauchdauer bereits den gesättigten Zustand erreicht hat.

Deckt eine ISO 10993-5-Aussage sämtliche biologischen Wirkungen einer PPSU-Komponente ab?

Nein. Teil 5 behandelt die in-vitro-Zytotoxizität: die Reaktion kultivierter Zellen auf das Prüfobjekt oder dessen Extrakte. Er stellt nicht selbst sämtliche anderen biologischen Endpunkte sicher. Eine Materialaussage, die diesen Teil zitiert, ist ausschließlich im Hinblick auf diesen spezifischen Prüfumfang zu lesen – nicht als Nachweis für alle biologischen Wirkungen.

Legt eine ASTM-Harzbezeichnung auch die gelieferte PPSU-Form fest?

Nicht automatisch. Der Ensinger-Bezug listet ASTM D6394-10 SP0311 für sein Harz auf, während das separate Feld zur Formspezifikation „keine Angabe“ lautet. Eine Harzidentifikation kann daher nicht stumm die bestellte Rohform und die Komponentenanforderungen ersetzen.

Kann die Vicat-Erweichungstemperatur als Betriebstemperatur eines belasteten PPSU-Teils verwendet werden?

Nein. Vicat beschreibt einen bestimmten Erweichungstest. Es bewertet weder eine belastete Hülse, eine Halterung noch eine komplette Baugruppe über ihre Einsatzdauer hinweg. Die relevante Last, Zeit, Umgebung und das erforderliche dimensionsbezogene Verhalten bedürfen einer anwendungsspezifischen Grundlage.

Sollte eine wiederholt abgenommene PPSU-Abdeckung eine Gewindeeinsatzbuchse verwenden?

Dies kann angemessen sein. MCAM empfiehlt, Gewindeeinsätze zu prüfen, wenn Gewinde aus technischem Kunststoff starken Vibrationen oder wiederholtem Anziehen und Lösen ausgesetzt sind. Die Einsatzeinheit, der umgebende Werkstoffbereich sowie das Einbauprotokoll müssen den tatsächlichen Befestigungslasten und den Reinigungsbedingungen weiterhin entsprechen.

Ist die Druckfestigkeit, angegeben bei 10 % Dehnung, eine zulässige Betriebsbeanspruchung?

Nein. Sie beschreibt die Spannung bei einer angegebenen Probendehnung, nicht die zulässige Dehnung der montierten Komponente. Ein Betriebsabstandhalter oder -führungsstück kann deutlich geringere Verformung zulassen; zudem stellt eine Dauerlast eine zusätzliche, zeitabhängige Anforderung dar.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie Ihr bearbeitetes PPSU-Bauteil

Senden Sie die Zeichnung oder das Modell, die benannte Rohmaterialanforderung, die Menge und die vorgesehene Reinigungsbelastung. Benennen Sie die funktionalen Kontaktstellen, den endgültigen Konditionierungszustand sowie alle separat erforderlichen Funktions- oder Wiederverwendungsannahmekriterien.

PPSU-Rohmaterial- und Bearbeitungsreferenzen

Benannte Produktwerte und Bearbeitungsgrundsätze unterstützen getrennte Material- und Komponentenentscheidungen.

  1. Ensinger — TECASON P MT grauReferenz zum Ausgangsmaterialstand von 2018 für vergleichende mechanische und feuchtebezogene Werte.
  2. MCAM — Leitfaden zur Bearbeitung von KunststoffteilenBerücksichtigen Sie Wärme, Späne, gestützte Halterung sowie Verträglichkeit mit Kühl- oder Spülflüssigkeiten.
  3. Ensinger — Angabefelder für Harz und Form des AusgangsmaterialsDie Harzidentifikation bleibt getrennt von Form und Abnahme des Ausgangsmaterials sowie der Komponente.
  4. ISO — ISO 10993-5:2009Der Anwendungsbereich der in-vitro-Zytotoxizitätsprüfung und die Bedeutung dieser spezifischen Prüfnorm.
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB