Vai al contenuto
VETCNCCNC MANUFACTURING
Striscia isolante di supporto color avorio chiaro, blocco di montaggio con tasche e guaina con flangia, tutti posizionati su una superficie scura

PPSU CNC
Lavorazione

Esamina i riferimenti di magazzino in PPSU

Supporti, manicotti e componenti riutilizzabili in PPSU

6 tipi di componenti

Strisce di supporto per strumenti

Realizziamo ripetutamente aperture e caratteristiche di fissaggio che posizionano gli elementi all’interno di un supporto. Il passo, le sezioni mantenute e i bordi di contatto definiscono dove l’attrezzatura viene trattenuta, senza ostruire l’accesso necessario intorno ad essa.

Manicotti di guida flangiati

Un manicotto Guida un albero o un componente inserito attraverso il suo foro di lavoro, mentre una flangia fornisce un fermo assiale. Il foro, l’adattamento esterno e la superficie di appoggio conservano ciascuno i propri requisiti di disegno.

Guide e blocchi di montaggio

Un canale aperto o una tasca locale può guidare un elemento in movimento mentre il blocco si fissa all’equipaggiamento circostante. Le superfici di posizionamento sono mantenute distinte dalle facce di risguardo e dalle zone di fissaggio.

Anelli di posizionamento e collari

Un anello centra un componente abbinato o stabilisce un limite assiale attorno ad esso. Il diametro di lavoro e la fascia di contatto consentita definiscono tale funzione, piuttosto che l’aspetto di una superficie esterna liscia.

Nidi di contatto per dispositivi di fissaggio

Un alloggiamento supporta un componente in determinate zone di contatto, lasciando accessibili le altre superfici. Il suo profilo e la posizione di fissaggio determinano come l’elemento viene presentato all’operazione successiva.

Rulli di guida e supporti cilindrici

Un rullo o un supporto cilindrico fornisce una fascia di contatto esterna e un foro di montaggio separato. Il design definisce il movimento, il carico e il supporto previsti, anziché considerare un valore di resistenza del materiale come una classificazione per cuscinetti.

Lavoriamo meccanicamente il materiale PPSU specificato in componenti per apparecchiature definite dal disegno. Il materiale è idoneo per applicazioni con utilizzo ripetuto ed esposizione al vapore; la geometria finale, l’ambiente di pulizia e i requisiti di accettazione determinano completamente la specifica del pezzo.

Selezione del grado, del colore e della disponibilità a magazzino del materiale PPSU

Identificare esplicitamente il polifenilsolfone

Il PPSU è il polifenilsolfone. Il polimero ordinato e il prodotto del fornitore vengono mantenuti durante la lavorazione meccanica, pertanto non viene sostituito con un altro plastico ad alte temperature simile solo in base all’aspetto o a una generica descrizione della famiglia dei solfoni.[1]

Focus sulla selezione
Il polimero effettivo e il prodotto in stock approvato.

Colore e formulazione specificati per nome

La tabella utilizza come riferimento di magazzino indicato il TECASON P MT grigio di Ensinger. Altri colori e formulazioni di fornitori richiedono una propria base prodotto, qualora siano controllati composizione, prove materiali o requisiti applicativi.[1]

Focus sulla selezione
La denominazione del prodotto approvato e il relativo colore.

Tondo o lamiera intorno alla forma di lavoro

Il tondo è adatto principalmente per manicotti o anelli cilindrici; la lamiera è adatta per modelli di supporto o blocchi di fissaggio. L’involucro iniziale lascia materiale sufficiente per le superfici di contatto controllate e per il fissaggio necessario per raggiungerle.[1]

Focus sulla selezione
Utilizzo dello stock e accesso ai riferimenti finali.

Servizio di attrezzature esposte al vapore

Il riferimento di stock denominato descrive la resistenza all’autoclave. Un processo di pulizia obbligatorio prevede comunque temperature, chimica, durata e numero di ripetizioni specifici; tali condizioni definiscono la valutazione del componente finito, non un’etichetta riutilizzabile non specificata.

Focus sulla selezione
L’intera sequenza prevista di pulizia e impiego.
Barra e lamiera rettangolare in polimero bianco non contrassegnate, tagliate a misura
Involucro della lamiera grezza intorno a un modello di supporto con quattro aperture, evidenziando le nervature mantenute

Mantenere separato il prodotto in stock dalla validazione del componente.

Un foglio dati del materiale fornisce la formulazione di riferimento e la base per i test. Un supporto o una guaina aggiunge geometria, stato residuo di lavorazione e superfici di contatto che devono rimanere compatibili con l’uso previsto e il processo di pulizia.[1]

I seguenti valori comparativi mantengono il nome dello stock, il metodo di prova e la condizione dichiarata.

TECASON P MT grigio PPSU — riferimento nominale al materiale in stock
ProprietàValore di riferimentoMetodo / condizioneDato decisionale
Densità1.29 g/cm³Prodotto in stock denominatoStima della massa
Modulo di trazione2410 MPaASTM D638; 23°CRigidità elastica
Limite di snervamento75.8 MPaASTM D638; 23°CRiferimento di trazione
Resistenza a flessione107 MPaASTM D790; 23°CConfronto della piegatura
Compressione a deformazione dell’1 %10.3 MPaASTM D695Base di deformazione definita
Assorbimento idrico a 24 ore0.37%ASTM D570; 23 °C; stimaCondizionamento all’umidità
Assorbimento idrico a saturazione1.1%ASTM D570; 23°CEsposizione prolungata

Scheda tecnica del materiale in stock Ensinger TECASON P MT grigio, datata 2018/04/09. I valori comparativi dei fornitori mantengono i metodi e le condizioni dichiarati, e un limite operativo o di validazione per il componente finito è concordato separatamente.

Fresatura e tornitura CNC di componenti in PPSU

Lamiera polimerica supportata sotto la sua sezione mantenuta con due morse locali

Calore di taglio e rimozione del truciolo

Pianifichiamo il percorso di taglio e di evacuazione del truciolo in modo che il calore non si concentri su una caratteristica di piccole dimensioni. Spigoli di taglio affilati ed evacuazione completa del truciolo contribuiscono a preservare la superficie lavorata, evitando fenomeni di sfregamento o residui di materiale ammorbidito.

Fissaggio senza deformare la geometria

Un manicotto sottile o un dispositivo di fissaggio aperto può deformarsi sotto l’azione di una forza di serraggio concentrata. Il supporto è posizionato intorno alla sezione trattenuta, mentre lo stato di misura finale è identificato indipendentemente dal modo in cui il grezzo è stato bloccato.

Fluidi di processo compatibili

La guida MCAM per la lavorazione di parti plastiche identifica i fluidi da taglio a base di olio minerale come potenziali responsabili di cricche da sollecitazione nel PPSU. Un fluido adatto alla lavorazione dei metalli non è pertanto da ritenersi automaticamente compatibile con il polimero e con i successivi requisiti di pulizia del componente.[2]

Fori di lavoro, superfici di appoggio e geometria di contatto per PPSU

Mantello polimerico con interfacce radiali e assialiSeparazione concettuale del foro di guida dalla superficie di appoggio della flangiaForo di lavoroComponente in PPSUCaratteristica di accoppiamentoInterfacce di contatto
Indicare dove il componente si posiziona e dove semplicemente passa in follo.
Interfacce del componente in PPSU e accettazione
CaratteristicaControllo del disegnoStato di misuraVerifica
Foro di guidaDimensione e relazione geometricaAmbiente specificatoControllo foro/asse
Sede della flangiaPosizionamento frontale e assialeStato di supporto richiestoVerifica faccia/longhezza
Contatto con il dispositivo di fissaggioRelazione tra contorno e fissaggioRilasciato/montato come definitoControllo del profilo e del riferimento
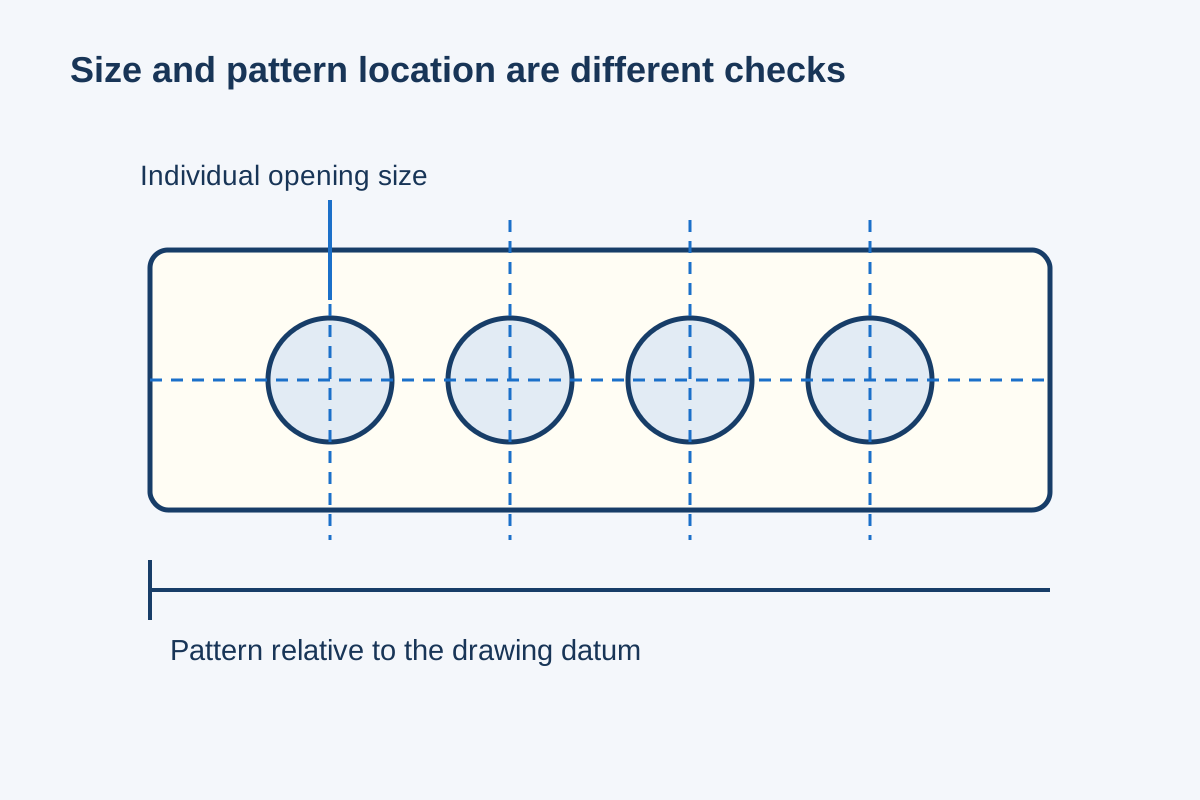
Schema di supportoDimensione e passo dell’aperturaStato lavorato consegnatoControllo individuale e a schema

Il disegno del componente fornisce i limiti locali e lo stato di condizionamento/supporto pertinente; i valori meccanici del materiale grezzo non definiscono una tolleranza universale di lavorazione.

Identificare le caratteristiche in PPSU che entrano in contatto con l’equipaggiamento

Definiamo prima il foro di lavoro, la faccia di appoggio, il contorno di supporto e lo schema di fissaggio, quindi stabiliamo la sequenza di lavorazione e ispezione. Le superfici di svincolo possono rimanere al di fuori della zona di contatto strettamente controllata.

Dettagli del componente in PPSU che influenzano la produzione

Materiale adiacente alle aperture

La dimensione e il passo dell’apertura agiscono congiuntamente per definire il traverso residuo. Un aumento locale dell’accessibilità può consumare la sezione che collega il supporto alla sua zona di fissaggio.

Transizioni poste dietro le caratteristiche sollecitate

Una sporgenza stretta richiede un supporto verso il corpo principale. Un raggio di transizione ammesso può mantenere tale collegamento senza spostare la faccia funzionale di contatto.

Accesso utensile all’interno di una tasca del dispositivo di fissaggio

Un contorno interno deve consentire sia l’accesso dell’utensile sia l’espulsione dei trucioli. Un sollievo locale privo di contatto può migliorare l’accesso, mentre le principali superfici di localizzazione mantengono la loro forma prevista.

Sedi per viti su sezione sottile

Una testa incassata consuma materiale locale. La sua sede richiede una spalla supportata affinché la vite non deformi semplicemente una copertura o una flangia flessibile in una forma non intenzionale.

Discutere i requisiti del componente

Parti in PPSU per equipaggiamenti a utilizzo ripetuto

Strumenti o componenti di posizionamento

Una striscia di supporto definisce la posizione di ciascun elemento, lasciando accessibili le zone previste per la manipolazione e la pulizia. L’equipaggiamento circostante definisce l’intero requisito di utilizzo e convalida.

Guida di un meccanismo rimovibile

Un manicotto separa la superficie di guida dal suo adattamento di installazione. Il gioco progettato consente la rimozione o il movimento del meccanismo senza utilizzare il risalto come superficie di appoggio non intenzionale.

Presentazione di un componente in una contromatrice

Un alloggiamento fresato supporta le regioni di contatto indicate e lascia accessibili le superfici operative. Il suo profilo e il riferimento di base stabiliscono l’orientamento del componente rispetto all’operazione.

Separazione o centraggio di elementi dell’equipaggiamento

Un anello o un blocco mantiene la relazione specificata tra componenti adiacenti. Il carico e l’esposizione agiscono attraverso la sezione di contatto effettiva, anziché attraverso l’intero ingombro del materiale grezzo.

Finitura del bordo, pulizia e stato superficiale del PPSU

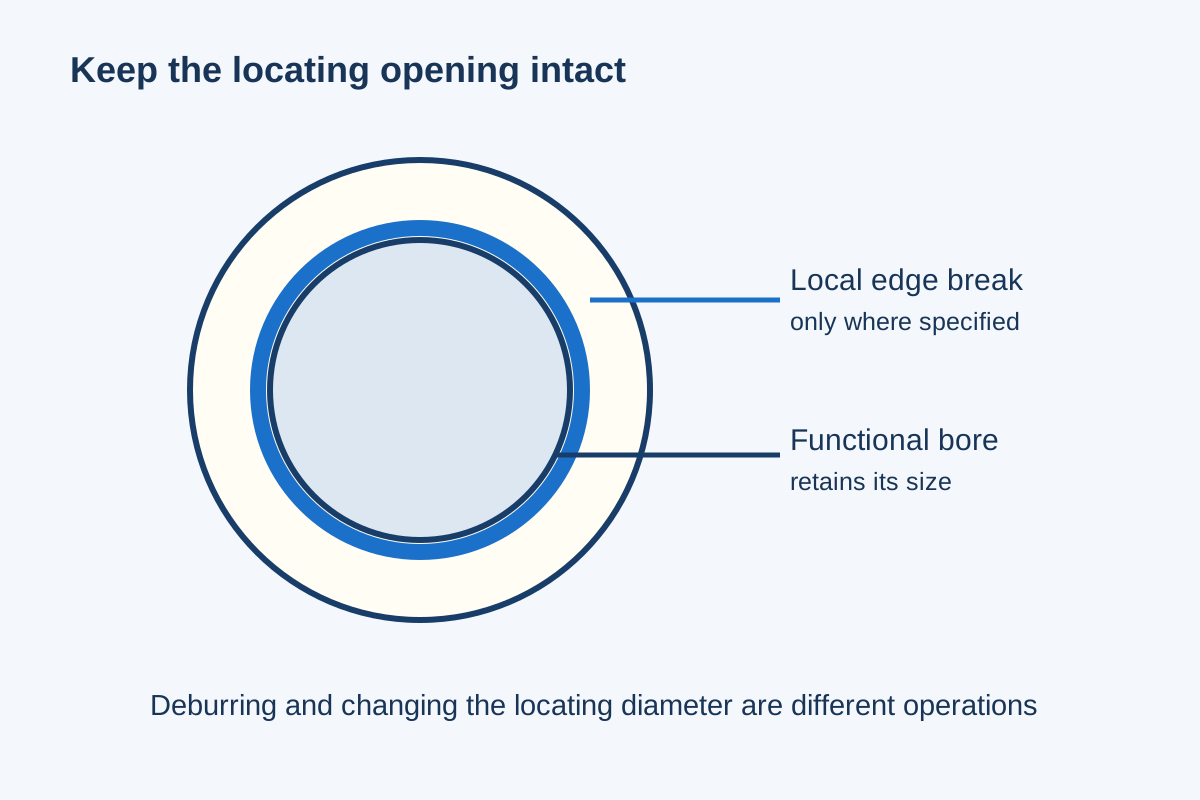
Apertura circolare concettuale che separa una smussatura locale del bordo dal foro funzionale

Superfici di contatto fresate definite

Il profilo operativo o il foro mantengono la definizione superficiale richiesta. Non è ammessa una lucidatura estetica che allarghi una guida o rimuova una piccola spalla di posizionamento.

Controllo locale del bordo

La rimozione delle sbavature è limitata al bordo consentito. Un raggio di raccordo o uno smusso intenzionali sono considerati geometria laddove influenzino un elemento supportato o la sua installazione.

Compatibilità specificata della pulizia

Il percorso di pulizia incluso è selezionato in funzione del materiale grezzo indicato e dello stato finale richiesto. La compatibilità con i solventi e i requisiti relativi ai residui sono definiti per tale percorso, anziché dedotti da una generica affermazione sulla resistenza chimica.

Protezione durante identificazione e imballaggio

Le superfici di contatto controllate sono protette da viti, dadi e altri componenti mobili e da parti adiacenti. L’identificazione rimane chiaramente distinta dalle aperture funzionali e da qualsiasi superficie riservata dal disegno dell’equipaggiamento.

Materiale PPSU e accettazione del particolare finito

Schema di supporto a quattro fori con dimensione individuale e posizione relativa al riferimento indicata separatamente

Materiale grezzo indicato e documentazione del materiale

Il documento identifica il prodotto del fornitore e il colore o la formulazione approvati. Un nome commerciale o un materiale grezzo visivamente simile non sostituisce tale identità quando le evidenze applicative sono specifiche per il prodotto.

Geometria rilasciata o installata

Ispezioniamo i contatti di lavoro selezionati nello stato di supporto e nella condizione ambientale richiesti dal disegno. Il risultato in stato libero viene ispezionato nello stato di supporto e nella condizione ambientale specificati dal disegno.

Accettazione aggiuntiva per esposizione o funzionalità

Un risultato dimensionale non dimostra una durata specificata della pulizia, un numero specificato di cicli a vapore o l’approvazione del dispositivo finito. Qualsiasi esposizione richiesta o accettazione funzionale è identificata separatamente nell’ambito della fornitura.

Quali fattori influenzano il costo della lavorazione CNC in PPSU?

Materiale in magazzino denominato e volume utile disponibile

Il prodotto in magazzino richiesto, la forma del grezzo e la quantità di materiale asportato influenzano il costo iniziale. Una staffa profonda ricavata da una lastra piena può consumare più materiale rispetto a una piccola bussola tornita da un tondo.

Caratteristiche profonde e configurazioni di fissaggio supportate

Tasche con accesso limitato, pareti sottili e diverse direzioni di riferimento aumentano il lavoro necessario per l’accesso e il fissaggio. Un supporto stabile è fondamentale anche quando il componente finale presenta un semplice profilo esterno.

Stato superficiale e ambito di accettazione

Superfici di contatto controllate, pulizia specificata e verifiche documentate delle caratteristiche aggiungono operazioni identificabili. Un test di esposizione richiesto separatamente prevede una propria preparazione e un proprio risultato.

Quantità e geometria invariata

La programmazione e il sistema di fissaggio possono essere condivisi tra parti identiche. Un nuovo schema di supporto o un nuovo profilo di contatto modificano tale preparazione, anziché essere assorbiti semplicemente dallo stesso nome del materiale.

Da una prova geometrica su PPSU a componenti ripetuti

Risolvere il contatto con l’attrezzatura

Una prova verifica effettivamente le relazioni di guida, supporto e installazione. Le modifiche sono attribuite al contatto pertinente, anziché applicate come un ingrandimento generale.

Valutare lo stato rappresentativo del materiale

Un componente utilizzato per una decisione di esposizione o riutilizzo conserva il prodotto in magazzino previsto e lo stato di lavorazione. Una prova basata esclusivamente sulla geometria risponde a una domanda più ristretta.

Rilasciare il componente approvato

Il disegno, l’identità del materiale, l’ambito della pulizia e l’accettazione finale delle caratteristiche definiscono l’ordine di quantità. Le modifiche apportate durante la prova vengono incorporate nella definizione rilasciata.

Preservare la base di fornitura ripetuta

I componenti ripetuti seguono la geometria di contatto approvata e il requisito di materiale in magazzino denominato. Una formulazione diversa o un processo di pulizia differente è considerato una modifica di tale base.

Domande frequenti sulla lavorazione CNC in PPSU

Il valore di assorbimento d’acqua a 24 ore descrive completamente il materiale in stock PPSU in condizione di saturazione?

No. Il riferimento Ensinger distingue il suo valore stimato in 24 ore (0,37 %) da un valore di saturazione pari a 1,1 %, entrambi misurati a 23 °C. Questi valori descrivono stati di esposizione diversi. Per un adattamento in servizio prolungato in ambiente umido si deve fare riferimento alla condizione di condizionamento e al metodo di misurazione previsti, anziché ipotizzare che un breve bagno abbia raggiunto lo stato di saturazione.

Una dichiarazione ISO 10993-5 copre tutti gli effetti biologici di un componente in PPSU?

No. La parte 5 tratta la citotossicità in vitro: la risposta di cellule coltivate esposte all’oggetto in prova o ai suoi estratti. Essa non stabilisce di per sé tutti gli altri endpoint biologici. Una dichiarazione di materiale che cita tale parte va interpretata esclusivamente come copertura di questo specifico test, e non come prova di tutti gli effetti biologici.

Una designazione ASTM della resina specifica anche la forma in cui viene fornito il PPSU?

No. Il riferimento Ensinger indica ASTM D6394-10 SP0311 per la resina, mentre il campo separato relativo alla specifica della forma riporta «nessuna». Un identificativo di resina non può quindi sostituire in modo implicito i requisiti relativi alla forma del materiale in stock e al componente ordinato.

La temperatura di ammorbidimento Vicat può essere utilizzata come temperatura di esercizio di un componente in PPSU soggetto a carico?

No. Il metodo Vicat descrive una specifica prova di ammorbidimento; non valuta il comportamento di una guaina, una staffa o un’intera assemblata caricata durante la sua durata operativa. Il carico applicato, il tempo, l’ambiente e il comportamento dimensionale richiesto devono essere definiti su base specifica per l’applicazione.

Un coperchio in PPSU che deve essere rimosso ripetutamente dovrebbe impiegare un inserto filettato?

Può essere opportuno. MCAM raccomanda di valutare l’uso di inserti laddove le filettature realizzate direttamente su plastiche ingegneristiche siano soggette a forti vibrazioni o a ripetuti cicli di serraggio e allentamento. L’inserto, la sezione circostante e il metodo di installazione devono comunque essere adeguati al carico di fissaggio effettivo e alle condizioni ambientali di pulizia.

La resistenza a compressione riportata a deformazione del 10 % è una tensione ammissibile di esercizio?

No. Tale valore indica lo sforzo corrispondente a una deformazione specificata sul provino, non la deformazione ammessa sul componente assemblato. Uno spaziatore o una guida in esercizio possono richiedere uno spostamento molto inferiore, e un carico prolungato introduce un ulteriore requisito dipendente dal tempo.

SUPPORTO PER IL PROGETTO

Discuti il tuo componente in PPSU lavorato meccanicamente

Invia il disegno o il modello, la denominazione del materiale in stock richiesto, la quantità e l’esposizione prevista ai trattamenti di pulizia. Indica i punti di contatto funzionali, lo stato finale di condizionamento e qualsiasi requisito aggiuntivo relativo a funzionalità o accettazione per riutilizzo.

Riferimenti per il materiale in stock e la lavorazione meccanica di PPSU

I valori specifici dei prodotti e i principi di lavorazione meccanica supportano decisioni distinte relative al materiale e al componente.

  1. Ensinger — TECASON P MT grigioRiferimento del 2018 per forme da magazzino, utile per valori meccanici e di assorbimento di umidità comparativi.
  2. MCAM — Guida alla lavorazione di parti plasticheConsiderazioni relative a calore, trucioli, tenuta supportata e compatibilità con i fluidi da taglio
  3. Ensinger — Campi di specifica della resina e della formaL’identificazione della resina rimane distinta dalla forma da magazzino e dall’accettazione del componente
  4. ISO — ISO 10993-5:2009Ambito del test in vitro di citotossicità e significato di tale riferimento specifico al test.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB