Aller au contenu
VETCNCFABRICATION CNC
Bande de support isolante de couleur crème, bloc de fixation rainuré et manchon à collerette posés sur une surface sombre

Usinage CNC du PPSU
Usinage

Examinez les références sur le PPSU en stock

Supports, manchons et composants réutilisables en PPSU

6 types de composants

Bandes de support pour instruments

Nous usinons des ouvertures répétées et des éléments de fixation qui positionnent les pièces au sein d’un support. Le pas, les sections conservées et les arêtes de contact définissent les zones de maintien de l’équipement sans entraver l’accès nécessaire autour de celui-ci.

Manchons de guidage à collerette

Un manchon. Guide un arbre ou un composant inséré à travers son logement fonctionnel, tandis qu’une bride assure une butée axiale. Le logement, l’ajustement extérieur et la face d’appui conservent chacun leurs propres exigences définies sur le dessin.

Blocs de guidage et de fixation

Un canal ouvert ou une poche locale peut guider un élément mobile, tandis que le bloc s’attache à l’équipement environnant. Les surfaces de positionnement sont distinctes des faces de dégagement et des zones de fixation.

Anneaux et colliers de positionnement

Un anneau centre un élément apparié ou définit une limite axiale autour de celui-ci. Le diamètre fonctionnel et la bande de contact autorisée définissent ce rôle, et non l’apparence d’une surface extérieure lisse.

Nids de contact pour dispositifs de maintien

Un nid soutient un composant en des régions de contact sélectionnées tout en laissant d’autres surfaces accessibles. Son contour et sa position de fixation déterminent la présentation de la pièce à l’opération suivante.

Rouleaux de guidage et supports cylindriques

Un rouleau ou un support cylindrique fournit une bande de contact externe et un alésage de fixation séparé. La conception définit le mouvement, la charge et le soutien attendus, sans considérer une valeur de résistance mécanique du matériau comme une note de capacité de palier.

Nous usinons des barres de PPSU spécifiées en composants d’équipement conformes aux plans. Ce matériau convient aux applications réutilisables et exposées à la vapeur ; la géométrie finale, l’environnement de nettoyage et les critères d’acceptation définissent dans leur intégralité la spécification de la pièce.

Sélection de la nuance, de la couleur et du stock de PPSU

Identifier explicitement le polyphénylsulfone

Le PPSU est le polyphénylsulfone. Le polymère commandé et le produit fournisseur sont conservés intégralement pendant l’usinage ; aucun plastique haute température portant un nom similaire ne doit être substitué sur la seule base de son apparence ou d’une description générique de la famille des sulfones.[1]

Focus de sélection
Le polymère réel et le produit en stock homologué.

Couleur et formulation désignées explicitement

Le tableau utilise comme référence stockée nommée le TECASON P MT gris d’Ensinger. D’autres couleurs et formulations fournisseurs nécessitent chacune une base produit propre, dès lors que la composition, les preuves matérielles ou les exigences d’application sont contrôlées.[1]

Focus de sélection
La désignation produit homologuée et la couleur.

Barreau ou plaque entourant la forme fonctionnelle

La barre convient principalement à un manchon ou à un anneau de forme essentiellement cylindrique ; la plaque convient à un motif de support ou à un bloc de montage. L’enveloppe initiale laisse suffisamment de matière pour les surfaces de contact contrôlées ainsi que pour la tenue nécessaire afin d’y accéder.[1]

Focus de sélection
Utilisation optimale du stock et accès aux références finales.

Service d’équipement exposé à la vapeur

La référence de stock désignée décrit la résistance à l’autoclave. Un procédé de nettoyage requis comporte néanmoins ses propres paramètres de température, de chimie, de durée et de fréquence ; ces conditions définissent l’évaluation du composant fini, et non une étiquette réutilisable non spécifiée.

Focus de sélection
La séquence complète prévue de nettoyage et d’utilisation.
Barreau et plaque rectangulaire non marqués en polymère blanc, découpés à l’état brut
Contour de plaque brute entourant un motif de support à quatre ouvertures, mettant en évidence les ponts conservés

Conserver le produit en stock séparément de la validation de la pièce.

Une fiche technique fournit la formulation de référence et la base des essais. Un support ou un manchon ajoute une géométrie, un état résiduel d’usinage et des surfaces de contact qui doivent rester compatibles avec leur usage prévu et leur procédure de nettoyage.[1]

Les valeurs comparatives suivantes conservent la référence de stock désignée, la méthode d’essai et la condition déclarée.

PPSU TECASON P MT gris — référence de forme brute désignée.
PropriétéValeur de référenceMéthode / conditionDonnée entrante pour la décision
Masse volumique1.29 g/cm³Produit en stock désignéEstimation de masse
Module de traction2410 MPaASTM D638; 23°CRigidité élastique
Limite élastique75.8 MPaASTM D638; 23°CRéférence de traction
Résistance à la flexion107 MPaASTM D790; 23°CComparaison de pliage
Compression à une déformation de 1 %10.3 MPaASTM D695Base de déformation définie
Absorption d’eau sur 24 heures0.37%ASTM D570 ; 23 °C ; valeur estiméeConditionnement à l’humidité
Absorption d’eau à saturation1.1%ASTM D570; 23°CExposition prolongée

Fiche technique de la forme brute Ensinger TECASON P MT gris, datée du 2018/04/09. Les valeurs comparatives fournies par le fournisseur conservent les méthodes et conditions déclarées, et une limite opérationnelle ou de validation pour la pièce finie est convenue séparément.

Usinage CNC par fraisage et tournage de composants en PPSU

Plaque polymère soutenue sous sa section conservée par deux serre-joints locaux

Gestion de la chaleur de coupe et évacuation des copeaux

Nous planifions le parcours de coupe et d’évacuation des copeaux afin d’éviter une concentration de chaleur sur une caractéristique de petite dimension. Des arêtes de coupe affûtées et une évacuation efficace des copeaux contribuent à préserver l’état de surface usinée, sans frottement ni dépôt de matériau ramolli.

Serrage sans déformation de la forme

Un manchon mince ou un dispositif ouvert peut se déplacer sous l’effet d’une force de serrage concentrée. Le support est placé autour de la section retenue, et l’état de mesure final est défini indépendamment de la manière dont l’ébauche a été saisie.

Fluides de coupe compatibles

Le guide d’usinage MCAM identifie les fluides de coupe à base d’huile minérale comme pouvant contribuer à la fissuration sous contrainte du PPSU. Un fluide adapté à l’usinage des métaux n’est donc pas présumé compatible avec ce polymère ni avec les exigences ultérieures de nettoyage de la pièce.[2]

Alésages fonctionnels, faces d’appui et géométrie de contact pour le PPSU

Manchon polymère avec interfaces radiales et axiales.Séparation conceptuelle du logement de guidage par rapport à la face d’appui de la bride.Logement fonctionnel.Composant en PPSU.Caractéristique d’accouplementInterfaces de contact.
Précisez où le composant se positionne et où il assure simplement un jeu.
Interfaces et acceptation des composants en PPSU
CaractéristiqueContrôle par planÉtat de mesureVérification
Alésage directeurDimension et relation géométriqueEnvironnement spécifiéVérification de l’alésage/axe
Siège de brideLocalisation axiale et sur la faceÉtat de support requisVérification de face/longueur
Contact avec le montageRelation entre contour et fixationLibéré/monté tel que définiVérification du profil et du repère
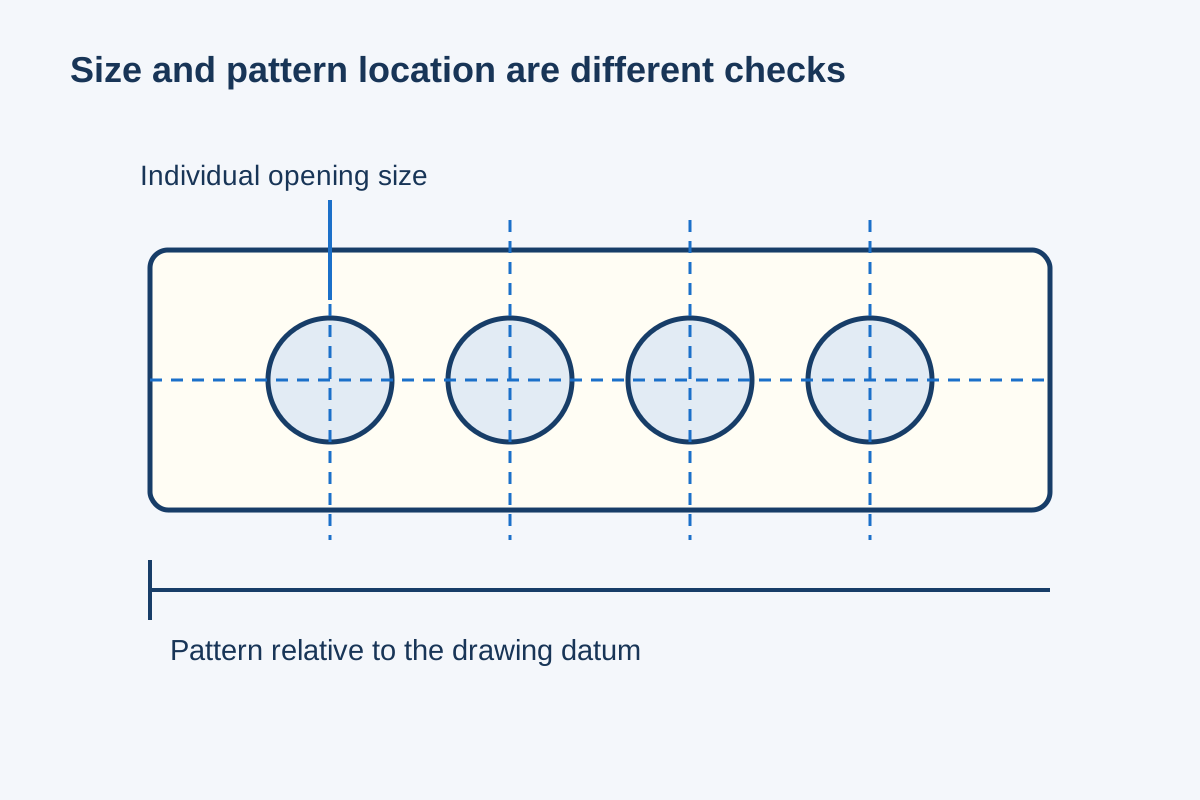
Disposition des points d’appuiDimensions de l’ouverture et pasÉtat usiné livréVérification individuelle et en disposition

Le dessin de la pièce fournit les limites locales ainsi que l’état de conditionnement ou de support pertinent ; les valeurs mécaniques du matériau à l’état brut ne définissent pas une tolérance d’usinage universelle.

Identifier les caractéristiques en PPSU qui entrent en contact avec l’équipement

Nous définissons d’abord l’alésage fonctionnel, la face d’appui, le contour de support et la disposition de fixation, avant d’établir leur séquence d’usinage et de contrôle. Les surfaces de dégagement peuvent rester en dehors de la zone de contact strictement contrôlée.

Détails du composant en PPSU influençant la fabrication

Matériau adjacent aux ouvertures voisines

Les dimensions de l’ouverture et le pas agissent conjointement pour définir l’épaisseur résiduelle de la nervure. Une augmentation locale de l’accès peut consommer la section reliant le point d’appui à sa zone de fixation.

Transitions situées derrière les éléments sollicités

Une saillie étroite nécessite un support intégré au corps principal. Un rayon de transition autorisé peut conserver cette liaison sans déplacer la face fonctionnelle de contact.

Accès de l’outil dans une poche de montage

Un contour interne doit permettre à la fois l'accès de l'outil de coupe et l'évacuation des copeaux. Un dégagement local sans contact peut améliorer l'accès, tandis que les surfaces principales de positionnement conservent leur forme prévue.

Sièges de fixation sur une section mince

Une tête encastrée consomme du matériau local. Son siège requiert une portée supportée afin que la fixation ne déforme pas simplement un couvercle ou une bride flexible selon une géométrie non prévue.

Discutez des exigences relatives à la pièce.

Pièces en PPSU destinées à des équipements réutilisables

Instruments ou composants de positionnement

Une bande de support détermine la position d’éléments individuels tout en préservant l’accès requis pour la manipulation et le nettoyage. L’équipement environnant définit l’ensemble des exigences d’utilisation et de validation.

Guidage d’un mécanisme amovible

Un manchon isole la zone de contact de guidage de son ajustement d’installation. Le jeu conçu permet le retrait ou le déplacement du mécanisme sans que la bride ne serve accidentellement de surface de roulement.

Présentation d’un composant dans un montage

Un logement usiné soutient des zones de contact désignées et laisse les surfaces fonctionnelles accessibles. Son contour et sa référence de base définissent l’orientation du composant pour l’opération.

Séparation ou centrage d’éléments d’équipement

Une bague ou un bloc maintient la relation spécifiée entre composants adjacents. La charge et l’exposition agissent via la section réelle de contact, et non via l’enveloppe complète de la matière brute.

Finition des bords, nettoyage et état de surface des pièces en PPSU

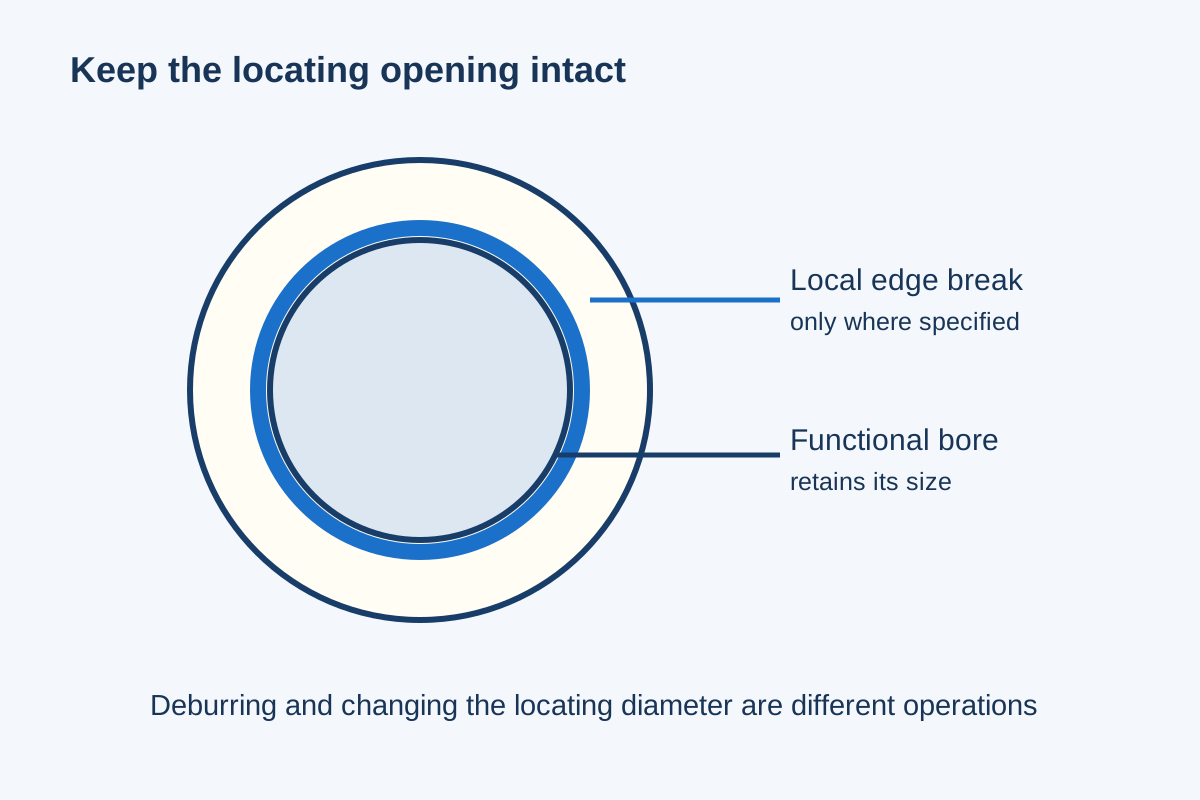
Ouverture circulaire conceptuelle séparant une détente localisée du bord de l’alésage fonctionnel

Surfaces de contact usinées définies

Le contour fonctionnel ou l’alésage conservent leur définition de surface requise. Un polissage cosmétique n’est pas autorisé s’il élargit un guide ou supprime une petite portée de localisation.

Contrôle local des bords

Le débarrassage des bavures est limité au bord autorisé. Un congé ou une chanfrein délibéré est traité comme une géométrie dès lors qu’il affecte un élément supporté ou son installation.

Compatibilité de nettoyage spécifiée

Le procédé de nettoyage inclus est sélectionné en fonction de la matière brute désignée et de l’état livré requis. La compatibilité aux solvants et les exigences relatives aux résidus sont résolues pour ce procédé précis, et non déduites d’une simple affirmation générale de résistance chimique.

Protection pendant l’identification et l’emballage

Les surfaces de contact contrôlées sont protégées contre les éléments de fixation non fixés et les pièces voisines. L’identification reste clairement séparée des ouvertures fonctionnelles et de toute surface réservée par le plan d’équipement.

Matériau PPSU et acceptation de la pièce finie

Motif de support à quatre trous avec indication séparée de la dimension individuelle et de la position liée au repère

Matière brute désignée et justificatifs matériels

L’enregistrement identifie le produit fourni par le fournisseur ainsi que la couleur ou la formulation approuvée. Un nom de famille ou une matière brute visuellement similaire ne peut remplacer cette identification lorsque les justificatifs d’application sont propres à un produit spécifique.

Géométrie libérée ou installée

Nous inspectons les contacts fonctionnels sélectionnés dans l’état de support et les conditions environnementales exigés par le dessin. Le résultat à l’état libre est inspecté dans l’état de support et les conditions environnementales spécifiés par le dessin.

Acceptation fonctionnelle ou exposition supplémentaire

Un résultat dimensionnel ne démontre pas une durée de nettoyage spécifiée, un nombre de cycles à la vapeur ou une approbation du dispositif fini. Toute exposition requise ou acceptation fonctionnelle est identifiée séparément dans le périmètre d’approvisionnement.

Quels facteurs influencent le coût de l’usinage CNC du PPSU ?

Stock désigné et enveloppe utilisable

Le produit de stock requis, la forme brute et la quantité de matière enlevée affectent le coût initial. Un montage de fixation profond découpé dans une tôle pleine peut consommer plus de matière qu’un petit manchon tourné à partir d’une barre.

Caractéristiques profondes et montages supportés

Des poches restreintes, des parois minces et plusieurs directions de référence ajoutent des contraintes d’accès et de serrage. Un soutien stable reste essentiel, même lorsque la pièce finale présente un contour extérieur simple.

État de surface et champ d’acceptation

Des surfaces de contact contrôlées, un nettoyage spécifié et des vérifications documentées des caractéristiques ajoutent des opérations identifiables. Un essai d’exposition requis séparément comporte sa propre préparation et son propre résultat.

Quantité et géométrie inchangée

La programmation et la tenue en machine peuvent être partagées entre des pièces identiques. Un nouveau motif de support ou un nouveau contour de contact modifie cette préparation, plutôt que d’être absorbé sous la même désignation matérielle.

Du prototype géométrique en PPSU aux composants répétés

Résoudre le contact avec l’équipement

Un prototype vérifie les relations réelles de guidage, de support et d’installation. Les modifications sont attribuées au contact concerné, plutôt que d’être appliquées comme un agrandissement général.

Évaluer l’état représentatif du matériau

Un composant utilisé pour une décision d’exposition ou de réutilisation conserve le produit de stock prévu et l’état de traitement. Un prototype géométrique seul répond à une question plus limitée.

Libérer le composant accepté

Le plan, l’identification du matériau, le périmètre de nettoyage et l’acceptation finale des caractéristiques définissent la commande quantitative. Les ajustements issus du prototype sont intégrés dans cette définition libérée.

Préserver la base répétée d’approvisionnement

Les pièces répétées suivent la géométrie de contact acceptée et la demande de stock désigné. Une formulation différente ou un procédé de nettoyage distinct est considéré comme une modification de cette base.

FAQ sur l’usinage CNC du PPSU

La valeur d’absorption d’eau sur 24 heures décrit-elle le matériau en PPSU à l’état de stock entièrement saturé ?

Non. La référence Ensinger distingue sa valeur estimée sur 24 heures de 0,37 % d’une valeur de saturation de 1,1 %, toutes deux à 23 °C. Ces valeurs décrivent des états d’exposition différents. Pour un ajustement en service humide prolongé, il convient d’utiliser la base de conditionnement et de mesure prévue, plutôt que de supposer qu’une immersion courte a atteint l’état de saturation.

Une déclaration conforme à la norme ISO 10993-5 couvre-t-elle tous les effets biologiques d’un composant en PPSU ?

Non. La partie 5 traite de la cytotoxicité in vitro : la réponse de cellules cultivées exposées à l’échantillon d’essai ou à ses extraits. Elle n’établit pas, en soi, tous les autres critères biologiques. Une déclaration matérielle citant cette partie doit être interprétée comme couvrant spécifiquement cet essai, et non comme une preuve valable pour l’ensemble des effets biologiques.

La désignation de résine ASTM précise-t-elle également la forme fournie du PPSU ?

Non. La référence Ensinger indique la norme ASTM D6394-10 SP0311 pour sa résine, tandis que le champ distinct de spécification de forme indique « aucune ». Un identifiant de résine ne peut donc pas remplacer silencieusement les exigences relatives à la forme de stock commandée et aux composants.

La température de ramollissement Vicat peut-elle être utilisée comme température de service d’une pièce en PPSU soumise à une charge ?

Non. La méthode Vicat décrit un essai spécifique de ramollissement. Elle n’évalue pas la tenue d’un manchon, d’un dispositif de fixation ou d’un ensemble complet sous charge sur toute la durée de service. La charge, la durée, l’environnement et le comportement dimensionnel requis doivent faire l’objet d’une analyse spécifique à l’application.

Un capot en PPSU destiné à être retiré et remis en place de façon répétée doit-il comporter un insert fileté ?

Cela peut être approprié. MCAM recommande d’envisager l’emploi de douilles filetées lorsque les filetages en plastique technique sont soumis à de fortes vibrations ou à des cycles répétés de serrage et de desserrage. La douille, la section environnante et la méthode de montage doivent toutefois rester adaptées à la charge réelle de fixation et à l’environnement de nettoyage.

La résistance à la compression mesurée à une déformation de 10 % constitue-t-elle une contrainte de service autorisée ?

Non. Elle indique la contrainte appliquée à une déformation spécifiée de l’éprouvette, et non la déformation autorisée du composant assemblé. Un entretoise ou un guide en service peut nécessiter un déplacement bien moindre, et une sollicitation prolongée introduit une exigence supplémentaire dépendante du temps.

ASSISTANCE PROJET

Discutez de votre composant usiné en PPSU

Envoyez le plan ou le modèle numérique, la référence exacte du matériau brut requis, la quantité et l’exposition prévue au nettoyage. Précisez les contacts fonctionnels, l’état final de conditionnement et tout critère fonctionnel ou d’acceptation pour réutilisation éventuellement requis séparément.

Références sur le PPSU en stock et son usinage

Les valeurs caractéristiques des produits et les principes d’usinage soutiennent des décisions distinctes concernant le matériau et le composant.

  1. Ensinger — TECASON P MT gris.Référence de forme brute de 2018 pour comparaison des valeurs mécaniques et hygroscopiques.
  2. MCAM — Guide d’usinage des pièces plastiques.Considérations relatives à la chaleur, aux copeaux, à la tenue en usinage et à la compatibilité avec les fluides.
  3. Ensinger — Champs de spécification de la résine et de la forme brute.L’identification de la résine reste distincte de la forme brute et de l’acceptation du composant.
  4. ISO — ISO 10993-5:2009.Périmètre des essais in vitro de cytotoxicité et signification précise de cette référence d’essai spécifique.
VETCNCFABRICATION CNC

Demander un devis

Importer le dessin

*Champs obligatoires

Illustration de la géométrie d’une pièce en acétal

Illustration agrandie de la géométrie de la pièce

Illustration de pièce générée par l'IA.

Français
WhatsApp Envoyez-nous un courriel

Parlez-nous de votre projet

Partagez vos besoins et nous vous répondrons par e-mail.

PDF, CAD ou ZIP · jusqu’à 20 Mo