計測機器用サポートストリップ
当社は、サポート内に物品を位置決めするための反復開口および取付特徴を機械加工します。ピッチ、保持されるセクション、接触エッジにより、周囲へのアクセスを妨げることなく、機器が保持される位置が定義されます。

当社は、サポート内に物品を位置決めするための反復開口および取付特徴を機械加工します。ピッチ、保持されるセクション、接触エッジにより、周囲へのアクセスを妨げることなく、機器が保持される位置が定義されます。
スリーブスリーブは、その作業ボアを通じてシャフトまたは挿入部品を案内し、フランジは軸方向のストップを提供します。ボア、外径適合面および座面は、それぞれ独自の図面要求を保持します。
開放チャンネルまたは局所的なポケットにより、移動部品を案内でき、ブロックは周囲の機器に取り付けられます。定位面は、クリアランス面および固定領域とは明確に区別して保持されます。
リングは、対向部品を同心に配置するか、あるいはその周囲に軸方向の境界を設定します。その機能は、滑らかな外周面の外観ではなく、作動直径および許容接触帯域によって定義されます。
ネストは、選択された接触領域で部品を支持しつつ、他の表面へのアクセスを確保します。その輪郭形状および取付位置により、次の工程へ部品がどのように提示されるかが決定されます。
ローラーまたは円筒形サポートは、外周接触帯域および独立した取付ボアを提供します。設計は、意図された運動、荷重および支持性能を定義するものであり、材料強度値をベアリング評価値として扱うものではありません。
当社は、指定されたPPSU在庫材を図面で定義された機器部品へ機械加工します。本材料は、再利用および蒸気暴露用途への適用候補であり、完成品の幾何形状、洗浄環境および要求される受入基準が、部品仕様全体を決定します。
PPSUはポリフェニルスルフォンです。注文されたポリマーおよびサプライヤー製品は加工を通じて維持されるため、外観上類似する高耐熱性プラスチックや、一般論的なスルフォン系樹脂の説明に基づいて代替されることはありません。[1]
この表では、Ensinger の TECASON P MT グレーを、1つの銘柄指定材の参照例として挙げています。組成、材料の裏付け資料、用途上の要件が指定される場合、別の色や供給元の異なる配合については、その製品固有の根拠資料が必要です。[1]
丸棒は主に円筒形のスリーブまたはリングに適し、平板は支持パターンまたは治具ブロックに適します。加工開始時の外形寸法は、制御対象となる接触面およびそれらに到達するための保持に必要な材料余裕を確保しています。[1]
指定された在庫品はオートクレーブ耐性を記述する。ただし、必要な洗浄プロセスには依然として独自の温度、薬品、時間および反復回数が存在する。これらの条件が、完成部品の評価を定義するものであり、不特定の再利用可能ラベルではない。


材料データシートには、基準となる配合組成および試験根拠が記載されている。支持部材またはスリーブは、形状、残留切削状態、およびその用途および洗浄工程と整合性を保つ必要がある接触面を付与する。[1]
以下の比較値は、指定された在庫品、試験方法および明記された条件を維持する。
| 特性 | 基準値 | 試験方法/条件 | 意思決定の入力情報 |
|---|---|---|---|
| 密度 | 1.29 g/cm³ | 指定在庫品 | 質量推定 |
| 引張弾性率 | 2410 MPa | ASTM D638; 23°C | 弾性剛性 |
| 降伏強さ | 75.8 MPa | ASTM D638; 23°C | 引張基準値 |
| 曲げ強さ | 107 MPa | ASTM D790; 23°C | 曲げ比較 |
| 1 % のひずみにおける圧縮 | 10.3 MPa | ASTM D695 | 定義されたひずみ基準 |
| 24時間吸水率 | 0.37% | ASTM D570;23°C;推定値 | 湿気による調質 |
| 飽和吸水率 | 1.1% | ASTM D570; 23°C | より長い暴露時間での入力 |
エンジンガー社 TECASON P MT グレー在庫形状データシート、2018/04/09付。比較対象となるサプライヤー値は、明記された方法および条件を維持し、完成部品の使用または検証限界は別途合意する。

当社では、切削および切屑排出のパスを計画し、熱が小さな特徴部に集中しないようにしています。鋭利な切刃と確実な切屑除去により、摩擦や軟化した材料の残留を防ぎ、機械加工面の品質を維持します。
薄肉のスリーブまたは開口型治具は、集中した保持力を受けると変形することがあります。支持は保持された断面全体に配置され、最終的な測定状態は、素材の把持方法とは独立して特定されます。
MCAM切削加工ガイドでは、鉱物油系切削油がPPSUの応力亀裂発生要因となり得ると明記されている。したがって、金属加工に適した切削油が、ポリマーおよび部品の後続洗浄要件と自動的に適合すると見なすことはできない。[2]
図面には、制御対象のインターフェースに関連する寸法、支持状態および環境条件が定義されている。
| 特徴 | 図面管理 | 測定状態 | 検証 |
|---|---|---|---|
| ガイドボア | サイズおよび幾何学的関係 | 指定環境 | ボア/軸の検査 |
| フランジ座面 | 面および軸方向位置 | 要求される支持状態 | 面/長さの検査 |
| 治具接触部 | 輪郭および取付関係 | 定義通りに解放/装着 | プロファイルおよび基準面の検査 |
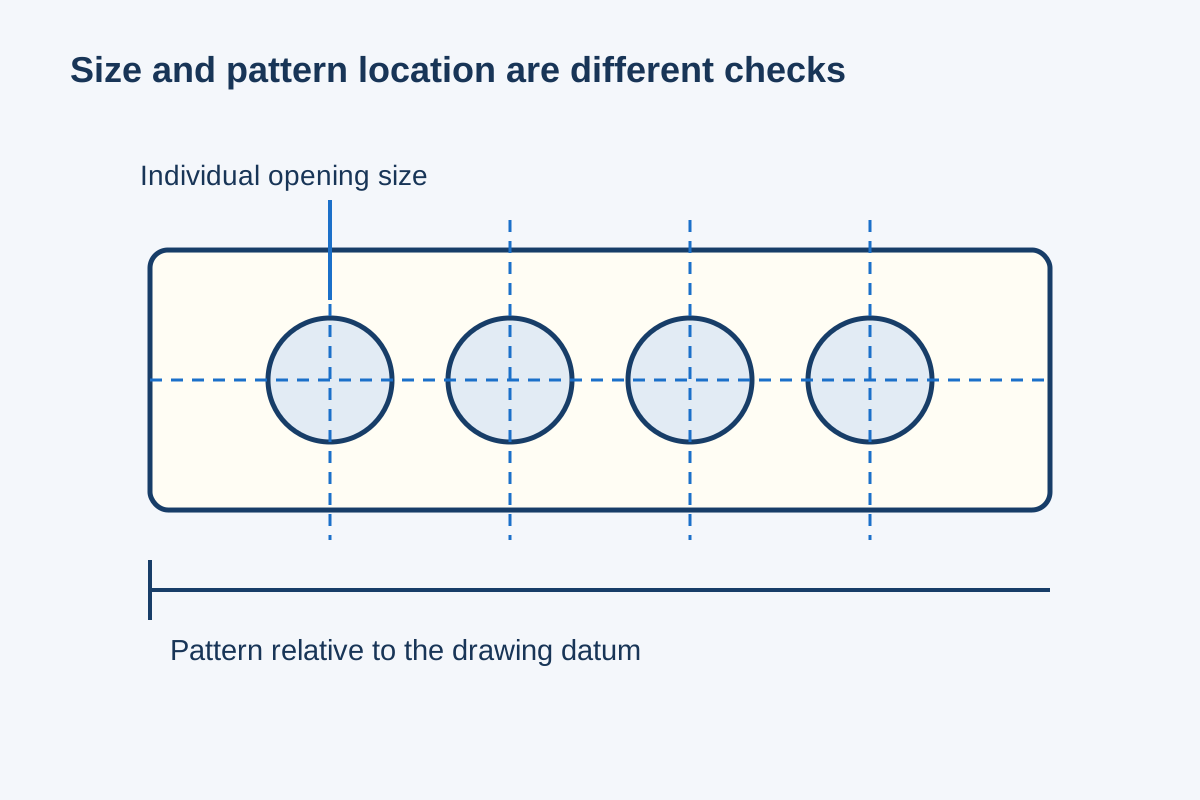
| 支持パターン | 開口部のサイズおよびピッチ | 納入時の加工状態 | 個別およびパターンによる検査 |
部品図面には局所的な公差限界および関連する条件付け/支持状態が記載されている。在庫材の機械的特性は、汎用の機械加工公差を規定しない。
当社は、工作ボア、座面、支持輪郭および取付パターンを、それらの機械加工および検査手順を確立する前に定義する。クリアランス面は、厳密に制御された接触領域の外に残すことができる。
開口部のサイズおよびピッチは協調して残りのウェブを定義する。局所的なアクセス拡大により、支持部とその取付領域とを接続する断面が消費される可能性がある。
狭い突起部は、本体部へと支持される必要があります。許容される遷移半径を用いることで、機能的な接触面の位置を変更することなく、この接続を維持できます。
内周輪郭は、切削工具の進入および切屑の排出の両方を可能にする必要がある。局所的な非接触リリーフにより進入性が向上する一方で、主な位置決め面は意図された形状を維持する。
埋込頭部は局所的な材料を消費します。その座面には支持されたランドが必要であり、これにより締結部品が柔軟なカバーやフランジを意図せず変形させることを防ぎます。
支持ストリップにより、個々の部品が配置される位置を定めつつ、所定の取扱いおよび洗浄アクセスを確保します。周囲の機器が、完全な使用条件および検証要件を定義します。
スリーブにより、ガイド接触面とその取付公差が分離されます。設計されたクリアランスにより、フランジを意図せず軸受面として使用することなく、機構の着脱または移動が可能になります。
機械加工されたネストは、指定された接触領域を支持するとともに、作業面へのアクセスを確保します。その輪郭および基準面により、部品が加工工程においてどのように姿勢決めされるかが定義されます。
リングまたはブロックにより、隣接する部品間の規定された関係が維持されます。荷重および暴露は、全材質外形ではなく、実際の接触断面を通じて作用します。
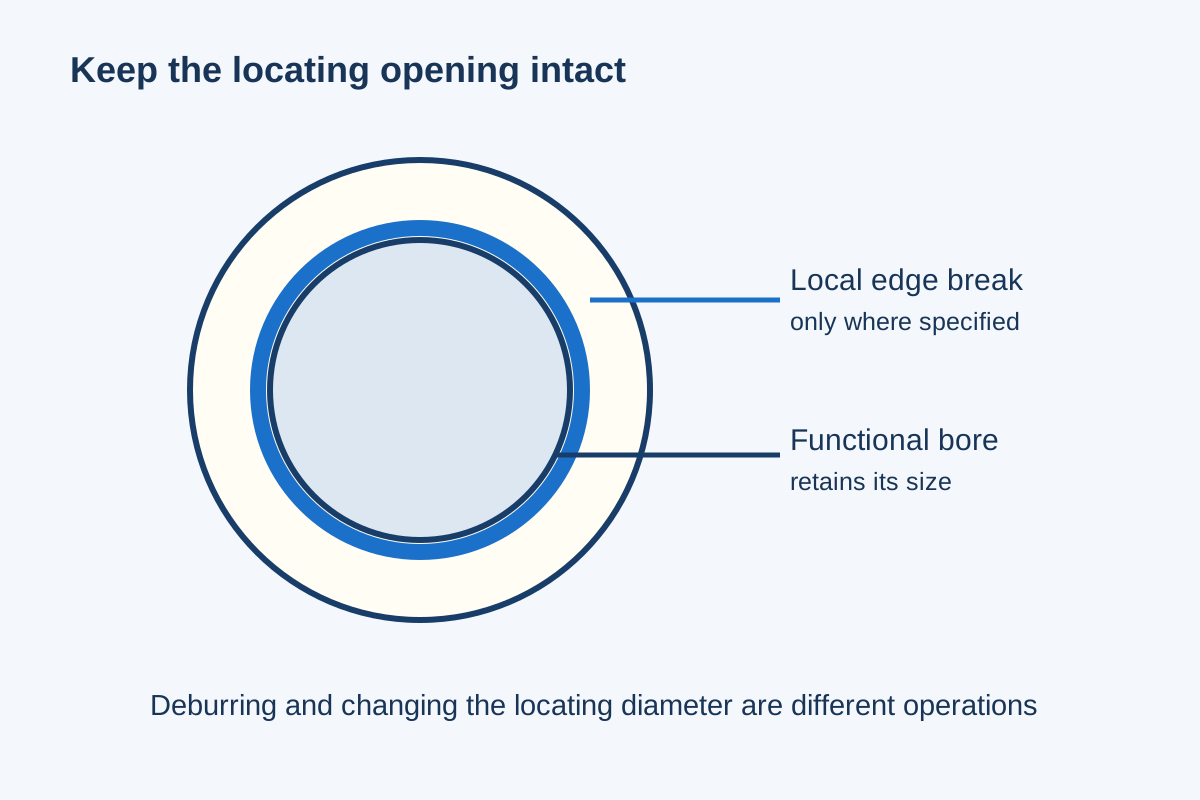
作業輪郭または穴径は、要求される表面定義を維持します。外観上の研磨は、ガイドの寸法を広げたり、小さな定位ランドを除去したりすることを許容しません。
バリ取りは、許容されるエッジに限定されます。意図的に設定されたR面または面取りは、支持対象物またはその取付に影響を及ぼす場合、幾何形状として扱われます。
含まれる洗浄工程は、指定された材質および要求される納入状態に基づいて選択されます。溶剤適合性および残留物要件は、一般的な耐薬品性の主張から推定されるのではなく、当該洗浄工程に対して明確に解決されます。
制御された接触面は、緩みやすいハードウェアおよび隣接部品から保護されます。識別表示は、機能的な開口部および機器図面で予約された任意の表面から明確に離して配置されます。
記録は、サプライヤー製品および承認済みの色または配合を特定する。ファミリー名や外観が類似した在庫材は、アプリケーション証拠が製品固有である場合、その同一性を代替しない。
当社は、図面で要求される支持状態および環境条件下で選定された作業接触面を検査します。自由状態での結果は、図面で要求される支持状態および環境条件下で検査します。
寸法測定結果は、規定された洗浄寿命、蒸気サイクル回数、または完成装置の承認を実証しない。必要な暴露試験または機能的受入は、調達範囲内で個別に明示される。
必要な在庫材製品、ブランク形状、および除去される材料量が初期コストに影響を与える。固体板材から加工される広範囲の治具は、ロッドから旋削される小型スリーブよりも多くの材料を消費することがある。
制限されたポケット、薄肉壁、および複数の基準方向は、アクセスおよび保持作業を増加させる。最終部品の外形輪郭が単純であっても、安定した支持は重要である。
制御された接触面、規定された洗浄、および記録された特徴検査は、明確に識別可能な工程を追加する。別途要求される暴露試験には、独自の準備および結果がある。
プログラミングおよびワークホルディングは、同一部品間で共有できる。新しい支持パターンまたは接触輪郭は、同一材料名称によって吸収されるのではなく、その準備を変更する。
試作は、実際のガイド、支持、および取付関係を確認する。変更は、一般化された拡大ではなく、関連する接触面に割り当てられる。
暴露試験または再利用判断に用いられる部品は、意図された在庫材製品および加工状態を維持する。形状のみの試作は、より狭義の問いに応える。
図面、材料同一性、洗浄範囲、および最終特徴の受入が、数量発注を定義する。試作による調整は、このリリース済み定義に組み込まれる。
同一部品の量産は、承認済みの接触幾何形状および指定された材料在庫要件に従います。異なる配合または洗浄プロセスは、この基準への変更として扱われます。
いいえ。Ensinger社の資料では、23°Cにおける推定24時間吸水率0.37%と飽和吸水率1.1%が明確に区別されています。これらは異なる暴露状態を表します。長期間の湿潤環境下で使用される部品の適合性評価には、意図された調湿条件および測定基準を用いるべきであり、短時間の浸漬によって飽和状態に達したと仮定してはなりません。
いいえ。第5部は、試験対象物またはその抽出液にさらされた培養細胞の反応、すなわち in vitro 細胞毒性を扱います。この試験だけで、ほかのすべての生物学的評価項目について結論を出すことはできません。材料に関する声明で同部を引用している場合は、この試験が対象とする範囲を確認してください。あらゆる生物学的影響についての証拠にはなりません。
自動的ではありません。エンジンガー社の参照資料では、樹脂に対してASTM D6394-10 SP0311が記載されていますが、別途設定された形状仕様欄には「なし」と記載されています。したがって、注文される在庫形状および部品要件を、樹脂識別子が無言のうちに置き換えることはできません。
いいえ。ビカット法は特定の軟化試験を表すものであり、荷重を受けたスリーブ、治具、または完成アセンブリ全体のサービス期間中の性能を評価するものではありません。関連する荷重、時間、環境および要求される寸法挙動については、アプリケーション固有の根拠が必要です。
適切である場合があります。MCAMでは、エンジニアリングプラスチック製のねじ部が強い振動や繰り返しの締結・緩みにさらされる場合に、インサートの採用を検討することを推奨しています。ただし、インサート自体、周囲の部材、および取付方法は、実際の締結荷重および洗浄環境に適合していなければなりません。
いいえ。これは所定の試験片変形量における応力を示すものであり、組立済み部品の許容変形量を示すものではありません。作業用スペーサーまたはガイドでは、はるかに小さい変位が要求される場合があり、持続荷重はさらに時間依存性の要件を別途生じさせます。
図面またはモデル、材質仕様(在庫材)、数量、および想定される洗浄条件を送付してください。作業接触面、最終的な処理状態、および機能的要件または再利用時の受入基準として別途指定される項目を明記してください。
製品の明示された特性値および機械加工原則により、材料選定と部品設計の判断を個別に支援します。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
