Sworznie stopniowane i małe wałki
Toczymy powierzchnie czołowe, powierzchnie bieżące oraz rowki zabezpieczające na sworzniach i wałkach zgodnych z rysunkiem technicznym. Średnice robocze oraz cechy końcowe określają ich położenie w mechanizmie.
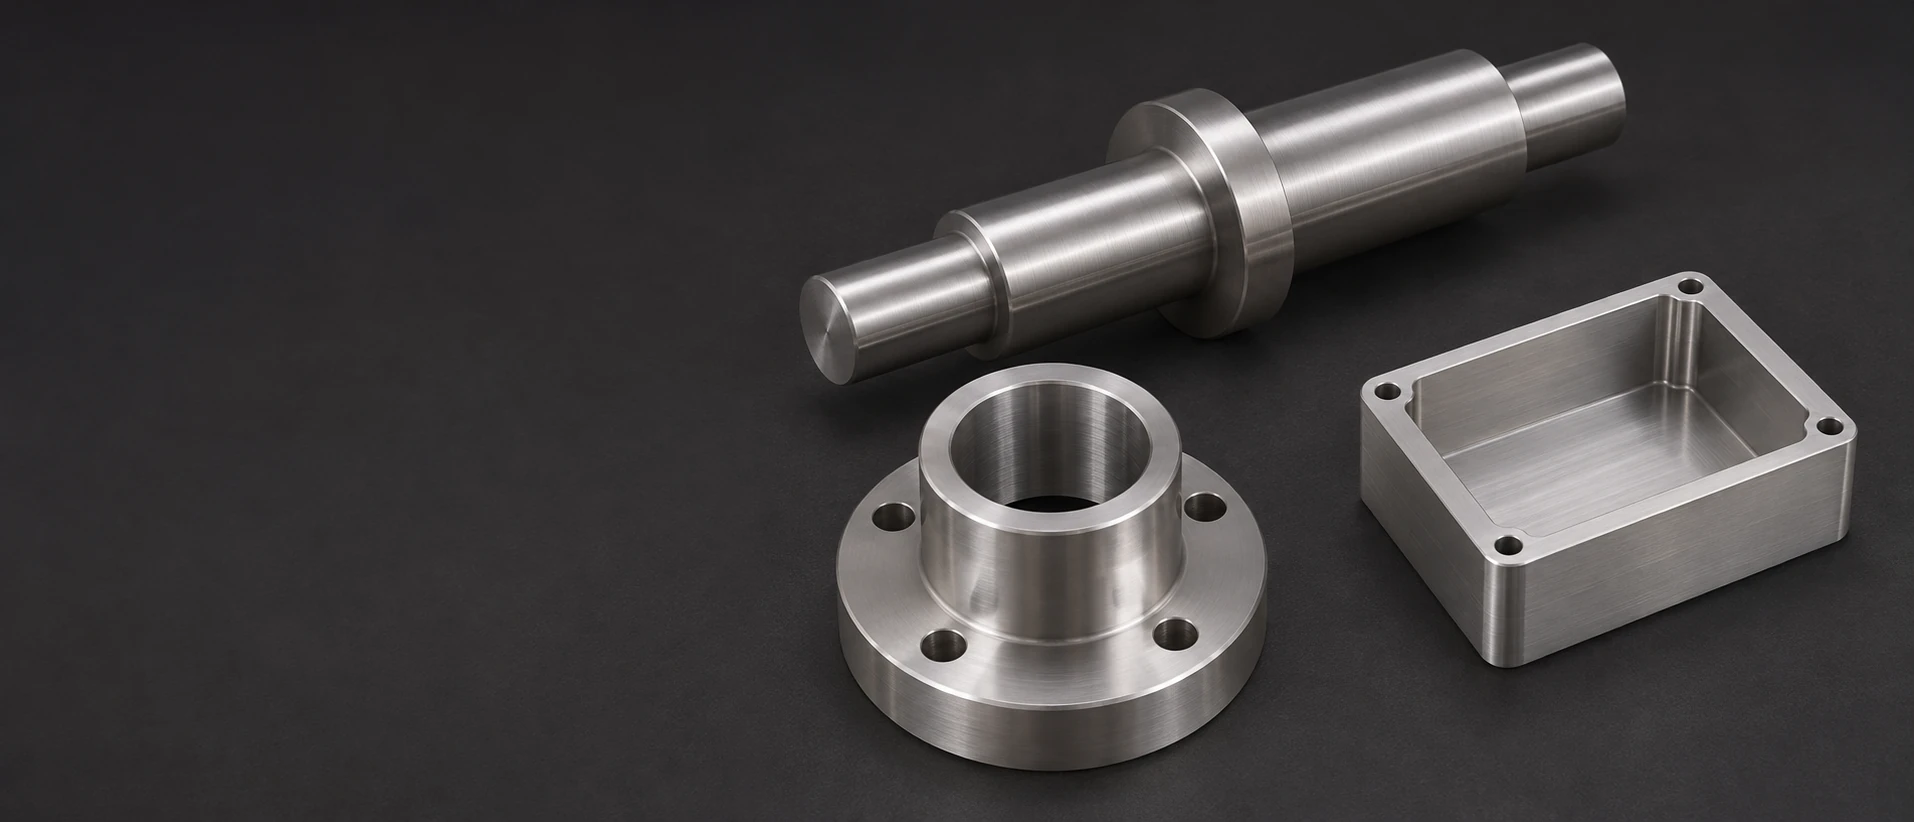
Toczymy powierzchnie czołowe, powierzchnie bieżące oraz rowki zabezpieczające na sworzniach i wałkach zgodnych z rysunkiem technicznym. Średnice robocze oraz cechy końcowe określają ich położenie w mechanizmie.
CNC toczeniepozwala nam łączyć gwinty zewnętrzne, otwory wewnętrzne oraz cechy umożliwiające dokręcanie kluczem. Płaszczyzna oporu lub powierzchnia uszczelniająca może zapewnić połączenie niezależnie od funkcji dokręcania gwintu.
Tuleja łączy średnicę wewnętrzną z lokalizującą średnicą zewnętrzną oraz powierzchnią czołową. Kołnierz dodaje powierzchnię montażową lub ograniczającą przesuw osiowy do tego profilu toczonego.
Wkładki dystansowe ustalają odległość pomiędzy powierzchniami stykowymi. Dystansowniki mogą również posiadać gwint wewnętrzny lub płaszczyzny umożliwiające ich chwyt podczas dokręcania zespołu.
Korpus złączki może łączyć toczone noski lub gwinty z frezowanymi płaszczyznami, otworami poprzecznymi lub rowkami. Te dodatkowe cechy są wykonywane z zachowaniem orientacji wymaganej przez sprzężone urządzenie.
Małe bloki mogą łączyć otwory wiertarskie i gwintowane z cylindryczną powierzchnią oporową lub zewnętrzną powierzchnią montażową. Obrabiamy powierzchnie stykowe względem punktów odniesienia określonych na rysunku technicznym.
Obrabiamy komponenty ze stali 11SMnPb37 zgodnie z zaakceptowanym rysunkiem technicznym i stanem materiału. Ten ołowiany stal stopowy przeznaczony jest do obróbki skrawaniem; nie jest domyślną substytutem stali konstrukcyjnych ani stali przeznaczonych do obróbki cieplnej.
Zimne wyciąganie zmienia wytrzymałość i plastyczność dostarczonego pręta. Dla stali 11SMnPb37 wartości odniesienia producenta zależą od przekroju pręta; mały sworzeń i większy półwytwór łącznika nie dziedziczą wspólnej wartości wytrzymałości.[1]
Pręt okrągły nadaje się do części o głównie cylindrycznym kształcie. Przekrój sześciokątny pozwala zachować płaszczyzny klucza przy mniejszym zużyciu materiału, pod warunkiem że końcowa gwintowana część i korpus mieszczą się w dostępnym przekroju.[1]
Firma Rodacciai określa zawartość ołowiu na poziomie 0,20–0,35 % oraz siarki na poziomie 0,34–0,40 % dla tej klasy stali. Te dodatki wspierają zachowanie obróbkowe, dla którego materiał jest zakupiony. Ograniczenie zawartości ołowiu w aplikacji wymusza zmianę materiału przed rozpoczęciem produkcji.[1]
Stan dostawy +SH ma inne właściwości mechaniczne niż zimnowalcowane pręty w stanie +C. Może stanowić wyjściowy półwytwór, gdy trasa obróbki i zamówione właściwości są zgodne z tym stanem, a nie z wartością pręta połyskowego bez określenia jego stanu dostawy.[1]

Krótkie, łatwe w obsłudze wióry ułatwiają obróbkę małych otworów, gwintów oraz powtarzających się stopni. Ta zaleta produkcyjna nie czyni jednak tego gatunku odpowiednim dla każdego rodzaju obciążenia lub metody łączenia: firma Rodacciai klasyfikuje stal 11SMnPb37 jako stal łatwociętną, której nie należy poddawać obróbce cieplnej.[1]
Poniższe wartości odniesienia dotyczą wymienionego stopu oraz określonego stanu i wielkości pręta błyszczącego.
| Parametr | Wartość odniesienia | Jednostka | Dopuszczalna podstawa |
|---|---|---|---|
| Wytrzymałość na rozciąganie przy 0,2 % odkształcenia względnego | ≥375 | MPa | +C; >16 do 40 mm |
| Wytrzymałość na rozciąganie | 460–710 | MPa | +C; >16 do 40 mm |
| Wydłużenie A5 | ≥8 | % | +C; >16 do 40 mm |
| Węgiel | ≤0.14 | mas. % | Analiza odlewnicza |
| Mangan | 1.00–1.50 | mas. % | Analiza odlewnicza |
| Siarka | 0.34–0.40 | mas. % | Analiza odlewnicza |
| Ołów | 0.20–0.35 | mas. % | Analiza odlewnicza |
Odnośnik do normy Rodacciai PS113. Wartości mechaniczne dotyczą wyłącznie podanego zakresu średnic po ciągnieniu na zimno; skład chemiczny to zakres analizy odlewniczej danej stali. Dodatki telluru według specyfikacji TELYX nie są zakładane.

Toczymy cechy wewnętrzne i zewnętrzne zgodnie z granicami podanymi na rysunku. Gwintowy koniec roboczy, wprowadzenie gwintu oraz powierzchnia oporu muszą mieć wystarczającą przestrzeń, aby działać jako spójny układ; użyteczna długość gwintu nie wynika wprost z głębokości wierconego otworu.
Frezowanie dodaje płaszczyzn do odpinania kluczem, rowków lub otworów poprzecznych do toczonego korpusu. Ich wzajemny kąt może być funkcjonalny, gdy otwór dopływu, sworzeń lub miejsce wyjścia kabla musi być skierowany w określonym kierunku.
Łatwociętność tego gatunku wspiera usuwanie wiórów, ale ślepy wgłębienie lub otwór przecinający może nadal zatrzymywać wióry. Dostęp narzędzi i ścieżka oczyszczania muszą obejmować te cechy, a nie polegać wyłącznie na nazwie materiału.[1]
Granice wymiarowe gotowego elementu obowiązują po wykonaniu wszystkich operacji zawartych w zleceniu.
| Cecha | Wymaganie rysunkowe | Stan dostawy | Weryfikacja |
|---|---|---|---|
| Połączenie gwintowe | Profil gwintu, skok i klasa | Po naniesieniu pokrycia uwzględnionego w specyfikacji | Stosowna sprawdzianka gwintowa |
| Powierzchnia oporu | Lokalizacja osiowa i kontrola powierzchni czołowej | Zdefiniowane podparcie punktów odniesienia | Pomiar powierzchni czołowej/długości |
| Wytaczanie i średnica zewnętrzna | Kontrola wymiarów oraz związanych osi | Określony stan powierzchni | Pomiar wytaczania/średnicy |
| Orientowane otwory poprzeczne | Położenie względem płaszczyzn/osi | Krawędzie bez wyprasek zgodnie ze specyfikacją | Sprawdzenie związane z punktami odniesienia |
Powierzchnia dystansowa, powierzchnia uszczelniająca oraz płaszczyzna klucza nie wymagają jednakowego sterowania wymiarowego. Wykorzystujemy granice cech oraz relacje z punktami odniesienia określone na rysunku do zdefiniowania ich kontroli.
Wypuszczanie (relief) zapewnia narzędziu gwintującemu wystarczającą przestrzeń do zakończenia ścieżki roboczej. Oddziela również użyteczny odcinek gwintu od sąsiedniego barku, umożliwiając nakrętce lub korpusowi osiągnięcie zamierzonej powierzchni oporu.
Otwór poprzeczny umieszczony blisko gwintu lub cienkiego barku pozostawia mniejszy przekrój nośny. Jego położenie powinno zapewniać zachowanie niezbędnego materiału dla sąsiedniej cechy oraz umożliwić wykonanie krawędzi wyjściowej.
Płaszczyzny szczytowe muszą mieć wystarczającą długość osiową dla przewidzianego narzędzia. Gdy inny element po montażu musi być skierowany w określonym kierunku, zależność orientacyjna pomiędzy płaszczyznami szczytowymi, gwintem a tym elementem wymaga zdefiniowanej orientacji.[1]
Konstrukcja spawana wymaga doboru materiału odpowiedniego do procesu spawania. Stal łatwociętna dobrana ze względu na krótkie wióry nie może być milcząco zastąpiona stopem stosowanym w elementach spawanych lub silnie obciążonych.
Wątek zapewnia utrzymywanie elementu, podczas gdy stopień, stożek lub uszczelka mogą pełnić inną funkcję. Zachowanie tych ról jako oddzielnych pozwala uniknąć traktowania akceptacji wątku jako dowodu szczelności połączenia.
Wkładka dystansowa lokalizuje dwie powierzchnie montażowe poprzez swoją długość roboczą. Gwintowane końce muszą zapewnić wymaganą głębokość wkręcenia bez zmuszania śrub do wzajemnego napierania ani do napierania na wewnętrzny stopień.
Obrócony korpus może zawierać sworzeń, styk lub inny element wewnętrzny, podczas gdy dodatkowa płaszczyzna lokalizuje sam korpus. Schematy lokalizacji wewnętrznej i zewnętrznej należą więc do tej samej definicji komponentu.
Powtarzany korpus korzysta ze stabilnego stanu materiału i zwolnionej geometrii. Zmiana powłoki, gwintu współpracującego lub stanu surowca może wpływać na wymienność, nawet jeśli zewnętrzny kształt pozostaje niezmieniony.

Wykończenie ochronne musi obejmować wymagane powierzchnie zewnętrzne i wgłębienia. Wybrany system zależy od warunków eksploatacji, wymagań estetycznych oraz połączeń, a nie wynika wprost z gatunku stali.
Dopuszczenie na powłokę lub maskowanie przypisuje się cechom, które tego wymagają. Gotowy gwint lub otwór są kontrolowane po zakończeniu procesu powłokowego, a nie akceptowane wyłącznie na podstawie wymiarów z wcześniejszego etapu obróbki skrawaniem.
Usunięcie ostrza chroni przed uszkodzeniem podczas montażu i obsługi. Musi zachować wąską krawędź uszczelniającą, stopień lokalizacyjny lub określoną krawędź naroża, zamiast zaokrąglać funkcjonalny kształt cechy.
Dostarczona powierzchnia wymaga ochrony zgodnej z kolejnym etapem montażu lub czyszczenia. Miejsca obsługi i znakowania dobiera się tak, aby chronione połączenia i widoczne powierzchnie pozostały nadal użyteczne.
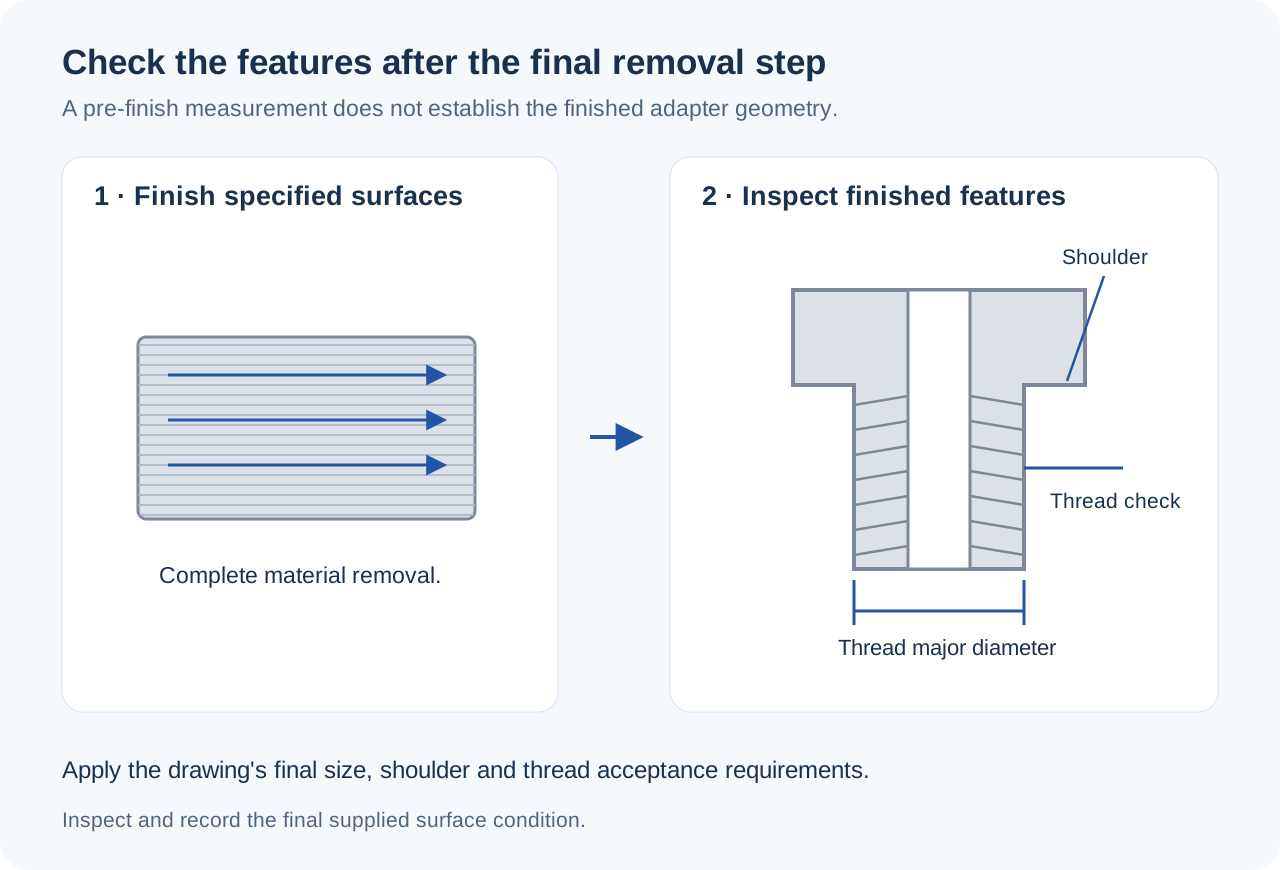
Rekord materiału surowego identyfikuje stal 11SMnPb37, stan dostawy oraz wymaganą skład chemiczną lub dokumentację materiałową. Certyfikat pokrycia galwanicznego odnosi się do późniejszej operacji; nie zastępuje on rekordu podłoża.[1]
Weryfikujemy wybrane cechy korpusu, gwintu i powierzchni oprzywania zgodnie z wydanym rysunkiem technicznym. Skrzyżowany otwór orientacyjny i jego powierzchnia lokalizacyjna są rejestrowane w oparciu o ich wzajemny związek, a nie tylko jako osobne wymiary nominalne.
Szczelność ciśnieniowa, ciągłość elektryczna lub trwałość eksploatacyjna wymagają własnej metody badawczej, jeśli zostały uwzględnione w zamówieniu. Certyfikat materiałowy i raport wymiarowy potwierdzają inne fakty niż wyniki badań funkcjonalnych.
Odpowiedni początkowy kształt przedmiotu obrabianego zmniejsza niepotrzebne usuwanie materiału. Głębokie wytaczanie centralne lub duży kołnierz mogą nadal pozostawiać znaczne odpadki, nawet przy stopach łatwo obrabialnych.
Małe otwory ślepe, wycięcia boczne oraz skierowane otwory poprzeczne wymagają dodatkowej obróbki poza konturem toczenia. Trudny dostęp do cechy może zniwelować korzyść czasową wynikającą z krótkich wiórków.
Maskowanie, selektywne nanoszenie powłok oraz końcowe sprawdzanie gwintów za pomocą klinometrów dodają określonych operacji. Oddzielne badania połączeń lub rejestracja partii wymagają dodatkowej pracy i obsługi próbek.
Programowanie, przygotowanie narzędzi i wstępne ustawienie są wspólne dla całej partii produkowanej jednocześnie. Większa ilość sztuk pozwala rozdzielić koszty przygotowania na większą liczbę części bez zmiany wymagań akceptacyjnych.
Pierwsza część potwierdza, czy gwint, czoło oporu i dostęp narzędzi są zgodne z rzeczywistym zespołem współpracującym. Każda konieczna zmiana staje się kontrolowaną rewizją przed rozpoczęciem produkcji partii.
Próbka z powłoką ustala akceptowany stan dostarczenia na cechach roboczych. Poprawny wymiar przed naniesieniem powłoki sam w sobie nie zwalnia późniejszej trasy obróbki końcowej.
Zatwierdzony stan materiału, rysunek techniczny oraz uwzględnione kontrole definiują ilość produkcyjną. Inny stan pręta lub powłoka są rozstrzygane w odniesieniu do tej zatwierdzonej definicji.
Powtarzana produkcja zachowuje zatwierdzony interfejs i podstawę materiałową. Zmodyfikowana część współpracująca lub ograniczenie zastosowania mogą wymagać zmiany, nawet jeśli wcześniej dostarczona część była prawidłowa.
Podstawa próbki oraz dopuszczalne odchylenia produktu to osobne elementy akceptacji materiału. Na przykład datowana karta Lucefin dla stali 11SMnPb37 określa odchylenie analizy ołowiu w produkcie jako +0,03/−0,02 punktu procentowego. Obowiązująca specyfikacja zamówienia decyduje, które limity mają zastosowanie; zakres analizy odlewniczej nie może być stosowany do innej podstawy próbki bez wyraźnego rozróżnienia.
Nie. Pokrycie zmienia system powierzchniowy, a nie zawartość ołowiu w masie stali. Jeśli komponent musi spełniać ograniczenia dotyczące ołowiu, dopuszczalny podkład i wszelkie obowiązujące deklaracje materiałowe należy ustalić przed wybraniem tej klasy stali.
Identyfikuje wersję tellurową firmy Rodacciai. W arkuszu PS113 wymieniono zawartość telluru jedynie dla TELYX w zakresie 0,005–0,030 %, oprócz składu chemicznego podstawowej klasy. Rysunek kontrolujący dodatki lub nazwę wariantu materiału magazynowego wymaga przekazania tego rozróżnienia do zatwierdzenia materiału, a nie traktowania nazwy handlowej jako etykiety wymiennej.
Nie automatycznie. Rodacciai podaje osobne zakresy średnic prętów walcowanych na zimno oraz stwierdza, że właściwości dla średnic poniżej 5 mm są ustalane indywidualnie przy zamówieniu. Należy stosować rzeczywistą średnicę pręta i jego stan wykończenia, a nie brać założonych wartości dla większego przekroju.
Nie z tabeli ograniczającej te wartości w zależności od kształtu wyrobu. Karta techniczna Lucefin dla stali 11SMnPb37 dopuszcza obniżenie wartości granicy plastyczności o 10 % oraz wahania wytrzymałości na rozciąganie o ±10 % dla blach i profili specjalnych. Dlatego też pusta część o niestandardowym kształcie wymaga odpowiednich wymagań dotyczących kształtu wyrobu, a także jego wymiarów i stanu dostawy.
Jest to zmiana konstrukcyjna, a nie tylko zmiana oznaczenia. Profil gwintu, skok, długość zazębienia, układ uszczelnienia oraz grubość ścianki otaczającej mogą ulec zmianie. Przebudowana część musi pasować do przewidzianego partnera połączenia i zachować wystarczającą ilość materiału wokół nowego gwintu.
Prześlij rysunek, stan materiału, ograniczenia podłoża, wymagania dotyczące wykończenia powierzchni oraz ilość sztuk. Zdefiniujemy zakres toczenia, obróbki wtórnej oraz kontroli jakości.
Stop, stan pręta po wykończeniu powierzchni (bright-bar) oraz uwagi dotyczące interfejsu stosowane na tej stronie.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
