段付きピンおよび小型シャフト
当社は、図面で定義されたピンおよびシャフトに対して肩部、ジャーナル部および保持溝を旋盤加工します。作業径および端面形状が、機構内におけるその位置を決定します。
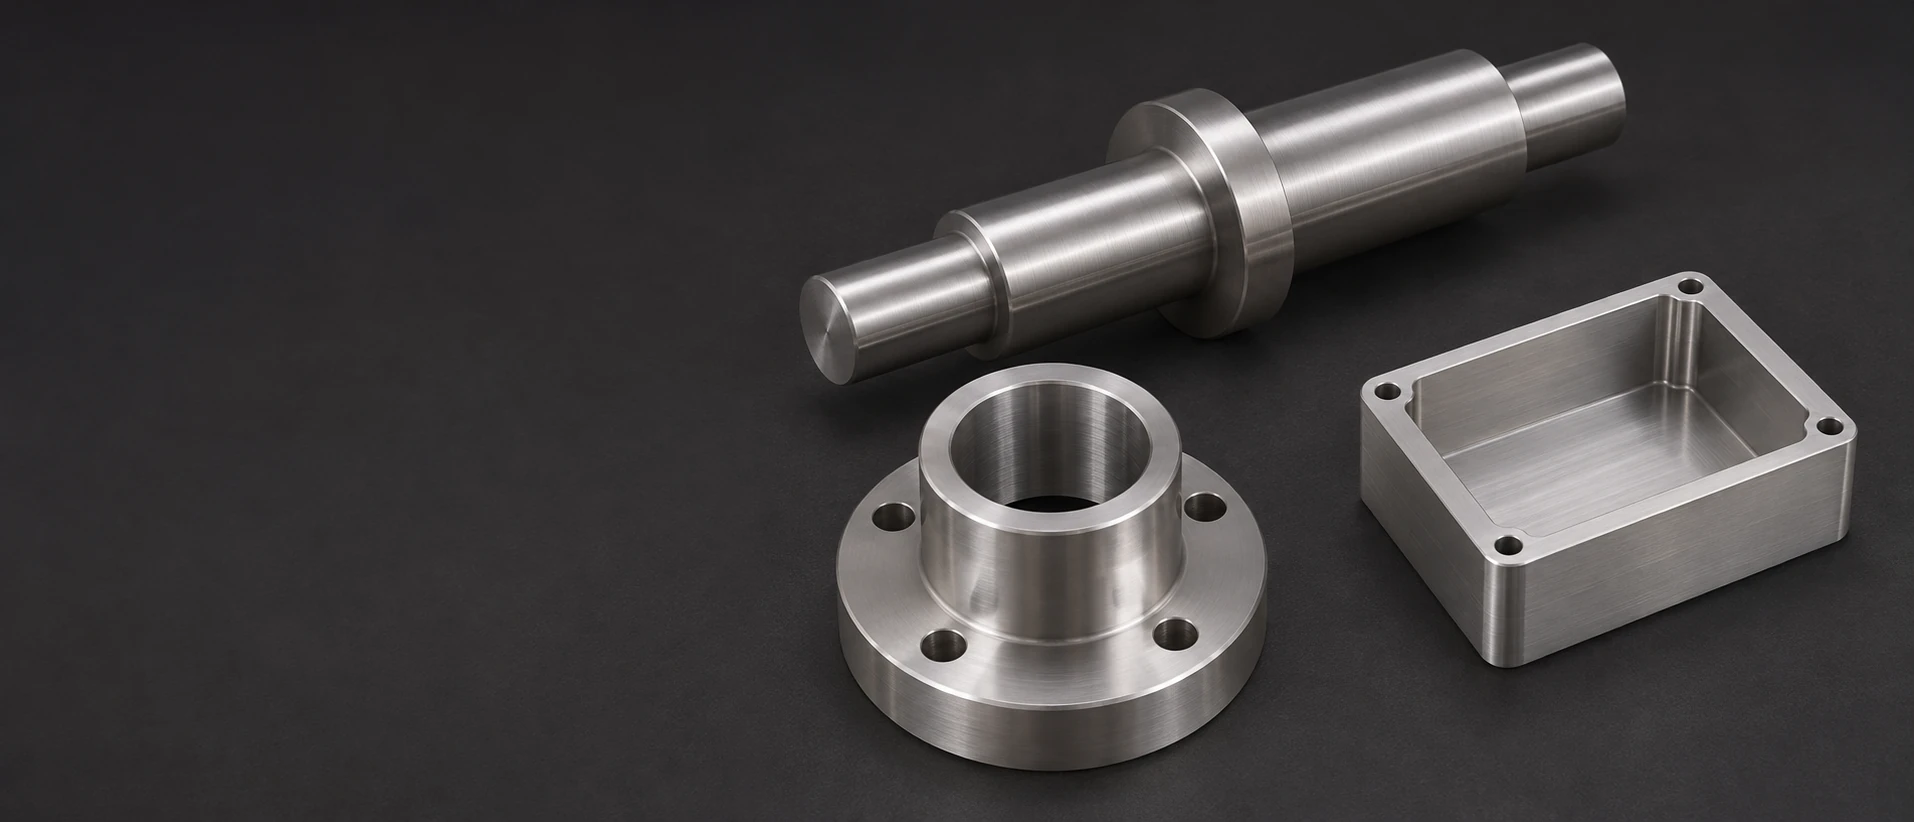
当社は、図面で定義されたピンおよびシャフトに対して肩部、ジャーナル部および保持溝を旋盤加工します。作業径および端面形状が、機構内におけるその位置を決定します。
CNC旋盤加工外ねじ、内穴および工具用溝(レンチ溝)を組み合わせることが可能です。肩部またはシール座は、ねじの締結機能とは独立して接続を確立できます。
スリーブは、内径と定位用外径および端面肩部を組み合わせます。フランジは、この旋盤加工形状に取付面または軸方向ストップ面を追加します。
スペーサは対向する面間の距離を設定します。スタンドオフは内部ねじや平面を備えることもあり、組立時に部品を把持しながら締結できます。
コネクタ本体は、旋盤加工による先端部またはねじ部と、フライス加工による平面、横穴またはスロットを組み合わせることができます。これらの二次加工形状は、対向機器に要求される向きに従って加工されます。
小型ブロックは、穴あけ・タップ加工と円筒形座面または外部取付面を組み合わせることができます。当社は、図面の定位基準に対する関係でインターフェースを加工します。
当社は、合意済みの図面および材料状態に基づき11SMnPb37部品を加工します。この鉛添加自由切削鋼は機械加工用途に選定されており、構造用鋼または熱処理用鋼のデフォルト代替材ではありません。
冷間引抜きにより、供給される棒鋼の強度および延性が変化する。11SMnPb37では、製造元の基準値は棒鋼の断面寸法に応じて異なるため、小さなピンと大きなコネクタブランクでは、共通の強度値を継承しない。[1]
丸棒は主に円筒形状のプロファイルに適している。六角断面では、最終的なねじ部および本体が利用可能な断面内に収まる限り、工具用フラット面をより少ない材料削減量で維持できる。[1]
ロダッチアイ社仕様では、この鋼種の鉛含有量は0.20–0.35 %、硫黄含有量は0.34–0.40 %と規定されています。これらの添加元素は、本鋼種が購入される主な理由である切削性を支えています。アプリケーションにおいて鉛含有量が制限される場合、製造開始前に材料選定を見直す必要があります。[1]
+SH参照状態は、冷間引抜き+C材と異なる機械的特性を有します。加工工程および注文仕様が当該状態に適合する場合、+SH状態を出発用ブランクとして使用できます。一方、納入状態が明記されていない光輝棒(ブライトバー)の値を無批判に採用することは推奨されません。[1]

小径穴、ねじ切り、および反復的な段付き形状の加工においては、短く扱いやすいチップが有利です。しかし、この生産上の利点により、本鋼種がすべての荷重条件や接合方法に適するわけではありません。ロダッチアイ社は、11SMnPb37を熱処理を意図しない自由切削鋼に分類しています。[1]
以下の基準値は、記載された鋼種および明示された光沢棒材(bright-bar)の納入状態・サイズに適用されます。
| 項目 | 基準値 | 単位 | 適用根拠 |
|---|---|---|---|
| 0.2 %耐力 | ≥375 | MPa | +C; >16~40 mm |
| 引張強さ | 460–710 | MPa | +C; >16~40 mm |
| 延性 A5 | ≥8 | % | +C; >16~40 mm |
| 炭素 | ≤0.14 | 質量% | 鋳造分析 |
| マンガン | 1.00–1.50 | 質量% | 鋳造分析 |
| 硫黄 | 0.34–0.40 | 質量% | 鋳造分析 |
| 鉛 | 0.20–0.35 | 質量% | 鋳造分析 |
Rodacciai PS113 参照。機械的特性値は、明記された冷間引抜き寸法帯にのみ適用される。化学組成は、当該鋼種の鋳造分析範囲である。TELYX テルル添加は想定しない。

当社は、内面および外面の各特徴を図面で指定された公差限界まで旋削加工します。ねじの逃げ、導入部、座面肩部は、互いに機能するのに十分な空間を確保する必要があります。実用可能なねじ長さは、単にドリル穴の深さではありません。
フライス加工により、旋削済み本体にレンチ flats(六角 flats)、スロット、または直交穴を追加します。ポート、ピン、ケーブル出口の方向が特定の方向を向く必要がある場合、それらの角度関係は機能的に重要となります。
この鋼種の自動車用自由切削性(フリーカット性)はチップ排出を支援しますが、盲孔や交差する穴では依然としてスワーフが残留する可能性があります。工具のアクセスおよび清掃経路は、これらの特徴に確実に到達しなければならず、材質名称のみに依存してはなりません[1]
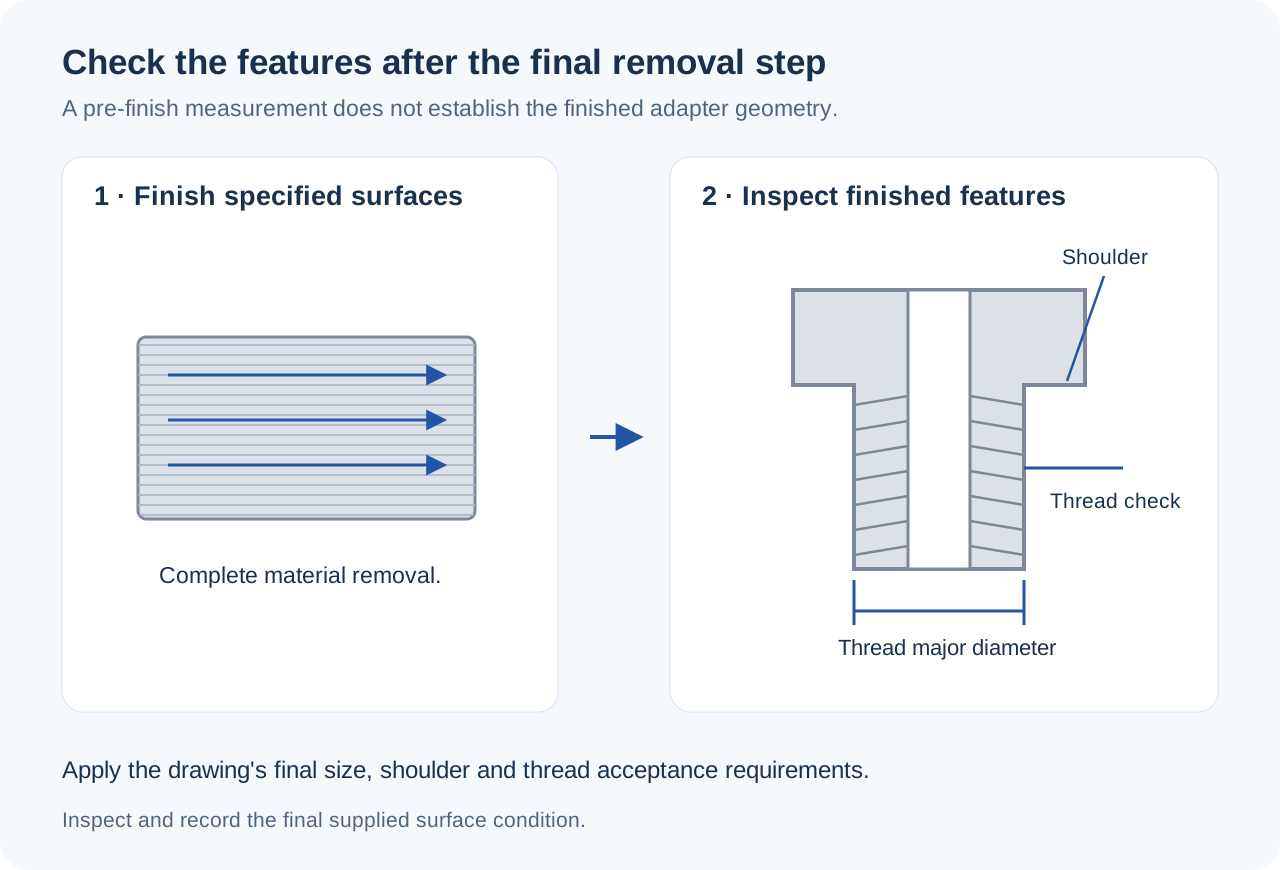
仕上げ加工後の寸法公差は、注文に含まれる工程を完了した後に適用されます。
| 特徴 | 図面仕様 | 納入状態 | 検証 |
|---|---|---|---|
| ねじ締結 | ねじ形状、ピッチおよびクラス | コーティング含む後の状態 | 適用可能なねじゲージ |
| 座面肩部 | 軸方向位置決めおよび面の制御 | 規定された基準面による支持 | 面/長さの測定 |
| 内径穴および外径 | 寸法および関連軸の制御 | 指定された表面状態 | 内径穴/直径の測定 |
| 方向が規定された横穴 | 平面部/軸に対する位置 | 指定エッジのバリなし | 基準面に関連付けられた検査 |
間隔面、シール座面、レンチ面は同一の寸法精度を必要としない。当社では図面に記載された特徴の公差限界および基準面関係に基づき、それらの検査方法を定義する。
リリーフ(逃がし)は、ねじ切り工具が加工パスを完了できる十分な空間を確保する。また、使用可能なねじ部を隣接する肩部から分離し、対応するナットまたは本体が所定の座面まで確実に到達できるようにする。
ねじ部や薄肉肩部に近接した横穴は、支持断面積を小さくする。その位置は隣接する特徴に必要な材料量を確保するとともに、出口端面の仕上げが可能であることを保証しなければならない。
平面部(フラット)には、想定される工具を確実に装着できる十分な軸方向長さが必要です。また、他の特徴部が組立後に特定の方向を向く必要がある場合、平面部、ねじ部およびその特徴部の間の相対的な向き関係を明確に定義する必要があります。[1]
溶接構造には、その接合プロセスに適した材質を選定する必要がある。短い切屑を生成するために選ばれた自由切削鋼は、溶接構造または高負荷部品に使用される鋼種を無言のうちに置き換えてはならない。
ねじは部品を保持するが、肩部、円錐部、またはシールによって別の機能が実現される。これらの役割を明確に分離することで、ねじの適合性を密閉接続の証拠と誤認することを防ぐ。
スタンドオフは、その作業長さを通じて2つの取付け面を位置決めする。そのタップ加工された両端は、ねじ同士や内部の段差にねじを無理に押し込むことなく、所定の噛み合い長さを確保しなければならない。
旋盤加工された本体は、ピン、接触部、またはその他の内部部品を保持でき、二次加工された平面により本体自体の位置決めが可能である。したがって、内部および外部の位置決め方式は、同一部品定義に属する。
同一形状の部品の量産には、安定した材料状態および公差解放済みの幾何形状が求められる。コーティングの変更、対向ねじの仕様変更、または素材状態の変化は、外観上の外形が変化していなくても、相互交換性に影響を及ぼす可能性がある。

保護仕上げは、所定の外表面および凹部に到達しなければならない。選択された仕上げ方式は、鋼材の規格ではなく、使用環境、外観要件および接合要件に基づいて決定される。
コーティング許容値またはマスキングは、必要とする特徴に割り当てられる。仕上げ済みのねじまたは穴は、加工工程中の初期寸法のみで受入判断せず、コーティング等の後処理を経た後の最終寸法で検査される。
バリ除去は組立および取扱いを保護するが、狭いシールエッジ、位置決め肩部、または指定された角部を丸めてしまうことなく、その機能を維持しなければならない。
納入時の表面は、次工程の組立または洗浄工程と互換性のある保護措置を講じる必要がある。取扱いや印字位置は、保護された配合面および可視面の機能を損なわないよう選定される。
在庫記録には11SMnPb37、納入状態、および要求される化学組成または材質証明書が記載されています。めっき証明書は後工程の作業を示すものであり、基材の記録を代替するものではありません。[1]
当社は、公差解放済み図面に基づき、選定された本体、ねじ、座面などの特徴を検査する。方向付きの貫通穴およびその位置決め面は、個別の公称寸法としてではなく、それらの相互関係に基づいて記録される。
圧力密閉性、電気的導通性、または使用寿命は、注文に含まれる場合、それぞれ独自の検証方法を要します。材質証明書および寸法検査報告書は、これらの機能的結果とは異なる事実を立証します。
適切な始端材(ブランク)を選定することで、不要な切削量を低減できます。ただし、深穴加工や大型フランジなどがある場合、切削性の優れた材質であっても、依然として相当量の材料ロスが生じ得ます。
小径の盲孔、側面スロット、方向指定された交差穴は、単なる外周旋削形状を超えた追加作業を要します。困難な工具アクセス経路は、短チップによるサイクルタイム短縮効果を上回る作業負荷をもたらすことがあります。
マスキング、選択的表面処理、最終ねじ山ゲージ検査は、明確に定義された工程を追加します。個別の接続試験やロット別記録の要求は、それぞれ独自の作業およびサンプル取扱いを伴います。
プログラム作成、工具準備、初回セットアップは、同一バッチで製造される全部品で共有されます。数量が増加すれば、これらの準備費用をより多くの部品で按分でき、受入検査要件を変更することなくコスト負担を軽減できます。
初号機部品により、ねじ部、肩部、工具アクセスが実際の対向部品との組立において問題なく機能するかが確認されます。必要となる変更は、バッチ投入前に管理された設計変更として実施されます。
表面処理済み試作部品により、作業特徴部における納入状態が承認されます。塗装前の寸法が正しくても、その後の仕上面工程のルートは自動的に解放されません。
承認済み材質状態、図面、および含まれる検査項目が、生産数量を定義します。異なる棒材状態または表面処理は、この承認済み定義に対して再評価・調整されます。
再発注では、承認済みインターフェースおよび材質基準が維持されます。ただし、対向部品の改訂や用途制限の変更がある場合、以前に納入された部品が正しくても、変更が要求されることがあります。
サンプル採取基準および許容される製品偏差は、材質受入の別個の構成要素です。例えばLucefin社が発行した日付入り11SMnPb37データカードでは、鉛(Pb)の製品分析偏差として+0.03/−0.02パーセントポイントが明記されています。適用される注文仕様が、どの許容範囲が支配的であるかを決定します。溶製分析範囲を、その区別なしに他のサンプル基準に適用することはできません。
いいえ。メッキは鋼の表面系を変化させるものであり、鋼のバルク(本体)中の鉛含有量を変えるものではありません。部品が鉛制限を満たす必要がある場合、この鋼種を選定する前に、許容される基材および適用される材料申告内容を明確にする必要があります。
これはロダッチャイ社のテルル添加版を識別するものです。同社のPS113仕様書では、TELYXについてのみ0.005–0.030 %のテルル含有範囲が記載されており、ベース鋼種の化学組成に加えてこの範囲が規定されています。添加物を制御する図面または名称付き在庫材バリエントを指定する場合は、商標名を単なる interchangeable(相互交換可能)なラベルとみなさず、材料承認プロセスにその区別を明示的に反映させる必要があります。
自動的にはできません。ロダッチャイ社は、冷間引抜き材について製品サイズ帯を別途規定しており、5 mm未満のサイズについては注文時に合意するとしています。便利な大断面の値を流用するのではなく、実際の棒材のサイズおよび状態に基づいて特性値を適用してください。
製品形状ごとに特性値が限定された表からは適用できません。ルチェフィン社の11SMnPb37データカードでは、平鋼および特殊断面材について、耐力値を10 %低減し、引張強さのばらつきを±10 %とすることを許容しています。したがって、成形ブランクには、適切な製品形状に応じた要求事項に加え、そのサイズおよび納入状態に対応した要件がそれぞれ必要です。
これは設計変更であり、単なるラベリングの変更ではありません。ねじ山形状、ピッチ、係合長、シール構造および周囲の壁厚はすべて変更される可能性があります。修正後の部品は、対応する相手部品に適合する必要があり、新しいねじ部周囲には十分な材質余裕を確保しなければなりません。
図面、材質状態、基材制約、仕上げ要件および数量をお送りください。当社にて旋盤加工、二次機械加工および検査範囲を定義いたします。
本ページで使用した材質規格、光輝棒状材(ブライトバー)状態およびインタフェースに関する備考
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
