Kołnierze montażowe okrągłe
Kołnierz w kształcie pierścienia łączy okrągłą obudowę lub komponent z powierzchnią montażową. Obrabiamy otwór środkowy, powierzchnię oporową oraz otwory mocujące wokół niego jako jeden spójny element.
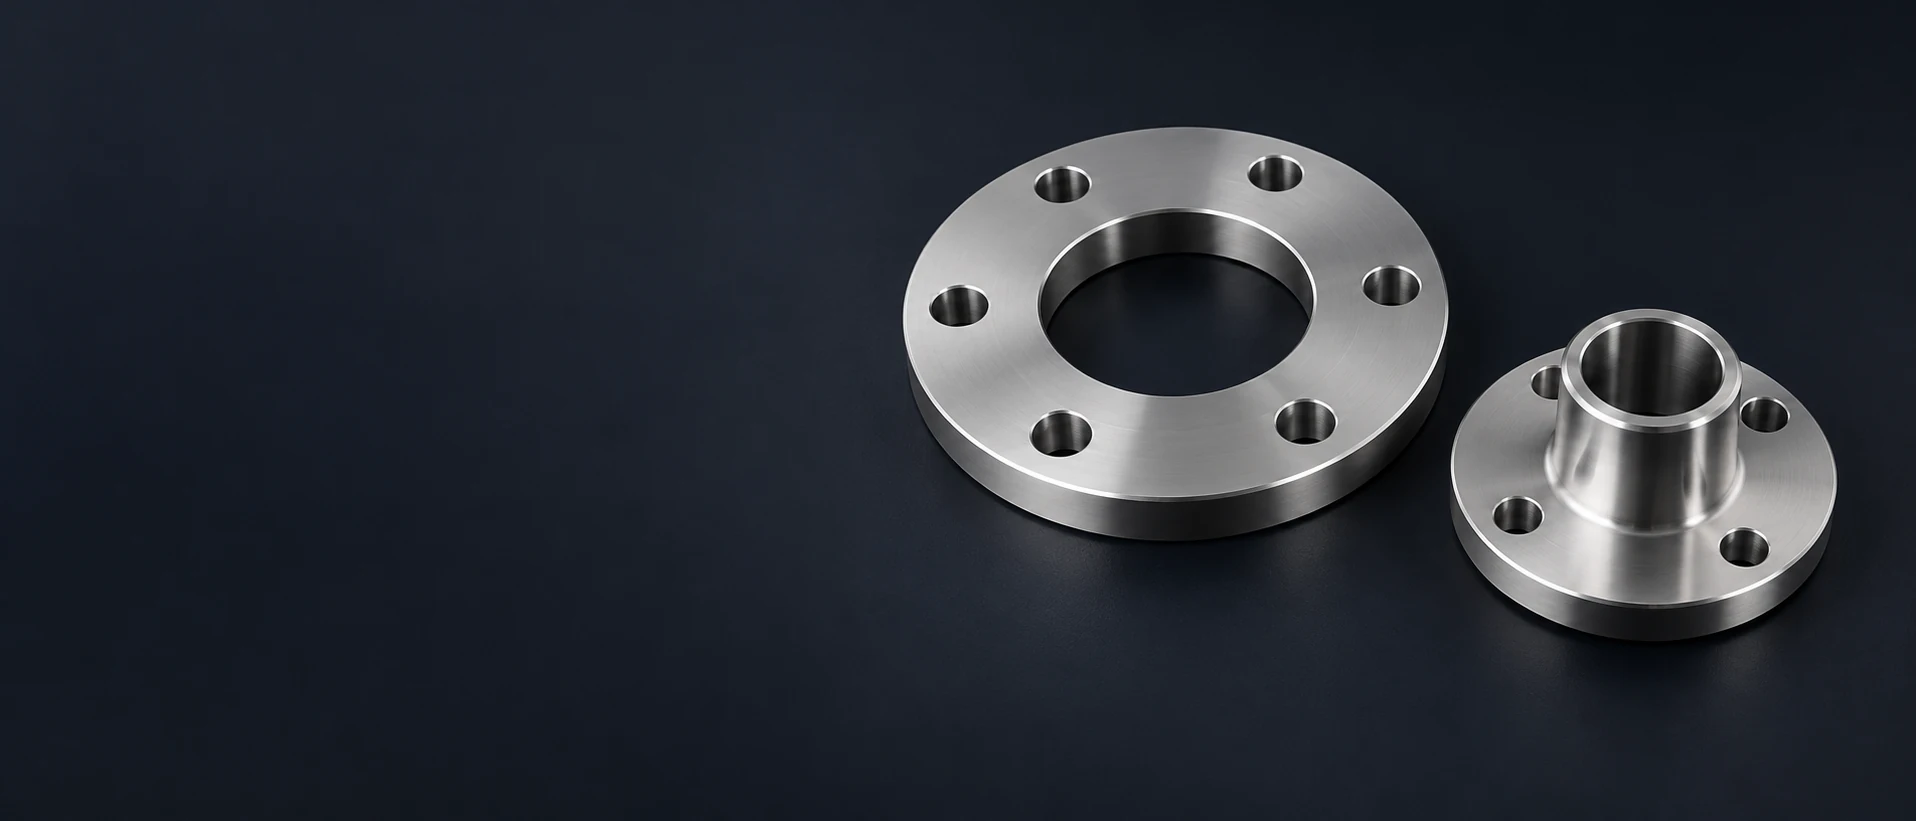
Kołnierz w kształcie pierścienia łączy okrągłą obudowę lub komponent z powierzchnią montażową. Obrabiamy otwór środkowy, powierzchnię oporową oraz otwory mocujące wokół niego jako jeden spójny element.
Wystający kołnierz łączy interfejs wałowy z powierzchnią mocowania kołnierza. Średnica otworu wewnętrznego, długość tulei oraz położenie kołnierza określają położenie połączonych części wzdłuż wspólnej osi.
Adaptery łączą dwa pasujące do siebie interfejsy o różnych średnicach prowadzących lub wzorach mocowania. Ich dwie strony zachowują wymaganą odległość osiową oraz orientację.
Prostokątny zarys może dopasować się do obrysu urządzenia, podczas gdy centralny otwór zapewnia okrągły interfejs montażowy. Otwory w narożnikach i wzdłuż krawędzi łączą płytę ze strukturą otaczającą.
Promieniowa szczelina i funkcja zacisku pozwalają na zamknięcie tulei kołnierza wokół wybranej średnicy pasującej. Obrabiamy geometrię zwolnionego zacisku, w tym szczelinę oraz cechy przeznaczone na elementy mocujące.
Profil owalny lub dwuuszowy umieszcza otwory montażowe po obu stronach środkowego otworu. Ten kształt nadaje się do określonego, wąskiego obszaru montażowego zamiast pełnego okrągłego układu śrub.
Walcowe przedłużenie zawiera powierzchnię centrującą lub otwór przelotowy, a kołnierz służy do mocowania z jednego końca. Obrabiamy przedłużenie i kołnierz, zachowując określoną wspólną oś oraz wymiary powierzchni czołowych.
Solidna płyta zamyka określony obudowę lub otwór dostępu. Wzór jej mocowania, pierścień stykowy oraz ewentualne wgłębienie są zgodne z projektem połączenia pokrywy.
Brak pasujących tulei. Spróbuj innej nazwy cechy lub zresetuj filtry.

Aluminium stanowi opcję o niższej masie dla pierścieni montażowych i płytek adaptacyjnych. Zachowujemy podany stop i stan wykończenia cieplnego, aby zamówiona tuleja miała zamierzony stan materiału.

Stal jest opcją dla obciążonych piast i powierzchni montażowych; stal nierdzewna i tytan mogą zostać wybrane tam, gdzie projekt wymaga ich odporności na korozję. Dokładny gatunek i stan materiału mają znaczenie: obróbka cieplna lub zmiana stopu mogą wpłynąć zarówno na kolejność operacji technologicznych, jak i na gotowe połączenie.

Obrabiamy skrawaniem określone tworzywa inżynierskie do tulei dystansowych, pokryw oraz innych powierzchni współpracy zdefiniowanych na rysunku. Długotrwałe obciążenie śrub i temperatura mogą zmieniać geometrię polimeru w czasie, dlatego projekt musi uwzględniać odpowiednią powierzchnię docisku pod elementami mocującymi oraz odpowiedni dopuszczalny stan materiału.

Męski pilot i odpowiadające mu wgłębienie zapewniają lokalizację promieniową. Otwory luzujące pod śruby pozwalają na przejście elementów mocujących, ale nie pełnią funkcji centrowania. Średnica rejestru i głębokość jego współpracy mają więc osobne wymagania od otworów mocujących.

Liczba otworów, średnica okręgu podziałowego oraz kątowa pozycja początkowa definiują wzór mocowania. W przypadku dwustronnej płytki adaptacyjnej zależność między oboma wzorami określa orientację połączonych urządzeń, nawet jeśli każdy z okręgów podziałowych jest poprawny indywidualnie.

Powierzchnia docisku ustala położenie osiowe współpracującego elementu. Powierzchnia ta może być płaska, ale jednocześnie nachylona względem osi otworu. Związek ten określa oddzielne sterowanie orientacją lub bicie na rysunku, a nie tylko tolerancja grubości lub płaskości.
| Cecha | Odniesienie lub oznaczenie na rysunku | Zakres akceptacji |
|---|---|---|
| Wytaczanie otworu montażowego · niepodzielona powierzchnia odniesienia | H7, >18–30 mm: dolna granica 0; górna granica +0.021 mm | Granice otworu montażowego; pasujący wałek określony osobno |
| Otwór montażowy pod śrubę · seria średnia | M6: Ø6.6 mm; M8: Ø9 mm | Średnica luzu zgodna z ISO 273, nie średnica gwintu |
| Sześcioczłonowy układ otworów o równomiernym rozstawie | 360° ÷ 6 = 60° krok kątowy | Średnica okręgu osadzeniowego i orientacja pierwszego otworu pozostają nadal zdefiniowane |
| Grubość tarczy i stopień osiowy | Odległości powierzchni oporowych zgodne z rysunkiem | Rzeczywista odległość osiowa między faktycznymi powierzchniami styku po zamontowaniu |
| Powierzchnia oporu pod głowicę śruby lub podkładkę | Wybrane elementy mocujące i geometria powierzchni oporu | Powierzchnia oporu łożyska, wcięcie i luz narożny |
| Geometria powierzchni czołowej względem osi | Określona oś odniesienia oraz kontrola orientacji/bicia | Związek powierzchni czołowej przyjmowany względem zdefiniowanej osi |
Odchylenia H7 stosuje się wyłącznie wtedy, gdy rysunek wybiera tę klasę w zakresie nominalnym >18 do 30 mm. Wartości ISO 273 dotyczą otworów luzowych średniego szeregu; szczególne połączenia podlegają własnym wymaganiom projektowym. Wartość kątowa jest wynikiem obliczenia geometrycznego. Odwołania opisują opublikowane normy; wartości tolerancji, obciążenia i ciśnienia dla Twojej kołnierza pochodzą z jego zatwierdzonego rysunku.

Toczymy profile kołowe, otwory i powierzchnie osadcze, zachowując ich określone wzajemne zależności. Element z powierzchniami centrującymi po obu stronach wymaga takiego przebiegu obróbki, który zachowuje zadaną oś podczas mocowania i każdej zmiany ustawienia.
Frezowanie kończy otwory pod śruby, powierzchnie płaskie, kontury prostokątne oraz cechy ułatwiające dostęp wokół geometrii toczonej. Położenie wzoru jest odniesione do funkcjonalnego rejestru lub otworu wytaczanego, dlatego zewnętrzna krawędź nie jest używana jako punkt odniesienia przy kontroli, chyba że rysunek przypisuje jej tę rolę.
Duże otwory i szczeliny do zacisków pozostawiają mniej materiału wspierającego tarczę przykrywającą. Uchwyt obrabianego elementu oraz kolejność cięcia muszą umożliwić części swobodne odkształcenie się do określonego stanu luźnego, a nie obróbkę wymuszonej geometrii, która zmienia się po zwolnieniu.[2]
Anodowanie lub powłoka osadzona mogą zmienić dopuszczalne wymiary rejestru lub otworu wytaczanego. Definicja wykończenia oddziela powierzchnie poddane obróbce od obszarów zabezpieczonych przed nią oraz określa końcowe wymiary wymagane dla części współpracującej.
Głowa śruby lub podkładka wymaga określonej powierzchni nośnej. Powierzchnie dociskowe (spotface) i otwory wpustowe zapewniają tę powierzchnię na zamierzonym głębokości i pozostawiają wystarczającą przestrzeń dla wybranej głowy śruby oraz narzędzia montażowego.
Zaokrąglenia prowadzące (lead-ins) ułatwiają wprowadzenie wałka lub pilota bez zahaczania o wystającą krawędź. Zachowujemy określoną geometryczną powierzchnię stykową i krawędziową, usuwając jednocześnie niepożądane zauszniki przy otworach wytaczanych, otworach montażowych oraz frezowanych otworach.
Tekstura estetyczna dotyczy określonych obszarów widocznych. Może być oddzielona od rejestru, powierzchni oporowej i ukrytych wgłębień, dzięki czemu wymagania estetyczne nie rozciągają się niepotrzebnie na każdą powierzchnię obrabianą skrawaniem.
Wybrane elementy mocujące wymagają również luzu w zaokrągleniu między głowicą a trzpieniem, aby głowica mogła opierać się na tarczy przykrywającej.[3]
Sprawdzamy określoną średnicę otworu lub tuleję prowadzącą oraz położenie jej wzoru mocowania względem punktów odniesienia z rysunku. Średnicę luzu i położenie wzoru raportujemy jako dwa osobne wyniki.
Dla określonej kontroli bicia pomiar odnosi się do osi odniesienia (datum) podanej na rysunku. Pomiar wykonany od wygodnej średnicy zewnętrznej może wyznaczyć inną oś i dać inny wynik. Warunki kontroli określają użyte odniesienie i sposób podparcia.
Numer części, rewizja i identyfikator partii wiążą dostarczoną tuleję z określoną dokumentacją materiałową, cieplno-technologiczną oraz wymiarową. Nasza wycena określa zakres raportu i próbkowania.
Pierwsza tuleja może określić dostęp do elementów mocujących oraz dostępną przestrzeń osiową w sprzężonym urządzeniu.
Dwustronny adapter łączy dwa interfejsy urządzeń. Zmiana dowolnego z obu sprzężonych komponentów może wymagać nowego adaptera, nawet jeśli druga strona pozostaje bez zmian; zaakceptowany adapter pozostaje powiązany z uzgodnioną parą rysunków interfejsów.
Zmiany wynikające z pierwszej instalacji stają się kontrolowaną rewizją komponentu. Partia produkcyjna opiera się na tej zaakceptowanej geometrii, a nie na niepoprawionym rysunku próbnych.
Opakowanie zapobiega kontaktowi twardych krawędzi z powierzchnią rejestracyjną i powierzchnią docisku. Długie wypustki tulei są wspierane podczas transportu, bez obciążania cienkiej tulei jako belki konsoleowej.
Średnica początkowego materiału, ilość usuwanego materiału wokół wąskiej piasty, obróbka obu powierzchni czołowych oraz dodatkowe wzory otworów wpływają na czas obróbki. Cienkie pierścienie i przerywane profile mogą wymagać dodatkowych prac związanych z podparciem detalu. W przypadku większych partii programowanie i przygotowanie uchwytu rozkładają się na większą liczbę części; usuwanie materiału oraz wykańczanie pozostają operacjami wykonywanymi osobno dla każdej części.
| Dołącz | Wymagany szczegół |
|---|---|
| Geometria tulei | Model/rysunek, otwór lub prowadnica, profil tulei, odległości powierzchni czołowych i jednostki miary |
| Powierzchnie współpracy | Granice rejestracji, układ śrub / orientacja kątowa, bazy pomiarowe oraz kontrola powierzchni czołowych |
| Stan końcowy | Materiał/stan wyjściowy, powłoka lub maskowanie, gniazda pod elementy mocujące oraz stan akceptacji |
| Zamówienie i akceptacja | Numer części/rewizja, ilość sztuk, raporty oraz wszelkie oddzielne wymagania montażowe |
Określ rysunek interfejsu decydujący, gdy spotykają się dwa różne układy sprzężenia urządzeń. Kontrolowane numery części zapewniają śledzenie każdej strony adaptera i jego rewizji.
Nie. Ta strona dotyczy mechanicznych, zdefiniowanych rysunkiem kołnierzy montażowych i adapterów. Norma ASME B16.5-2025 określa wymagania dotyczące kołnierzy rurowych i przewidzianych do łączenia elementów rurowych, w tym materiałów, zakresów ciśnień i temperatur, wymiarów, oznaczeń oraz innych aspektów. Pełna zgodność i klasa ciśnieniowa wynikają z określonej normy produktu oraz zakresu jej stosowania. Wymagania dotyczące rurociągów ciśnieniowych wymagają osobno określonego produktu i zakresu zgodności.
Zdefiniowane połączenie wału zapewnia ścieżkę przenoszenia momentu obrotowego — np. wpust, połączenie wciskowe lub zaprojektowane połączenie zaciskowe. Dopuszczalny moment obrotowy wynika z zdefiniowanego połączenia wału, wstępnego docisku elementów złącznych oraz powierzchni styku przenoszących obciążenie. Wstępny docisk elementów złącznych, powierzchnie styku oraz wybrany projekt połączenia muszą być dostosowane do obciążenia. Obrabiamy te określone cechy bez przypisywania niestandardowej tarczy sprzęgłowej klasy z katalogu.
Zwykłe połączenie śrubowe z nakrętką zwykle posiada luz w płycie dociskanej (flanszu) oraz zarys gwintu w części współpracującej; śruba przebijająca może natomiast dociskać się do nakrętki. Wytaczanie gwintu w obu otworach współpracujących zmienia tę konfigurację i może uniemożliwić śrubie przyciągnięcie powierzchni do siebie zgodnie z założeniem projektowym. Takie połączenie wymaga wyraźnego, celowego projektowania zamiast traktowania otworów gwintowanych i otworów luzowych jako wzajemnie zastępczych rozwiązań.
Użyj warunku, w jakim rysunek wymaga, aby otwór spełniał swoje granice. Średnica otworu w swobodnej części może się różnić od średnicy otworu zamkniętego wokół wału lub trzpienia pod określonymi warunkami dokręcenia. Jeśli akceptacja ma odbywać się w stanie dokręconym, zdefiniuj średnicę współpracującą, stan elementów złącznych oraz układ zamknięcia — wówczas pomiar otworu wykonujemy w tym stanie.
Wstępnie obrabiana kołnierz ustala geometrię przed spawaniem. Spawanie może zmienić położenie i kształt powierzchni czołowej, dlatego wymóg stosowany do zespole spawanego może wymagać późniejszej obróbki wykończeniowej lub końcowej kontroli. Ciąg technologiczny oddziela te etapy. Nasza wycena określa, czy dostarczany kołnierz jest gotowy do montażu, czy pozostaje z umowną nadmiernością na obróbkę w późniejszym etapie.
Nie. Rzeczywista pierścieńowa powierzchnia styku oraz obciążenie dostępne z elementów złącznych wpływają na dobór uszczelki. Uszczelka pasująca do położeń otworów może mieć nadal nieodpowiednią powierzchnię ściskaną, materiał lub grubość dla danego połączenia. Wybrana uszczelka oraz projekt połączenia pokrywy określają powierzchnie współpracujące, a skuteczność uszczelnienia zależy od wymaganej powierzchni ściskanej, materiału i grubości.
Wyślij rysunek kołnierza oraz definicję interfejsu połączeniowego wraz z materiałem i ilością. Wycenimy obróbkę skrawaniem tej części, określony stan gotowy oraz wymagane dokumenty.
Odnośniki do wybranego pasowania, sposobów mocowania oraz rodzajów połączeń przedstawionych na tej stronie.
Używamy Google Analytics, aby zrozumieć, jak korzysta się z tej witryny. Pliki cookie analityczne są zapisywane wyłącznie za Twoją zgodą. Polityka prywatności
