円形取付用フランジ
リング状のフランジは、円形のハウジングや部品を取付面につなぎます。当社では、中心開口部、座面、周囲の取付パターンを、一つの部品として定義し、加工します。
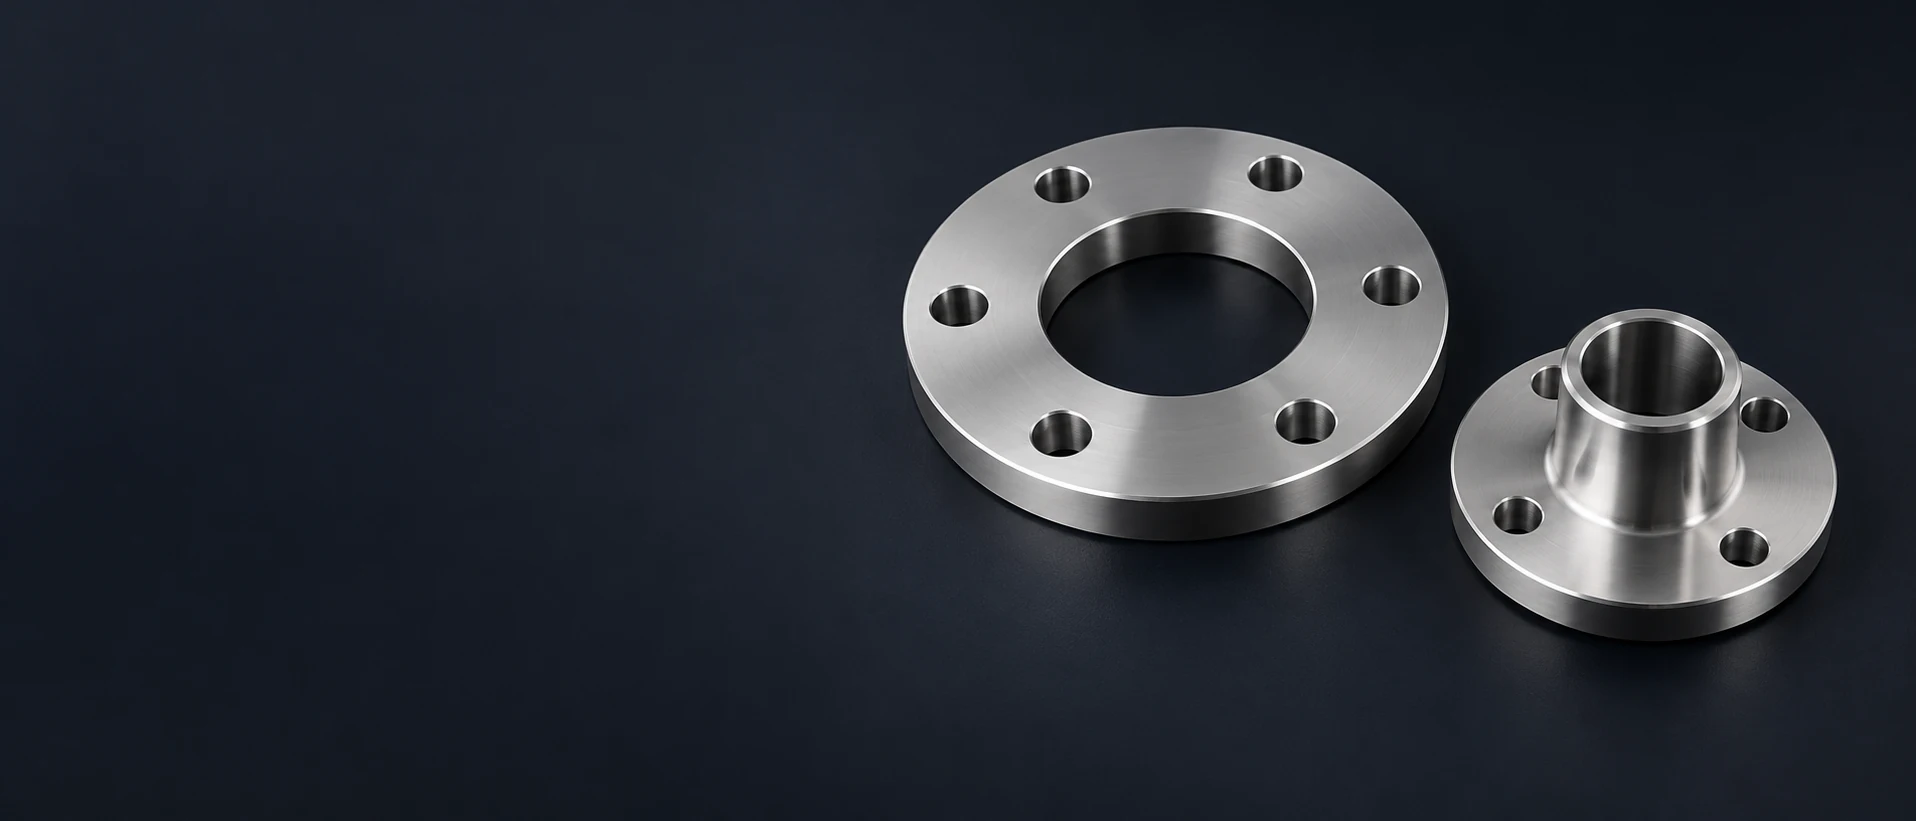
リング状のフランジは、円形のハウジングや部品を取付面につなぎます。当社では、中心開口部、座面、周囲の取付パターンを、一つの部品として定義し、加工します。
突出ハブは、シャフトインターフェースとフランジの取付面を一体化しています。内径、ハブ長さおよびフランジ位置により、接続部品を共通軸上に正確に配置します。
アダプターは、位置決め径や取付パターンが異なる二つの嵌合部をつなぎます。アダプターの両側で、必要な軸方向の間隔と向きを保ちます。
矩形外形は機器の設置範囲に適合し、中央開口部は円形取付インターフェースを保持します。角および端部の穴により、プレートを周囲構造に固定します。
放射状のスリットおよびクランプ機構により、フランジハブが選択した対向直径に収縮できます。当社では、解放状態のクランプ形状(スリットおよびハードウェア取付部を含む)を加工します。
楕円形や耳が二つある形状では、中心開口部を挟んで取付穴が向かい合います。円周全体にボルトを配置する必要がなく、取付範囲が限られた細長い形状に適しています。
円筒状突起部はレジスタまたは貫通孔を保持し、フランジはその一端から取付けられます。当社では、突起部およびフランジを指定された共通軸および面寸法で加工します。
実体プレートにより、指定されたハウジングまたは点検開口部を閉じます。その取付パターン、接触環状部および必要に応じた凹部は、カバージョイント設計に従って加工されます。
該当するフランジがありません。別の特徴名を試すか、フィルターをリセットしてください。

アルミニウムは、マウントリングおよびアダプタプレート向けの低質量選択肢です。当社では指定された合金および熱処理状態(テンパー)を維持するため、注文されたフランジは意図した材料状態となります。


雄パイロットとその対向凹部により径方向位置が決定されます。ボルト貫通穴はファスナーの通過を可能にするものであり、同様の中心合わせ機能は持ちません。したがって、レジスタの直径および嵌合深さは、取り付け穴とは別個の要求事項となります。

取付パターンは、穴数、ピッチ円直径、角度の起点で決まります。両面アダプターでは、各ピッチ円が個別に正しくても、二つのパターンの位置関係が接続機器の向きを決めます。

座面は、対向部品の軸方向位置を設定します。面は平らであっても内径軸に対して傾斜している可能性があります。図面における個別の姿勢制御またはランアウト制御が、厚さまたは平面度のみに頼らずに、この関係を定義します。
| 特徴 | 基準または図面記号 | 受入の焦点 |
|---|---|---|
| 基準穴(分割なし) | H7、>18–30 mm:下限 0、上限 +0.021 mm | 穴径公差;対応するパイロット部は別途規定 |
| ボルト貫通穴(中級シリーズ) | M6: Ø6.6 mm; M8: Ø9 mm | ISO 273 清掃径(タップ穴径ではない) |
| 六つの穴を等間隔に配置したパターン | 360° ÷ 6 = 60° の角ピッチ | ピッチ円直径および最初の穴の向きは、依然として定義済みである |
| フランジ厚さおよび軸方向ステップ | 図面で定義された座面間距離 | 実際の接触面間の装着時間隔 |
| ボルト頭部またはワッシャー座面 | 選定されたハードウェアおよび座面形状 | ベアリング面、リセスおよびコーナークリアランス |
| 面と軸との幾何関係 | 指定された基準軸および向き/ランアウト制御 | 定義された軸から受容される面の関係 |
H7の公差は、図面が公称範囲 >18~30 mm 内で当該クラスを選択した場合にのみ適用されます。ISO 273 の値は中系列クリアランス穴として選定されています。特殊ジョイントは、それぞれ独自の設計要件に従います。角度値は幾何学的計算によるものです。参照先は公表された規格を示しており、お客様のフランジに関する公差、荷重および圧力数値は、その承認済み図面から得られます。

当社は、円形の外形、内径穴および座面を、指定された相互関係に旋削加工します。両面に位置決め段差(レジスタ)を有する部品では、ワークホルダおよび任意のセットアップ変更を通じて定義された軸線を維持する加工手順が必要です。
フライス加工により、ボルト穴、平面、矩形外形および旋削加工済み形状周辺のアクセス用特徴部が完成します。配列の位置決めは機能的な位置決め段差または内径穴と関連付けられます。したがって、図面で明示的に指定しない限り、外周縁は検査基準として使用しません。
大きな開口部およびクランプスリットにより、フランジを支持する材料量が減少します。治具によるワークホルディングおよび切削工程は、部品を強制的に変形させた状態で加工し、解放後に形状が変化するのではなく、指定された自由状態へと自然に弛緩できるように設計する必要があります。[2]
アルマイト処理または堆積系コーティングにより、許容される位置決め段差または内径穴のサイズが変化する場合があります。仕上げ仕様では、処理対象面とマスキング済み界面を明確に区別し、相手部品との組立に必要な最終寸法を特定します。
ボルト頭部またはワッシャーには、指定された軸受面が必要です。スポットフェースおよびカウンターボアにより、所定の深さでその軸受面を確保し、選定されたボルト頭部および組立工具のための十分な空間を確保します。
導入テーパー(リードイン)により、パイロットまたはシャフトが突出したエッジに引っかからずに挿入できます。当社は、内径穴、取付穴およびフライス加工開口部における不要なバリを除去する際、指定された接触面およびエッジ形状を保持します。
外観品質のためのテクスチャは、定義された可視領域に適用されます。これは位置決め段差、座面および隠蔽された凹部とは分離可能であり、外観要件が不要にすべての機械加工面へと拡大することを防ぎます。
選定したハードウェアのヘッドとシャンク間のフィレット部にも十分なクリアランスが必要であり、ヘッドがフランジ面に完全に座るようにしなければなりません。[3]
図面の基準点から指定された内径(ボア)またはパイロット径、およびその取付穴配列の位置を検査します。クリアランス径および配列位置は、それぞれ独立した結果として報告されます。
指定された振れ検査では、測定は図面の基準軸を参照します。便利な外径から測定すると、異なる軸が定義され、異なる結果が得られる場合があります。検査条件には、使用される基準および支持方法が明記されています。
部品番号、改訂番号、ロット識別子により、納入されたフランジは、指定された材質、熱処理および寸法記録と関連付けられます。当社の見積書には、報告書およびサンプリング範囲が明記されています。
初期フランジにより、対向機器におけるファスナーのアクセス性および利用可能な軸方向スペースが確保されます。
両面アダプターは、二つの機器インターフェースをつなぎます。嵌合する部品のいずれかが改訂されると、反対側が変わらなくても、新しいアダプターが必要になる場合があります。受入済みのアダプターは、合意した一組のインターフェース図面に対応します。
初回設置から生じる変更は、制御対象となる構成要素の改訂となります。量産ロットは、未修正の試作図面ではなく、この承認済み幾何形状に従って製造されます。
梱包により、鋭利なエッジが取付面(レジスタ)および座面から離れた状態で保持されます。長いハブ延長部は、薄肉フランジを輸送中に片持ち梁として負荷することなく、支持が与えられます。
開始材(ストック)の直径、狭いハブ周辺での除去量、両面への加工、二次的な穴パターンが機械加工時間に影響を与えます。薄肉リングおよび断続的な輪郭形状では、追加の支持作業が必要になる場合があります。大量ロットでは、プログラミングおよび治具準備の工数が多数の部品に分散されますが、材料除去および仕上げ工程は部品単位で実施されます。
| 含める | 必須詳細 |
|---|---|
| フランジの幾何形状 | モデル/図面、内径(ボア)またはパイロット、ハブ輪郭、面間距離および単位 |
| 嵌合インターフェース | 登録限界値、ボルト配置/時計位置(クロッキング)、基準面(ダトゥム)および面の公差管理 |
| 仕上げ状態 | 材質/熱処理状態、コーティングまたはマスキング、ハードウェア座面および受入状態 |
| 発注および受入 | 部品/改訂番号、数量、報告書および別途必要な組立要件 |
異なる機器のフランジパターンが接合する箇所における、支配的なインターフェース図面を特定してください。制御された部品番号により、各アダプター側およびその改訂番号を追跡可能に保ちます。
いいえ。本ページは、図面で定義された機械的取付用フランジおよびアダプターを対象としています。ASME B16.5-2025 は、配管用フランジおよびフランジ付き継手について、材料、圧力・温度定格、寸法、表示事項その他の要求事項を規定しています。完全な適合性および圧力定格は、指定された製品規格およびその適合範囲に従って達成されます。配管圧力要件には、専用の製品規格および適合範囲の明示が必要です。
定義されたシャフト接続はトルク伝達経路を提供します。例えば、キー、干渉配合、または設計されたクランプインターフェースなどです。許容トルクは、定義されたシャフト接続、ファスナーの締付け予緊力、および負荷を伝達する接触面から算出されます。ファスナーの締付け予緊力、接触面、および選択された接続設計は、すべて負荷条件を満たす必要があります。当社では、これらの仕様通りの特徴部を機械加工しますが、カスタムハブに対してカタログ掲載のカップリング定格を付与することはありません。
従来型のキャップスクリュージョイントでは、通常、締結されるフランジ側に貫通穴を設け、対向部品側にねじ込み部を設けます。あるいは、ナットで締結する貫通ボルト方式も可能です。両方の対向穴をタップ加工すると、この構成が変化し、ねじが意図通りにフランジ面を引き寄せることができなくなる場合があります。このようなジョイントには、タップ穴と貫通穴を単純に互換可能な選択肢と見なさず、明示的な設計が必要です。
図面がボアの限界を満たすことを要求する状態を用いてください。自由状態のボアと、所定のクランプ条件でシャフトまたはマンドレル周囲に閉じられたボアとは、異なる場合があります。受入検査がクランプ状態で行われる場合は、対向直径、ハードウェアの状態および閉鎖構成を明記し、当社はその状態でボアを測定します。
事前加工済みフランジは、溶接前の幾何学的形状を確立します。溶接によって面の直角度および形状が変化する可能性があるため、溶接済み組立品に適用される要求事項については、後工程での仕上げ加工または最終検査が必要となる場合があります。製造工程では、これらの段階を明確に分離します。当社の見積書には、納入されるフランジが設置直後に使用可能な完成状態であるか、あるいは後続工程向けに合意済みの加工余裕量を残した状態であるかが明記されます。
いいえ。実際の接触環状部およびファスナーから得られる荷重がガスケット選定に影響を与えます。穴位置に合致するガスケットであっても、ジョイントに対して圧縮面積、材質または厚さが不適切である可能性があります。選定されたガスケットおよびカバージョイント設計が対向面を定義し、シール性能はそれらが要求する圧縮面積、材質および厚さに従います。
フランジの図面、対向接合部の定義、材質および数量を送付ください。当社では、部品の機械加工、指定された最終仕上げ状態、および必要な記録についてお見積りいたします。
このページで選択された公差適合、締結および接合の区別に関する参考文献。
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
