Ir al contenido
VETCNCMECANIZADO CNC
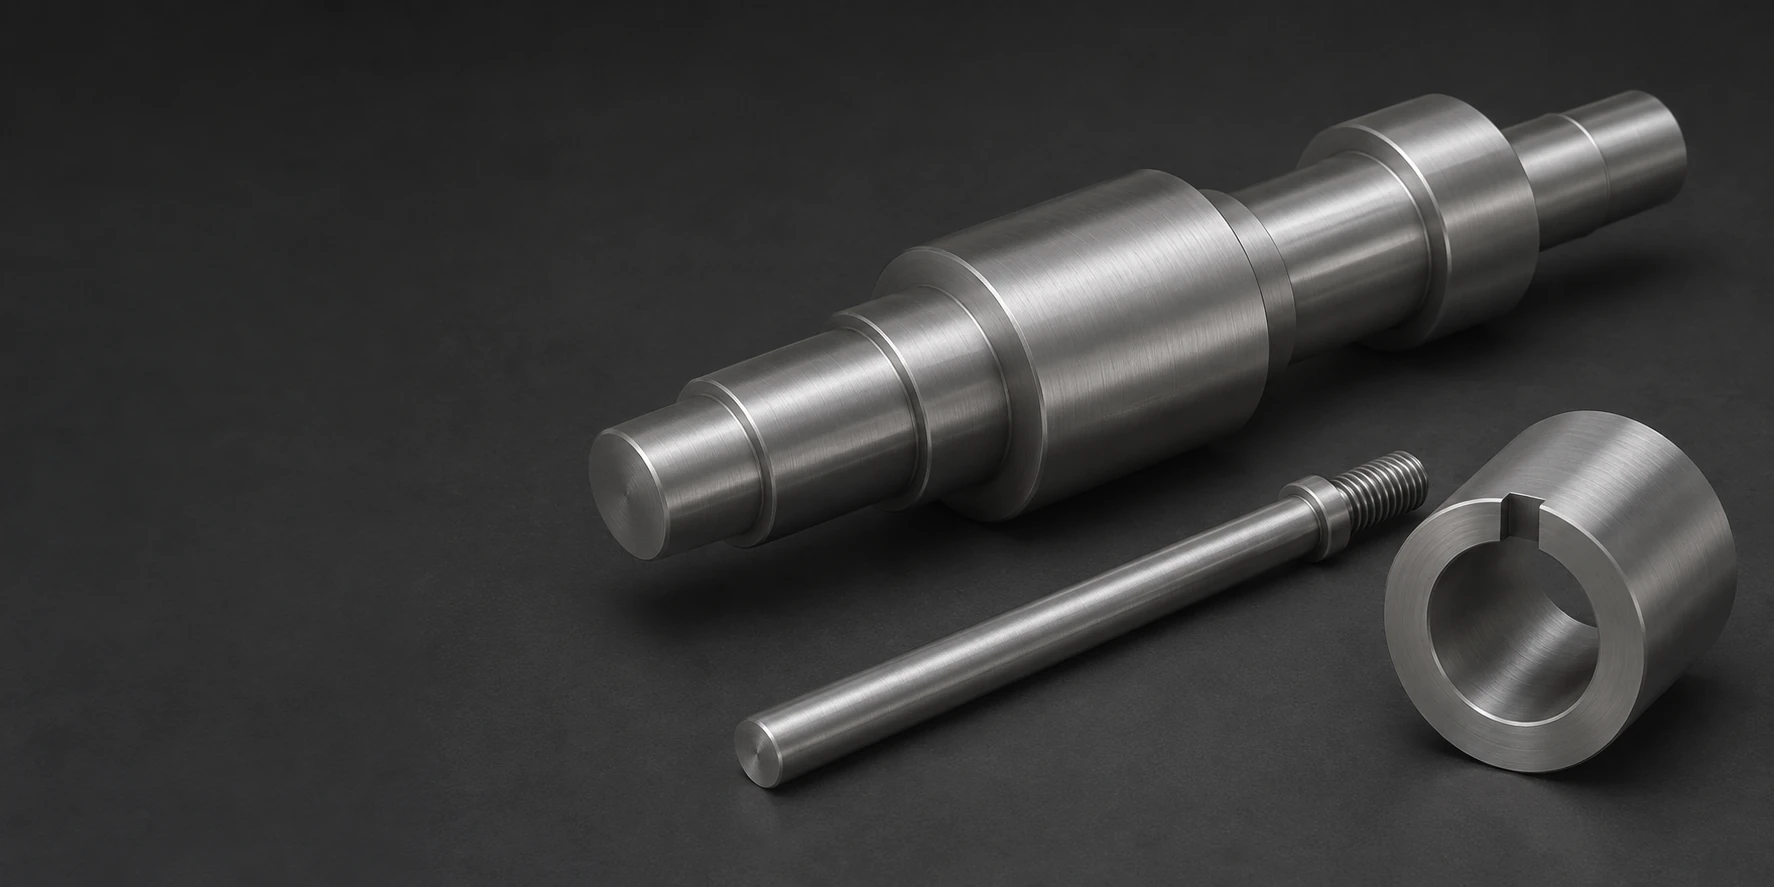
Eje metálico escalonado con vástago roscado y cubo con chaveta, sobre una superficie oscura

Acero rápido SKH51 CNC
Mecanizado

Revisar las condiciones del material

Pines, manguitos y componentes de desgaste en acero rápido SKH51

6 formas de componente

Preformas de punzones con cabeza

Nosotros mecanizamos el cuerpo, la cabeza de montaje y los hombros de los componentes punzón definidos por plano. El extremo funcional se fabrica según su perfil especificado y su condición final de entrega, y no se infiere únicamente a partir del diámetro exterior.

Pines escalonados de núcleo y de localización

CNC torneado Forma el perno escalonado en material blando y deja una holgura en el diámetro de guiado y en el hombro de ubicación para el acabado final tras el tratamiento térmico. Verificar ambas características de trabajo en la condición de dureza entregada.

Manguitos guía

Un manguito guía combina un agujero interno funcional con una superficie exterior de localización y un tope axial. El agujero, el ajuste de montaje y la relación entre caras se aceptan como características funcionales independientes.

Casquillos y anillos de desgaste

Un anillo o casquillo reemplazable coloca una superficie de contacto definida sobre un componente separado. Su ajuste de fijación debe retener el componente sin obstruir la holgura funcional prevista.

Insertos rectangulares de desgaste

Nosotros mecanizamos los asientos, escalones y características de fijación en los insertos rectangulares para herramientas. La cara funcional soportada y la sección circundante determinan cómo se ajusta el inserto en su portaherramientas.

Perfiles de mandriles y de soporte

Un componente tipo mandril lleva un perfil cilíndrico funcional junto con sus características de montaje. La longitud útil de contacto, el vástago de soporte y las referencias de localización pertenecen a la misma definición de plano.

Nuestro servicio en SKH51 cubre componentes de herramienta definidos por plano, con el alcance de mecanizado en estado blando, tratamiento térmico y fabricación final de las características funcionales indicado en la cotización. Distinguimos claramente entre una preforma mecanizada y un componente funcional endurecido y acabado.

Condición inicial y dureza de trabajo del SKH51

Lingote recocido para mecanizado de perfiles

Un blank recocido permite establecer la forma principal, las características de montaje y el acceso para mecanizado antes del endurecimiento. La referencia SKH9 de NACHI, relacionada con JIS SKH51, indica una dureza en estado recocido inferior a 255 HB.[1]

Enfoque de selección
Mecanizado sustancial antes de la ruta térmica final.

Material templado para acabados limitados

El material preendurecido puede reducir la cantidad de procesamiento térmico posterior cuando su forma y estado disponibles se ajustan al componente. Cambia la tarea de mecanizado de un corte en bruto en material blando a las operaciones factibles a la dureza suministrada.[1]

Enfoque de selección
Forma disponible del material en bruto y el material aún por eliminar.

Dureza seleccionada para la tarea real

El catálogo de NACHI indica un rango de dureza de 58–66 HRC para las aplicaciones endurecidas y revenidas de SKH9, no una dureza obligatoria única para cada herramienta. Un filo cortante, una superficie de conformado y una característica de guiado imponen demandas distintas sobre la resistencia al desgaste y la tenacidad.[1]

Enfoque de selección
Función de trabajo y su dureza especificada.

Acero designado y ruta de producción

NACHI clasifica el SKH9 dentro de la producción convencional de aceros rápidos y especifica por separado los grados obtenidos mediante metalurgia de polvos. Un requisito para material en polvo o para un productor específico debe incorporarse explícitamente en la definición del material en bruto, y no inferirse a partir de una descripción genérica de acero rápido (HSS).[1]

Enfoque de selección
La calidad exacta y la ruta de material requerida.
Dos barras cilíndricas metálicas sin marcar, con extremos planos cortados mediante sierra
Tres chapas rectangulares plateadas apiladas, con bordes cortados mediante sierra

Referencia de aleación frente a estado entregado

La composición química del SKH9 indicada a continuación en su catálogo corresponde a una referencia nominal del fabricante para su acero relacionado con SKH51. Identifica el sistema de aleación con tungsteno, molibdeno, cromo y vanadio, mientras que el tratamiento térmico, la dureza y la geometría de la superficie activa se especifican para la pieza misma.[1]

Los datos de referencia del productor conservan su propia denominación y estado; no son resultados medidos de componentes VETCNC.

Datos de referencia relacionados entre SKH9 de NACHI y JIS SKH51
ParámetroValor de referenciaUnidadBase del productor
Carbono0.88% en masaComposición química nominal del SKH9
Tungsteno6.0% en masaComposición química nominal del SKH9
Molibdeno.5.0% en masaComposición química nominal del SKH9
Cromo4.0% en masaComposición química nominal del SKH9
Vanadio2.0% en masaComposición química nominal del SKH9
Dureza en estado recocido<255HB.Condición del catálogo
Endurecido y revenido58–66HRCRango de aplicaciones indicado en el catálogo

Catálogo general de materiales NACHI S2001E-6. La composición química nominal del productor y los rangos separados por condición son referencias para la selección del material y del proceso, no una dureza universal garantizada para la herramienta terminada ni un certificado de aceptación.

Mecanizado y acabado de componentes de herramientas SKH51

Ruta condicional desde el mecanizado en bruto, pasando por el estado especificado del material, hasta el acabado final de asientos críticos

Mecanizado en estado blando de la geometría de soporte

Nosotros mecanizamos el cuerpo, los hombros, los agujeros y los detalles de fijación mientras la ruta seleccionada permita el acceso. Las secciones pequeñas de trabajo deben conservar suficiente soporte residual para resistir las operaciones posteriores.

Perfiles de trabajo y características secundarias

Ranuras, planos y extremos conformados conectan la característica de trabajo con su portaherramientas y su movimiento. Su posición sigue el datum de montaje, y no una referencia independiente elegida únicamente por comodidad de mecanizado.

Acabado en estado endurecido

Un journal, agujero o borde endurecido puede requerir una operación final adecuada, como rectificado u otra. El proceso debe preservar el acceso y evitar tratar la dimensión mecanizada en estado blando como la superficie funcional terminada.[1]

Ajustes de trabajo y geometría final de SKH51

Perno de trabajo, manguito y cuerpo de la herramienta circundanteSección conceptual de un componente de guiado y sus interfaces acopladas. El plano real de la herramienta define el perfil y los juegosCuerpo de la herramientaComponente de SKH51Perno de trabajoInterfaz de guiado
El ajuste de montaje y el juego de trabajo cumplen funciones distintas.
Características de trabajo y aceptación final de SKH51
CaracterísticaRequisito especificadoCondición aceptadaVerificación
Agujero o pasador de guíaControl dimensional y geométricoTras el mecanizado final incluidoVerificación de la geometría del agujero/diámetro
Hombro de montajeRelación de ubicación y caraSoportes/datums definidosMedición de la cara/longitud
Punta o perfil de trabajoForma y borde permitidoSuperficie de trabajo suministradaVerificación del perfil aplicable
Ubicación de la durezaEscala y límite requeridosZona de ensayo permitidaMétodo especificado de medición de dureza

Mantener los distintos controles vinculados a sus funciones

Inspeccionamos las dimensiones y relaciones seleccionadas frente al plano de la herramienta. La longitud total, el diámetro del cuerpo y un valor de dureza no sustituyen los límites independientes aplicables a la punta de trabajo o al agujero pasante.

Detalles del SKH51 que afectan la fabricación de herramientas

Soporte detrás de un extremo de trabajo estrecho

Una punta esbelta requiere una transición hacia su sección de soporte. El material restante y la forma de dicha transición afectan tanto el acceso durante el mecanizado como la forma en que el extremo de trabajo queda soportado dentro de la herramienta.

Acceso a un agujero pasante endurecido

Una camisa guía abierta y un perfil interno ciego no ofrecen al útil de acabado el mismo acceso. El perfil final requerido debe ser compatible con la operación prevista tras el tratamiento térmico.

Relieves junto a los hombros de montaje

Un chaflán puede proporcionar juego para el rectificado final y para la esquina de acoplamiento. Su ubicación debe preservar el área de asiento del rebaje y la sección de soporte situada detrás de él.[1]

Fijación alejada de la zona de contacto

Un orificio roscado o una ranura de montaje requieren suficiente material circundante sin interrumpir la superficie de contacto prevista. Separar el punto de fijación del área de trabajo también puede ofrecer una ubicación adecuada para identificación.

Discutir los requisitos de la pieza

Componentes de SKH51 dentro de las herramientas de producción

Herramientas de punzonado y conformado

Un extremo de trabajo transfiere la carga a través del cuerpo hasta su soporte. El perfil de contacto, la sección de soporte y la retención determinan cómo funciona el componente junto con la dureza especificada.

Elementos de guiado y localización

Un elemento guía controla la relación entre piezas móviles mediante su longitud real de contacto y su holgura. La superficie interna de trabajo se localiza y mide a través de su longitud real de contacto y su holgura.

Componentes de desgaste reemplazables

Un inserto de desgaste separado puede preservar el portaútiles mientras se reemplaza el componente de contacto. Sus interfaces de montaje deben reproducir la posición aceptada sin depender de la cara desgastada de la pieza retirada.

Perfiles de soporte personalizados

Un mandril o un perfil soportado establece el contacto a lo largo de una región definida. El mecanismo circundante determina la trayectoria de carga y el acceso disponible para la instalación y extracción.

Superficies de trabajo y estado final del filo en SKH51

Eje escalonado con diámetros de trabajo y rosca exterior separados de las zonas de protección externa

Textura superficial de trabajo

Un agujero guía, una cara de formación y un filo de corte requieren definiciones superficiales distintas. La ubicación y dirección de un acabado controlado deben asociarse con la geometría de la característica funcional.

Preparación del filo

Un radio de filo o un chaflán modifican la punta funcional. Debe seguir estrictamente la definición del útil; la eliminación ordinaria de rebabas no puede convertirse tácitamente en una preparación de filo de mayor magnitud.

Sistemas superficiales opcionales

Un recubrimiento seleccionado constituye un proceso independiente, con sus propios requisitos de espesor y compatibilidad. Debe ser adecuado para el estado del material base y para el contacto final, y no debe asumirse únicamente a partir de la calificación de acero rápido (HSS).

Manipulación de utillaje terminado

Las puntas, las zonas estrechas (lands) y los agujeros terminados requieren protección contra daños por contacto. El marcado y el embalaje deben dejar libres dichas características funcionales para su instalación.

Material SKH51, dureza e inspección de características

Superficie no funcional para ensayo de dureza, separada del tamaño del muñón y de la distancia entre hombros

Identidad del material

El registro de material identifica el acero solicitado y cualquier productor o ruta de material especificada. La apariencia visual no permite distinguir el material SKH51 requerido de otro acero para herramientas pulido.[1]

Aceptación localizada de la dureza

La dureza se verifica utilizando la escala requerida y una ubicación permitida apropiada. Un resultado obtenido en el cuerpo debe interpretarse conforme al plan de aceptación especificado, y no debe presumirse que describe cada pequeña característica.

Geometría funcional terminada

Inspeccionamos el agujero, la punta, el hombro y las relaciones de localización seleccionados tras las operaciones finales incluidas. La validación de vida útil del útil o de la producción es un requisito independiente de la aceptación dimensional.

¿Qué afecta el costo de un componente en SKH51?

Forma de materia prima y sección funcional

Una sección inicial cercana puede reducir la remoción masiva de material. Sin embargo, una cabeza grande detrás de un pasador delgado o un agujero profundo en una camisa pequeña pueden seguir determinando la pieza bruta adquirida y el stock de soporte.

Mecanizado de conformado y acabado endurecido

El número de etapas depende del material suministrado y de las características finales. Perfiles estrechos, acceso restringido al agujero y múltiples referencias de acabado añaden trabajo más allá de una pieza bruta simplemente torneada.

Alcance del filo, recubrimiento e inspección

La preparación controlada del filo, un sistema superficial especificado y los resultados registrados de perfil o dureza añaden cada uno operaciones definidas. Estas deben cotizarse con la misma condición de entrega.

Cantidad y utillaje de repetición

La programación y la configuración inicial se comparten entre el lote fabricado conjuntamente. Una plaquita de reemplazo sin cambios puede conservar la base aceptada; un nuevo perfil de punta, ángulo de despeje o dureza modifican dicha preparación.

De una muestra de utillaje SKH51 al suministro de reemplazo

Ajuste del portaútiles y su mecanismo

El primer componente establece el asiento, la retención y el movimiento dentro del portaútiles. Una muestra de ajuste confirma esas interfaces, en lugar de demostrar la vida útil en servicio.

Aceptación de la característica funcional

El componente final aceptado vincula el perfil y la superficie a su condición especificada del material. Cualquier ajuste realizado durante los ensayos se incluye en la definición aprobada del utillaje.

Cantidad de producción

El stock aprobado, el alcance del tratamiento térmico y las verificaciones de la característica terminada definen la cantidad a fabricar. Un cambio en el filo funcional o en la ruta del material se resuelve antes de la producción.

Reemplazos de repetición

Un reemplazo utiliza la geometría funcional prevista y la interfaz con el portaútiles. El desgaste medido en el componente retirado no se convierte automáticamente en el objetivo para la siguiente pieza.

Preguntas frecuentes sobre mecanizado de utillaje SKH51

¿Es NACHI SKH9D la misma opción de material que su SKH9 relacionado con SKH51?

No. El catálogo lista SKH9D por separado, con un contenido nominal de carbono del 0,78 % frente al 0,88 % de SKH9, y un rango distinto en estado templado. Una compra que especifique SKH51 o una referencia aprobada de SKH9 no debe convertirse silenciosamente en la calificación distinta SKH9D del productor.

¿Cómo se debe especificar la rectitud para un pasador largo de acero rápido SKH51?

Indique la desviación permitida y la longitud sobre la cual se evalúa en el pasador terminado. El folleto Pre-Harden de NACHI presenta la curvatura de la muestra de stock en µm/100 mm para una probeta especificada; ese resultado normalizado del stock difiere de la indicación de rectitud para el pasador terminado a toda su longitud. Especifique si el control se aplica a una línea superficial o al eje/recta media derivada de la característica terminada.

¿Se puede aplicar un recubrimiento sin modificar el ajuste de guía estrecho?

Un recubrimiento ocupa espacio en las superficies tratadas. Su espesor, cobertura y cualquier operación final de dimensionado deben considerarse junto con los límites del agujero o del pasador. Un recubrimiento aplicado a ambos componentes acoplados afecta el juego desde ambos lados de la interfaz.

¿En qué se diferencia el SKH51 del SKH55, que contiene cobalto?

La referencia SKH9 de NACHI, relacionada con SKH51, no indica adición de cobalto, mientras que su HM35 relacionado con SKH55 especifica un 5,0 % de cobalto. Son elecciones de material distintas. Un requisito de acero rápido con cobalto necesita una definición aprobada de grado, y no debe añadirse dicho requisito a un pedido genérico de SKH51.

¿Establece la designación SKH51 un tamaño estándar de punzón de repuesto?

No. Un grado de acero no define el estilo de cabeza, el ajuste del retén, la longitud total ni el perfil funcional de un punzón catalogado. Un reemplazo estándar debe coincidir con su designación real de producto y sus dimensiones de portaútiles; una variante definida por plano conserva su propia geometría incluso cuando utiliza el mismo acero.

¿Se puede pedir el mismo cuerpo con dos puntas de trabajo diferentes?

Sí, pueden ser variantes definidas por planos distintos que comparten la misma interfaz de sujeción. El perfil distintivo, la longitud útil, los requisitos del filo y la identificación deben quedar explícitos para garantizar que la variante correcta llegue a la posición prevista en la herramienta.

SOPORTE PARA PROYECTOS

Discusión de un componente de herramienta en SKH51

Envíe el plano de la herramienta, los requisitos de material base y dureza, la definición de las superficies de trabajo y las cantidades. Identificaremos las operaciones de conformado, el tratamiento térmico y la inspección final incluidos en el suministro.

Referencias de productores y herramientas en SKH51

Distinciones entre material designado, estado inicial y características funcionales utilizadas en esta página.

  1. NACHI — Catálogo general del material, S2001E-6SKH9 relacionado con JIS SKH51; composición nominal de aleación, dureza en estado recocido y referencia en estado endurecido
  2. NACHI — Preendurecido, S4101EUna ruta de suministro separada de material preendurecido; sus condiciones de producto no definen todos los componentes de SKH51
  3. LINCO — Listado estándar de punzones en SKH51Intención comercial de piezas para herramientas y ejemplo específico de dureza del producto; sus dimensiones ni su dureza son valores predeterminados de VETCNC
  4. Interfaz de herramienta terminadaLa geometría de montaje, el juego de guiado, el perfil de trabajo y la preparación permitida del borde están definidos por separado en el plano de la herramienta
VETCNCMECANIZADO CNC

Solicitar cotización

Subir plano

*Campos obligatorios

Ilustración de la geometría de la pieza de acetal

Ilustración ampliada de la geometría de la pieza

Ilustración de pieza generada por IA.

Español
WhatsApp Envíenos un correo electrónico

Cuéntenos sobre su proyecto

Comparta sus requisitos y le responderemos por correo electrónico.

PDF, CAD o ZIP · hasta 20 MB