Zum Inhalt springen
VETCNCCNC FERTIGUNG
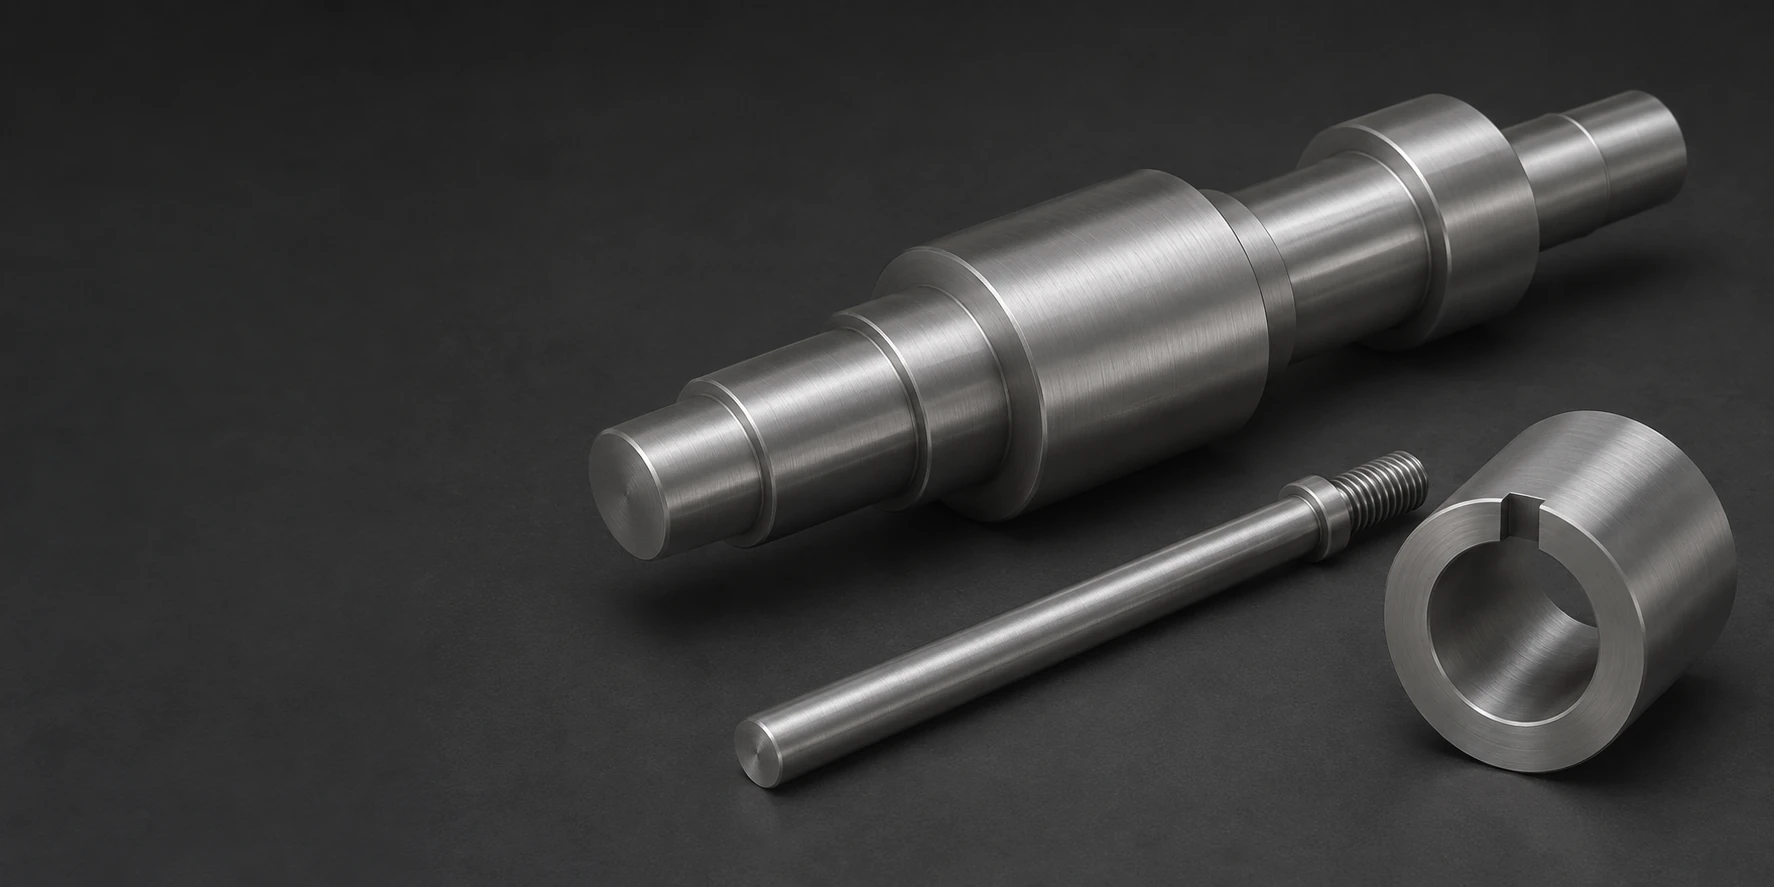
Gestufter metallischer Antriebswellenschaft mit Gewindeende und keilförmiger Nabe auf dunklem Untergrund

SKH51 Schnellarbeitsstahl-CNC
Bearbeitung

Prüfen Sie die Werkstoffzustände

SKH51 Werkzeugstifte, -buchsen und Verschleißteile

6 Komponentenformen

Geköpfte Stanzstempelrohlinge

Wir bearbeiten den Schaft, den Montagekopf und die Schultern von zeichnungsgemäss definierten Stanzstempelkomponenten. Das Arbeitsende wird in seinem vorgegebenen Profil und Lieferzustand hergestellt – nicht allein aus dem Außendurchmesser abgeleitet.

Stufenkerne und Positionierstifte

CNC-Drehen formt den gestuften Stift aus weichem Ausgangsmaterial und belässt einen Bearbeitungszug auf dem Führungsdurchmesser und der Anschlagfläche für die endgültige Feinbearbeitung nach der Wärmebehandlung. Prüfen Sie beide funktionellen Merkmale im gelieferten Härtezustand.

Führungsbuchsen

Eine Führungsbuchse vereint eine innere funktionsrelevante Bohrung mit einer äußeren Positionierfläche und einer axialen Anschlagfläche. Bohrung, Montagepassung und Flächenbezug werden als separate funktionale Merkmale freigegeben.

Verschleißbuchsen und -ringe

Ein austauschbarer Ring oder eine Buchse legt eine definierte Kontaktfläche auf eine separate Komponente. Die Befestigungspassung muss die Komponente halten, ohne den vorgesehenen funktionalen Spielraum einzuschränken.

Rechteckige Verschleißeinlagen

Wir bearbeiten Aufnahmen, Absätze und Befestigungsmerkmale in rechteckigen Werkzeugeinlagen. Die gestützte Arbeitsfläche und der umgebende Querschnitt bestimmen, wie die Einlage in ihren Halter eingesetzt wird.

Mandrel- und Stützprofile

Eine mandrelähnliche Komponente trägt ein zylindrisches funktionsrelevantes Profil zusammen mit ihren Montagemerkmalen. Die nutzbare Kontaktlänge, der Stützschaft und die Positionierreferenzen gehören zur gleichen Zeichnungsdefinition.

Unser SKH51-Service umfasst zeichnungsgemäß definierte Werkzeugkomponenten mit dem im Angebot festgelegten Umfang für Weichbearbeitung, Wärmebehandlung und Endbearbeitung der funktionsrelevanten Merkmale. Wir unterscheiden zwischen einem spanend bearbeiteten Rohling und einer gehärteten sowie fertig bearbeiteten funktionsfähigen Komponente.

SKH51 Ausgangszustand und Einsatzhärte

Geglühter Rohling für Profilbearbeitung

Ein geglühtes Rohmaterial ermöglicht es, die Hauptform, Befestigungsmerkmale und den Zugang für die Bearbeitung vor dem Härten herzustellen. NACHIs Referenz SKH9, verwandt mit JIS SKH51, gibt eine Glühhärte unter 255 HB an.[1]

Auswahlkriterium
Umfangreiche Formgebung vor dem abschließenden Wärmebehandlungsverfahren

Vorverfestigtes Material für begrenzte Feinbearbeitung

Vorgehärtetes Material kann die Menge an nachfolgender Wärmebehandlung reduzieren, wenn dessen verfügbare Form und Zustand für das Bauteil geeignet sind. Dadurch ändert sich die spanende Aufgabe von der groben Zerspanung weichen Materials zu den bei der vorgegebenen Härte durchführbaren Operationen.[1]

Auswahlkriterium
Verfügbare Rohmaterialform und noch abzutragendes Material

Für die konkrete Aufgabe ausgewählte Härte

Der NACHI-Katalog nennt für SKH9 im gehärteten und angelassenen Zustand einen Härtebereich von 58–66 HRC, nicht eine zwingende Härte für jedes Werkzeug. Eine Schneide, eine Umformkontaktfläche und eine Führungsfunktion stellen unterschiedliche Anforderungen an Verschleißfestigkeit und Zähigkeit.[1]

Auswahlkriterium
Funktion im Einsatz und deren vorgeschriebene Härte

Genannte Stahlsorte und Herstellungsroute

NACHI führt SKH9 unter konventionell hergestelltem Schnellarbeitsstahl und benennt pulvermetallurgische Sorten separat. Eine Anforderung an pulvermetallurgisches Material oder einen genannten Hersteller muss in die Rohmaterialdefinition übernommen werden, statt aus einer HSS-Bezeichnung abgeleitet zu werden.[1]

Auswahlkriterium
Exakte Stahlsorte und erforderliche Herstellungsroute
Zwei unmarkierte zylindrische Metallstabrohlinge mit ebenen, sägegeschnittenen Enden
Drei übereinander gestapelte rechteckige silberfarbene Plattenrohlinge mit sägegeschnittenen Kanten

Legierungsbezeichnung versus gelieferter Zustand

Die nachfolgende Chemieangabe aus dem SKH9-Katalog ist eine nominelle Referenz des Herstellers für seinen SKH51-bezogenen Stahl. Sie identifiziert das Legierungssystem aus Wolfram, Molybdän, Chrom und Vanadium; Wärmebehandlung, Härte und Geometrie der Bearbeitungsfläche werden hingegen für das Bauteil selbst festgelegt.[1]

Herstellerreferenzdaten von NACHI behalten ihre eigene benannte Sorte und ihren Zustand bei; sie sind keine gemessenen Ergebnisse an VETCNC-Bauteilen.

NACHI SKH9 / JIS SKH51-bezogene Referenzdaten
ParameterReferenzwertEinheitHerstellerbasis
Kohlenstoff0.88Massenanteil %SKH9-Nominalchemie
Wolfram6.0Massenanteil %SKH9-Nominalchemie
Molybdän5.0Massenanteil %SKH9-Nominalchemie
Chrom4.0Massenanteil %SKH9-Nominalchemie
Vanadium2.0Massenanteil %SKH9-Nominalchemie
Geglühte Härte<255HBKatalogzustand
Gehärtet und angelassen58–66HRCKatalog-Anwendungsbereich

Allgemeiner Materialkatalog von NACHI S2001E-6. Die angegebene Nenn-Chemie des Herstellers sowie die separat aufgeführten Zustandsbereiche dienen der Auswahl von Werkstoff und Fertigungsroute – sie stellen weder eine universelle Endhärte für gefertigte Werkzeuge noch eine Abnahmebescheinigung dar.

Bearbeitung und Oberflächenfinish von SKH51-Werkzeugkomponenten

Bedingte Bearbeitungsroute von der Vorbearbeitung über den festgelegten Werkstoffzustand bis zur Feinbearbeitung kritischer Sitzflächen

Weiche Bearbeitung der Tragegeometrie

Wir bearbeiten den Körper, die Absätze, Bohrungen und Befestigungsdetails, solange die gewählte Fertigungsroute den Zugang hierzu zulässt. Kleine aktive Bereiche müssen ausreichend Restmaterial zur Aufnahme nachfolgender Bearbeitungsschritte aufweisen.

Arbeitsprofile und sekundäre Merkmale

Nuten, Flächen und geformte Enden verbinden das aktive Merkmal mit seinem Halter und seiner Antriebsbewegung. Ihre Lage orientiert sich am Montagebezug, nicht an einem separaten Bezug, der ausschließlich aus Gründen der Bearbeitungskonvenienz gewählt wurde.

Finishbearbeitung im gehärteten Zustand

Ein gehärteter Zapfen, eine Bohrung oder eine Kante erfordert möglicherweise eine geeignete Schleif- oder andere Endbearbeitung. Der Fertigungsprozess muss den Zugang bewahren und verhindern, dass die weichbearbeitete Abmessung als fertige funktionale Fläche behandelt wird.[1]

SKH51-Arbeitspassungen und Endgeometrie

Arbeitsstift, Hülse und umgebender WerkzeugkörperKonzeptioneller Schnitt durch eine Führungskomponente und ihre Eingriffsflächen. Das tatsächliche Werkzeugzeichnungsblatt legt Profil und Spielräume fest.WerkzeugkörperSKH51-KomponenteArbeitsstiftFührungsoberfläche
Die Montagepassung und die Arbeitsfreistellung erfüllen unterschiedliche Funktionen.
SKH51-funktionelle Merkmale und endgültige Abnahme
MerkmalSpezifizierte AnforderungAkzeptabler ZustandVerifizierung
Führungsbuchse oder FührungsdornGrößen- und FormtoleranzenNach enthaltener EndbearbeitungPrüfung der Bohrungs-/Durchmessergeometrie
MontageabsatzLage- und StirnflächenbeziehungDefinierte Stützstellen/BezugsflächenGesichts-/Längenmessung
Arbeitsspitze oder ProfilForm und zulässige KanteAusgelieferte ArbeitsflächeAnzuwendende Profilprüfung
HärtemessstelleVorgeschriebene Skala und GrenzwerteZulässiger PrüfbereichSpezifizierte Härtemessmethode

Halten Sie die verschiedenen Kontrollen ihren Funktionen zugeordnet

Wir prüfen die ausgewählten Abmessungen und geometrischen Beziehungen anhand der Werkzeugzeichnung. Gesamtlänge, Schaftdurchmesser und ein Härte-Wert können die separaten Toleranzen an Arbeitsspitze oder Bohrung nicht ersetzen.

SKH51-Details, die die Werkzeugfertigung beeinflussen

Stützung hinter einem schmalen Arbeitsteil

Eine schlanke Spitze benötigt einen Übergang in ihren Stützbereich. Das verbleibende Material und die Form des Übergangs beeinflussen sowohl den Zugang für die Bearbeitung als auch die Stützung des Arbeitsteils im Werkzeug.

Zugang zu einer gehärteten Bohrung

Eine offene Führungshülse und ein blinder Innenprofil bieten dem Fertigbearbeitungswerkzeug nicht denselben Zugang. Das erforderliche Endprofil muss mit dem nach der Härtung geplanten Bearbeitungsschritt kompatibel sein.

Entlastungen neben Montageschultern

Ein Freistichelement kann Freiraum für das Endschleifen sowie für die anliegende Ecke schaffen. Seine Lage muss den Anlagebereich der Schulter und den dahinterliegenden tragenden Abschnitt bewahren.[1]

Befestigung abseits der Kontaktfläche

Ein Schraubenloch oder eine Montageschlitz muss ausreichend Material rundherum aufweisen, ohne die vorgesehene Kontaktfläche zu unterbrechen. Die räumliche Trennung von Befestigung und Arbeitsbereich kann zudem einen geeigneten Ort für die Kennzeichnung bieten.

Besprechen Sie die Teileanforderungen

SKH51-Komponenten in Produktionswerkzeugen

Stanzen- und Umformwerkzeuge

Ein Arbeitsteil überträgt die Last über den Schaft in seine Halterung. Profil der Kontaktfläche, Stützbereich und Haltekraft bestimmen, wie die Komponente zusammen mit der spezifizierten Härte funktioniert.

Führungs- und Positionierelemente

Eine Führung steuert das Verhältnis zwischen beweglichen Teilen über ihre tatsächliche Kontaktlänge und ihren Spielraum. Die innere Arbeitsfläche wird über ihre tatsächliche Kontaktlänge und ihren Spielraum positioniert und gemessen.

Austauschbare Verschleißkomponenten

Ein separater Verschleiss-Einsatz kann den Halter erhalten, während die Kontaktkomponente ausgetauscht wird. Seine Montageschnittstellen müssen die akzeptierte Position reproduzieren, ohne sich auf die abgenutzte Fläche des entfernten Teils zu stützen.

Individuelle Stützprofile

Ein Dorn oder ein gestütztes Profil stellt den Kontakt entlang eines definierten Bereichs her. Der umgebende Mechanismus bestimmt den Lastpfad sowie den verfügbaren Zugang für Einbau und Ausbau.

SKH51-Arbeitsflächen und Endkantenzustand

Gestufter Wellenschaft mit funktionalen Durchmessern und Außengewinde, getrennt von Bereichen mit äußerem Korrosionsschutz

Arbeitsoberflächentextur

Eine Führungsbohrung, eine Formfläche und eine Schneidkante erfordern unterschiedliche Oberflächendefinitionen. Lage und Richtung einer kontrollierten Oberflächenbeschaffenheit gehören zur Geometrie der jeweiligen Arbeitsfunktion.

Kantenpräparation

Ein Kantenradius oder eine Abschrägung verändert eine Arbeitsspitze. Sie muss der Werkzeugdefinition folgen; eine übliche Gratabnahme darf nicht stillschweigend in eine umfangreichere Kantenpräparation übergehen.

Optionale Oberflächensysteme

Eine ausgewählte Beschichtung ist ein separater Prozess mit eigenen Anforderungen an Dicke und Verträglichkeit. Sie muss zum Zustand des Grundwerkstoffs und zur fertigen Kontaktfläche passen, statt allein aus der HSS-Güte abgeleitet zu werden.

Handhabung fertiger Werkzeuge

Spitzen, schmale Landflächen und fertige Bohrungen müssen vor Kontaktbeschädigung geschützt werden. Kennzeichnung und Verpackung dürfen diese Arbeitsfunktionen für die Montage frei halten.

SKH51-Werkstoff, Härte und Merkmalsprüfung

Nicht-funktionale Härteprüfungsfläche, getrennt von Lagerdurchmesser und Absatzabstand

Materialidentität

Der Lagerbestand vermerkt den bestellten Stahl sowie gegebenenfalls einen genannten Hersteller oder Materialweg. Das optische Erscheinungsbild lässt den erforderlichen SKH51-Werkzeugstahl nicht von einem anderen polierten Werkzeugstahl unterscheiden.[1]

Ortsbezogene Härteabnahme

Die Härte wird mit der geforderten Skala und an einer geeigneten, zulässigen Stelle geprüft. Ein Ergebnis, das am Werkstückkörper ermittelt wurde, ist gemäß dem festgelegten Abnahmeprogramm zu interpretieren und darf nicht stellvertretend für jede kleine Funktion angenommen werden.

Fertige Arbeitsgeometrie

Wir prüfen die ausgewählte Bohrung, Spitze, Schulter und die Positionierverhältnisse nach den enthaltenen Endbearbeitungsschritten. Die Lebensdauer oder die Produktionsausbeute zu validieren, ist eine gesonderte Anforderung neben der dimensionsgerechten Abnahme.

Was beeinflusst die Kosten einer SKH51-Komponente?

Rohmaterialform und bearbeiteter Querschnitt

Ein eng bemessener Ausgangsquerschnitt kann den Volumenabtrag reduzieren. Ein großer Kopf hinter einem schlanken Stift oder eine tiefe Bohrung in einer kleinen Hülse können dennoch den zu beschaffenden Rohling und den erforderlichen Lagerbestand vorgeben.

Formgebung und gehärtete Feinbearbeitung

Die Anzahl der Bearbeitungsstufen hängt vom gelieferten Werkstoff und den endgültigen Merkmalen ab. Schmale Profile, eingeschränkter Zugang zu Bohrungen sowie mehrere Referenzflächen für die Feinbearbeitung erfordern zusätzlichen Aufwand jenseits eines einfach gedrehten Rohlings.

Kanten-, Beschichtungs- und Prüfungsumfang

Eine kontrollierte Kantenpräparation, ein spezifiziertes Oberflächensystem sowie dokumentierte Profil- oder Härtergebnisse fügen jeweils definierte Operationen hinzu. Sie müssen mit dem gleichen ausgelieferten Zustand kalkuliert werden.

Menge und wiederholte Werkzeugeinsätze

Programmierung und Ersteinrichtung werden über die gemeinsam hergestellte Charge hinweg genutzt. Ein unveränderter Ersatzschneidplatteneinsatz kann die akzeptierte Grundlage beibehalten; ein neues Schneidkantenprofil, eine geänderte Freifläche oder eine andere Härte verändern diese Vorbereitung.

Vom SKH51-Werkzeugmuster zur Ersatzlieferung

Passung von Halter und Mechanismus

Die erste Komponente legt Sitz, Halterung und Bewegung innerhalb des Halters fest. Ein Passmuster bestätigt diese Schnittstellen, statt eine Produktionsverschleißlebensdauer nachzuweisen.

Akzeptanz der funktionalen Merkmale

Die akzeptierte Endkomponente verknüpft Profil und Oberfläche mit ihrem spezifizierten Werkstoffzustand. Jede durch Versuche gesteuerte Anpassung ist in der freigegebenen Werkzeugdefinition enthalten.

Serienfertigungs-Menge

Der freigegebene Ausgangswerkstoff, der Umfang der Wärmebehandlung sowie die Prüfungen der fertigen Merkmale definieren die zu fertigende Menge. Eine Änderung an der funktionalen Schneidkante oder am Werkstoffweg wird vor der Serienfertigung geklärt.

Wiederholte Ersatzlieferungen

Ein Ersatzteil nutzt die vorgesehene funktionale Geometrie und die Halter-Schnittstelle. Der am ausgebauten Teil gemessene Verschleiss wird nicht automatisch zum Zielwert für das nächste Teil.

FAQs zur SKH51-Werkzeugbearbeitung

Ist NACHI SKH9D dieselbe Werkstoffauswahl wie das SKH51-bezogene SKH9?

Nein. Der Katalog führt SKH9D separat auf, mit einem nominalen Kohlenstoffgehalt von 0,78 % im Vergleich zu 0,88 % bei SKH9 sowie einem anderen Bereich für den gehärteten Zustand. Eine Bestellung mit der Spezifikation SKH51 oder einer zugelassenen SKH9-Referenz darf nicht stumm durch die separate SKH9D-Werkstoffsorte des Herstellers ersetzt werden.

Wie ist die Geradheit für einen langen SKH51-Stift anzugeben?

Geben Sie die zulässige Abweichung und die Länge an, über die sie am fertigen Stift bewertet wird. NACHIs Vor-Härte-Broschüre gibt die Krümmung von Rohmaterialproben in µm/100 mm für eine spezifizierte Probe an; dieses normierte Rohmaterialergebnis unterscheidet sich von einer Geradheitsangabe für den vollständigen fertigen Stift. Geben Sie an, ob die Kontrolle sich auf eine Oberflächenlinie oder auf die abgeleitete Achse bzw. Mittellinie des fertigen Merkmals bezieht.

Kann eine Beschichtung hinzugefügt werden, ohne die enge Führungsspielweite zu verändern?

Eine Beschichtung nimmt Raum auf den behandelten Oberflächen ein. Ihre Dicke, ihre Deckung sowie ggf. eine abschließende Maßkorrektur müssen unter Berücksichtigung der Bohrungs- oder Stiftgrenzen bewertet werden. Eine Beschichtung an beiden miteinander wirkenden Komponenten beeinflusst die Passung von beiden Seiten der Schnittstelle.

Worin unterscheidet sich SKH51 von kobaltlegiertem SKH55?

NACHIs SKH9-Referenz, die mit SKH51 verwandt ist, enthält keine Kobaltzugabe, während die SKH55-bezogene HM35 5,0 % Kobalt aufführt. Es handelt sich um getrennte Werkstoffauswahlen. Eine Anforderung an einen kobaltlegierten Schnellarbeitsstahl erfordert eine zugelassene Werkstoffdefinition, statt diese Anforderung einer generischen SKH51-Bestellung hinzuzufügen.

Legt eine SKH51-Bezeichnung eine standardmäßige Ersatzstempelgröße fest?

Nein. Eine Stahlsorte definiert weder die Kopfform, die Halterpassung, die Gesamtlänge noch das Arbeitsprofil eines katalogisierten Stanzstifts. Ein Standardersatz muss dessen tatsächliche Produktnummer und Haltermaße exakt entsprechen; eine zeichnungsdefinierte Variante behält ihre eigene Geometrie bei, auch wenn sie denselben Stahl verwendet.

Kann derselbe Körper mit zwei unterschiedlichen funktionellen Spitzen bestellt werden?

Ja, es können separate, zeichnungsdefinierte Varianten sein, die sich dieselbe Halter-Schnittstelle teilen. Profil, wirksame Länge, Schneidenanforderung und Kennzeichnung müssen eindeutig festgelegt bleiben, damit die richtige Variante an die vorgesehene Werkzeugaufnahme gelangt.

PROJEKTUNTERSTÜTZUNG

Besprechen Sie eine Werkzeugkomponente aus SKH51

Senden Sie die Werkzeugzeichnung, die Angaben zum Ausgangsmaterial sowie zur Härte, die Definition der funktionsrelevanten Oberflächen und die Mengenangaben. Wir ermitteln, welche Formgebung, Wärmebehandlung und Endprüfung im Lieferumfang enthalten sind.

SKH51-Hersteller und Werkzeugreferenzen

Unterscheidungen zwischen genanntem Werkstoff, Ausgangszustand und Bearbeitungsmerkmalen, die auf dieser Seite verwendet werden.

  1. NACHI — Allgemeiner Materialkatalog, S2001E-6SKH9 im Verhältnis zu JIS SKH51; nominelle Legierungszusammensetzung, weichgeglühte Härte und Referenzhärte im gehärteten Zustand
  2. NACHI — Vorverfestigt, S4101EEine separate Lieferquelle für vorverfestigtes Material; deren Produktzustände definieren nicht sämtliche SKH51-Komponenten
  3. LINCO — Standard-Auswahl an SKH51-StanzstiftenKommerzielle Intention für Werkzeugteile sowie ein produktbezogenes Beispiel für die Härte; dessen Abmessungen oder Härte sind nicht die VETCNC-Standardwerte
  4. Fertige Werkzeug-SchnittstelleMontagegeometrie, Führungsspiel, Arbeitsprofil und zulässige Kantenbearbeitung werden separat durch die Werkzeugzeichnung definiert
VETCNCCNC FERTIGUNG

Angebot anfordern

Zeichnung hochladen

*Pflichtfelder

Illustration der Geometrie eines Acetal-Teils

Vergrößerte Darstellung der Teilgeometrie

KI-generierte Teileillustration, kein gefertigtes Kundenteil.

Deutsch
WhatsApp Schreiben Sie uns eine E-Mail

Erzählen Sie uns etwas zu Ihrem Projekt

Teilen Sie uns Ihre Anforderungen mit – wir antworten Ihnen per E-Mail.

PDF, CAD oder ZIP · bis zu 20 MB