Vai al contenuto
VETCNCCNC MANUFACTURING
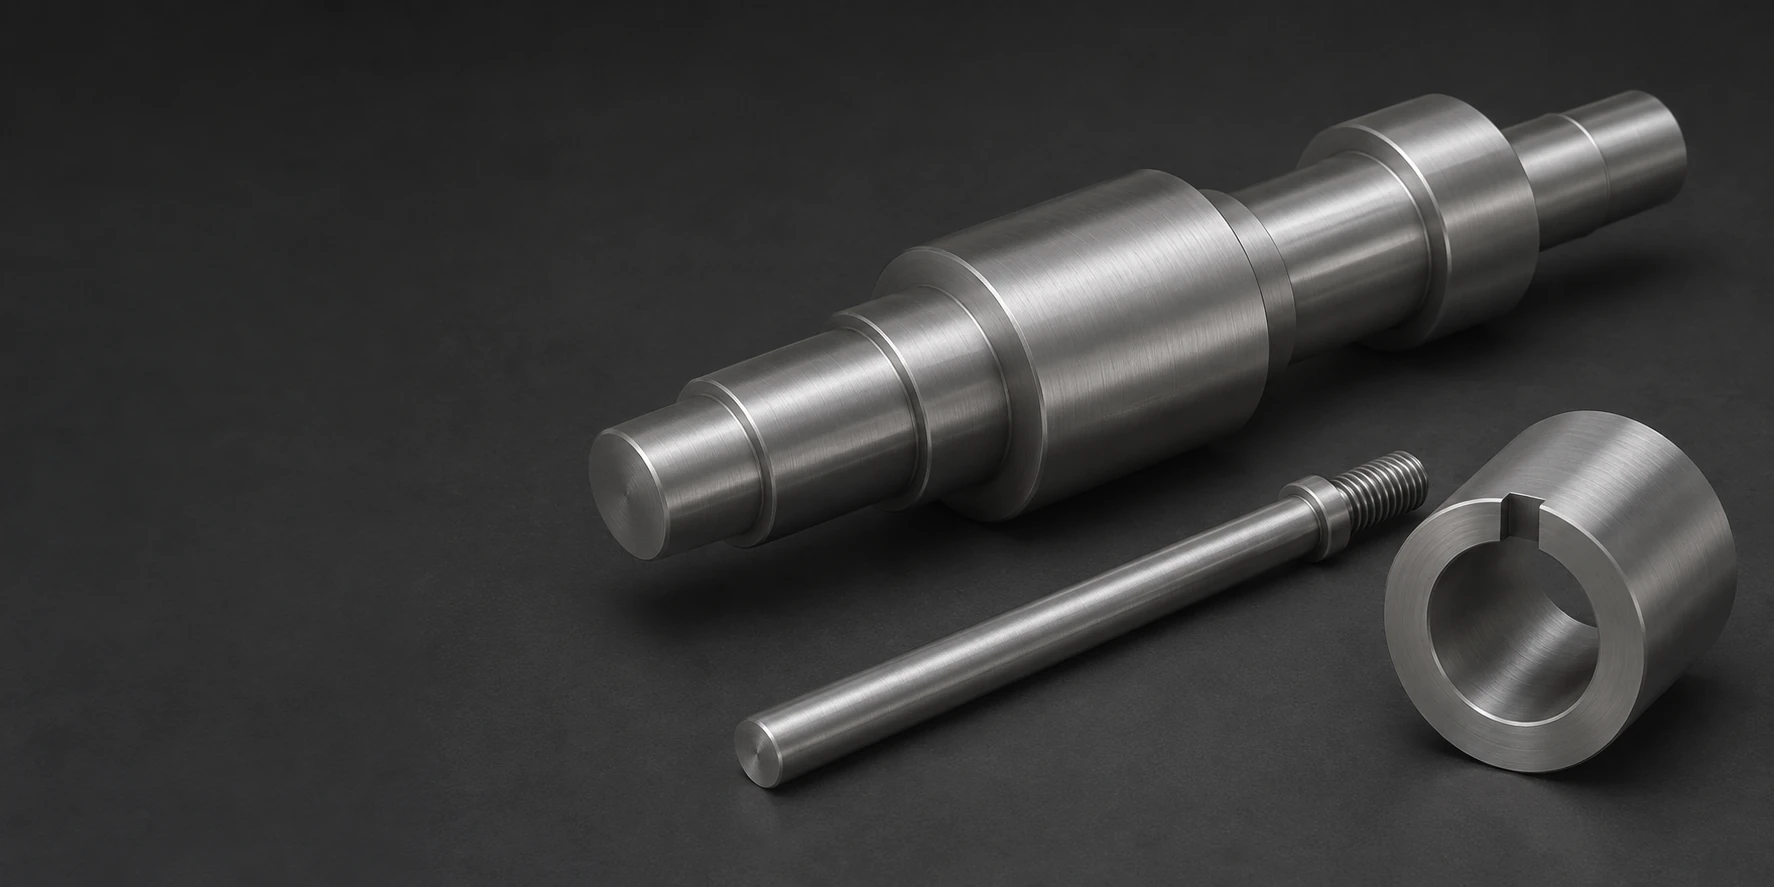
Albero metallico a gradini, gambo filettato e mozzo con linguetta su superficie scura

SKH51 Acciaio ad Alta Velocità per Fresatura CNC
Lavorazione

Verifica le condizioni del materiale

Perni, manicotti e componenti di usura in acciaio rapido SKH51

6 forme di componente

Blanks per punzonatura a testa

Lavoriamo meccanicamente il corpo, la testa di fissaggio e le spalle dei componenti punzone definiti dal disegno. L’estremità operativa viene realizzata secondo il profilo specificato e nello stato di consegna indicato, anziché essere dedotta esclusivamente dal diametro esterno.

Nucleo a gradini e perni di centraggio

tornitura CNC forma il perno a gradini in materiale tenero e lascia un sovrametallo sul diametro di guida e sulla spalla di posizionamento per la finitura finale dopo il trattamento termico. Verificare entrambe le caratteristiche funzionali nello stato di durezza conseguito.

Guide sleeves

Una bussola di guida combina un foro interno di lavoro con una superficie esterna di posizionamento e un fermo assiale. Il foro, l’adattamento di montaggio e il rapporto tra le facce sono accettati come caratteristiche funzionali distinte.

Bocchette e anelli di usura

Un anello o boccola sostituibile posiziona una superficie di contatto definita su un componente separato. Il suo accoppiamento di fissaggio deve trattenere il componente senza ostacolare il gioco funzionale previsto.

Inserti rettangolari per usura

Realizziamo sedi, gradini e caratteristiche di fissaggio in inserti rettangolari per utensili. La faccia di lavoro supportata e la sezione circostante determinano come l’inserto si inserisce nel suo portautensile.

Mandrel e profili di supporto

Un componente simile a un mandrino trasporta un profilo cilindrico funzionale insieme alle sue caratteristiche di fissaggio. La lunghezza utile di contatto, il gambo di supporto e i riferimenti di posizionamento appartengono alla stessa definizione disegnativa.

Il nostro servizio SKH51 copre componenti utensili definiti dal disegno, con portata che include la lavorazione in stato tenero, il trattamento termico e la realizzazione delle caratteristiche finali, come indicato nel preventivo. Distinguiamo un grezzo lavorato da un componente funzionante temprato e finito.

Condizione iniziale e durezza di lavoro dell'SKH51

Materiale ricotto per la lavorazione di profili

Un grezzo ricotto consente di definire la forma principale, le caratteristiche di fissaggio e l’accessibilità per la lavorazione prima della tempra. Il riferimento SKH9 di NACHI, correlato a JIS SKH51, indica una durezza ricotta inferiore a 255 HB.[1]

Focus sulla selezione
Modellatura sostanziale prima del ciclo termico finale

Materiale temprato per finiture limitate

Il materiale pre-temprato può ridurre la quantità di successivi trattamenti termici quando la sua forma disponibile e il suo stato corrispondono alle esigenze del componente. Ciò modifica la lavorazione da taglio in massa su materiale tenero alle operazioni fattibili alla durezza fornita.[1]

Focus sulla selezione
Forma disponibile del materiale e quantità ancora da asportare

Durezza scelta per l’effettiva funzione richiesta

Il catalogo NACHI indica un intervallo di durezza di 58–66 HRC per gli impieghi temprati e rinvenuti di SKH9, non una durezza obbligatoria unica per ogni utensile. Spigolo tagliente, superficie di formatura e caratteristica di guida pongono esigenze diverse in termini di resistenza all’usura e tenacità.[1]

Focus sulla selezione
Funzione operativa e relativa durezza specificata

Acciaio denominato e percorso produttivo

NACHI elenca SKH9 tra le produzioni convenzionali di acciaio rapido e identifica separatamente le qualità da metallurgia delle polveri. Un requisito specifico per materiale da metallurgia delle polveri o per un produttore nominato deve essere esplicitato nella definizione dello stock, anziché dedotto da una semplice descrizione di acciaio rapido.[1]

Focus sulla selezione
Grado esatto e percorso materiale richiesto
Due grezzi cilindrici metallici non marcatti, con estremità piane ottenute mediante sega
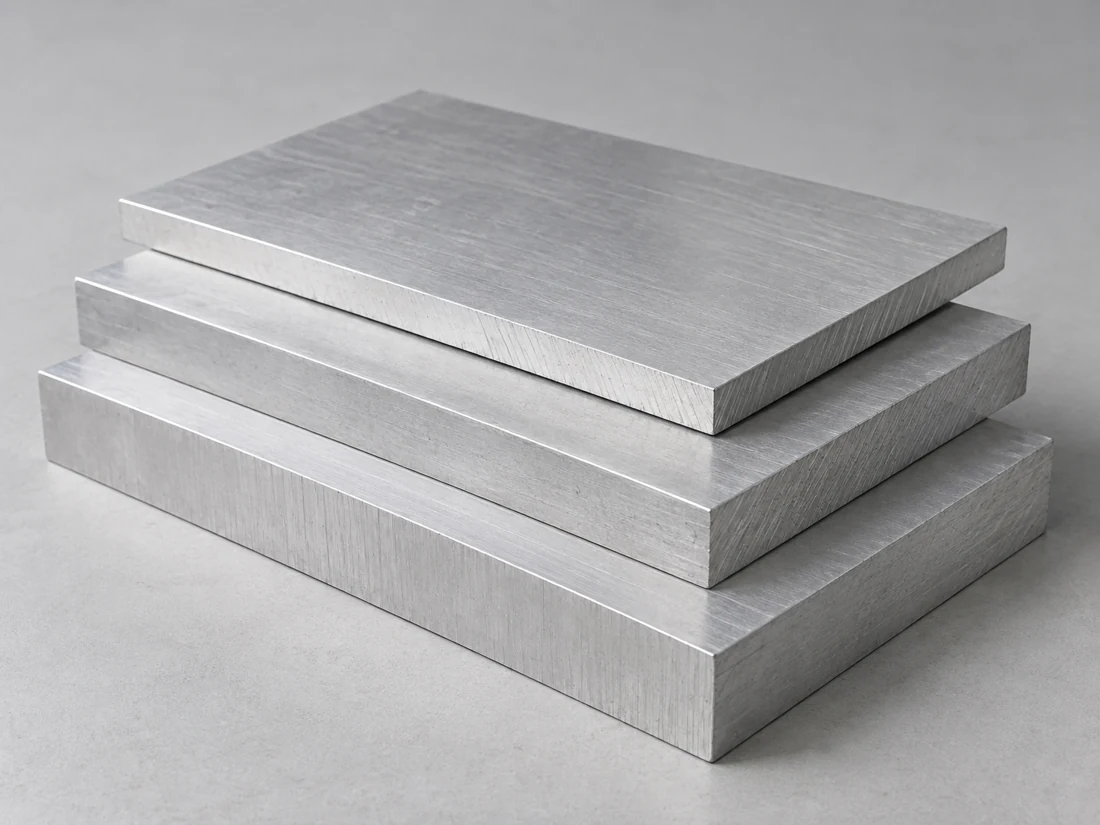
Tre semilavorati rettangolari argentati impilati, con bordi segati

Riferimento lega versus condizione consegnata

La composizione chimica riportata nel catalogo SKH9 è un riferimento nominale del produttore per l'acciaio SKH51 correlato. Essa identifica il sistema lega di tungsteno, molibdeno, cromo e vanadio, mentre il trattamento termico, la durezza e la geometria della superficie di lavoro sono specificati per il pezzo stesso.[1]

I dati di riferimento del produttore NACHI conservano il proprio grado e la propria condizione denominati; non rappresentano risultati misurati di componenti VETCNC.

Dati di riferimento relativi a NACHI SKH9 / JIS SKH51
ParametroValore di riferimentoUnitàBase produttore
Carbonio0.88% in massaComposizione chimica nominale dell’SKH9
Tungsteno6.0% in massaComposizione chimica nominale dell’SKH9
Molibdeno5.0% in massaComposizione chimica nominale dell’SKH9
Cromo4.0% in massaComposizione chimica nominale dell’SKH9
Vanadio2.0% in massaComposizione chimica nominale dell’SKH9
Durezza in condizione ricotta<255HBCondizione indicata nel catalogo
Temprato e rinvenuto58–66HRCGamma applicativa indicata nel catalogo

Catalogo generale materiali NACHI S2001E-6. La composizione chimica nominale del produttore e le relative gamme di condizioni sono riferimenti per la selezione del materiale e del processo, non una durezza universale del utensile finito né un certificato di accettazione.

Lavorazione e finitura di componenti utensili SKH51

Percorso condizionato che va dalla sgrossatura attraverso lo stato materiale specificato fino alla finitura critica della sede

Lavorazione in condizione tenera della geometria di supporto

Lavoriamo il corpo, le spalle, i fori e i dettagli di fissaggio fintanto che il percorso scelto ne consente l’accesso. Le piccole sezioni attive devono conservare un supporto sufficiente per resistere alle operazioni successive.

Profili attivi e caratteristiche secondarie

Ranature, piani e estremità sagomate collegano la caratteristica attiva al suo supporto e al suo movimento. La loro posizione segue il riferimento di montaggio, anziché un riferimento separato scelto esclusivamente per comodità di lavorazione.

Finitura in condizione temprata

Un perno, un foro o un bordo temprato potrebbe richiedere una rettifica o altra operazione finale adeguata. Il processo deve preservare l’accessibilità e evitare di considerare la dimensione ottenuta con la lavorazione a freddo come superficie di lavoro finita.[1]

Tolleranze di funzionamento e geometria finale SKH51

Perno operativo, manicotto e corpo utensile circostanteSezione concettuale di un componente di guida e delle sue interfacce accoppiate. Il profilo e i giochi sono definiti dal disegno effettivo dell’utensile.Corpo utensileComponente SKH51Perno di funzionamentoInterfaccia guida
Il gioco di montaggio e il gioco funzionale assolvono funzioni diverse.
Caratteristiche operative e accettazione finale dell'acciaio rapido SKH51
CaratteristicaRequisito specificatoCondizione accettataVerifica
Foro guida o pernoControllo dimensionale e geometricoDopo la finitura finale inclusaVerifica della geometria del foro/diametro
Spalla di montaggioRelazione tra posizione e superficie frontaleRiferimenti/dati di supporto definitiMisura della faccia/longhezza
Punta o profilo operativoForma e spigolo ammessoSuperficie operativa fornitaVerifica del profilo applicabile
Posizione della durezzaScala e limite richiestiZona di prova ammessaMetodo di misurazione della durezza specificato

Mantenere i diversi controlli collegati alle rispettive funzioni

Ispezioniamo le dimensioni e le relazioni selezionate in conformità al disegno utensile. La lunghezza totale, il diametro del corpo e un valore di durezza non possono sostituire i limiti separati applicati alla punta operativa o al foro passante.

Dettagli SKH51 che influenzano la produzione degli utensili

Supporto posteriore a una punta operativa stretta

Una punta snella richiede una transizione nella sezione di supporto. Il materiale residuo e la forma della transizione influenzano sia l’accessibilità durante la lavorazione sia il modo in cui la punta operativa è supportata nell’utensile.

Accesso a un foro interno temprato

Una bussola guida aperta e un profilo interno cieco non offrono allo strumento di finitura lo stesso grado di accessibilità. Il profilo finale richiesto deve essere compatibile con l’operazione prevista successivamente alla tempra.

Sgossature accanto alle spalle di montaggio

Una svasatura può fornire lo spazio necessario per la rettifica finale e per lo spigolo abbinato. La sua posizione deve preservare l’area di seduta della spalla e la sezione di supporto retrostante.[1]

Fissaggio distante dalla zona di contatto

Un foro filettato o una scanalatura di montaggio richiedono materiale sufficiente intorno ad essi, senza interrompere la superficie di contatto prevista. Separare il punto di fissaggio dall’area operativa può inoltre fornire una collocazione idonea per l’identificazione.

Discutere i requisiti del componente

Componenti SKH51 all’interno degli utensili di produzione

Attrezzature per punzonatura e formatura

L’estremità funzionante trasferisce il carico attraverso il corpo fino al suo supporto. Il profilo di contatto, la sezione di supporto e il sistema di ritenzione determinano il funzionamento del componente in abbinamento alla durezza specificata.

Elementi di guida e posizionamento

Una guida controlla la relazione tra le parti mobili mediante la sua effettiva lunghezza di contatto e il gioco. La superficie interna di lavoro è posizionata e misurata sulla base della sua effettiva lunghezza di contatto e del gioco.

Componenti sostituibili soggetti ad usura

Un inserto di usura separato può preservare il supporto mentre il componente a contatto viene sostituito. Le sue interfacce di montaggio devono riprodurre con precisione la posizione accettata, senza fare affidamento sulla faccia usurata del componente rimosso.

Profili di supporto personalizzati

Un mandrino o un profilo supportato stabilisce il contatto lungo una regione definita. Il meccanismo circostante determina il percorso del carico e l’accessibilità disponibile per installazione e rimozione.

Superfici di lavoro e condizione finale del tagliente in SKH51

Albero a gradini con diametri funzionali e filettatura esterna separati dalle zone di protezione esterna

Texture superficiale di lavoro

Un foro di guida, una superficie di formatura e un tagliente richiedono definizioni superficiali differenti. La posizione e la direzione di una finitura controllata devono essere associate alla geometria della caratteristica funzionante.

Preparazione del tagliente

Un raggio di raccordo o uno smusso modifica la punta funzionante. Deve rispettare la definizione strumentale; la semplice eliminazione di bava non può essere sostituita silenziosamente da una preparazione più ampia del tagliente.

Sistemi superficiali opzionali

Un rivestimento selezionato costituisce un processo distinto, con propri requisiti di spessore e compatibilità. Deve essere adatto allo stato del materiale di base e alla superficie di contatto finita, anziché essere assunto automaticamente dalla qualità HSS.

Manipolazione degli attrezzi finiti

Punte, zone di appoggio strette e fori finiti richiedono protezione contro danni da contatto. La marcatura e l’imballaggio devono lasciare libere tali caratteristiche funzionanti per l’installazione.

Materiale SKH51, durezza e ispezione delle caratteristiche

Zona di prova della durezza non funzionale, distinta dalle dimensioni del perno e dall’interasse delle spalle

Identità del materiale

Il record di magazzino identifica l'acciaio ordinato e qualsiasi produttore o percorso materiale specificato. L'aspetto visivo non consente di distinguere l'acciaio SKH51 richiesto da un altro acciaio per utensili lucidato.[1]

Accettazione localizzata della durezza

La durezza viene verificata utilizzando la scala richiesta e in una posizione ammessa appropriata. Un risultato ottenuto sul corpo deve essere interpretato secondo il piano di accettazione specificato, senza presumere che descriva ogni piccola caratteristica.

Geometria funzionante finita

Ispezioniamo il foro, la punta, la spalla e le relazioni di posizionamento selezionati dopo le operazioni finali incluse. La validazione della durata utensile o dell’output produttivo costituisce un requisito distinto dall’accettazione dimensionale.

Cosa influenza il costo di un componente in SKH51?

Forma in magazzino e sezione lavorata

Una sezione iniziale ravvicinata può ridurre la quantità di materiale da asportare. Una testa voluminosa dietro un perno sottile o un foro profondo in una bussola di piccole dimensioni possono comunque determinare la scelta del grezzo acquistato e del materiale di supporto.

Modellatura e finitura indurita

Il numero di fasi dipende dal materiale fornito e dalle caratteristiche finali. Profili stretti, accesso limitato al foro e riferimenti multipli per la finitura aggiungono lavorazioni rispetto a un semplice grezzo tornito.

Ambito di lavorazione del bordo, rivestimento e ispezione

La preparazione controllata del bordo, un sistema superficiale specificato e i risultati registrati di profilo o durezza aggiungono ciascuno operazioni definite. Devono essere quotati nella stessa condizione consegnata.

Quantità e utensili ripetibili

La programmazione e l’allestimento iniziale sono condivisi tra il lotto prodotto contemporaneamente. Un inserto di sostituzione invariato può mantenere la base accettata; un nuovo profilo della punta, un diverso angolo di scarico o una differente durezza modificano tale allestimento.

Da un campione utensile SKH51 alla fornitura di sostituzione

Adattamento del portautensile e del meccanismo

Il primo componente stabilisce l’alloggiamento, il fissaggio e il movimento all’interno del portautensile. Un campione di adattamento conferma tali interfacce, senza dimostrare automaticamente la durata d’uso in produzione.

Accettazione della caratteristica lavorata

Il componente finale accettato collega il profilo e la superficie alla sua condizione di materiale specificata. Ogni regolazione effettuata in fase di prova è inclusa nella definizione dell’utensile rilasciata.

Quantità di produzione

Il grezzo rilasciato, l’ambito del trattamento termico e i controlli sulla caratteristica finita definiscono la quantità da produrre. Una modifica del bordo lavorante o del percorso del materiale viene risolta prima della produzione.

Sostituzioni ripetute

Una sostituzione utilizza la geometria lavorante prevista e l’interfaccia con il portautensile. L’usura misurata sul componente rimosso non diventa automaticamente l’obiettivo per il successivo pezzo.

Domande frequenti sulla lavorazione utensili SKH51

SKH9D NACHI è la stessa scelta di materiale dello SKH9 correlato allo SKH51?

No. Il catalogo elenca SKH9D separatamente, con tenore nominale di carbonio pari a 0,78 % rispetto allo 0,88 % di SKH9 e con un diverso intervallo di durezza in condizione indurita. Un ordine che specifichi SKH51 o un riferimento SKH9 approvato non deve trasformarsi silenziosamente nella grade SKH9D distinta del produttore.

Come specificare la rettilineità per un perno lungo in acciaio rapido SKH51?

Indicare lo scostamento ammesso e la lunghezza su cui viene valutato sul perno finito. La brochure NACHI Pre-Harden riporta la curvatura del campione in magazzino in µm/100 mm per un provino specificato; tale risultato normalizzato del grezzo differisce dalla tolleranza di rettilineità richiesta per il perno finito su tutta la sua lunghezza. Specificare se il controllo si applica a una linea superficiale oppure all’asse/linea mediana derivata della caratteristica finita.

È possibile aggiungere un rivestimento senza modificare il gioco di guida stretto?

Un rivestimento occupa spazio sulle superfici trattate. Il suo spessore, la copertura e ogni eventuale operazione finale di calibratura devono essere considerati nei limiti del foro o del perno. Un rivestimento applicato su entrambi i componenti accoppiati influenza il gioco da entrambi i lati dell’interfaccia.

In che modo SKH51 differisce dall’SKH55 contenente cobalto?

Il riferimento NACHI SKH9, correlato all’SKH51, non prevede alcun aggiunta di cobalto, mentre l’HM35, correlato all’SKH55, indica il 5,0 % di cobalto. Si tratta di scelte di materiale distinte. Un requisito per un’acciaio rapido contenente cobalto richiede una definizione approvata della qualità, anziché applicare tale requisito a un ordine generico di SKH51.

La designazione SKH51 stabilisce una dimensione standard per i punzoni di ricambio?

No. Una qualità d’acciaio non definisce lo stile della testa, l’adattamento nel portapunzone, la lunghezza totale né il profilo operativo di un punzone catalogato. Un ricambio standard deve corrispondere esattamente alla sua effettiva designazione prodotto e alle dimensioni del portapunzone; una variante definita da disegno conserva la propria geometria anche quando utilizza lo stesso acciaio.

È possibile ordinare lo stesso corpo con due punte di lavoro diverse?

Sì, possono essere varianti distinte definite da disegno, condividendo lo stesso interfaccia di fissaggio. Il profilo distintivo, la lunghezza operativa, i requisiti sullo spigolo e l’identificazione devono rimanere espliciti affinché la variante corretta raggiunga la posizione strumentale prevista.

SUPPORTO PER IL PROGETTO

Discuti un componente utensile in SKH51

Invia il disegno utensile, le specifiche del materiale grezzo, la durezza richiesta, la definizione della superficie operativa e le quantità. Identificheremo le lavorazioni di formatura, i trattamenti termici e i controlli finali inclusi nella fornitura.

Riferimenti produttore e utensili per SKH51

Distinzioni tra materiale nominato, condizione iniziale e caratteristiche lavorate utilizzate in questa pagina.

  1. NACHI — Catalogo generale del materiale, S2001E-6SKH9 correlato a JIS SKH51; composizione nominale in lega, durezza in condizione ricotta e riferimento per la durezza in condizione temprata.
  2. NACHI — Pre-indurito, S4101EUn percorso di fornitura separato pre-indurito; le condizioni del suo prodotto non definiscono ogni componente in SKH51.
  3. LINCO — Elenco standard dei punzoni in SKH51Destinazione commerciale per parti utensili ed esempio di durezza specifico per prodotto; le sue dimensioni o la sua durezza non costituiscono i valori predefiniti di VETCNC.
  4. Interfaccia utensile finitoLa geometria di montaggio, il gioco di guida, il profilo operativo e la preparazione consentita del tagliente sono definiti separatamente dal disegno dell’utensile.
VETCNCCNC MANUFACTURING

Richiedi un preventivo

Carica disegno

*Campi obbligatori

Illustrazione della geometria del componente in acetale

Illustrazione ingrandita della geometria del componente

Illustrazione della parte generata con intelligenza artificiale.

Italiano
WhatsApp Invia una email

Parlaci del tuo progetto

Condividi le tue esigenze e ti risponderemo via email.

PDF, CAD o ZIP · fino a 20 MB