ヘッド付きパンチブランク
当社は、図面で定義されたパンチ部品の本体、取付ヘッドおよび肩部を機械加工します。作業端部は、外径のみから推定されるのではなく、指定された輪郭および納入状態に応じて製造されます。
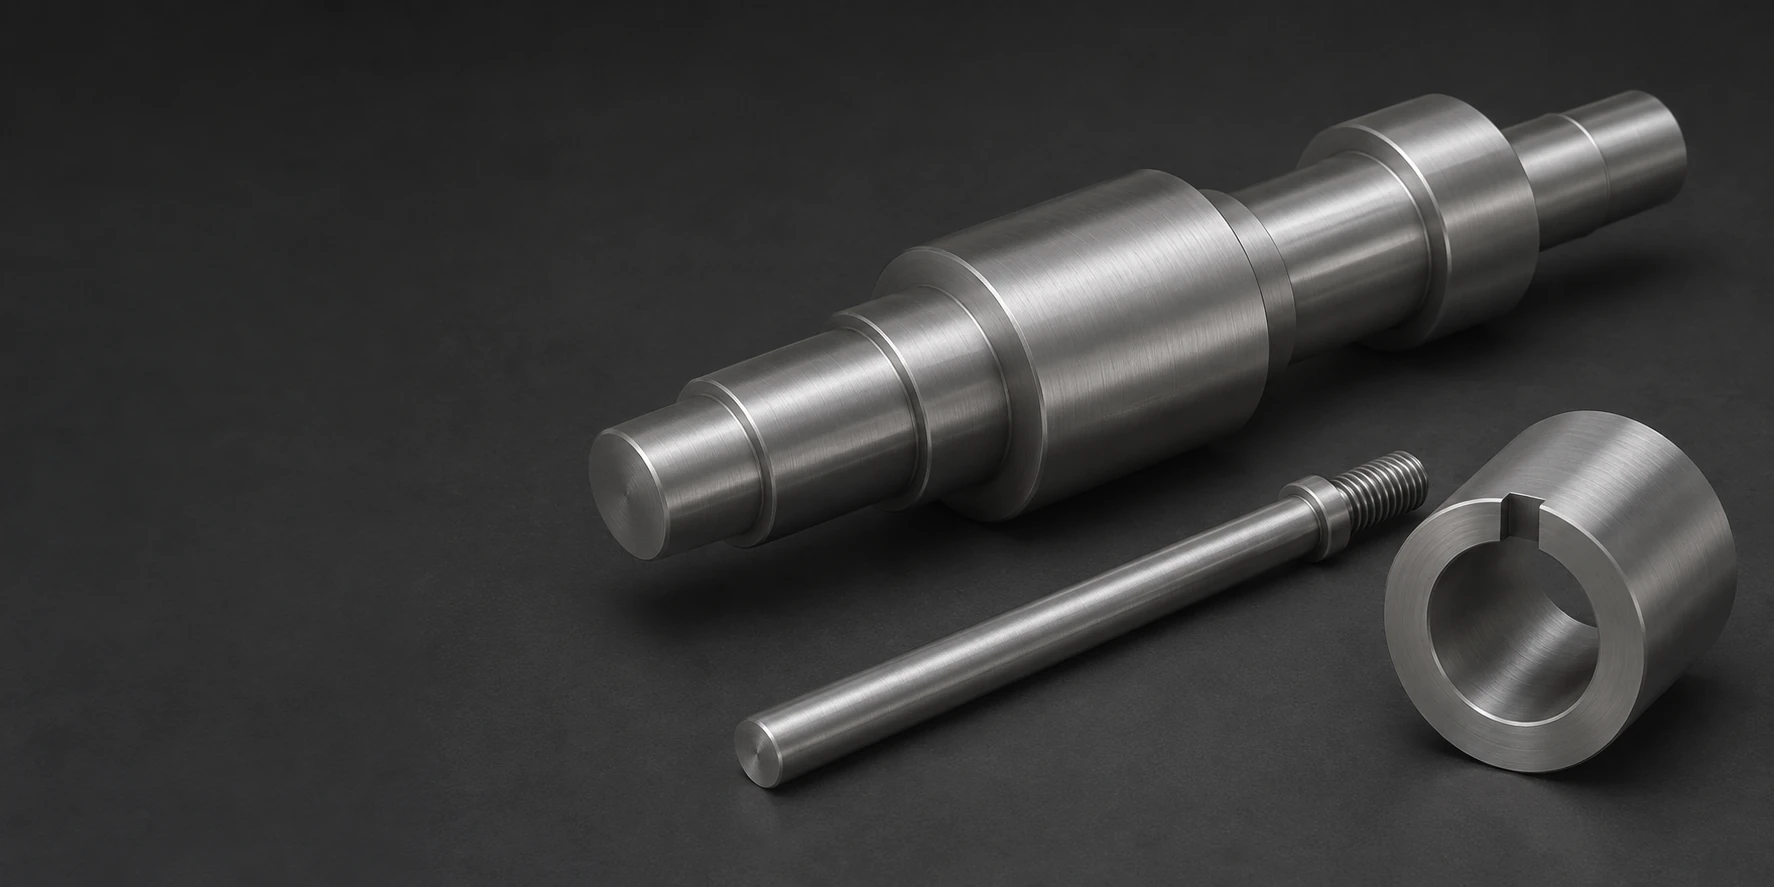
当社は、図面で定義されたパンチ部品の本体、取付ヘッドおよび肩部を機械加工します。作業端部は、外径のみから推定されるのではなく、指定された輪郭および納入状態に応じて製造されます。
CNC旋盤加工軟質材に段付きピンを成形し、熱処理後の最終仕上げ用にガイド径および定位肩に所定の加工余裕を残します。納入時の硬度状態で、両方の作業部品を検査してください。
ガイドスリーブは、内部の作業ボア、外部の定位面および軸方向ストップを一体化した構造です。ボア、取付公差および端面関係は、それぞれ独立した機能部として受入検査されます。
交換可能なリングまたはブッシングは、別体の部品上に定義された接触面を提供します。その取付公差は、意図された作業クリアランスを妨げることなく、部品を確実に保持しなければなりません。
当社は、矩形ツーリングインサートの座面、ステップおよび固定用特徴部を機械加工します。支持される作業面および周囲の断面形状が、インサートのホルダーへの嵌合方法を決定します。
マンドレル型部品は、作業用円筒プロファイルとその取付特徴部を一体的に備えています。有効接触長、支持シャンクおよび定位基準は、同一図面定義内に含まれます。
当社のSKH51サービスでは、見積書に明記された「軟質加工」「熱処理」「最終特徴加工」の範囲内で、図面定義に基づくツーリング部品を対象とします。機械加工済みブランクと、熱処理・仕上げ済みの作業部品とは、明確に区別して取り扱います。
焼鈍状態のブランクを使用すれば、硬化処理前に主形状、取付部および機械加工アクセスを確立できます。ナチ(NACHI)社のSKH9はJIS SKH51と関連付けられており、焼鈍硬度は255 HB未満とされています。[1]
予硬化材を用いることで、供給形態および状態が部品に適合する場合、後工程での熱処理量を削減できます。これにより、機械加工作業は大量の軟質切削から、供給硬度で実施可能な作業へと変化します。[1]
ナチカタログでは、SKH9の焼入れ・焼戻し用途における硬度は58–66 HRCと範囲で記載されており、すべての工具に一律に適用される単一の必須硬度値ではない。切削刃、成形接触部、ガイド機能部では、それぞれ摩耗抵抗性および靭性に対して異なる要求が課される。[1]
ナチはSKH9を従来型高速度鋼(HSS)製造品として分類し、粉末冶金鋼種は別途明示している。粉末冶金材または特定メーカーの使用要件がある場合は、単にHSSという記述から推定せず、在庫定義に明示的に反映させる必要がある。[1]

以下に示すSKH9カタログの化学組成は、当該メーカーがSKH51関連鋼材について提示する公称基準値である。これはタングステン、モリブデン、クロムおよびバナジウムを含む合金系を特定するものであり、熱処理条件、硬度および工作面の幾何形状は部品個別に規定される。[1]
ナチ(NACHI)社の製造者基準データは、当該メーカー固有の鋼種名および状態を保持したものであり、VETCNC製部品の実測結果ではありません。
| 項目 | 基準値 | 単位 | 製造者基準 |
|---|---|---|---|
| 炭素 | 0.88 | 質量% | SKH9の公称化学組成 |
| タングステン | 6.0 | 質量% | SKH9の公称化学組成 |
| モリブデン。 | 5.0 | 質量% | SKH9の公称化学組成 |
| クロム。 | 4.0 | 質量% | SKH9の公称化学組成 |
| バナジウム | 2.0 | 質量% | SKH9の公称化学組成 |
| 焼鈍硬度 | <255 | HB | カタログ条件 |
| 焼入れ・焼戻し済み | 58–66 | HRC | カタログ適用範囲 |
NACHIマテリアル社一般カタログS2001E-6。記載の公称化学組成および個別の状態範囲は、材料/工程ルート選定のための参照情報であり、汎用的な完成工具硬度や受入証明書を意味するものではない。

当社は、選択された工程ルートがアクセスを確保できる限り、本体、肩部、穴、取付部などの加工を行います。小径作業部では、その後の工程に耐えられるだけの十分な支持材を残す必要があります。
スロット、平面部、成形端面は、作業部とそのホルダーおよび駆動との接続を担います。それらの位置は、単に切削が容易なことを理由に選ばれた別個の基準ではなく、取付基準面に従って決定されます。
硬化されたジャーナル、ボアまたはエッジには、適切な研削その他の最終工程が必要となる場合がある。工程設計では、アクセス性を確保し、軟加工後の寸法を仕上工作面と誤認しないよう配慮しなければならない。[1]
作業機能部は、その幾何学的形状、表面状態および明示された材質状態について受入される。
| 特徴 | 規定要件 | 許容状態 | 検証 |
|---|---|---|---|
| ガイドボアまたはピン | 寸法および幾何学的制御 | 含まれる最終仕上げ加工後 | ボア/直径の幾何学的検査 |
| 取付肩部 | 位置および面関係 | 定義された支持部/基準面 | 面/長さの測定 |
| 作業先端またはプロファイル | 形状および許容エッジ | 納入時の作業面 | 適用可能な輪郭検査 |
| 硬度測定位置 | 指定されたスケールおよび限界値 | 許容される試験領域 | 指定された硬度測定方法 |
当社は、工具図面に基づき選定された寸法および相互関係を検査します。全長、本体外径、および硬度値では、作業先端部または内径穴に対する個別の公差を代替できません。
細長い先端部には、それを支える部分への移行形状が必要です。残存材厚および移行形状は、加工時の工具アクセス性と、工具内における作業先端部の支持状態の両方に影響を与えます。
開放型ガイドスリーブと盲孔内部輪郭では、仕上げ用工具へのアクセスが同一ではありません。硬化後の工程で計画されている作業内容と整合する最終輪郭が求められます。
リリーフは、最終研削および対向角部へのクリアランスを確保することができる。その配置は、ショルダーの座面領域およびその背面にある支持部材を確保しなければならない。[1]
ねじ穴または取付スロットには、意図された接触面を遮ることなく周囲に十分な材厚が必要です。また、作業部から固定部を分離することで、適切な識別位置を確保することも可能です。
作業先端部は、荷重を本体を通じて保持具へ伝達します。接触輪郭、支持部、および保持機構は、指定された硬度とともに、部品の機能を決定します。
ガイドは、実際の接触長さおよびクリアランスによって可動部間の関係を制御します。内部作業面は、実際の接触長さおよびクリアランスに基づき位置決めおよび測定されます。
摩耗用インサートを別体とすることで、接触部品の交換時にホルダーを保護できます。その取付けインターフェースは、取り外された部品の摩耗面に依存することなく、所定の位置を再現する必要があります。
マンドレルまたは支持付きプロファイルは、定義された領域に沿って接触を確立します。周囲の機構が荷重伝達経路および装着・取り外しのアクセス性を決定します。

ガイドボア、成形面および切削刃には、それぞれ異なる表面仕上げ定義が必要です。制御された仕上げの位置および方向は、作業機能の幾何形状に付随して規定されます。
エッジ半径またはチャムファは作業先端の形状を変化させます。これは工具定義に従う必要があります。通常のバリ取りは、無言のうちに大規模なエッジ処理へと変質してはなりません。
選択されたコーティングは、独自の膜厚および適合性要件を有する独立した工程です。高速鋼(HSS)のグレードから自動的に想定されるものではなく、基材の状態および完成後の接触面に適合しなければなりません。
先端部、狭幅ランドおよび完成ボアは、接触による損傷から保護する必要があります。マーキングおよび梱包は、これらの作業機能部を装着時に明確に露出させるよう配慮すべきです。

在庫記録には注文された鋼材および任意の指定メーカーまたは材料供給ルートが明記される。外観上の判断では、要求されるSKH51材と他の鏡面仕上げ工具鋼材とを区別できない。[1]
硬度は、所定のスケールおよび許容された適切な測定位置で確認されます。本体部で得られた測定値は、規定された受入計画に従って解釈されなければならず、すべての微小機能部を代表すると勝手に推定してはなりません。
当社は、含まれる最終工程後に選定されたボア、先端部、肩部および定位関係を検査します。工具寿命または生産出力の妥当性確認は、寸法受入とは別個の要件です。
近似断面の素材を使用すれば、大量削り取りを低減できます。しかし、細軸部の後方に大きなヘッドを有する場合や、小型スリーブ内に深いボアを有する場合などでは、購入するブランクおよび支持用素材が依然として決定されます。
工程数は、供給される材料および最終機能によって決まります。狭幅プロファイル、ボア内へのアクセス制限、および複数の仕上げ基準面の存在は、単純な旋盤加工ブランクを超えた作業を要します。
制御されたエッジ仕上げ、指定された表面系、記録された輪郭または硬度測定結果は、それぞれ明確に定義された工程を追加する。これらは、同一の納入状態で価格設定される必要がある。
プログラミングおよび初期セットアップは、同時に製造されるロット全体で共有される。変更のない交換用インサートであれば、承認済みの基準を維持できるが、新しい切刃形状、逃げ角または硬度の変更は、この仕上げを変更する。
最初の部品により、ホルダー内における座り、保持および動きが確立される。適合性サンプルは、生産時の摩耗寿命を証明するものではなく、これらのインターフェースを確認するものである。
承認済み最終部品は、その指定された材質状態に応じて輪郭および表面を紐づける。試験による調整は、リリース済み工具定義に含まれる。
リリース済み素材、熱処理範囲および完成機能の検査項目が、製造数量を定義する。作業エッジまたは材質経路の変更は、生産開始前に解決される。
交換部品は、意図された作業幾何形状およびホルダーインターフェースを使用する。取り外された部品で測定された摩耗量は、次回部品の目標値として自動的に採用されない。
いいえ。カタログではSKH9Dが別途掲載されており、炭素含有量の公称値はSKH9の0.88%に対し0.78%であり、硬化状態範囲も異なる。SKH51または承認済みSKH9を指定した発注において、製造者が勝手に別個のSKH9Dグレードに置き換えてはならない。
完成ピン上で評価される許容偏差およびその評価長さを明示すること。NACHIの「事前焼入れ」パンフレットには、所定の試験片についてµm/100 mm単位で記載された素材サンプルの曲率が示されているが、この正規化された素材結果は、全長に対する完成ピンの直線度公差とは異なる。この制御が適用されるのは、表面線上か、それとも完成機能の導出軸/中央線かを明確にすること。
コーティングは処理面に空間を占有する。その厚さ、被覆率および最終サイズ調整は、穴またはピンの公差限界とともに検討される必要がある。対合する両部品へのコーティングは、界面の両側からクリアランスに影響を与える。
SKH51に関連付けられたNACHIのSKH9参照にはコバルト添加の記載がなく、一方SKH55に関連付けられたHM35には5.0%のコバルトが記載されている。これらは別個の材料選択肢である。コバルト含有高速鋼の要求には、汎用のSKH51発注にその要件を追加するのではなく、承認済みグレード定義が必要である。
いいえ。鋼種は、カタログ化されたパンチのヘッド形状、リテーナー適合性、全長、または作業プロファイルを定義しません。標準交換品は、実際の製品型式およびホルダー寸法と一致しなければなりません。図面で定義された変種は、同一鋼材を使用する場合でも、独自の幾何形状を維持します。
はい。同一ホルダーインターフェースを共有する、別々の図面定義変種として提供可能です。識別可能なプロファイル、作業長、エッジ要件および識別記号は明示的に規定されなければならず、正しい変種が意図された工具位置に届くようにする必要があります。
工具図面、材料状態(素材)、硬度要件、作業面の定義および数量をお送りください。当社にて、成形工程、熱処理および最終検査の範囲を明確にいたします。
本ページで使用される、材質名称・出荷状態・作業特徴の区別事項
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
