Przejdź do treści
VETCNCCNC MANUFACTURING
Brązowa tuleja z kołnierzem, nakrętka sześciokątna oraz pierścień oporowy (tarczowy).

Brąz cynowy CuSn12
CNC Obróbka skrawaniem

Porównaj odniesienia do materiału odlewniczego

Tuleje, pierścienie i elementy prowadzące z brązu CuSn12-C wykonane metodą obróbki skrawaniem

6 typów komponentów

Tuleje zwykłe i z flanżami

Toczymy wewnętrzny otwór tulei, jej zewnętrzną powierzchnię nośną oraz powierzchnię końcową jako powiązane powierzchnie styku. Flanża stanowi ogranicznik osiowy; część cylindryczna zapewnia wymaganą współpracę z wałem lub gniazdem. Ostateczna akceptacja odbywa się w warunkach luźnego lub zamontowanego elementu.

Pierścienie oporowe i pierścienie dystansowe pierścieniowe

Komponent pierścieniowy tworzy osiowy kontakt wokół wału lub przyległego piasty. Obrabiamy jego określone powierzchnie czołowe oraz otwór centralny jako jeden zdefiniowany komponent.

Płyty ślizgowe i prowadzące

Płyta zapewnia określoną powierzchnię ślizgową, wzór mocowania oraz luz krawędziowy. Oddzielamy rzeczywistą powierzchnię styku od zagłębionych elementów mocujących i wypukłości zewnętrznych, aby sprzęt montażowy nie stał się niezamierzonymi powierzchniami roboczymi.

Gwintowane nakrętki i elementy regulacyjne

Nakrętka wrzecionowa łączy wybrany gwint z geometrią mocowania lub zabezpieczenia. Pełna forma gwintu, użyteczna długość zaczepienia oraz jego relacja do powierzchni mocującej pozostają ze sobą powiązane; zewnętrzne płaszczyzny klucza służą jedynie do obsługi.

Elementy łożyskowe z rowkami

Określony rowek lub otwór doprowadzający rozprowadza smar przez wybraną ścieżkę. Rysunek komponentu łączy otwór doprowadzający, ścieżkę rowka oraz przeznaczoną strefę łożyskową z wyraźnie zdefiniowaną otwartą ścieżką między tymi cechami.

Półfabrykaty pierścieniowe i kołnierze stopniowane

Półfabrykat pierścieniowy lub kołnierz może stanowić pośredni kształt do późniejszej operacji montażowej lub technologicznej. Obrabiamy jego określony rejestr, stopień oraz sekcję zachowaną; wszelkie kolejne operacje, takie jak frezowanie zębów, łączenie lub montaż, pozostają wyraźnie zdefiniowanymi etapami dostawy.

Wyceniamy toczenie, frezowanie, wiercenie oraz wykańczanie powiązanych cech w określonym produkcie CuSn12-C. Stop, sposób odlewania oraz dostarczana surowa część pozostają częścią definicji komponentu. Oferta obejmuje gotowe, luźne komponenty lub uzgodnione etapy obróbki pośredniej, przy czym wszelkie uwzględnione operacje wykańczania i kontroli są wyraźnie zidentyfikowane w wycenie.

CuSn12-C, CC483K oraz wybrany produkt odlewniczy

Surowiec odlewany ciągły · GC

Pręty odlewane ciągle oraz odpowiedni pusty materiał stanowią regularny początkowy kształt dla tulei, pierścieni i elementów prowadzących. Zachowujemy oznaczenie odlewu w kolejności jego wykonania oraz kształt przekroju dostarczającego gotową część, zamiast traktować każdy nominalnie podobny pusty element z brązu jako równoważny.[1]

Zakres wyboru
Regularny przekrój surowca i zachowany materiał

Odlewy wirowe · GZ

Dostarczony pusty element odlewany wirowo może nadawać się do elementu pustego lub pierścieniowego. Jego początkowy otwór, zewnętrzny kontur oraz zapas na końce muszą pozostawić materiał w miejscach rzeczywistych powierzchni roboczych. Mechaniczny punkt odniesienia dla GZ pozostaje oddzielony od wiersza GC.[1]

Zakres wyboru
Geometria pusta i rzeczywista podstawa surowca

Dostarczony odlew kształtowy

Wstępnie ukształtowany pusty element może zmniejszyć ilość materiału do usunięcia wokół dużego barka lub nieregularnego zarysu. Przenosi on również powierzchnie odlewu oraz istniejący układ lokalizacyjny do procesu obróbki skrawaniem. Odróżniamy dostarczoną formę od cech, które finalnie obrabiamy i kontrolujemy.[2]

Zakres wyboru
Istniejąca forma kontra wykonywana obróbka

Dokładny stop i stan dostarczenia

CuSn12-C / CC483K określa gatunek odlewniczy brązu cynowego, a nie ogólny mosiądz ani nieokreślony opis metalu łożyskowego. Definicja zakupowanego materiału pozostaje związana z rysunkiem oraz wszelkimi uzgodnionymi późniejszymi obróbkami cieplnymi lub powierzchniowymi.

Zakres wyboru
Jedna wydana specyfikacja materiału
Geometryczna forma odlewu litego z regularną zewnętrzną częścią
Geometryczna forma odlewu litego z materiałem wokół otworu wewnętrznego

Porównaj odlewy o tym samym sposobie odlewania

Tabela zachowuje nazwane przez Wisco odniesienia W-12 / CC483K dla produktów odlewanych ciągle i odlewanych w procesie odlewania odśrodkowego. Minimalne wartości wytrzymałości na rozciąganie i wydłużenia różnią się w zależności od wymienionych metod odlewania. Wartości fizyczne są odniesieniami producenta, oddzielnymi od wymiarów i akceptacji obrabianego elementu.[1]

Wybrana specyfikacja zakupu, proces odlewania oraz rzeczywisty surowy odlew identyfikują surowiec użyty w zamówieniu.

Wisco W-12 / CC483K: wybrane odniesienia do wyrobów odlewanych
WłaściwośćCiągły GCOdlewanie odśrodkowe GZPodstawa odniesienia
Wytrzymałość na rozciąganie Rm≥300 MPa≥280 MPaMinimalne; podana trasa odlewania
Wytrzymałość na rozciąganie przy 0,2 % odkształcenia względnego≥150 MPa≥150 MPaMinimalne; podana trasa odlewania
Wydłużenie A,5D≥6%≥5%Minimalne; podana trasa odlewania
Twardość wg Brinella≥90 HB≥90 HBOdniesienie HB10/1000
Gęstość8,6 kg/dm³8,6 kg/dm³Nazwane fizyczne odniesienie W-12
Przewodnictwo cieplne54 W/(m·K)54 W/(m·K)Nazwane fizyczne odniesienie W-12
Rozszerzalność liniowa18,5×10⁻⁶/K18,5×10⁻⁶/KNazwane fizyczne odniesienie W-12

Wisco W-12 / EN 1982 CC483K. Minimalne wymagania mechaniczne GC obowiązują dla średnicy zewnętrznego materiału surowego do 300 mm; większe odlewy ciągłe wymagają uzgodnionej podstawy materiałowej. Warunek rozmiarowy dotyczy odniesienia do materiału surowego, a nie ograniczenia rozmiaru komponentu VETCNC. Specyfikacja zakupionego materiału określa zlecenie.

Obróbka skrawaniem toczeniem i frezowaniem stopu CuSn12-C

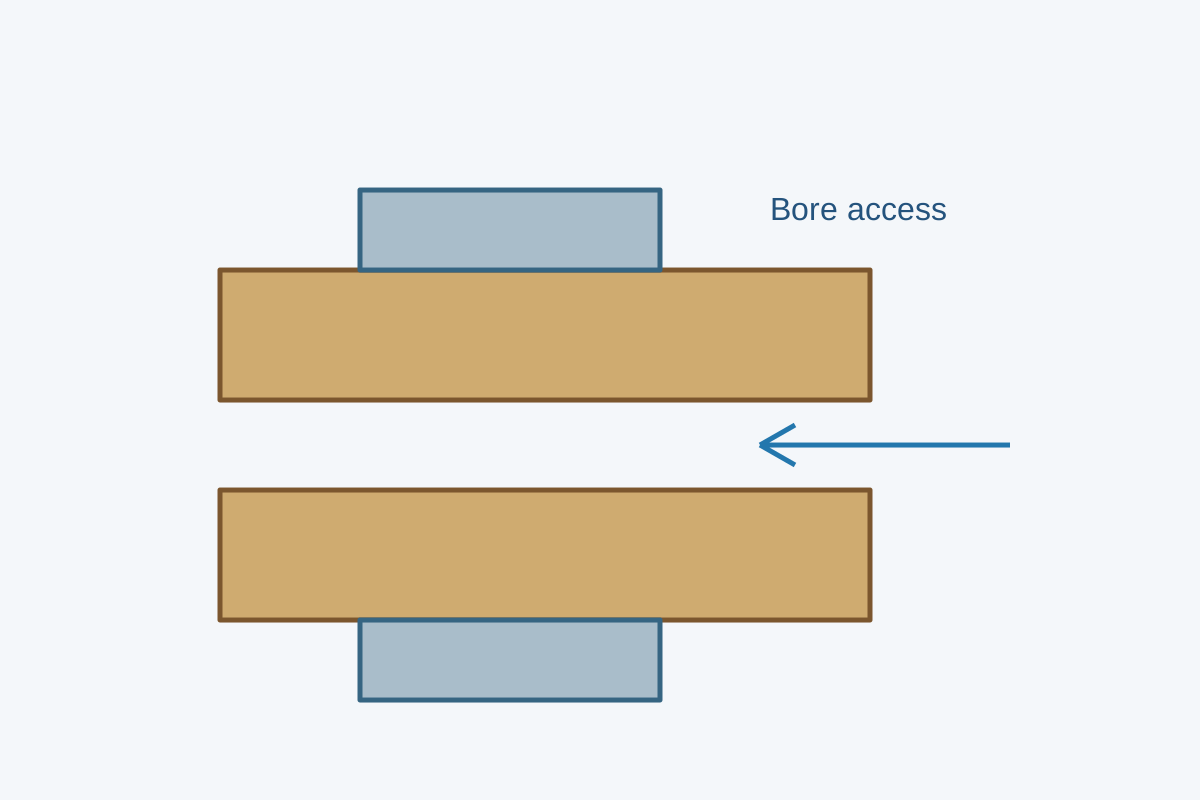
Przekrój tulei zamocowany na solidnej zewnętrznej powierzchni styku, przy zachowaniu dostępności jej otworu wewnętrznego

Otworki, powierzchnie osadzania i czoła końcowe

Toczenie ustala powiązane cylindryczne powierzchnie styku oraz ich zatrzymywanie w kierunku osiowym. Pusta brygada może zmniejszyć objętość usuwanego materiału w otworze, jeśli jej dostępna grubość ściany odpowiada gotowej geometrii. Druga pozycja przenosi wybraną oś zamiast korzystać z nieobrobionej powierzchni odlewu jako końcowej powierzchni bazowej.

Powierzchnie prowadzące i wzory mocowania

Frezowanie ustala roboczą powierzchnię oporową oraz powiązany wzór mocowania na podstawie wybranej powierzchni bazowej. Elementy znajdujące się na stronie przeciwnej lub bocznej przenoszą tę podstawę przez zmianę pozycji zamiast określać ich położenie niezależnie od konturu surowego.

Utrzymanie stabilności podczas końcowych przejść obróbkowych

Cienka tuleja lub rozdzielona część mogą ulec przesunięciu pod wpływem obciążenia chwytu. Stosujemy solidne punkty styku i kończymy obróbkę geometrii zwolnionej części w wymaganym stanie; otwór utrzymywany w okrągłości podczas docisku nie jest automatycznie okrągły po usunięciu tego ograniczenia.

Powierzchnie łożyskowe, czoła osiowe i stan inspekcyjny

Roboczy otwór wewnętrznyZewnętrzne gniazdoKontakt osiowyCzłon współpracującyZachowana ściankaStan kontroli jakości
Związek montażowy określa znaczenie wymiarów
Kontakty z CuSn12-C i zaakceptowana etapa obróbki skrawaniem
CechaWymaganie roboczeDopuszczalny stanWeryfikacja
Tuleja lub pierścień łożyskowyPowiązane otwory wytaczane, zewnętrzne podparcie i powierzchnia osiowa do oparciaOkreślony stan luźny lub zamontowanyWymiary, kształt i zależności kontaktowe
Element osiowy (osiowo obciążony)Robocza grubość i pierścień kontaktowyPo wykonaniu wszystkich przewidzianych operacji końcowychOdległości między powierzchniami czołowymi oraz wybrany kształt
Płyta prowadzącaPowierzchnia robocza i wzór mocowaniaZdefiniowane podparcie i ograniczenie ruchuPołożenie, powierzchnia oraz luz kinematyczny
Szczegół z rowkiem lub gwintemZdefiniowana ścieżka wyjściowa lub pełna definicja gwintuCzęść objęta wyceną lub etap pośredniDostępne krawędzie oraz określone granice cech

Wymiary i wymagania dotyczące ostatecznej powierzchni są zgodne z wydanym rysunkiem części. Wydajność montażu oraz badania wykonywane oddzielnie mają własne kryteria akceptacji.

Zaakceptuj zaprojektowane kontakty z brązu CuSn12-C

Mierzymy określone robocze otwory wytaczane, powierzchnie czołowe oraz szczegóły mocowania względem funkcjonalnych punktów odniesienia części po wykonaniu wszystkich przewidzianych operacji końcowych.

Szczegóły wokół brązowego obszaru kontaktowego lub elementu zabezpieczającego

Zachowaj zdefiniowaną końcówkę rowka

Rowek smarowniczy powinien kończyć się tam, gdzie projekt wydany określa jego zakończenie. Podejście rowka do stopnia, uszczelki lub zewnętrznej krawędzi zmienia otwartą ścieżkę; obróbka końcowa nie może rozszerzać tej ścieżki wyłącznie w celu uproszczenia wyjścia narzędzia.

Zachowaj użyteczną powierzchnię mocowania

Wytoczony otwór wpuszczony (counterbore) lub inne otwarcie w pobliżu usuwa materiał pod elementem mocującym. Pozostała powierzchnia łożyskowa zapewnia podparcie połączenia, a jej głębokość zapewnia wolną przestrzeń dla wybranego elementu mocującego względem powierzchni roboczej.

Wyczyść przejście dopasowujące

Plecionka wału lub wbudowany element mogą napotkać wewnętrzną promieniową zaokrąglenie przed osiadaniem na przewidzianej powierzchni czołowej. Zdefiniowane rowki luzu lub zgodne fazowanie współpracujących powierzchni zapewniają płynny przejście bez utraty rzeczywistej osiowej podpory.

Zdefiniuj zachowany rozcięcie lub wycięcie

Rozcięcie, kanał olejowy lub lokalne przerwanie zmienia przekrój dostępny do mocowania i ostatecznego przyjęcia. Krawędzie i punkt końcowy pozostają powiązane z rysunkiem komponentu, a nie są traktowane jako niekontrolowane otwory do wyburzania.

Omówić wymagania dotyczące części

Komponenty z materiału CuSn12-C stosowane w łożyskach, prowadnicach i mechanizmach

Komponenty wspierające wał

Tuleja zapewnia kontakt brązowy w wybranym układzie łożyskowym. Powierzchnia wału, jego współosiowość oraz smarowanie pozostają częścią tego kompletnego układu; obrabiana tuleja dostarcza geometrii zgodnej z dokumentacją.

Szczegóły osiowego kontaktu

Pierścień oporowy lub podkładka oddziela kontakt osiowy od sąsiadujących elementów obrotowych lub nieruchomych. Robocze powierzchnie robocze i luz w otworze wewnętrznym są zgodne z rzeczywistym układem podparcia i utrzymania.

Prowadnice maszynowe i szczegóły zużycia

Zamienne płytki lub paski mogą zapewnić określony kontakt w prowadnicy maszynowej lub mechanizmie. Ich sposób mocowania znajduje się poza wymaganym obszarem ruchu i umożliwia niezależną wymianę elementu kontaktowego bez konieczności demontażu większej struktury.

Regulacja i interfejsy urządzeń

Szczegół gwintowany, pierścień zaciskowy lub pierścień związany z pompą może łączyć ruch lub utrzymywanie z odpowiednim korpusem. Definicja komponentu określa rzeczywisty rodzaj połączenia, obejmującą go obróbkę końcową oraz zaakceptowaną fazę dostawy surowca.

Obróbka kontaktu bez utraty jego geometrii

Wyznaczony rowek smarny kończy się przed końcową powierzchnią styku tulei

Zachowaj roboczą teksturę powierzchni

Otwór wewnętrzny, powierzchnia oporowa lub pad prowadzący zachowują określoną formę i teksturę powierzchni. Polerowanie estetyczne zewnętrznej powierzchni nie musi sięgać obszaru kontaktu roboczego ani zmieniać jego zaakceptowanego wymiaru.

Wyczyść wewnętrzne przecięcie

Otwór doprowadzający do wnętrza otworu wewnętrznego może pozostawić krawędź niewidoczną od zewnątrz. Lokalna obróbka końcowa usuwa tę wystającą krawędź, zachowując jednocześnie powierzchnię otworu wewnętrznego oraz szerokość i punkt końcowy wyznaczonego rowka.

Zachowaj identyfikowalność etapów obróbki

Półfabrykat pierścienia pośredniego i gotowy komponent łożyskowy wymagają różnych dokumentów zwolnienia. W wycenie określono operację końcową, aby uniknąć błędnej interpretacji wcześniej obrabianego rozmiaru jako stanu zaakceptowanego w dalszym procesie montażu.

Zabezpiecz dostarczone powierzchnie kontaktowe

Opakowanie oddziela powierzchnie robocze i wspiera cienkie wypustki, nie odkształcając ich pod wpływem obciążenia. Identyfikacja części i jej rewizji pozostaje powiązana ze wskazanym materiałem oraz ścieżką dostawy surowca.

Materiał CuSn12-C i kontrola cech gotowych

Odniesienia kontrolne rozróżniają otwór wewnętrzny tulei, powierzchnię oprzywania oraz długość roboczą

Zachowaj rzeczywisty rekord wyrobu odlewanego

Rekord materiału identyfikuje zamówioną stopową, sposób odlewania oraz dostarczony półwytwór. Ogólna karta danych technicznych służy wyłącznie jako pomoc przy doborze; dokumentacja materiałowa dotycząca zamówienia określa konkretny produkt, z którego wykonano komponent.

Pomiary wykonuj od roboczych punktów odniesienia

Wytaczanie, powierzchnia oporowa, rowek oraz wzór mocowania sprawdzane są względem ich zatwierdzonych punktów odniesienia. Wybrany stan podparcia lub warunki montażu zachowywane są wtedy, gdy wpływają one na ostateczny wynik akceptacji.

Określ dodatkowe kryteria akceptacji osobno

Każde wymagane badanie montażowe, szczelności, wewnętrznej spójności lub inne badanie funkcjonalne ma własny uzgodniony zakres i kryteria. Każde z tych badań jest raportowane zgodnie z jego własnym uzgodnionym zakresem i kryteriami.

Od czego zależy koszt komponentu z brązu CuSn12?

Masywny, pusty lub kształtowany półwytwór początkowy

Odpowiedni pusty wytwór zmniejsza objętość skrawania przy produkcji tulei; masywny półwytwór może zapewnić swobodę umieszczenia przesuniętego otworu wytaczanego. Kształtowany półwytwór ogranicza powtarzające się operacje skrawania tylko wtedy, gdy pozostawia wystarczającą ilość materiału w miejscach końcowych styków.

Geometria styku i dostęp narzędzi

Głębokie gniazda, cienkie pozostałe ściany, przerywane otwory wytaczane oraz lokalne rowki wymagają dodatkowych czynności manipulacyjnych lub zmiany kierunków skrawania. Część o niewielkiej masie końcowej może nadal wymagać znacznego podparcia i dużego skrawania materiału.

Powierzchnie końcowe i zawarte dowody

Określenie chropowatości lub rejestracja kontroli cechy dodaje pracę do rzeczywistego obszaru styku. Ograniczenie tych wymagań do użytecznych obszarów pozwala uniknąć stosowania tej samej operacji wykańczającej na powierzchniach zewnętrznych niebiorących udziału w funkcji.

Ilość sztuk oraz współdzielone przygotowanie

Programy sterujące, przygotowanie układu bazowego oraz kontrola pierwszego egzemplarza są wspólne dla stabilnej partii. Indywidualne wykańczanie rowków, manipulacje i końcowe kontrole pozostają operacjami wykonywanymi na każdym egzemplarzu; nowa forma półwytworu lub interfejs wymaga ponownego przygotowania.

Od półwytworu odlewanego do powtarzalnej produkcji komponentów CuSn12-C

Zatwierdź materiał i geometrię styku

Zamówiony wytwór łączy dokładny stop i sposób odlewania z rysunkiem komponentu oraz uzgodnioną nadwyżką materiału.

Ustal pierwszą trasę obróbki skrawaniem

Pierwsze egzemplarze ustalają punkty bazowe, sposób podparcia oraz dostęp do określonych cech styku i rowków.

Powtarzaj zaakceptowaną definicję

Partia jest produkowana zgodnie z zatwierdzonym komponentem, materiałem oraz zawartymi operacjami końcowymi. Zmiana półwytworu lub interfejsu współpracującego pozostaje rozpoznawalna.

Zabezpiecz dostarczoną fazę

Zapakowane części zachowują zaakceptowane strefy styku i tożsamość; półwytwory pośrednie są trzymane osobno od gotowych komponentów przeznaczonych do montażu.

Często zadawane pytania dotyczące obróbki CNC brązu CuSn12

Czy CuSn12-C jest automatycznie materiałem bezolowiowym?

Nie. Odnośnik Wisco CC483K dopuszcza zawartość ołowiu do 0,70 %. Brak ołowiu lub zgodność z konkretnym wymogiem ograniczającym substancje musi być więc wyraźnie określona osobno, obok oznaczenia CuSn12-C. Wymagania dotyczące końcowego materiału i dowodów muszą stanowić część wydanej specyfikacji zakupowej.

Czy można zastąpić amerykański numer stopu na podstawie listy odpowiedniości?

Nie bez sprawdzenia obowiązujących specyfikacji. KMM wyraźnie ostrzega, że jego równoważność między standardami nie jest bezwzględna i że skład może się różnić. Porównanie C90800 zatem stanowi jedynie wskazówkę do przeglądu materiału, a nie zezwolenie na zastąpienie zamówionego produktu CC483K ani zmianę jego metody odlewania.

Czy wytoczony otwór w pręcie pustym może stanowić gotowy otwór łożyskowy?

Tylko wtedy, gdy zostanie on wyraźnie zaakceptowany jako ta powierzchnia końcowa. Dla swojego pustego materiału GC o średnicy zewnętrznej do 97 mm Schreier podaje dopuszczalne odchyłki średnicy zewnętrznej +0,6 / −0 mm oraz średnicy wewnętrznej −1 / +0 mm. Są to dopuszczalne odchyłki surowca, a nie dopuszczalne odchyłki gotowego pasowania łożyskowego. Nadmiar obróbkowy oraz wymagania dotyczące końcowego wytaczania nadal muszą być ze sobą powiązane.

Czy obrabianą tuleję prowadzącą z CuSn12-C można wygiąć w celu skorygowania jej montażu?

Nie należy zakładać, że dana metoda kształtowania jest odpowiednia. Alumeco ocenia zarówno kute zimne, jak i kute gorące jako słabe lub niezalecane dla swojego określonego produktu CuSn12-C. Przesunięcie, które powinno znaleźć się w elemencie, musi zostać uwzględnione w jego geometrii lub w osobno zatwierdzonej metodzie produkcji, a nie tworzone poprzez niestandardowe wyginanie podczas montażu.

Czy sformułowanie „odporne na wodę morską” gwarantuje zgodność z oczyszczaczem zawierającym amoniak?

Nie. Ogólna charakterystyka odporności na korozję nie obejmuje każdego środka czyszczącego. Arkusz CuSn12-C firmy Alumeco z marca 2025 r. ocenia odporność na działanie wody i środowisk alkalicznych jako dobrą, natomiast na kwasy i amoniak jako słabą lub niezalecaną. Konkretny środek czyszczący, czas i sposób narażenia oraz przeznaczenie komponentu wymagają osobnej podstawy materiałowej – nie można ich uzasadniać wyłącznie sformułowaniem dotyczącym odporności na wodę morską.

Czy CC483K i CB483K to ten sam przedmiot dostawy?

Odnoszą się one do różnych etapów w katalogu materiałów KMM: odpowiednio do odlewu i do słupka (ingotu) użytego do jego wytworzenia. Wymagania chemiczne podane w tych tabelach nie są identyczne. Zamówienie na obróbkę skrawaniem musi określać konkretny półprodukt lub odlew gotowy do obróbki; sam oznacznik słupka (ingotu) nie definiuje stanu gotowego do użycia materiału magazynowego.

WSPARCIE PROJEKTOWE

Omów swoją część z brązu CuSn12-C

Wyślij rysunek tulei, pierścienia, tulei prowadzącej lub elementu z gwintem wraz z dokładną specyfikacją materiału, ścieżką odlewania, ilością oraz wymaganym stanem końcowym. Wskazując powierzchnie robocze i uwzględniając kryteria akceptacji, przygotuj zapytanie ofertowe.

Odnośniki produktowe i magazynowe dla CuSn12-C

Nazwane wartości wyrobów odlewniczych i różnice zakresu stosowane przy doborze materiału w magazynie oraz podejmowaniu decyzji dotyczących obróbki skrawaniem.

  1. Wisco — W-12 / EN 1982 CC483K CuSn12-CMinimalne odniesienia mechaniczne GC i GZ, warunek rozmiaru materiału w stanie ciągłej taśmy oraz nazwane wartości fizyczne.
  2. Schreier Metall — CuSn12-C / CC483KFormy wyrobów odlewanych i różnica między tolerancją na materiał surowy a wymiarami gotowego komponentu.
  3. KMM — CuSn12-C / CuSn12-B, CC483K / CB483KOddzielne odniesienia do surówki i odlewów; porównania międzystandardowe nie oznaczają bezwzględnej równoważności.
  4. Alumeco — EN CuSn12-C / CC483K, 6 marca 2025Nazwane wskazówki produktowe dotyczące metod kształtowania; dalsza obróbka wymaga odpowiedniej definicji materiału i dostawy.
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana sztuczną inteligencją, nie jest to wyprodukowana część zamawianego klienta.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB