Przejdź do treści
VETCNCCNC MANUFACTURING
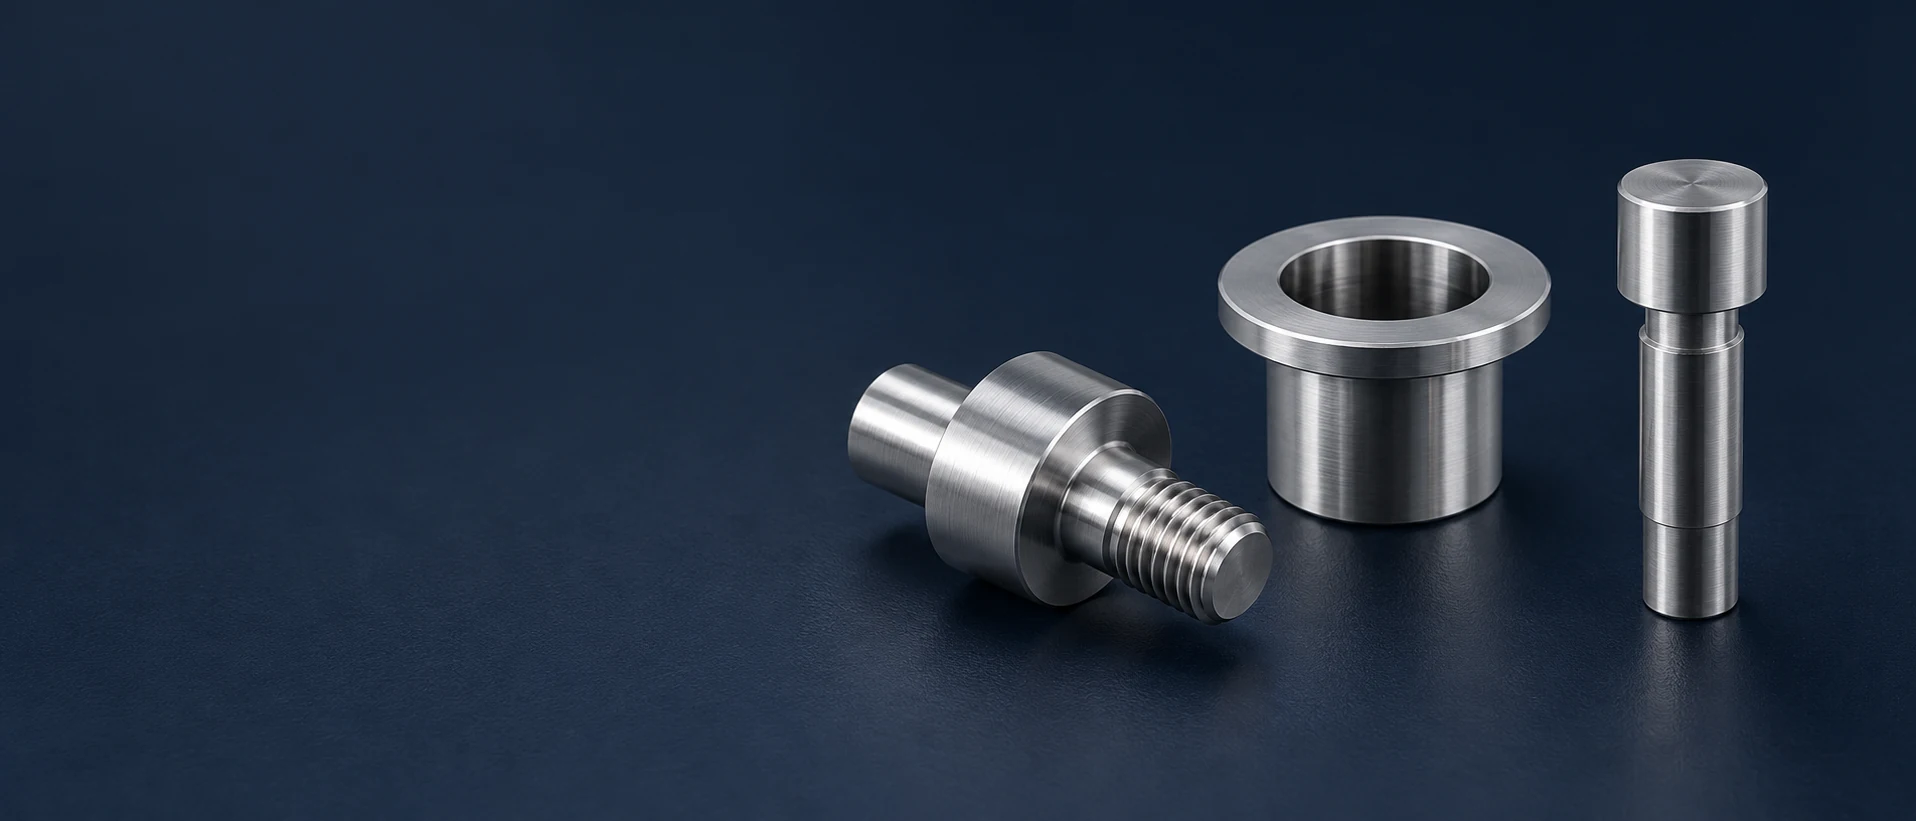
Srebrny gwintowany sworzeń ramowy obok pustej tulei z kołnierzem i stopniowego sworzenia lokalizującego

Obróbka CNC stali nierdzewnej 303
dla elementów toczeniowych i lokalizacyjnych

Przejrzyj zapas i właściwości materiału 303

Study, dystansowniki, sworznie i komponenty lokalizacyjne ze stali 303

6 typów elementów

Study z gwintem i części z barkiem

Toczymy gwint, bark i szczegóły końcowe na studach zgodnie z rysunkiem technicznym. Długość użytecznego zaczepienia i bark zatrzymujący pozostają oddzielone, aby element mocujący opierał się na wymaganej powierzchni.

Precyzyjne dystansowniki

Precyzyjne dystansownikiUstalamy odległość osiową na całej długości gotowego elementu i jego powierzchniach czołowych. Obrabiamy otwory wzdłużne, powierzchnie barkowe lub profile stopniowane zgodnie z wymaganą kolejnością montażu.

Sworznie osadzające i lokalizujące

Obrabiamy średnicę roboczą sworznia, bark zatrzymujący oraz trzpień montażowy. Krawędzie wejściowe i cechy ułatwiające demontaż są dostosowane do sposobu montażu i użytkowania sworznia w celu lokalizacji współpracującego elementu.

Tuleje z kołnierzem

Jednoczęściowa tuleja z flanżem łączy średnicę montażową, otwarty otwór i osiową powierzchnię zatrzymującą. Toczymy te powierzchnie zgodnie z wybranymi pasowaniami oraz zachowujemy określone krawędzie wejściowe.

Adaptery do przyrządów pomiarowych

Obrabiamy korpusy adapterów z barkiem, gwintem wewnętrznym lub zewnętrznym oraz określoną średnicą połączeniową. Są to interfejsy mechaniczne wykonane zgodnie z rysunkiem komponentu i jego funkcją w zestawie montażowym.

Blok lokalizacyjny z rowkiem V-kształtnym

Frezujemy rowki lokalizacyjne i otwory montażowe w blokach ze stali 303. Rowerk V-kształtny wspiera element okrągły na określonych powierzchniach styku, podczas gdy wzór otworów montażowych zapewnia stałe zamocowanie bloku w przyrządzie.

Nasza obróbka stali nierdzewnej 303 obejmuje elementy toczone z prętów oraz ich wtórne cechy frezowane, przy czym stan zamawianego materiału i końcowe powierzchnie stykowe pozostają wyraźnie określone.

Dlaczego wybrać stal nierdzewną 303 do obrabianej części?

Siarka wspiera łamania wióra

Siarkowe wtrącenia w stali 303 ułatwiają odpadanie wiórów podczas skrawania. Dlatego gatunek ten jest przydatny do elementów wymagających intensywnego toczenia, wiercenia lub gwintowania, gdzie obsługa wiórów oraz wielokrotne skrawanie wpływają na produkcję.[1]

Zakres wyboru
Obróbka skrawaniem rzeczywistej części, a nie uniwersalny procent czasu cyklu.

Kompromis między odpornością na korozję a obróbką mechaniczną

Te wtrącenia zmniejszają także odporność na korozję w porównaniu ze stalą 304 oraz ograniczają możliwości kształtowania i spawania. Używamy stali 303 tam, gdzie jej wymagania technologiczne i eksploatacyjne są spełnione, a nie wyłącznie ze względu na łatwiejszą obróbkę.[3] [2]

Zakres wyboru
Zachowaj korzyść z obróbki skrawaniem oraz warunki użytkowania przy podejmowaniu decyzji dotyczących materiału.

Zgrzewane półfabrykaty i ich wartości odniesienia

Tabela materiałów poniżej zawiera dane producenta dla warunku ulepszania cieplnego (odprężania) prętów okrągłych. Zapewnia ona spójny punkt odniesienia do jednoczesnej analizy wytrzymałości, plastyczności i twardości; nie stanowi jednak dokumentu potwierdzającego wyniki badań dla dostarczanego półfabrykatu przeznaczonego na Twój element.[1]

Zakres wyboru
Zachowaj podany stan zapasu i warunki przy porównywaniu danych własnościowych.

Zimnoobrobiona prętka i kształtowniki

Zimne wyciąganie zmienia wytrzymałość i plastyczność dostarczanego pręta. Okrągłe, sześciokątne lub prostokątne półfabrykaty pozostawiają również różną ilość materiału do usunięcia. Planujemy proces od rzeczywistego półfabrykatu i jego stanu, zamiast traktować każdy połyskujący pręt ze stali 303 jako identyczne wejście.

Zakres wyboru
Forma produktu, wcześniejsza obróbka oraz zamówiona specyfikacja.
Dwa nieoznaczone cylindryczne pręty metalowe w kolorze srebrnym z płaskimi, piłowanych końcami
Dwa nieoznaczone prostokątne srebrne półfabrykaty metalowe z płaskimi końcami

Przeczytaj typowe właściwości w ich podanym kontekście

Poniższe wartości odnoszą się do nazwanego pręta odniesienia. Specyfikacja materiałowa zamówienia oraz wymagane dokumenty decydują o akceptacji rzeczywistego pręta; typowa wartość próbki jest podawana wyłącznie w celu porównania i nie stanowi gwarantowanego minimum dla każdego elementu ze stali nierdzewnej 303.[1] [2]

Porównanie zachowuje jeden zestaw danych dla hartowanego pręta okrągłego zamiast mieszać różne dostarczone stany materiału.

Odpalany pręt okrągły 303: typowy odniesienie Carpenter Technology
WłaściwośćWartość typowaJednostkaPodstawa pomiaru
Wytrzymałość na rozciąganie621MPaBadanie rozciągania
wytrzymałość na rozciąganie przy 0,2 % odkształcenia permanentnego241MPa0.2% przesunięcie
Wydłużenie50%długość pomiarowa 2 cala / 50,8 mm
Zmniejszenie pola przekroju55%Badanie rozciągania
Twardość wg Brinella160HBTwardość wg metody wciskania
Energia uderzenia według metody Izod108JTest Izoda
Energia uderzenia wg Charpy z karbem w kształcie litery V95JTest Charpy z karbem w kształcie litery V

Typowe dane Carpenter CarTech 303 w temperaturze pokojowej dla pręta okrągłego o średnicy 1 cal (25,4 mm), poddanego odpuszczaniu w temperaturze 1900 °F (1038 °C). Określa to warunek odniesienia, a nie przepis obróbki cieplnej VETCNC. Zamówiona specyfikacja materiału określa dostarczany półprodukt; te wartości nie stanowią minimalnych wymagań normy ani oceny gotowych części.

Toczenie, wiercenie i dodatkowe frezowanie w stali 303

Koncepcyjne włączenia materiału obok krawędzi skrawającej oraz oddzielne zakrzywione wióry

Gwinty obok ramki lokalizacyjnej

Obrabiamy kształt gwintu, bicie oraz ramię lokalizacyjne jako cechy powiązane. Wolna przestrzeń narzędzia przy korzeniu gwintu oraz wymagana powierzchnia oporowa określają miejsce, w którym kończy się użyteczny odcinek gwintu; nieobrobione bicie nie jest uwzględniane w pełnym załamaniu gwintu.

Wiercone otwory przebiegające i powierzchnie oddzielania części

Wkładka dystansowa lub tuleja wymaga użytecznego otworu oraz kontrolowanej długości po obróbce końcowej. Po oddzieleniu od pręta dopasowujemy określone powierzchnie końcowe i krawędzie wejściowe, aby część mogła się osadzić bez wystającej faski lub niepożądanej kontakty krawędzi.

Płaszczyzny, rowki i otwory montażowe

Dodatkowe frezowanie tworzy płaszczyzny klucza, rowki lokalizacyjne oraz wzory otworów tam, gdzie rysunek tego wymaga. Powiązujemy te cechy z walcowanym otworem lub stopniem, a nie dopuszczamy późniejszej przebudowy układu mocowania, która zmieniłaby roboczą powierzchnię styku.[1]

Pasowanie, powierzchnie zatrzymujące i zaangażowanie gwintu

Wał, tuleja 303 i obudowa: oddzielne powierzchnie lokalizacyjneSchematyczny przekrój poprzeczny centralnego wału, pierścieniowej tulei 303 i otaczającej obudowy. Rysunek określa końcowe dopasowanie na każdej powierzchni styku.Obudowatuleja 303Wał współpracującyKoncepcja interfejsu
Wielkość, położenie osiowe oraz zaangażowanie mocowania to osobne cechy robocze.
Funkcjonalne cechy elementów 303 i ostateczna akceptacja
CechaWymaganie lub odniesienieWarunek akceptacjiWeryfikacja
Wybrany otwór lokalizacyjnyØ20 H7: 20.000–20.021 mmGdzie wybrane na rysunku technicznym, po uzgodnionym wykończeniuPomiar gotowego otworu
Czoło dystansa lub powierzchnia zatrzymującaDługość z rysunku technicznego oraz relacja między powierzchniami czołowymiKońcowe robocze powierzchnie stykuKontrole długości oraz określonej geometrii
Gwint wewnętrzny lub zewnętrzny skrawanyKlasa gwintu z rysunku technicznego oraz użyteczna długość zaangażowaniaObszar pełnego profilu po ostatecznym obróbce krawędziKontrola gwintu odpowiednim wzorcem i długością
Groty lokalizacyjny lub dodatkowy otwórPołożenie i geometria styku zgodnie z rysunkiem technicznymOdnośnie do określonych punktów odniesienia montażowegoKontrole położenia cech oraz krawędzi

Zakres Ø20 H7 jest odniesieniem ISO 286 wybranym na rysunku technicznym. Pozostałe pasowania, relacje między powierzchniami czołowymi oraz limity gwintu wynikają z definicji komponentu i jego ostatecznego stanu.

Styk, a nie ogólna wygląd

Otóż, otwór, powierzchnia zatrzymująca oraz gwint mogą być zgodne z wymaganą wielkością, podczas gdy sąsiadujący karb uniemożliwia prawidłowe osadzenie. Dlatego też ostateczny stan krawędzi oraz rzeczywiste powierzchnie styku pozostają częścią akceptacji.

Szczegóły konstrukcyjne części z materiału 303 wykonanych metodą obróbki skrawaniem

Korzenie i rowki odpowietrzające obok obciążonej cechy

Wyprowadzenie gwintu, otwór poprzeczny lub rowek zmienia pozostałą część przekroju. Zachowujemy promienie i luzownice z rysunku, aby wygodna ścieżka narzędzia nie ostrościła obciążonego korzenia ani nie zmniejszyła wymaganej grubości mostka.

Wąskie końcówki i cienkie kołnierze

Długi wierzchołek sworznia lub cienka tuleja prowadząca mogą ulec odkształceniom pod wpływem siły skrawania, nawet gdy stal nierdzewna 303 jest łatwo obrabiana na tokarkach. Ich niepodparta długość wystająca oraz pozostająca część określają stopień potrzebnego wsparcia podczas operacji wykańczających. Zachowujemy materiał mocujący lub dodatkowe wsparcie do wykonania ostatnich przejść zamiast polegać na zachowaniu stali podczas odprowadzania wiórków, aby utrzymać smukłą cechę w pozycji prostej.

Powierzchnie końcowe i otoczenie widoczne

Obróbka skrawaniem ujawnia różne przekroje pręta. Wtrącenia siarczkowe ułożone wzdłuż kierunku kucia mogą powodować różną odpowiedź powierzchni czołowej w porównaniu z powierzchnią wzdłużną. Rzeczywiste ujawnienie oraz wymagania dotyczące powierzchni mają znaczenie tam, gdzie dany przekrój pozostaje otwarty.[2]

Dostęp do montażu i demontażu

Śruby z uchwytami lub sworznie lokalizujące wymagają praktycznej metody dokręcania, montażu lub demontażu. Określone cechy umożliwiające dokręcanie kluczem oraz wyciąganie pozostają dostępne w zmontowanym układzie bez konieczności zastępowania funkcjonalnego średnicy śladami narzędzi.

Omówić wymagania dotyczące części

303 części w urządzeniach i uchwytach

Wkręty stalowe i zakończenia z gwintem do zmontowania

Śrubka z gwintem ustala położenie elementu współpracującego, podczas gdy wałek ogranicza jego przesuw. Ta separacja zapobiega zależności siły docisku lub regulacji od miejsca, w którym niepełny gwint przypadkowo zakleszcza się.

Wkładki dystansowe w zaciskanej zestawie

Tuleja dystansowa określa odległość między powierzchniami podpierającymi. Luźna dopasowana otwór umożliwia przejście zamierzonego elementu zaciskowego lub wału, podczas gdy powierzchnie czołowe przenoszą nacisk zacisku. Zewnętrzne, estetyczne zaokrąglenie nie może skrócić tej długości roboczej.

Sworznie lokalizujące i wymienne tuleje

Powierzchnia lokalizacyjna pozycjonuje część współpracującą; inny obszar służy do montażu lub utrzymywania sworznia lub tulei. Oddzielenie tych funkcji zapewnia przejrzystość zamierzonego dopasowania oraz ścieżki wymiany.

Mechaniczne adaptery i bloki pozycjonujące

Adapter przekazuje gwint lub powierzchnię oprzywania do innego komponentu. Blok pozycjonujący wspiera przedmiot obrabiany od zdefiniowanej rowka lub powierzchni oporowej. Oba elementy wymagają wyraźnej ścieżki kontaktu z wyposażeniem, a nie ogólnego dopasowania kształtu zewnętrznego.

Powierzchnie robocze oraz uzgodniona powłoka 303

Części składowe elementu oddzielają funkcjonalne obszary otworów i gwintów od obszarów wyglądowych powierzchni zewnętrznych

Powierzchnie stykowe po obróbce skrawaniem

Otworki, zewnętrzne powierzchnie przystawne (stop) oraz obszary gwintowane zachowują chropowatość i stan krawędzi zgodny z rysunkiem. Odróżniamy powierzchnię roboczą od sąsiedniej powierzchni luzu lub widocznej powierzchni czołowej, aby obróbka końcowa nie zatarła zamierzonego kontaktu.

Polerowane lub połączone obszary zewnętrzne

Wykończenie estetyczne dotyczy wyłącznie uzgodnionych obszarów i wzorca wyglądów. Polerowana powierzchnia zewnętrzna nie określa dopasowania otworu, przyjęcia gwintu ani stanu ukrytej powierzchni czołowej.

Odpowiednie czyszczenie i pasywacja zgodne z klasą materiału

Gdy określono pasywację, wybór procesu uwzględnia wolnoobrabialne wtrącenia stali nierdzewnej 303 oraz wymagane kryteria akceptacji. Przygotowanie, płukanie oraz ewentualna neutralizacja są częścią określonej ścieżki obróbki powierzchniowej, a nie kopiowaniem ogólnego oznaczenia metody obróbki.

Bezpieczne obchodzenie się z elementami i stan dostawy

Po końcowej obróbce powierzchnie stykowe i otwory są chronione przed ponownym zanieczyszczeniem oraz uszkodzeniem podczas transportu. Opakowanie zapewnia uzgodniony stan przybycia, a oddzielne części są przechowywane tak, aby nie uszkodziły gotowej powierzchni roboczej.

Identyfikacja stali 303 i akceptacja gotowego elementu

Niezależne rekordy materiału i powierzchni obok stopniowej geometrii elementu powiązanej z powierzchnią odniesienia

Dostarczony materiał S30300

Wymagany dokument materiałowy identyfikuje stal 303/S30300, specyfikację produktu oraz dostarczony stan. Proponowane alternatywne gatunki lub warianty o poprawionej obrabialności zachowują swoją rzeczywistą tożsamość aż do ich zatwierdzenia dla danego elementu.

Gotowy element charakteryzuje się

Sprawdzamy dopasowania, długości oraz relacje między punktami odniesienia zdefiniowane na rysunku w ich zaakceptowanym stanie końcowym. Zaangażowanie gwintu, styk powierzchni rowków oraz określone warunki krawędzi są uwzględniane w odpowiednich kontrolach cech.

Wymagania dotyczące powierzchni oraz dodatkowych właściwości

Wymagane zabiegi lub badania właściwości mają określoną metodę wykonania i podstawę akceptacji. Określamy ich zakres objęty kontrolą i dokumentujemy osobno od wyników pomiarów wymiarowych; tabela referencyjna producenta nie zastępuje tych dowodów.

Co wpływa na koszt obróbki stali nierdzewnej 303?

Geometria powtarzana z pręta

Część dominowana przez toczone średnice, barki i gwinty tnione może wykorzystać powtarzalną sekwencję obróbki prętowej. Elementy na innych powierzchniach, cięcia przerywane oraz małe krawędzie wewnętrzne wymagają dodatkowych operacji poza masą gotowej części.

Kształt początkowy i ilość usuwanego materiału

Okragły półprodukt nadaje się do wielu dystansów i sworzni; półprodukt sześciokątny może zmniejszyć frezowanie tam, gdzie wymagana jest geometria umożliwiająca dokręcanie kluczem. Blok odcięty z innego otoczenia pozostawia inną ilość nadmiaru i różny zakres prac dostępowych.

Zakres wykańczania i kontroli jakości

Określone obszary szlifowania, kontrola krawędzi wewnętrznych, obróbka cieplna oraz rejestracja krytycznych wymiarów dodają każdą z nich osobną operację. Ich koszt zależy od rzeczywistych powierzchni i wymagań akceptacyjnych, a nie od ogólnej kategorii „wykończenia ze stali nierdzewnej”.

Ilość zamówionych części i przygotowanie każdej z nich

Programowanie, przygotowanie maszyny i pierwsze ustawienie oprzyrządowania są wspólne dla całej partii produkowanej jednocześnie. Zachowanie zatwierdzonego stanu surowca i kolejności wykonania cech wspiera zamówienie powtarzające; zmiana metody kształtowania lub łączenia zmienia tę podstawę.

Od próbki komponentu ze stali 303 do zamówień powtarzających

Ustalenie roboczych powierzchni styku

Pierwsza próbka może ustalić zestaw dystansów, sposób zablokowania względem elementu lokalizującego lub dostęp do adaptera. Badanie identyfikuje funkcję, którą ta próbka potwierdza, a nie zatwierdza wszystkich późniejszych procesów ani warunków ekspozycji.

Akceptacja reprezentatywnej części po obróbce skrawaniem

Referencyjna część produkcyjna wykorzystuje zamierzony stan surowca ze stali 303 oraz końcową trasę wykańczania powierzchni. Jej robocze wymiary i krawędzie są akceptowane łącznie, aby późniejsze części nie opierały się wyłącznie na wyglądzie próbki.

Zatwierdzenie definicji partii

Partia realizowana jest zgodnie z zatwierdzoną wersją rysunku, definicją materiału oraz zakresem kontroli jakości. Zmiany dotyczące półproduktu, gwintu lub powierzchni lokalizującej są rozstrzygane przed ich zastosowaniem do pozostałej ilości.

Kontrola zmian w trasie technologicznej

Zmiana półproduktu, roboczej powierzchni styku lub końcowej trasy wykańczania powierzchni może unieważnić zatwierdzone ustawienie lub referencyjną kontrolę jakości. Aktualizujemy dotknięte etapy produkcji i akceptacji przed wydaniem zamówienia ze zmianami; zamówienie powtarzające bez zmian realizowane jest zgodnie z zatwierdzoną definicją.

Często zadawane pytania dotyczące CNC obróbki stali nierdzewnej 303

Czy zatwierdzenie gwintu nacinanego na materiale 303 obejmuje również gwintowanie zgniataniem lub kucie na zimno?

Nie. Te operacje odkształcają materiał zamiast go usuwać. Gwint zgniatany lub tłoczony zimno wymaga osobnej oceny materiału i procesu, szczególnie ponieważ stal 303 ma ograniczoną kutełkość. Pomyślna próbka po obróbce skrawaniem nie zatwierdza późniejszej trasy kształtowania.

Czy można dodać element spawany do obrabianego elementu ze stali 303?

To zmienia pytanie dotyczące doboru materiału. Spawanie stali nierdzewnej 303 zazwyczaj nie jest zalecane; jej zawartość siarki może sprzyjać powstawaniu pęknięć gorących. Jeśli zespół wymaga spawania, gatunek materiału, rodzaj połączenia oraz metoda wykonywania muszą zostać zweryfikowane w ramach zatwierdzonego rozwiązania, a nie można zakładać, że pierwotnie toczone elementy ze stali 303 pozostają nadal odpowiednie.

Czy 303Se to po prostu inna nazwa stali 303?

Nr 303 to UNS S30300; 303Se to UNS S30323 i zawiera selen w składzie, co nadaje mu inne właściwości kształtowania. Nazwy te nie są wymienne w kontekście zatwierdzonych materiałów. Zachowujemy określoną gatunkowość lub jawnie zaakceptowaną alternatywę oraz jej rzeczywistą dokumentację materiałową.

Czy łatwa obróbka skrawaniem czyni stal 303 domyślnym wyborem dla korpusów przeznaczonych do pracy pod wysokim ciśnieniem gazów lub cieczy?

Nie. Carpenter nie zaleca stosowania stali nierdzewnej 303 do zbiorników zawierających gazy lub ciecze pod wysokim ciśnieniem. Przydatność ciśnieniowa opiera się na zatwierdzonym materiale, specyfikacji wyrobu i kwalifikacji dla tej pracy. Konstrukcja przeznaczona do wytrzymywania ciśnienia wymaga własnego, zatwierdzonego materiału, specyfikacji produktu oraz kwalifikacji; przedstawiony tutaj adapter mechaniczny nie stanowi dowodu takiego zatwierdzenia.

Czy cykl pasywacji stosowany dla stali 304 lub 316 można bez zmian zastosować również dla stali 303?

Nie bez uprzedniego stwierdzenia, że nadaje się do stopu przeznaczonego do łatwej obróbki skrawaniem oraz wymaganej akceptacji. Carpenter wyjaśnia, że usunięcie wystających siarczków może pozostawić miejsca zatrzymujące kwas. Wybrana metoda przygotowania powierzchni, obróbki cieplnej, płukania i zobojętniania musi więc uwzględniać stan powierzchni stali nierdzewnej 303, a nie polegać wyłącznie na nazwie typowego kąpieli.

Czy podane wartości udarności według Izoda i Charpy można stosować wymiennie lub jako minimalne wartości dla eksploatacji w niskich temperaturach?

Nie. Są to oddzielne wyniki badań udarności w typowym zbiorze danych uzyskanych w temperaturze pokojowej. Żaden z tych wyników nie potwierdza stosowania drugiej metody ani minimalnej temperatury niższej. Wymaganie dotyczące udarności musi określać określoną metodę badań, temperaturę próbki, podstawę wykonania próbek oraz granicę akceptacji dla zamawianego materiału.

WSPARCIE PROJEKTOWE

Omów swoją część z materiału 303

Wyślij rysunek części, wymaganą specyfikację materiału 303 oraz ilość. Wycenimy toczenie, cechy wtórne, określony wykończenie powierzchni oraz zakres umownej kontroli jakości.

303 Referencje materiałowe i produkcyjne

Warunki produktu oraz różnice w obróbce stosowane powyżej.

  1. Carpenter Technology — stal nierdzewna CarTech 303.Tożsamość S30300 oraz nazwana odniesieniowa tabela typowych właściwości pełnego okrągłego pręta w stanie odpuszczenia.
  2. Atlas — Arkusz danych gatunku 303; Carpenter Technology — 303-SeKompromisy związane z siarką, stan dostawy oraz osobny gatunek S30323.
  3. Carpenter Technology — Jak pasywować elementy ze stali nierdzewnejWtrącenia zapewniające łatwą obróbkę skrawaniem, przygotowanie i dobór procesu powierzchniowego zależny od gatunku stali
  4. Carpenter Technology — Dobór stopu do kucia na zimno; ASTM E23Wybór trasy kształtowania oraz różnica między metodami udarności z karbem w próbie na łamaniu
VETCNCCNC MANUFACTURING

Uzyskaj ofertę

Prześlij rysunek

*Pola obowiązkowe

Ilustracja geometrii części z acetalu

Powiększona ilustracja geometrii części

Ilustracja części wygenerowana przez AI.

Polski
WhatsApp Napisz do nas e-mail

Opisz nam swój projekt

Podaj swoje wymagania — odpowiemy na nie drogą e-mailową.

PDF, CAD lub ZIP · do 20 MB