ねじ付きスタッドおよびショルダーパーツ
当社は図面で定義されたスタッドのねじ部、ショルダー部および端面形状を旋盤加工で仕上げます。有効なねじ噛み長さとショルダーによるストップ位置は明確に区別されており、ファスナーが指定された面に正しく座るように設計されています。
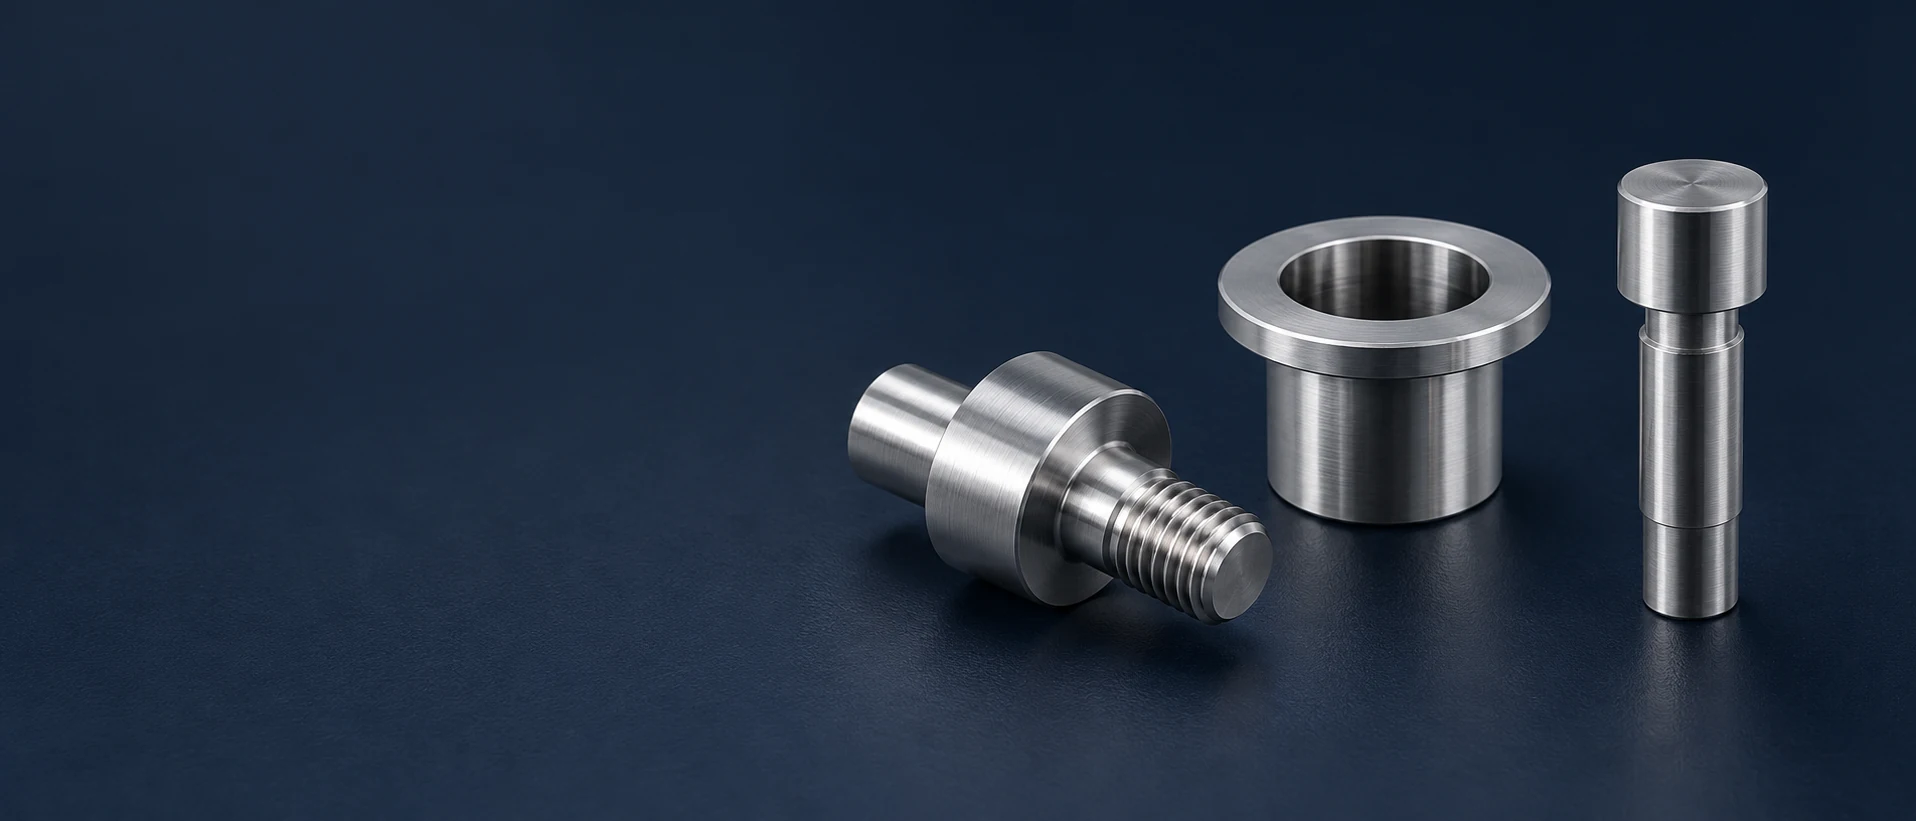
当社は図面で定義されたスタッドのねじ部、ショルダー部および端面形状を旋盤加工で仕上げます。有効なねじ噛み長さとショルダーによるストップ位置は明確に区別されており、ファスナーが指定された面に正しく座るように設計されています。
高精度スペーサー完成品の全長および端面を通じて軸方向距離を設定します。当社では、指定された組立スタックに対応するため、ボア、肩部または段付き形状に対して切削加工を行います。
当社では、ピンの作動径、ストップ肩部、および取付シャンクを加工します。導入エッジおよび脱着機能は、ピンの取り付け方法および対向部品の位置決めに用いられる方法に従って設計されます。
一体型フランジ付きブッシングは、取付用直径、開放ボア、軸方向ストップを組み合わせた部品です。当社では、これらの表面を指定された公差に合わせて旋盤加工し、指定された入り口エッジを保持します。
当社では、肩部、内螺紋または外螺紋、および指定された接続直径を有するアダプタ本体を機械加工します。これらは、部品図面および組立用途に応じて製作された機械的インターフェースです。
当社では、303ステンレス鋼製ブロックに位置決め溝および取付穴をフライス加工します。V溝は、定義された接触面に沿って円筒状部品を支持し、取付パターンはブロックを治具に固定します。
当社の303ステンレス鋼加工は、棒材から旋盤加工された部品およびその二次的なフライス加工特徴を対象としており、注文時の材料状態および最終的なインターフェースは明示的に維持されています。
303鋼中の硫黄含有介在物は切削時のチップ分離を促進します。このため、旋盤加工、穴あけ、ねじ切りなど切削作業が多量に発生し、チップ処理や反復切削作業が生産性に影響を与える部品に適しています。[1]
これらの介在物は、304鋼と比較して耐食性を低下させ、成形および溶接選択肢を制限します。当社では、303鋼を単に機械加工が容易であるという理由で選択するのではなく、その加工性および使用条件が要求仕様に適合する場合にのみ採用しています。[3] [2]
以下の材質表は、あるメーカーが公表した退火状態の丸棒のデータを基にしています。強度、延性、硬度を一貫して比較・読み取るための基準として提供されるものであり、ご注文部品の材料在庫に対する試験受領書ではありません。[1]
冷間引抜き加工により、供給される棒材の強度および延性が変化します。丸棒、六角棒、または角棒などの形状によっても、削り取り可能な材料の量が異なります。当社では、すべての光輝仕上げ303ステンレス鋼棒を同一の入力として扱うのではなく、実際の素材(ブランク)およびその状態に基づいて加工計画を立案します。


この比較では、異なる供給状態のデータを混在させず、焼鈍丸棒のデータセットを一つのまま保持している。
| 特性 | 代表的な値 | 単位 | 測定基準 |
|---|---|---|---|
| 引張強さ | 621 | MPa | 引張試験 |
| 0.2%耐力 | 241 | MPa | 0.2 % オフセット |
| 延性 | 50 | % | 2 in / 50.8 mm グリップ長 |
| 面積減少率 | 55 | % | 引張試験 |
| ブリネル硬度 | 160 | HB | 圧痕硬度 |
| イゾッド衝撃エネルギー | 108 | J | イゾッド試験 |
| シャルピーVノッチ衝撃吸収エネルギー | 95 | J | シャルピーVノッチ試験 |
カーペンター・カーテック社製303ステンレス鋼の、直径1インチ(25.4 mm)丸棒を1900°F(1038°C)で退火処理した場合の常温代表的物性値。これは公表データの基準条件を示す。お客様が発注される材料仕様書が、当社が供給する素材を規定し、その仕様書に定められた最小値および完成品の性能評価基準が適用されます。

当社は、ねじ山形状、ランアウトおよび肩部を関連特徴として加工する。根元部の工具クリアランスおよび所定の軸受面が、実用可能なねじ部の終端位置を決定する;未加工のランアウト部は完全なねじ噛み込み長さには算入されない。
スペーサまたはブッシングには、実用可能な内径に加えて、制御された完成長さも必要である。当社は、棒材からの分離後に指定された端面および入口エッジを仕上げ加工するため、部品が突起状バリや不要なエッジ接触を伴わず確実に座着できる。
二次加工のフライス加工により、図面で要求される箇所にレンチ flats(六角面)、位置決め溝および穴配列を追加します。これらの特徴は、後工程での再セットアップによって作業インターフェースが再定義されることを防ぐため、旋盤加工された内径またはショルダーを基準として加工します。[1]
最終加工形状は、合意済みの後工程仕上げを含む指定表面状態で検査されます。
| 特徴 | 要件または基準 | 許容状態 | 検証 |
|---|---|---|---|
| 選定された定位内径 | Ø20 H7: 20.000–20.021 mm | 図面で指定され、合意済みの仕上げ工程後に実施 | 仕上げ後の内径測定 |
| スペーサー端面または肩止め面 | 図面による全長および面相互関係 | 最終作業時の実際の接触面 | 全長および指定幾何形状の検査 |
| 切削加工による内ねじまたは外ねじ | 図面によるねじクラスおよび使用可能な噛み合い長さ | 最終エッジ加工後の完全成形部 | 適用されるねじゲージおよび長さ検査 |
| 定位溝または二次加工穴 | 図面による位置および接触幾何形状 | 指定された取付け基準面に対して関係付けられる | 特徴の位置およびエッジ検査 |
Ø20 H7範囲は、図面で選定されたISO 286の基準です。他の嵌合公差、面相互関係、およびねじ限界は、部品定義および最終状態に従います。
内径、肩止め、ねじはそれぞれ寸法的に合格であっても、隣接するバリにより seating(座面への密着)が妨げられる場合があります。したがって、最終的なエッジ状態および実際の接触面は、受入判定の一部として常に含まれます。
ねじ逃がし、横穴、または溝によって残りの断面が変化します。当社では、加工パスの都合で荷重を受ける根元部が鋭角化したり、所定のリガメント厚が薄くなったりしないよう、図面に指定されたRおよび逃がし部を厳守します。
長尺のピン先端部や薄肉のブッシングコラーは、303鋼が比較的容易に切削可能であっても、切削力によりたわむ可能性があります。その支持されていない突出長さおよび残りの断面積によって、仕上げ加工に必要な支持が決まります。当社では、細長い形状をまっすぐに保つために合金の切屑形成特性に依存せず、最終加工まで保持材またはサポートを残しておきます。
切削加工により、棒材の異なる断面が露出します。加工中に配向した硫化物介在物により、端面と縦方向表面とで応答性が異なる場合があります。この断面が開放状態のまま残る箇所では、実際に露出する範囲および表面要求仕様が重要となります。[2]
ショルダースタッドまたは定位ピンには、締め付け・取付け・取り外しが実用的に可能な構造が必要です。規定されたレンチ掛け部および抜き出し部は、機能的な直径を工具痕で置き換えることなく、組立時に確実にアクセス可能である必要があります。
スタッドは対向部品を保持し、ショルダーがそのストップ位置を定めます。この分離により、不完全なねじの締結位置に左右されることなく、クランプまたは調整が可能になります。
スペーサーは支持される面間の距離を設定します。内径のクリアランスは、想定されるボルトまたはシャフトの通過を許容し、端面がクランプ接触を担います。外観上の美観を考慮した滑らかな形状は、この作業長を短縮してはなりません。
定位面が対向部品の位置決めを行いますが、別の領域がピンまたはブッシングの取付け・保持を担当します。これらの機能を明確に区別することで、所定のフィットおよび交換経路が明確になります。
アダプターはねじまたは座面インターフェースを他の部品へ伝達します。定位ブロックは、定義された溝またはランドからワークピースを支持します。どちらも、単なる外形一致ではなく、装置への明確な接触経路を確保する必要があります。

内径、ショルダーストップおよびねじ部は、図面に指定された粗さおよびエッジ状態を維持します。当社では、作業ランドと隣接する逃がし部または可視面とを明確に区別し、仕上げ加工によって意図された接触がぼやけないようにします。
外観仕上げは、合意済みの領域および外観基準にのみ適用されます。研磨済みの外表面は、内径の嵌合精度、ねじの受入可否、あるいは隠れた端面の状態を定義しません。
パッシベーション処理が指定された場合、その工程選定は303ステンレス鋼の自由切削性を高めるための非金属介在物と所定の受入基準を考慮します。前処理、すすぎ、および必要に応じた中和処理は、この指定された表面処理ルートの一部であり、汎用的な処理ラベルを単に模倣するものではありません。
最終仕上げ後、接触面および開口部は再汚染および輸送中の損傷から保護されます。包装は合意済みの到着状態に従い、個別部品は仕上げ済みの面に傷を付けることなく分離して保管されます。

要求される材料記録には、303/S30300、製品仕様および供給状態が明記されている必要があります。提案される代替材種または切削性向上型変種については、当該部品への承認が得られるまで、その実際の材質識別を維持しなければなりません。
当社は、図面で定義された嵌合精度、長さおよび基準関係を、受入済みの最終状態で検査します。ねじの噛み合い長さ、溝の接触状態および指定されたエッジ条件も、関連する特徴検査に含まれます。
要求される処理または特性試験には、明確に定義された試験方法および受入基準があります。当社は、その適用範囲を明確に特定し、寸法検査結果とは別に記録します。製造元の参照表は、この証拠資料を代替するものではありません。
旋盤加工による外径、肩部および切り出しネジが主体の部品では、棒材からの反復可能な加工工程を採用できます。他の面に設けられた特徴、断続切削、および小さな内側エッジは、完成部品の重量を超える追加作業を発生させます。
多くのスペーサーおよびピンには丸棒が適しています。工具で締め付けが必要な形状を要する場合は、六角棒を使用することでフライス加工を削減できます。異なる外形から切断したブロックでは、残存材厚および加工アクセス作業量が異なります。
指定された研磨領域、内側エッジの検査、処理および記録対象の重要寸法は、それぞれ独立した工程を追加します。これらのコストは、「ステンレス仕上げ」という一般的なカテゴリではなく、実際に要求される表面状態および受入要件に基づいて算出されます。
プログラム作成、セットアップおよび初期治具作業は、同時に製造される数量全体で共有されます。承認済みの材質および特徴加工順序を維持すれば、リピート注文に対応可能です。成形または接合工程が変更されると、この前提条件も変更されます。
最初の試作品により、スペーサースタック、位置決め係合、またはアダプターへのアクセスを確認できます。この試作は、その後のすべての工程や暴露条件を承認するものではなく、どの機能を検証するかを特定するものです。
量産用基準品は、指定された303ステンレス鋼の材質状態および最終表面処理工程を用いて製作されます。その実働寸法およびエッジは一体として受入れられ、後続部品が試作品の外観のみに依拠することはありません。
ロットは、承認済み図面改訂版、材料定義および検査範囲に従って製造されます。素材(ブランク)、ねじ、または位置決めインターフェースに関する変更は、残りの数量へ適用される前に解決されます。
素材(ブランク)、実働インターフェース、または最終表面処理工程の変更により、承認済みのセットアップまたは検査基準が無効となる場合があります。当社では、変更後の発注をリリースする前に、影響を受ける製造および受入れ手順を再検討・修正します。変更のない再発注については、承認済み定義に従います。
いいえ。これらの工程は材料を除去するのではなく、塑性変形を伴います。転造ねじまたはヘッド成形端部には、それぞれ独自の材料および工程評価が必要です。特に303は成形性が限定されているため、加工試作品の成功は、その後の成形工程の承認を意味しません。
これにより、材料選定に関する問いが変化します。303の溶接は一般に推奨されていません。その硫黄含有量が高温亀裂を促進する可能性があるためです。組立時に溶接が必要な場合は、グレード、継手形状および製作工程について、明確に承認されたソリューションを採用する必要があります。元の機械加工済み303部品がそのまま適合すると想定してはなりません。
いいえ。303はUNS S30300であり、303SeはUNS S30323で、セレン含有組成を用いた異なる成形特性を持つ材料です。これらの名称は、材料承認として相互に交換可能ではありません。当社では、指定されたグレードまたは明示的に承認された代替グレードと、その実際の材料記録を維持します。
いいえ。カーペンター社は、高圧のガスまたは液体を収容する容器への303ステンレス鋼の使用を推奨していません。耐圧性は、承認済みの材料、製品仕様書および当該用途に対する適合性評価に基づいて判断されます。耐圧設計には、専用の承認済み材料、製品仕様書および適合性評価が必要です。本ページに示す機械式アダプタは、そのような承認の根拠にはなりません。
いいえ。自由切削性グレードおよび要求される受入れ条件に適合することを事前に確認しない限り、そのまま適用できません。カーペンター社によれば、露出した硫化物の除去後に酸を保持する部位が残存する可能性があるとのことです。したがって、選択された前処理、処理、水洗および中和工程は、共通の浴名称に頼るのではなく、303の表面状態に応じて適切に設定される必要があります。
いいえ。これらは、常温における典型的なデータセット中の個別の衝撃試験結果です。いずれの結果も、他方の試験方法や低温下の最低値を保証するものではありません。衝撃特性に関する要求事項には、指定された試験方法、試験温度、試験片基準および受入れ限界値が、発注材料に対して明示される必要があります。
部品図面、必要な303材の在庫状態仕様および数量をお知らせください。当社では旋盤加工、二次加工形状、指定された表面仕上げおよび合意済みの検査範囲についてお見積りいたします。
上記で用いられた製品状態および製造上の区別
当社では、本サイトの利用状況を把握するためGoogle Analyticsを使用しています。分析用クッキーは、お客様が同意した場合にのみ設定されます。 プライバシーポリシー
